供应一览
CK45 / 1045 · 42CrMo4 / 4140
40Cr 是一种替代方案。不同标准的等级标签不能自动互换。
- 棒料
- 同意等级、状况和棒料尺寸。通过材料记录和炉批追溯确定仍需完成的机加工和精加工。
- 准备好的棒料
- 指定商定的热处理和去皮、车削或磨削阶段。分别说明来料直径、预精加工直径和最终直径,并对所提供的阶段进行直线度和表面检查。
- 订单定义镀铬供应
- 如果商定的订单中包含镀铬,请确认最终尺寸、表面处理和检查记录。基材 MTC 不认证最终的电镀表面。
供货范围包括杆材料制备,并可包括通过济源进行的镀铬,具体取决于商定的订单表面处理和规格。不包括完整的液压缸。
为什么选择 JOTAIN / 液压材料
杆准备和检查
确认牌号、热处理、表面处理、直线度和尺寸。
我们的加工路线相关材料。
检查和文件
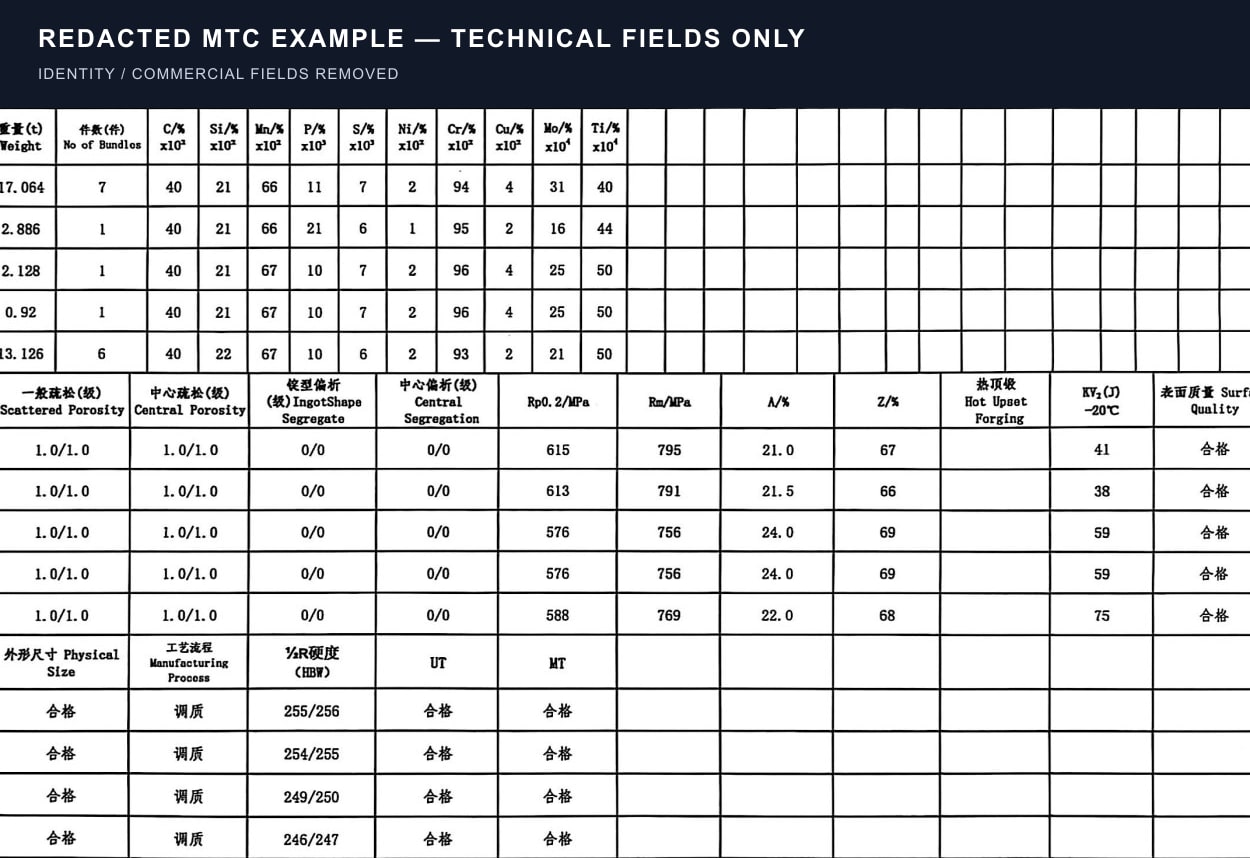
40Cr 示例说明了文档字段。它不是液压杆订单的证书。
技术细节、检验和报价要求
01 / 供应选择
液压杆钢:供应阶段和检验
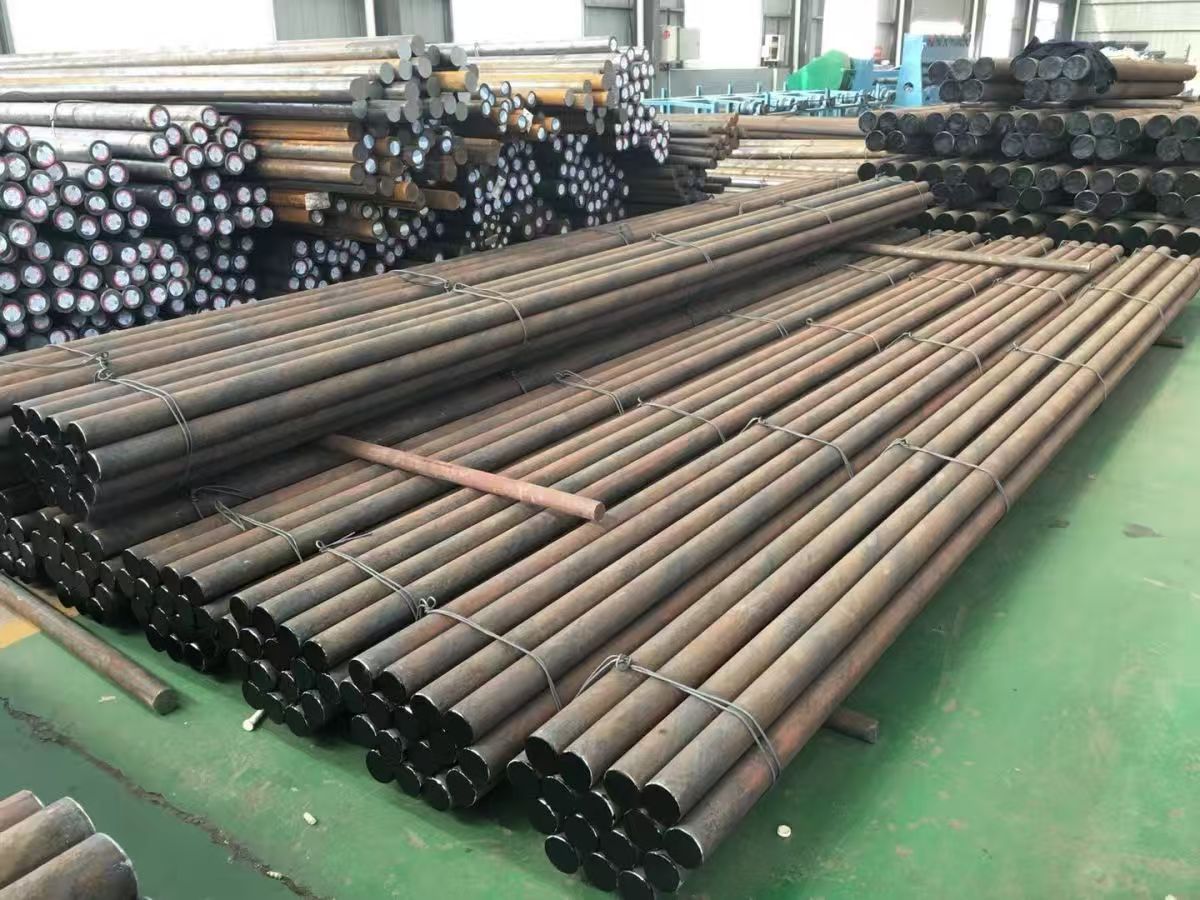
圆钢棒料
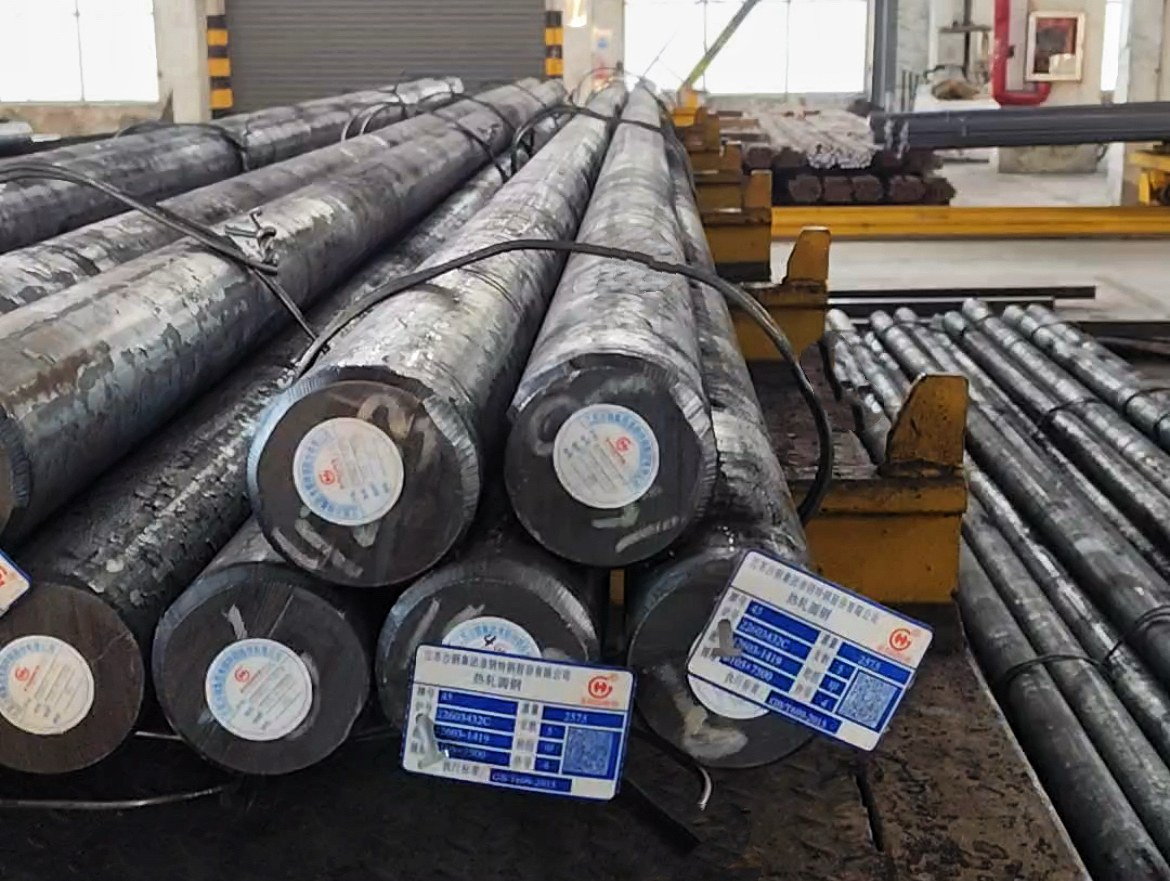
用于活塞杆、气缸杆和导杆的原钢或预制钢棒。
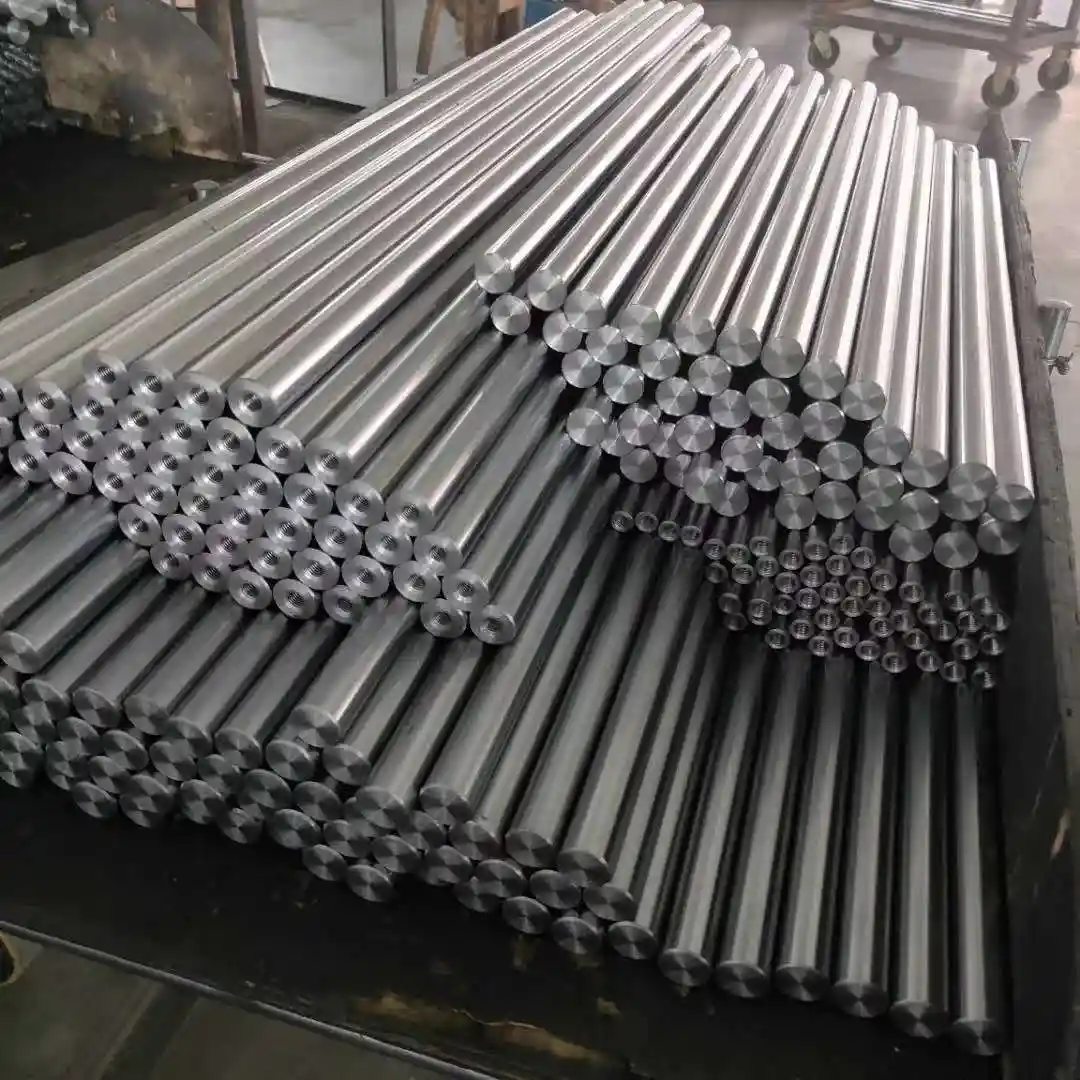
去皮、车削和磨削的钢筋
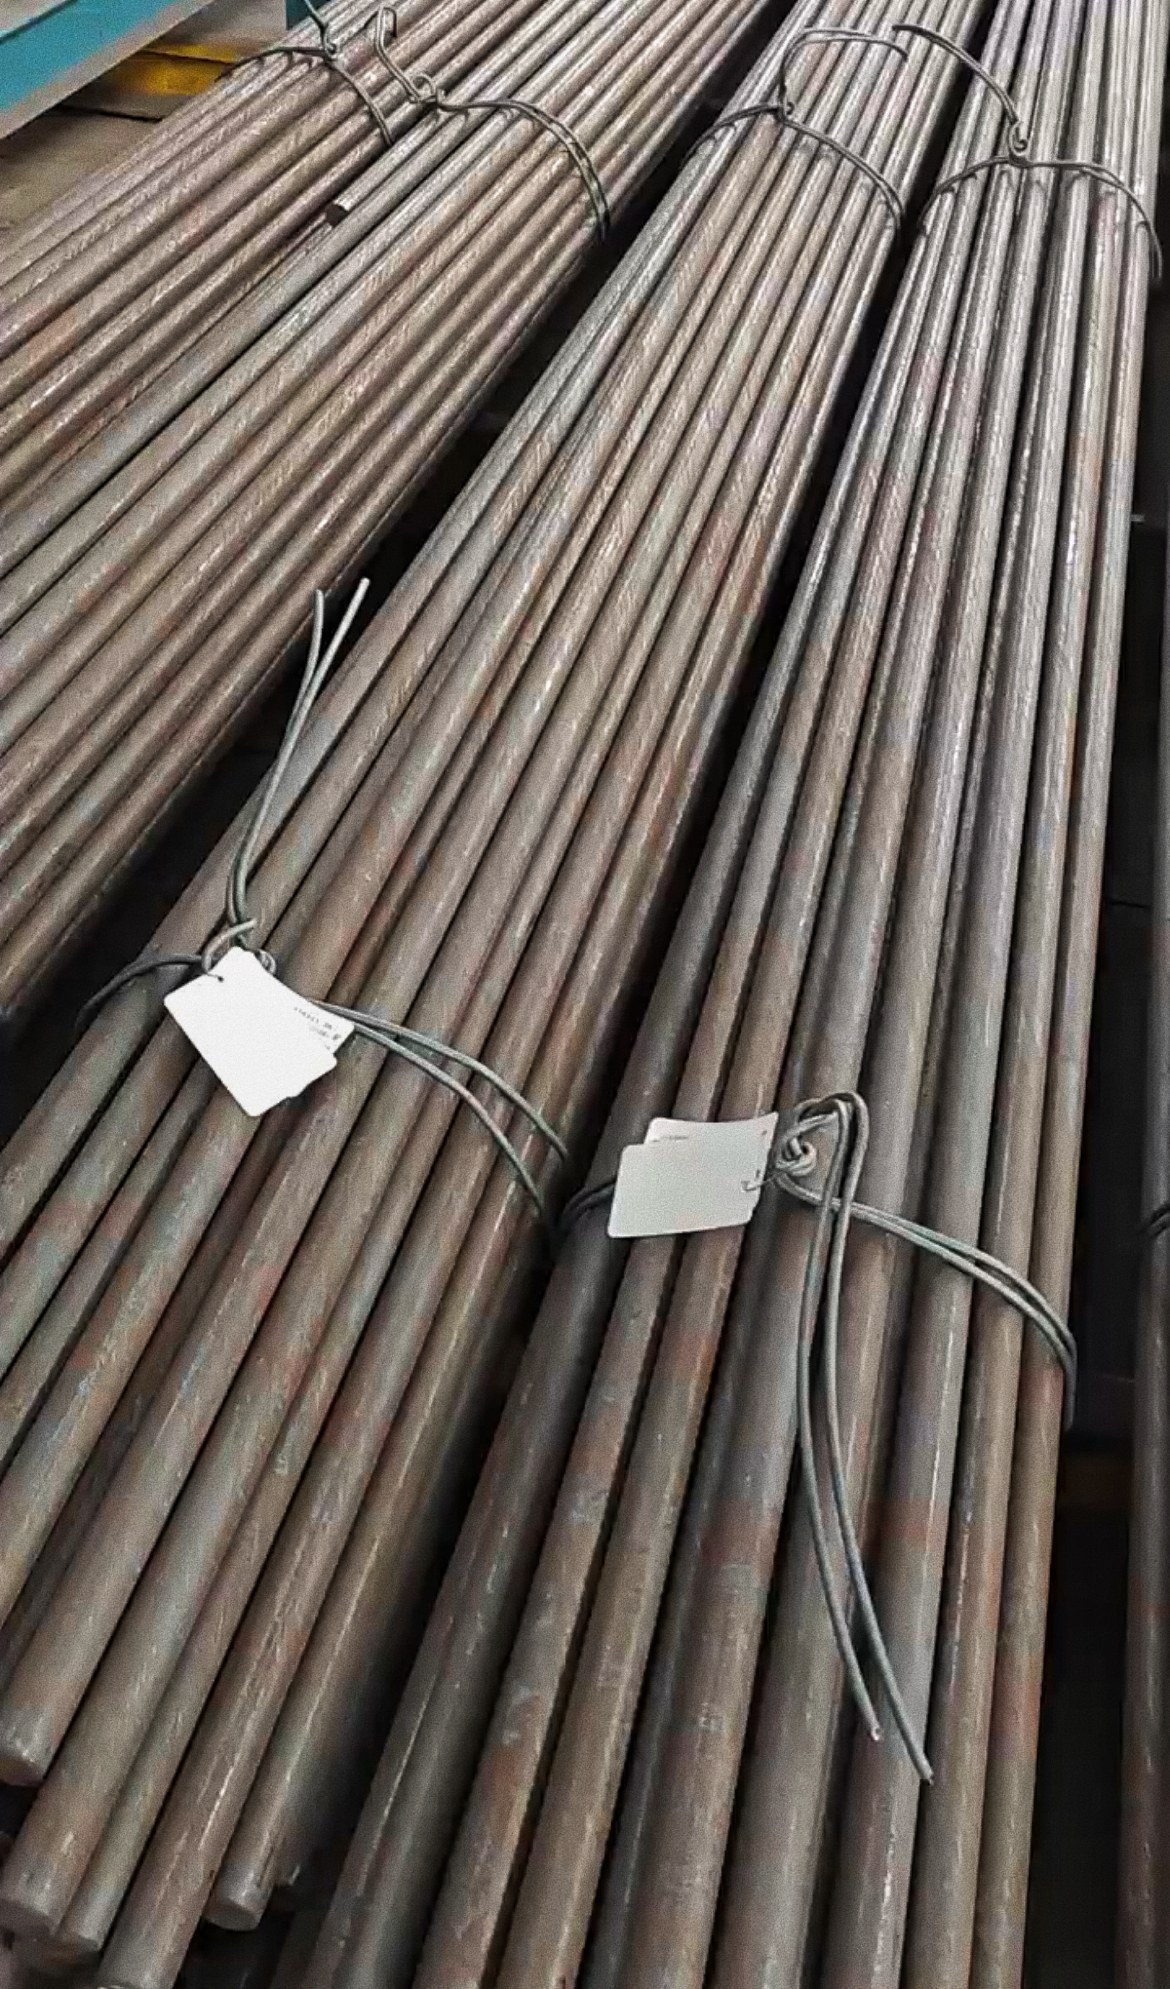
表面处理棒材供应,包括剥皮或车削以及无心磨削。
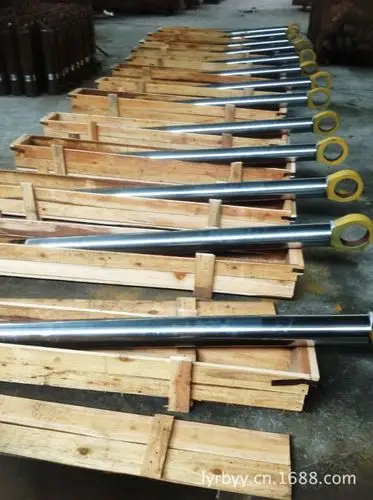
准备好的棒型
用于下游棒材生产的粗加工或精加工材料。
供应范围包括棒料和准备好的材料。每个订单都确认了杆相关部件的形状和加工范围。
02 / 材料
材料选择。
选择应用程序的等级和标准。这些名称不能自动互换。
主要选项
CK45 / 1045
液压杆可考虑使用中碳钢,具体取决于图纸的强度、直线度和光洁度要求。
主要选项
42CrMo4 / 4140
满足更高强度部件要求的合金钢选择和供货方案。
另类
40Cr
当制造的部件和条件支持时,替代合金钢的选择和供货方案。
技术审查
项目指定牌号
从工程图纸、装车及完工供货方案中确认。
03 / 加工
处理选项。
热处理、棒料制备、磨削和粗加工可在商定的供应路线内进行。
- 01
热处理
指定交付条件和所需属性。
- 02
剥皮或车削
设置来料尺寸和加工余量。
- 03
无心磨削
同意直径、直线度和表面状况。
- 04
粗加工
定义交付后剩余的工作。
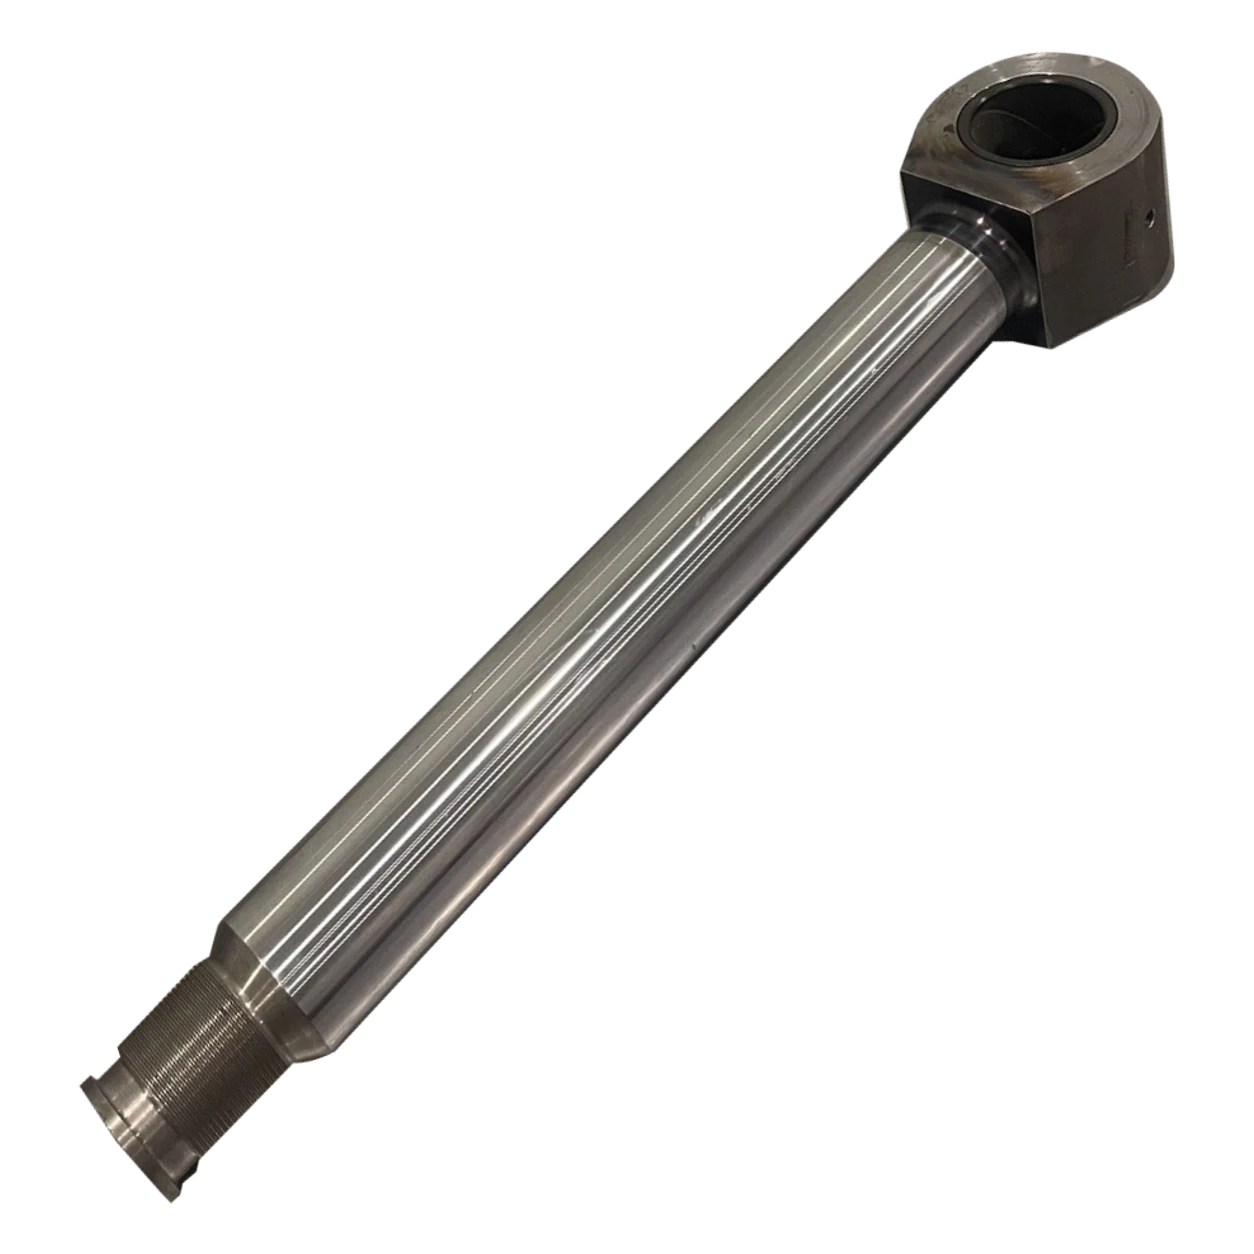
组件详情
从头到尾。
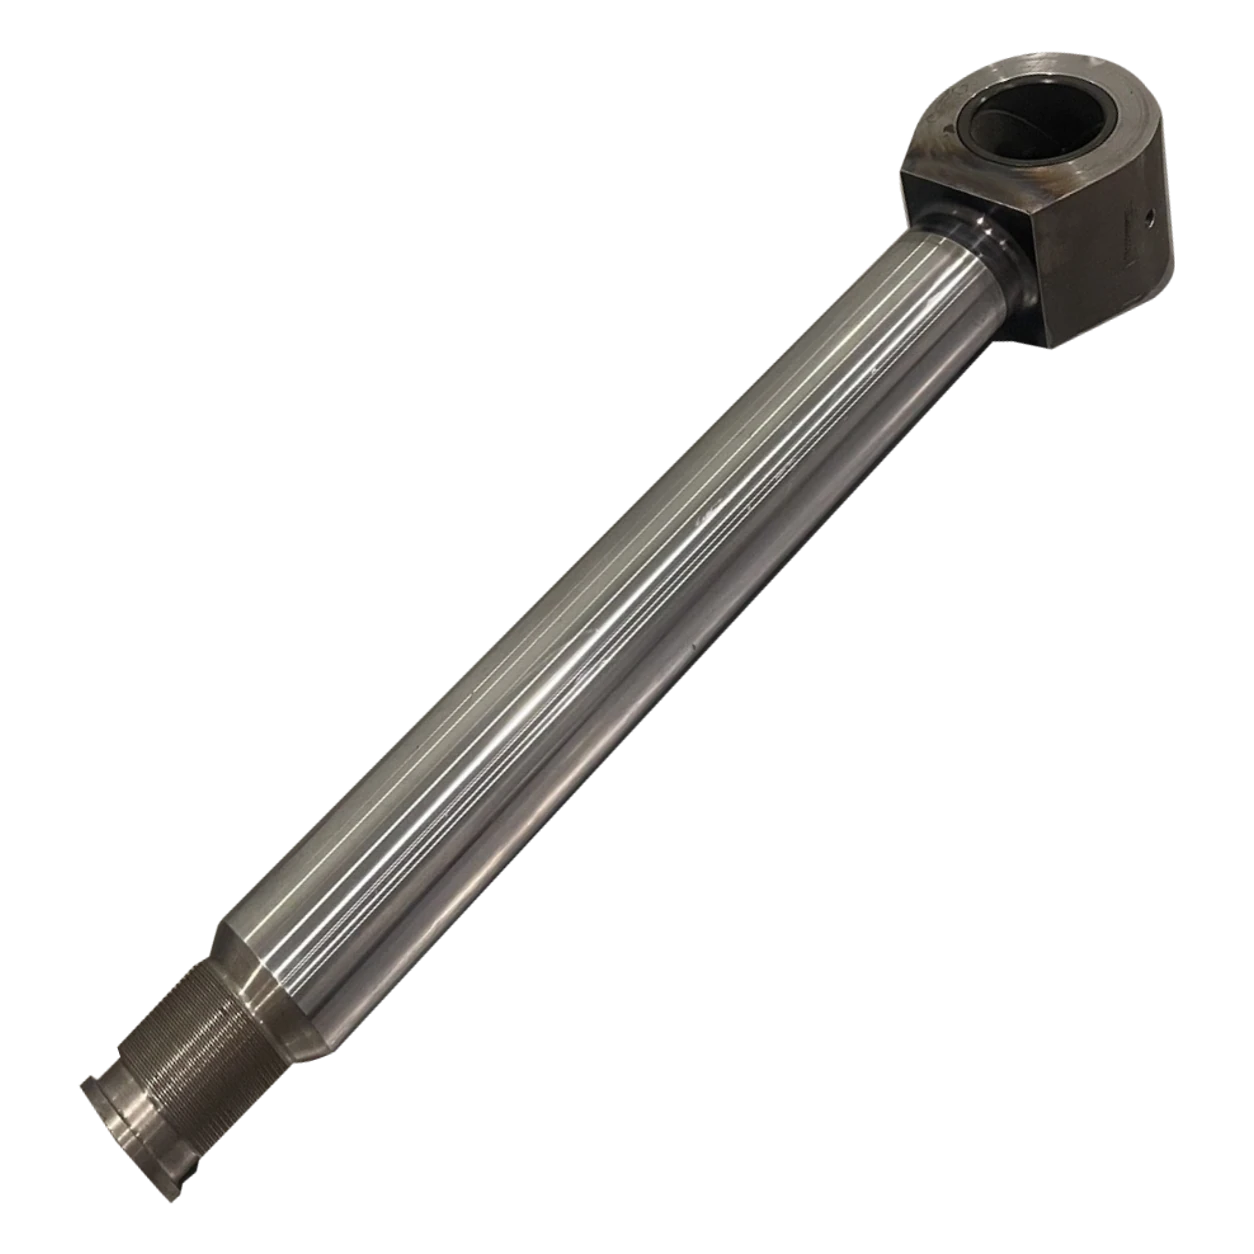
同意连接几何形状、工作长度、加工余量和下游表面路线。
原始照片的放大细节。没有暗示尺寸或表面处理能力。
联系 JOTAIN
和我们谈谈
液压杆材料。
请告知所需材料及供货形态。如已有技术规格,请随询价一并提供。
技术细节供您垂询
供货要求
液压缸杆钢可满足苛刻的表面和直线度要求。
根据成品杆图纸评审牌号、交货状态、直径、直线度和表面加工阶段。
- 01零部件液压缸杆
- 02牌号CK45 / 1045
- 03交货状态Q&T
- 04检验MTC 和炉次追溯
- 05RFQ工程图+目的地
工况参数
操作和尺寸要求
- 工作载荷和屈曲要求
- 直线度
- 直径公差
- 表面状态
候选钢种
钢材牌号及交货状态
- CK45 / 1045液压杆可考虑使用中碳钢,具体取决于图纸的强度、直线度和光洁度要求。
- 42CrMo4 / 4140满足更高强度部件要求的合金钢选择和供货方案。
- 40Cr当制造的部件和条件支持时,替代合金钢的选择和供货方案。
- 项目指定牌号从工程图纸、装车及完工供货方案中确认。
供货与验收放行
检验和批次追溯
- 供应阶段
- Q&T· 表面剥皮或车削 · 精密研磨
- 检验
- MTC 和炉次追溯 · 直线度和直径 · 表面状态
产品选择
液压缸杆材料与供货阶段。
可选择 CK45 / 1045、42CrMo4 / 4140 及其他符合图纸要求的牌号,供货状态可为剥皮、车削、磨削或适于后续精加工。
功能与负载
根据图纸核对液压缸杆和活塞杆术语
液压缸杆和活塞杆订单应从图纸和工作载荷开始。杆件几何形状、行程、支撑条件及后续表面加工方案共同帮助确定材料和供货阶段。
- 图纸版本、实心或空心形式及连接几何尺寸
- 载荷方向、循环工况、行程、无支撑长度及端部约束
- 工作环境、加工余量及电镀或精加工衔接要求
材料路线
将牌号、标准、状态和截面尺寸作为一个完整供货方案进行比较
常用起始牌号包括 CK45 / 1045、40Cr 和 42CrMo4 / 4140,各自应按对应的控制标准规定。交货状态、截面尺寸和所需性能共同构成完整的材料方案。
- 控制牌号名称和标准版本
- 退火、正火、热处理或 +QT 交货状态
- 截面尺寸、所需性能及任何经批准的替代方案
尺寸和表面
分别明确棒材直径、成品杆几何尺寸和表面质量
分别明确来料棒材尺寸、加工余量和成品杆直径,使各生产阶段清晰明确。再按图纸或订单补充直线度、跳动、表面质量和检验方法。
- 来料直径、预精加工直径和最终直径及公差
- 约定检验阶段的直线度、跳动和表面粗糙度
- 剥皮、车削、磨削、抛光或适于后续电镀的供货状态
生产交接
从热处理棒材到可进行精加工的杆料。
可选供货方案包括热处理、剥皮或车削、无心磨削和粗加工,并在约定的供货阶段进行检验。
- 热处理
- 剥皮或车削
- 无心磨削
- 粗加工

参考图片
液压缸杆产品与加工。
活塞杆和液压缸杆生产所用光亮棒材、部件形态及牌号选项示例。

为下游棒材加工供应原材料或预制棒材。

改善机械加工或进一步精加工的表面状态。

杆组件示例。发送图纸以确认加工和精加工范围。
询价审核要点
液压缸杆常见问题。
重点包括牌号、尺寸、直线度、表面状态、精加工余量和检验文件。
CK45、1045、42CrMo4 和 4140 在液压缸活塞杆应用中是否可自动互换?
不能。不同标准中的钢种名称并不当然等同。订单应明确适用标准及版本、产品形态、交货状态、截面尺寸、所需性能、检验依据,以及是否允许书面审核替代牌号。
剥皮、车削或磨削棒的描述是否能保证棒的最终尺寸?
不会。工艺名称本身不能确定直径公差、直线度、表面粗糙度、缺陷限值或加工余量。只有在已确认订单中明确具体数值、检验方法和验收依据后,这些要求才具有约束力。
液压缸活塞杆用钢订单应商定哪些记录?
订单批准前,应约定 MTC 范围、炉次或批次追溯、尺寸和直线度检验、表面检验、试验方法、图纸版本、装箱单、标记,以及任何第三方检验记录。
技术依据
液压缸杆材料与检验指南。
关于牌号选择、表面处理和订单文档的实用指南。
RFQ 基于零部件要求报价前确定供货方案。
发送杆图纸、等级和标准、来料和成品尺寸、交货条件、直线度和表面要求。包括仍需要的收尾工作、检验记录、数量和目的地。
聊聊您的项目需求
直接提交给 JOTAIN,我们将通过邮箱与您沟通。