矿山设备
经过热处理的磨棒。
机械毛坯和地面支撑。
按应用查找产品规格和询价要求。
磨棒
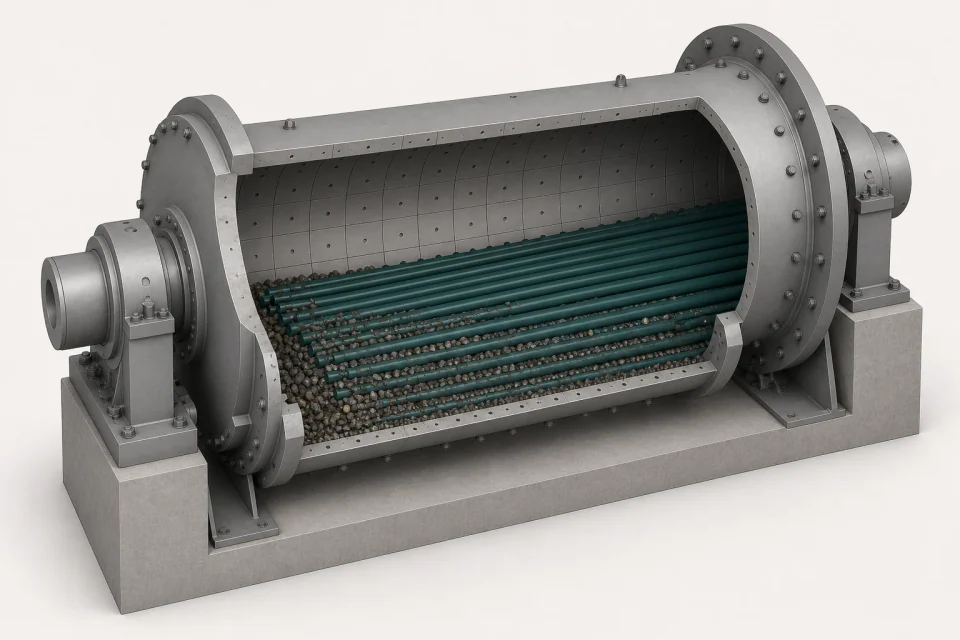
棒磨机用热处理磨棒。选购时需明确材料、直径、长度和磨机工况。
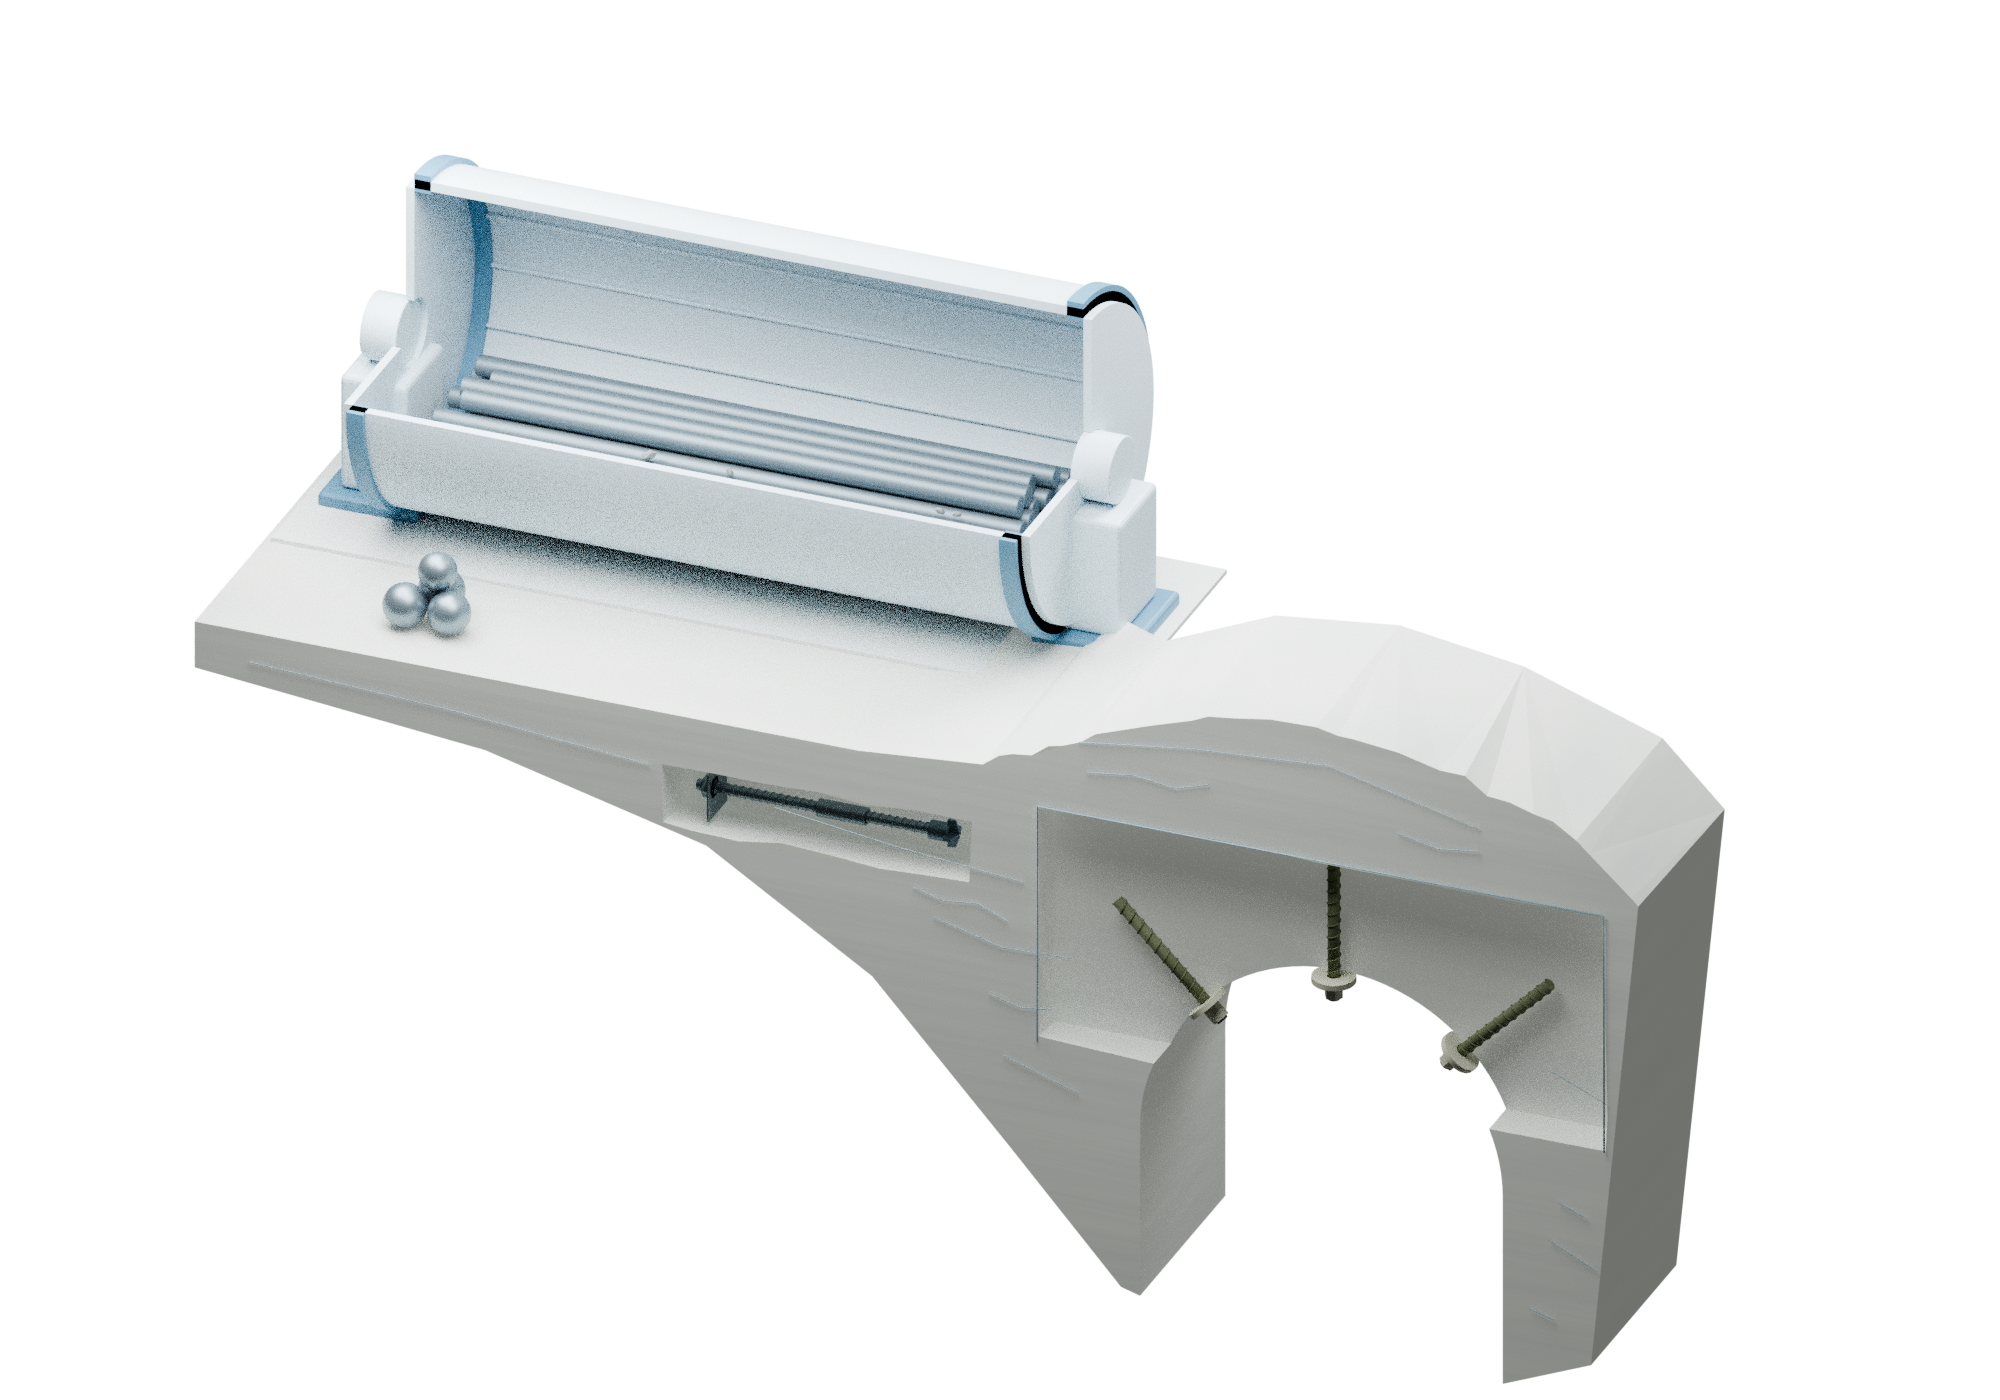
查看供货详情 ↗即将推出 · 计划于 2027 年投产概念应用研究。局部移除岩石以露出锚地;不是安装设计。产品研究使用不同的尺度。钢制自钻配件和坚固的 GFRP 硬件属于独立的系统。
主要产品/研磨介质
热处理磨削
用于棒磨机的棒材。
JOTAIN 提供常规直径范围为 Ø60–160 mm 的热处理磨棒,经过矫直并切割至订购长度。每个订单的等级、长度和检验均已达成一致;并非所有等级都适用于每种直径。
检查磨棒供应 ↗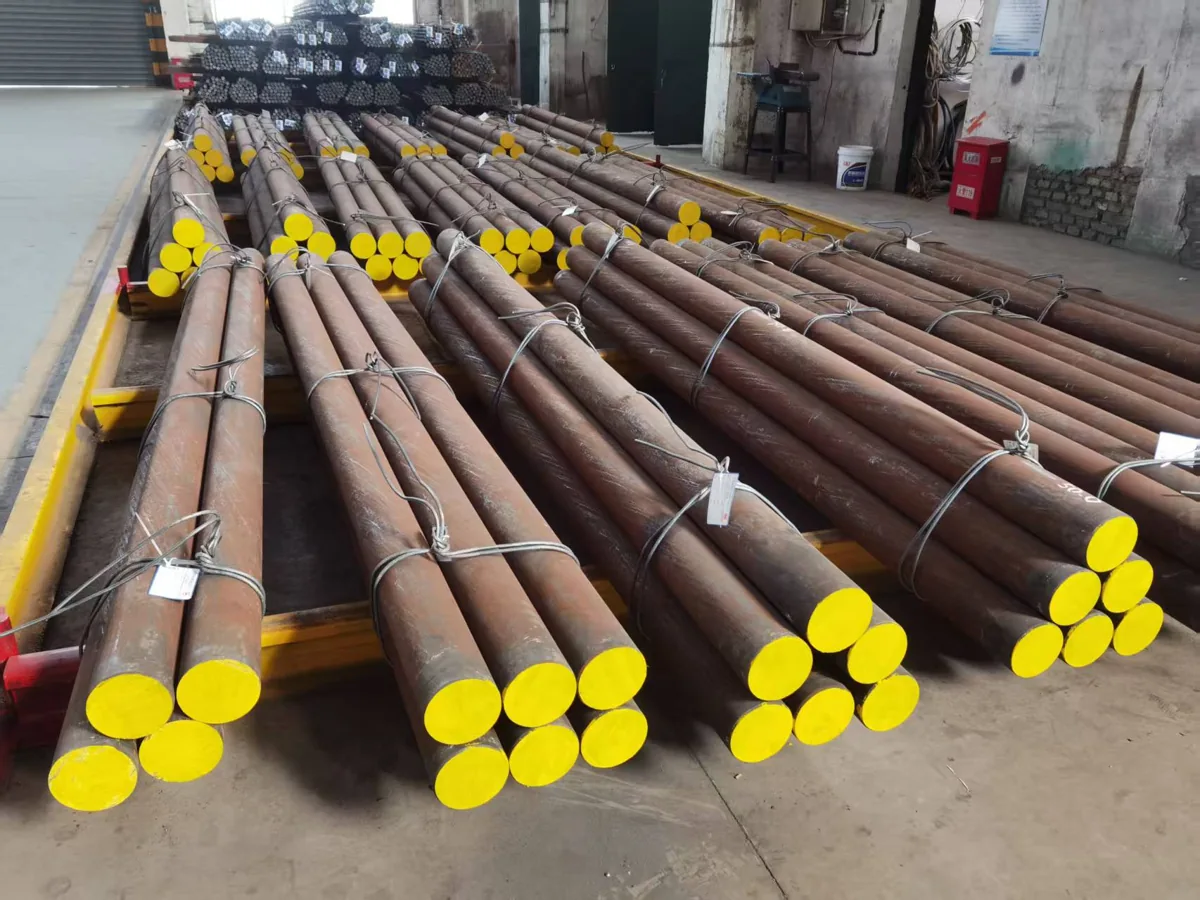
订购磨棒或准备试用
对于杆订单,请检查尺寸、材料、检验和采购文件。要调查磨损、破损或弯曲,请从操作记录和试验计划开始。在此页面的产品目录中分别选择地面支撑产品和机械毛坯。
02 / 产品库
矿产品 通过申请。
磨矿、岩体加固、掘进支护及机械毛坯,共 13 类产品。
研磨介质
01 类磨棒 ↗
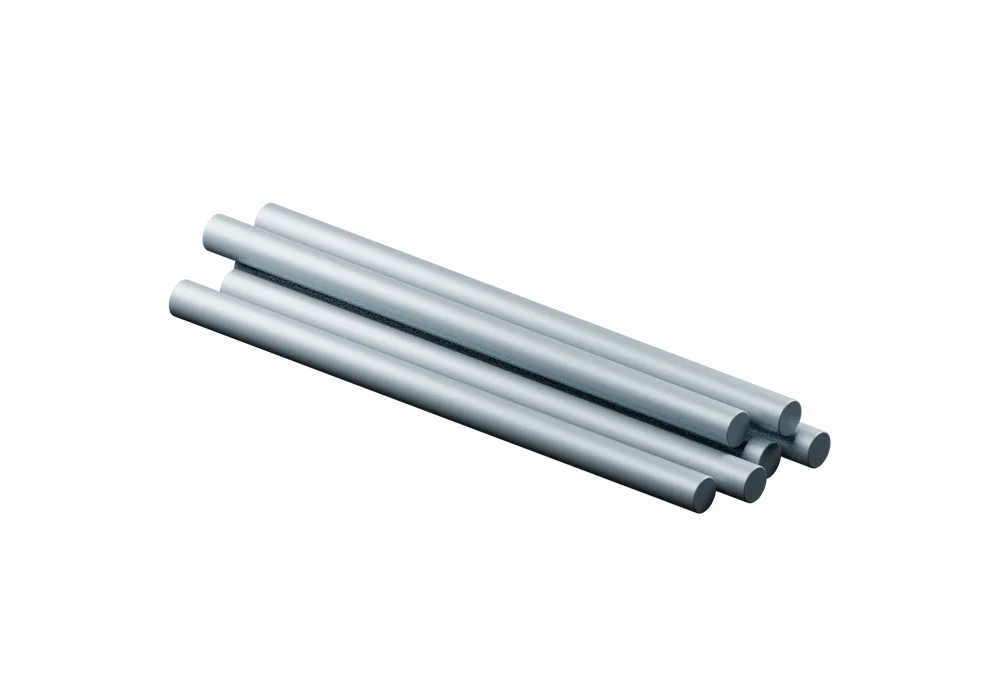
- 棒磨机用磨棒,按订单确定直径、长度和热处理要求。
岩体加固
07 类实心 FRP 锚杆 ↗
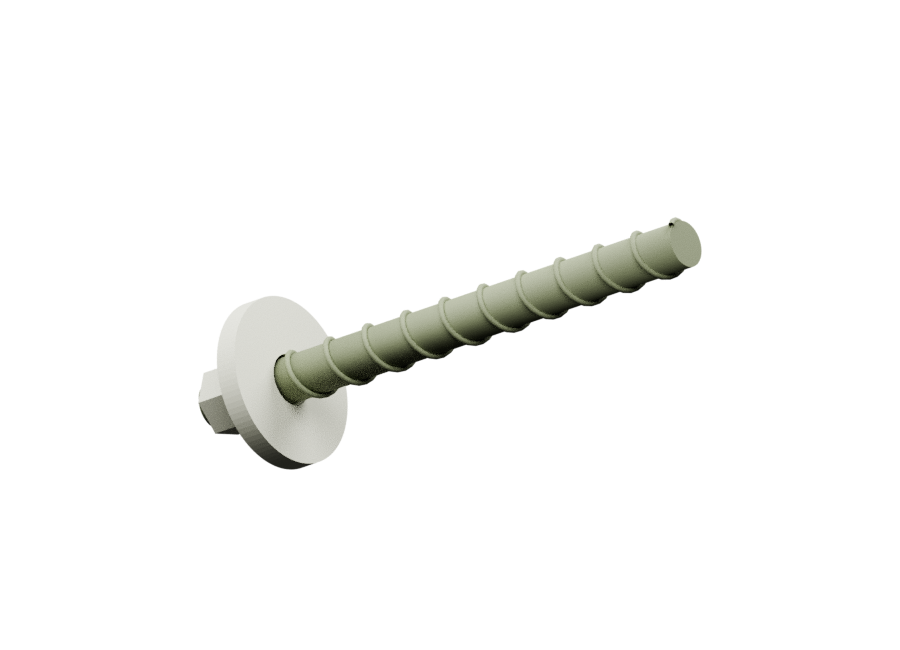
- 掌子面支护用可切割杆件。
自钻式锚杆 ↗
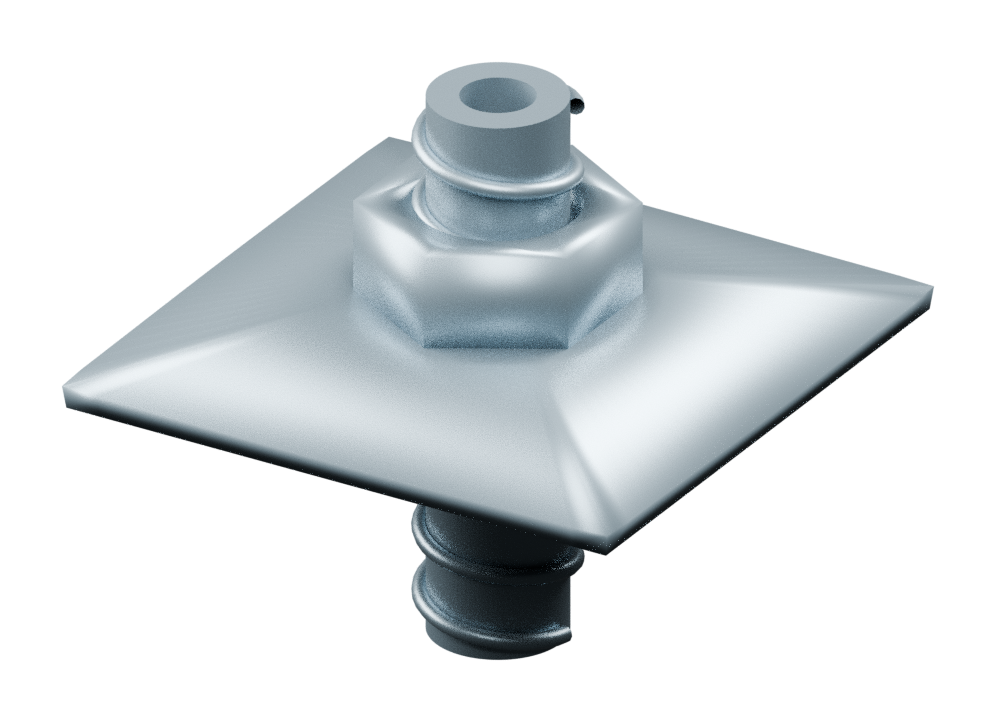
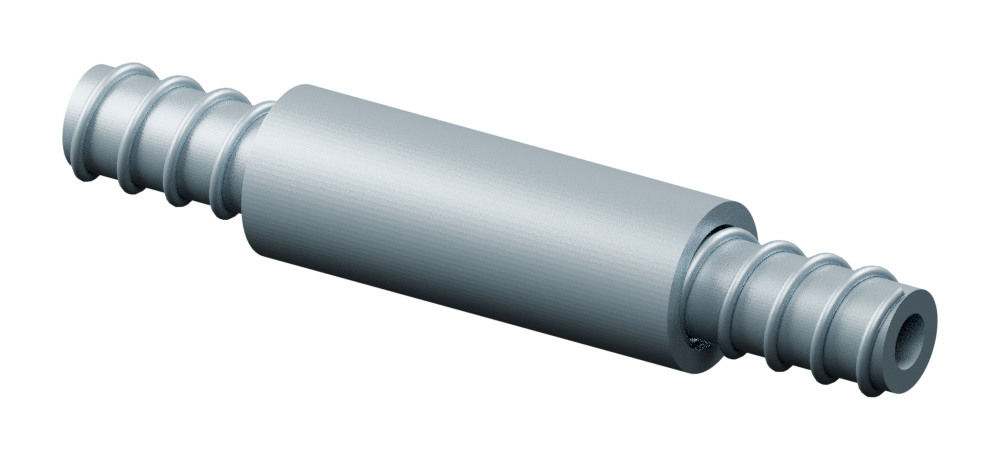
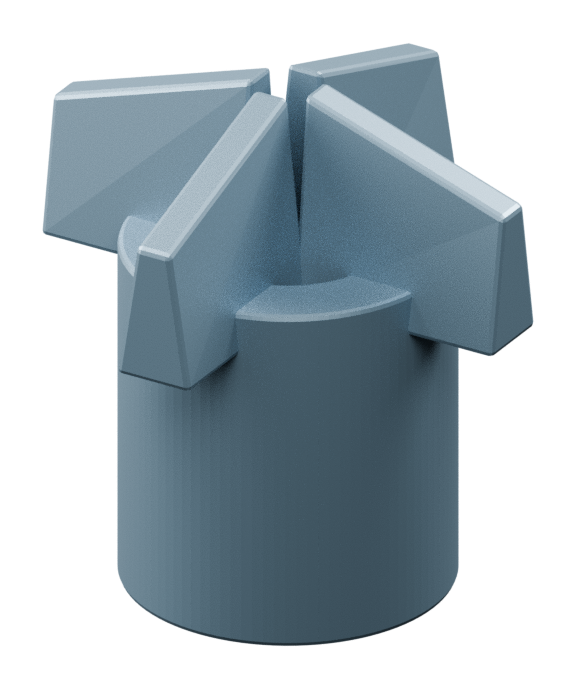
- 中空螺纹杆配钻头、连接套筒及注浆接口。
支架选型和安装遵循采购方的工程设计和工程验收要求。
选择器研究:仅说明性钢螺栓头组件。它没有指定完整的锚固或代表下面的每种螺栓类型。
掘进与超前支护
02 类轴、销与机械毛坯
03 类申请照片
应用领域
采矿应用。
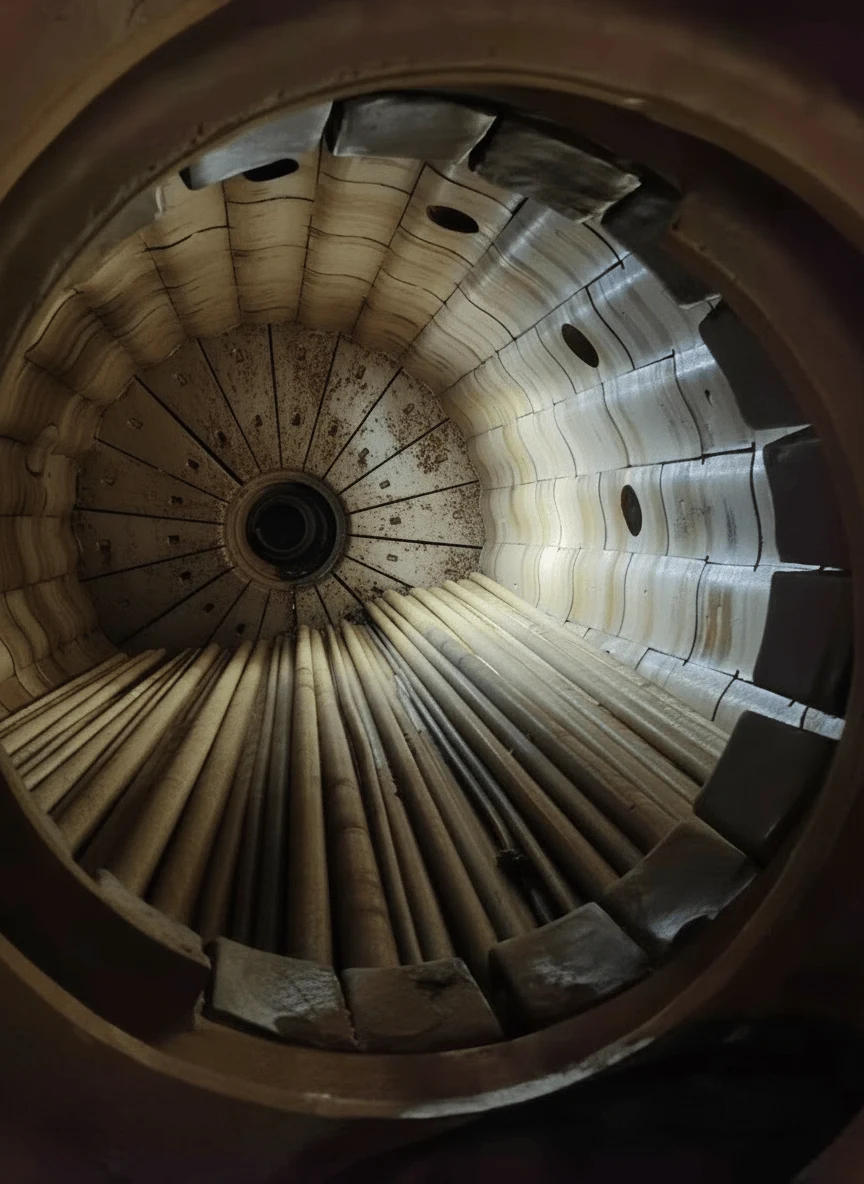
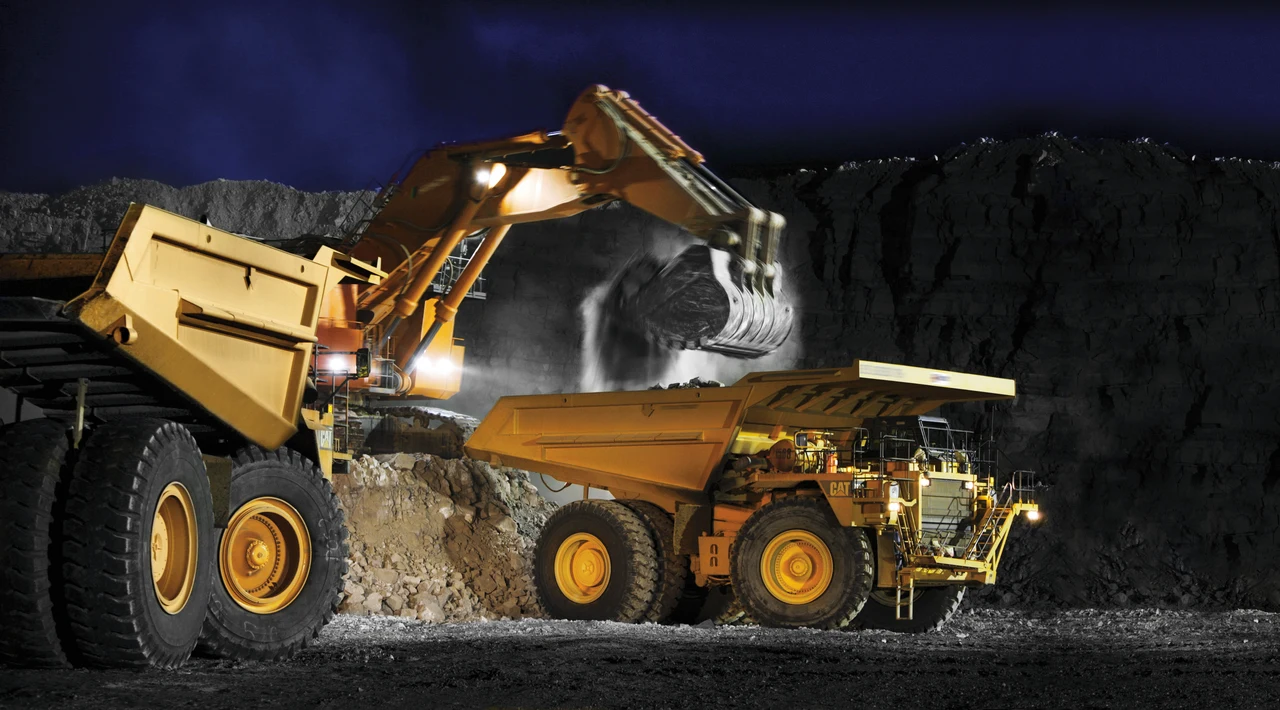
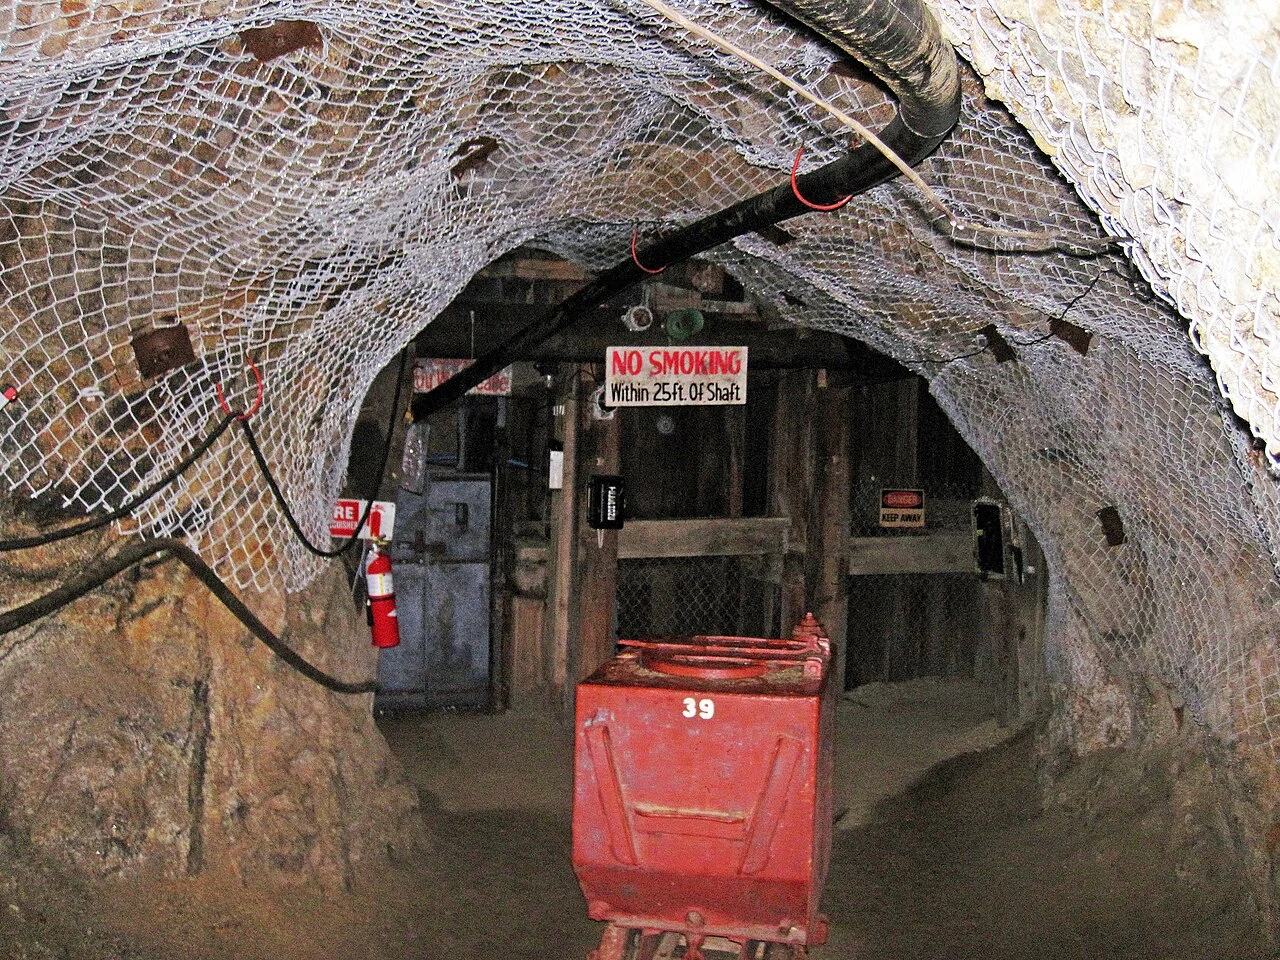
照片来源如下。
订单和交货顺序
产品及职责
匹配工厂或项目列表。
图纸审查
尺寸、端部和接口。
检查和记录
同意测试和验收。
包装及交货
标记、保护和运输。
03 / 采购
项目规格。
已有图纸可直接提供;尚在选型时,说明产品用途和已知要求即可。磨棒、机械毛坯与支护产品分别按下列资料核对。 螺纹牙型为示意;请对照所供系统图纸核查尺寸与连接匹配性。
磨棒需求信息 +
磨机尺寸、给料、现用磨棒直径与长度;如安排试用,再补充消耗量、断棒或弯曲记录、硬度测法和试用数量。
机械与岩土支护 +
机械:控制截面、荷载、加工余量及性能。岩土支护:采购方设计、开挖顺序、锚固、安装接口与验收。
询问 采矿产品。
先说明所需产品和用途;图纸、数量及目的地可随后补充。
申请照片来源
- 棒磨机内部: 现有 JOTAIN 网站图像;操作上下文。
- 采矿设备: 皮博迪能源公司, CC BY-SA 4.0;为布局而裁剪。
- 岩栓、孤女矿山博物馆/培训级别: 詹姆斯·圣约翰, CC BY 2.0;为布局而裁剪。
产品规格及检验
材料和 订单要求
磨棒与机械用材料
确认产品 年级前
成品磨棒要求与机械用棒材范围,分别按各自订单依据评审。
热处理磨棒
42CrMoA、40Cr、65Mn 与 50#;牌号、交货状态及尺寸按订单确认
材料性能与尺寸
- 供货 / 加工
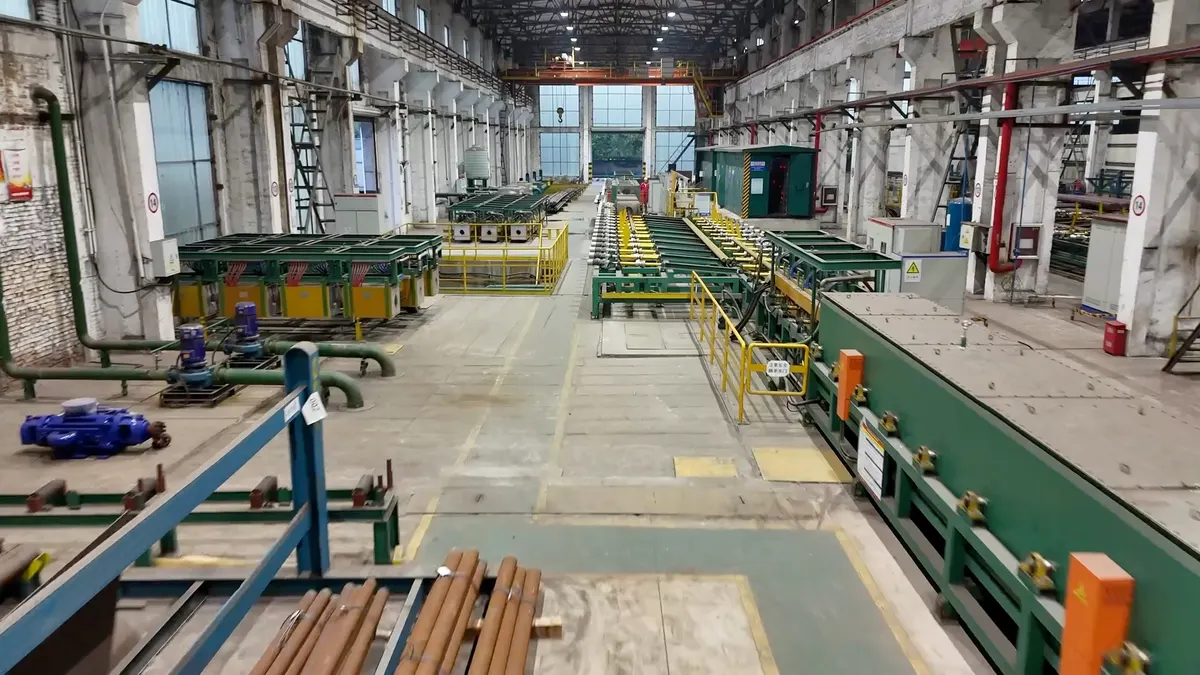
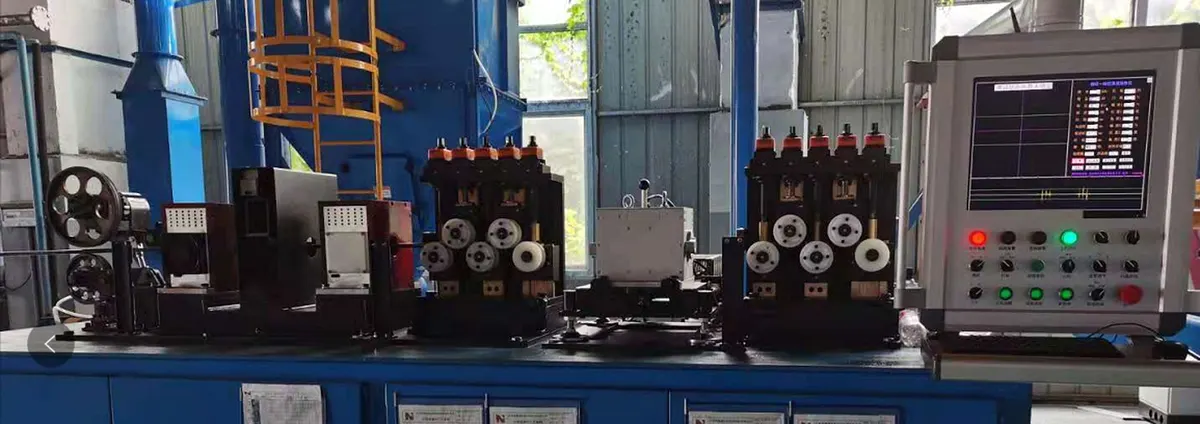
- 热处理、矫直、切割、标识与包装
- 交货状态
- 经热处理;端面平整无裂纹
- 可能的应用
- 棒磨机工况,配套约定的硬度分布、抗冲击平衡及尺寸验收要求。
- 应用边界
- 约定 HRC 范围、方法与位置、直径及公差、直线度测量、批次抽样及任何运行试用。
34CrNiMo6
材料性能与尺寸
- 标准路径
- 34CrNiMo6;任何拟采用 SAE 4340 的替代方案均须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 调质或锻造路线
- 可能的应用
- 需要较高淬透性与心部韧性的大截面候选材料。
- 应用边界
- 仅在原设备制造商技术规范及性能目标要求时采用;以截面尺寸和试验位置为准。
42CrMo4 / 4140
材料性能与尺寸
- 标准路径
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- 供货 / 加工
- 黑皮 / 剥皮 / 机加工
- 交货状态
- 调质或粗加工
- 可能的应用
- 轴、销与重型零部件的候选高强度材料路线。
- 应用边界
- 确认产品标准、性能目标、试验位置、抽样与结果文件。跨标准替代须经核实。
40Cr
材料性能与尺寸
- 标准路径
- 40Cr;任何拟议的 41Cr4 或 SCr440 替代方案须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 热处理或机加工毛坯
- 可能的应用
- 对于40Cr机械库存,请注明产品标准、直径、交货条件、要求的性能、测试地点、抽样计划和记录。根据部件的载荷、截面尺寸、疲劳和加工要求检查这些内容。
- 应用边界
- 确认产品标准、性能目标、试验位置、抽样与结果文件。跨标准替代须经核实。
磨棒& 机械订单依据
磨棒系列包括 42CrMoA、40Cr、65Mn 与 50#,常规直径 Ø60–160 mm。牌号与尺寸组合、成分、热处理及验收要求须逐项确认;系列范围不代表默认硬度或全部组合均可供应。42CrMoA 不能直接按 4140 或 42CrMo4 替代。
FRP 及围岩支护产品须有各自的成品技术规范、材料标识、尺寸、锚头与连接要求、安装程序及项目验收要求。上述商业钢棒范围不适用于这些产品。
产品规格与配套附件
规格 确认
磨棒
围绕实际运行的磨机确定磨棒要求。
JOTAIN 供应 42CrMoA、40Cr、65Mn 与 50# 牌号的成品热处理磨棒。已公布的产品系列直径范围为 Ø60–160 mm。牌号、交货状态与尺寸按订单逐项确认;这并不表示每种牌号均可供应系列中的所有尺寸。矫直、定尺切断、检验、标识及出口包装要求根据实际棒磨机工况审核。
- 供应阶段
- 热处理、矫直后按订单长度切割的磨棒,端部状态、标识及包装按约定执行。确认直径、公差、可用长度和磨机搬运限制。
- 硬度
- 约定目标硬度范围、标尺与试验方法、规定时的表面及内部试验位置、抽样和热处理批次均匀性。仅凭硬度不能确定使用寿命。
- 磨机工况
- 提供给料特性、磨机尺寸与运行条件、现用磨棒材料及尺寸、以 kg/t 计的消耗量,以及断裂、弯曲、剥落或缠棒历史。
- 验收
- 确认直线度测量与抽样、平整且无裂纹的端面、表面状态、检验记录和试用数量。在相匹配的运行条件下比较试验,再评估结果的可重复性。
轴与销毛坯
评审控制截面的心部性能。
用于重型旋转及铰接机械的轴与销毛坯,按约定的棒材或锻件路线供货。性能评审取决于直径、热处理响应、循环载荷与冲击工况;约定的试验位置须能代表关键截面。
- 供应阶段
- 调质棒材、剥皮棒材或按图纸预留余量的粗加工毛坯。
- 截面
- 确认控制直径、心部韧性、硬度分布、试验位置及原设备制造商的性能目标。
- 检验
- 约定内部致密性、规定时的超声检测、表面验收、直线度、端部状态及尺寸报告。
拉杆与紧固件用棒材
控制螺纹根部疲劳区域。
为高载荷机械拉杆和紧固件评审热处理合金棒材及预加工螺纹材料。材料性能、预紧力、旋合长度和螺纹制造工艺,须满足采购方的峰值及循环载荷要求。
- 供应阶段
- 热处理棒材,以及螺纹加工前准备或约定的端部加工,并按规定的力学性能要求验收。
- 接口确认
- 螺纹标准与公差等级、旋合长度、预紧力、螺纹根部、过渡几何形状及表面状态。
- 下一阶段
- 直线度、端部状态、加工余量、表面验收,以及规定时的超声检测。
粗加工零件
精加工前检查内部质量。
粗加工重型零件采用轧制或锻造材料路线,并预留约定的加工余量。最终机加工前,由原设备制造商图纸确定关键截面、热处理责任、基准及检验阶段。
- 供应阶段
- 轧制或锻造原料、粗加工及按具体图纸编制的尺寸报告。
- 切割前
- 明确超声检测阶段与验收要求、内部致密性,以及关键截面的热处理状态。
- 余量
- 为后续机加工或装配工序确认基准、加工余量、直线度与表面状态。
FRP 实心岩栓
使实心杆体匹配开挖顺序。
FRP 实心岩栓为计划后续开挖的掌子面加固及围岩支护提供可切割杆件路线。GFRP 实心杆体 (EN)安装于预钻孔中,采用项目规定的灌浆或树脂体系。
- 杆体
- 确认实心截面、外形、直径、长度,以及所需拉伸性能和锚头总成性能。
- 安装
- 约定钻孔几何尺寸、灌浆材料或树脂兼容性、固化要求与安装设备。
- 配套零件
- 使托盘与螺母材料满足所需可切割性、承压面及项目验收要求。
FRP 空心岩栓
利用中空通道实施约定的灌浆方案。
FRP 空心岩栓将可切割的 GFRP 杆体与内部灌浆通道结合。此产品采用预钻孔安装;自钻式岩栓按其钻进与连接要求另行评审。
- 杆体
- 确认外径、内径、长度、外形,以及所需的杆体与锚头总成验收要求。
- 灌浆
- 约定灌浆材料兼容性、注浆接口、密封与规定的安装程序。
- 配套零件
- 确认托盘、螺母及任何接长接口,包括所需的可切割性和承压布置。
自钻式岩栓
协调杆体、钻头与灌浆通道。
自钻式空心岩栓由中空螺纹杆、钻头与灌浆通道组成。选型依据地层条件与安装设备,包括预钻孔无法保持孔壁稳定、不能采用常规插入方式的情况。
- 棒材
- 确认规定的钢制或 FRP 路线、外径与内径、螺纹型式及分段长度。
- 接口确认
- 依据安装方法评审钻头类型、连接套旋合长度、注浆接口、托盘及螺母。
- 验收
- 规定地层条件、灌浆程序、所需支护性能、防护,以及安装或拉拔试验记录。
膨胀式岩栓
使膨胀配置匹配钻孔与地层。
膨胀摩擦型岩栓采用成形钢管,安装时通过高压水使其膨胀并紧贴钻孔壁。该路线用于顶板及侧壁支护评审,须一并规定钻孔尺寸、安装设备和地层条件。
- 管体
- 确认外形、成品长度、端部配件、防腐保护及所需验收要求。
- 安装
- 约定钻孔尺寸与状态、膨胀设备及供应商批准的安装程序。
- 验证
- 规定安装记录、检验及项目要求的拉拔试验。承载力依据所选产品与地层条件确认。
组合式岩栓
明确完整的锚固布置。
根据开挖顺序,分别评审钢制或 FRP 组合式岩栓的产品配置。明确初始锚固及后续粘结或灌浆方式,并在适用时说明可切割性和防护要求。
- 配置
- 说明所选钢制或 FRP 方案,以及杆体、套管或管体、锚头和任何灌浆通道。这些是可选配置,不能默认视为钢与 FRP 的混合结构。
- 顺序
- 确认即时支护要求、后续灌浆、临时或永久使用工况,以及批准的安装方法。
- 接口确认
- 评审托盘、螺母、连接配合、防腐保护及项目要求的系统验证。
机械式岩栓
一并评审杆体与膨胀锚头。
机械式岩栓总成由承载杆与匹配的膨胀锚头组成。杆体、锚头几何形状、孔径和安装要求,以已接受的图纸及地层条件为准。
- 装配
- 确认杆件材料及外形、胀壳与锥体、锚头连接、托盘和螺母。
- 安装
- 说明钻孔直径与直线度、岩体条件、张拉方法及批准的安装程序。
- 验证
- 确认旋合长度、安装载荷或试验要求、防腐保护及任何后续灌浆。产品额定参数和安装验收要求按所选总成约定。
Bail 型机械锚
确认锚头及配套零件。
Bail 型机械锚与指定杆件及配套零件一同评审。选型取决于安装布置、钻孔几何尺寸与地层条件;所供锚头配置必须符合批准的安装程序。
- 锚头
- 确认胀壳或楔块配置、杆径、螺纹连接及所需载荷依据。
- 配套五金件
- 将托盘、螺母及垫圈布置与锚头和杆体配套匹配。
- 安装
- 确认安装与张拉方法、规定时的灌浆管布置,以及项目要求的检验或拉拔试验。
格构梁
使钢架匹配开挖几何形状。
格构梁(格栅钢架)是用于隧道与掘进支护的三维钢框架。依据采购方的支护设计及开挖轮廓,评审主筋、次筋、加强件和连接细节。
- 几何尺寸
- 确认弯曲半径、钢架截面、分段长度、间距与安装公差。
- 连接
- 规定连接板、底脚板、接头,以及与周围支护或衬砌的接口。
- 供应阶段
- 约定材料、制造与焊接要求、尺寸检查、标识及交付顺序。
伞管
协调伞管布置与安装顺序。
伞管(管棚)或超前支护管在隧道或掘进面前方形成超前支护结构。针对规定地层条件及开挖顺序,评审管节、接头与安装几何尺寸。
- 管材
- 确认直径、壁厚、分段长度、钢材技术规范与连接细节。
- 布置
- 规定安装角度、管间距、搭接长度、伞管长度及钻进设备接口。
- 验收
- 约定接头配合、直线度、规定时的灌浆细节、防腐保护及检验记录。
磨机要求、供货范围与工况
磨杆订单清单
开始于 您的棒磨机要求
报价前明确交付磨棒、热处理结果及试用条件。
磨棒尺寸与磨机适配
确认成品直径、公差、订单长度、磨机尺寸、装棒与搬运限制、直线度及端部状态。
加入项目询价硬度与批次控制
约定材料、硬度范围、试验方法与位置、抽样、热处理记录,以及耐磨性与抗冲击性的平衡。
加入项目询价受控磨机试用
记录给料与运行工况、以 kg/t 计的现用消耗量、断裂和弯曲情况。比较相匹配的运行时段,并约定检验与试用数量。
加入项目询价- 磨机工况与磨棒尺寸
- 材料与热处理
- 检验约定
- 试用批次与记录
- 包装交付
供应范围
磨棒 供应和
购买者的责任。
JOTAIN 供应热处理磨棒、机械材料与预加工零部件,并依据采购方的矿山及项目技术规范评审围岩支护产品。
- 我们对接
- 确认产品形态、材料及状态、尺寸、端部加工、订单试验、追溯、包装与交付。磨棒供货包括热处理、矫直和定尺切割。
- 采购方
- 明确磨机与机械设计、运行工况、原设备制造商要求、围岩支护设计、安装,以及各产品的验收依据。
工况与验收
平衡硬度、韧性 & 断面尺寸
依据实际失效模式和运行条件评审产品与材料。
失效模式
磨损、冲击、疲劳或复合工况
截面
淬透性与心部性能
几何尺寸
直线度、端部、余量与配合
验证
硬度分布、性能与完整性
产品规格与配套
评审技术规范背后的条件
选择产品页面以了解其自身的供应和验收要求:棒磨机介质、轴和销毛坯以及地面支撑系统将单独审查。
磨损与冲击
结合硬度结果分析损伤
磨棒评审须综合考虑磨粒磨损、冲击程度、断裂及剥落历史。单一位置的硬度读数不能说明整根磨棒的状态,也不能预测磨机运行性能。
- 磨机输入条件
- 给料、磨机工况、现用磨棒材料与尺寸、消耗量、断裂、弯曲及更换方式。
- 验收
- 目标硬度及分布、热处理一致性、韧性、直线度与端部状态。
截面与疲劳
覆盖关键截面与螺纹根部
对于轴、销和重型零件,直径与几何形状会影响热处理响应和心部性能。螺纹机械零件还需核对预紧力、旋合长度和螺纹根部要求。
- 性能
- 截面淬透性、心部韧性、硬度分布,以及循环与冲击载荷要求。
- 接口确认
- 螺纹制造、过渡几何形状、表面状态、加工余量与装配配合。
制造与围岩支护
确认后续工序和安装方式
规定进一步加工或安装前的检验阶段。岩栓与掘进支护产品的选型和所需验证,由采购方的地层模型及安装设计确定。
- 机械
- 超声检测阶段与验收要求、表面状态、基准方案、加工余量及尺寸。
- 支护
- 钻孔或开挖几何尺寸、锚固、灌浆或膨胀方法、防护及项目要求的安装试验。
螺纹轮廓是说明性的;根据提供的系统图纸验证尺寸和连接兼容性。
加工检验与交付
钢材加工与交付
从约定的路线出发 到交付的棒
以下为棒材与机械零件的加工项目,实际工序依所选产品和订单安排。
- 01
批准的棒材或锻件
- 02
热处理
- 03
矫直与切割
- 04
剥皮或粗加工
- 05
硬度与完整性检查
- 06
端部防护与包装
检验与记录
把检验要求,
确认在生产之前。
生产前,商定所选产品的测试位置、验收、检验时间、标记和放行记录。
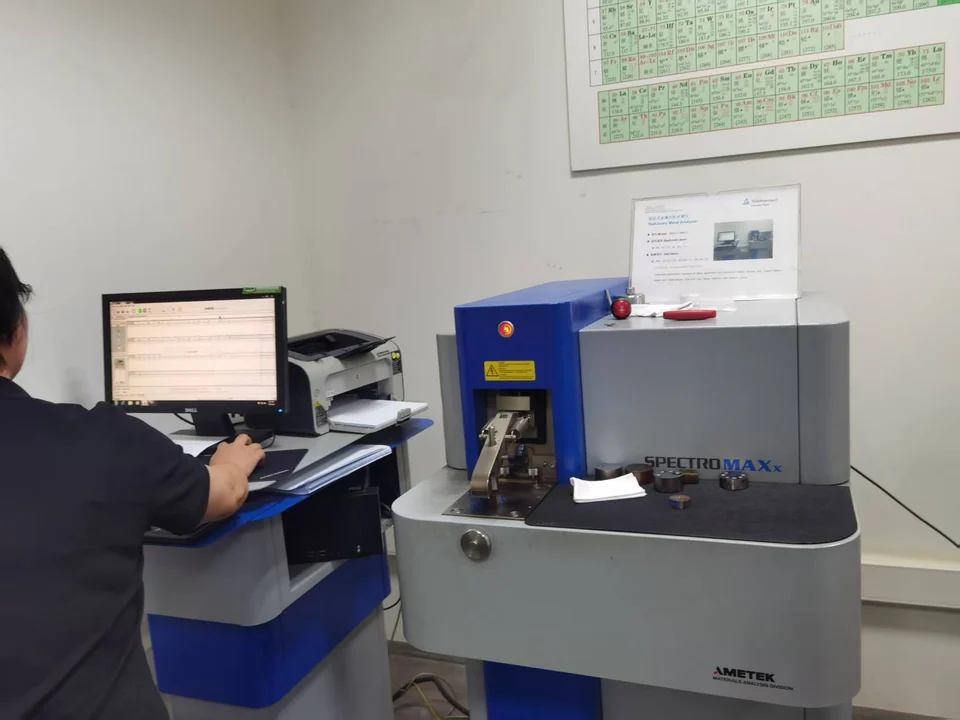
检验项目
磨棒控制
硬度目标与分布、热处理及批次记录、直线度、长度、表面与端部状态。
承载性能
机械零件的拉伸性能、规定时的冲击试验,以及考虑截面影响的验收。
完整性与几何尺寸
规定时的超声检测、表面验收、加工余量及尺寸;针对各类支护产品的检验与安装记录。


配件
机械锚杆 头及配件
连接、锚固、安装与防护,按项目清单组织配套零件。
依据所选杆件、钻孔几何尺寸和安装程序,确认完整机械锚头及配套零件。
锚头与配件
配套的扩展组件
与机械式岩栓路线对应的锚头总成及规定配件。确认实际型号、胀壳、锥体、杆件连接、托盘、螺母及垫圈配置。
聊聊您的项目需求
直接提交给 JOTAIN,我们将通过邮箱与您沟通。