खनन मशीनरी
ताप-उपचारित पीसने वाली छड़ें।
मशीनरी ब्लैंक और ग्राउंड सपोर्ट।
एप्लिकेशन द्वारा उत्पाद विनिर्देश और पूछताछ आवश्यकताओं का पता लगाएं।
ग्राइंडिंग रॉड
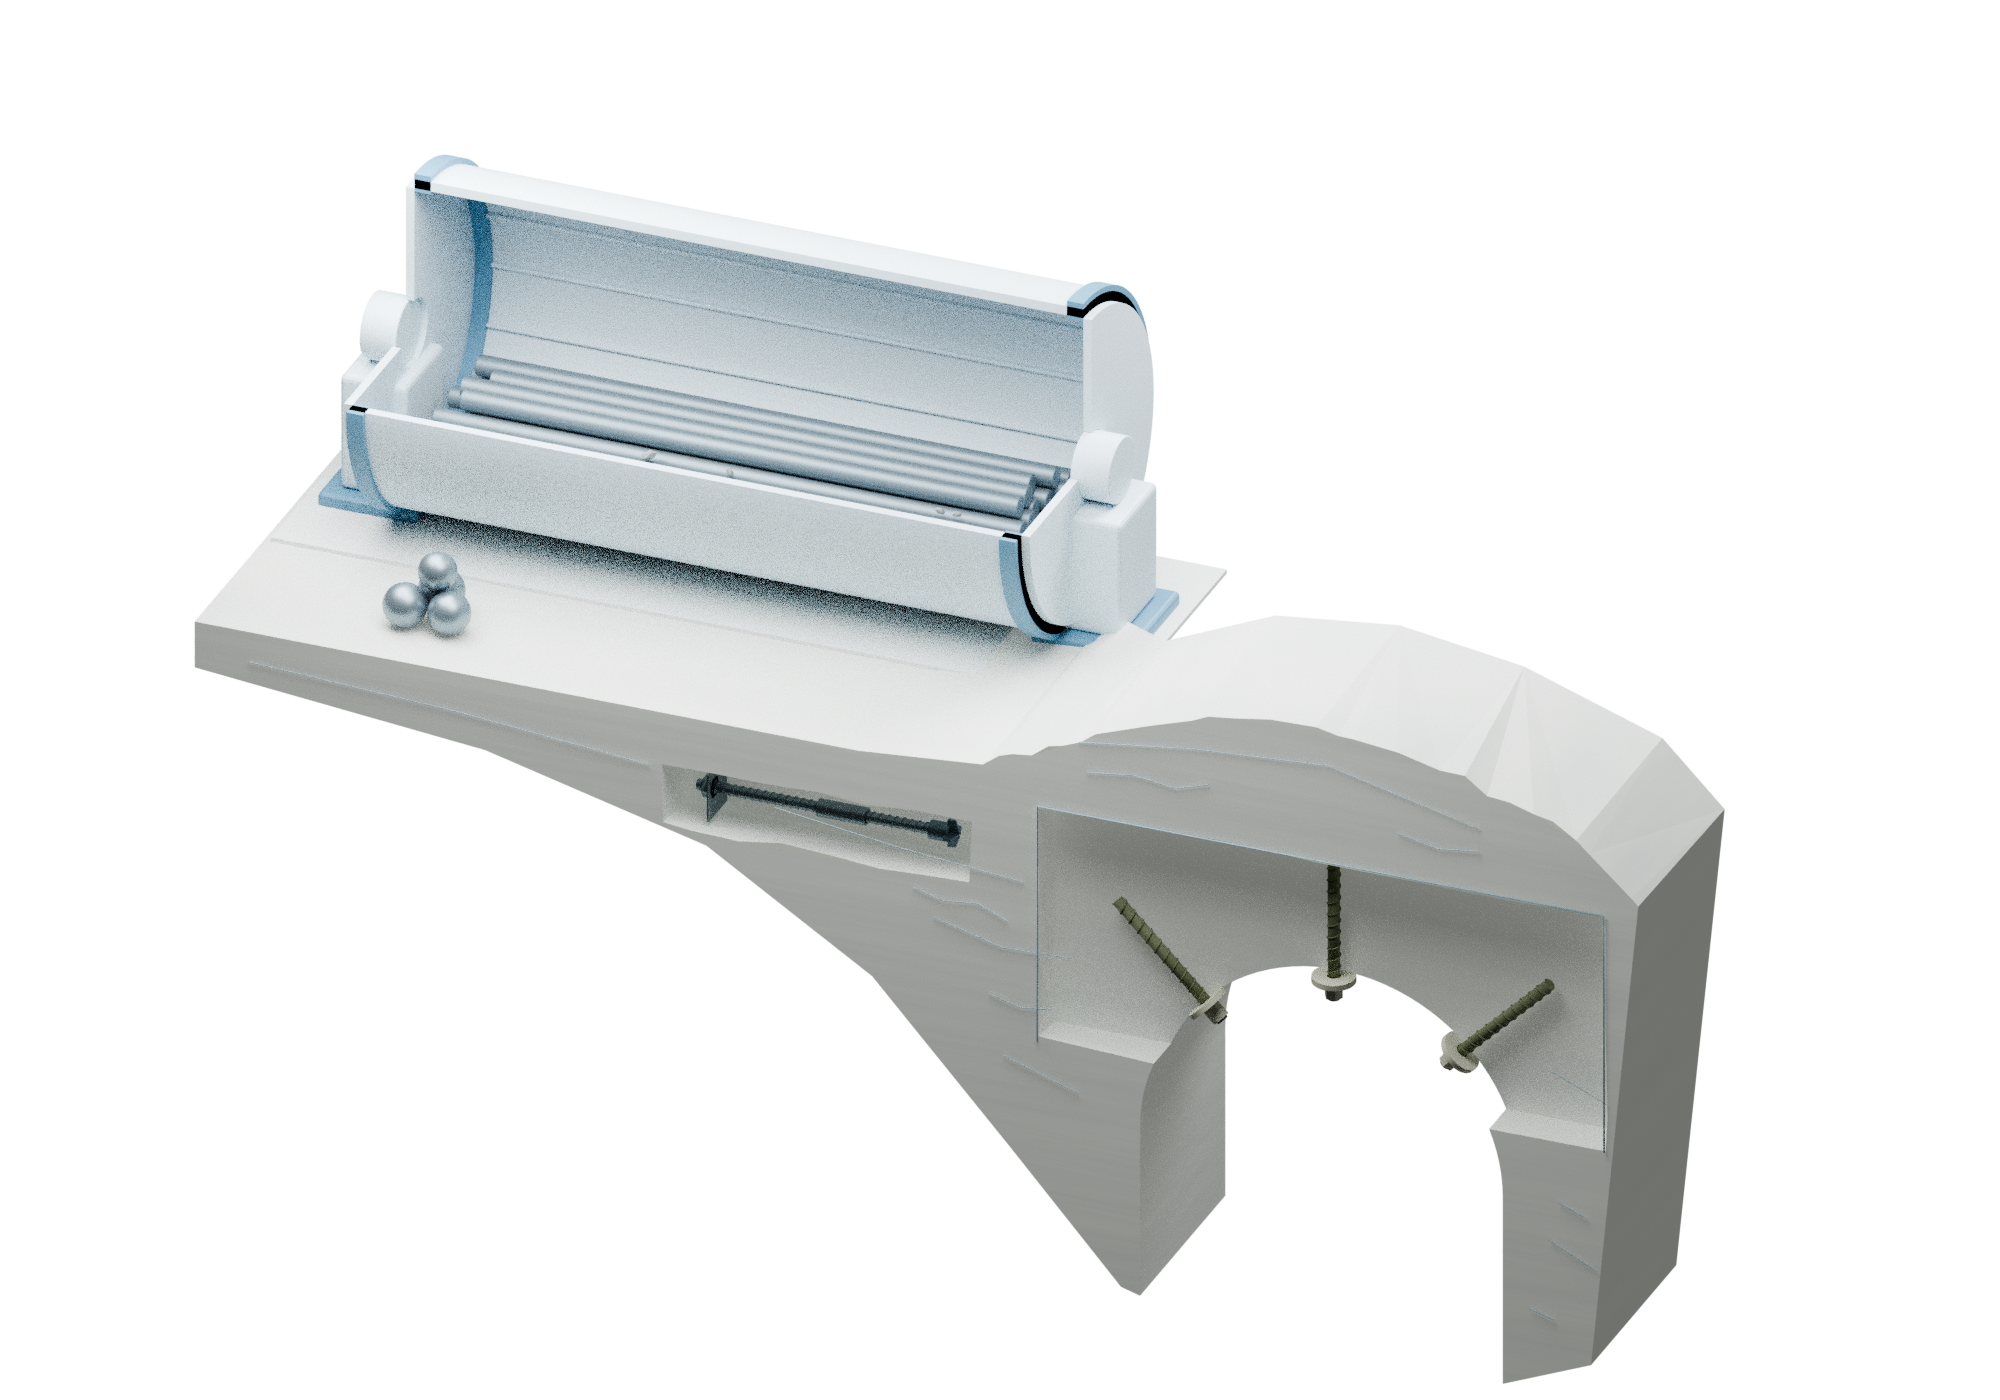
घूमती रॉड मिल के अंदर खुले स्टील रॉड काम करते हैं। सामग्री, आयाम और हीट ट्रीटमेंट मिल की कार्य-स्थितियों के अनुसार होते हैं।
आपूर्ति विवरण की समीक्षा करें ↗जल्द आ रहा है · 2027 के लिए नियोजितवैचारिक अनुप्रयोग अध्ययन. लंगरगाह को प्रकट करने के लिए स्थानीय स्तर पर चट्टान को हटाया गया; कोई इंस्टालेशन डिज़ाइन नहीं. उत्पाद अध्ययन विभिन्न पैमानों का उपयोग करते हैं। स्टील सेल्फ-ड्रिलिंग फिटिंग और सॉलिड जीएफआरपी हार्डवेयर अलग-अलग सिस्टम से संबंधित हैं।
प्राथमिक उत्पाद/ग्राइंडिंग मीडिया
गर्मी से उपचारित पीसना
रॉड मिलों के लिए छड़ें.
JOTAIN Ø60–160 mm की नियमित व्यास रेंज में हीट-ट्रीटेड ग्राइंडिंग रॉड्स की आपूर्ति करता है, जिन्हें सीधा किया जाता है और ऑर्डर की गई लंबाई में काटा जाता है। प्रत्येक आदेश के लिए ग्रेड, लंबाई और निरीक्षण पर सहमति है; प्रत्येक ग्रेड प्रत्येक व्यास में उपलब्ध नहीं है।
ग्राइंडिंग-रॉड आपूर्ति की समीक्षा करें ↗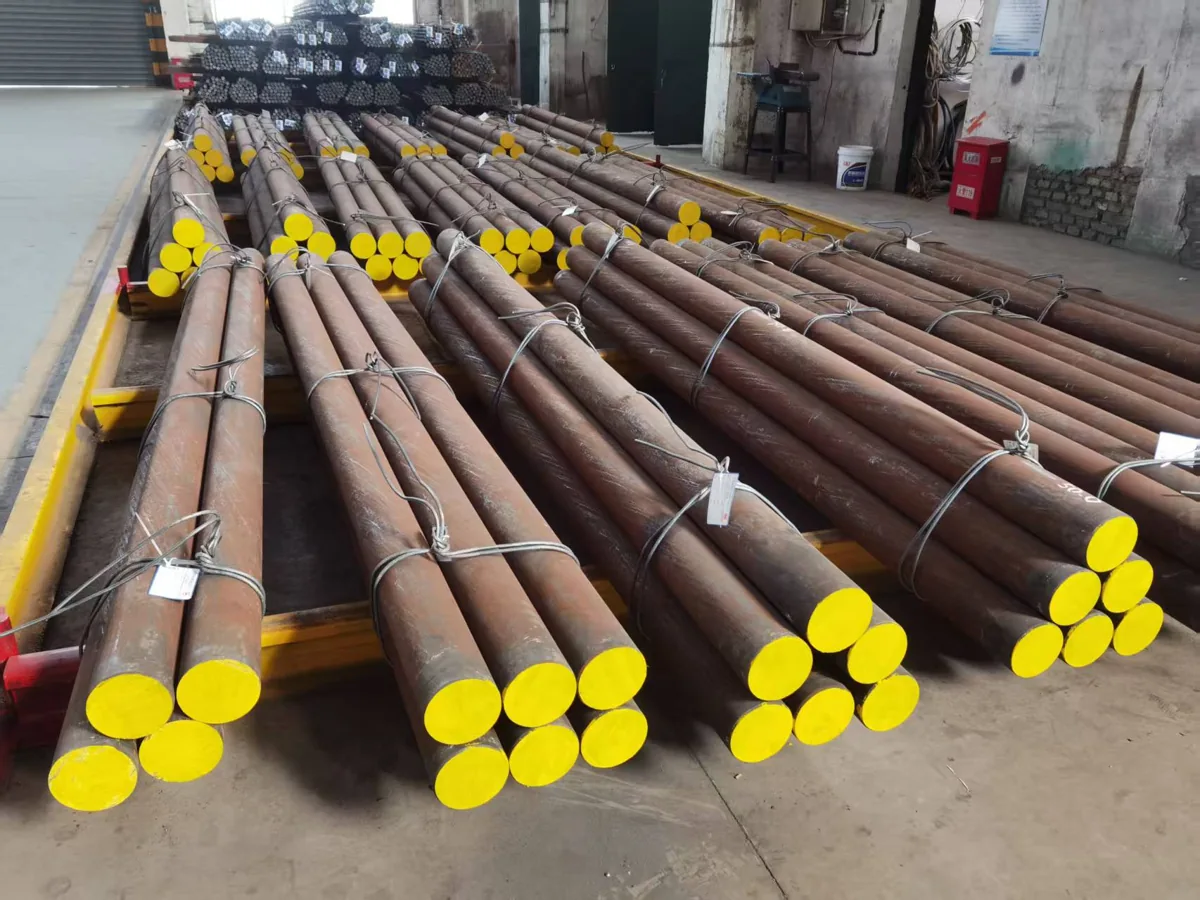
पीसने वाली छड़ें ऑर्डर करें या एक परीक्षण तैयार करें
रॉड ऑर्डर के लिए, आयाम, सामग्री, निरीक्षण और क्रय दस्तावेजों की समीक्षा करें। घिसाव, टूटने या झुकने की जांच करने के लिए, ऑपरेटिंग रिकॉर्ड और एक परीक्षण योजना से शुरुआत करें। इस पृष्ठ की उत्पाद सूची में ग्राउंड-सपोर्ट उत्पादों और मशीनरी ब्लैंक को अलग से चुनें।
02 / उत्पाद पुस्तकालय
खनन उत्पाद आवेदन द्वारा.
पीसने, चट्टान सुदृढीकरण, अग्रिम समर्थन और मशीनरी के लिए 13 उत्पाद प्रकार।
पीसने वाला मीडिया
01 मार्गपीसने वाली छड़ें ↗
- क्रम-परिभाषित व्यास, लंबाई और निरीक्षण के साथ हीट-ट्रीटेड ग्राइंडिंग रॉड्स।
रॉक सुदृढीकरण
07 मार्गठोस एफआरपी बोल्ट ↗
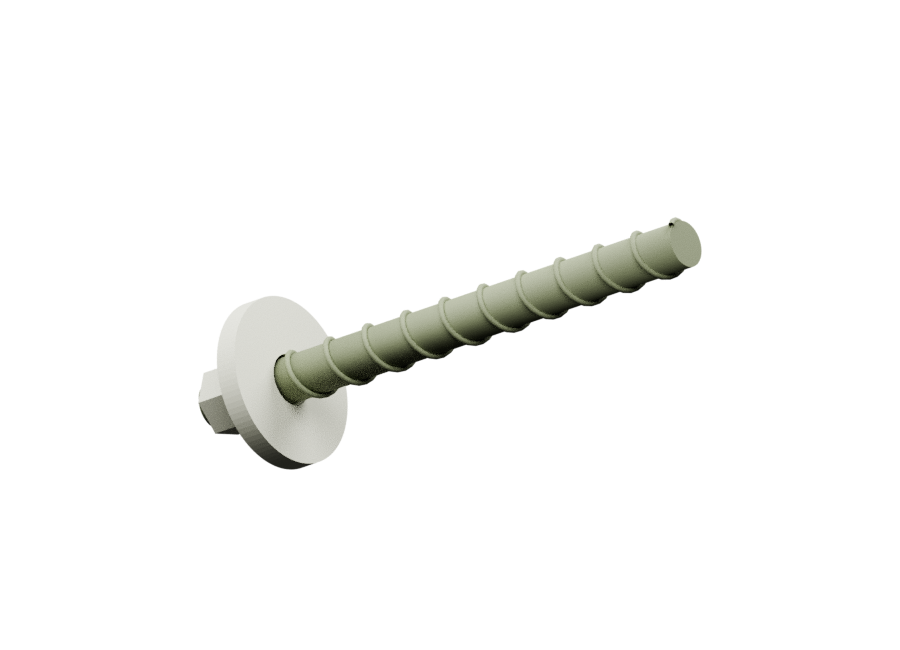
- फेस सपोर्ट के लिए काटी जा सकने वाली रॉड।
स्व-ड्रिलिंग बोल्ट ↗
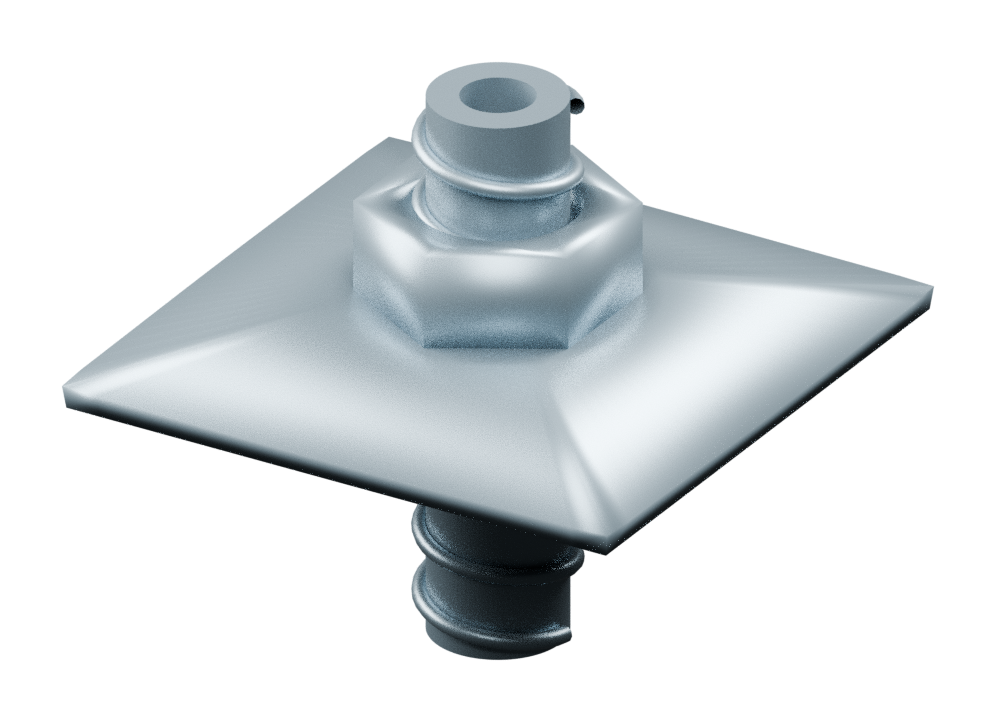
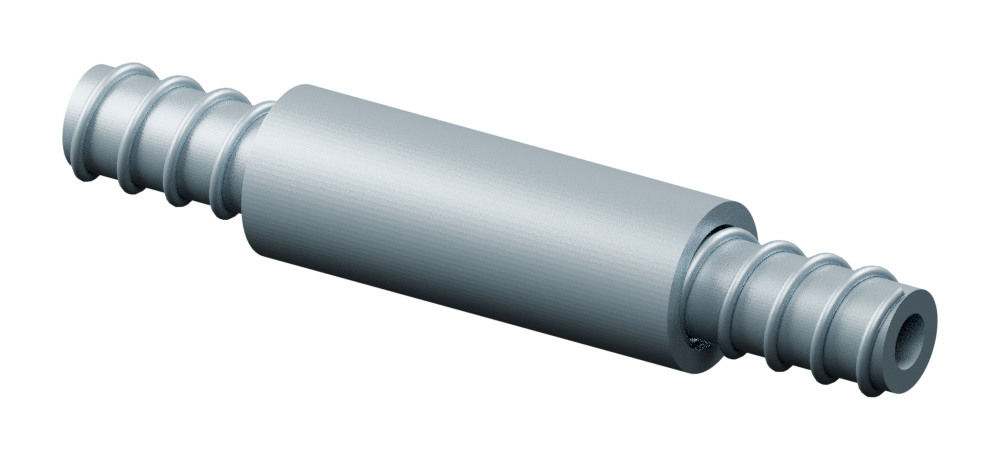
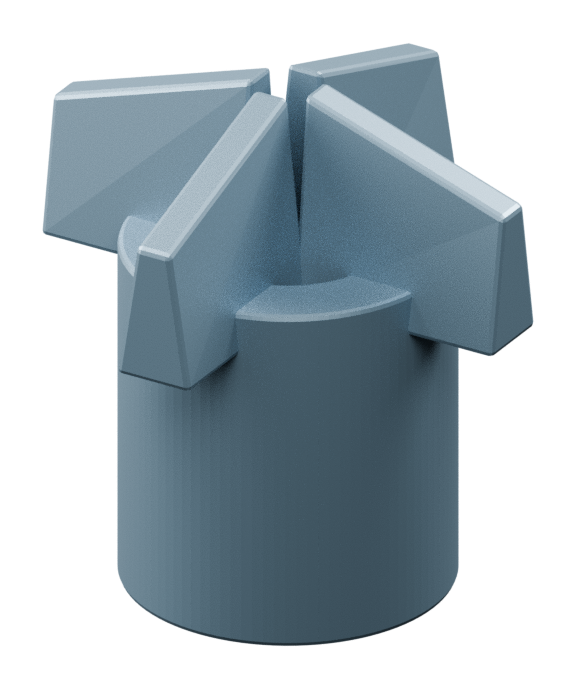
- एक ड्रिल बिट, कपलर और ग्राउटिंग कनेक्शन के साथ खोखली थ्रेडेड बार।
खोखले एफआरपी बोल्ट ↗
- ग्राउट इंजेक्शन के लिए खोखली रॉड।
विस्तार योग्य बोल्ट ↗
- पानी से फैलाया जाने वाला इस्पात ट्यूब सपोर्ट।
संयोजन बोल्ट ↗
- संयुक्त एंकरिंग विन्यास।
मैकेनिकल रॉक बोल्ट ↗
- चट्टान में यांत्रिक एंकरिंग।
जमानत एंकर ↗
- अनुकूल रॉड के साथ यांत्रिक सेटिंग।
समर्थन चयन और स्थापना क्रेता की इंजीनियरिंग डिजाइन और परियोजना स्वीकृति आवश्यकताओं का पालन करती है।
चयनकर्ता अध्ययन: केवल उदाहरणात्मक स्टील बोल्ट-हेड असेंबली। यह पूर्ण एंकरेज निर्दिष्ट नहीं करता है या नीचे दिए गए प्रत्येक बोल्ट प्रकार का प्रतिनिधित्व नहीं करता है।
नेतृत्व एवं अग्रिम सहायता
02 मार्गजालीदार गर्डर ↗
- प्रोफाइल पर घुमावदार स्टील फ्रेम।
छाता पाइप्स ↗
- खुदाई के आगे पाइप कैनोपी।
शाफ्ट, पिन और मशीनरी रिक्त स्थान
03 मार्गदस्ता और पिन रिक्त स्थान ↗
- मशीनिंग भत्ते के साथ हेवी-ड्यूटी शाफ्ट और पिन के लिए बार या जालीदार ब्लैंक।
टाई और फास्टनर बार ↗
- थ्रेड वाले मशीन भागों के लिए बार।
रफ-मशीनीकृत हिस्से ↗
- फिनिशिंग के लिए छूट के साथ ड्राइंग के अनुसार रफ-मशीनीकृत।
आवेदन तस्वीरें
अनुप्रयोग
खनन अनुप्रयोग.
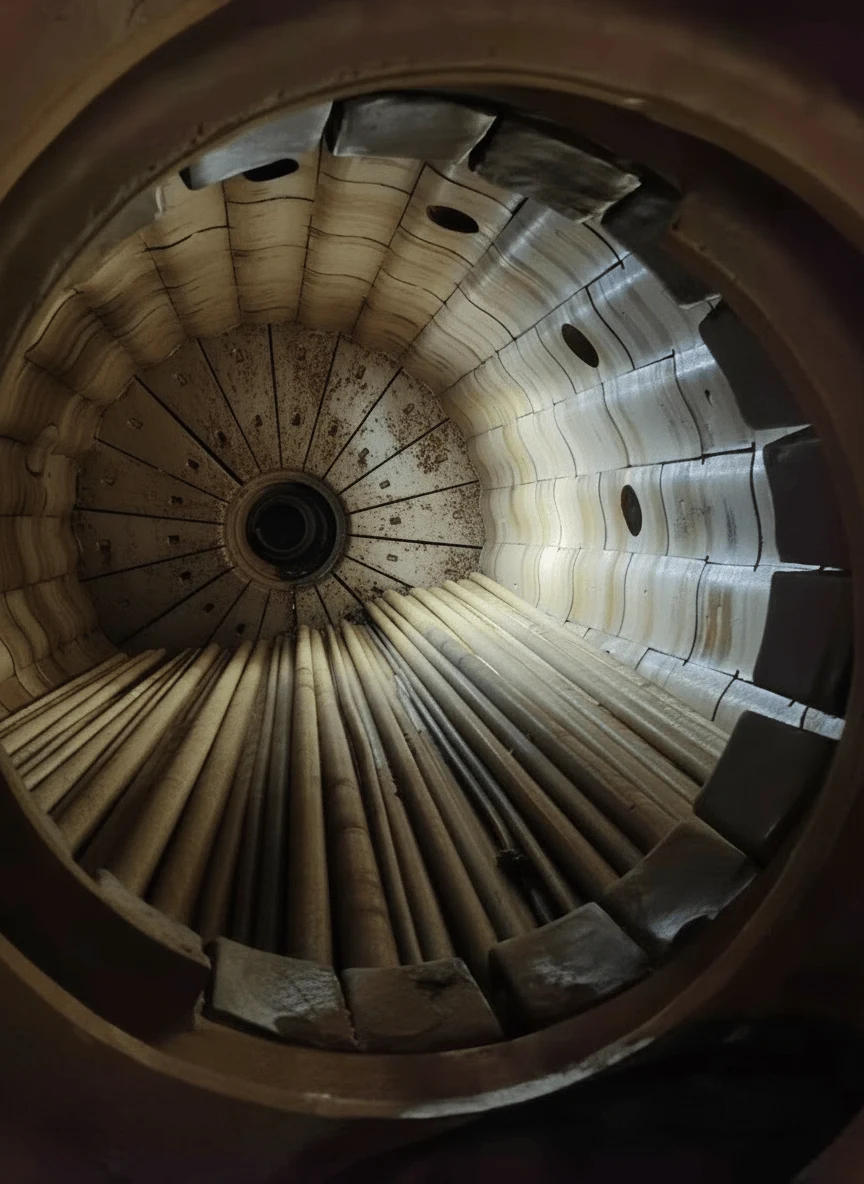
रॉड-चक्की पीसना
मिल ज्यामिति, फ़ीड और पहनने का कर्तव्य।
एप्लिकेशन का अन्वेषण करें ↗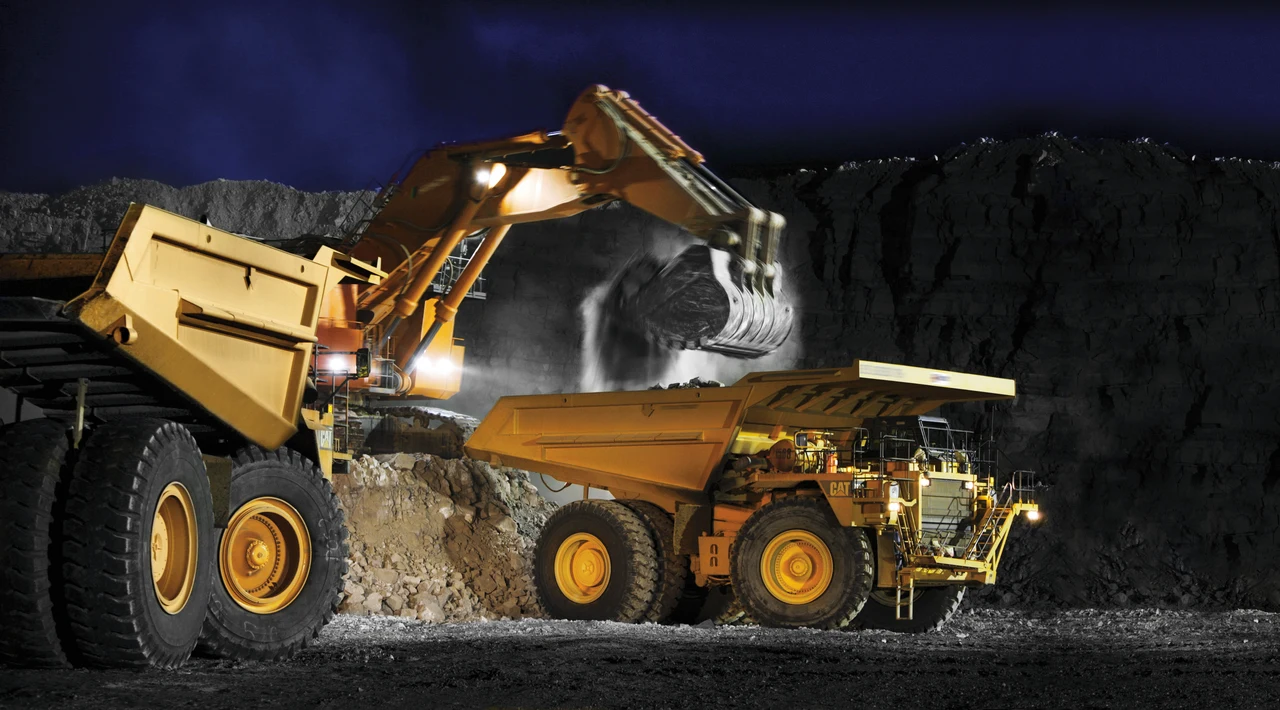
भारी मशीनरी
घूमने वाले हिस्से, पिन और थ्रेडेड स्टॉक।
एप्लिकेशन का अन्वेषण करें ↗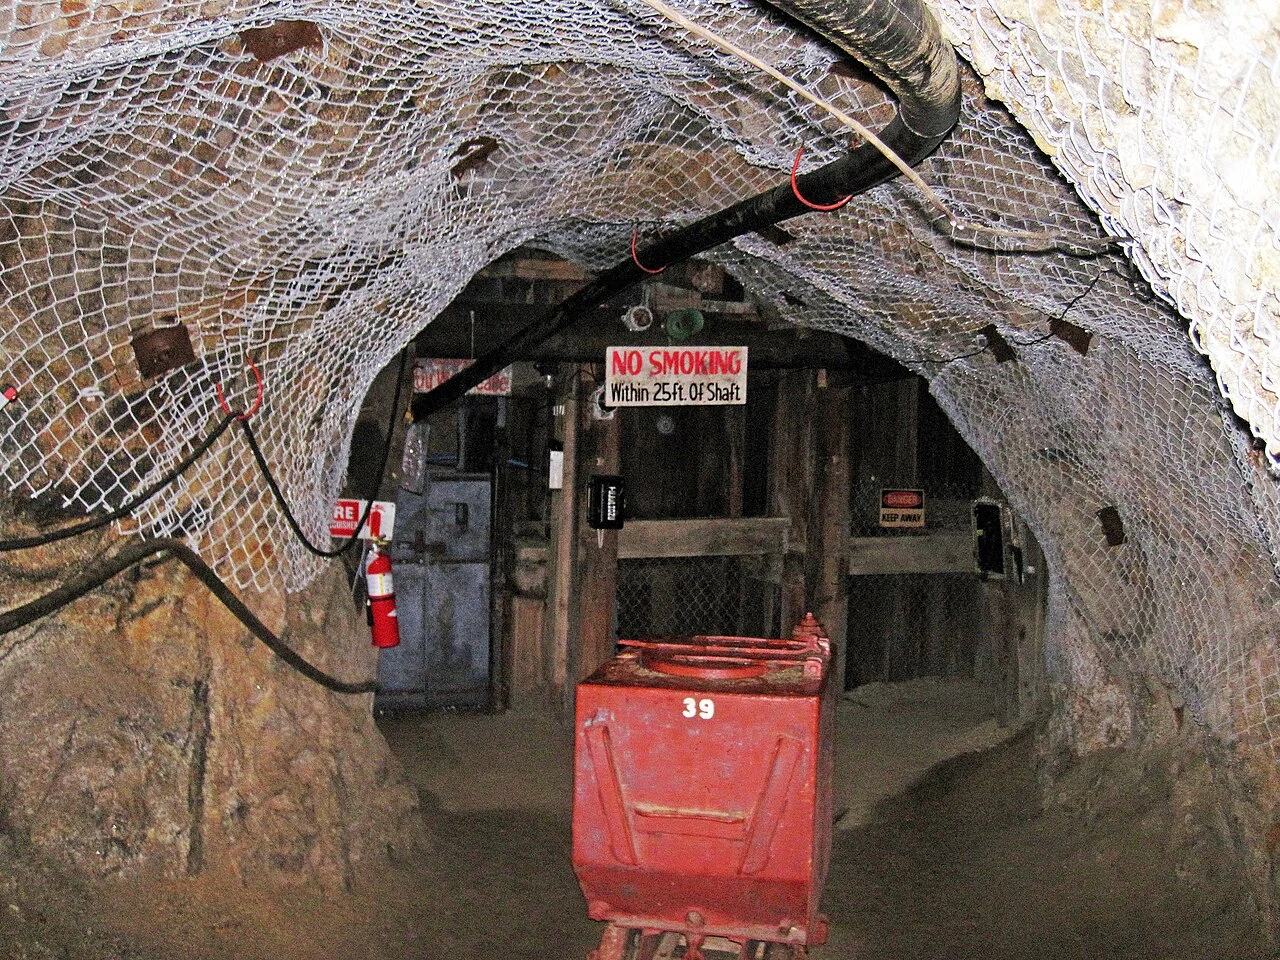
मेरा और शीर्षक समर्थन
संग्रहालय/प्रशिक्षण स्तर पर रॉक बोल्ट और जाल।
एप्लिकेशन का अन्वेषण करें ↗फोटो स्रोत नीचे सूचीबद्ध हैं।
ऑर्डर और डिलीवरी क्रम
उत्पाद एवं कर्तव्य
मिल या प्रोजेक्ट सूची का मिलान करें.
ड्राइंग समीक्षा
आयाम, सिरे और इंटरफ़ेस.
निरीक्षण एवं अभिलेख
सहमत परीक्षण और स्वीकृति.
पैकिंग एवं डिलिवरी
अंकन, सुरक्षा और शिपमेंट।
03/प्रोक्योरमेंट
परियोजना विशिष्टताएँ.
पहले उत्पाद तय करें: ग्राइंडिंग रॉड, मशीनरी ब्लैंक या भू-सपोर्ट सिस्टम। मिल का डेटा या स्वीकृत ड्रॉइंग भेजें, फिर सामग्री, प्रसंस्करण, निरीक्षण और डिलीवरी तय करें। थ्रेड प्रोफ़ाइल उदाहरणात्मक हैं; आपूर्ति किए गए सिस्टम की ड्रॉइंग से आयाम और कनेक्शन अनुकूलता सत्यापित करें।
ग्राइंडिंग-रॉड के लिए जानकारी +
मिल आकार, फ़ीड, रॉड व्यास और लंबाई, वर्तमान खपत, झुकना या टूटना, हार्डनेस परीक्षण विधि, लॉट रिकॉर्ड और ट्रायल मात्रा।
मशीनरी और ग्राउंड सपोर्ट +
मशीनरी के लिए: नियंत्रक सेक्शन, भार, मशीनिंग अलाउंस और गुण। ग्राउंड सपोर्ट के लिए: खरीदार का डिज़ाइन, खुदाई क्रम, एंकरेज, इंस्टॉलेशन इंटरफ़ेस और स्वीकृति।
निरीक्षण और डिलीवरी प्रमाण +
परीक्षण स्थान, आयामी जाँच, हीट ट्रेसबिलिटी, निर्दिष्ट NDT, मार्किंग और सुरक्षात्मक पैकिंग तय करें।
गुणवत्ता दस्तावेज़ ↗के बारे में पूछताछ करें खनन उत्पाद.
उत्पाद सूची, ड्रॉइंग और संचालन संदर्भ भेजें।
आवेदन फोटो क्रेडिट
- रॉड-मिल इंटीरियर: मौजूदा JOTAIN वेबसाइट छवि; परिचालन संदर्भ.
- खनन उपकरण: पीबॉडी एनर्जी, इंक., CC BY-SA 4.0; लेआउट के लिए काटा गया।
- रॉक बोल्ट्स, ऑर्फ़न गर्ल माइन संग्रहालय/प्रशिक्षण स्तर: जेम्स सेंट जॉन, CC BY 2.0; लेआउट के लिए काटा गया।
उत्पाद विशिष्टताएँ एवं निरीक्षण
सामग्री और आदेश की आवश्यकताएँ
ग्राइंडिंग रॉड व मशीनरी सामग्री
उत्पाद की पुष्टि करें ग्रेड से पहले
तैयार ग्राइंडिंग रॉड की आवश्यकताओं और मशीनरी बार की श्रेणियों की समीक्षा हर ऑर्डर के अनुसार अलग से होती है।
ऊष्मा उपचारित ग्राइंडिंग रॉड
42CrMoA, 40Cr, 65Mn और 50#; ग्रेड, डिलीवरी अवस्था और आयाम हर ऑर्डर के लिए पुष्ट किए जाते हैं
सामग्री के गुण और आकार
- आपूर्ति / प्रसंस्करण
- ऊष्मा उपचार, सीधा करना, काटना, चिह्नांकन और पैकिंग
- आपूर्ति की अवस्था
- ताप-उपचारित; समतल और दरार-मुक्त सिरे
- संभावित अनुप्रयोग
- सहमत कठोरता वितरण, आघात संतुलन और माप स्वीकृति के साथ रॉड मिल संचालन।
- उपयोग की सीमाएँ
- HRC बैंड, विधि और स्थान, व्यास और सहिष्णुता, सीधापन मापन, लॉट नमूना योजना तथा किसी संचालन परीक्षण पर सहमति करें।
34CrNiMo6
सामग्री के गुण और आकार
- मानक
- 34CrNiMo6; प्रस्तावित SAE 4340 प्रतिस्थापन की पुष्टि करें
- आपूर्ति / प्रसंस्करण
- हॉट-रोल्ड / फोर्ज्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- QT या फोर्ज्ड विकल्प
- संभावित अनुप्रयोग
- अधिक हार्डनेबिलिटी और कोर टफनेस की जरूरत वाले भारी अनुप्रस्थ काटों के लिए संभावित विकल्प।
- उपयोग की सीमाएँ
- केवल OEM विनिर्देश और लक्ष्य गुणों में आवश्यकता होने पर उपयोग करें; अनुप्रस्थ काट आकार और परीक्षण स्थान निर्णायक हैं।
42CrMo4 / 4140
सामग्री के गुण और आकार
- मानक
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- आपूर्ति / प्रसंस्करण
- ब्लैक / पील्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- QT या रफ मशीन किया हुआ
- संभावित अनुप्रयोग
- शाफ्ट, पिन और भारी घटकों के लिए संभावित उच्च मजबूती विकल्प।
- उपयोग की सीमाएँ
- उत्पाद मानक, लक्ष्य गुण, परीक्षण स्थान, नमूना योजना और परिणाम दस्तावेज़ तय करें। अलग मानकों के बीच प्रतिस्थापन की पुष्टि जरूरी है।
40Cr
सामग्री के गुण और आकार
- मानक
- 40Cr; प्रस्तावित 41Cr4 या SCr440 प्रतिस्थापन की पुष्टि करें
- आपूर्ति / प्रसंस्करण
- हॉट-रोल्ड / फोर्ज्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- ऊष्मा उपचारित या मशीन किया गया ब्लैंक
- संभावित अनुप्रयोग
- 40Cr मशीनरी स्टॉक के लिए, उत्पाद मानक, व्यास, वितरण स्थिति, आवश्यक गुण, परीक्षण स्थान, नमूना योजना और रिकॉर्ड निर्दिष्ट करें। घटक के भार, अनुभाग आकार, थकान और मशीनिंग आवश्यकताओं के अनुसार इनकी जाँच करें।
- उपयोग की सीमाएँ
- उत्पाद मानक, लक्ष्य गुण, परीक्षण स्थान, नमूना योजना और परिणाम दस्तावेज़ तय करें। अलग मानकों के बीच प्रतिस्थापन की पुष्टि जरूरी है।
ग्राइंडिंग-रॉड और मशीनरी ऑर्डर आधार
तैयार, हीट-ट्रीटेड ग्राइंडिंग रॉड की उत्पाद-श्रेणी में 42CrMoA, 40Cr, 65Mn और 50# शामिल हैं, और इस श्रेणी की प्रकाशित व्यास सीमा Ø60–160 mm है। हर ऑर्डर के लिए ग्रेड, आयाम, रासायनिक संरचना, हीट ट्रीटमेंट, स्वीकृति और ट्रायल नियंत्रण की पुष्टि आवश्यक है। इस श्रेणी की सीमा से हर ग्रेड-आकार संयोजन या डिफ़ॉल्ट हार्डनेस बैंड सिद्ध नहीं होता। 42CrMoA को स्वतः 4140 या 42CrMo4 के समकक्ष नहीं माना जाता।
FRP और भू-सपोर्ट उत्पादों के लिए उनके अपने तैयार उत्पाद विनिर्देश, सामग्री पहचान, माप, हेड तथा जोड़ आवश्यकताएँ, स्थापना विधि और परियोजना स्वीकृति जरूरी हैं। ऊपर दी वाणिज्यिक इस्पात बार सीमाएँ इन पर लागू नहीं हैं।
उत्पाद विशिष्टताएँ और सहायक उपकरण
विशेष विवरण पुष्टि करने के लिए
ग्राइंडिंग रॉड
चलती मिल के अनुसार रॉड निर्दिष्ट करें।
JOTAIN 42CrMoA, 40Cr, 65Mn और 50# में तैयार, हीट-ट्रीटेड ग्राइंडिंग रॉड की आपूर्ति करता है। उत्पाद परिवार की प्रकाशित व्यास सीमा Ø60–160 mm है। ग्रेड, डिलीवरी अवस्था और आयाम हर ऑर्डर के लिए पुष्ट किए जाते हैं; इसका अर्थ यह नहीं कि हर ग्रेड परिवार के हर आकार में उपलब्ध है। स्ट्रेटनिंग, निश्चित लंबाई में कटिंग, निरीक्षण, मार्किंग और निर्यात पैकिंग की समीक्षा वास्तविक रॉड-मिल कार्य-स्थितियों के अनुसार होती है।
- आपूर्ति
- ऊष्मा उपचारित, सीधी की गई और ऑर्डर की लंबाई में कटी रॉड; सहमत सिरे की अवस्था, पहचान और पैकिंग सहित। व्यास, सहिष्णुता, उपयोगी लंबाई और मिल की हैंडलिंग सीमाएँ तय करें।
- कठोरता
- लक्ष्य बैंड, स्केल और परीक्षण विधि, निर्दिष्ट होने पर सतह तथा आंतरिक परीक्षण स्थान, नमूना योजना और ऊष्मा उपचार लॉट की एकरूपता तय करें। केवल कठोरता से उपयोग आयु स्थापित नहीं होती।
- मिल संचालन
- फीड के गुण, मिल आकार और संचालन परिस्थितियाँ, मौजूदा रॉड सामग्री और आकार, kg/t में खपत तथा टूटने, मुड़ने, परत उखड़ने या उलझने का इतिहास बताएँ।
- स्वीकृति
- सीधापन मापन और नमूना योजना, समतल दराररहित सिरे, सतह की अवस्था, निरीक्षण अभिलेख और परीक्षण मात्रा की पुष्टि करें। दोहराव का मूल्यांकन करने से पहले समान संचालन परिस्थितियों में परीक्षणों की तुलना करें।
शाफ्ट व पिन ब्लैंक
निर्णायक अनुप्रस्थ काट पर कोर जाँचें।
भारी घूर्णन और कोणीय चलन वाली मशीनरी के शाफ्ट तथा पिन ब्लैंक सहमत बार या फोर्जिंग प्रक्रिया से दिए जाते हैं। व्यास, ऊष्मा उपचार का असर, चक्रीय भार और आघात परिस्थितियाँ गुण समीक्षा तय करते हैं; सहमत परीक्षण स्थान महत्वपूर्ण अनुप्रस्थ काट का प्रतिनिधित्व करे।
- आपूर्ति
- QT बार, पील किया स्टॉक या ड्रॉइंग के अनुसार अतिरिक्त सामग्री वाले रफ मशीन किए ब्लैंक।
- अनुप्रस्थ काट
- निर्णायक व्यास, कोर टफनेस, कठोरता वितरण, परीक्षण स्थान और OEM लक्ष्य गुण तय करें।
- निरीक्षण
- आंतरिक दोषरहितता, निर्दिष्ट होने पर UT, सतह स्वीकृति, सीधापन, सिरों की अवस्था और माप रिपोर्ट तय करें।
टाई व फास्टनर बार
थ्रेड मूल के फटीग क्षेत्र को नियंत्रित करें।
उच्च भार वाली मशीनरी टाई और फास्टनर के लिए ऊष्मा उपचारित मिश्रधातु बार तथा तैयार थ्रेड सामग्री की समीक्षा होती है। सामग्री गुण, प्रीलोड, पकड़ और थ्रेड निर्माण प्रक्रिया खरीदार की शिखर तथा चक्रीय भार आवश्यकताओं के अनुकूल हों।
- आपूर्ति
- ऊष्मा उपचारित बार और थ्रेड के लिए तैयारी या सहमत सिरे की मशीनिंग, निर्दिष्ट यांत्रिक स्वीकृति सहित।
- इंटरफेस
- थ्रेड मानक और वर्ग, पकड़, प्रीलोड, थ्रेड मूल, संक्रमण आकृति और सतह अवस्था।
- अगला चरण
- सीधापन, सिरों की अवस्था, मशीनिंग अतिरिक्त सामग्री, सतह स्वीकृति और निर्दिष्ट होने पर UT।
रफ मशीन किए भाग
अंतिम मशीनिंग से पहले आंतरिक गुणवत्ता जाँचें।
रफ मशीन किए भारी भाग रोल्ड या फोर्ज्ड सामग्री से सहमत मशीनिंग अतिरिक्त सामग्री सहित तैयार होते हैं। अंतिम मशीनिंग से पहले OEM ड्रॉइंग महत्वपूर्ण अनुप्रस्थ काट, ऊष्मा उपचार जिम्मेदारी, डेटम और निरीक्षण चरण तय करती है।
- आपूर्ति
- रोल्ड या फोर्ज्ड स्टॉक, रफ मशीनिंग और ड्रॉइंग-विशिष्ट माप रिपोर्ट।
- कटाई से पहले
- UT चरण और स्वीकृति, आंतरिक दोषरहितता और महत्वपूर्ण अनुप्रस्थ काट पर ऊष्मा उपचार अवस्था तय करें।
- अतिरिक्त गुंजाइश
- अगली मशीनिंग या असेंबली के लिए डेटम, अतिरिक्त सामग्री, सीधापन और सतह की अवस्था की पुष्टि करें।
ठोस FRP बोल्ट
ठोस टेंडन को खुदाई क्रम से मिलाएँ।
ठोस FRP रॉक बोल्ट ऐसे फेस सुदृढीकरण और भू-सपोर्ट के लिए काटी जा सकने वाली रॉड का विकल्प देते हैं जहाँ बाद में खुदाई होनी है। ठोस GFRP टेंडन (EN) पहले ड्रिल किए छेद में परियोजना के निर्दिष्ट ग्राउट या रेज़िन सिस्टम के साथ स्थापित होता है।
- रॉड
- ठोस अनुप्रस्थ काट, प्रोफाइल, व्यास, लंबाई और आवश्यक तनन तथा हेड असेंबली गुण तय करें।
- स्थापना
- छेद आकृति, ग्राउट या रेज़िन अनुकूलता, जमने की आवश्यकताएँ और स्थापना उपकरण तय करें।
- मेल खाने वाले भाग
- प्लेट और नट सामग्री को आवश्यक काटे जाने की क्षमता, भार वहन सतह तथा परियोजना स्वीकृति से मिलाएँ।
खोखले FRP बोल्ट
सहमत ग्राउटिंग प्रक्रिया के लिए खोखले कोर का उपयोग करें।
खोखले FRP रॉक बोल्ट में काटा जा सकने वाला GFRP टेंडन और ग्राउट का आंतरिक मार्ग होता है। यह उत्पाद पहले ड्रिल किए छेद में डाला जाता है; स्व-ड्रिलिंग बोल्ट की ड्रिलिंग और जोड़ आवश्यकताओं की अलग समीक्षा होती है।
- रॉड
- बाहरी और भीतरी व्यास, लंबाई, प्रोफाइल तथा रॉड और हेड असेंबली की आवश्यक स्वीकृति तय करें।
- ग्राउटिंग
- ग्राउट अनुकूलता, इंजेक्शन जोड़, सीलिंग और निर्दिष्ट स्थापना विधि तय करें।
- मेल खाने वाले भाग
- प्लेट, नट और लंबाई बढ़ाने के किसी भी जोड़ के इंटरफेस की पुष्टि करें; काटे जाने की आवश्यक क्षमता और भार वहन की व्यवस्था भी जाँचें।
स्व-ड्रिलिंग बोल्ट
बार, ड्रिल बिट और ग्राउट पथ का समन्वय करें।
स्व-ड्रिलिंग खोखले रॉक बोल्ट विकल्प में थ्रेड वाला खोखला बार, ड्रिल बिट और ग्राउट मार्ग साथ होते हैं। चयन भूस्थितियों और स्थापना उपकरण पर निर्भर है, जिसमें वे स्थितियाँ भी शामिल हैं जहाँ सामान्य प्रवेशन के लिए पहले ड्रिल किया छेद खुला नहीं रह सकता।
- बार
- निर्दिष्ट इस्पात या FRP विकल्प, बाहरी और भीतरी व्यास, थ्रेड रूप तथा खंड लंबाइयाँ तय करें।
- इंटरफेस
- स्थापना विधि के अनुसार ड्रिल बिट प्रकार, कपलिंग पकड़, इंजेक्शन जोड़, बेयरिंग प्लेट और नट जाँचें।
- स्वीकृति
- भूस्थितियाँ, ग्राउट प्रक्रिया, आवश्यक सपोर्ट गुण, सुरक्षा और स्थापना या खींचकर जाँच (pull test) के अभिलेख बताएँ।
फैलने वाले बोल्ट
विस्तार को बोरहोल और भूस्थितियों से मिलाएँ।
फैलने वाले घर्षण बोल्ट में आकार दिया इस्पात ट्यूब होता है, जो उच्च दबाव के पानी से स्थापित करने पर बोरहोल दीवार के विरुद्ध फैलता है। इस विकल्प की समीक्षा छत और दीवार सपोर्ट के लिए होती है; छेद माप, स्थापना उपकरण और भूस्थितियाँ साथ में निर्दिष्ट किए जाते हैं।
- ट्यूब
- प्रोफाइल, अंतिम लंबाई, अंतिम फिटिंग, संक्षारण सुरक्षा और आवश्यक स्वीकृति तय करें।
- स्थापना
- छेद का आकार और अवस्था, विस्तार उपकरण और आपूर्तिकर्ता द्वारा अनुमोदित स्थापना विधि तय करें।
- सत्यापन
- स्थापना अभिलेख, निरीक्षण और परियोजना में आवश्यक खींचकर जाँच (pull test) बताएँ। क्षमता चुने उत्पाद और भूस्थितियों के लिए पुष्ट की जाती है।
कंबिनेशन बोल्ट
पूरी एंकरिंग व्यवस्था बताएँ।
कंबिनेशन रॉक बोल्ट की समीक्षा खुदाई क्रम के अनुसार इस्पात या FRP उत्पाद विकल्प के रूप में होती है। अपेक्षित प्रारंभिक एंकरिंग और बाद की बॉन्डिंग या ग्राउटिंग व्यवस्था बताएँ; जहाँ लागू हो, काटे जाने की क्षमता और सुरक्षा उपचार की आवश्यकताएँ भी बताएँ।
- विन्यास
- चुना हुआ इस्पात या FRP विकल्प, रॉड, स्लीव या पाइप, एंकर हेड और कोई ग्राउट मार्ग स्पष्ट करें। ये वैकल्पिक विन्यास हैं, स्वतः माना गया इस्पात–FRP हाइब्रिड नहीं।
- क्रम
- तत्काल सपोर्ट आवश्यकताएँ, बाद की ग्राउटिंग, अस्थायी या स्थायी उपयोग और अनुमोदित स्थापना विधि तय करें।
- इंटरफेस
- प्लेट, नट, जोड़ फिट, संक्षारण सुरक्षा और परियोजना में आवश्यक प्रणाली सत्यापन जाँचें।
यांत्रिक रॉक बोल्ट
रॉड और विस्तार हेड की साथ में समीक्षा करें।
यांत्रिक रॉक बोल्ट असेंबली में भार वहन रॉड और मेल खाता विस्तार हेड होता है। रॉड, हेड आकृति, छेद आकार और स्थापना आवश्यकताएँ स्वीकृत ड्रॉइंग तथा भूस्थितियों के अनुसार तय होती हैं।
- असेंबली
- रॉड सामग्री और प्रोफाइल, विस्तार शेल और कोन, हेड जोड़, बेयरिंग प्लेट तथा नट तय करें।
- स्थापना
- बोरहोल का व्यास और सीधापन, चट्टान की अवस्था, टेंशनिंग विधि और अनुमोदित सेटिंग प्रक्रिया बताएँ।
- सत्यापन
- पकड़, स्थापित भार या परीक्षण आवश्यकताएँ, संक्षारण सुरक्षा और बाद की किसी ग्राउटिंग की पुष्टि करें। चुनी असेंबली के लिए उत्पाद रेटिंग और स्थापना स्वीकृति तय की जाती है।
Bail एंकर
हेड और उससे मेल खाते भाग तय करें।
Bail प्रकार के यांत्रिक एंकर की समीक्षा निर्दिष्ट रॉड और मेल खाने वाले भागों के साथ की जाती है। सेटिंग व्यवस्था, छेद की आकृति और भूस्थितियाँ चयन तय करती हैं; दिया गया हेड विन्यास अनुमोदित स्थापना प्रक्रिया से मेल खाना चाहिए।
- हेड
- शेल या वेज विन्यास, रॉड व्यास, थ्रेड जोड़ और आवश्यक भार आधार तय करें।
- हार्डवेयर
- बेयरिंग प्लेट, नट और वॉशर व्यवस्था को हेड तथा रॉड से मिलाएँ।
- स्थापना
- सेटिंग और टेंशनिंग विधि, निर्दिष्ट होने पर ग्राउट ट्यूब व्यवस्था और परियोजना में आवश्यक निरीक्षण या खींचकर जाँच (pull test) तय करें।
लैटिस गर्डर
फ्रेम को खुदाई की आकृति से मिलाएँ।
लैटिस गर्डर सुरंग और हेडिंग सपोर्ट के लिए त्रिआयामी इस्पात फ्रेम हैं। मुख्य बार, सहायक बार, स्टिफनर और जोड़ विवरण खरीदार के सपोर्ट डिज़ाइन तथा खुदाई प्रोफाइल के अनुसार जाँचे जाते हैं।
- आकृति
- त्रिज्या, फ्रेम अनुप्रस्थ काट, सेगमेंट लंबाइयाँ, अंतर और स्थापना सहिष्णुता तय करें।
- जोड़
- कनेक्शन प्लेट, फुटप्लेट, जोड़ और आसपास के सपोर्ट या लाइनिंग से इंटरफेस बताएँ।
- आपूर्ति
- सामग्री, निर्माण और वेल्ड आवश्यकताएँ, माप जाँच, चिह्नांकन और आपूर्ति क्रम तय करें।
अम्ब्रेला पाइप
कैनोपी और स्थापना क्रम का समन्वय करें।
अम्ब्रेला या फोरपोलिंग पाइप सुरंग अथवा हेडिंग के आगे अग्रिम सपोर्ट कैनोपी बनाते हैं। पाइप खंड, जोड़ और स्थापना आकृति की समीक्षा निर्दिष्ट भूस्थितियों तथा खुदाई क्रम के अनुसार होती है।
- पाइप
- व्यास, दीवार मोटाई, खंड लंबाई, इस्पात विनिर्देश और जोड़ विवरण तय करें।
- लेआउट
- स्थापना कोण, पाइप अंतर, ओवरलैप, कैनोपी लंबाई और ड्रिलिंग उपकरण इंटरफेस बताएँ।
- स्वीकृति
- जोड़ फिट, सीधापन, निर्दिष्ट होने पर ग्राउटिंग विवरण, संक्षारण सुरक्षा और निरीक्षण अभिलेख तय करें।
मिल की आवश्यकताएं, आपूर्ति का दायरा और परिचालन की स्थिति
ग्राइंडिंग रॉड ऑर्डर चेकलिस्ट
के साथ शुरू आपकी रॉड-मिल आवश्यकताएँ
कोटेशन से पहले आपूर्ति की जाने वाली रॉड, ऊष्मा उपचार का परिणाम और परीक्षण परिस्थितियाँ तय करें।
रॉड आकार व मिल फिट
अंतिम व्यास, सहिष्णुता, ऑर्डर लंबाई, मिल माप, चार्जिंग और हैंडलिंग सीमाएँ, सीधापन तथा सिरों की अवस्था तय करें।
परियोजना पूछताछ में जोड़ेंकठोरता व लॉट नियंत्रण
सामग्री, कठोरता बैंड, परीक्षण विधि और स्थान, नमूना योजना, ऊष्मा उपचार अभिलेख तथा घिसाव और आघात प्रतिरोध का संतुलन तय करें।
परियोजना पूछताछ में जोड़ेंनियंत्रित मिल परीक्षण
फीड और संचालन परिस्थितियाँ, kg/t में मौजूदा खपत, टूटना और मुड़ना दर्ज करें। समान संचालन अवधियों की तुलना करें और निरीक्षण तथा परीक्षण मात्रा तय करें।
परियोजना पूछताछ में जोड़ें- मिल संचालन व रॉड आकार
- सामग्री व ऊष्मा उपचार
- निरीक्षण सहमति
- परीक्षण बैच व अभिलेख
- पैकिंग व आपूर्ति
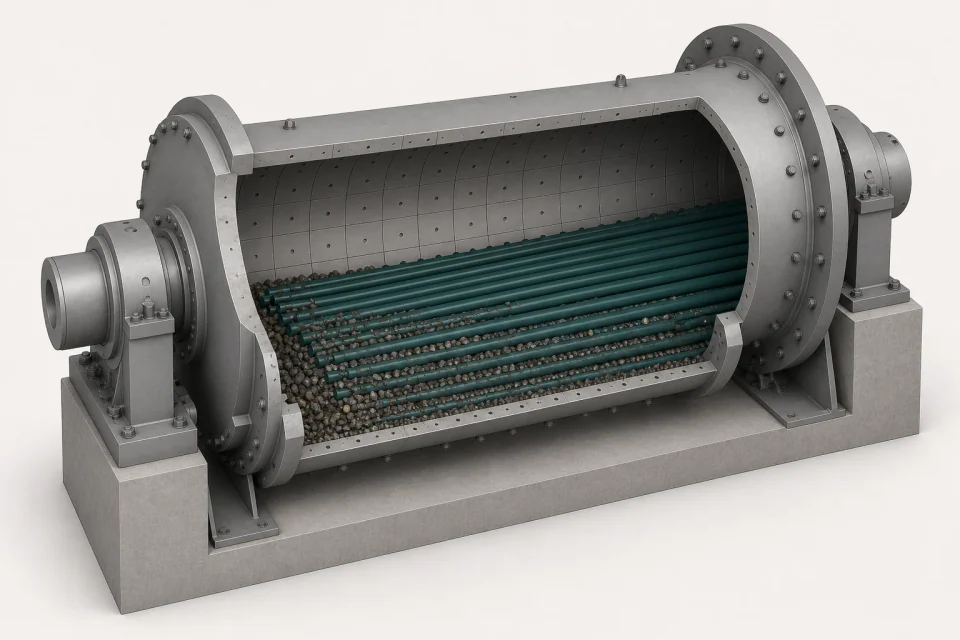
आपूर्ति का दायरा
पीसने वाली छड़ी आपूर्ति और
क्रेता जिम्मेदारियाँ.
JOTAIN ऊष्मा उपचारित ग्राइंडिंग रॉड, मशीनरी सामग्री और तैयार घटक देता है; भू-सपोर्ट उत्पादों की समीक्षा खरीदार के खदान तथा परियोजना विनिर्देशों के अनुसार होती है।
- हमारा दायरा
- उत्पाद रूप, सामग्री और अवस्था, माप, सिरे की तैयारी, ऑर्डर परीक्षण, ट्रेसबिलिटी, पैकिंग तथा आपूर्ति तय करें। ग्राइंडिंग रॉड आपूर्ति में ऊष्मा उपचार, सीधा करना और निश्चित लंबाई में काटना शामिल है।
- खरीदार
- हर उत्पाद के लिए मिल और मशीनरी डिज़ाइन, संचालन परिस्थितियाँ, OEM आवश्यकताएँ, भू-सपोर्ट डिज़ाइन, स्थापना तथा स्वीकृति आधार तय करें।
कार्य परिस्थितियाँ व स्वीकृति
कठोरता, कठोरता को संतुलित करें एवं अनुभाग आकार
वास्तविक विफलता प्रकार और कार्य परिस्थितियाँ उत्पाद तथा सामग्री समीक्षा का आधार हैं।
विफलता प्रकार
अपघर्षण, आघात, फटीग या संयुक्त कार्य परिस्थितियाँ
अनुप्रस्थ काट
हार्डनेबिलिटी और कोर गुण
आकृति
सीधापन, सिरे, अतिरिक्त सामग्री और फिट
सत्यापन
कठोरता वितरण, गुण और अखंडता
उत्पाद विनिर्देश
विनिर्देश के पीछे की परिस्थितियाँ जाँचें
अपनी स्वयं की आपूर्ति और स्वीकृति आवश्यकताओं के लिए उत्पाद पृष्ठ चुनें: रॉड-मिल मीडिया, शाफ्ट और पिन ब्लैंक और ग्राउंड-सपोर्ट सिस्टम की अलग से समीक्षा की जाती है।
घिसाव व आघात
कठोरता के परिणाम के साथ क्षति भी जाँचें
ग्राइंडिंग रॉड में अपघर्षी घिसाव, आघात की तीव्रता, टूटने और परत उखड़ने के इतिहास पर साथ में विचार जरूरी है। एक स्थान की कठोरता रीडिंग पूरी रॉड का गुणचित्र या मिल के प्रदर्शन का पूर्वानुमान नहीं देती।
- मिल इनपुट
- फीड, मिल संचालन, मौजूदा रॉड सामग्री और माप, खपत, टूटना, मुड़ना और बदलने की पद्धति।
- स्वीकृति
- लक्ष्य कठोरता और वितरण, ऊष्मा उपचार की एकरूपता, टफनेस, सीधापन और सिरों की अवस्था।
अनुप्रस्थ काट व फटीग
महत्वपूर्ण अनुप्रस्थ काट और थ्रेड मूल का प्रतिनिधित्व करें
शाफ्ट, पिन और भारी भागों में व्यास तथा आकृति से ऊष्मा उपचार का असर और कोर के गुण बदलते हैं। थ्रेड वाले मशीन भागों के लिए प्रीलोड, थ्रेड की पकड़ और थ्रेड मूल की भी समीक्षा जरूरी है।
- गुण
- अनुप्रस्थ काट की हार्डनेबिलिटी, कोर टफनेस, कठोरता वितरण, चक्रीय और आघात संबंधी माँग।
- इंटरफेस
- थ्रेड निर्माण, संक्रमण आकृति, सतह अवस्था, मशीनिंग अतिरिक्त सामग्री और असेंबली फिट।
निर्माण व भू-सपोर्ट
अगली प्रक्रिया और स्थापना विधि तय करें
आगे मशीनिंग या स्थापना से पहले निरीक्षण चरण बताएँ। रॉक बोल्ट और हेडिंग सपोर्ट के लिए खरीदार का भू-मॉडल तथा स्थापना डिज़ाइन चुना उत्पाद और आवश्यक सत्यापन तय करते हैं।
- मशीनरी
- UT का चरण और स्वीकृति, सतह की अवस्था, डेटम योजना, मशीनिंग अतिरिक्त सामग्री और माप।
- सपोर्ट
- छेद या खुदाई आकृति, एंकरिंग, ग्राउट या विस्तार विधि, सुरक्षा और परियोजना में आवश्यक स्थापना परीक्षण।
थ्रेड प्रोफ़ाइल उदाहरणात्मक हैं; आपूर्ति किए गए सिस्टम ड्राइंग के विरुद्ध आयाम और कनेक्शन संगतता सत्यापित करें।
प्रसंस्करण, निरीक्षण और वितरण
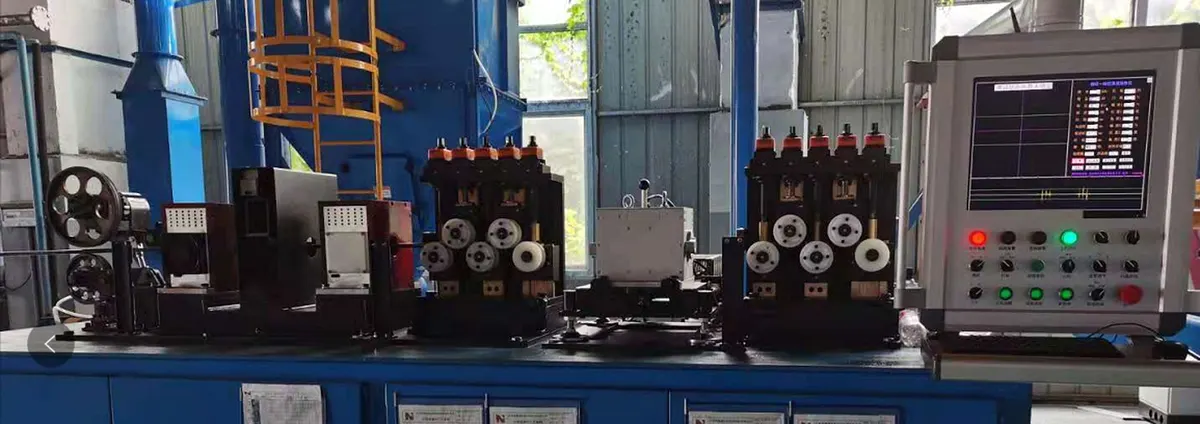
इस्पात प्रसंस्करण व आपूर्ति
सहमत मार्ग से वितरित रॉड के लिए
इस्पात बार और मशीनरी घटकों की प्रक्रिया का क्रम; सटीक प्रक्रियाएँ चुने उत्पाद और ऑर्डर के अनुसार हैं।
- 01
अनुमोदित बार या फोर्जिंग
- 02
ऊष्मा उपचार
- 03
सीधा करना व काटना
- 04
पीलिंग या रफ मशीनिंग
- 05
कठोरता व अखंडता जाँच
- 06
सिरों की सुरक्षा व पैकिंग
निरीक्षण व अभिलेख
निरीक्षण तय करें
उत्पादन से पहले।
उत्पादन से पहले, चयनित उत्पाद के लिए परीक्षण स्थिति, स्वीकृति, निरीक्षण समय, अंकन और रिलीज रिकॉर्ड पर सहमति व्यक्त करें।
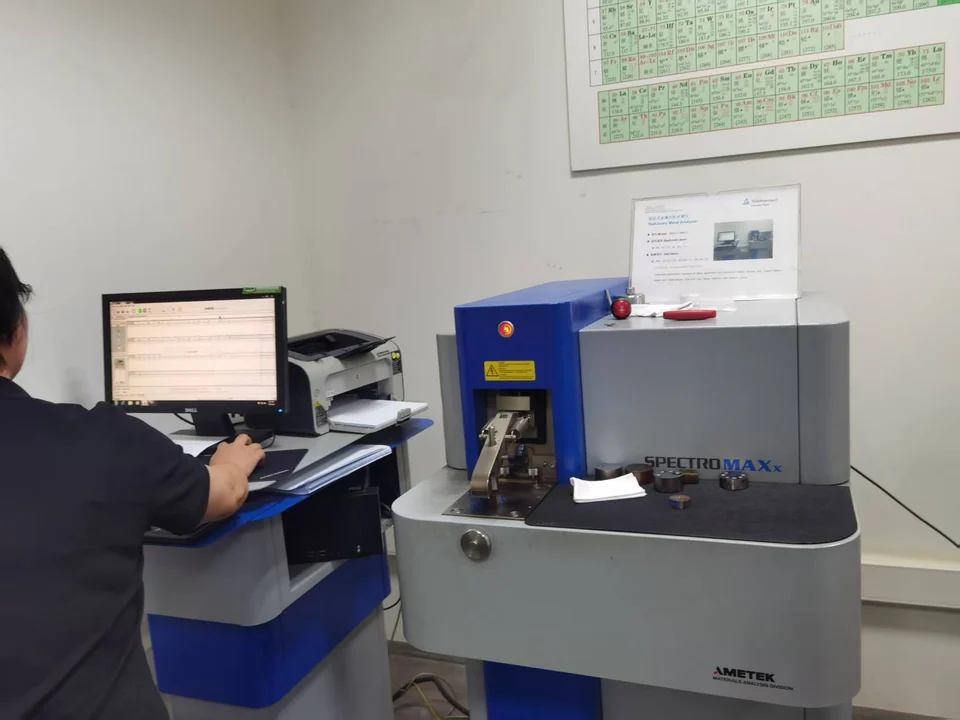
निरीक्षण विवरण
ग्राइंडिंग रॉड नियंत्रण
कठोरता लक्ष्य और वितरण, ऊष्मा उपचार तथा लॉट अभिलेख, सीधापन, लंबाई, सतह और सिरों की अवस्था।
भार वहन गुण
तनन गुण, निर्दिष्ट होने पर आघात परीक्षण और मशीनरी भागों के अनुप्रस्थ काट आकार के अनुरूप स्वीकृति मानदंड।
अखंडता व आकृति
निर्दिष्ट होने पर UT, सतह स्वीकृति, मशीनिंग अतिरिक्त सामग्री और माप; उत्पाद-विशिष्ट सपोर्ट निरीक्षण तथा स्थापना अभिलेख।
आदेश मानक और दस्तावेज़
संदर्भ व ऑर्डर आधार
के लिए मानक आपका आदेश
अनुमोदित ड्रॉइंग, परियोजना विनिर्देश, निरीक्षण योजना और मानकों के बताए गए संस्करण अपनाएँ।
ISO 683-2
क्वेंचिंग और टेम्परिंग किए मशीन भागों में प्रयुक्त मिश्रधातु इस्पात का तकनीकी आपूर्ति संदर्भ।
संदर्भ खोलेंISO 6336-1
OEM से गियर-संबंधी संचालन इनपुट मिलने पर गियर भार क्षमता डिज़ाइन का संदर्भ; ग्राइंडिंग रॉड या रॉक बोल्ट सामग्री की स्वीकृति नहीं।
संदर्भ खोलें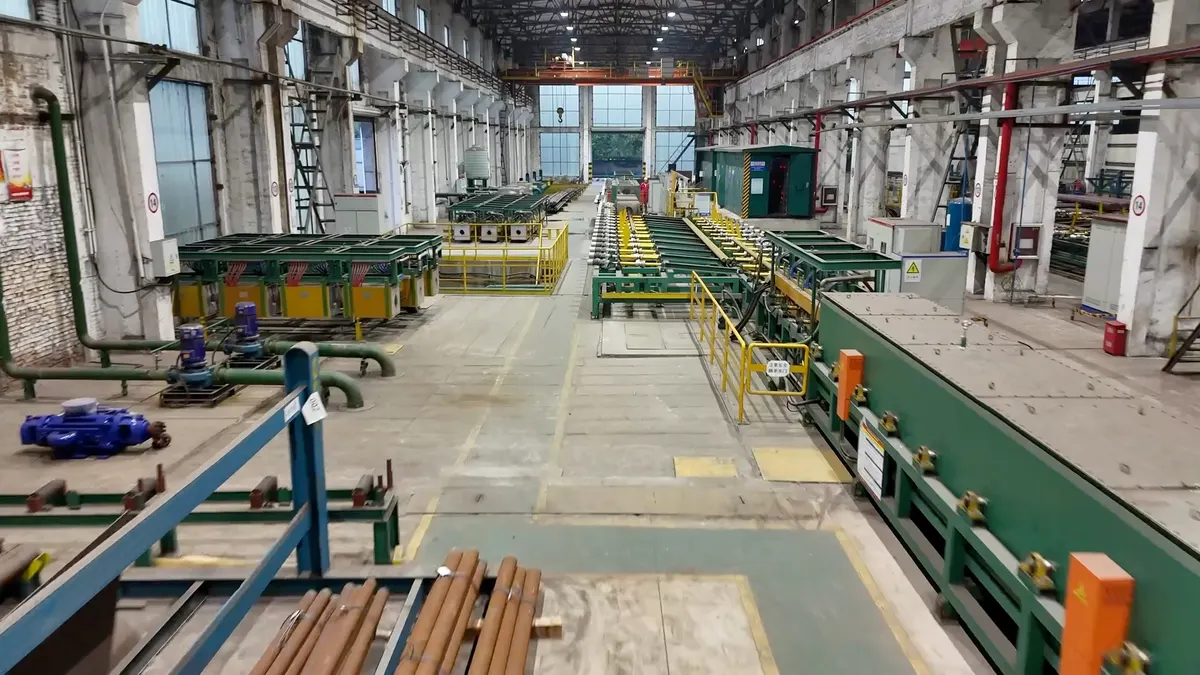


सहायक उपकरण
यांत्रिक रॉक-बोल्ट सिर और सहायक उपकरण
आपकी परियोजना सूची से मेल खाते जोड़, एंकरिंग, स्थापना और सुरक्षा घटक।
चुनी हुई रॉड, छेद की आकृति और स्थापना विधि के अनुसार पूरे यांत्रिक एंकर हेड और उससे जुड़ने वाले भागों की पुष्टि करें।
एंकर हेड व सहायक भाग
मिलान विस्तार संयोजन
यांत्रिक रॉक बोल्ट विकल्प के अनुरूप हेड असेंबली और निर्दिष्ट सहायक भाग। वास्तविक मॉडल, शेल, कोन, रॉड जोड़, प्लेट, नट और वॉशर विन्यास तय करें।
अपने प्रोजेक्ट पर चर्चा करें
अपनी आवश्यकताएँ सीधे JOTAIN को भेजें। हम ईमेल से उत्तर देंगे।