अनुप्रयोग / पवन ऊर्जा
पवन टर्बाइन की नींव: एंकर बार और फिटिंग
पवन-ऊर्जा नींव और टावरों के लिए एंकर बार, थ्रेडेड घटक और पोस्ट-टेंशनिंग आपूर्ति।
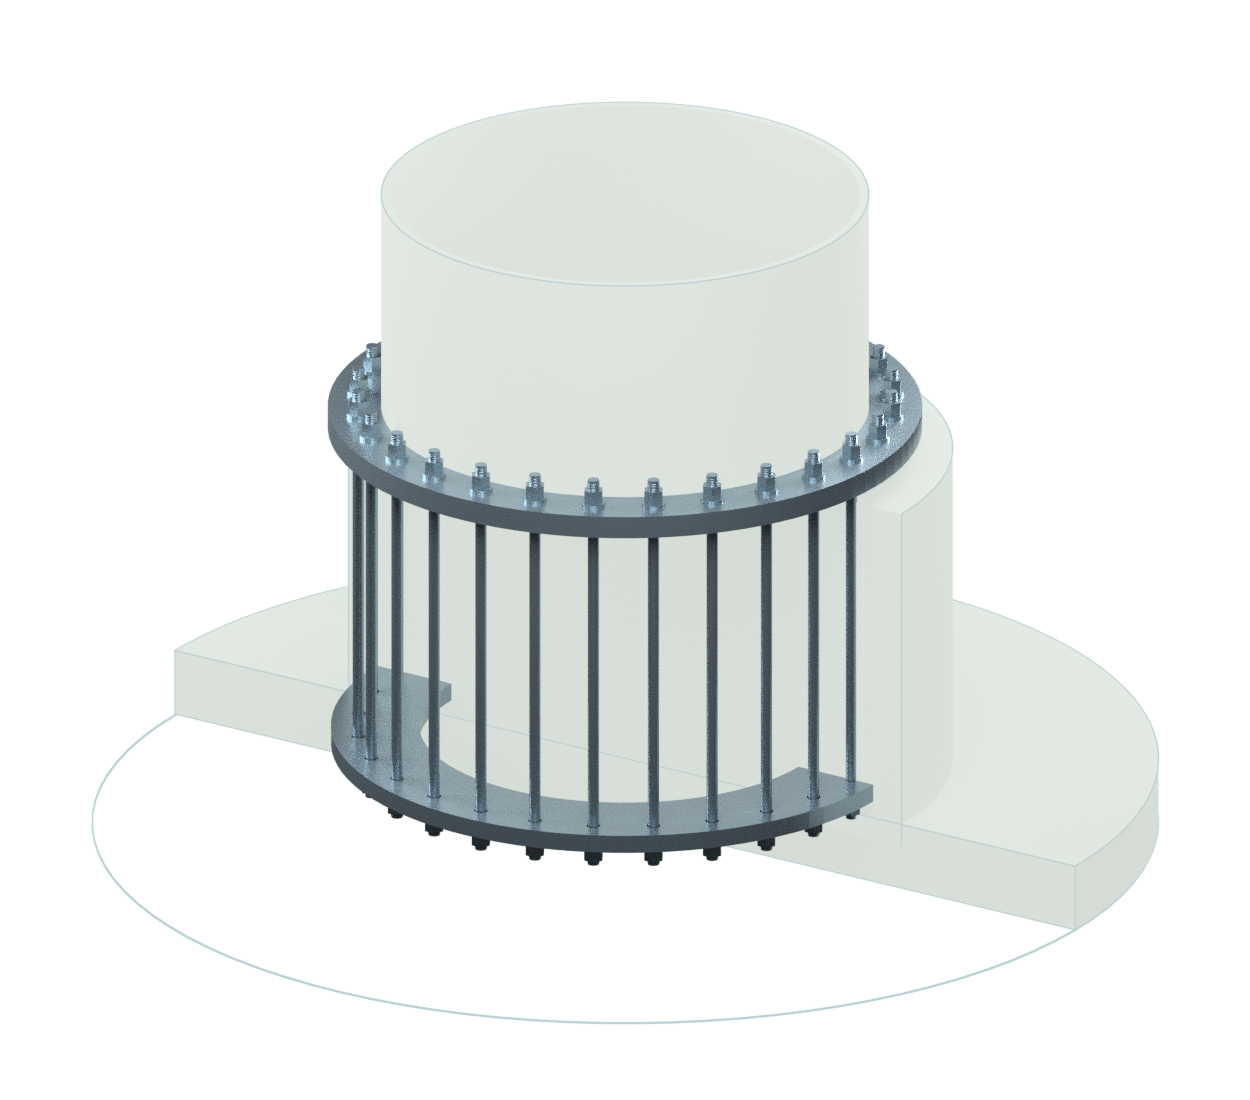
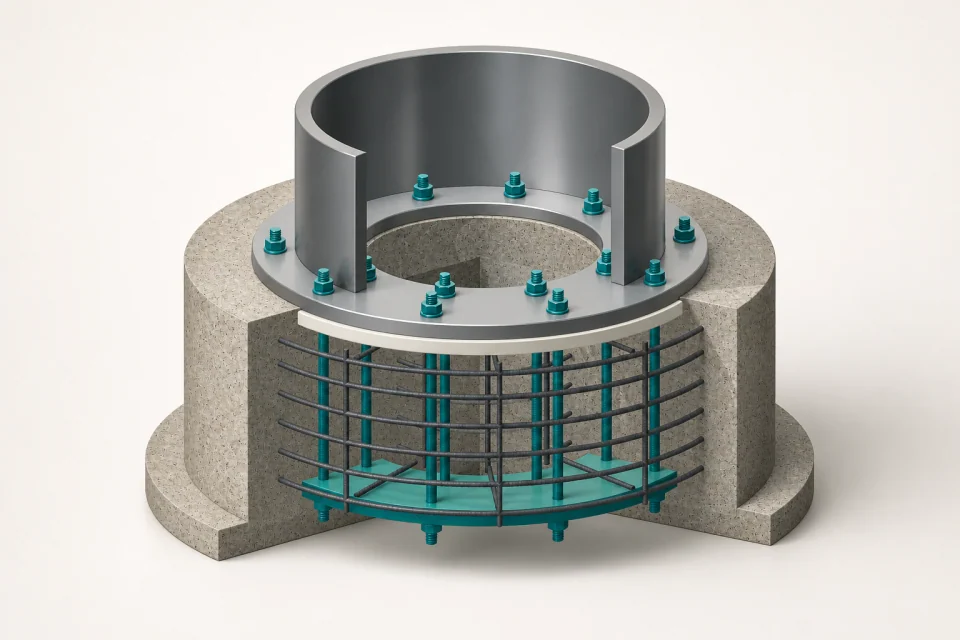
फाउंडेशन एंकरेज अवधारणा. बार कनेक्शन को प्रकट करने के लिए कंक्रीट को काट दिया जाता है। किसी उत्पाद के आपूर्ति मार्ग का पता लगाने के लिए उसका चयन करें।
हमारी आपूर्ति
बार से कनेक्शन के लिए.
एंकर और होल्डिंग-डाउन बार
एंकर बार
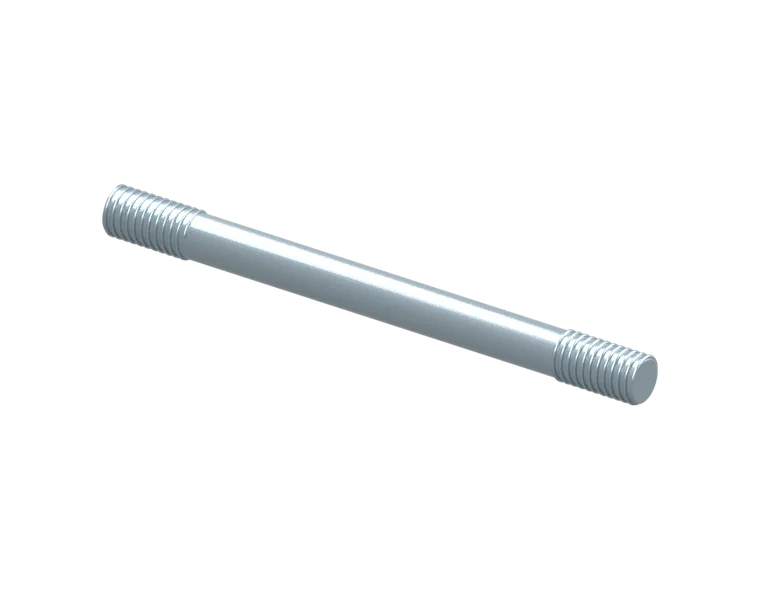
- निर्दिष्ट एंकर असेंबली के लिए हीट-ट्रीटेड बार और तैयार सिरे।
कच्ची या गर्मी से उपचारित पट्टी, लंबाई में कटौती और तैयार थ्रेडेड सिरे।
बोल्टिंग एवं कनेक्शन सामग्री
एंकर नट
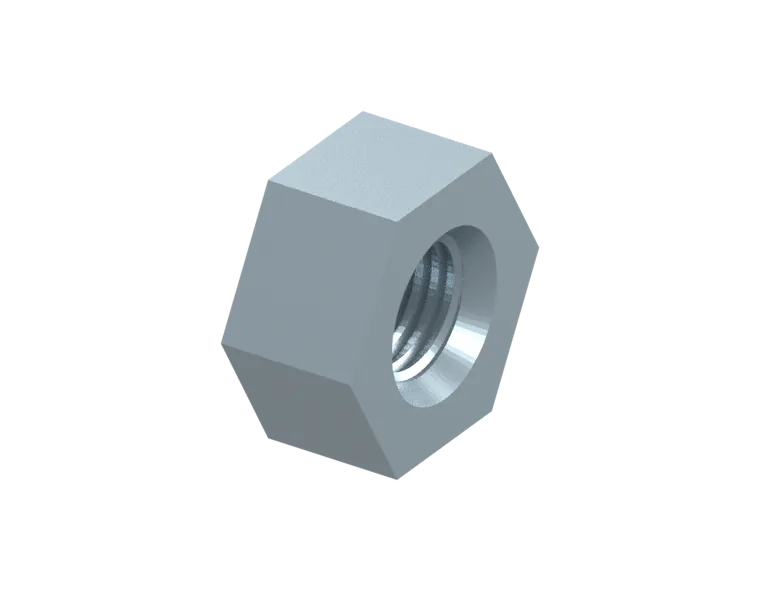
- एंकर बार के अनुरूप मेटिंग थ्रेड और बेयरिंग फेस।
वॉशर और बेयरिंग भाग
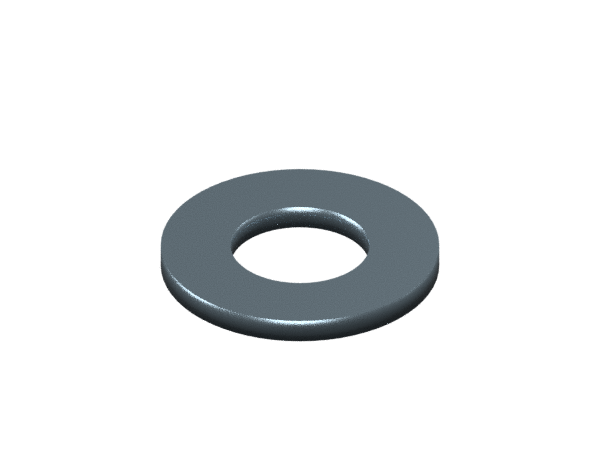
- सपाट वॉशर और परियोजना-निर्दिष्ट गोलाकार बेयरिंग विकल्प।
बेयरिंग प्लेट
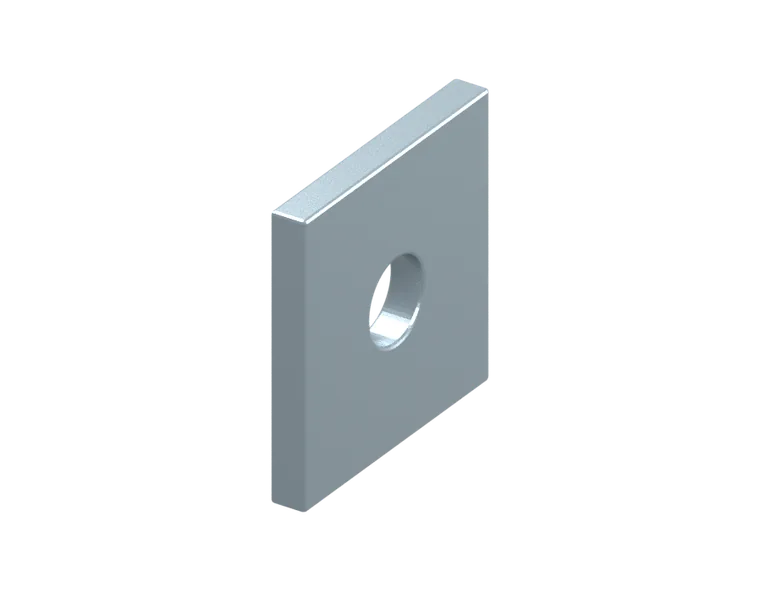
- निर्दिष्ट बेयरिंग विवरण के लिए ड्रॉइंग-आधारित प्लेट और छेद।
कपलर
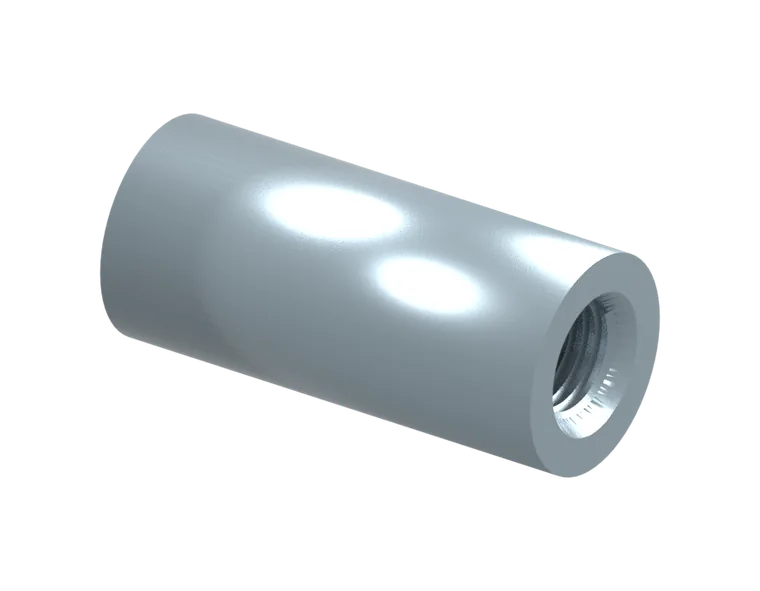
- चुने गए बार और एंगेजमेंट लंबाई से मेल खाते आंतरिक थ्रेड।
फास्टनर बार, कतरनी कनेक्शन बार और ड्राइंग-परिभाषित मशीनिंग।
पीटी बार और सहायक उपकरण
PT एंड प्रोटेक्शन
- निर्दिष्ट PT एंकरेज के लिए चुने गए सुरक्षात्मक एंड कैप।
एंकरेज-ज़ोन सुदृढीकरण
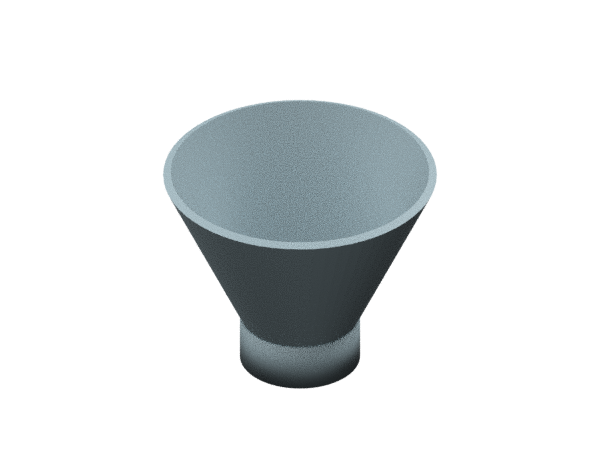
डक्ट कॉलर/तुरही
पॉकेट बनाने वाले
स्मूथ एंड-थ्रेडेड, पूरी तरह से थ्रेडेड और कोल्ड-रोल्ड बार रूट। कप्लर्स, नट, प्लेटें और वॉशर चयनित सिस्टम से मेल खाते हैं।
कंक्रीट पोस्ट-टेंशनिंग के लिए
चयनित इंस्टॉलेशन सहायक उपकरण, फाउंडेशन एंकर केज से अलग दिखाए गए हैं।
एक्सेसरी रेंज देखें
कप्लर्स · नट · बेयरिंग प्लेट्स · फ्लैट और गोलाकार वॉशर · गोलाकार हेक्स नट · तैयार सिरे · एंकरेज-ज़ोन सुदृढीकरण · पॉकेट फॉर्मर्स · स्पेसर नट · डक्ट कॉलर · एंड कैप · ग्राउटिंग और सुरक्षा सामग्री।
सहायक सामग्री का चयन उत्पाद मार्ग और परियोजना चित्र के अनुसार किया जाता है। ये अलग-अलग विकल्प हैं, एक भी सार्वभौमिक असेंबली नहीं।
दस्ता और पिन रिक्त स्थान
सहमत मशीनिंग भत्ते के साथ हीट-ट्रीटेड, छिले हुए या रफ-मशीनीकृत ब्लैंक।
आवेदन और प्रसंस्करण संदर्भ
मैदान में
नींव एंकरेज और पवन-फार्म निर्माण।
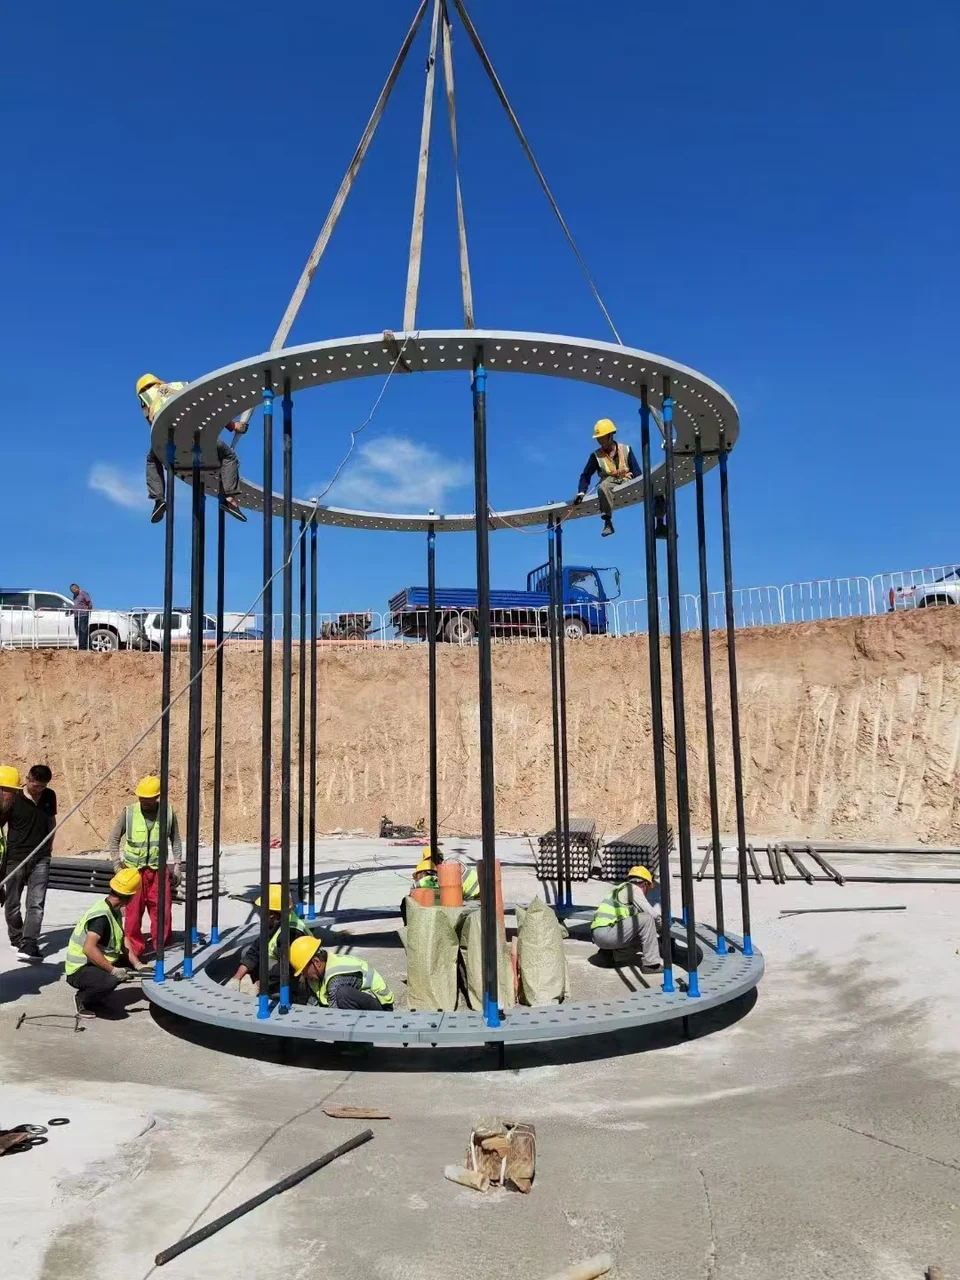
नींव एंकरेज
नींव की खुदाई में एंकर केज असेंबली।
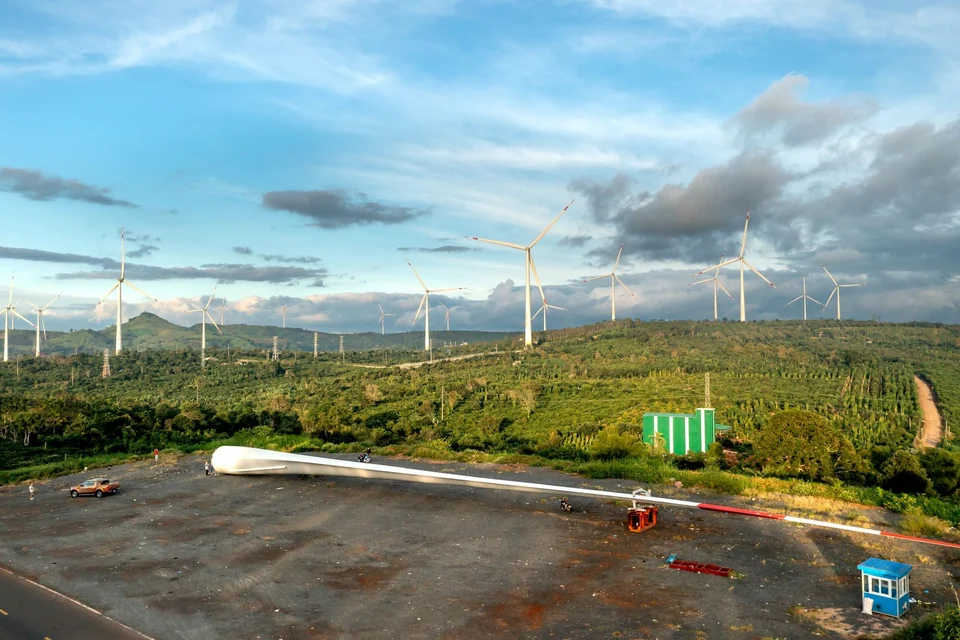
पवन-फार्म निर्माण
व्यापक इंस्टॉलेशन और निर्माण संदर्भ।
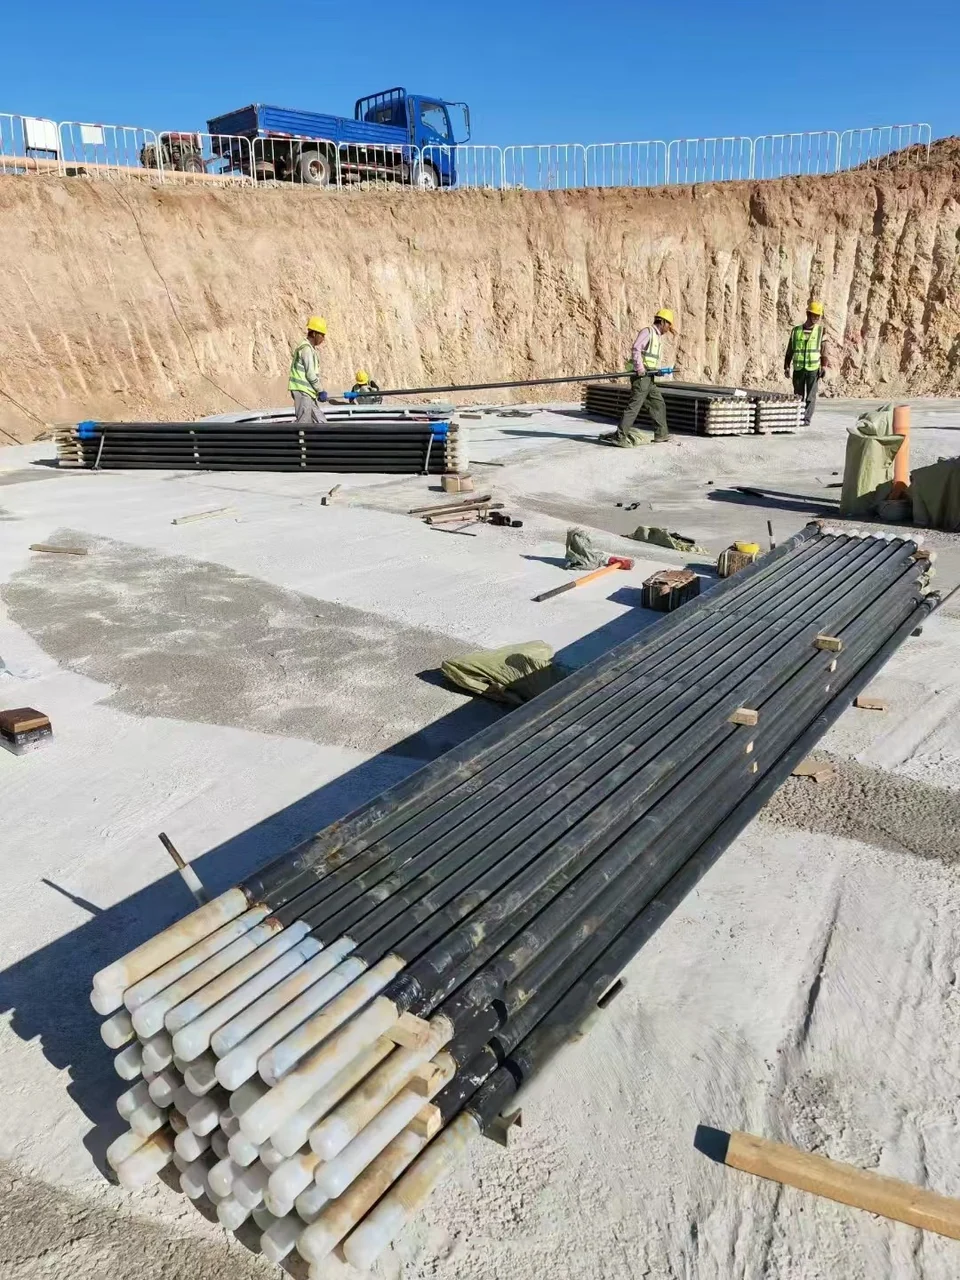
साइट पर बार
असेंबली से पहले व्यवस्थित रखे गए तैयार एंकर बार।
कोर बार मार्ग
लंबी पट्टियाँ. तैयार कनेक्शन के लिए.
कच्चे या गर्मी से उपचारित एंकर बार, लंबाई में कटौती और तैयार सिरे।
थ्रेड, नट और बियरिंग इंटरफेस की एक साथ पुष्टि करें।
एंकर-बार आपूर्ति की समीक्षा करें ↗सामग्री एवं संबंधित उत्पाद
स्टील ग्रेड और संबंधित घटक।
42CrMo4 / 4140, 34CrNiMo6 और 35CrMo तकनीकी समीक्षा के लिए उम्मीदवार बार मार्ग हैं। आदेशित मानक, अनुभाग और गुण सामग्री की पसंद को परिभाषित करते हैं।
थकान, प्रीलोड और मेटिंग इंटरफ़ेस
लोड स्पेक्ट्रम, अनुरक्षित प्रीलोड, थ्रेड ज्योमेट्री, तापमान और सुरक्षा की एक साथ समीक्षा करें। अनुमोदित परियोजना विनिर्देश के अनुसार निरीक्षण क्षेत्र और नमूनाकरण स्थानों को परिभाषित करें।
ऑर्डर और डिलीवरी क्रम
प्रोजेक्ट सूची का मिलान करें
आयाम, धागे और इंटरफ़ेस
स्वीकृति और पता लगाने की क्षमता
अंकन, सुरक्षा और शिपमेंट
प्रसंस्करण एवं साक्ष्य
बार से डिलीवरी रिकॉर्ड के लिए.
कोटेशन माँगें एंकर बार और फिटिंग के लिए।
ड्राइंग, उत्पाद सूची और वितरण आवश्यकताओं को साझा करें।
सामग्री विनिर्देश, कनेक्शन और निरीक्षण
सामग्री और तकनीकी जानकारी
प्रकाशित बार आपूर्ति रेंज
उम्मीदवार बार सामग्री एवं आपूर्ति रेंज
एंकर, फास्टनर और शाफ्ट समीक्षा के संभावित विकल्प; चयन अनुप्रस्थ काट आकार, लक्ष्य गुण, फटीग इनपुट तथा अनुमोदित विनिर्देश के अनुसार।
42CrMo4 / 4140
सामग्री के गुण और आकार
- मानक
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- आपूर्ति / प्रसंस्करण
- ब्लैक / पील्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- QT या तैयार ब्लैंक
- संभावित अनुप्रयोग
- भार वहन भागों के लिए सामान्य उच्च मजबूती, कठोर किया जा सकने वाला विकल्प।
- उपयोग की सीमाएँ
- अंतिम उपयुक्तता अनुप्रस्थ काट के आकार और परियोजना आवश्यकताओं पर निर्भर है; अलग मानकों के बीच प्रतिस्थापन की पुष्टि जरूरी है।
34CrNiMo6
सामग्री के गुण और आकार
- मानक
- 34CrNiMo6; प्रस्तावित SAE 4340 प्रतिस्थापन की पुष्टि करें
- आपूर्ति / प्रसंस्करण
- हॉट-रोल्ड / फोर्ज्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- QT या फोर्ज्ड विकल्प
- संभावित अनुप्रयोग
- भारी अनुप्रस्थ काटों के लिए अधिक हार्डनेबिलिटी और टफनेस वाला विकल्प।
- उपयोग की सीमाएँ
- केवल खरीदार के विनिर्देश में अनुमति होने पर उपयोग करें।
35CrMo
सामग्री के गुण और आकार
- मानक
- 35CrMo; प्रस्तावित SAE 4135 या 34CrMo4 प्रतिस्थापन की पुष्टि करें
- आपूर्ति / प्रसंस्करण
- हॉट-रोल्ड / फोर्ज्ड / मशीन किया हुआ
- आपूर्ति की अवस्था
- QT या थ्रेड के लिए तैयार
- संभावित अनुप्रयोग
- फास्टनर और थ्रेड घटकों के लिए संभावित विकल्प।
- उपयोग की सीमाएँ
- फास्टनर वर्ग और असेंबली प्रदर्शन खरीदार तय करता है।
उत्पाद विशिष्टताएँ और इंटरफ़ेस
विशेष विवरण पुष्टि करने के लिए
नींव एंकर बोल्ट
एंकर रॉड थ्रेड को केज की आकृति के साथ समन्वित करें।
खरीदार द्वारा डिज़ाइन की नींव असेंबली के लिए पवन टर्बाइन नींव एंकर बोल्ट और तैयार एंकर रॉड सामग्री दी जाती है। केवल स्थैतिक मजबूती मान से अधिक प्राथमिकता चक्रीय तनन, बनाए रखे प्रीलोड, थ्रेड मूल आकृति तथा संक्रमण विवरण को है।
- आपूर्ति
- कच्चा या ऊष्मा उपचारित बार, थ्रेड के लिए तैयारी, कटी लंबाइयाँ और पहचान चिह्न; पूरा केज डिज़ाइन खरीदार तय करता है।
- इंटरफेस
- थ्रेड प्रणाली, नट और कपलर, नींव टेम्पलेट आकृति, सीधापन, स्थापना सहिष्णुता और सुरक्षा क्षेत्र।
- स्वीकृति
- भार स्पेक्ट्रम, प्रीलोड और फटीग आवश्यकताएँ; हीट पहचान, यांत्रिक परिणाम, थ्रेड और माप अभिलेख तथा निर्दिष्ट NDT।
होल्ड-डाउन बार
धँसी और खुली लंबाइयों का संरेखण करें।
संरचनात्मक एंकर बार और उच्च मजबूती होल्ड-डाउन बार नींव एंकरिंग श्रेणी का हिस्सा हैं। एंकर बार परिवार को पूरी नींव प्रणाली मानने के बजाय परियोजना की अनुमोदित सामग्री, अंतिम आकृति और सिरे के इंटरफेस तय करें।
- आकृति
- कुल लंबाई, अंतःस्थापन, बाहर निकली लंबाई, थ्रेड लंबाई और सिरों के संक्रमण।
- जोड़
- नट और बेयरिंग इंटरफेस, टेम्पलेट फिट, स्थापना स्थान और माप सहिष्णुताएँ।
- ऑर्डर का आधार
- सामग्री और लक्ष्य गुण, कोटिंग प्रक्रिया, पहचान, परीक्षण और आपूर्ति मात्रा।
शियर कनेक्शन बार
ड्रॉइंग से जोड़ की पुष्टि करें।
संरचनात्मक एंकर और नींव उत्पादों में शियर की बार तथा शियर कनेक्शन बार उपलब्ध हैं। आपूर्ति निर्दिष्ट बार आकार, माप, सामग्री और जोड़ विवरण के अनुसार होती है; अपरूपण बल के अंतरण की व्यवस्था और स्वीकृति आवश्यकताएँ इंजीनियर तय करता है।
- दायरा
- खरीदार की ड्रॉइंग के अनुसार शियर की बार / शियर कनेक्शन बार; कोई मानक जोड़ क्षमता निहित नहीं है।
- आकृति
- व्यास या अनुप्रस्थ काट, अंतिम लंबाई, सिरे की तैयारी, अंतःस्थापन गहराई और स्थापना इंटरफेस।
- इनपुट
- डिज़ाइन जोड़, सामग्री विनिर्देश, सहिष्णुताएँ, सुरक्षा, निरीक्षण और मात्रा।
उच्च मजबूती फास्टनर बार
स्थापित प्रीटेंशन बताएँ।
मिश्रधातु इस्पात बार खरीदार द्वारा निर्दिष्ट बोल्ट और स्टड निर्माण के लिए विकल्प देते हैं। गुणधर्म वर्ग, थ्रेड निर्माण, नट मिलान, कोटिंग घर्षण और स्थापना विधि से रिलैक्सेशन नियंत्रित रखते हुए निर्दिष्ट प्रीलोड प्राप्त होना चाहिए।
- आपूर्ति
- QT या पील किया बार और मशीनिंग अतिरिक्त सामग्री; फास्टनर गुण पूरे निर्माण तथा असेंबली विनिर्देश के अनुसार हैं।
- इनपुट
- गुणधर्म वर्ग, नट मिलान, थ्रेड प्रक्रिया, कोटिंग या स्नेहक अवस्था और स्थापना विधि।
- अभिलेख
- आपूर्ति अवस्था और यांत्रिक परिणाम, थ्रेड गेज अभिलेख, पहचान चिह्न और ऑर्डर में माँगी फिनिश जाँच।
शाफ्ट व पिन ब्लैंक
निर्णायक अनुप्रस्थ काट की गहराई में टफनेस जाँचें।
भारी घूर्णन या कोणीय चलन वाले भागों के लिए ऊष्मा उपचारित, पील किए या रफ मशीन किए शाफ्ट और पिन ब्लैंक दिए जाते हैं। निर्णायक अनुप्रस्थ काट, उपयोग तापमान, आघात आवश्यकता और आंतरिक दोषरहितता की स्वीकृति सामग्री विकल्प तय करती है।
- आपूर्ति
- फोर्ज्ड या रोल्ड विकल्प, QT अवस्था, मशीनिंग अतिरिक्त सामग्री और निर्दिष्ट होने पर UT।
- इनपुट
- अंतिम आकृति, ऊष्मा उपचार अनुप्रस्थ काट, न्यूनतम तापमान, भार परिस्थितियाँ, परीक्षण स्थान और NDT स्वीकृति।
- अभिलेख
- ऊष्मा उपचार लॉट पहचान, अनुप्रस्थ काट से संबंधित यांत्रिक परिणाम, माप रिपोर्ट और निर्दिष्ट UT अभिलेख।
कपलर, नट व सिरे
जुड़ने वाले थ्रेड की पूरी पकड़ बनाए रखें।
ड्रॉइंग में निर्धारित कपलर, नट और तैयार सिरे सहमत माप तथा स्वीकृति मानदंड के अनुसार दिए जाते हैं। सभी जुड़ने वाले घटकों में थ्रेड रूप, वर्ग, दिशा, पकड़ लंबाई और सुरक्षात्मक फिनिश अनुकूल होने चाहिए।
- आपूर्ति
- मशीनिंग, सहमत थ्रेड प्रक्रिया और निर्दिष्ट होने पर सुरक्षात्मक फिनिश।
- इनपुट
- थ्रेड मानक, आकार, वर्ग, दिशा, न्यूनतम पकड़, जुड़ने वाली आकृति और फिनिश की गुंजाइश।
- अभिलेख
- गेज योजना, माप और पकड़ के अभिलेख, घटक चिह्नांकन और फिनिश निरीक्षण।
पोस्ट-टेंशनिंग बार
पवन ऊर्जा कंक्रीट संरचनाओं के लिए पोस्ट-टेंशनिंग
पवन ऊर्जा कंक्रीट संरचनाओं के लिए हम चिकने, पूरी लंबाई में थ्रेड वाले और कोल्ड-रोल्ड पूर्ण थ्रेड इस्पात बार देते हैं; एंकरिंग, स्थापना, ग्राउटिंग और सुरक्षा सहायक भाग सहित। बार गुण, जोड़ विवरण और टेंशनिंग आवश्यकताएँ खरीदार के अनुमोदित डिज़ाइन के अनुसार हैं।
- बार के प्रकार
- बार के तीन अलग विकल्प: चिकने बार, पूरी लंबाई में थ्रेड वाले PT बार और कोल्ड-रोल्ड पूर्ण थ्रेड बार।
- इंटरफेस
- थ्रेड, कपलर, नट, बेयरिंग प्लेट, वॉशर, एंकरिंग क्षेत्र सुदृढीकरण और स्थापना सहायक भाग साथ में तय करें।
- ऑर्डर का आधार
- कोल्ड-रोल्ड विकल्प के लिए वास्तविक मजबूती वर्ग, सामग्री मानक, माप और परीक्षण तय करें। विकल्प का नाम तैयार उत्पाद की प्रदर्शन रेटिंग नहीं है।
चिकने PT बार
- बार व थ्रेड रूप
- सिरों पर थ्रेड वाला चिकना गोल बार; अंतिम आकृति अनुमोदित ड्रॉइंग के अनुसार।
- सहायक भाग
- अंतिम जोड़ों के अनुकूल कपलर, नट, बेयरिंग प्लेट और वॉशर।
- पुष्टि किए जाने वाले विनिर्देश
- सामग्री मानक, व्यास, कुल लंबाई, सिरे के थ्रेड, मजबूती आवश्यकताएँ, सतह सुरक्षा और निरीक्षण दस्तावेज़।
पूरी लंबाई में थ्रेड वाले PT बार
- बार व थ्रेड रूप
- बार की पूरी लंबाई पर निरंतर थ्रेड; थ्रेड रूप, पिच और जोड़ स्थान परियोजना के लिए पुष्ट किए जाते हैं।
- सहायक भाग
- अनुकूल कपलर, नट, बेयरिंग प्लेट और गोलाकार वॉशर।
- पुष्टि किए जाने वाले विनिर्देश
- व्यास, थ्रेड रूप, कट लंबाई, यांत्रिक गुण, कपलर फिट और परीक्षण आवश्यकताएँ।
कोल्ड-रोल्ड PT बार
- बार व थ्रेड रूप
- पूरी लंबाई में थ्रेड वाला इस्पात बार विकल्प; थ्रेड और अंतिम माप पुष्ट तकनीकी विनिर्देश के अनुसार हैं।
- सहायक भाग
- बार थ्रेड और परियोजना आवश्यकताओं से मेल खाते कपलर, नट और एंकरिंग सहायक भाग।
- पुष्टि किए जाने वाले विनिर्देश
- पूछताछ के साथ बार मानक, मजबूती वर्ग, व्यास, पिच, लंबाई और स्वीकृति आधार पुष्ट करना जरूरी है।
आपूर्ति का दायरा और परिचालन की स्थिति
आपूर्ति का दायरा
एंकर-बार आपूर्ति और
इंजीनियरिंग जिम्मेदारियाँ
JOTAIN खरीदार की परियोजना आवश्यकताओं के अनुसार नींव एंकर बार और बोल्ट, संरचनात्मक जोड़ बार, बोल्टिंग सामग्री, प्रसंस्कृत फिटिंग, शाफ्ट तथा पिन ब्लैंक और PT उत्पाद देता है।
- हमारा दायरा
- पुष्ट बार और घटक आपूर्ति, सामग्री अवस्था, सिरे की तैयारी, माप, निर्दिष्ट सुरक्षा उपचार, निरीक्षण, ट्रेसबिलिटी और आपूर्ति अभिलेख।
- इंजीनियरिंग टीम
- नींव और टावर डिज़ाइन, फटीग स्पेक्ट्रम, लक्ष्य प्रीलोड, सदस्य तथा जोड़ क्षमताएँ, टेम्पलेट और स्थापना आकृति, स्थापना विधि और अंतिम स्वीकृति।
इंजीनियरिंग आवश्यकताएँ
थकान निर्दिष्ट करें, प्रीलोड और इंटरफेस
पवन नींव खरीद खरीदार के भार स्पेक्ट्रम, उपयोग वातावरण और अनुमोदित जोड़ विवरण के अनुसार होती है।
भार
चक्रीय तनन, प्रीलोड और रिलैक्सेशन
वातावरण
उपयोग तापमान और वातावरण
सामग्री विकल्प
अनुप्रस्थ काट के आकार के लिए QT आवश्यकताएँ और थ्रेड तैयारी
सत्यापन
हीट पहचान, गुण, आकृति और NDT
उत्पाद विनिर्देश
पवन नींव की परिस्थितियाँ
थ्रेड वाले बल पथ और वास्तविक निर्णायक अनुप्रस्थ काट की साथ में समीक्षा करें।
भार व प्रीलोड
थ्रेड मूल की फटीग के लिए स्पष्ट इनपुट जरूरी हैं
खरीदार का फटीग और प्रीलोड मॉडल सामग्री समीक्षा तय करता है। केवल स्थैतिक मजबूती से आगे बढ़कर चक्रीय तनन, बनाए रखा प्रीलोड, थ्रेड मूल और संक्रमण विवरण पर विचार जरूरी है।
- इनपुट
- डिज़ाइन भार स्पेक्ट्रम, लक्ष्य प्रीलोड, प्रीलोड हानि या रिलैक्सेशन मानदंड, थ्रेड मूल विवरण और जोड़ कठोरता।
- जाँच
- सामग्री अवस्था, थ्रेड निर्माण, नट का मिलान, कोटिंग घर्षण, स्थापना विधि और ऑर्डर में माँगे परीक्षण परिणाम।
तापमान व सुरक्षा उपचार
टफनेस और फिनिश को उपयोग से मिलाएँ
न्यूनतम उपयोग तापमान और वातावरण आघात टफनेस तथा सुरक्षा को प्रभावित करते हैं। अनुप्रस्थ काट आकार और ऊष्मा उपचार प्रक्रिया यांत्रिक स्वीकृति को प्रभावित करते हैं।
- इनपुट
- न्यूनतम उपयोग तापमान, संक्षारण श्रेणी, निर्णायक अनुप्रस्थ काट और आघात परीक्षण आवश्यकताएँ।
- प्रक्रिया
- कोटिंग से जुड़ा हाइड्रोजन जोखिम, प्रक्रिया के बाद नियंत्रण, सुरक्षात्मक फिनिश और पैकिंग तय करें।
जुड़ने वाले इंटरफेस
थ्रेड, टेम्पलेट आकृति और स्थापना सहिष्णुताओं का समन्वय करें
थ्रेड, नट, कपलर और नींव टेम्पलेट आकृति अनुकूल होनी चाहिए। फिनिश की गुंजाइश से न्यूनतम पकड़ और असेंबली फिट बने रहें।
- इंटरफेस
- थ्रेड मानक, आकार, वर्ग और दिशा; नट तथा कपलर की पकड़।
- स्वीकृति
- सीधापन, अंतिम लंबाई, टेम्पलेट और स्थापना सहिष्णुताएँ, गेज योजना और घटक पहचान।
प्रसंस्करण, निरीक्षण और वितरण
प्रसंस्करण व आपूर्ति
स्वीकृत से वितरण हेतु सामग्री
इस्पात बार और मशीन किए घटकों की प्रसंस्करण प्रक्रिया। सटीक चरण उत्पाद और ऑर्डर पर निर्भर हैं।
- 01
बार या फोर्जिंग विकल्प
- 02
ऊष्मा उपचार
- 03
पीलिंग व रफ मशीनिंग
- 04
थ्रेड तैयारी
- 05
निर्दिष्ट सुरक्षा उपचार
- 06
निरीक्षण व पैकिंग
निरीक्षण व अभिलेख
निरीक्षण तय करें
उत्पादन से पहले।
उत्पादन से पहले, नमूनाकरण, परीक्षण, निरीक्षण चरण, स्वीकृति, अंकन और रिलीज रिकॉर्ड पर सहमति व्यक्त करें।
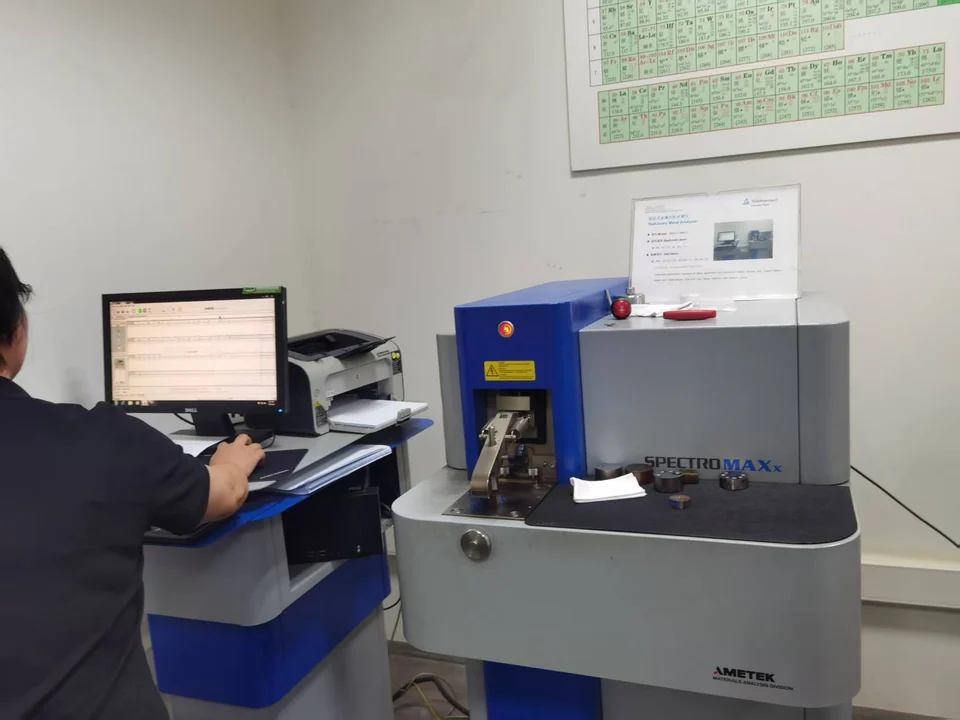
निरीक्षण विवरण
सामग्री पहचान
हीट नंबर ट्रेसबिलिटी, रासायनिक विश्लेषण और आपूर्ति अवस्था अभिलेख।
यांत्रिक स्वीकृति
तनन और कठोरता परीक्षण, निर्दिष्ट होने पर आघात परीक्षण और ऑर्डर में निर्धारित परीक्षण स्थान।
आकृति व अखंडता
थ्रेड और माप निरीक्षण, सीधापन तथा निर्दिष्ट होने पर UT या अन्य NDT।
आदेश मानक और दस्तावेज़
संदर्भ व ऑर्डर आधार
के लिए मानक आपका आदेश
अनुमोदित ड्रॉइंग, परियोजना विनिर्देश, निरीक्षण योजना और मानकों के बताए गए संस्करण अपनाएँ।
आईईसी 61400-6
टावर और नींव डिज़ाइन का संदर्भ; सामग्री खरीद खरीदार तथा OEM आवश्यकताओं के अनुसार है।
संदर्भ खोलेंISO 898-1
मानक में बताई माप और तापमान सीमा के भीतर फास्टनर गुणों का संदर्भ।
संदर्भ खोलें
सहायक उपकरण
कनेक्शन और लंगरगाह सहायक उपकरण
आपकी परियोजना सूची से मेल खाते जोड़, एंकरिंग, स्थापना और सुरक्षा घटक।
बार सिरों, जुड़ने वाले भागों और स्थापना आकृति को उन्हीं अनुमोदित ड्रॉइंग से मिलाएँ।
नींव नट व बेयरिंग प्लेट
एंकर-एंड इंटरफेस
थ्रेड फिट, भार वहन सतहों, छेदों और स्थापना आकृति की पुष्टि करें।
कपलर
पिरोया हुआ कनेक्शन
मानक, वर्ग, थ्रेड दिशा और न्यूनतम पकड़ की पुष्टि करें।
तैयार सिरे
बार-एंड प्रोसेसिंग
थ्रेड, संक्रमण, फिनिश गुंजाइश और सिरों की सुरक्षा तय करें।
शियर की बार / शियर कनेक्शन बार
संरचनात्मक संबंध
परियोजना ड्रॉइंग से निर्दिष्ट आकृति और अपरूपण बल अंतरण इंटरफेस तय करें।
परियोजना में निर्दिष्ट पोस्ट-टेंशनिंग उपयोग के लिए, चुने बार विनिर्देश से मिलान सहित।
PT बार कपलर
बार कनेक्शन
पास-पास के बार जोड़ें; थ्रेड अनुकूलता और जोड़ लंबाई की पुष्टि करें।
PT बार नट
पिरोया हुआ लंगरगाह
बार सिरे के थ्रेड और एंकरिंग आवश्यकताओं का मिलान करें।
बेयरिंग प्लेट
एंकरेज बियरिंग
ड्रॉइंग से आकार, छेद व्यास, मोटाई और सामग्री तय करें।
वॉशर / गोलाकार वॉशर
बियरिंग इंटरफ़ेस
एंकरिंग पर फिट और संपर्क सतहों के अनुकूल चयन करें।
गोलाकार बेयरिंग सतह वाले हेक्स नट
गोलाकार असर
थ्रेड और गोलाकार बेयरिंग इंटरफेस की पुष्टि करें।
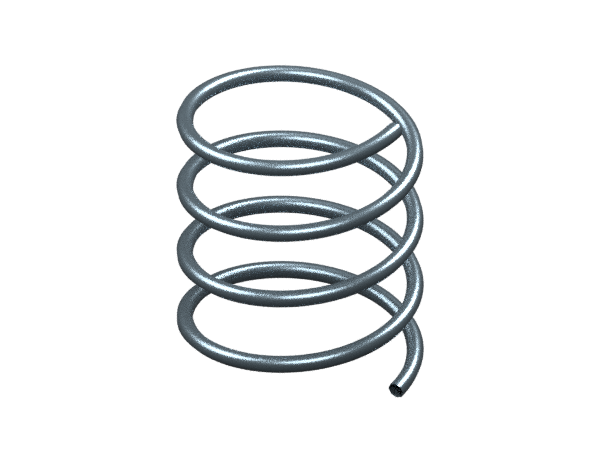
एंकरिंग क्षेत्र का सर्पिल सुदृढीकरण
स्थानीय सुदृढीकरण
परियोजना डिज़ाइन से व्यास, पिच और आकृति की पुष्टि करें।
PT बार पॉकेट फॉर्मर
लंगरगाह अवकाश
एंकरिंग सिरे के आसपास जगह बनाएँ; ड्रॉइंग से माप तय करें।
पॉकेट फॉर्मर स्पेसर नट
पूर्व स्थिति
फॉर्मर स्थान और सिरे की स्थापना आवश्यकताओं का मिलान करें।
डक्ट कॉलर / ट्रम्पेट
डक्ट व ग्राउट इंटरफेस
डक्ट, एंकरिंग सिरे और ग्राउटिंग इंटरफेस की पुष्टि करें।
रेशा प्रबलित नायलॉन एंड कैप
अंत सुरक्षा
सिरे की आकृति, जोड़ और सुरक्षा आवश्यकताओं का मिलान करें।
परियोजना की सुरक्षा प्रणाली के अनुसार ग्राउटिंग और सुरक्षा सामग्री तय करें।
सीमेंट ग्राउट
ग्राउटिंग सामग्री
परियोजना विनिर्देश से सामग्री गुण, स्थापना उपयुक्तता और स्वीकृति आवश्यकताएँ तय करें।
मोम, हीट-श्रिंक स्लीव व संक्षारण सुरक्षा
सुरक्षात्मक सामग्री
परियोजना के वातावरण और सुरक्षा प्रणाली के साथ सामग्री तथा इंटरफेस की अनुकूलता जाँचें।
स्थापना, सुरक्षा और वितरण जांच
स्थापना व सुरक्षा
एंकर केज से स्थापित प्रीलोड करने के लिए
सामग्री, थ्रेड प्रणाली, टेम्पलेट और सतह सुरक्षा को खरीदार के नींव डिज़ाइन से समन्वित करें।
नींव की आकृति
एंकर रॉड लंबाइयाँ, अंतःस्थापन, बाहर निकली लंबाई, थ्रेड लंबाइयाँ और नींव टेम्पलेट तय करें। होल्ड-डाउन और निर्दिष्ट शियर जोड़ विवरण, सीधापन तथा स्थापना सहिष्णुता शामिल करें।
परियोजना पूछताछ में जोड़ेंबोल्टिंग व मेल खाने वाले भाग
थ्रेड मानक और वर्ग, नट तथा कपलर की पकड़, गुणधर्म वर्ग, कोटिंग घर्षण या स्नेहक और स्थापना विधि की पुष्टि करें। लक्ष्य प्रीलोड और रिलैक्सेशन की सीमाएँ परियोजना तय करती है।
परियोजना पूछताछ में जोड़ेंसुरक्षा उपचार व कंक्रीट इंटरफेस
न्यूनतम उपयोग तापमान, वातावरण, कोटिंग से जुड़ा हाइड्रोजन जोखिम (EN) और सुरक्षित पैकिंग जाँचें। PT आपूर्ति में एंकरिंग, ग्राउटिंग और सुरक्षा उपचार की डिज़ाइन से अनुकूलता जाँचें।
परियोजना पूछताछ में जोड़ें- परियोजना ड्रॉइंग
- उत्पाद चयन
- सहायक भागों की सूची
- निरीक्षण समीक्षा
- पैकिंग व आपूर्ति
अपने प्रोजेक्ट पर चर्चा करें
अपनी आवश्यकताएँ सीधे JOTAIN को भेजें। हम ईमेल से उत्तर देंगे।