

JOTAINの用途別製品
風力発電基礎
アンカー棒鋼・ボルト用材料・ポストテンション製品の供給。
基礎アンカーボルト、固定用棒鋼、せん断接合用棒鋼、締結部品・軸用素材、PT鋼棒。
荷重スペクトル、予荷重、取り合い、検査計画に基づいて供給要求を定めます。
用途
基礎からタワーまで


アンカーボルト・構造用棒鋼
基礎定着
購入者が設計する風車基礎に合わせた基礎アンカーボルト、固定用棒鋼、構造接合用棒鋼。ねじ方式、位置決めテンプレート、埋込み形状、検査要求を確認します。
ボルト締結・予荷重
タワー接合部
締結部品用棒鋼、カプラー、ナット、加工済み端部により、タワー・基礎接合部の調達に対応します。強度区分、ねじ製造工程、被膜の摩擦特性、施工方法は承認済みプロジェクト仕様で定めます。
ポストテンション・機械加工用素材
コンクリート・設備
指定された風力発電用コンクリート構造向けのPT鋼棒・付属品と、一般の回転設備・可動接合設備向けの軸・ピン用素材。各製品はそれぞれの材料、図面、受入要求に従います。
供給内容
プロジェクトに必要な製品を探す
アンカー棒鋼・ボルト用材料・ポストテンション製品の供給。
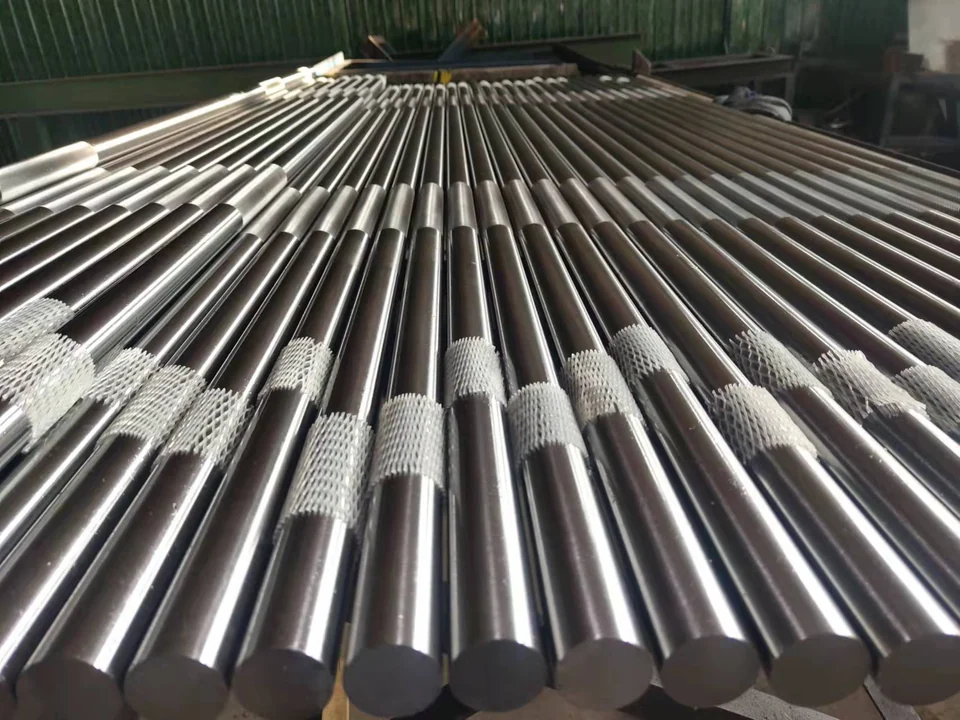
風車用アンカーロッド
基礎アンカーボルト
タワー基礎アンカー用の長尺棒鋼。
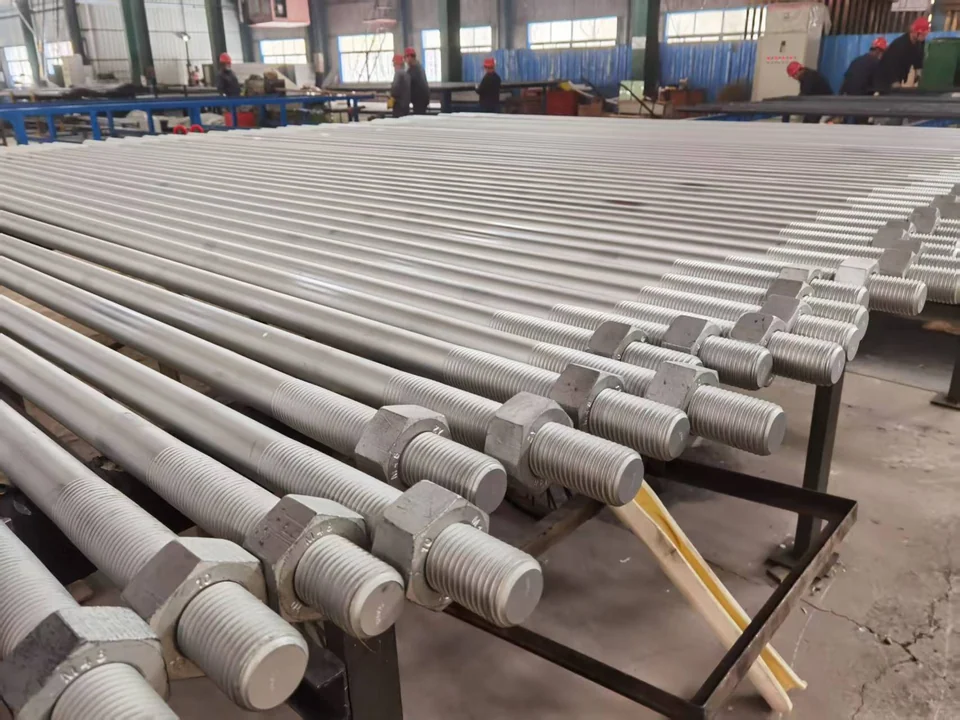
構造用アンカー棒鋼
固定用棒鋼
構造用アンカーバー。
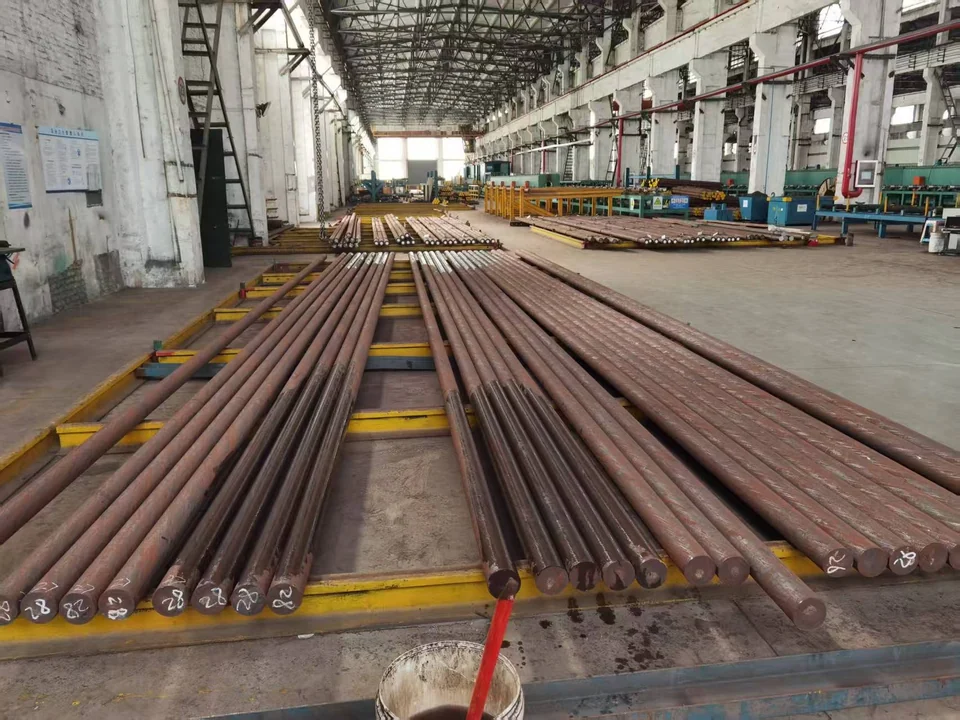
シアキー・せん断接合用棒鋼
せん断接合用棒鋼
せん断接合用の棒鋼。
ボルト・スタッド用材料
高強度締結部品用棒鋼
ボルト・スタッド用の棒鋼材料。
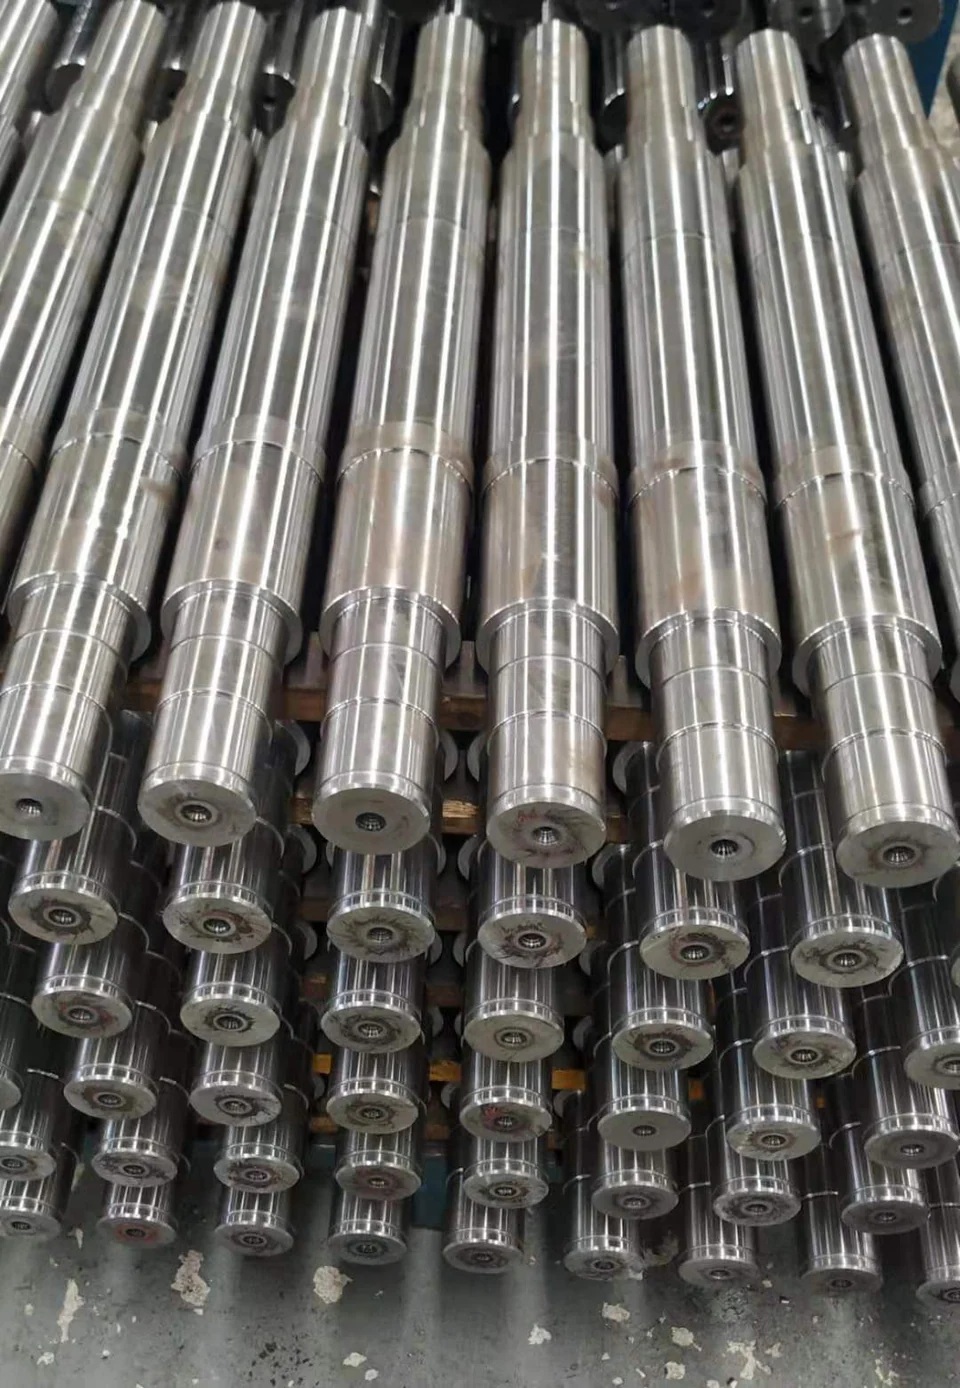
大型回転部品・可動接合部品
軸・ピン用素材
繰返し荷重用途向けの加工済み素材。
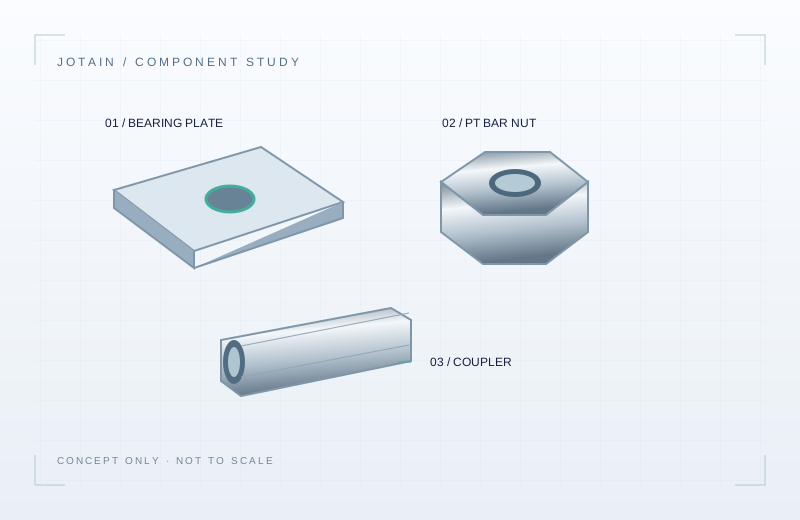
適合するねじ付き部品
カプラー・ナット・端部
アンカー棒鋼接続用の相手部品。
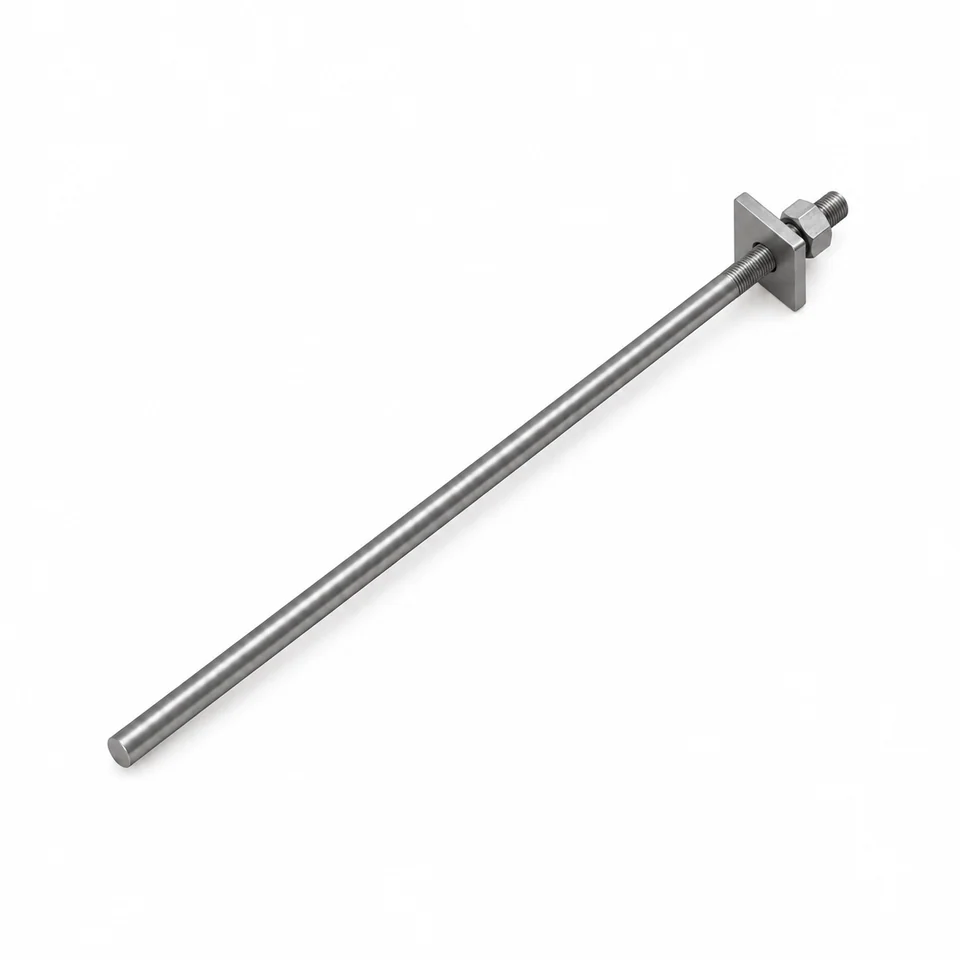
平滑ポストテンション用鋼棒
平滑PT鋼棒
端部にねじを設けた平滑鋼棒。
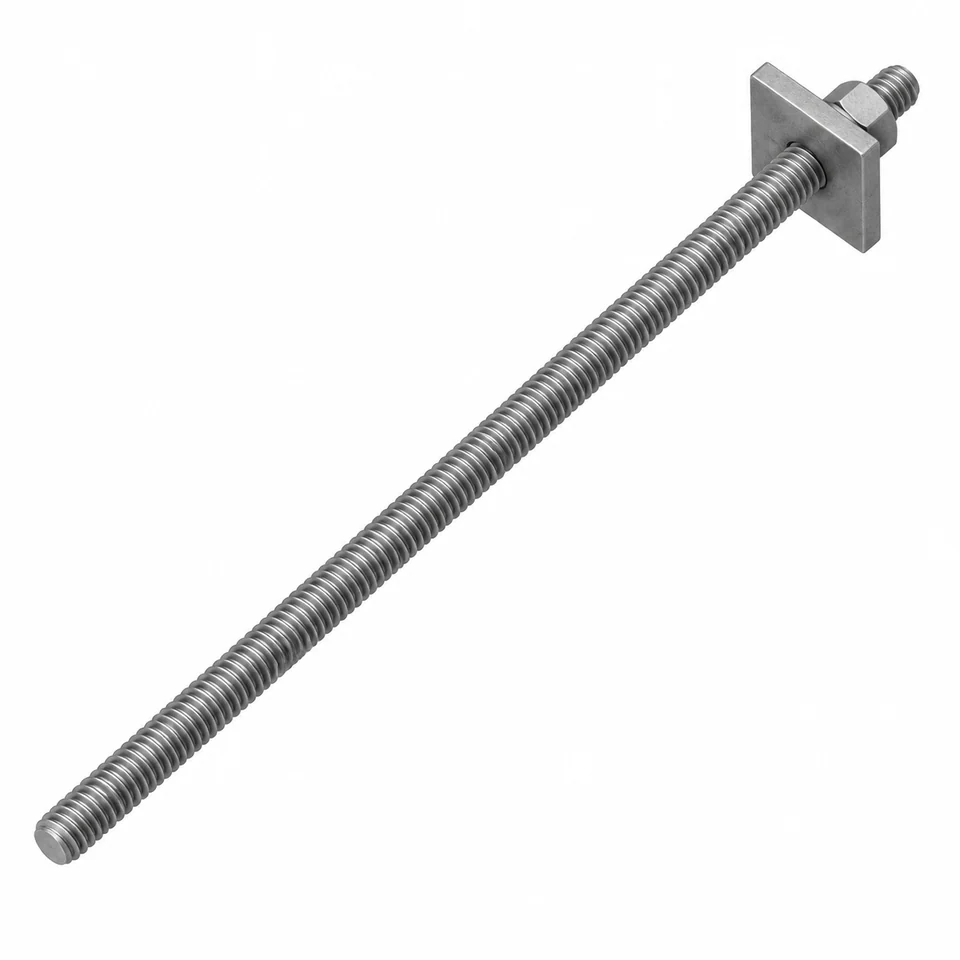
全ねじポストテンション用鋼棒
全ねじPT鋼棒
定着用の連続ねじ。
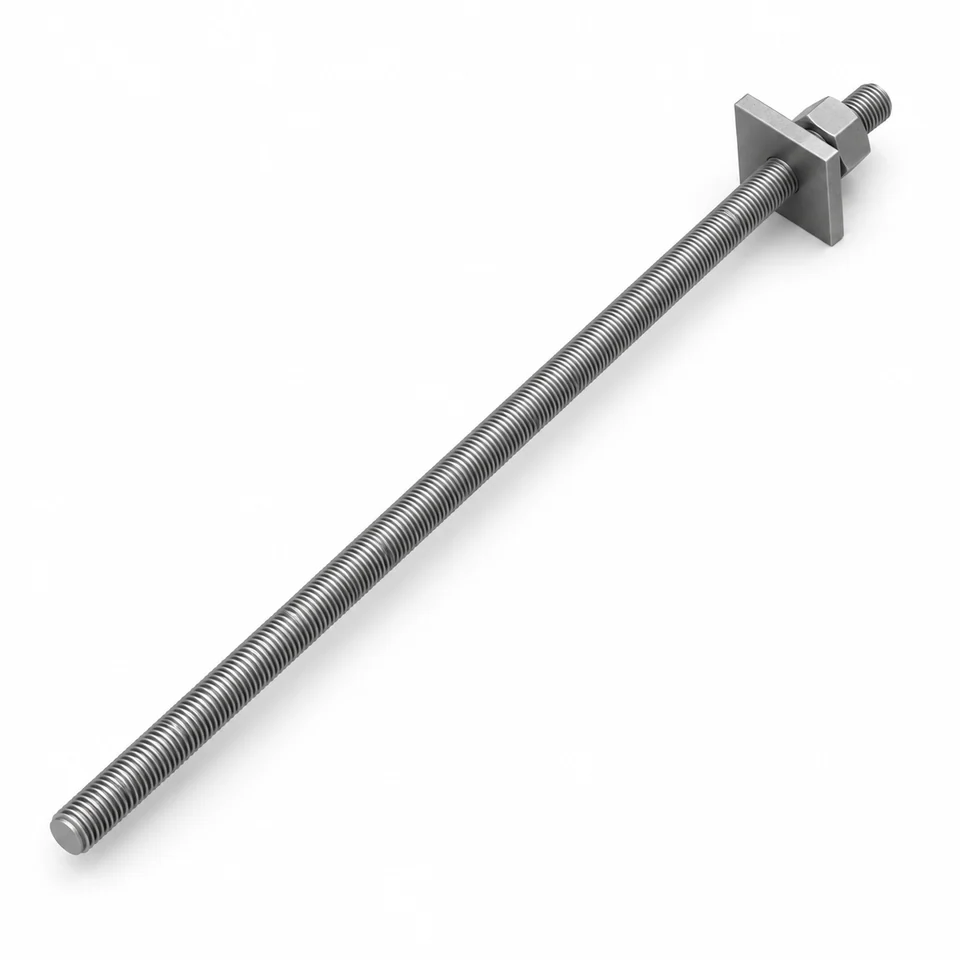
冷間圧延全ねじ鋼棒
冷間圧延PT鋼棒
冷間圧延の全ねじ鋼棒。
基礎アンカーボルト
アンカーロッドのねじをアンカーケージの形状に合わせます。
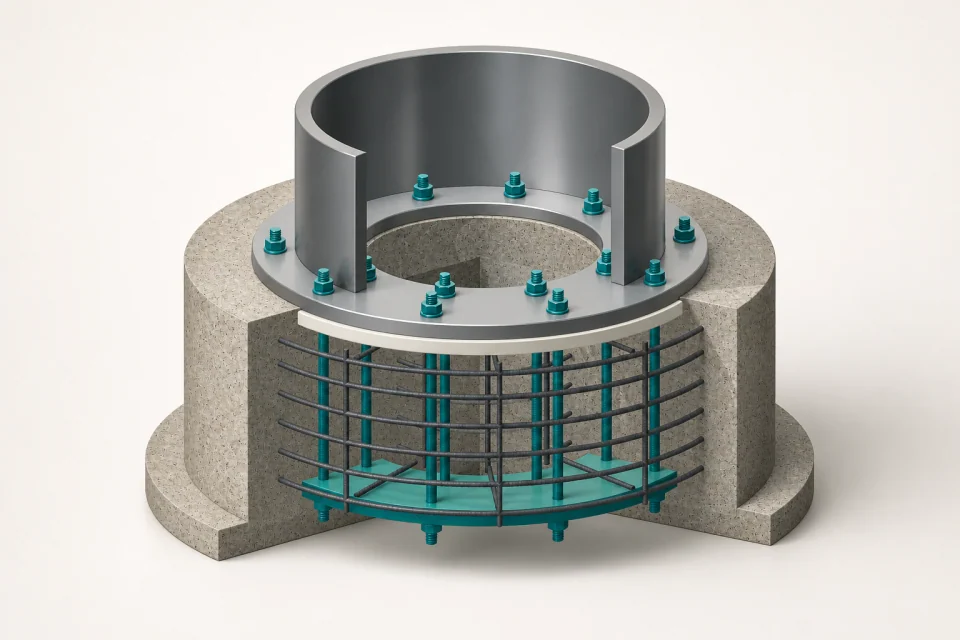
購入者が設計する基礎組立品向けに、風車基礎アンカーボルトと加工済みアンカーロッド材料を供給します。単一の静的強度値だけでなく、繰返し引張、予荷重の維持、ねじ谷底形状、移行部の詳細を優先して検討します。
- 供給
- 未熱処理または熱処理済み棒鋼、ねじ加工の準備、切断長さ、識別表示。ケージ全体の設計は購入者が定めます。
- 取り合い
- ねじ方式、ナット・カプラー、基礎位置決めテンプレートの形状、真直度、建方公差、防食区分。
- 受入
- 荷重スペクトル、予荷重、疲労要求。溶鋼番号による識別、機械試験結果、ねじ・寸法記録、指定のNDT。
固定用棒鋼
埋込み長さと露出長さの整合を取ります。
構造用アンカー棒鋼と高強度固定用棒鋼は、基礎定着製品の一部です。アンカー棒鋼の製品群を完成基礎システムとして扱わず、プロジェクトの承認材料、完成形状、端部の取り合いを確認します。
- 形状
- 全長、埋込み、突出長さ、ねじ長さ、端部移行形状。
- 接合部
- ナット・支圧部の取り合い、位置決めテンプレートへの適合、施工スペース、寸法公差。
- 注文の基準
- 材料と目標特性、被膜処理工程、識別、試験、納入数量。
せん断接合用棒鋼
接合図面に基づいて確認します。
構造用アンカー・基礎製品として、シアキー用棒鋼およびせん断接合用棒鋼を供給できます。指定された棒形状、寸法、材料、接合詳細に従って供給し、せん断力の伝達機構と受入要求は設計技術者が定めます。
- 範囲
- 購入者図面に従うシアキー用棒鋼・せん断接合用棒鋼。標準的な接合耐力を示すものではありません。
- 形状
- 径または断面、仕上がり長さ、端部加工、埋込み、施工上の取り合い。
- 入力条件
- 接合設計、材料仕様、公差、防食、検査、数量。
高強度締結部品用棒鋼
設置時の導入張力を指定してください。
合金鋼棒は、購入者の仕様に基づくボルト・スタッドの製造に用います。強度区分、ねじ製造、ナットの組合せ、被膜の摩擦特性、施工方法により、リラクセーションを管理しながら指定予荷重を達成する必要があります。
- 供給
- QTまたはピーリング棒鋼と加工代。締結部品特性は、製造・組立全体の仕様に従います。
- 入力条件
- 強度区分、ナットの組合せ、ねじ製造工程、被膜・潤滑剤の状態、施工方法。
- 記録
- 納入状態と機械試験結果、ねじゲージ記録、識別表示、注文で指定した仕上げ検査。
軸・ピン用素材
支配断面を通じた靱性を確認します。
大型の回転部品・可動接合部品向けに、熱処理、ピーリング、粗加工を施した軸・ピン用素材を供給します。材料選定・供給工程は、支配断面、使用温度、衝撃要求、内部健全性の受入基準に従います。
- 供給
- 鍛造または圧延による工程、QT状態、加工代、指定時のUT。
- 入力条件
- 完成形状、熱処理対象断面、最低温度、荷重条件、試験位置、NDT受入基準。
- 記録
- 熱処理ロットの識別、断面に対応する機械試験結果、寸法報告書、指定のUT記録。
カプラー・ナット・端部
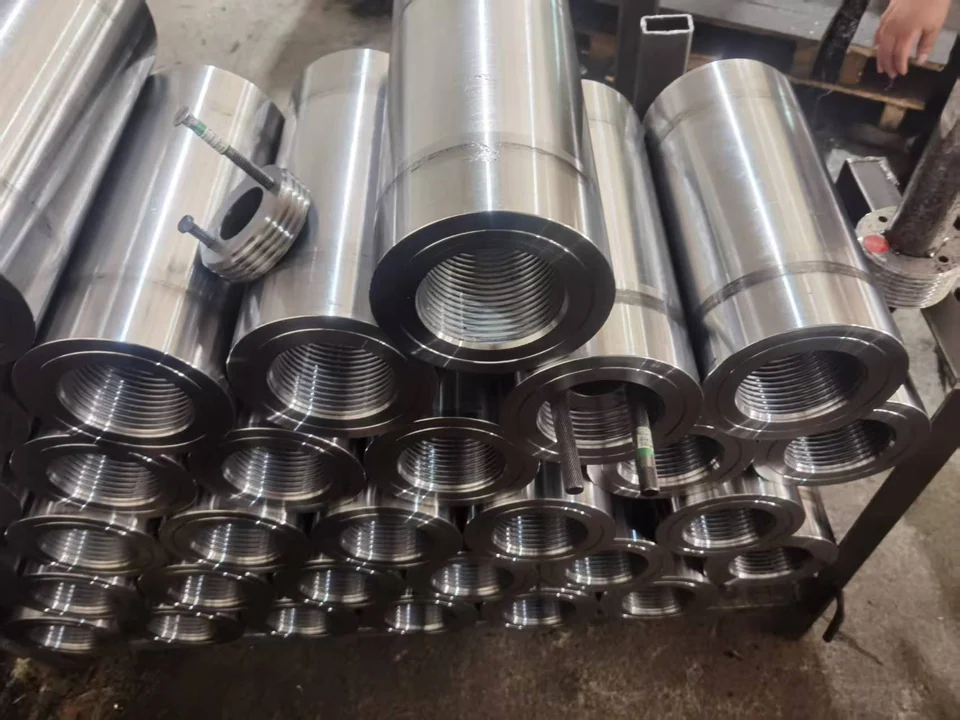
相手ねじの全長にわたるかみ合いを維持します。
図面で定められたカプラー、ナット、加工済み端部を、合意した寸法と受入基準に従って供給します。ねじ形状、等級、右ねじ・左ねじ、かみ合い長さ、防食仕上げは、すべての相手部品間で適合している必要があります。
- 供給
- 機械加工、合意したねじ製造工程、指定時の防食仕上げ。
- 入力条件
- ねじの規格・寸法・等級・右ねじ左ねじ、最小かみ合い長さ、相手形状、仕上げ代。
- 記録
- ゲージ検査計画、寸法・かみ合いの記録、部品識別表示、仕上げ検査。
ポストテンション用鋼棒
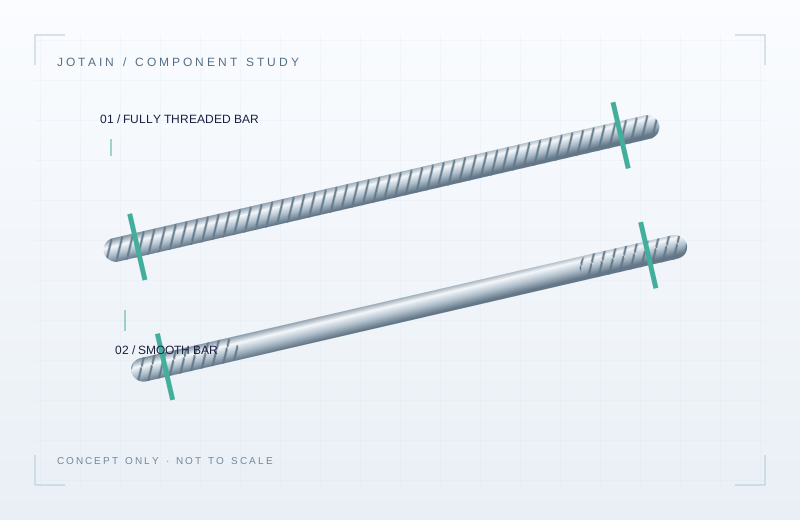
風力発電用コンクリート構造向けポストテンション
風力発電用コンクリート構造向けに、平滑、全ねじ、冷間圧延全ねじの鋼棒と、定着・施工・グラウト注入・防食用付属品を供給します。鋼棒特性、接合詳細、緊張要求は、購入者の承認設計に従います。
- 棒鋼の種類
- 平滑鋼棒、全ねじPT鋼棒、冷間圧延全ねじ鋼棒の独立した三種類。
- 取り合い
- ねじ、カプラー、ナット、支圧板、座金、定着部補強筋、施工用付属品を併せて確認します。
- 注文の基準
- 冷間圧延品は、実際の強度区分、材料規格、寸法、試験を確認します。製造方法の名称は完成品の性能定格を示すものではありません。
三種類の鋼棒の仕様・付属品
平滑PT鋼棒
- 棒鋼・ねじ形状
- 両端にねじを設けた平滑丸鋼。完成形状は承認図面に従います。
- 付属品
- 端部接合に適合するカプラー、ナット、支圧板、座金。
- 確認が必要な仕様
- 材料規格、径、全長、端部ねじ、強度要求、表面保護、検査文書。
全ねじPT鋼棒
- 棒鋼・ねじ形状
- 鋼棒全長に連続するねじ。ねじ形状、ピッチ、接続位置はプロジェクトごとに確認します。
- 付属品
- 適合するカプラー、ナット、支圧板、球面座金。
- 確認が必要な仕様
- 径、ねじ形状、切断長さ、機械的性質、カプラーのはめあい、試験要求。
冷間圧延PT鋼棒
- 棒鋼・ねじ形状
- 全ねじ鋼棒の品種。ねじと仕上がり寸法は確認済みの技術仕様に従います。
- 付属品
- 鋼棒のねじとプロジェクト要求に適合するカプラー、ナット、定着用付属品。
- 確認が必要な仕様
- 鋼棒規格、強度区分、径、ピッチ、長さ、受入基準を問い合わせ時に確認する必要があります。
棒鋼・付属品
プロジェクト一覧に合わせた供給
図面確認
寸法・ねじ・取り合いを確認
検査・記録
受入条件・納入記録について合意
梱包・納入
識別表示・保護・出荷を確認
付属品
一括供給に向けた付属品
プロジェクト一覧に合わせた接合・定着・施工・防食部品。
同じ承認図面に照らして、棒端部、相手部品、取付形状を合わせます。
基礎用ナット・支圧板
定着端部の取り合い
ねじのはめあい、支圧面、孔、取付形状を確認します。
カプラー
ねじ接合
規格、等級、右ねじ・左ねじ、最小かみ合い長さを確認します。
加工済み端部
棒鋼端部加工
ねじ、移行部、仕上げ代、端部保護を確認します。
シアキー用棒鋼 / せん断接合用棒鋼
構造接合部
プロジェクト図面に照らして、指定形状とせん断力伝達部の取り合いを確認します。
選定した鋼棒仕様に合わせる、プロジェクト指定のポストテンション用途向け。
PT鋼棒用カプラー
鋼棒接続
隣接する鋼棒を接続します。ねじの適合性と接続長さを確認してください。
PT鋼棒用ナット
ねじ式定着
鋼棒端部のねじと定着要求を合わせます。
支圧板
定着部の支圧
図面に照らして、形状、孔径、厚さ、材料を確認します。
座金 / 球面座金
支圧部の取り合い
定着部のはめあい・接触面に適合するものを選定します。
球面六角ナット
球面支圧部
ねじと球面支圧部の取り合いを確認します。
定着部のらせん補強筋
局部補強
プロジェクト設計に照らして径、ピッチ、形状を確認します。
PT鋼棒定着部用箱抜き材
定着部の箱抜き
定着端の周囲に空間を形成します。図面に照らして寸法を確認してください。
箱抜き材位置決め用スペーサーナット
箱抜き材の位置決め
箱抜き材の位置と端部施工要求を合わせます。
シース接続カラー・トランペット
シース・グラウト注入部の取り合い
シース、定着端、グラウト注入部の取り合いを確認します。
繊維強化ナイロン製端部キャップ
端部保護
端部形状、接合、防食要求の整合を取ります。
プロジェクトの防食システムに照らして、グラウト材と保護材料を確認します。
セメントグラウト
グラウト材
プロジェクト仕様に照らして、材料特性、施工適合性、受入要求を確認します。
ワックス・熱収縮スリーブ・防食材
保護材料
材料と取り合いが、プロジェクトの曝露条件・防食システムに適合するか確認します。
施工・防食保護
アンカーケージから設置時の予荷重まで
材料、ねじ方式、位置決めテンプレート、表面保護を購入者の基礎設計に合わせます。
基礎形状
アンカーロッド長さ、埋込み長さ、突出長さ、ねじ長さ、基礎位置決めテンプレートを確認します。固定部と指定せん断接合部の詳細、真直度、建方公差を含めます。
プロジェクト問い合わせに追加ボルト締結部品・相手部品
ねじの規格・等級、ナット・カプラーのかみ合い、強度区分、被膜の摩擦特性または潤滑剤、施工方法を確認します。目標予荷重とリラクセーション限度はプロジェクトで定めます。
プロジェクト問い合わせに追加防食・コンクリートとの取り合い
最低使用温度、曝露条件、被膜処理に伴う水素リスク、保護梱包を検討します。PT製品の供給では、定着、グラウト注入、防食が設計に適合するか確認します。
プロジェクト問い合わせに追加- プロジェクト図面
- 製品選定
- 付属品一覧
- 検査内容の確認
- 梱包・納入
供給範囲
供給範囲を明確に。
より明確なプロジェクト依頼概要に。
JOTAINは購入者のプロジェクト要求に基づき、基礎アンカー棒鋼・ボルト、構造接合用棒鋼、ボルト用材料、加工金具、軸・ピン用素材、PT製品を供給します。
- 当社の供給範囲
- 確認済みの棒鋼・部品供給範囲、材料状態、端部加工、寸法、指定防食、検査、トレーサビリティ、納入記録。
- 設計技術チーム
- 基礎・タワー設計、疲労荷重スペクトル、目標予荷重、部材・接合部耐力、位置決めテンプレートと建方形状、施工方法、最終受入。
技術要求
疲労・予荷重・取り合いを指定
風車基礎の調達は、購入者の荷重スペクトル、使用環境、承認済み接合詳細に従います。
荷重条件
繰返し引張・予荷重・リラクセーション
環境
使用温度・曝露条件
材料の選定・供給工程
断面寸法に応じたQT要求・ねじ加工の準備
検証
溶鋼番号による識別・特性・形状・非破壊検査(NDT)
風車基礎の条件
ねじ部の力の伝達経路と実際の支配断面を併せて検討します。
荷重・予荷重
ねじ谷底の疲労には明確な入力条件が必要
購入者の疲労・予荷重モデルに基づいて材料を検討します。静的強度に加え、繰返し引張、予荷重の維持、ねじ谷底、移行部の詳細を考慮する必要があります。
- 入力条件
- 設計荷重スペクトル、目標予荷重、予荷重低下・リラクセーションの基準、ねじ谷底の詳細、接合剛性。
- 確認項目
- 材料状態、ねじ製造、ナットの組合せ、被膜の摩擦特性、施工方法、注文で指定した試験結果。
温度・防食保護
靱性・仕上げを使用条件に合わせる
最低使用温度と曝露条件は衝撃靱性と防食に影響します。断面寸法と熱処理工程は機械的性質の受入に影響します。
- 入力条件
- 最低使用温度、腐食環境区分、支配断面、衝撃試験要求。
- 工程
- 被膜処理に伴う水素リスク、後工程管理、防食仕上げ、梱包を確認します。
相手部品との取り合い
ねじ・位置決めテンプレート形状・建方公差を整合
ねじ、ナット、カプラー、基礎位置決めテンプレートの形状は適合している必要があります。仕上げ代を考慮し、最小かみ合い長さと組立はめあいを確保します。
- 取り合い
- ねじの規格・寸法・等級・右ねじ左ねじ。ナット・カプラーのかみ合い。
- 受入
- 真直度、仕上がり長さ、位置決めテンプレート・建方の公差、ゲージ検査計画、部品識別。
公表棒鋼供給範囲
候補棒鋼材料・供給範囲
アンカー、締結部品、軸の検討に用いる候補材料・工程。断面寸法、目標特性、疲労の入力条件、承認仕様に照らして選定します。
42CrMo4 / 4140
- 規格
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- 供給 / 加工
- 黒皮 / ピーリング / 機械加工
- 納入状態
- QTまたは加工済み素材
- 検討時の用途
- 荷重支持部品で一般的に用いる、高強度で焼入れ可能な材料の選択肢。
- 適用範囲の制限
- 最終的な適合性は断面寸法とプロジェクト要求によって決まります。異なる規格の材料への代替は検証が必要です。
34CrNiMo6
- 規格
- 34CrNiMo6。SAE 4340への代替提案は検証が必要
- 供給 / 加工
- 熱間圧延 / 鍛造 / 機械加工
- 納入状態
- QTまたは鍛造による工程
- 検討時の用途
- 大断面向けの、焼入性と靱性に優れた材料選択肢。
- 適用範囲の制限
- 購入者の仕様で認められる場合にのみ使用します。
35CrMo
- 規格
- 35CrMo。SAE 4135または34CrMo4への代替提案は検証が必要
- 供給 / 加工
- 熱間圧延 / 鍛造 / 機械加工
- 納入状態
- QTまたはねじ加工準備済み
- 検討時の用途
- 締結部品・ねじ付き部品向けの材料・加工の選択肢。
- 適用範囲の制限
- 締結部品の強度区分と組立性能は購入者が定めます。
加工・納入
承認材料から納入まで
鋼棒・機械加工部品の工程例。具体的な手順は製品と注文によって異なります。
- 01
棒鋼・鍛造による製造工程
- 02
熱処理
- 03
ピーリング・粗加工
- 04
ねじ加工の準備
- 05
指定の防食・保護仕様
- 06
検査・梱包
検査・記録
検査内容は
生産前に確認。
プロジェクトの受入要求に照らして、試料採取位置、試験範囲、検査段階、納入記録を定めます。生産前に試験位置、受入基準、識別表示、出荷承認記録について合意します。
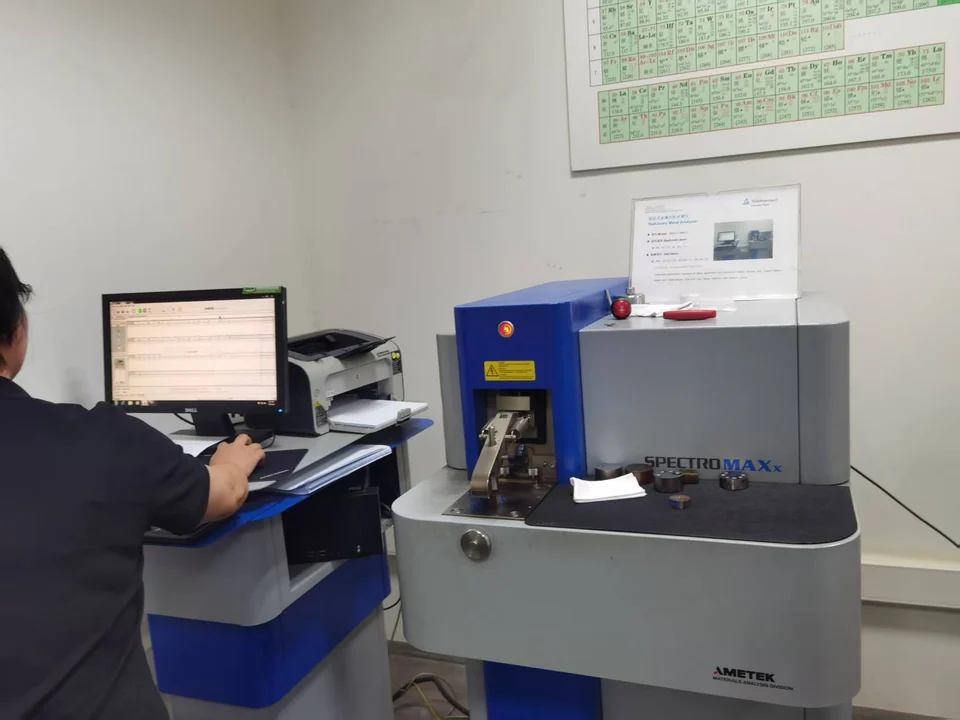
材料識別
溶鋼番号のトレーサビリティ、化学分析、納入状態の記録。
機械的性質の受入
引張・硬さ試験、指定時の衝撃試験、注文で定める試験位置。
形状・健全性
ねじ・寸法検査、真直度、指定時のUTまたはその他のNDT。
参考情報・注文の基準
注文に適用する規格
承認図面、プロジェクト仕様書、検査計画、指定された版の規格を使用します。
プロジェクトについてご相談ください
ご要望を JOTAIN に直接送信できます。メールでご返信します。