应用/风能
风电基础:锚杆与配件
用于风能基础和塔架的锚杆、螺纹部件和后张紧装置。
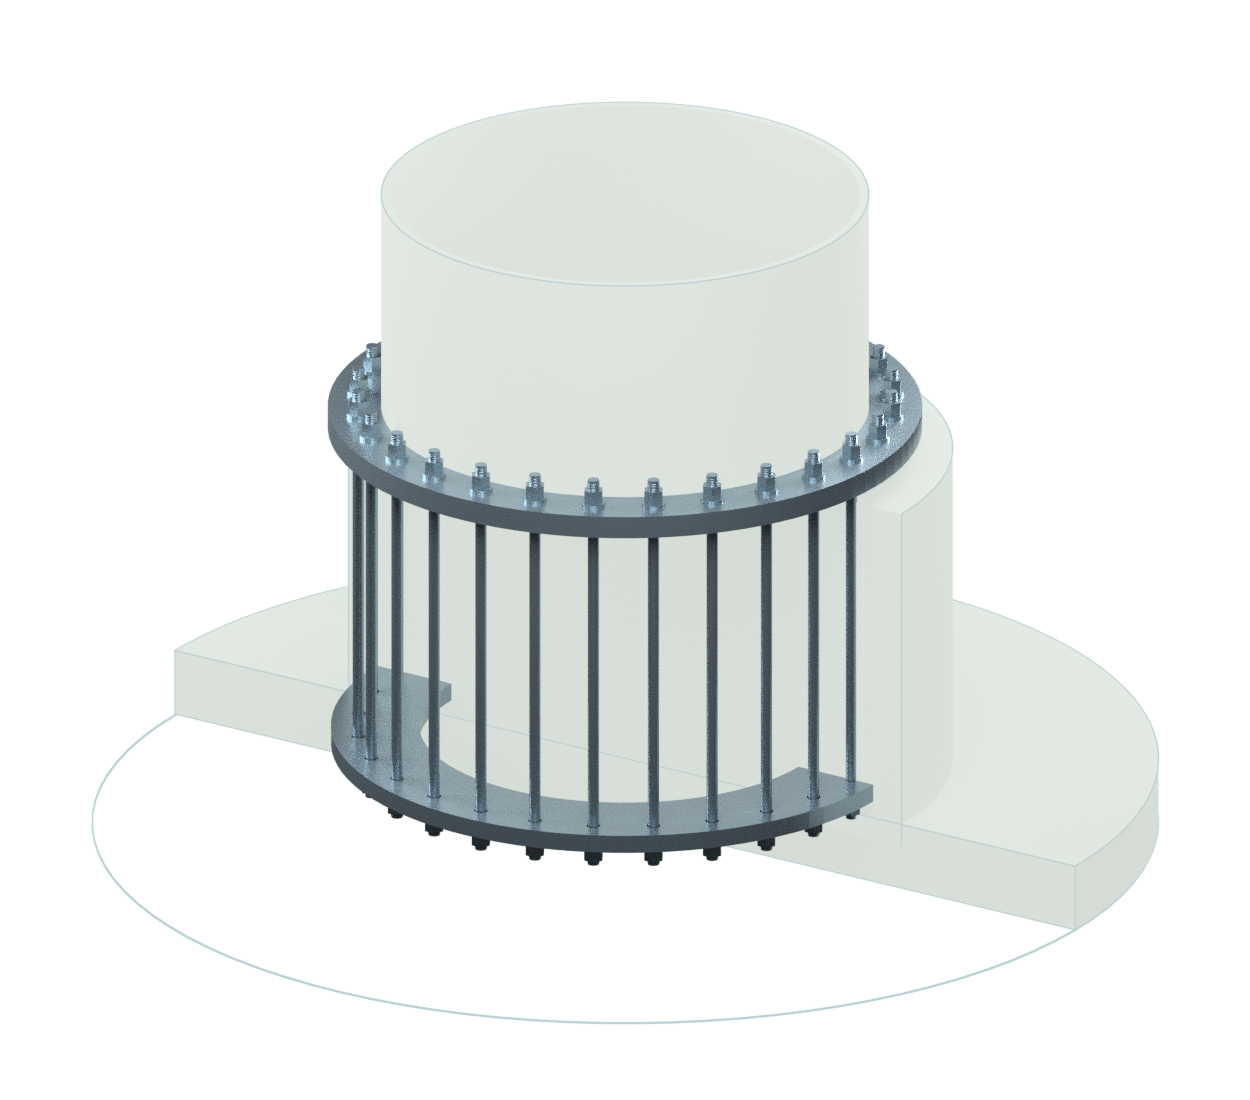
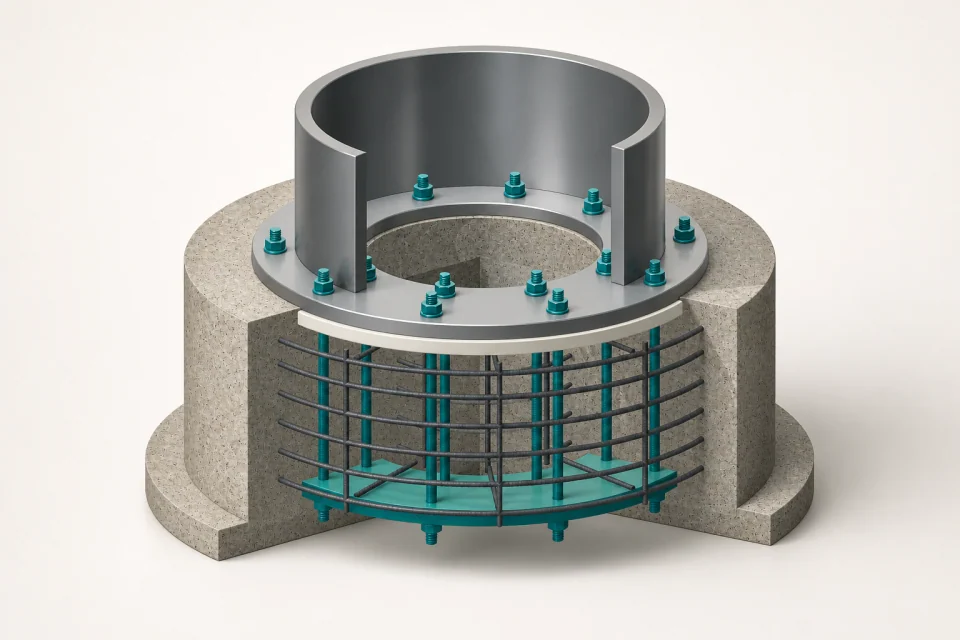
基础锚固概念。混凝土被切掉以露出钢筋连接。选择一种产品来探索其供应路线。
我们的供应
从棒材 到连接。
锚杆与抗拔杆
锚杆
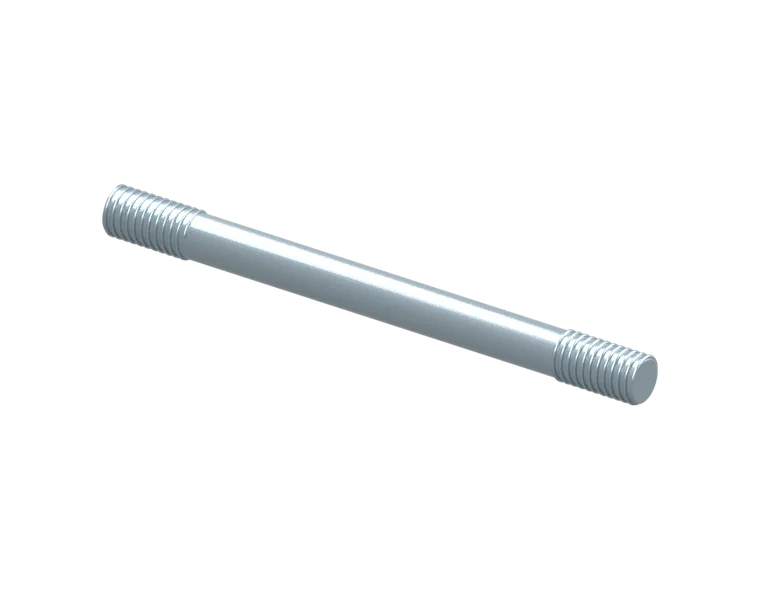
- 用于指定锚固总成的热处理棒材及预加工端部。
原始或热处理棒材、定尺切断与预加工螺纹端部。
螺栓与连接用材料
紧固件棒材、抗剪连接棒材及按图机加工。
PT 钢棒与附件
光面端螺纹、全螺纹及冷轧三种钢棒形式。连接器、螺母、板件与垫圈按选定体系配套。
用于混凝土后张预应力
部分安装附件,与基础锚栓笼分开展示。
查看附件范围
连接器 · 螺母 · 承压板 · 平垫圈与球面垫圈 · 球面六角螺母 · 预加工端部 · 锚固区配筋 · 锚槽成型器 · 定位螺母 · 孔道接头 · 端盖 · 灌浆与防护材料。
附件按产品类型及项目图纸选用。这些是独立选项,并非一套通用总成。
轴与销毛坯
按约定加工余量供应热处理、剥皮或粗加工毛坯。
应用及加工参考
在现场
基础锚固 和风电场建设。
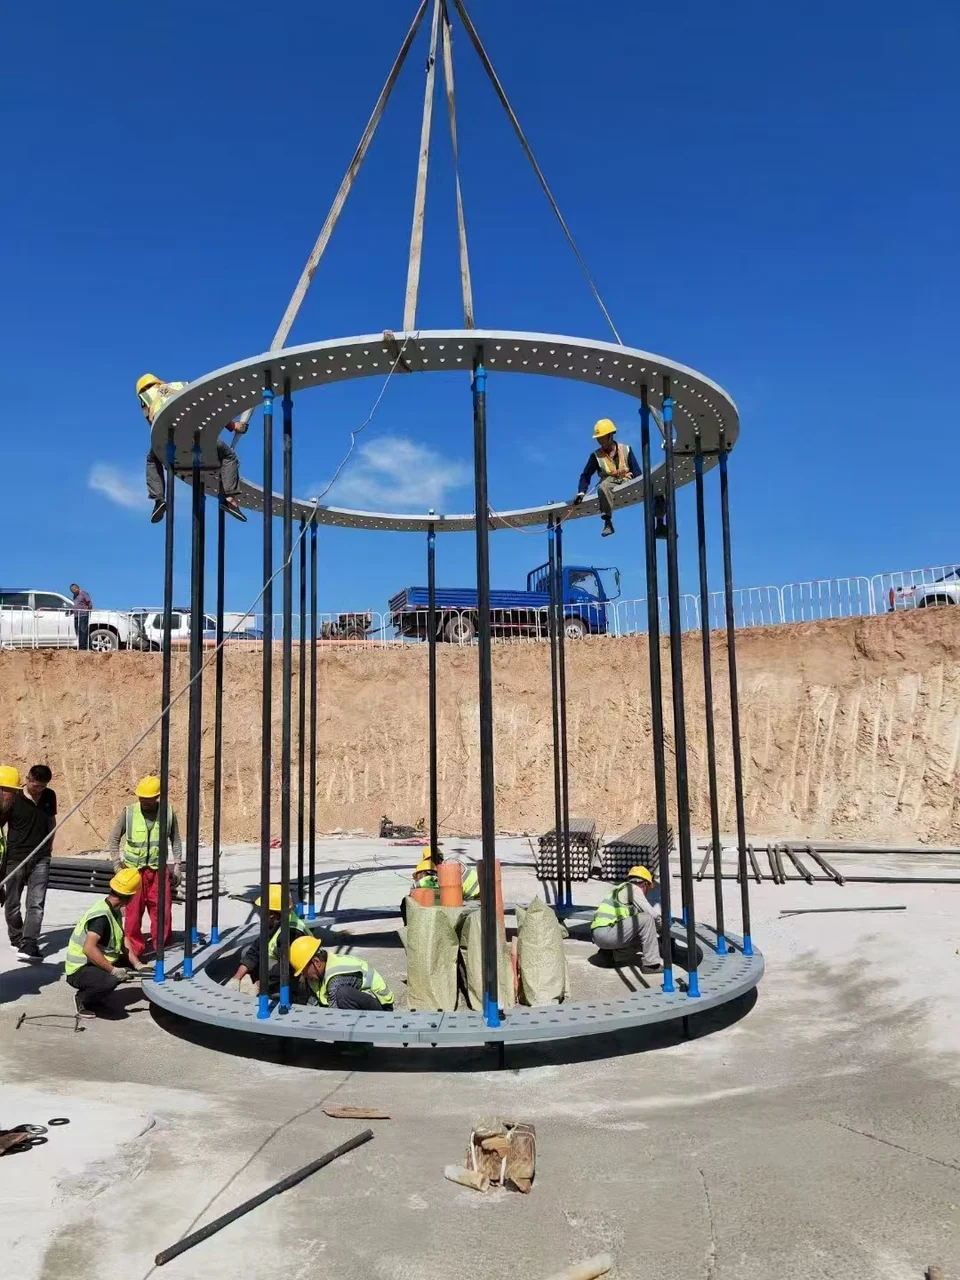
基础锚固
基础基坑内的锚栓笼装配。
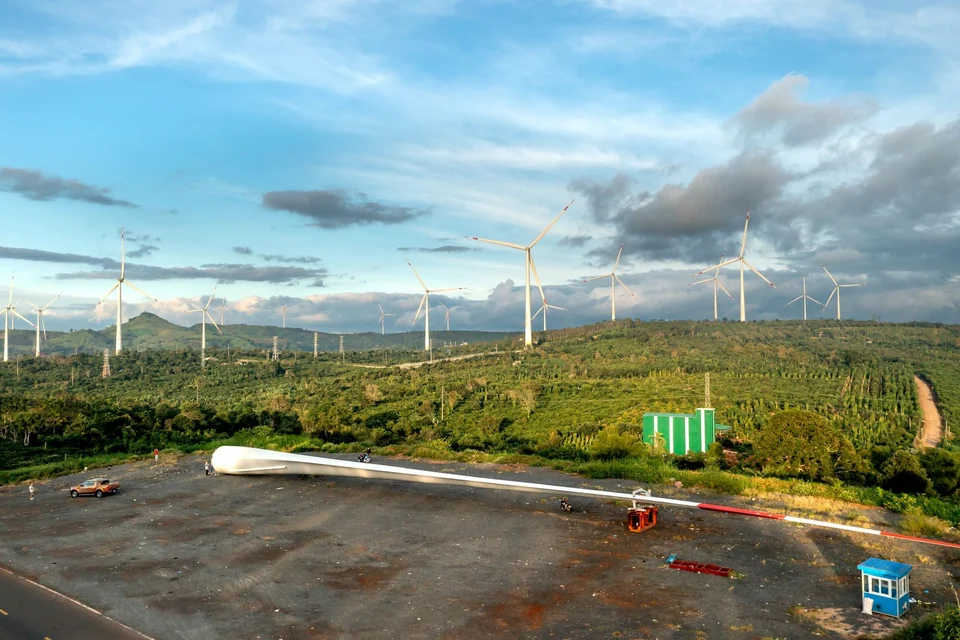
风电场建设
更完整的安装与施工现场环境。
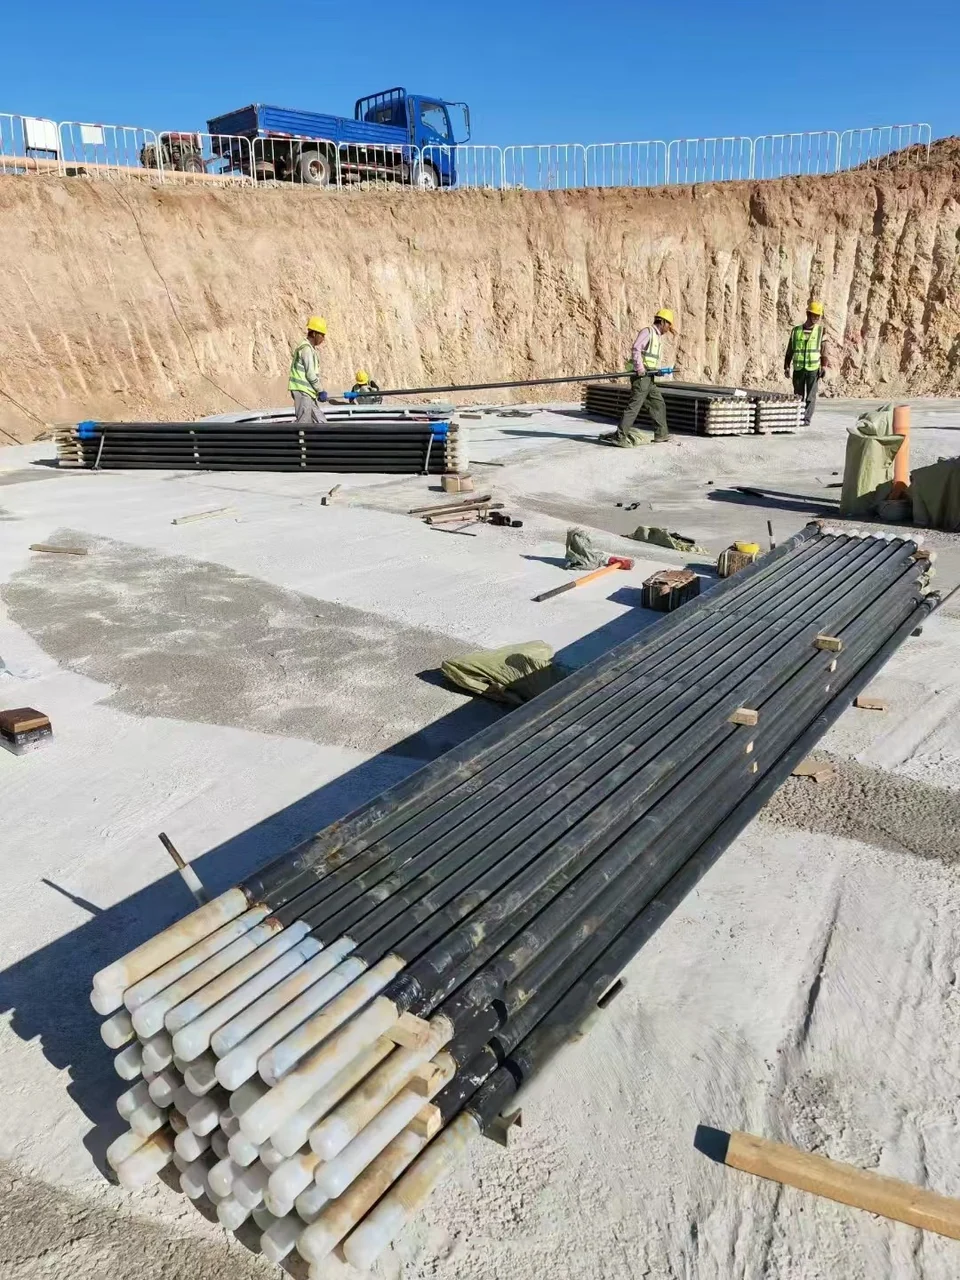
现场棒材
装配前排放的预加工锚杆。
材料及相关产品
牌号 及相关组件。
42CrMo4 / 4140、34CrNiMo6 和 35CrMo 是技术审查的候选栏路线。订购的标准、截面和属性定义了材料的选择。
疲劳、预载和配合接口
一起检查载荷谱、保持的预紧力、螺纹几何形状、温度和保护。根据批准的项目规范确定检查范围和采样地点。
订单和交货顺序
匹配项目清单
尺寸、螺纹和接口
验收和可追溯性
标记、保护和运输
处理和证据
从棒材 到交货记录。
获取报价 用于锚杆和配件。
分享图纸、产品清单和交货要求。
材料规格、连接和检验
材料和 技术信息
公布的金条供应范围
候选栏材料 & 供应范围
用于锚杆、紧固件及轴类评审的候选材料路线,依据截面尺寸、目标性能、疲劳输入及批准的技术规范选择。
42CrMo4 / 4140
材料性能与尺寸
- 标准路径
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- 供货 / 加工
- 黑皮 / 剥皮 / 机加工
- 交货状态
- 调质或预加工毛坯
- 可能的应用
- 承载零件常用的高强度、可淬硬材料路线。
- 应用边界
- 最终适用性取决于截面尺寸与项目要求;跨标准替代须经核实。
34CrNiMo6
材料性能与尺寸
- 标准路径
- 34CrNiMo6;任何拟采用 SAE 4340 的替代方案均须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 调质或锻造路线
- 可能的应用
- 适用于大截面评审的较高淬透性与韧性材料路线。
- 应用边界
- 仅在采购方技术规范允许时使用。
35CrMo
材料性能与尺寸
- 标准路径
- 35CrMo;任何拟议的 SAE 4135 或 34CrMo4 替代方案须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 调质或完成螺纹加工前准备
- 可能的应用
- 紧固件与螺纹零件的候选材料路线。
- 应用边界
- 紧固件性能等级与总成性能仍由采购方确定。
产品规格与接口要求
规格 确认
基础锚栓
围绕螺纹体系确定锚栓笼要求。
为采购方设计的基础总成供应风机基础锚栓及预加工锚杆材料。循环拉力、预紧力保持、螺纹根部几何形状与过渡细节,应优先于单一静强度数值考虑。
- 供应阶段
- 原料棒材或热处理棒材、螺纹加工前准备、定尺切割与身份标识;完整锚栓笼设计仍由采购方确定。
- 接口确认
- 螺纹体系、螺母与连接套、基础定位模板几何尺寸、直线度、安装公差及防护分区。
- 验收
- 载荷谱、预紧力与疲劳要求;炉号标识、力学性能结果、螺纹与尺寸记录,以及规定的无损检测。
地脚锚杆
协调埋置长度与外露长度。
结构锚杆与高强度地脚锚杆属于基础锚固供货范围。须为项目确认批准材料、成品几何形状及端部接口,不能将某类锚杆直接视为完整基础系统。
- 几何尺寸
- 总长、埋置长度、外露长度、螺纹长度与端部过渡。
- 连接
- 螺母与承压接口、模板配合、安装空间及尺寸公差。
- 订单依据
- 材料与目标性能、涂层工艺、标识、试验和交付数量。
抗剪连接杆
依据图纸确认连接。
剪力键棒材和抗剪连接杆属于结构锚固及基础产品的可供范围。按规定的杆件形状、尺寸、材料和连接详图供货;剪力传递机制与验收要求由工程师确定。
- 范围
- 按采购方图纸供应剪力键棒材/抗剪连接杆;不隐含标准连接承载力。
- 几何尺寸
- 直径或截面、成品长度、端部加工、埋置及安装接口。
- 项目输入
- 连接设计、材料技术规范、公差、防护、检验及数量。
高强度紧固件用棒材
规定安装预拉力。
合金钢棒材路线用于按采购方要求制造螺栓和双头螺柱。性能等级、螺纹制造、螺母配套、涂层摩擦特性与安装方法须在控制松弛的同时达到规定预紧力。
- 供应阶段
- 调质或剥皮棒材及加工余量;紧固件性能按完整制造与装配技术规范确定。
- 项目输入
- 性能等级、螺母配套、螺纹工艺、涂层或润滑剂状态及安装方法。
- 记录
- 交货状态与力学性能结果、螺纹量规记录、身份标识及订单规定的表面处理检查。
轴与销毛坯
检查控制截面的韧性。
为重型旋转或铰接零件供应经热处理、剥皮或粗加工的轴与销毛坯。材料路线以控制截面、使用温度、冲击要求及内部致密性验收为依据。
- 供应阶段
- 锻造或轧制路线、调质状态、加工余量,以及规定时的超声检测。
- 项目输入
- 成品几何形状、热处理截面、最低温度、载荷工况、试验位置及无损检测验收要求。
- 记录
- 热处理批次标识、与截面相符的力学性能结果、尺寸报告及规定的超声检测记录。
连接套、螺母与端部
保持完整的配合螺纹旋合长度。
按图纸确定的连接套、螺母和加工端部,依据约定尺寸及验收准则供货。所有配合零件的螺纹型式、公差等级、旋向、旋合长度和保护性表面处理必须相互兼容。
- 供应阶段
- 机加工、约定的螺纹工艺,以及规定时的保护性表面处理。
- 项目输入
- 螺纹标准、尺寸、公差等级、旋向、最小旋合长度、配合几何形状及表面处理余量。
- 记录
- 量规检查计划、尺寸与旋合记录、零件标识及表面处理检验。
后张拉钢杆
风电混凝土结构用后张拉产品
我们为风电混凝土结构供应光面、全螺纹及冷轧全螺纹钢杆,并配套锚固、安装、灌浆及防护附件。杆件性能、连接细节和张拉要求按采购方批准的设计确定。
- 产品形态
- 三种独立杆件路线:光面钢杆、全螺纹后张拉钢杆和冷轧全螺纹钢杆。
- 接口确认
- 统一确认螺纹、连接套、螺母、承压板、垫圈、锚固区加强筋及安装配件。
- 订单依据
- 冷轧路线须确认实际强度等级、材料标准、尺寸及试验。路线名称不代表成品性能等级。
光面后张拉钢杆
- 杆体与螺纹形式
- 光面圆钢杆身,螺纹集中于端部;成品几何按图纸确认。
- 配套零件
- 连接套、螺母、承压板及垫圈,按端部接口配套。
- 项目需确认的规格
- 材料标准、直径、总长、端部螺纹、强度要求、表面保护及检验文件。
全螺纹后张拉钢杆
- 杆体与螺纹形式
- 全长连续螺纹杆身;螺纹型式、螺距和连接位置按项目要求确认。
- 配套零件
- 配套连接套、螺母、承压板及球面垫圈。
- 项目需确认的规格
- 直径、螺纹型式、定尺长度、力学性能、连接套配合及试验要求。
冷轧全螺纹钢杆
- 杆体与螺纹形式
- 连续全螺纹钢杆产品路线;螺纹与成品尺寸依据确认后的技术规格。
- 配套零件
- 与杆件螺纹和项目要求匹配的连接套、螺母及锚固配件。
- 项目需确认的规格
- 钢杆标准、强度等级、直径、螺距、长度和验收依据,询价时逐项确认。
供货范围与工况
供应范围
锚杆 供应和
工程职责
JOTAIN 按采购方项目要求供应基础锚杆与锚栓、结构连接杆、螺栓材料、加工配件、轴与销毛坯,以及后张拉产品。
- 我们对接
- 已确认的棒材与零部件供货、材料状态、端部加工、尺寸、规定防护、检验、追溯及交付记录。
- 由项目工程团队确定
- 基础与塔筒设计、疲劳载荷谱、目标预紧力、构件与连接承载力、模板及安装几何尺寸、安装方法和最终验收。
工程要求
指定疲劳, 预载和接口
风电基础采购以采购方的载荷谱、使用环境及批准的连接细节为依据。
载荷
循环拉力、预紧力与松弛
环境
使用温度与暴露环境
材料路线
考虑截面影响的调质与螺纹加工准备
验证
炉号标识、性能、几何尺寸与无损检测
产品规格与配套
风电基础条件
一并评审螺纹传力路径与实际控制截面。
载荷与预紧力
螺纹根部疲劳评审需要明确输入条件
材料评审以采购方的疲劳及预紧力模型为依据。除静强度外,还须考虑循环拉力、预紧力保持、螺纹根部与过渡细节。
- 项目输入
- 设计载荷谱、目标预紧力、预紧力损失或松弛准则、螺纹根部细节及连接刚度。
- 检查
- 材料状态、螺纹制造、螺母配套、涂层摩擦特性、安装方法与订单规定的试验结果。
温度与防护
使韧性与表面处理匹配使用条件
最低使用温度与暴露环境影响冲击韧性和防护要求。截面尺寸与热处理工艺影响力学性能验收。
- 项目输入
- 最低使用温度、腐蚀类别、控制截面与冲击试验要求。
- 工艺确认
- 确认涂层相关氢风险、后处理控制、保护性表面处理及包装。
配合接口
协调螺纹、定位模板与安装公差
螺纹、螺母、连接套及基础定位模板的几何尺寸必须兼容。表面处理余量须保证最小旋合长度与装配配合。
- 接口确认
- 螺纹标准、尺寸、公差等级与旋向;螺母及连接套旋合长度。
- 验收
- 直线度、成品长度、模板与安装公差、量规检查计划及零件标识。
加工检验与交付
加工与交付
来自已批准 材料到交货
以下为钢制棒材与加工部件的工序路线,具体步骤按产品和订单确定。
- 01
棒材或锻件路线
- 02
热处理
- 03
剥皮与粗加工
- 04
螺纹加工准备
- 05
按要求实施防护
- 06
检验与保护包装
检验与记录
把检验要求,
确认在生产之前。
生产前,同意抽样、测试、检验阶段、验收、标记和放行记录。
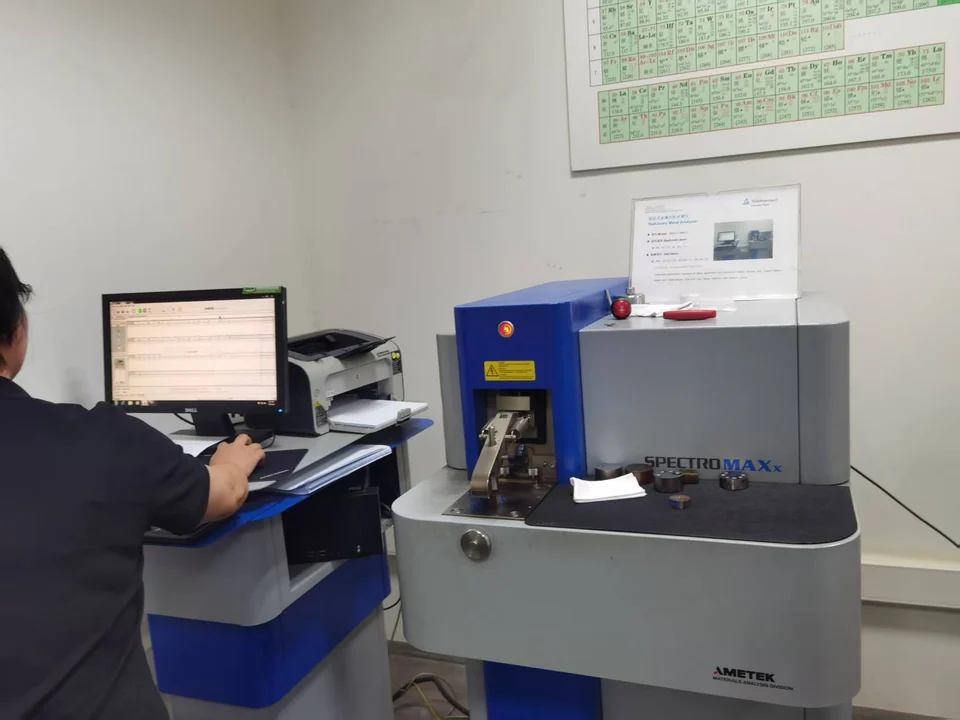
检验项目
材料身份标识
炉号追溯、化学分析与交货状态记录。
力学性能验收
拉伸与硬度试验、规定时的冲击试验,以及订单确定的试验位置。
几何尺寸与完整性
螺纹与尺寸检验、直线度,以及规定时的超声检测或其他无损检测。
配件
连接和 锚固配件
连接、锚固、安装与防护,按项目清单组织配套零件。
依据同一套批准图纸,匹配杆端、配套零件与安装几何尺寸。
基础螺母与承压板
锚端接口
确认螺纹配合、承压面、孔及安装几何尺寸。
连接器
螺纹连接
确认标准、公差等级、旋向与最小旋合长度。
加工端部
棒端加工
确认螺纹、过渡部位、表面处理余量及端部防护。
剪力键棒材/抗剪连接杆
结构连接
依据项目图纸确认规定的几何形状及剪力传递接口。
仅用于项目指定的后张拉应用,与对应钢杆规格配套。
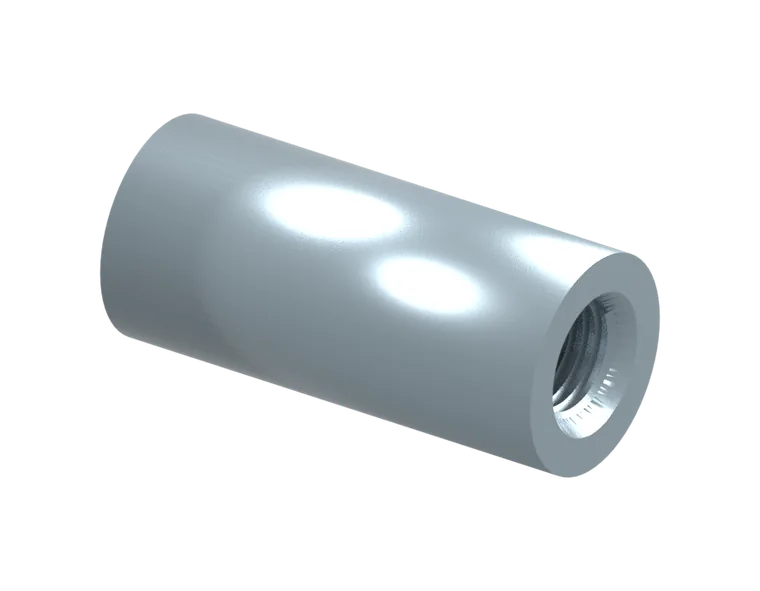
后张拉钢杆连接套
棒材连接
连接相邻钢杆,核对螺纹与连接长度。
后张拉钢杆螺母
螺纹锚固
配合杆件端部螺纹及锚固要求。
承压板/垫板
锚固轴承
按图纸确认外形、孔径、厚度与材料。
垫圈/球面垫圈
轴承接口
按锚固端部的配合与接触面要求选配。
球面六角螺母
调心轴承
核对螺纹及球面承压接口。
锚固区螺旋加强筋
局部加固
按项目设计确认直径、节距和外形。
后张拉端部口袋成型器
锚固凹槽
用于锚固端部预留空间,尺寸按图纸确认。
口袋成型器定位螺母
前定位
匹配成型器位置与端部安装要求。
管道套环/喇叭管
管道与灌浆接口
核对管道、锚固端及灌浆接口。
纤维增强尼龙端帽
末端保护
按端部外形、连接与保护要求配套。
依据项目防护体系,确认灌浆和保护材料的配套要求。
水泥灌浆材料
灌浆材料
按项目规定确认材料性能、施工适用性与验收要求。
蜡、热缩套与防腐材料
防护材料
按项目环境与防护体系确认材料及界面兼容性。
安装、防护与交付核对
安装与防护
从锚笼 安装预载
结合采购方的基础设计,协调材料、螺纹体系、定位模板及表面防护。
基础几何尺寸
确认锚杆长度、埋置长度、外露长度、螺纹长度及基础定位模板。纳入地脚锚固和指定抗剪连接细节、直线度与安装公差。
加入项目询价螺栓连接与配套零件
确认螺纹标准与公差等级、螺母及连接套旋合长度、性能等级、涂层摩擦特性或润滑剂,以及安装方法。目标预紧力与松弛限值由项目确定。
加入项目询价防护与混凝土接口
评审最低使用温度、暴露环境、涂层相关氢风险 (EN)及防护包装。后张拉产品供货还须确认锚固、灌浆与防护同设计的兼容性。
加入项目询价- 项目图纸
- 产品选型
- 配套清单
- 检验确认
- 包装交付
聊聊您的项目需求
直接提交给 JOTAIN,我们将通过邮箱与您沟通。