

JOTAIN 应用领域
建筑、屋面与幕墙
用于外露结构的受拉、受压与锚固构件。
建筑拉杆、压杆、建筑锚固件、连接配件和后张拉钢杆。
依据结构图纸确认几何尺寸、调节、表面处理及检验要求。
应用领域
围绕您的建筑项目


外露结构连接
屋面与幕墙
用于屋面、幕墙及悬吊构件的拉杆、压杆与端部配件。依据结构设计确认传力路径、偏心、调节及外露表面处理要求。
屋面与空间结构
体育场馆与大跨结构
用于大跨屋面及看台结构的拉杆、压杆与后张拉钢杆。结构方案、构件内力、稳定性与安装顺序由采购方确定。
混凝土构件与连接
高层建筑与预制构件
用于高层及大跨混凝土构件的后张拉钢杆,以及用于预制梁、柱、墙板和构件连接的后张拉钢杆连接套。依据项目图纸确认锚固与配件要求。
建筑拉杆
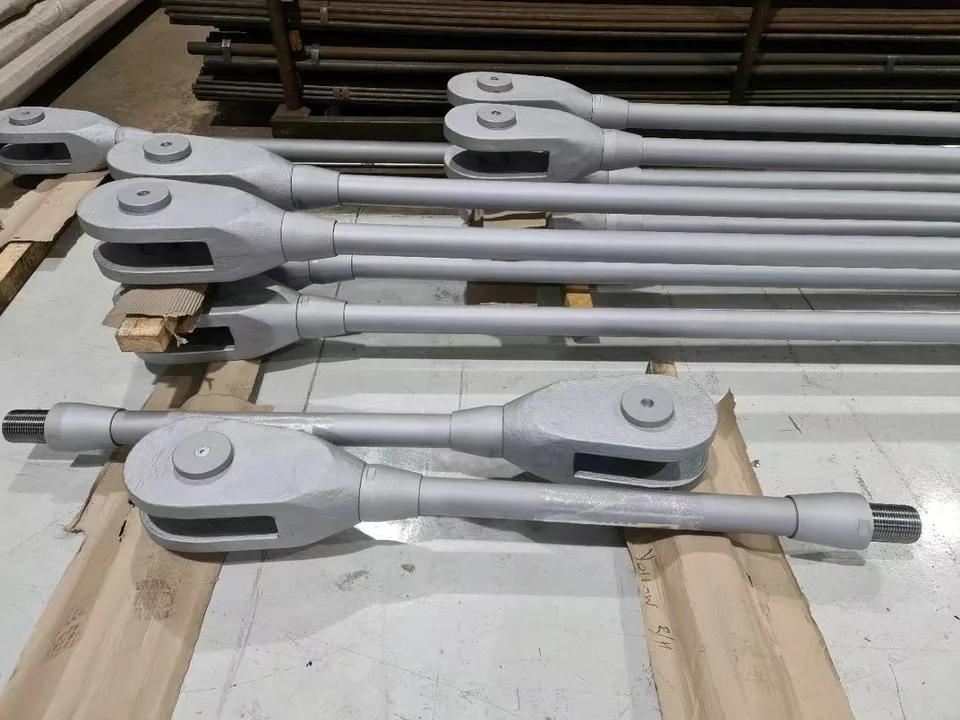
保持外露构件的传力路径对中。
建筑拉杆与吊杆为采购方设计的屋面、幕墙、悬吊构件及大跨结构提供杆件和端部连接供货方案。成品长度、直线度、偏心、杆端几何形状与销轴对中须保证拉力传递路径同轴。
- 供应阶段
- 热处理棒材、螺纹或加工端部,以及按订单要求进行的表面防护。
- 几何尺寸
- 设计拉力、预紧力与偏心;叉口间距、销径、孔配合及有效螺纹旋合长度。
- 安装
- 长度公差、调节范围、运输限制与安装顺序;外露表面处理与损伤防护。
压杆
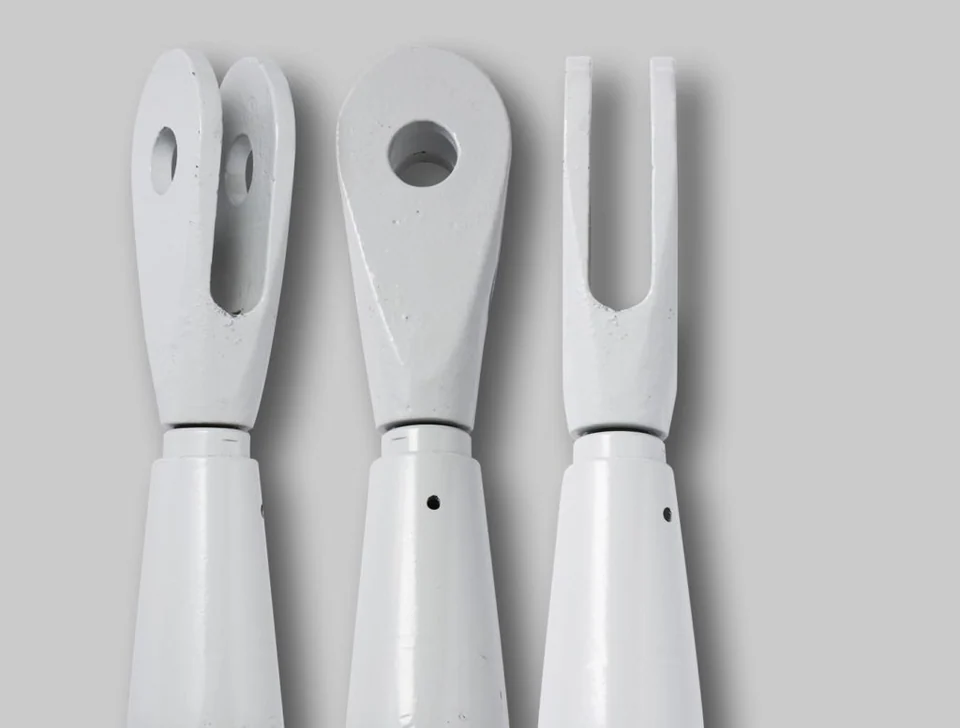
协调压杆与端部连接。
为屋面、幕墙及大跨建筑结构提供压杆系统。依据采购方图纸确认构件与端部连接,包括计算长度、约束、连接几何形状及所需表面处理。系统尺寸设计和稳定性验证仍由项目工程师负责。
- 范围
- 受压构件及按图纸确定的端部连接;每份订单分别确认供货形态和制造工艺。
- 几何尺寸
- 构件截面、销轴中心距、端部约束、叉头与销轴几何形状、公差及任何允许调节量。
- 项目输入
- 设计压力、屈曲要求、材料技术规范、检验、表面处理与安装条件。
锚杆与地脚锚杆
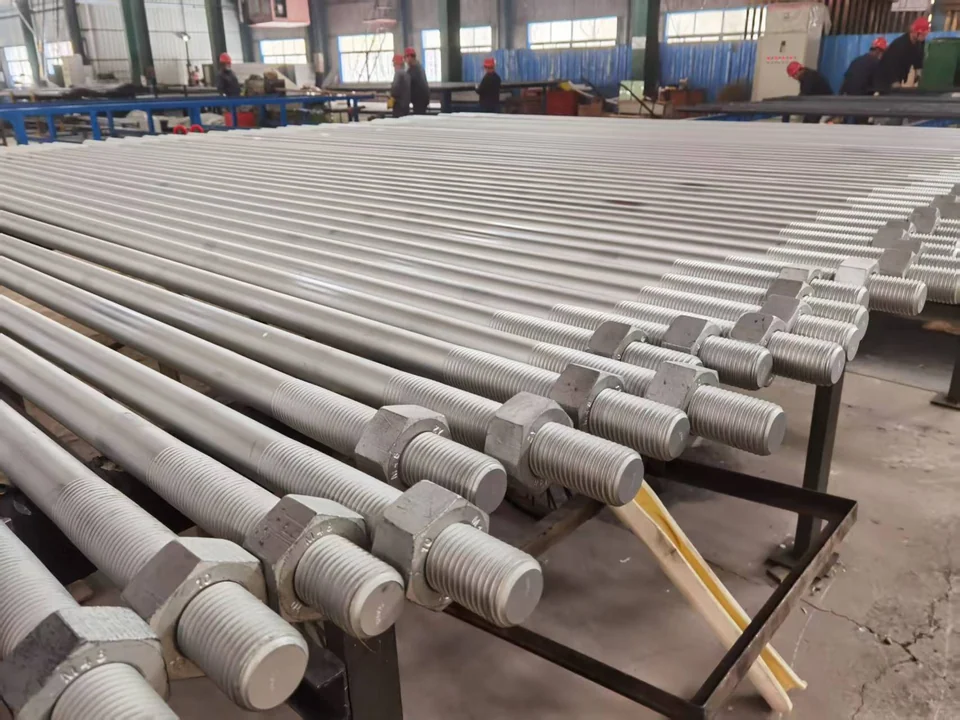
使放样定位与安装顺序相匹配。
为按图确定的建筑锚固供应棒材及加工螺纹材料。外露长度、埋置长度、螺纹长度、承压板与螺母接口,以及安装公差,须匹配基础布置与安装顺序。
- 供应阶段
- 规定棒材、定尺切割件、预制螺纹、身份标识与防护包装。
- 接口确认
- 成品长度与直线度、埋置及外露长度、锚固板孔、螺母旋合长度与调节余量。
- 项目输入
- 结构图纸、材料及性能要求、数量、腐蚀类别与检验依据。
连接配件
保持同轴传力。
机加工叉头、耳板与连接套须匹配批准的杆件和销轴几何尺寸。销径、孔配合、叉口间距、耳板厚度、连接套旋合长度及表面处理余量须保持连接对中。
- 供应阶段
- 按图纸进行机加工与尺寸检验,并在有规定时进行保护性表面处理。
- 接口确认
- 杆端螺纹、销孔配合、叉口间距、耳板厚度及连接套最小旋合长度。
- 验收
- 批准的公差、量规与配合检查;检验外露表面处理,并在运输中保护配合面。
调节件与紧固件用棒材
调节全程保持所需旋合长度。
为采购方指定的连接供应调节件及棒材。须一并明确左旋与右旋螺纹、可用调节量、锁定、旋合长度检查标记及安装顺序。
- 范围
- 花篮螺栓及紧固件用棒材,材料路线、螺纹兼容性与装配检查按订单约定。
- 调节
- 确认两个调节极限位置的最小旋合长度、螺纹旋向、锁定及成品长度公差。
- 表面处理
- 确认涂层或镀层余量、外观验收,以及运输与安装期间的防护。
后张拉钢杆
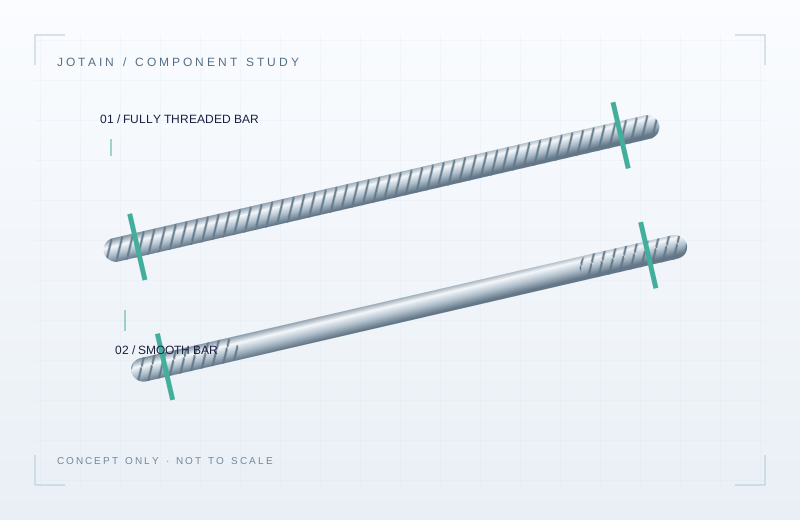
建筑混凝土与预制构件连接用后张拉产品
我们为建筑混凝土及预制构件连接供应光面、全螺纹及冷轧全螺纹钢杆,并配套锚固、安装、灌浆及防护附件。杆件性能、连接细节和张拉要求按采购方批准的设计确定。
- 产品形态
- 三种独立杆件路线:光面钢杆、全螺纹后张拉钢杆和冷轧全螺纹钢杆。
- 接口确认
- 统一确认螺纹、连接套、螺母、承压板、垫圈、锚固区加强筋及安装配件。
- 订单依据
- 冷轧路线须确认实际强度等级、材料标准、尺寸及试验。路线名称不代表成品性能等级。
三种杆件的规格与配套确认
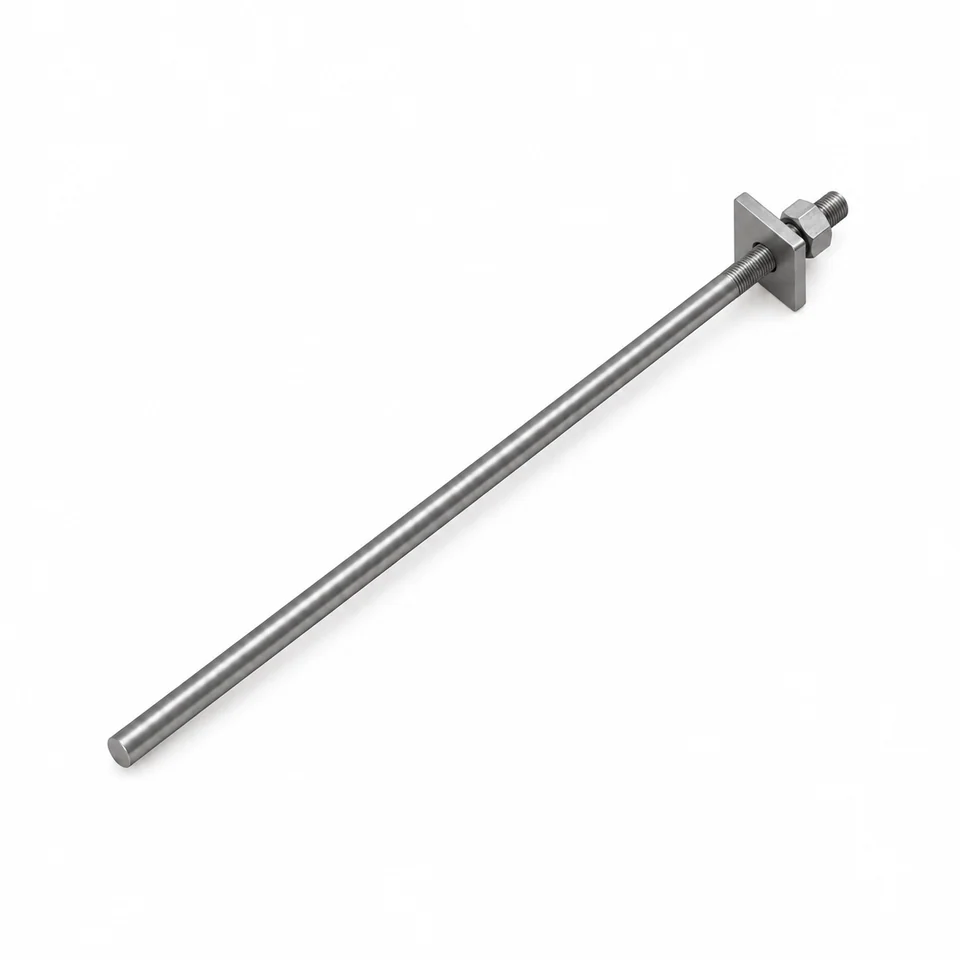
光面后张拉钢杆
- 杆体与螺纹形式
- 光面圆钢杆身,螺纹集中于端部;成品几何按图纸确认。
- 配套零件
- 连接套、螺母、承压板及垫圈,按端部接口配套。
- 项目需确认的规格
- 材料标准、直径、总长、端部螺纹、强度要求、表面保护及检验文件。
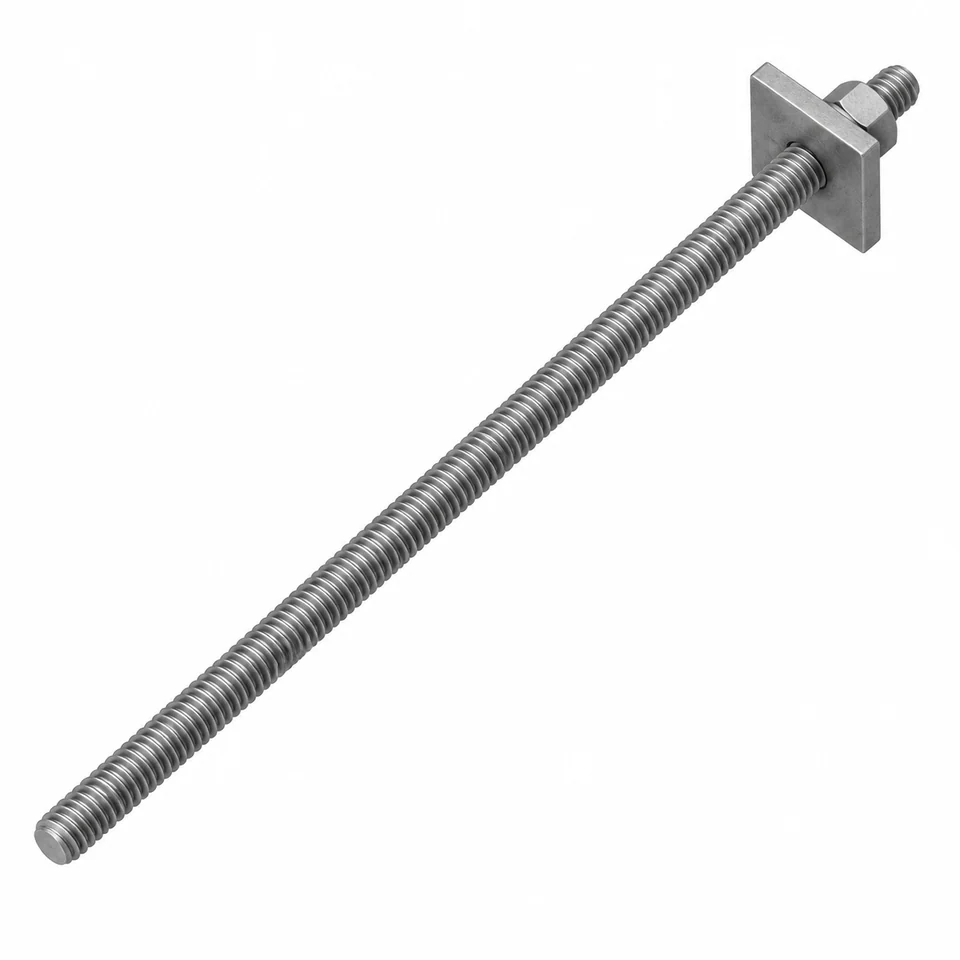
全螺纹后张拉钢杆
- 杆体与螺纹形式
- 全长连续螺纹杆身;螺纹型式、螺距和连接位置按项目要求确认。
- 配套零件
- 配套连接套、螺母、承压板及球面垫圈。
- 项目需确认的规格
- 直径、螺纹型式、定尺长度、力学性能、连接套配合及试验要求。
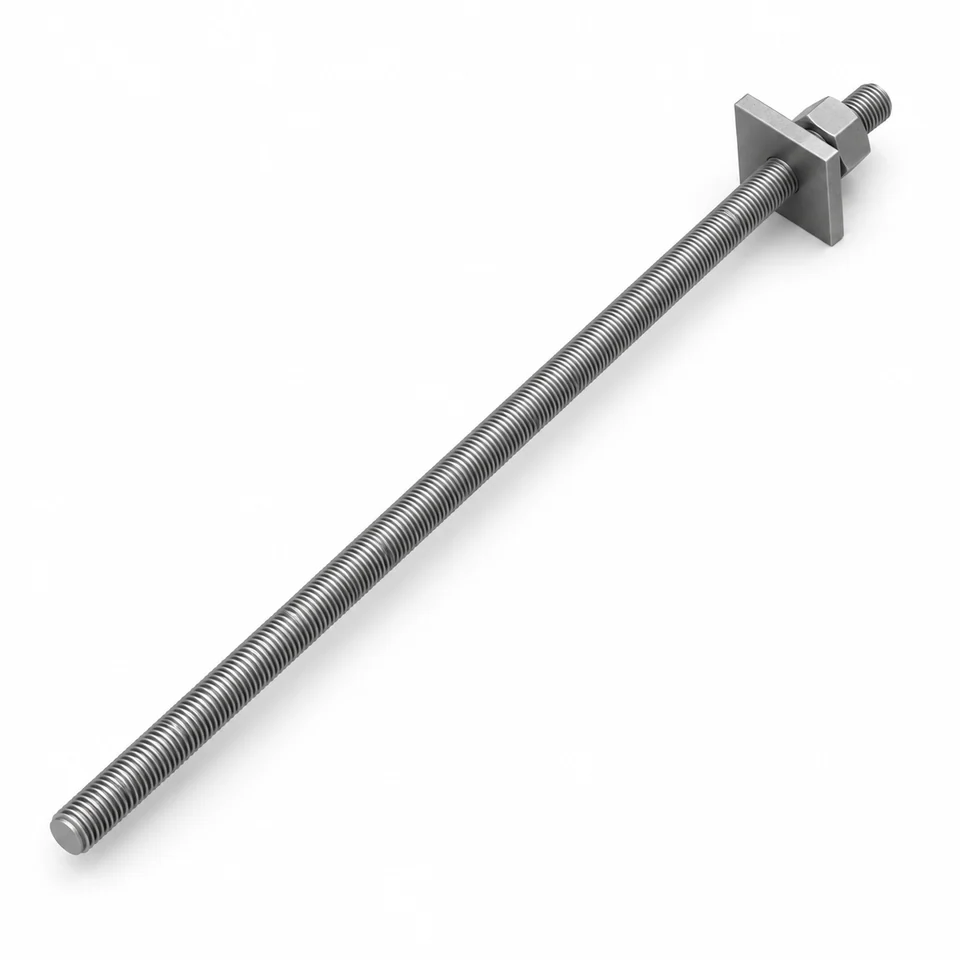
冷轧全螺纹钢杆
- 杆体与螺纹形式
- 连续全螺纹钢杆产品路线;螺纹与成品尺寸依据确认后的技术规格。
- 配套零件
- 与杆件螺纹和项目要求匹配的连接套、螺母及锚固配件。
- 项目需确认的规格
- 钢杆标准、强度等级、直径、螺距、长度和验收依据,询价时逐项确认。
杆件与配件配套
围绕项目清单确认供货组合
按图确认接口
核对尺寸、螺纹与连接要求
检验与订单文件
明确验收依据及交付记录
包装与交付
确认标识、防护与交货要求
配件
一并确认,配套供应
连接、锚固、安装与防护,按项目清单组织配套零件。
依据同一套批准图纸,匹配杆端、配套零件与安装几何尺寸。
叉头与销轴
杆端连接
确认叉口间距、销径、孔配合与承压面。
耳板
销接端部配件
确认板厚、销轴接口及传力路径对中。
连接套筒
螺纹连接
确认螺纹型式、旋合长度、旋向及表面处理余量。
花篮螺栓
长度调节
确认可用调节范围、螺纹旋合长度与锁定。
锚固板与螺母
建筑锚固
确认埋置长度、外露长度、承压面、孔及螺母旋合长度。
仅用于项目指定的后张拉应用,与对应钢杆规格配套。
后张拉钢杆连接套
杆件连接
连接相邻钢杆,核对螺纹与连接长度。
后张拉钢杆螺母
螺纹锚固
配合杆件端部螺纹及锚固要求。
承压板/垫板
锚固承压
按图纸确认外形、孔径、厚度与材料。
垫圈/球面垫圈
承压接口
按锚固端部的配合与接触面要求选配。
球面六角螺母
球面承压
核对螺纹及球面承压接口。
锚固区螺旋加强筋
局部加强
按项目设计确认直径、节距和外形。
后张拉端部口袋成型器
锚固端预留空间
用于锚固端部预留空间,尺寸按图纸确认。
口袋成型器定位螺母
成型器定位
匹配成型器位置与端部安装要求。
管道套环/喇叭管
管道与灌浆接口
核对管道、锚固端及灌浆接口。
纤维增强尼龙端帽
端部防护
按端部外形、连接与保护要求配套。
依据项目防护体系,确认灌浆和保护材料的配套要求。
水泥灌浆材料
灌浆材料
按项目规定确认材料性能、施工适用性与验收要求。
蜡、热缩套与防腐材料
防护材料
按项目环境与防护体系确认材料及界面兼容性。
连接与安装
从构件几何形状到现场安装
生产前协调结构构件、端部配件、调节及保护性表面处理。
受拉与受压
依据各自受力、构件几何形状、端部约束及安装公差确认拉杆和压杆。结构尺寸设计与稳定性验算仍由项目工程师负责。
加入项目询价连接与调节
使叉头、耳板、销轴、连接套及花篮螺栓与杆件几何尺寸相匹配。检查左旋与右旋螺纹、调节极限位置的旋合长度、锁定及安装顺序。
加入项目询价锚固与防护
协调地脚锚固几何尺寸、后张拉锚固与混凝土及预制构件接口。确认腐蚀类别、外露表面处理、防火设计接口及包装防护。
加入项目询价- 项目图纸
- 产品选型
- 配套清单
- 检验确认
- 包装交付
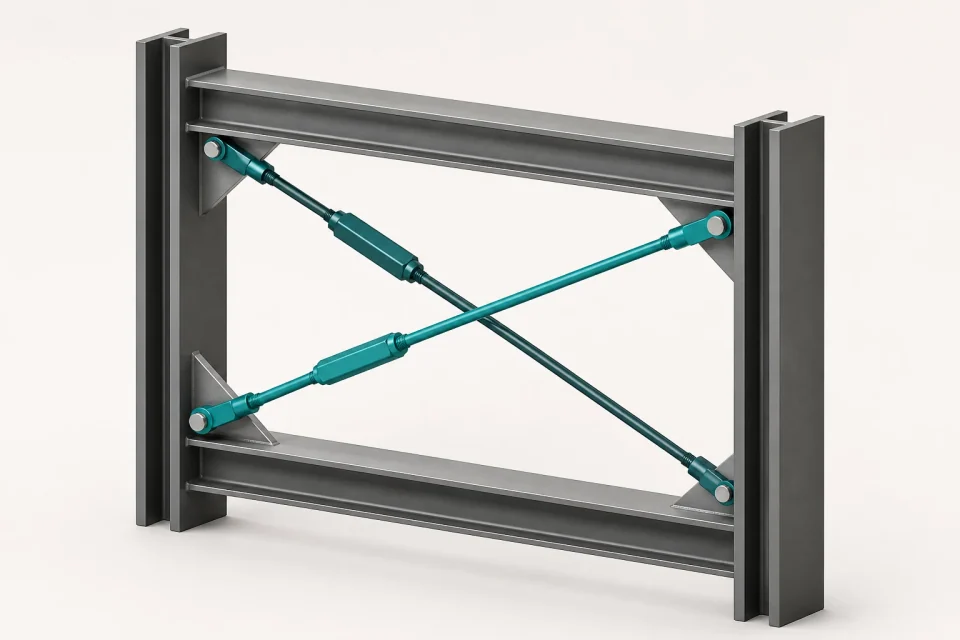
供货范围
明确供货范围,
让项目对接更直接。
JOTAIN 按采购方批准的图纸和技术规范,供应建筑受拉与受压构件、锚固件、连接与调节零件,以及后张拉产品。
- 我们对接
- 材料及产品清单、成品尺寸、螺纹与端部加工、表面处理、检验、标识和交付记录。
- 由项目工程团队确定
- 构件内力、受拉与受压设计、稳定性、偏心、连接几何形状、安装顺序、防火设计及耐久性要求。
工程要求
几何尺寸、调节与外露表面处理
传力路径、构件几何形状、表面处理及安装接口决定建筑零部件的采购要求。
传力路径
拉力、压力、预紧力与偏心
调节
长度公差、旋合长度与安装
外观
外露表面处理与损伤防护
耐久性
腐蚀、防火接口与更换
建筑条件与接口
协调传力、装配与最终外观。
几何尺寸
匹配拉杆、压杆与端部配件
成品长度、直线度、偏心及杆端几何形状决定外露构件的传力路径。受压构件的计算长度与约束按结构设计确定。
- 接口确认
- 叉口间距、销径、孔配合、耳板厚度与螺纹旋合长度。
- 项目输入
- 批准的构件内力、几何形状、公差及完整连接图纸。
调节与安装
保证装配时仍保有所需旋合长度
确认成品长度公差、可用调节量、锁定和安装顺序。在整个允许调节范围内检查最小螺纹旋合长度。
- 接口确认
- 左旋和右旋螺纹、花篮螺栓、连接套及旋合长度检查标记。
- 交付
- 运输限制、现场装配、螺纹防护及安装可达空间。
表面处理与耐久性
将外观纳入验收要求
确认腐蚀类别、涂层或镀层、外观验收及包装防护。防火设计与更换接口由项目确定。
- 项目输入
- 暴露环境、期望表面处理、外露表面验收及维护要求。
- 检查
- 配合螺纹处的涂层余量、最终几何尺寸及搬运损伤防护。
已公开的棒材供货范围
候选圆钢材料与供货范围
用于受拉、锚固及连接评审的候选棒材路线。选材以结构技术规范为准。
42CrMo4 / 4140
- 标准路径
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- 供货 / 加工
- 黑皮 / 剥皮 / 机加工
- 交货状态
- 调质或完成螺纹加工前准备
- 评估用途
- 受拉及连接零件的候选高强度材料路线。
- 应用边界
- 确认批准的作用力、连接几何形状及截面尺寸;跨标准替代须经核实。
35CrMo
- 标准路径
- 35CrMo;任何拟议的 SAE 4135 或 34CrMo4 替代方案须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 调质或紧固件材料路线
- 评估用途
- 螺纹件与调节件的候选材料路线。
- 应用边界
- 最终总成性能取决于完整图纸与工艺路线。
40Cr
- 标准路径
- 40Cr;任何拟议的 41Cr4 或 SCr440 替代方案须核实
- 供货 / 加工
- 热轧 / 锻造 / 机加工
- 交货状态
- 热处理或机加工毛坯
- 评估用途
- 通用连接零件的候选材料路线。
- 应用边界
- 用途取决于目标性能、几何形状与暴露环境。
加工与交付
从批准材料,到加工交付
以下为钢制棒材与加工部件的工序路线,具体步骤按产品和订单确定。
- 01
经批准的棒材路线
- 02
热处理
- 03
矫直与预加工
- 04
螺纹与端部加工
- 05
规定的表面处理
- 06
几何尺寸与包装
检验与记录
把检验要求,
确认在生产之前。
围绕项目验收依据,明确取样位置、检测范围、检验时点与交付记录。生产前确认试验位置、验收准则、标识及放行记录。
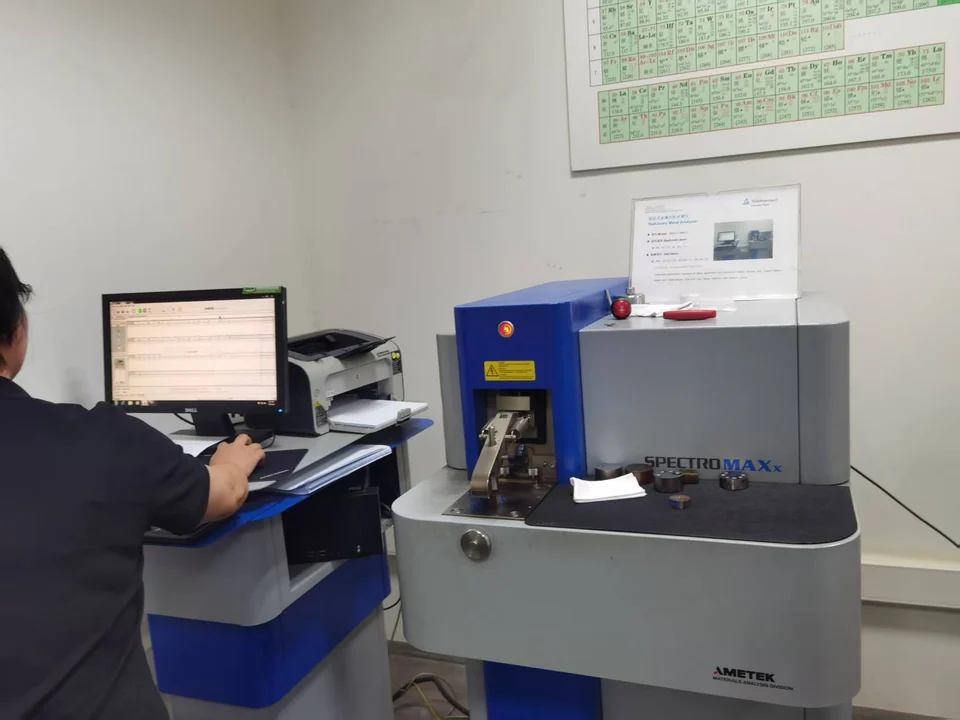
材料
依据已接受的订单确认炉号标识、力学性能与交货状态。
连接几何
检查成品长度、直线度、螺纹旋合长度,以及叉头、销轴、耳板和连接套尺寸。
外露表面处理
记录表面验收、涂层或镀层检查,以及包装防护。
参考与订单依据
订单适用标准
以经批准的图纸、项目规范、检验计划及所列标准版本为准。
聊聊您的项目需求
直接提交给 JOTAIN,我们将通过邮箱与您沟通。