鉱山機械
熱処理された研削棒。
機械ブランクと地面サポート。
用途別に製品仕様やお問い合わせ要件をご覧いただけます。
粉砕ロッド
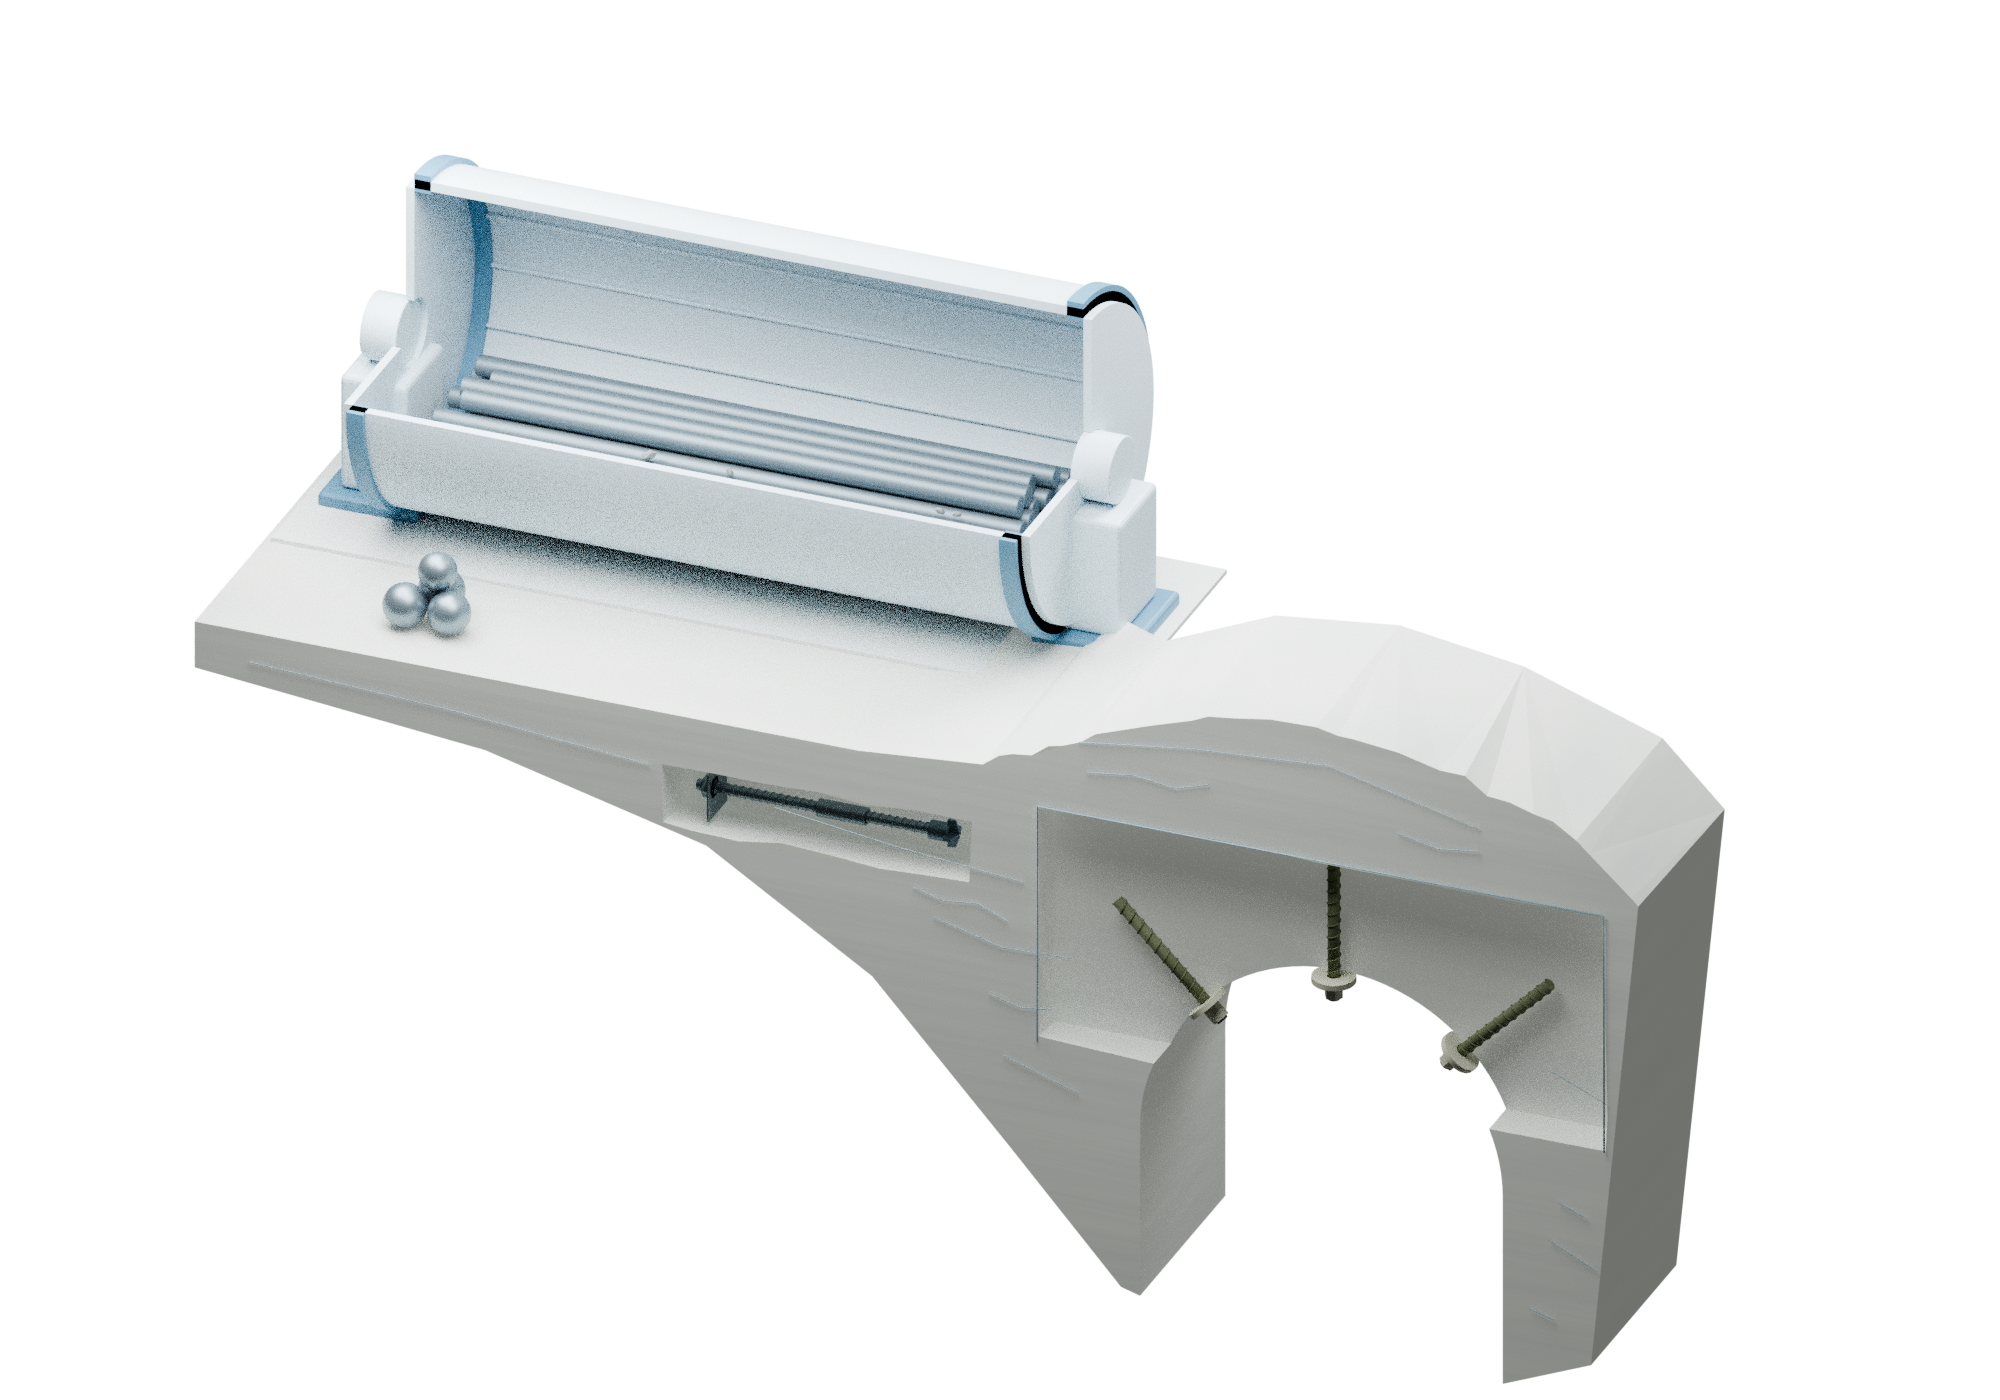
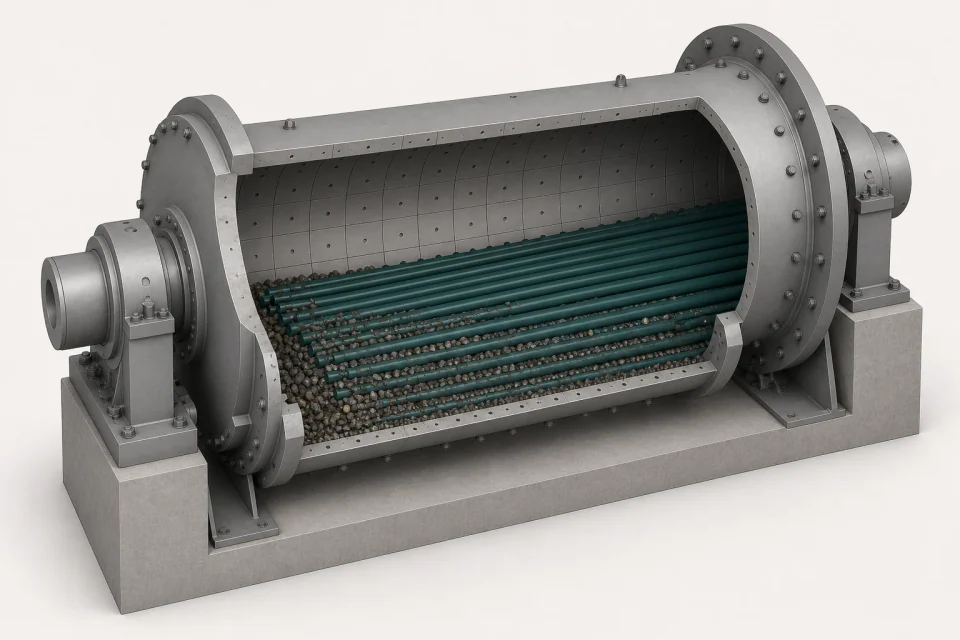
固定されていない鋼製ロッドが、回転するロッドミル内で粉砕します。材料、寸法、熱処理はミルの使用条件に合わせます。
供給内容の詳細を確認 ↗開発中 · 2027 年に生産予定概念的なアプリケーションの研究。岩石を局所的に除去してアンカーを露出させた。インスタレーションデザインではありません。製品研究ではさまざまなスケールが使用されます。スチール製セルフドリリング フィッティングとソリッド GFRP ハードウェアは別のシステムに属します。
一次製品 / 粉砕メディア
熱処理研削
ロッドミル用ロッド。
JOTAIN は、通常の直径範囲 Ø60 ~ 160 mm の熱処理済み研削ロッドを供給し、真っ直ぐにして注文の長さに切断します。グレード、長さ、検査は注文ごとに合意されます。すべてのグレードがすべての直径で利用できるわけではありません。
研削棒の供給を見直す ↗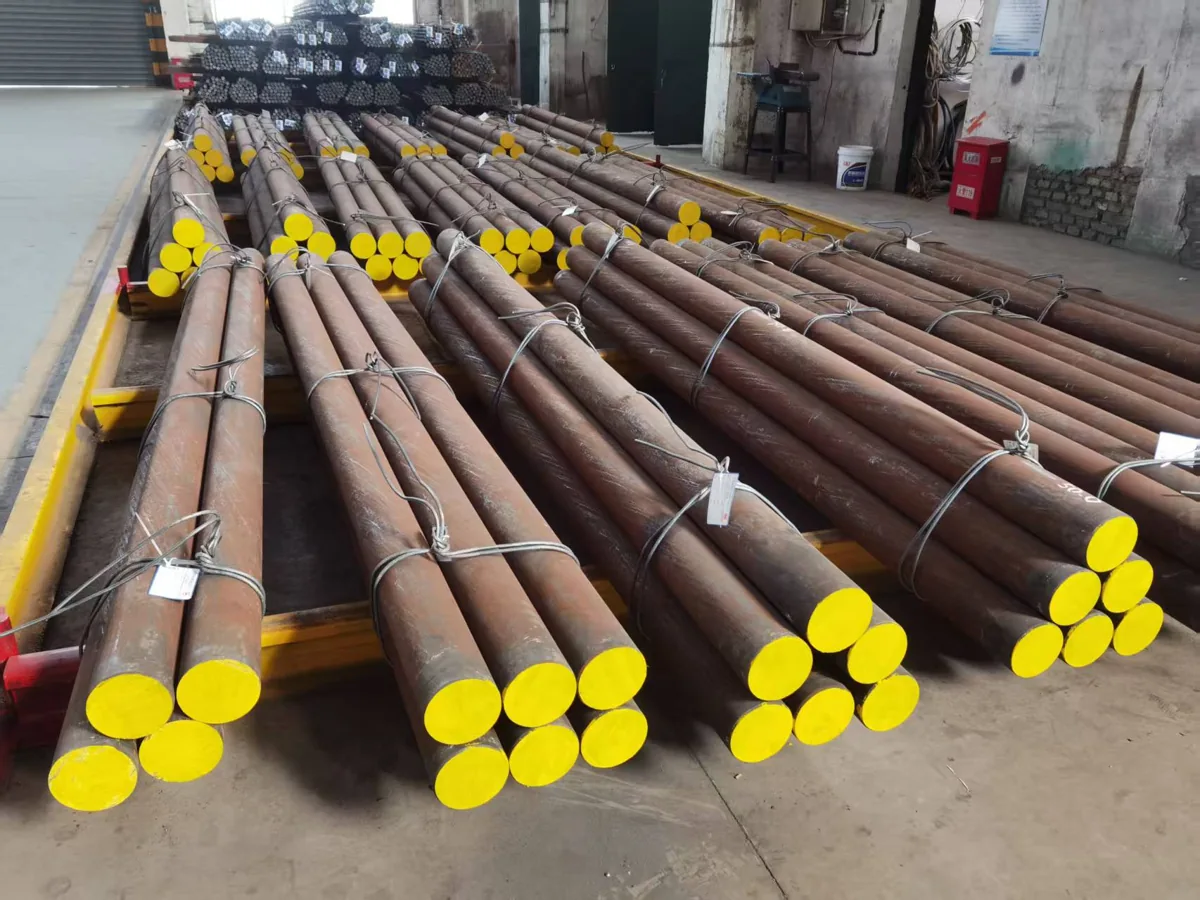
研削ロッドを注文するか、試用版を準備してください
ロッドを注文する場合は、寸法、材質、検査および購入書類を確認してください。摩耗、破損、曲がりを調査するには、まず動作記録と試行計画を作成します。このページの製品カタログでは、地上サポート製品と機械ブランクを個別に選択してください。
02 / 製品ライブラリ
鉱業製品 アプリケーションによって。
研削、岩石補強、アドバンスサポート、機械用の13製品タイプ。
粉砕メディア
01ルート研削棒 ↗
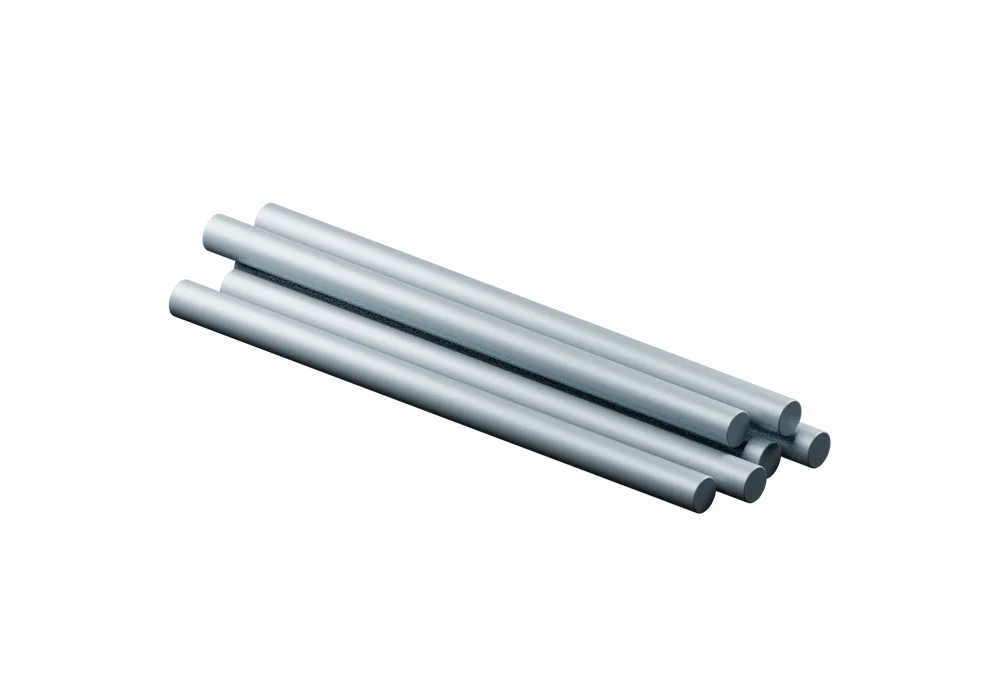
- オーダー定義の直径、長さ、検査を備えた熱処理済み研削ロッド。
岩盤補強
07路線ソリッドFRPボルト ↗
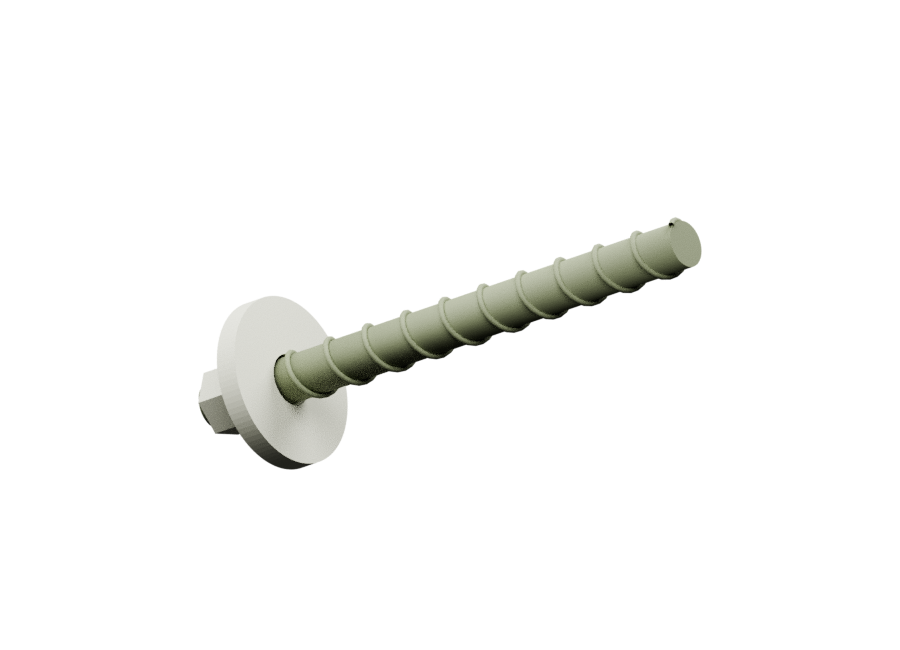
- 切羽支保用の切断可能なロッド。
セルフドリルボルト ↗
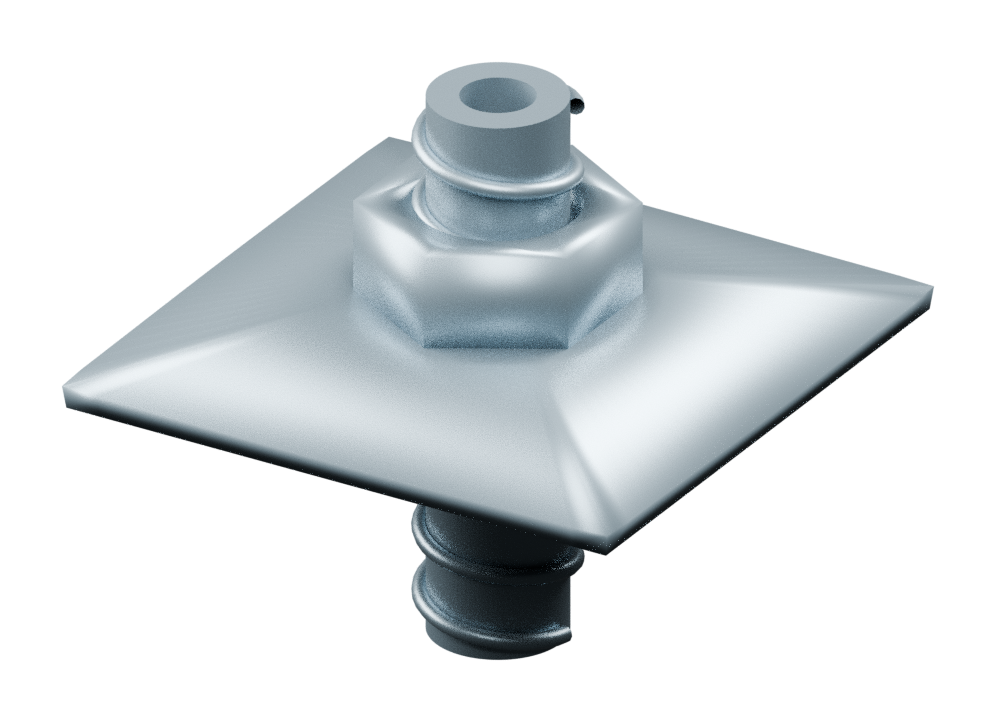
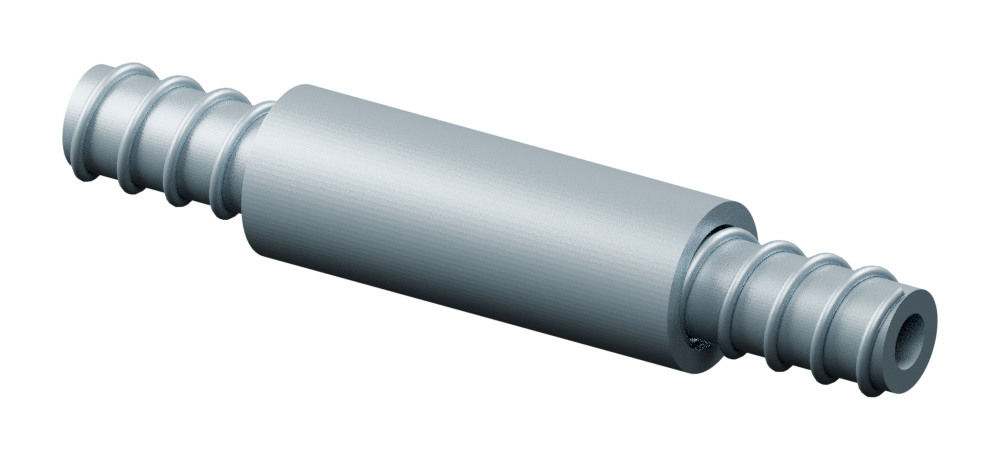
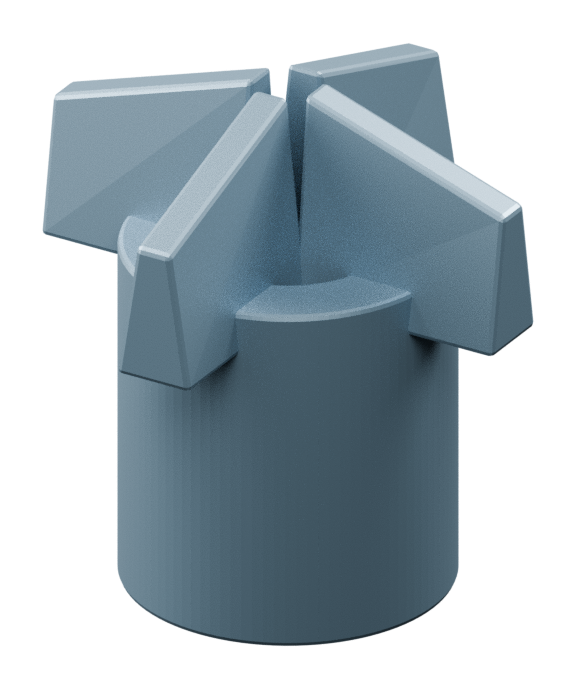
- ドリルビット、カプラー、グラウト接続を備えた中空ネジバー。
FRP中空ボルト ↗
- グラウト注入用の中空ロッド。
エキスパンダブルボルト ↗
- 水圧で鋼管を膨張させる支保部材。
コンビネーションボルト ↗
- 定着方式を組み合わせた構成。
メカニカルロックボルト ↗
- 岩盤内での機械式定着。
ベイルアンカー ↗
- 適合するロッドを用いた機械式定着。
サポートの選択と設置は、購入者のエンジニアリング設計とプロジェクトの受け入れ要件に従います。
セレクターの検討: 例示的なスチール ボルトヘッド アセンブリのみ。完全な固定具を指定したり、以下のすべてのボルト タイプを表すものではありません。
ヘディングと事前サポート
02路線シャフト、ピン、機械ブランク
03路線シャフト&ピンブランク ↗
- 頑丈なシャフトおよびピン用のバーまたは鍛造ブランク。加工代付き。
タイ&ファスナーバー ↗
- ねじ付き機械部品用棒鋼。
荒加工部品 ↗
- 図面通りに仕上げの余裕を持たせて荒加工しております。
応募写真
アプリケーション
マイニングアプリケーション。
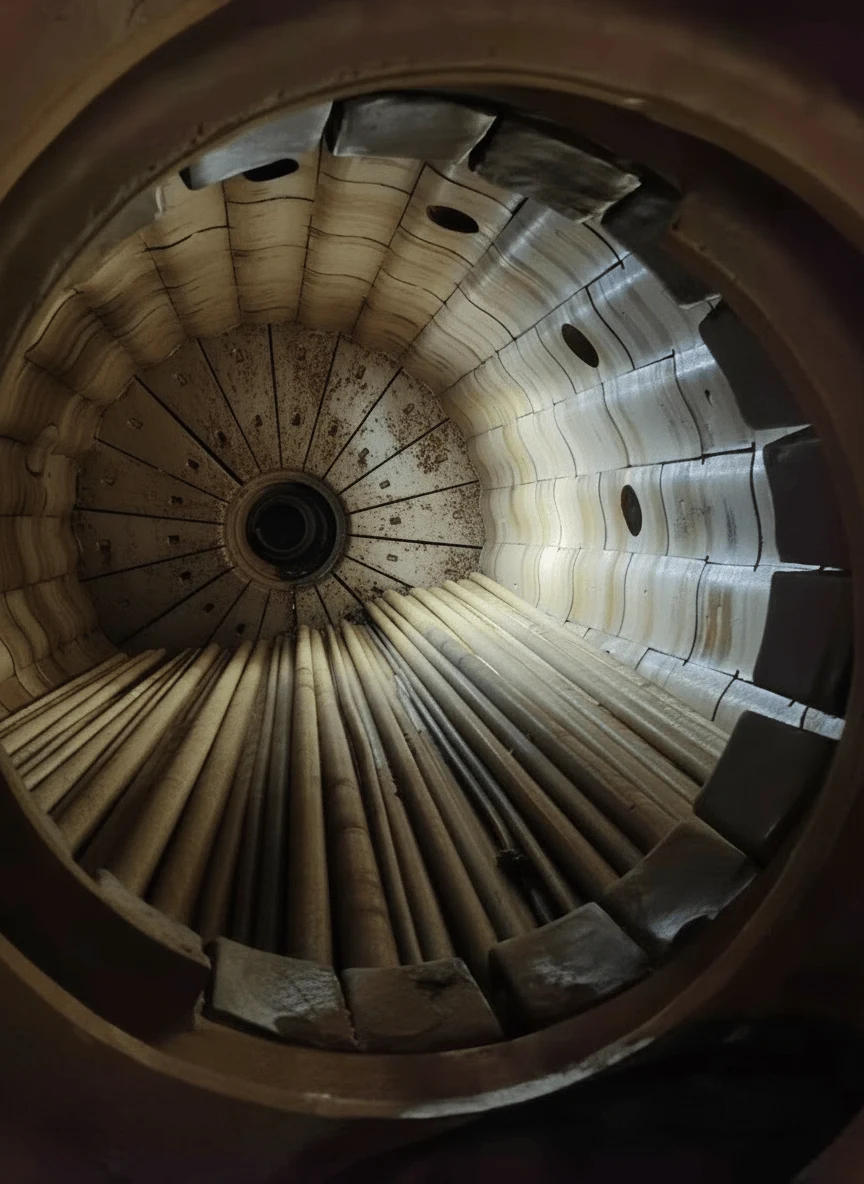
ロッドミル研磨
ミルの形状、送り、摩耗の義務。
アプリケーションを探索する ↗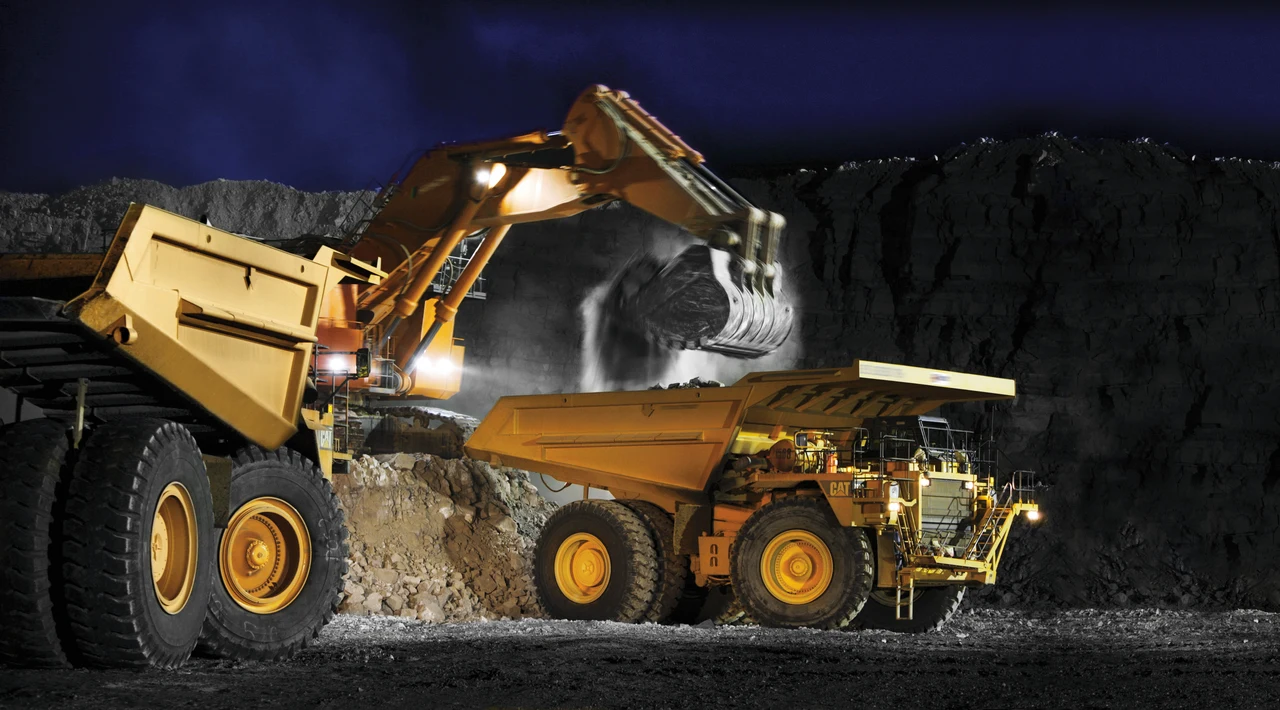
重機
回転部品、ピン、ネジ付きストック。
アプリケーションを探索する ↗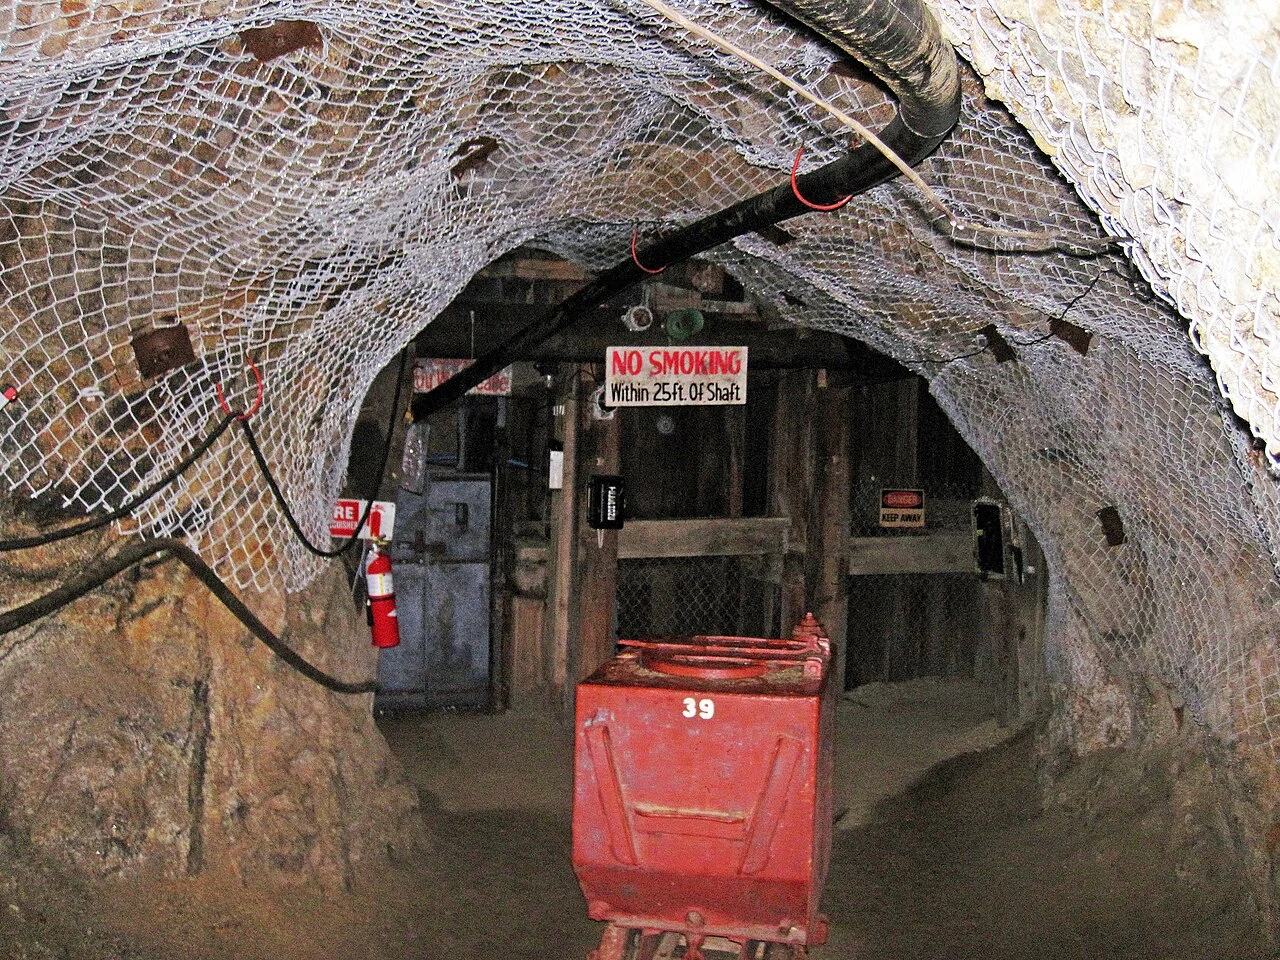
鉱山と船首方位のサポート
博物館/訓練レベルのロックボルトとメッシュ。
アプリケーションを探索する ↗写真の出典は以下の通りです。
ご注文からお届けまでの流れ
製品と義務
工場またはプロジェクトのリストと一致します。
描画レビュー
寸法、端部、インターフェース。
検査と記録
テストと受け入れに同意します。
梱包と配送
マーキング、保護、出荷。
03 / 調達
プロジェクトの仕様。
まず、粉砕ロッド、機械部品のブランク、地山支保システムのいずれが必要かを特定します。ミルのデータまたは承認図面を基に、材料、加工、検査、納入条件を確認します。 ねじ形状はイメージです。供給システムの図面に照らして寸法と接合部の適合性を確認してください。
粉砕ロッドの検討条件 +
ミル寸法、供給原料、ロッド径・長さ、現在の消耗量、曲がり・折損の状況、硬さ試験方法、ロット記録、試用数量。
機械・地山支保 +
機械向け:設計を支配する断面、荷重、加工代、特性。地山支保向け:購入者の設計、掘削順序、定着、施工上の接合部、受入れ。
について問い合わせる 鉱山製品。
製品リスト、図面、操業条件をお送りください。
申請写真のクレジット
- ロッドミル内部: 既存の JOTAIN Web サイトのイメージ;操作コンテキスト。
- 採掘設備: ピーボディ・エナジー社, CC BY-SA 4.0;レイアウト用にトリミングしました。
- ロックボルト、孤児少女鉱山博物館 / 訓練レベル: ジェームス・セント・ジョン, CC BY 2.0;レイアウト用にトリミングしました。
製品仕様と検査
材料と 注文要件
粉砕ロッド・機械用材料
製品を確認する 学年の前に
完成粉砕ロッドの要求と機械用棒鋼の範囲は、注文ごとの要求に照らして個別に確認します。
熱処理粉砕ロッド
42CrMoA、40Cr、65Mn、50#。鋼種、納入状態、寸法は注文ごとに確認
材料特性と寸法
- 供給 / 加工
- 熱処理・矯正・切断・識別表示・梱包
- 納入状態
- 熱処理済み・平坦で割れのない端面
- 考えられる用途
- 合意した硬さ分布、耐衝撃性のバランス、寸法受入基準によるロッドミル用途。
- 適用範囲の制限
- HRC範囲、測定方法・位置、径・公差、真直度測定、ロット抜取方法、運転試用の有無について合意します。
34CrNiMo6
材料特性と寸法
- 規格
- 34CrNiMo6。SAE 4340への代替提案は検証が必要
- 供給 / 加工
- 熱間圧延 / 鍛造 / 機械加工
- 納入状態
- QTまたは鍛造による工程
- 考えられる用途
- 高い焼入性と芯部靱性が求められる大断面材の候補。
- 適用範囲の制限
- OEM仕様と目標特性で必要とされる場合にのみ使用します。断面寸法と試験位置を基準にします。
42CrMo4 / 4140
材料特性と寸法
- 規格
- 42CrMo4 (ISO 683-2) / SAE 4140 (SAE J404)
- 供給 / 加工
- 黒皮 / 皮むき / 機械加工
- 納入状態
- QTまたは粗加工
- 考えられる用途
- 軸・ピン・大型部品向けの高強度材料の選択肢。
- 適用範囲の制限
- 製品規格、目標特性、試験位置、抜取方法、結果文書を確認します。異なる規格の材料への代替は検証が必要です。
40Cr
材料特性と寸法
- 規格
- 40Cr。41Cr4またはSCr440への代替提案は検証が必要
- 供給 / 加工
- 熱間圧延 / 鍛造 / 機械加工
- 納入状態
- 熱処理済みまたは機械加工済みの素材
- 考えられる用途
- 40Cr 機械在庫については、製品規格、直径、納入条件、必要な特性、テスト場所、サンプリング計画および記録を指定します。これらをコンポーネントの荷重、断面サイズ、疲労、および機械加工の要件と照らし合わせて確認してください。
- 適用範囲の制限
- 製品規格、目標特性、試験位置、抜取方法、結果文書を確認します。異なる規格の材料への代替は検証が必要です。
研削棒と 機械受注ベース
熱処理済み完成粉砕ロッドシリーズには 42CrMoA、40Cr、65Mn、50# が含まれ、公表しているシリーズの径範囲は Ø60–160 mm です。注文ごとに鋼種、寸法、化学成分、熱処理、受入れ、試用管理条件の確認が必要です。この範囲は、すべての鋼種と寸法の組合せや、標準の硬さ範囲を定めるものではありません。42CrMoA は 4140 や 42CrMo4 と自動的に同等となるものではありません。
FRP・地山支保製品には、それぞれ固有の完成品仕様、材料識別、寸法、ヘッド・接続要求、施工手順、プロジェクト受入条件が必要です。上記の商用棒鋼範囲は適用されません。
製品仕様と付属品
仕様 確認する
粉砕ロッド
実際に稼働するミルに合わせてロッドを指定します。
JOTAIN は 42CrMoA、40Cr、65Mn、50# の熱処理済み完成粉砕ロッドを供給します。公表している製品シリーズの径範囲は Ø60–160 mm です。鋼種、納入状態、寸法は注文ごとに確認し、すべての鋼種でシリーズ内の全寸法に対応することを意味するものではありません。矯正、定尺切断、検査、表示、輸出梱包は、実際のロッドミルの使用条件に照らして確認します。
- 供給
- 熱処理・矯正後に注文長さへ切断し、合意した端部状態、識別、梱包で供給するロッド。径、公差、有効長さ、ミルの取扱い制限を確認します。
- 硬さ
- 目標範囲、硬さスケール・試験方法、指定時の表面・内部試験位置、抜取方法、熱処理ロットの均一性について合意します。硬さだけでは使用寿命は確定しません。
- ミル運転条件
- 供給原料の特性、ミル寸法・運転条件、現在のロッド材質・寸法、kg/tでの消費量、破損・曲がり・剥離・絡みの履歴をお知らせください。
- 受入
- 真直度の測定・抜取方法、平坦で割れのない端面、表面状態、検査記録、試用数量を確認します。再現性を評価する前に、運転条件を揃えて試用結果を比較します。
軸・ピン用素材
支配断面の芯部を検討します。
大型の回転機械・可動接合機械向けの軸・ピン用素材を、合意した棒鋼または鍛造工程で供給します。径、熱処理の効果、繰返し荷重、衝撃条件に基づいて特性を検討します。合意した試験位置は重要断面を代表する必要があります。
- 供給
- QT棒鋼、ピーリング材、または図面で定めた加工代を有する粗加工素材。
- 断面
- 支配径、芯部靱性、硬さ分布、試験位置、OEMの目標特性を確認します。
- 検査
- 内部健全性、指定時のUT、表面受入基準、真直度、端部状態、寸法報告書について合意します。
タイ材・締結部品用棒鋼
ねじ谷底の疲労を受ける領域を管理します。
高荷重機械のタイ材・締結部品向けに、熱処理合金鋼棒と加工済みねじ付き材料を検討します。材料特性、予荷重、かみ合い、ねじ製造工程は、購入者のピーク荷重・繰返し荷重要求に適合する必要があります。
- 供給
- 指定の機械的性質の受入基準に従う熱処理棒鋼、およびねじ加工の準備または合意した端部加工。
- 取り合い
- ねじ規格・等級、かみ合い、予荷重、ねじ谷底、移行部形状、表面状態。
- 次段階
- 真直度、端部状態、加工代、表面受入基準、指定時のUT。
粗加工部品
仕上げ加工前に内部品質を確認します。
大型の粗加工部品は、圧延材または鍛造材から、合意した加工代を確保して製作します。最終加工前の重要断面、熱処理の責任分担、基準面・基準軸、検査段階はOEM図面で定めます。
- 供給
- 圧延材または鍛造材、粗加工、個別図面に対応した寸法報告書。
- 切断前
- UTの実施段階と受入基準、内部健全性、重要断面の熱処理状態を明確にします。
- 余裕代
- 次の加工・組立工程に向けて、基準面・基準軸、素材の加工代、真直度、表面状態を確認します。
中実FRPボルト
中実緊張材を掘削順序に合わせます。
中実FRPロックボルトは、後続掘削を予定する箇所の切羽補強・地山支保向けの、切断可能なロッドです。中実GFRP緊張材 (EN)を先行穿孔した孔に設置する際は、プロジェクトで指定されたグラウトまたは樹脂システムを使用します。
- ロッド
- 中実断面、断面形状、径、長さ、引張特性とヘッド組立品の要求特性を確認します。
- 施工
- 孔形状、グラウトまたは樹脂の適合性、硬化・養生要求、施工設備について合意します。
- 相手部品
- プレート・ナットの材質を、必要な切断性、支圧面、プロジェクト受入条件に合わせます。
中空FRPボルト
合意したグラウト注入方法に中空部を使用します。
中空FRPロックボルトは、切断可能なGFRP緊張材と内部のグラウト流路を備えます。この製品は先行穿孔した孔に挿入します。自穿孔ボルトの穿孔・接続要求は別に検討します。
- ロッド
- 外径、内径、長さ、断面形状、ロッド・ヘッド組立品の受入要求を確認します。
- グラウト注入
- グラウトの適合性、注入接続部、密封、指定施工手順について合意します。
- 相手部品
- 必要な切断性と支圧部の構成を含め、プレート、ナット、延長接続部を確認します。
自穿孔ボルト
棒材、ドリルビット、グラウト流路の整合を取ります。
自穿孔中空ロックボルトは、ねじ付き中空棒、ドリルビット、グラウト流路を組み合わせます。通常の挿入に必要な孔の自立が保てない場合も含め、地山条件と施工設備に基づいて選定します。
- 棒材
- 指定された鋼製またはFRP製の構成、外径・内径、ねじ形状、分割長さを確認します。
- 取り合い
- 施工方法に照らして、ドリルビット種類、カプラーかみ合い、注入接続部、支圧板、ナットを検討します。
- 受入
- 地山条件、グラウト施工手順、必要な支保特性、防食、施工・引抜き試験記録を指定してください。
膨張型ボルト
膨張条件を孔と地山に合わせます。
膨張型摩擦式ボルトは、成形鋼管を高圧水で膨張させ、孔壁に密着させて施工します。孔寸法、施工設備、地山条件を併せて指定し、天盤・側壁支保向けに検討します。
- 管
- 断面形状、仕上がり長さ、端部金具、防食、受入要求を確認します。
- 施工
- 孔寸法と孔の状態、膨張用設備、供給者が承認した施工手順について合意します。
- 検証
- 施工記録、検査、プロジェクトで必要な引抜き試験を指定してください。耐力は選定製品と地山条件について確認します。
組合せ式ボルト
定着部全体の構成を指定してください。
組合せ式ロックボルトは、掘削順序に照らして鋼製またはFRP製の構成を検討します。計画する初期定着と、その後の接着・グラウト注入の構成に加え、該当する場合は切断性と防食・保護の要求を指定してください。
- 構成
- 選定した鋼製またはFRP製の構成、ロッド・スリーブ・管、定着ヘッド、グラウト流路の有無を明記してください。これらは選択可能な別構成であり、鋼とFRPの複合構成を前提としていません。
- 手順
- 即時支保の要求、後のグラウト注入、仮設・永久用途、承認済み施工方法を確認します。
- 取り合い
- プレート、ナット、接続はめあい、防食、プロジェクト指定のシステム検証を検討します。
機械式ロックボルト
ロッドと拡張ヘッドを併せて検討します。
機械式ロックボルト組立品は、荷重を負担するロッドと適合する拡張ヘッドを組み合わせます。ロッド、ヘッド形状、孔寸法、施工要求は、合意した図面と地山条件に従います。
- 組立
- ロッド材質・断面形状、拡張シェル・コーン、ヘッド接続部、支圧板、ナットを確認します。
- 施工
- 穿孔径と孔の真直度、岩盤状態、緊張方法、承認済み定着手順を指定してください。
- 検証
- かみ合い、設置時荷重または試験要求、防食、その後のグラウト注入の有無を確認します。製品定格と施工受入条件は、選定した組立品について合意します。
Bail機械式岩盤アンカー
ヘッドと相手金具を確認します。
Bail型機械式アンカーは、指定ロッドおよび相手金具と併せて検討します。定着構成、孔形状、地山条件に基づいて選定し、供給ヘッドの構成は承認済み施工手順に適合する必要があります。
- ヘッド
- シェル・くさびの構成、ロッド径、ねじ接続、必要な荷重基準を確認します。
- 金具
- 支圧板、ナット、座金の構成をヘッドとロッドに合わせます。
- 施工
- 定着・緊張方法、指定がある場合のグラウト管の配置、プロジェクトで必要な検査・引抜き試験を確認します。
ラチスガーダー
支保枠を掘削形状に合わせます。
ラチスガーダーは、トンネル・掘進部支保用の立体鋼製枠です。主筋、副筋、補剛材、接続詳細を、購入者の支保設計と掘削断面に照らして検討します。
- 形状
- 半径、枠断面、分割長さ、間隔、建方公差を確認します。
- 接合部
- 接続プレート、脚部プレート、継手、周囲の支保・覆工との取り合いを指定してください。
- 供給
- 材料、製作・溶接要求、寸法確認、識別表示、納入順序について合意します。
先受け鋼管
先受け配置と施工順序の整合を取ります。
先受け鋼管は、トンネル・掘進部の掘削前方を覆う先受け支保を形成します。管の分割構成、継手、施工形状を、指定の地山条件と掘削順序に照らして検討します。
- 管材
- 径、肉厚、管の単位長さ、鋼材仕様、接続詳細を確認します。
- 配置
- 施工角度、鋼管間隔、ラップ長、先受け長さ、穿孔設備との取り合いを指定してください。
- 受入
- 継手のはめあい、真直度、指定時のグラウト詳細、防食、検査記録について合意します。
ミルの要件、供給範囲および動作条件
研削棒注文チェックリスト
から始める ロッドミルの要件
見積り前に納入ロッドの仕様、熱処理結果、試用条件を明確にします。
ロッド寸法・ミルとの適合
完成径、公差、注文長さ、ミル寸法、装入・取扱い上の制約、真直度、端部状態を確認します。
プロジェクト問い合わせに追加硬さ・ロット管理
材料、硬さ範囲、試験方法・位置、抜取方法、熱処理記録、耐摩耗性と耐衝撃性のバランスについて合意します。
プロジェクト問い合わせに追加条件を管理したミル試用
供給原料・運転条件、現在のkg/tでの消費量、破損、曲がりを記録します。条件を揃えた運転期間で比較し、検査内容と試用数量について合意します。
プロジェクト問い合わせに追加- ミルの運転条件・ロッド寸法
- 材料・熱処理
- 検査内容の合意
- 試用ロット・記録
- 梱包・納入
供給範囲
砥石 供給と
購入者の責任。
JOTAINは熱処理粉砕ロッド、機械用材料、加工済み部品を供給します。地山支保製品は、購入者の鉱山・プロジェクト仕様に照らして検討します。
- 当社の供給範囲
- 製品形状、材料・状態、寸法、端部加工、注文で指定した試験、トレーサビリティ、梱包、納入を確認します。粉砕ロッドの供給には熱処理、矯正、定尺切断を含みます。
- 購入者
- 製品ごとに、ミル・機械設計、運転条件、OEM要求、地山支保設計、施工、受入基準を定めます。
使用条件・受入
硬度、靭性のバランス セクションサイズと
実際の損傷形態と使用条件に基づいて、製品・材料を検討します。
損傷形態
摩耗・衝撃・疲労または複合的な使用条件
断面
焼入性・芯部特性
形状
真直度・端部・加工代・はめあい
検証
硬さ分布・特性・健全性
製品仕様と付属品
仕様の背景にある条件を確認
独自の供給および受け入れ要件に応じて製品ページを選択してください。ロッドミルメディア、シャフトおよびピンブランク、および地面支持システムは個別にレビューされます。
摩耗・衝撃
硬さの結果と併せて損傷を確認
粉砕ロッドでは、アブレシブ摩耗、衝撃の程度、破損・剥離履歴を併せて考慮する必要があります。一か所の硬さ測定だけでは、ロッド全体の特性やミル性能を十分に評価・予測できません。
- ミルの入力条件
- 供給原料、ミル運転条件、現在のロッド材質・寸法、消費量、破損、曲がり、交換方法。
- 受入
- 目標硬さ・硬さ分布、熱処理の均一性、靱性、真直度、端部状態。
断面・疲労
重要断面とねじ谷底を代表する試験条件
軸、ピン、大型部品では、径と形状が熱処理の効果および芯部特性に影響します。ねじ付き機械部品では、さらに予荷重、ねじのかみ合い、ねじ谷底の検討が必要です。
- 特性
- 断面の焼入性、芯部靱性、硬さ分布、繰返し荷重・衝撃の要求。
- 取り合い
- ねじ製造、移行部形状、表面状態、加工代、組立はめあい。
製造・地山支保
次工程と施工手順の確認
追加加工・施工前に検査段階を指定してください。ロックボルト・掘進部支保では、購入者の地山モデルと施工設計に基づいて、選定製品と必要な検証を定めます。
- 機械
- UTの実施段階と受入基準、表面状態、基準面・基準軸の設定、加工代、寸法。
- 支保
- 孔・掘削部の形状、定着、グラウト・膨張方法、防食、プロジェクト指定の施工試験。
ねじ山プロファイルは例示的なものです。提供されたシステム図面と照らし合わせて、寸法と接続の互換性を確認してください。
加工・検査・納品
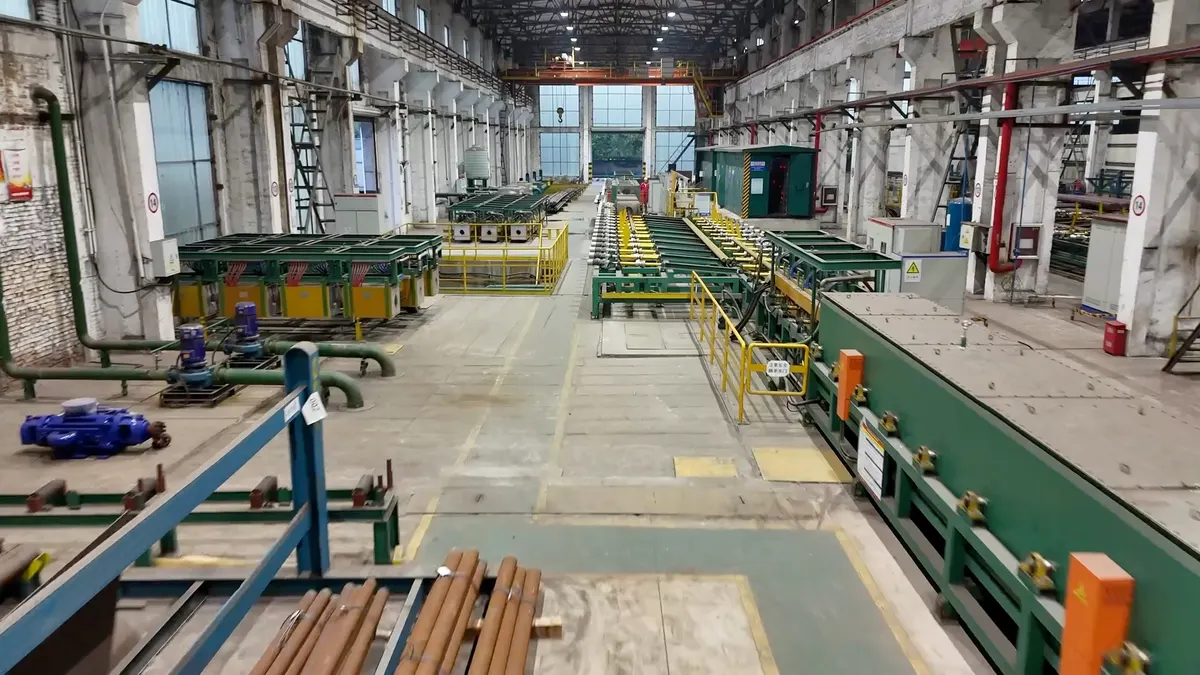
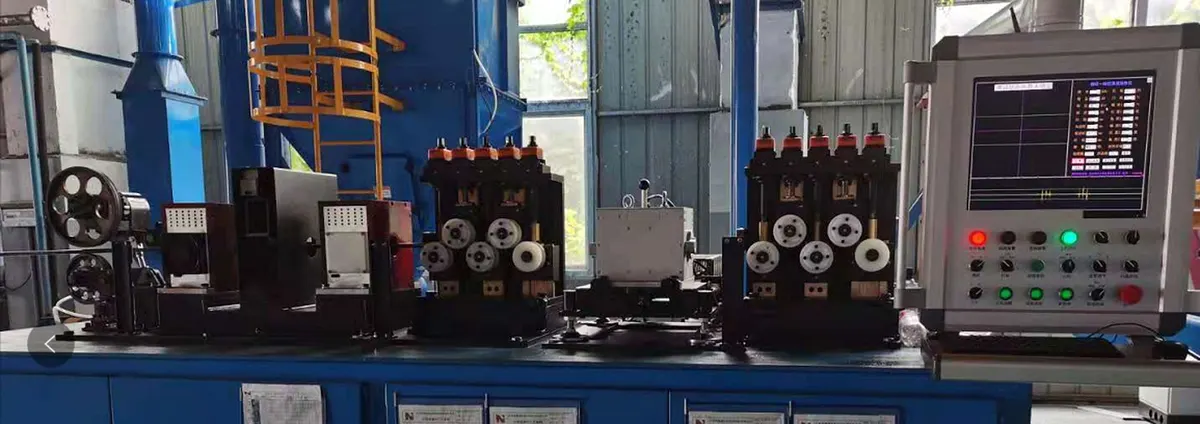
鋼材加工・納入
合意されたルートから 納品されたロッドへ
棒鋼・機械部品の工程例。具体的な作業は選定製品と注文に従います。
- 01
承認済み棒鋼・鍛造品
- 02
熱処理
- 03
矯正・切断
- 04
ピーリング・粗加工
- 05
硬さ・健全性の確認
- 06
端部保護・梱包
検査・記録
検査内容は
生産前に確認。
生産前に、選択した製品のテスト位置、合格、検査タイミング、マーキングおよびリリース記録について合意します。
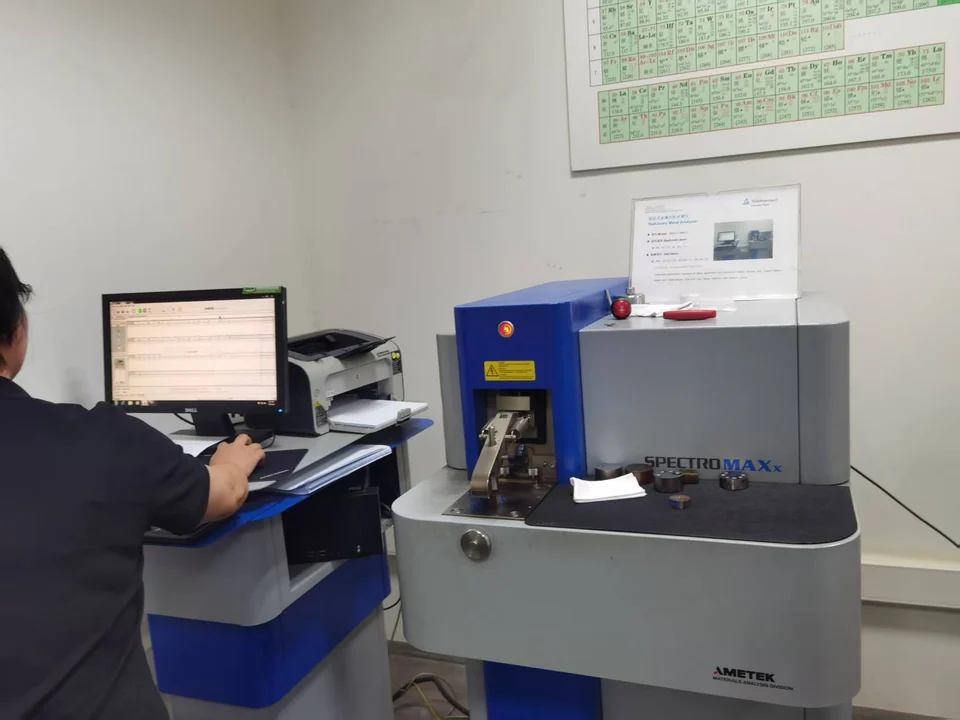
検査項目
粉砕ロッドの管理
目標硬さ・硬さ分布、熱処理・ロット記録、真直度、長さ、表面・端部状態。
荷重負担に関する特性
引張特性、指定時の衝撃試験、機械部品の断面寸法に応じた受入基準。
健全性・形状
指定時のUT、表面受入基準、加工代、寸法。支保製品ごとの検査・施工記録。


付属品
メカニカルロックボルト ヘッドとアクセサリー
プロジェクト一覧に合わせた接合・定着・施工・防食部品。
選定したロッド、孔形状、施工手順に対して、機械式アンカーヘッド一式と組み合わせる金具を確認します。
アンカーヘッド・付属品
適合拡張アセンブリ
機械式ロックボルトの構成に対応するヘッド組立品と指定付属品。実際の型式、シェル、コーン、ロッド接続部、プレート、ナット、座金の構成を確認します。
プロジェクトについてご相談ください
ご要望を JOTAIN に直接送信できます。メールでご返信します。