
Konstruktionswerte, Produktabnahme und informative Prüfungen
Klären Sie vor der Festlegung eines Werts, welche Entscheidung er steuern soll. Ein konstruktiver Mindestwert kann aus der Bauteilberechnung stammen; ein Bereich der Produktnorm kann zur Abnahme eines gelieferten Stabs dienen; eine Eingangsprüfung kann die Bearbeitung absichern; und ein rein informativer Messwert kann eine Untersuchung unterstützen, ohne zur Zurückweisung des Materials zu führen. Kennzeichnen Sie die Rolle jeder Anforderung, damit ein gültiges Ergebnis die beabsichtigte Abnahmefrage des Bestellers beantwortet.
Beginnen Sie mit Werkstoffidentität und Zustand: Stahlsorte und Produktnorm, Ausgabe, Produktform, bestellter und maßgebender Querschnitt, Wärmebehandlungszustand, Oberflächenbearbeitung und nachfolgende Verarbeitung. Die Härte hängt von Zusammensetzung, Gefüge, Querschnittsreaktion, Vorbereitung und Prüfverfahren ab. Die im Zugversuch ermittelten Eigenschaften hängen vom erfassten Werkstoff, der Probe, ihrer Orientierung und den Prüfbedingungen ab. Beide dürfen nicht aus einem allgemeinen Datenblatt zur Stahlsorte übernommen und auf jeden Durchmesser oder Lieferzustand angewendet werden.
Beachten Sie die Rangfolge der Quellen für Eigenschaftsanforderungen. Die Zeichnung oder die Werkstoffanforderungsübersicht des Projekts legt die Bauteilanforderungen fest; die Produktnorm kann Werte für eine bestimmte Stahlsorte, einen bestimmten Zustand und Querschnitt festlegen; die Prüfverfahrensnorm erklärt, wie das Ergebnis ermittelt wird; der Prüfplan regelt Probenahme und Freigabe; die angenommene Bestellung klärt Widersprüche und Abweichungen. ISO 6506-1, ISO 6507-1, ISO 6508-1 und ISO 6892-1 sind Prüfverfahrensnormen. Sie bestimmen nicht den Annahmebereich für den Stahlauftrag.

Das Prüfverfahren richtet sich nach Werkstoff, Querschnitt und Zweck
Bei der Brinell-Prüfung ist der Eindruck groß genug, um einen größeren örtlichen Bereich als bei üblichen Mikrohärtemessungen zu erfassen. Sie eignet sich häufig zur Kontrolle der Werkstoffhärte von Stahlstäben, sofern die Anforderungen des Verfahrens an Probe und Dicke eingehalten werden. Vickers deckt einen breiten Prüfkraftbereich ab und ermöglicht örtliche Messungen oder Härteverläufe, wenn Vorgehen, Prüfkraft, Eindruckabstände, Oberfläche und Messung richtig festgelegt sind. Rockwell liefert eine direkte, tiefenbasierte Härteskala, erfordert jedoch die richtige Skala, den richtigen Eindringkörper sowie geeignete Prüfkraft, Oberfläche, Dicke, Abstützung und Abstände. Der Einkauf muss nicht jede Verfahrensklausel wiederholen; er muss das maßgebende Verfahren und die produktspezifischen Festlegungen benennen, die der Bestellung überlassen bleiben.
Verwenden Sie HB, HV oder HRC nicht als bloße Dekoration. Ein vollständiges Brinell-Ergebnis enthält die akzeptierte HBW-Bezeichnungsgrundlage; eine Vickers-Anforderung braucht die HV-Prüfkraft und jede nach dem Verfahren erforderliche Abweichung der Haltezeit; eine Rockwell-Anforderung braucht die Skala, beispielsweise HRC nur dort, wo sie geeignet ist. Das Prüflabor sollte das aktuell gelenkte Verfahren anwenden, während die RFQ Werkstoffzustand, Prüfstelle, Zielwert, Probenumfang und Berichterstattung festlegt.
Der Zugversuch ermittelt Eigenschaften, die eine Härtemessung nicht direkt ersetzen kann: Streckgrenze oder Dehngrenze, Zugfestigkeit, Dehnung und häufig Brucheinschnürung, wenn die maßgebenden Produktanforderungen dies verlangen. ISO 6892-1 beschreibt die Zugprüfung bei Raumtemperatur. ASTM A370 enthält Prüfverfahren und Definitionen für mechanische Prüfungen an Stahlerzeugnissen nach ASTM-Anforderungen. Wählen Sie das Verfahren, das die maßgebende Produktspezifikation fordert; verlangen Sie vom Lieferanten nicht allein deshalb eine gleichzeitige Bestätigung nach beiden, weil beide bekannt sind.
Verwenden Sie die folgende Matrix, um Angebote vergleichbar zu machen. Hier gibt es weder einen pauschalen Stahlhärtebereich noch eine Umrechnungstabelle. Annahmewerte müssen aus den maßgebenden Anforderungen an Stahlsorte, Zustand und Querschnitt oder aus der vom Käufer genehmigten Anforderungsübersicht stammen.
| Anforderungstyp / Methode | Was bedeutet der Wert? | RFQ-Felder, die festgelegt werden müssen | Typischer Käuferfehler |
|---|---|---|---|
| Brinellhärte — ISO 6506-1:2014 | Ein Härteergebnis aus einer Eindruckprüfung mit der festgelegten Kugel, Prüfkraft und dem vorgeschriebenen Messverfahren; aussagekräftig nur für den geprüften Zustand und die Prüfstelle. | HBW-Bezeichnung/Prüfgrundlage, Zielwert, Lieferzustand, Oberflächenvorbereitung, Eindrucklage, Abstand zu den Enden, Probenahmehäufigkeit, Regel für Einzel-/Mittelwertbewertung und Berichterstattung. | Nur „HB 280“ anzugeben oder eine einzelne Messung am Stabende/an der Oberfläche als Nachweis gleichmäßiger Härte über den gesamten Produktionsquerschnitt zu behandeln. |
| Vickers-Härte — ISO 6507-1:2023 | Ein durch optische Messung eines Eindrucks ermitteltes Ergebnis; Prüfkraft und Vorbereitung beeinflussen den erfassten Maßstab und die nutzbare Prüfstelle, einschließlich sachgerecht geplanter Härteverläufe. | HV-Prüfkraftbasis, Zielwert, Werkstoffzustand, Vorbereitung, Geometrie des Härteverlaufs oder Messstellen, Eindruckabstand, Prüfhäufigkeit, Abnahme, Umgang mit Messunsicherheit/Wiederholungsprüfung und Berichtsfelder. | HV-Prüfungen mit unterschiedlichen Prüfkräften oder im Labor an polierten Flächen gemessene Härteverläufe mit Messwerten auf rauen Produktionsoberflächen zu vergleichen, ohne vereinbartes Verfahren und festgelegte Repräsentativität. |
| Rockwell-Härte — ISO 6508-1:2023 | Ein tiefenbasiertes Ergebnis auf einer benannten Rockwell-Skala mit dem zu dieser Skala gehörenden Eindringkörper und der entsprechenden Prüfkraftfolge. | Genaue Skala, Zielwert, Prüffläche und Auflage, Eignung der Bauteil-/Stabdicke, Lage, Abstand, Anzahl der Messwerte, Prüfhäufigkeit, Entscheidung zum Material und Dokumentation. | Einen Wert ohne Härteskala angeben, ohne genehmigte Grundlage an einer gekrümmten oder nicht abgestützten Oberfläche prüfen oder eine andere Skala informell umrechnen, um Material zurückzuweisen. |
| Raumtemperatur-Zugeigenschaften — ISO 6892-1:2019 | An einer Zugprobe ermittelte Eigenschaften, gegebenenfalls Rp0.2 oder Streckgrenze, Rm, Dehnung und Brucheinschnürung entsprechend der Produkt-/Bestellgrundlage. | Geforderte Eigenschaften und Einheiten, Probengeometrie, Orientierung, radiale/axiale Lage, erfasster Querschnitt/Zustand/Los, gegebenenfalls Verfahrensoptionen, Prüfhäufigkeit, Abnahme und Wiederholungsprüfung. | Anzunehmen, dass eine kleine Materialprobe, eine oberflächennahe Probe oder ein separat wärmebehandeltes Prüfstück die Kerneigenschaften oder die Leistungsfähigkeit des fertigen Bauteils nachweist. |
| Mechanische Prüfung von Stahlerzeugnissen – ASTM A370-26, soweit von der maßgebenden ASTM-Produktanforderung vorgegeben | ASTM-Methoden und Definitionen, die mit der anwendbaren Stahlproduktspezifikation verwendet werden; A370 selbst kann die Akzeptanzwerte der Sorte nicht auswählen. | Anwendbare ASTM-Produktspezifikation und Ausgabe, Regeln für Proben und Probenlage, bestellte Eigenschaften, Zustand, Los/Häufigkeit, zulässiges Prüfverfahren, Rundung/Wiederholungsprüfung und Inhalt der Prüfbescheinigung. | „Nach A370“ zu bestellen, als wäre dies eine Stahlsorte, oder ISO-Werte in eine ASTM-Spezifikation zu übernehmen, ohne Produkt- und Probenahmeklauseln abzugleichen. |
| Prüfbescheinigung – ISO 10474:2013 | Ein Dokumenttyp gemäß der angenommenen Bestellung; sein Nutzen liegt in den darin enthaltenen tatsächlichen Prüfergebnissen gemäß Auftrag und der zugehörigen Rückverfolgbarkeit. | Dokumenttyp, Aussteller/Validierungsweg, Schmelzen- und Losidentität, tatsächliche Prüfergebnisse, Verfahren, Probenlagen, Abweichungen, verknüpfte Berichte, Prüfzeitpunkt der Dokumente und Freigabe. | Ein MTC oder eine bestimmte Art von Prüfbescheinigung anzufordern, ohne die erforderlichen Prüfungen, tatsächlichen Ergebnisse, den Umfang der Rückverfolgbarkeit oder die Dokumentenprüfung vor dem Versand festzulegen. |
Oberflächenvorbereitung, Lage, Krümmung und Querschnitt
Eine Härtemessung ist örtlich begrenzt. Zunder, Entkohlung, Schleifschäden, Oberflächenrauheit, Krümmung, unzureichende Dicke, mangelhafte Abstützung, benachbarte Eindrücke, Temperatur und Vorbereitung können das Ergebnis verfälschen oder ungültig machen. Die Prüfverfahrensnorm regelt die technische Eignung; die Einkaufsspezifikation sollte die für die Abnahme maßgebende Oberfläche und deren Vorbereitung festlegen. Geben Sie an, ob Zunder entfernt wird, wie viel Material abgetragen werden darf, ob eine Korrektur für gekrümmte Oberflächen oder eine genehmigte Vorrichtung erforderlich ist und ob die geprüfte Oberfläche am Endprodukt verbleibt.
Legen Sie bei Stäben die axiale und radiale Prüflage fest. Routinemäßige Produktionsprüfungen können mit vereinbartem Abstand zum Stabende und vereinbarter Oberflächenvorbereitung erfolgen; eine Qualifizierung kann dagegen eine Querschnittsscheibe mit Messpunkten an der Oberfläche, bei halbem Radius und im Zentrum erfordern. Dient ein Härteverlauf zur Kontrolle der Härtetiefe oder des Durchhärtungsverhaltens, sind Skizze, Ausgangspunkt, Abstände, Prüfkraft/Skala, ausgeschlossene Randzonen, Anzahl der Messreihen, Zielkurve oder Zielpunkte und der Umgang mit einem einzelnen Ausreißer anzugeben. Lassen Sie den Lieferanten die einfachste Prüfstelle nicht erst nach Kenntnis des Ergebnisses auswählen.
Die Repräsentativität von Zugproben erfordert dieselbe Sorgfalt. Ordnen Sie die Probe Schmelze, Produkt, Durchmesser, Wärmebehandlungslos, Stab oder Verlängerung zur Probenentnahme, Orientierung und radialer/axialer Lage zu. Geben Sie an, ob sie den vollen Querschnitt besitzt oder spanend bearbeitet ist und welche Norm-/Produktklausel maßgebend ist. Ist ein großer Produktionsquerschnitt entscheidend, sollte die Technik den erforderlichen Kern- oder Querschnittsnachweis festlegen, statt ihn aus einer Umrechnung von Oberflächenhärte in Zugfestigkeit abzuleiten.
Für die Rockwell-Prüfung behandelt NIST ausdrücklich Probenauflage und Oberflächenvorbereitung als Quellen von Messfehlern. Prüfen Sie die Aufnahmevorrichtung und die vorbereitete Fläche, wenn Sie einen unerwarteten HRC-Wert an einem Stab beurteilen. Dokumentieren Sie Prüfverfahren, Messstelle und Produktzustand zusammen mit dem Wert und entscheiden Sie anhand der bestellten Prüfnorm über seine Gültigkeit. [8]
Los, Prüfhäufigkeit, Rundung, Wiederholungsprüfung und Dokumentation
Die Festlegung der Probenahme sollte die Prüfhäufigkeit mit dem Prozess verbinden, der Schwankungen aufweisen kann. Definieren Sie ein Los anhand von Schmelze, Durchmesser oder Querschnitt, Lieferzustand und Wärmebehandlungscharge oder Durchlaufofenkampagne, passend zum Herstellungsweg des Produkts. „Eine Prüfung je Sendung“ kann mehrere Schmelzen und Wärmebehandlungslose verdecken. Die Prüfung jedes Stabs kann jedoch zusätzliche Kosten verursachen, ohne die Entscheidung zu verbessern, wenn die Eigenschaft an einem sachgerecht überwachten Los qualifiziert wurde. Lassen Sie Qualitätssicherung und Technik die Loseinheit vor der Angebotseinholung bestimmen.
Legen Sie fest, wie die Ergebnisse bewertet werden. Geben Sie an, ob jeder Messwert im Bereich liegen muss, ob ein Mittelwert zulässig ist, wie nach dem maßgebenden Verfahren oder der Produktnorm gerundet wird und was auf ein nichtkonformes Ergebnis folgt. Wiederholungsprüfung, erneute Probenahme, erneute Wärmebehandlung, Sortierung, Sonderfreigabe, Zurückweisung und Berichterstattung sind unterschiedliche Maßnahmen. Der Lieferant darf die Regel nicht erst nach der Prüfung festlegen. Jede Sonderfreigabe sollte die betroffene Schmelze, das Los oder den Stab eindeutig benennen und die erforderliche Genehmigung des Käufers oder Kunden erhalten.
ISO 10474 definiert Arten von Prüfbescheinigungen; die Bestellung muss jedoch deren Inhalt festlegen. Wo das Ergebnis entscheidend ist, verlangen Sie tatsächliche Werte statt einer bloßen Angabe « bestanden »: Verfahren und Skala; Proben- oder Eindrucklage; Werkstoffzustand; Schmelzen- und Losidentität; Einzelmesswerte, soweit gefordert; Mittelwerte nur bei entsprechender Genehmigung; Daten und Ergebnisse der Zugproben; gegebenenfalls geforderte Geräte- oder Labornachweise; Abweichungen und Wiederholungsprüfungen sowie Verknüpfungen zu gesonderten Berichten. Stimmen Sie die Bund- oder Einzelkennzeichnung mit Prüfbescheinigung und Packliste ab.
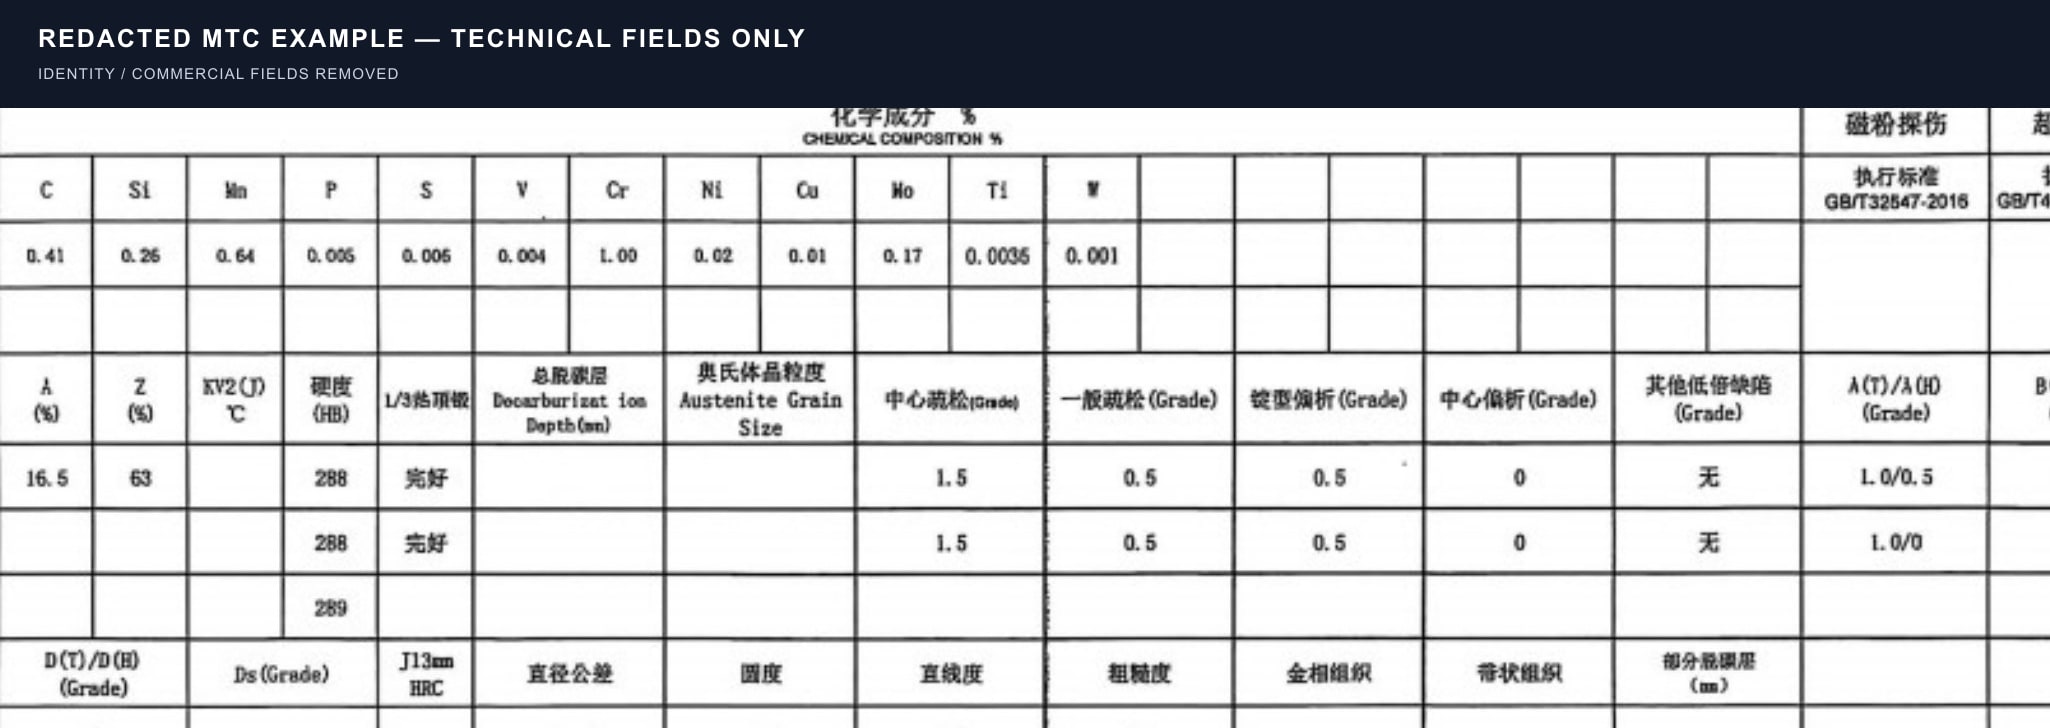
Das geschwärzte 42CrMoA-MTC-Muster von JOTAIN enthält in der Spalte HB die Werte 288, 288 und 289. Übernehmen Sie diese als Einzelmesswerte und behalten Sie die Kennzeichnung HB bei. Annahmebereiche ergeben sich aus der genehmigten Übersicht der Eigenschaftsanforderungen; ein Härteverlauf von der Oberfläche zum Kern benötigt definierte Prüfstellen. Fordern Sie im vollständigen Bericht die vollständige Prüfbezeichnung, Probenahmestellen und Losidentität an, bevor Sie die Ergebnisse mit der bestellten Anforderung vergleichen.
Eine vorgezogene Dokumentenprüfung bedeutet nicht zwangsläufig eine Freigabe. Benötigt der Käufer einen Haltepunkt, sind Einreichungsfrist, prüfende Person, zulässige Antwortzeit, Abschluss von Anmerkungen und Nichtkonformitäten sowie die für die schriftliche Versandfreigabe zuständige Person festzulegen. Bei einer Prüfung durch Dritte sind Prüfpunkte mit deren Anwesenheit und die Vorankündigung zu bestimmen. Diese Regeln verhindern, dass eine technisch detaillierte Prüfbescheinigung erst eintrifft, wenn der Werkstoff bereits unterwegs ist.

Eine vollständige RFQ-Position
Verwenden Sie eine einzige verbindliche Übersicht der geforderten Eigenschaften und verlangen Sie für jede Zeile die Lieferantenangabe „erfüllt“, „Abweichung“ oder „nicht zutreffend“. Das Angebot sollte die genaue Ausgabe des Prüfverfahrens, den vorgeschlagenen Probenahmeplan, Werkstoffzustand, Prüfstelle, enthaltene Berichte, untervergebene Prüfungen, Ausschlüsse und sämtliche Auswirkungen auf Preis oder Lieferzeit nennen. Schlägt ein Lieferant eine andere Härteskala, Probenahmehäufigkeit oder Bescheinigungsregelung vor, verlangen Sie vor der Fertigung einen technischen Vergleich und die schriftliche Genehmigung des Käufers.
Im folgenden Beispiel stehen Zielwerte in eckigen Klammern, weil die richtigen Werte aus der genehmigten Produktnorm, Zeichnung oder Anforderungsübersicht des Projekts stammen müssen. Bei der Vorbereitung der RFQ ist es sicherer, eine noch offene technische Angabe klar zu kennzeichnen, als einen typischen Internetwert in die Bestellung zu übernehmen. Nach der Genehmigung entfernen Sie die Klammern und schreiben Revisionsstand und Abweichungsstatus fest.
Weisen Sie bei der Angebotsprüfung mehrdeutige Angaben wie „Standardhärte“, „hohe Festigkeit“, „nach Werkspraxis“ oder „MTC enthalten“ zurück, sofern das Angebot sie nicht dem geforderten Verfahren, Wert, Los, der Probenahme und den Nachweisen zuordnet. Prüfen Sie, ob die Prüfbescheinigung dieselbe Schmelze, denselben Zustand und Querschnitt wie die Sendung ausweisen wird.
Artikel: Wärmebehandelte Rundstäbe aus legiertem Stahl für [Bauteil / Zeichnungsstand], Ø[Durchmesser] × [Länge], [Menge]
Werkstoff: [Stahlsorte] nach [Produkt-/Werkstoffnorm und Ausgabe]; keine nicht genehmigte gleichwertige Bezeichnung oder Übertragung von Eigenschaftsanforderungen zwischen Normen
Lieferzustand: [thermischer Zustand] und [warmgewalzte / geschälte / geschliffene / spanend bearbeitete Oberfläche]; maßgebender Querschnitt [Definition]; der Lieferant benennt die Reihenfolge von Wärmebehandlung und Richten
Härte: [HBW / HV-Prüfkraft / HR-Skala] [genehmigter Bereich], Verfahren [ISO 6506-1:2014 / ISO 6507-1:2023 / ISO 6508-1:2023], Vorbereitung [angeben], Prüfstellen [Skizze], [Anzahl der Messungen] je [Wärmebehandlungslos], Regel für Einzel-/Mittelwertbewertung und Wiederholungsprüfung [angeben]
Zugversuch: [Rp0.2, Rm, A, Z soweit zutreffend] nach [ISO 6892-1:2019 oder ASTM A370-26 nur entsprechend der maßgebenden Produktanforderung]; Probengeometrie, Orientierung, radiale/axiale Lage sowie erfasster Querschnitt und Los gemäß beigefügter Anforderungsübersicht
Probenahme: Los = [Schmelze + Durchmesser + Zustand + Ofencharge]; [Häufigkeit]; kein Zusammenfassen nicht zugeordneter Schmelzen oder Wärmebehandlungslose; Vorgehen bei Nichtkonformität und Wiederholungsprüfung gemäß [Klausel]
Prüfung: Abmessungen, Geradheit, Oberfläche und Kennzeichnung sowie die bestellten Härteprüfungen/mechanischen Prüfungen; Prüfpunkte mit Anwesenheit einer unabhängigen Prüfstelle oder Haltepunkte [angeben, falls erforderlich]
Prüfbescheinigung: Typ nach ISO 10474 [Art angeben] mit tatsächlichen Einzelwerten/genehmigten Mittelwerten, Verfahren, Proben-/Eindrucklagen, Rückverfolgbarkeit zu Schmelze, Fertigungslos und Stab/Bund, Wiederholungsprüfungen, Abweichungen und verknüpften Berichten
Lieferantenantwort: Vorgeschlagene Verfahren, Prüfstellen, Häufigkeit, enthaltene/untervergebene Arbeiten, Ausschlüsse, Auswirkungen auf Preis und Lieferzeit sowie sämtliche Abweichungen angeben
Verpackung / Bestimmungsort: [Konservierung, Auflagen, Bundmasse, Hafen, Incoterm]Fragen, die Käufer stellen
Welche Angaben sollten Käufer zu den Härteanforderungen übermitteln?
Übermitteln Sie Stahlsorte, Produktnorm und Ausgabe, Lieferzustand, Querschnitt, genehmigten Zielwert, vollständiges Prüfverfahren und Skala/Prüfkraft, Vorbereitung, axiale/radiale Prüfstellen, Anzahl der Messungen, Prüfhäufigkeit je Los, Regel für Einzel-/Mittelwertbewertung, Vorgehen bei Wiederholungsprüfungen, geforderte Felder für tatsächliche Ergebnisse in der Prüfbescheinigung, Anwendung und Zeichnungsstand.
Sollten mechanische Eigenschaften in jeder Anfrage für Stahlstäbe aufgeführt werden?
Nein. Führen Sie die Eigenschaften auf, wenn die maßgebende Produktnorm, Zeichnung oder genehmigte Anforderungsübersicht des Projekts sie verlangt oder sie ein definiertes Abnahmerisiko klären. Hat die Technik noch keine Werte festgelegt, geben Sie den vorgesehenen Fertigungsablauf und den zu prüfenden Sachverhalt an, statt einen allgemeinen Wertebereich zu erfinden.
Wie sollen Käufer unklare Härteanforderungen vermeiden?
Nennen Sie Prüfverfahren, genaue Skala oder Prüfkraft, Zielwert, Werkstoffzustand, Vorbereitung, gegebenenfalls Festlegungen zu Krümmung/Abstützung, Prüfstellen, Probenumfang, Losdefinition, Häufigkeit, Bewertungs- und Wiederholungsprüfregeln sowie die geforderten Felder für tatsächliche Ergebnisse im Bericht. Geben Sie niemals nur eine Zahl an und verlassen Sie sich nicht auf eine informelle Umrechnung.
RFQ-Checkliste
- Zeichnung, Werkstoffanforderungsübersicht des Projekts, Kundenspezifikation, Revisionsstand und Rangfolge der Dokumente
- Stahlsorte, Produkt-/Werkstoffnorm, gegebenenfalls nationale Übernahme und genaue Ausgabe
- Produktform, bestellte Abmessungen, Menge, maßgebender Querschnitt, thermischer Zustand und Oberflächenbearbeitung
- Bedeutung jedes Werts für die Abnahme: Auslegung, Produktnorm, Prozesskontrolle im Wareneingang oder reine Information
- Härteprüfverfahren, genaue Skalen-/Prüfkraftbezeichnung, Zielwert, Vorbereitung, Festlegungen zu Abstützung/Krümmung und Prüfzustand
- Axiale und radiale Härteprüfstellen, Abstand zum Stabende, Skizze des Härteverlaufs, Eindruckabstände, Anzahl der Messungen und Häufigkeit
- Annahme anhand von Einzel- oder Mittelwerten, Rundung, Umgang mit Messunsicherheit, Wiederholungsprüfung, Sortierung und Zurückweisungsregel
- Zugeigenschaften, Einheiten, Prüfverfahren, Probengeometrie, Orientierung sowie radiale/axiale Lage
- Von jeder Probe repräsentierter Querschnitt und Werkstoffzustand, Schmelze und Wärmebehandlungslos, Häufigkeit und Wiederholungsprüfung
- Losdefinition nach Schmelze, Durchmesser/Querschnitt, Zustand, Ofencharge oder Ofenkampagne; kein Zusammenfassen ohne Rückverfolgbarkeit
- Nachgelagerte spanende Bearbeitung, Schmieden, Wärmebehandlung, Richten, Schleifen, Beschichten und die für die endgültige Annahme des Ergebnisses verantwortliche Person
- Art der Prüfbescheinigung, Felder für tatsächliche Ergebnisse, Verfahren, Probenidentität, verknüpfte Berichte, Wiederholungsprüfungen und Abweichungen
- Rückverfolgbarkeit von der Schmelze zum Stab/Bund, Kennzeichnung, Abgleich mit der Packliste, Zeitpunkt der Dokumentenprüfung und Freigabe
- Prüfpunkte mit Drittparteienanwesenheit/Haltepunkte, Ankündigungsfrist, Verzichtsregelung, Zuständigkeit für die Genehmigung von Nichtkonformitäten und gegebenenfalls Versandfreigabe
- Separate Übersicht der Lieferantenalternativen für Abweichungen bei Verfahren, Skala, Probenahme oder Prüfbescheinigung vor der Fertigung
- Verpackung, Konservierung, Grenzwerte für Bunde, Bestimmungsort, Incoterm und gewünschtes Versandzeitfenster
Referenzen
- ISO 6506-1:2014 Metallische Werkstoffe — Härteprüfung nach Brinell — Prüfverfahren
- ISO 6507-1:2023 Metallische Werkstoffe — Härteprüfung nach Vickers — Prüfverfahren
- ISO 6508-1:2023 Metallische Werkstoffe — Härteprüfung nach Rockwell — Prüfverfahren
- ISO 6892-1:2019 Metallische Werkstoffe – Zugprüfung bei Raumtemperatur
- ASTM A370-26 Prüfverfahren und Begriffe für die mechanische Prüfung von Stahlerzeugnissen
- ISO 10474:2013 Stahl und Stahlerzeugnisse – Prüfbescheinigungen
- Geschwärztes 42CrMoA-MTC-Beispiel von JOTAIN — nur technische Felder
- Low, S. R. III – NIST SP 960-5: Rockwell-Härtemessung metallischer Materialien
Unterstützung bei Anfragen
Möchten Sie den Prüfplan präzisieren?
Senden Sie die Zeichnung oder RFQ mit Stahlsorte, Abmessungen, Zustand, Bearbeitung, Prüfung, Menge und Bestimmungsort. Wir können vor der Angebotserstellung auf offene Punkte hinweisen.