
Conclusiones clave
- Antes de interpretar los resultados, identifique la barra redonda de acero conformado por deformación, sus dimensiones y estado, la norma aplicable y su edición, y la modalidad pulso-eco.
- Defina en campos separados la cobertura del barrido, las superficies examinadas, los límites geométricos, la base de referencia o calibración y los criterios de aceptación.
- Una indicación del equipo debe evaluarse conforme al contrato; no determina por sí sola la existencia de un defecto ni la decisión sobre el material.
- Permita auditar el registro indicando la etapa de ensayo, la cualificación del personal, la trazabilidad de colada y barra, el contenido del informe, el estado de la inspección presenciada y la autoridad que aprueba la liberación.
Alcance de producto y método para barras redondas
El ensayo ultrasónico (UT) es un método de examen no destructivo especificado; no equivale a la aceptación del material. Para cada orden, identifique la barra redonda de acero conformado por deformación, sus dimensiones nominales, su estado de suministro y superficial, el grado y la especificación de producto, la norma UT aplicable y su edición, la etapa de examen y cualquier geometría que pueda limitar el acceso o la interpretación. En la modalidad pulso-eco se emite sonido y se reciben respuestas que se evalúan conforme a un procedimiento definido.
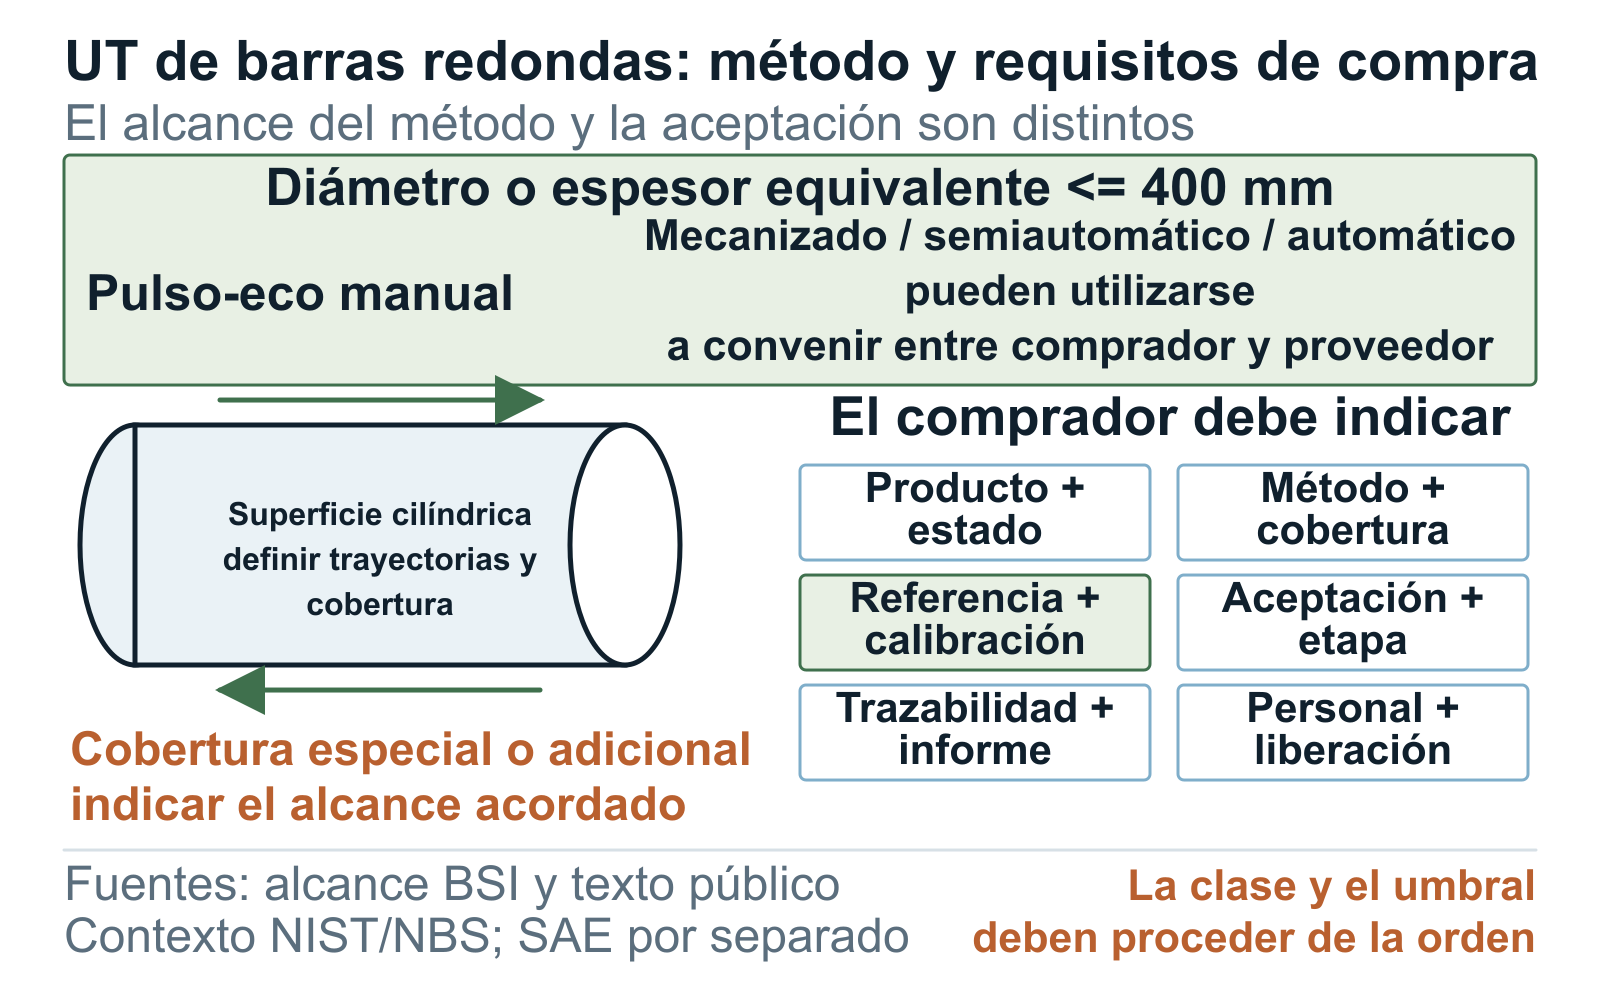
La página oficial de BSI indica que BS EN 10308:2002 abarca el ensayo ultrasónico manual por pulso-eco de barras de acero. Su alcance incluye diámetros o espesores equivalentes de hasta 400 mm, inclusive. Se pueden utilizar técnicas mecanizadas, semiautomáticas o automáticas, previo acuerdo entre comprador y proveedor. Este límite dimensional define el alcance del método. No constituye un intervalo de aceptación ni una declaración de capacidad del proveedor. Tampoco significa que un único procedimiento cubra todos los grados, geometrías, estados superficiales y usos finales.
El resumen oficial de SAE AMS2630E describe un método pulso-eco distinto para productos conformados por deformación de más de 0,5 pulgadas (12,7 mm), incluidos los productos redondos y cilíndricos. Ese límite corresponde al alcance publicado por SAE; el resumen no detalla el solapamiento del barrido, las clases de discontinuidades ni los umbrales de rechazo, y no sustituye la especificación de compra. Seleccione el marco aplicable según el contrato y la aplicación, sin combinar alcances de normas distintas.
La fotografía solo ilustra las barras redondas y su superficie. No permite deducir que se haya realizado una inspección ni conocer su resultado.
Si la barra redonda se utilizará para fabricar un vástago, defina los requisitos UT teniendo en cuenta la aplicación de vástagos para cilindros hidráulicos para integrar la forma del producto, la sección, el proceso de superficie, la etapa de inspección y las condiciones de servicio del componente en una misma decisión de compra.

Cobertura del barrido y límites de las superficies
La cobertura del barrido comprende las superficies, trayectorias, direcciones y extensión examinadas, junto con los límites geométricos o las zonas excluidas que se declaren. El texto de acceso público de BS EN 10308 contempla el examen manual por pulso-eco desde la superficie cilíndrica e identifica aspectos que deben acordarse entre comprador y proveedor. La RFQ debe indicar la cobertura superficial exigida, las direcciones, cómo se tratarán las zonas inaccesibles y cualquier cobertura especial o adicional acordada entre ambas partes; no debe deducir de la norma una modalidad adicional de ensayo.
El archivo con el texto por cláusulas de EN es una copia de 2002 disponible en un sitio no oficial. Permite contextualizar con cautela el método y las superficies de barrido, pero no sirve para citar cláusulas contractuales, reproducir tablas de aceptación ni afirmar que se ha adoptado la edición vigente. Verifique el ejemplar autorizado de la edición aplicable y los suplementos de producto.
El artículo de IET de 1962 aporta investigación original histórica sobre la necesidad de métodos específicos para el barrido de barras redondas y el registro de la ubicación de las indicaciones. El acceso público limitado impide utilizarlo para definir un procedimiento actual, la extensión del barrido, un requisito de personal o un criterio de aceptación.
Base de referencia y calibración
Un bloque de referencia es un patrón definido que se utiliza con el procedimiento y la configuración del equipo para establecer o comprobar la respuesta. La calibración comprende la configuración y verificación documentadas según ese procedimiento. Ninguno de los dos constituye por sí solo un criterio de aceptación. Identifique el procedimiento aplicable, la base de referencia, las comprobaciones del equipo, sus momentos de ejecución y la actuación ante desviaciones.
La comparación del National Bureau of Standards de 1979 documentó diferencias entre normas en los bloques de referencia, las condiciones de barrido y las comprobaciones de funcionamiento. El estudio del NBS de 1976 examinó la fabricación de bloques de referencia, la uniformidad del material, el control dimensional, el estado metalúrgico y los efectos residuales. En conjunto, explican por qué los patrones de referencia y el control riguroso de la calibración influyen en la comparabilidad. [4][5]
Estos estudios del NBS son investigaciones históricas, no criterios actuales de aceptación de barras redondas. No permiten elegir por sí solos un bloque, una sensibilidad, una configuración ni un procedimiento. Sirven para fundamentar la necesidad de especificar esos datos; el ensayo debe ajustarse a la norma aplicable vigente, el procedimiento aprobado, la geometría y el contrato.
Las indicaciones no son criterios de aceptación
Una indicación es una respuesta del equipo; una discontinuidad es una interrupción de la continuidad del material. Reserve el término «defecto» para una discontinuidad que no cumple los criterios aplicables. El procedimiento determina cómo se obtienen y evalúan las respuestas; el contrato identifica los criterios de aceptación, la clase o el nivel, la persona que aprueba la decisión sobre el lote y la regla de registro.
La copia pública no oficial de BS EN 10308 contiene disposiciones de aceptación, pero no elige la clase de aceptación del comprador ni autoriza a reproducir los umbrales. El resumen público de SAE AMS2630E establece un alcance de producto y método distinto, sin publicar las clases detalladas, el solapamiento ni los umbrales de rechazo. No reconstruya tablas de acceso restringido, no incorpore una clase de otro sistema normativo ni deduzca un umbral a partir de una explicación sobre bloques de referencia.
La clase o el nivel exigido debe proceder de la especificación de compra, el plano, la norma de producto o el acuerdo aprobado. No existe un nivel de aceptación único para todas las barras, ni una misma configuración sirve para todas ellas. Registre quién evalúa las respuestas y quién aprueba la decisión sobre el material.
Personal, trazabilidad e informes
La cualificación del personal debe especificar el sistema aplicable, la función exigida, la responsabilidad del empleador y la edición. La copia pública de EN de 2002 remite a un sistema anterior, por lo que no demuestra qué sistema está vigente ni qué nivel de personal corresponde en cada caso. Indique el requisito actual o exija una propuesta para aprobación del comprador.
La etapa de ensayo y la trazabilidad permiten aplicar el resultado a material identificable. Indique si el examen se realiza antes o después de una operación que pueda afectar la geometría, la superficie o la respuesta interna. Exija que el informe vincule cada barra, paquete, colada o lote examinado con el ítem de la orden y el estado correspondientes. El número de colada no basta si los registros del examen y del despacho no pueden relacionarse con las barras liberadas.
Defina el contenido del informe: identificación y estado del material, norma y edición, revisión del procedimiento, equipo y base de referencia, fecha y etapa, cobertura, registros de personal exigidos, resultados, decisión adoptada, limitaciones, estado de la inspección presenciada y aprobación. Describa las funciones de quienes presencian el ensayo conforme a los hechos, sin presuponer certificaciones ni acreditaciones.
Para revisar la documentación, siga un ítem de la orden de compra a través del informe UT, el certificado de material y la lista de empaque. Si el informe solo indica «UT aprobado», todavía no es posible comprobar que el resultado corresponde al alcance exigido. La lista siguiente es una ayuda ilustrativa para la revisión; no es un informe de ensayo cumplimentado ni una declaración de que un despacho haya superado la inspección.
| Punto de comprobación | Registros que deben compararse | Aspecto que debe aclararse antes de cerrar la revisión |
|---|---|---|
| Identificación del material | Ítem y revisión de la orden de compra, identificadores de barra o paquete, colada y lote de inspección | El informe identifica una colada, pero no las barras representadas |
| Estado del producto | Dimensiones y estado de las barras, secuencia del proceso y etapa de examen | El informe es anterior a una operación posterior que afecta a la etapa de ensayo exigida |
| Método y cobertura | Norma y edición acordadas, procedimiento aprobado, superficies de barrido y zonas excluidas | Se declara cobertura completa sin definir las zonas accesibles o no examinadas |
| Referencia y aceptación | Base de calibración o referencia, criterios de registro y aceptación exigida por la orden | Se declara un resultado sin indicar la base de aceptación utilizada para evaluarlo |
| Personal y resultados | Registros exigidos de cualificación y autorización, registro de indicaciones y decisión adoptada | Falta una firma de aprobación o el detalle requerido del resultado |
| Correspondencia con el despacho | Marcado final, registro de certificados e informes, lista de empaque y estado de los puntos de retención | Un ítem de la lista de empaque no puede vincularse con los registros de inspección aprobados para liberación |
Redacción de la RFQ y liberación
Reúna todos los campos en un requisito sujeto a control documental e identifique el documento que define cada uno. Esta matriz original sirve al comprador para controlar los requisitos; no es una tabla extraída de una norma. Mantenga las ambigüedades como asuntos pendientes hasta que las resuelva el responsable de aprobación.
Durante la cotización, solicite al proveedor que confirme la norma, la edición, el procedimiento, la etapa de examen, el formato del informe, las exclusiones y los plazos. Cualquier cambio de norma, clase, base de referencia o sistema de cualificación necesita aprobación escrita. Coordine el informe UT con el conjunto de documentos del MTC.
Una RFQ breve puede identificar las barras y su estado, el método y la edición, las superficies y la extensión del ensayo, la base de referencia o calibración, el documento que fija la aceptación, la etapa, la trazabilidad, el informe, la norma de cualificación del personal, el punto de inspección presenciada y el responsable de autorizar la liberación. Los resúmenes públicos no reproducen el texto normativo de acceso bajo licencia que rige el contrato.
Una vez acordados el método, la cobertura de barrido, la calibración, la aceptación, los informes y las funciones de quienes presencian el ensayo, incorpórelos a la RFQ estructurada para barras de acero con el grado, las dimensiones, el estado, la cantidad, el embalaje y el destino, en lugar de enviar únicamente la nota «UT requerido».
| Campo de especificación | El comprador debe especificar | Referencia aplicable | Evidencia en el procedimiento y el informe | Ambigüedad sin resolver |
|---|---|---|---|---|
| Producto, forma y estado | Identificación de las barras, dimensiones, grado, estado y límites geométricos | Orden de compra, plano y especificación de producto | Identificación y estado del material vinculados a las barras examinadas | Restricciones de forma, superficie, curvatura, extremos o acceso sin declarar |
| Norma y edición | Norma UT, edición adoptada y suplemento de producto | Contrato, plano o acuerdo técnico aprobado | El procedimiento y el informe citan las mismas referencias aprobadas | Normas incompatibles o sustituidas y ediciones obsoletas |
| Método | Pulso-eco u otra modalidad contractual y modo de examen aplicable | Norma UT aplicable y procedimiento aprobado | Método, equipo y revisión del procedimiento registrados | Mención genérica de UT sin una modalidad definida |
| Cobertura y superficies de barrido | Superficies, trayectorias, direcciones, extensión, cobertura especial o adicional y exclusiones | Ejemplar autorizado de la norma, plano y plan de barrido aprobado | Declaración de cobertura y limitaciones en el procedimiento y el informe | Zonas sin examinar, geometría inaccesible o acuerdos entre comprador y proveedor sin declarar |
| Bloque de referencia o base de calibración | Patrón de referencia, comprobaciones de configuración, momentos de comprobación y actuación ante desviaciones | Norma aplicable y procedimiento escrito aprobado | Identificación de la referencia y registros de calibración o comprobación | Sensibilidad sin definir, referencia inadecuada o verificación ausente |
| Criterios de aceptación | Clase, nivel o regla contractual y persona que aprueba la decisión sobre el lote | Especificación de compra, plano, norma de producto o acuerdo técnico | Resultados evaluados según la referencia de aceptación indicada | Método indicado sin una base de aceptación aprobada |
| Etapa de ensayo | Estado del proceso y momento en que debe realizarse el examen | Plan de fabricación e inspección | El informe registra la etapa real y el estado del material | Operaciones posteriores que pueden invalidar la aplicabilidad del resultado |
| Cualificación del personal | Sistema de cualificación, función, responsabilidad y edición | Especificación aplicable y procedimiento aprobado | Registros de personal necesarios identificados en el conjunto de informes | Referencia antigua, sistema sin identificar o nivel de personal supuesto |
| Trazabilidad de colada y barra | Trazabilidad desde la orden hasta la barra, el paquete, la colada o el lote y el despacho | Orden de compra y plan de trazabilidad | Los identificadores del informe coinciden con el marcado y los registros de despacho | Número de colada presente, pero aplicabilidad a las barras aún sin resolver |
| Informe | Contenido, formato, control de revisiones, plazo y responsable de aprobación | Plan de inspección y requisitos documentales del comprador | Registro del procedimiento, la cobertura, la referencia, los resultados, las limitaciones y la decisión adoptada | Declaración resumida sin evidencia suficiente para reconstruir el examen |
| Inspección presenciada y liberación | Puntos de inspección presenciada o de retención, función designada, aviso, procedimiento para las desviaciones y aprobación de la liberación | Contrato y plan de inspección aprobado | Estado de la inspección presenciada, aprobaciones, asuntos pendientes y registros de liberación | Función de la parte externa sin verificar o despacho previo a la revisión exigida |
Producto: Especifique barra redonda de acero conformado por deformación, grado, norma de producto y edición, diámetro, longitud, cantidad, estado de suministro y estado superficial.
Norma UT y edición: Especifique la norma aplicable, la edición adoptada, el suplemento de producto y la revisión del procedimiento escrito aprobado.
Método y cobertura: Especifique el método de examen, las superficies, las trayectorias y direcciones de barrido, la extensión, la cobertura especial, las zonas excluidas y los límites geométricos acordados.
Base de referencia y calibración: Identifique el patrón de referencia aprobado o la base de calibración, las comprobaciones de configuración, sus momentos de ejecución y la actuación ante desviaciones.
Criterios de aceptación: Especifique la clase, el nivel o la regla contractual y la persona autorizada para decidir cómo proceder ante una indicación o desviación.
Etapa de ensayo y trazabilidad: Especifique el estado del proceso durante el examen y exija que los identificadores de la orden, el material, el lote, el paquete y la barra coincidan con el informe y los documentos de despacho.
Informe y personal: Especifique la norma de cualificación del personal, los campos exigidos del informe, las limitaciones, el control de revisiones documentales, el plazo de entrega y el responsable de aprobación.
Inspección presenciada y liberación: Especifique los puntos de inspección presenciada o de retención, el plazo de aviso, el proceso de aprobación de desviaciones y la autorización de despacho. El proveedor debe presentar el procedimiento propuesto, las exclusiones y las desviaciones durante la revisión comercial.Preguntas frecuentes de compradores
¿Qué debe incluir un requisito de ensayo ultrasónico para barras redondas de acero?
Identifique la forma del producto, sus dimensiones y estado, la norma y la edición, el método, la cobertura y las superficies de barrido, la base de referencia o calibración, los criterios de aceptación, la etapa de ensayo, la norma de cualificación del personal, la trazabilidad, el contenido del informe, el estado de la inspección presenciada y el responsable de aprobar la liberación.
¿BS EN 10308 fija un único nivel de aceptación para todas las barras redondas?
No. La página oficial de BSI establece el alcance de producto del ensayo manual por pulso-eco, mientras que el texto público no oficial contiene disposiciones de aceptación. Ninguna de las dos fuentes selecciona una clase para el grado, diámetro, geometría, estado y uso final del comprador; esa elección debe quedar en la especificación de compra aplicable.
¿Por qué debe identificarse la base de referencia y calibración?
Las investigaciones históricas del NBS muestran que la fabricación del bloque de referencia, la respuesta del material, las condiciones de barrido y las comprobaciones de funcionamiento afectan a la comparabilidad. Por ello, el contrato actual y el procedimiento aprobado deben identificar la base realmente utilizada, sin convertir esos estudios históricos en reglas de aceptación.
¿Qué permite trazar y auditar un informe UT?
El informe debe vincular la barra o el paquete examinado con la orden, la colada o el lote, el estado y la etapa de ensayo, y registrar la norma, el procedimiento, el equipo, la base de referencia, la cobertura, los registros de personal, los resultados, las limitaciones, el estado de la inspección presenciada, la decisión adoptada y la aprobación.
Lista de verificación para la RFQ
- Identificación de la barra redonda de acero conformado por deformación, diámetro, longitud, cantidad, grado, estado de suministro, estado superficial y límites geométricos
- Norma UT aplicable, edición adoptada, suplemento de producto y revisión del procedimiento aprobado
- Pulso-eco manual o modalidad pulso-eco mecanizada, semiautomática o automática acordada entre comprador y proveedor; cobertura exigida de la superficie cilíndrica, direcciones y extensión; acuerdos especiales o adicionales; y zonas excluidas
- Bloque de referencia o base de calibración, registros de configuración y comprobación, momentos de ejecución y actuación ante desviaciones
- Clase, nivel o criterios de aceptación según el documento contractual aplicable, y persona que aprueba la decisión sobre el lote
- Etapa de ensayo, estado del proceso, trazabilidad de colada, lote, paquete y barra, marcado y correspondencia con el despacho
- Sistema de cualificación del personal y edición, contenido exigido del informe, control de revisiones y limitaciones
- Punto de inspección presenciada o de retención, plazo de aviso, procedimiento para las desviaciones, responsable de aprobación, embalaje, destino y momento de liberación
Referencias
- BS EN 10308:2002 Ensayos no destructivos: ensayo ultrasónico de barras de acero
- Copia de acceso público de BS EN 10308:2002: ensayo ultrasónico de barras de acero
- SAE AMS2630E Inspección ultrasónica de productos de más de 0,5 pulgadas (12,7 mm) de espesor
- Comparación de normas estadounidenses y europeas de ensayo ultrasónico
- Bloques patrón de referencia mejorados para ultrasonidos
- Registro gráfico automático de discontinuidades detectadas por ultrasonidos en barras
Soporte para consultas
¿Necesita precisar el plan de inspección?
Envíe el plano o la RFQ con el grado, tamaño, condición, procesamiento, inspección, cantidad y destino. Podemos señalar los puntos pendientes antes de cotizar.