
Wichtige Erkenntnisse
- Benennen Sie vor der Ergebnisauswertung die Erzeugnisform als Rundstab aus umgeformtem Stahl, die Abmessungen, den Zustand, die maßgebende Norm samt Ausgabe sowie die Ausführung des Impuls-Echo-Verfahrens.
- Legen Sie Prüfabdeckung, untersuchte Flächen, geometrische Grenzen, Vergleichs- oder Kalibriergrundlage und Annahmekriterien in getrennten Spezifikationsfeldern fest.
- Eine Geräteanzeige ist ein nach dem Vertrag zu bewertender Befund. Sie bedeutet weder automatisch einen Fehler noch eine feststehende Entscheidung über das Material.
- Machen Sie den Nachweis auditierbar, indem Sie Prüfzeitpunkt, Personalqualifikation, Rückverfolgbarkeit von Schmelze und Stab, Berichtsinhalt, Bezeugungsstatus und Freigabeberechtigung dokumentieren.
Erzeugnis- und Verfahrensbereich für Rundstäbe
Die Ultraschallprüfung (UT) ist ein festgelegtes zerstörungsfreies Prüfverfahren; sie bedeutet nicht, dass das Material angenommen ist. Benennen Sie für jede Bestellung die Erzeugnisform als Rundstab aus umgeformtem Stahl, Nennabmessungen, Liefer- und Oberflächenzustand, Stahlsorte und Produktspezifikation, maßgebende UT-Norm und Ausgabe, Prüfzeitpunkt sowie alle geometrischen Merkmale, die Zugang oder Auswertung einschränken können. Beim Impuls-Echo-Verfahren wird Schall ausgesendet; die empfangenen Signale werden nach einer definierten Prüfanweisung bewertet.
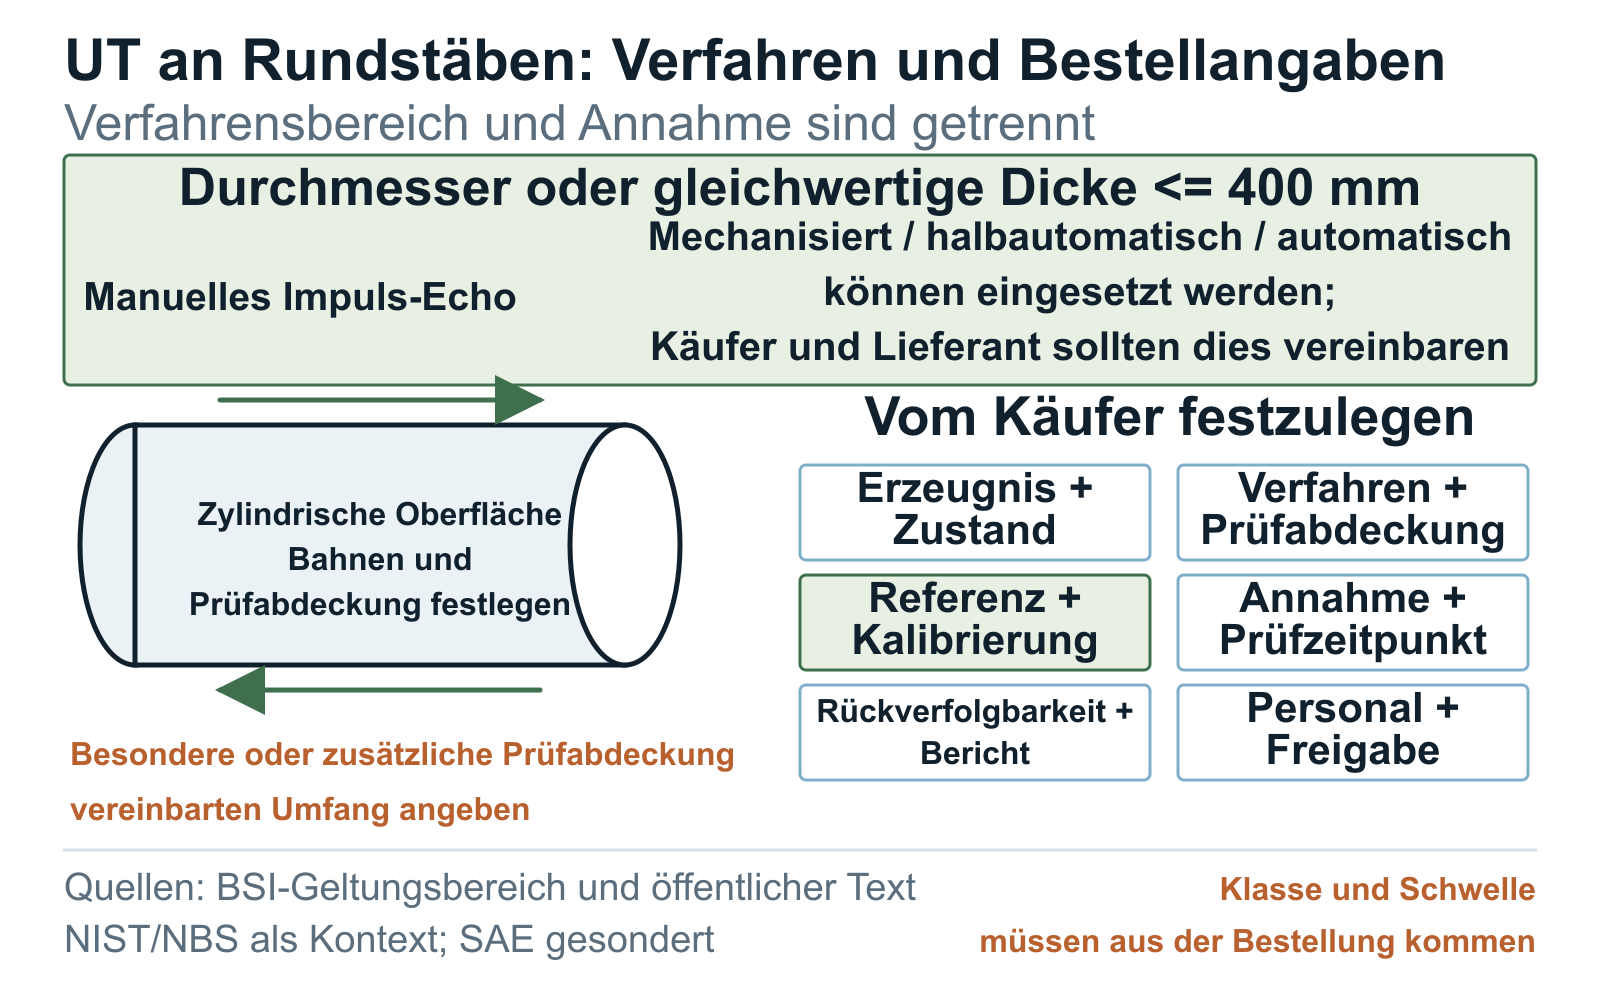
Die offizielle BSI-Seite beschreibt BS EN 10308:2002 als Norm für die manuelle Ultraschallprüfung von Stahlstäben im Impuls-Echo-Verfahren. Ihr Anwendungsbereich umfasst Durchmesser oder äquivalente Dicken bis einschließlich 400 mm. Mechanisierte, halbautomatische oder automatische Techniken können eingesetzt werden, sollten aber zwischen Käufer und Lieferant vereinbart sein. Diese Maßgrenze beschreibt den Anwendungsbereich des Verfahrens. Sie ist weder ein Annahmebereich noch eine Aussage über die Lieferfähigkeit eines Anbieters. Sie bedeutet auch nicht, dass eine einzige Prüfanweisung für jede Stahlsorte, Geometrie, Oberflächenbeschaffenheit und Endanwendung geeignet ist.
Die offizielle Zusammenfassung von SAE AMS2630E beschreibt ein eigenes Impuls-Echo-Verfahren für umgeformte Erzeugnisse über 0,5 Zoll (12,7 mm), einschließlich runder und zylindrischer Erzeugnisse. Diese Größenangabe gehört zum öffentlich beschriebenen SAE-Anwendungsbereich. Die Zusammenfassung nennt weder die Überlappung der Abtastbahnen noch Ungänzenklassen oder Rückweisungsgrenzen und ersetzt nicht die Bestellspezifikation. Wählen Sie das maßgebende Regelwerk anhand von Vertrag und Anwendung, ohne Anwendungsbereiche verschiedener Normen miteinander zu vermischen.
Das Foto veranschaulicht ausschließlich Rundstäbe und deren Oberfläche. Daraus lassen sich weder eine Prüftätigkeit noch ein Prüfergebnis ableiten.
Soll der Rundstab zu einer Kolbenstange verarbeitet werden, legen Sie die UT-Anforderungen zusammen mit den Angaben auf der Anwendungsseite für Hydraulikzylinderstangen fest, damit Erzeugnisform, Querschnitt, Oberflächenbearbeitung, Prüfzeitpunkt und Bauteilbeanspruchung in einer gemeinsamen Beschaffungsentscheidung berücksichtigt werden.

Prüfabdeckung und Grenzen der Abtastflächen
Die Prüfabdeckung umfasst die untersuchten Flächen, Abtastbahnen, Richtungen und den Prüfumfang einschließlich benannter geometrischer Grenzen oder ausgeschlossener Bereiche. Der öffentlich zugängliche Text von BS EN 10308 beschreibt die manuelle Impuls-Echo-Prüfung von der Zylinderoberfläche aus und nennt Punkte, die Käufer und Lieferant vereinbaren müssen. Die Angebotsanfrage muss die geforderte Flächenabdeckung, Richtungen, den Umgang mit unzugänglichen Bereichen und jede vereinbarte besondere oder zusätzliche Abdeckung benennen. Ein weiteres Prüfverfahren darf daraus nicht ohne Weiteres abgeleitet werden.
Die EN-Datei mit dem Text einzelner Abschnitte ist eine öffentlich zugängliche Kopie von 2002 auf einer nicht offiziellen Website. Sie eignet sich zur vorsichtigen Einordnung von Verfahren und Abtastflächen, jedoch nicht als Grundlage für vertragliche Zitate, kopierte Annahmetabellen oder die Behauptung, die aktuell gültige Ausgabe sei übernommen. Prüfen Sie die lizenzierte Ausgabe und die produktbezogenen Ergänzungen.
Der IET-Fachaufsatz von 1962 ist eine historische Originalarbeit, die zeigt, dass das Abtasten von Rundstäben und die Aufzeichnung der Anzeigenpositionen besondere Verfahren erforderten. Der eingeschränkte öffentliche Zugang erlaubt es nicht, daraus eine aktuelle Prüfanweisung, einen Abtastumfang, eine Personalvorgabe oder eine Annahmeanforderung abzuleiten.
Referenz- und Kalibrierbasis
Ein Vergleichskörper ist ein definierter Referenzkörper, mit dem gemäß Prüfanweisung und Geräteeinstellung das Signalverhalten eingestellt oder überprüft wird. Kalibrierung bezeichnet hier die dokumentierte Einstellung und Überprüfung nach dieser Anweisung. Weder der Körper noch die Kalibrierung stellen für sich ein Annahmekriterium dar. Benennen Sie die maßgebende Prüfanweisung, die Referenzgrundlage, die Gerätekontrollen, deren Zeitpunkte und das Vorgehen bei Abweichungen.
Der Vergleich des National Bureau of Standards von 1979 dokumentierte Unterschiede zwischen Normen bei Vergleichskörpern, Abtastbedingungen und Funktionsprüfungen. Die NBS-Studie von 1976 untersuchte die Fertigung von Vergleichskörpern, die Homogenität des Materials, die Maßkontrolle, den metallurgischen Zustand und verbleibende Einflüsse. Zusammen erklären die Arbeiten, warum Vergleichskörper und eine konsequent überwachte Kalibrierung die Vergleichbarkeit beeinflussen. [4][5]
Diese NBS-Studien sind historische Forschungsarbeiten und keine aktuellen Annahmekriterien für Rundstäbe. Sie legen weder einen einheitlichen Vergleichskörper noch eine bestimmte Empfindlichkeit, Einstellung oder Prüfanweisung fest. Sie begründen, warum diese Angaben eindeutig sein müssen. Maßgebend bleiben die aktuell anwendbare Norm, die freigegebene Prüfanweisung, die Geometrie und der Vertrag.
Anzeigen sind keine Annahmekriterien
Eine Anzeige ist eine Reaktion des Geräts; eine Ungänze unterbricht die Kontinuität des Werkstoffs. Verwenden Sie den Begriff „Fehler“ nur für eine Ungänze, die die maßgebenden Kriterien nicht erfüllt. Die Prüfanweisung legt fest, wie Signale erfasst und bewertet werden. Der Vertrag bestimmt Annahmekriterien, Klasse oder Stufe, die zur Entscheidung über das Los befugte Person und die Registrierregel.
Die nicht offizielle öffentliche Kopie von BS EN 10308 enthält Annahmebestimmungen. Sie wählt jedoch weder die Annahmeklasse des Käufers aus noch gestattet sie die Wiedergabe von Grenzwerten. Die öffentliche Zusammenfassung von SAE AMS2630E legt einen eigenen Erzeugnis- und Verfahrensbereich fest, ohne detaillierte Klassen, Überlappungen oder Rückweisungsgrenzen zu veröffentlichen. Rekonstruieren Sie keine zugangsbeschränkten Tabellen, übernehmen Sie keine Klasse aus einem anderen Regelwerk und leiten Sie keinen Grenzwert aus einer Erläuterung zu Vergleichskörpern ab.
Die geforderte Klasse oder Stufe muss aus der Bestellspezifikation, der Zeichnung, der Produktnorm oder einer freigegebenen Vereinbarung hervorgehen. Es gibt weder eine Annahmestufe noch eine Geräteeinstellung, die für alle Stäbe geeignet ist. Halten Sie fest, wer die Signale bewertet und die Entscheidung über das Material freigibt.
Personal, Rückverfolgbarkeit und Prüfbericht
Die Personalqualifikation muss das benannte Qualifikationssystem, die geforderte Funktion, die Verantwortung des Arbeitgebers und die Ausgabe umfassen. Die öffentliche EN-Kopie von 2002 verweist auf ein älteres System. Daraus lassen sich weder ein aktuelles System noch die erforderliche Personalstufe für jeden Anwendungsfall nachweisen. Benennen Sie die aktuelle Anforderung oder verlangen Sie einen Vorschlag zur Freigabe durch den Käufer.
Prüfzeitpunkt und Rückverfolgbarkeit ordnen das Ergebnis eindeutig identifizierbarem Material zu. Geben Sie an, ob die Prüfung vor oder nach einem Arbeitsschritt erfolgt, der Geometrie, Oberfläche oder das innere Signalverhalten beeinflussen kann. Verlangen Sie, dass der Bericht jeden geprüften Stab, jedes Bündel, jede Schmelze oder jedes Los der jeweiligen Bestellposition und dem zugehörigen Zustand zuordnet. Eine Schmelzennummer allein genügt nicht, wenn sich Prüf- und Versandaufzeichnungen nicht mit den freigegebenen Stäben verbinden lassen.
Legen Sie den Berichtsinhalt fest: Materialidentität und Zustand, Norm und Ausgabe, Revisionsstand der Prüfanweisung, Gerät und Referenzgrundlage, Datum und Prüfzeitpunkt, Prüfabdeckung, geforderte Personalnachweise, Ergebnisse, Entscheidung über das Material, Einschränkungen, Bezeugungsstatus und Freigabe. Beschreiben Sie die Rollen der Bezeugenden sachlich, ohne Zertifizierung oder Akkreditierung vorauszusetzen.
Verfolgen Sie bei der Dokumentenprüfung eine Bestellposition durch UT-Bericht, Materialprüfbescheinigung und Packliste. Steht im Bericht lediglich „UT bestanden“, lässt sich das Ergebnis noch nicht mit dem bestellten Prüfumfang abgleichen. Die folgende Checkliste dient als beispielhafte Prüfhilfe. Sie ist weder ein ausgefüllter Prüfbericht noch die Aussage, dass eine Lieferung die Prüfung bestanden hat.
| Prüfpunkt | Abzugleichende Aufzeichnungen | Klärungsbedarf vor Abschluss der Durchsicht |
|---|---|---|
| Materialidentität | Bestellposition und Revisionsstand, Stab- oder Bündelkennungen, Schmelze und Prüflos | Der Bericht benennt eine Schmelze, aber nicht die davon erfassten Stäbe |
| Erzeugniszustand | Stababmessungen und Zustand, Prozessfolge und Prüfzeitpunkt | Der Bericht wurde vor einem späteren Arbeitsschritt erstellt, der für den bestellten Prüfzeitpunkt relevant ist |
| Verfahren und Prüfabdeckung | Vereinbarte Norm und Ausgabe, freigegebene Prüfanweisung, Abtastflächen und ausgeschlossene Bereiche | Vollständige Prüfabdeckung angegeben, ohne zugängliche oder ungeprüfte Bereiche zu definieren |
| Referenz und Annahme | Kalibrier- oder Vergleichsgrundlage, Registrierkriterien und bestellte Annahmeanforderungen | Ergebnis angegeben, ohne die zu seiner Bewertung verwendete Annahmegrundlage zu nennen |
| Personal und Ergebnisse | Geforderte Qualifikations- und Beauftragungsnachweise, Anzeigenaufzeichnung und Entscheidung über das Material | Freigabeunterschrift oder geforderte Ergebnisangabe fehlt |
| Zuordnung zur Lieferung | Endgültige Kennzeichnung, Zeugnis- und Berichtsverzeichnis, Packliste und Status der Haltepunkte | Eine Packlistenposition lässt sich den für die Freigabe bestätigten Prüfaufzeichnungen nicht zuordnen |
Formulierung der Angebotsanfrage und Freigabe
Fassen Sie alle Felder in einer gelenkten Anforderung zusammen und benennen Sie die jeweils maßgebende Unterlage. Diese eigens erstellte Matrix hilft dem Käufer, seine Anforderungen zu prüfen; sie ist keine Normtabelle. Führen Sie Unklarheiten als offene Punkte weiter, bis die freigabeberechtigte Person sie geklärt hat.
Lassen Sie den Lieferanten während der Angebotsphase Norm, Ausgabe, Prüfanweisung, Prüfzeitpunkt, Berichtsformat, Ausschlüsse und Termine bestätigen. Jede Änderung der Norm, Klasse, Vergleichsgrundlage oder des Qualifikationssystems bedarf der schriftlichen Zustimmung. Stimmen Sie den UT-Bericht mit dem MTC-Dokumentenpaket ab.
Auch eine kurze Angebotsanfrage kann Stäbe und Zustand, Verfahren und Ausgabe, Flächen und Prüfumfang, Vergleichs- oder Kalibriergrundlage, Annahmereferenz, Prüfzeitpunkt, Rückverfolgbarkeit, Bericht, Personalnorm, Bezeugungspunkt und freigabeberechtigte Person benennen. Öffentliche Zusammenfassungen geben den lizenzierten, vertraglich maßgebenden Normtext nicht wieder.
Übernehmen Sie die vereinbarten Angaben zu Verfahren, Prüfabdeckung, Kalibrierung, Annahme, Bericht und Bezeugungsrollen in die strukturierte Angebotsanfrage für Stahlstäbe mit Stahlsorte, Abmessungen, Zustand, Menge, Verpackung und Bestimmungsort, statt lediglich den Einzelhinweis „UT erforderlich“ zu senden.
| Spezifikationsfeld | Vom Käufer festzulegen | Maßgebende Referenz | Nachweise in Prüfanweisung und Bericht | Ungeklärte Mehrdeutigkeit |
|---|---|---|---|---|
| Erzeugnis, Form und Zustand | Stabidentität, Abmessungen, Stahlsorte, Zustand und geometrische Grenzen | Bestellung, Zeichnung und Produktspezifikation | Materialidentität und Zustand den geprüften Stäben zugeordnet | Nicht angegebene Einschränkungen durch Form, Oberfläche, Krümmung, Enden oder Zugänglichkeit |
| Norm und Ausgabe | UT-Norm, vereinbarte Ausgabe und produktbezogene Ergänzung | Vertrag, Zeichnung oder freigegebene technische Vereinbarung | Prüfanweisung und Bericht nennen dieselben freigegebenen Referenzen | Widersprüchliche oder ersetzte Normen und veraltete Ausgaben |
| Prüfverfahren | Impuls-Echo-Verfahren oder anderes vertraglich festgelegtes Verfahren und anwendbare Prüfart | Maßgebende UT-Norm und freigegebene Prüfanweisung | Verfahren, Gerät und Revisionsstand der Prüfanweisung dokumentiert | Pauschale UT-Formulierung ohne festgelegtes Prüfverfahren |
| Prüfabdeckung und Abtastflächen | Flächen, Abtastbahnen, Richtungen, Umfang, besondere oder zusätzliche Abdeckung und Ausschlüsse | Lizenzierte Normausgabe, Zeichnung und freigegebener Abtastplan | Angaben zu Prüfabdeckung und Einschränkungen in Prüfanweisung und Bericht | Ungeprüfte Bereiche, unzugängliche Geometrie oder nicht benannte Vereinbarungen zwischen Käufer und Lieferant |
| Vergleichskörper oder Kalibriergrundlage | Vergleichskörper, Kontrollen der Einstellung, Kontrollzeitpunkte und Vorgehen bei Abweichungen | Maßgebende Norm und freigegebene schriftliche Prüfanweisung | Kennung des Vergleichskörpers sowie Kalibrier- oder Kontrollprotokolle | Nicht festgelegte Empfindlichkeit, ungeeigneter Vergleichskörper oder fehlende Überprüfung |
| Annahmekriterien | Vertragliche Klasse, Stufe oder Regel und Person, die die Entscheidung über das Los freigibt | Bestellspezifikation, Zeichnung, Produktnorm oder technische Vereinbarung | Ergebnisse anhand der benannten Annahmereferenz bewertet | Verfahren benannt, aber keine freigegebene Annahmegrundlage |
| Prüfzeitpunkt | Prozesszustand und Zeitpunkt, zu dem die Prüfung stattfinden muss | Fertigungs- und Prüfplan | Bericht dokumentiert den tatsächlichen Prüfzeitpunkt und Materialzustand | Spätere Bearbeitung, durch die das Ergebnis seine Anwendbarkeit verlieren kann |
| Qualifikation des Personals | Qualifikationssystem, Funktion, Verantwortung und Ausgabe | Maßgebende Spezifikation und freigegebene Prüfanweisung | Geforderte Personalnachweise im Berichtspaket benannt | Veraltete Referenz, nicht benanntes Qualifikationssystem oder vorausgesetzte Personalstufe |
| Rückverfolgbarkeit von Schmelze und Stab | Identitätskette von der Bestellung über Stab, Bündel, Schmelze oder Los bis zur Lieferung | Bestellung und Rückverfolgbarkeitsplan | Kennungen im Bericht stimmen mit Kennzeichnung und Versandaufzeichnungen überein | Schmelzennummer vorhanden, aber Zuordnung des Ergebnisses zu den Stäben ungeklärt |
| Bericht | Inhalt, Format, Revisionslenkung, Termine und freigabeberechtigte Person | Prüfplan und Dokumentenanforderungen des Käufers | Prüfanweisung, Prüfabdeckung, Referenz, Ergebnisse, Einschränkungen und Entscheidung dokumentiert | Pauschale Aussage ohne ausreichende Nachweise, um den Prüfablauf nachzuvollziehen |
| Bezeugung und Freigabe | Bezeugungs- oder Haltepunkte, benannte Funktion, Anmeldung, Vorgehen bei Abweichungen und Freigabe | Vertrag und freigegebener Prüfplan | Bezeugungsstatus, Genehmigungen, offene Punkte und Freigabeaufzeichnungen | Ungeprüfte Zuständigkeit eines externen Beteiligten oder Versand vor der geforderten Durchsicht |
Erzeugnis: Rundstab aus umgeformtem Stahl, Stahlsorte, Produktnorm und Ausgabe, Durchmesser, Länge, Menge, Lieferzustand und Oberflächenzustand angeben.
UT-Norm und Ausgabe: Maßgebende Norm, vereinbarte Ausgabe, produktbezogene Ergänzung und Revisionsstand der freigegebenen schriftlichen Prüfanweisung angeben.
Verfahren und Prüfabdeckung: Prüfverfahren, Flächen, Abtastbahnen, Richtungen, Umfang, besondere Abdeckung, ausgeschlossene Bereiche und vereinbarte geometrische Grenzen festlegen.
Vergleichs- und Kalibriergrundlage: Freigegebenen Vergleichskörper oder Kalibriergrundlage, Kontrollen der Einstellung, Kontrollzeitpunkte und Vorgehen bei Abweichungen benennen.
Annahmekriterien: Vertragliche Klasse, Stufe oder Regel sowie die zur Entscheidung über eine Anzeige oder Abweichung befugte Person festlegen.
Prüfzeitpunkt und Rückverfolgbarkeit: Prozesszustand bei der Prüfung angeben und verlangen, dass Auftrags-, Material-, Los-, Bündel- und Stabkennungen mit dem Bericht und den Versandunterlagen übereinstimmen.
Bericht und Personal: Norm für die Personalqualifikation, geforderte Berichtsfelder, Einschränkungen, Revisionslenkung, Vorlagefrist und freigabeberechtigte Person festlegen.
Bezeugung und Freigabe: Bezeugungs- oder Haltepunkte, Anmeldefrist, Genehmigungsverfahren für Abweichungen und Versandfreigabe festlegen. Der Lieferant soll die vorgeschlagene Prüfanweisung, Ausschlüsse und Abweichungen bei der kaufmännischen Prüfung vorlegen.Fragen, die Käufer stellen
Was muss eine UT-Anforderung für Rundstäbe aus Stahl enthalten?
Benennen Sie Erzeugnisform, Abmessungen und Zustand, Norm und Ausgabe, Verfahren, Prüfabdeckung und Abtastflächen, Vergleichs- oder Kalibriergrundlage, Annahmekriterien, Prüfzeitpunkt, Personalqualifikationsnorm, Rückverfolgbarkeit, Berichtsinhalt, Bezeugungsstatus und freigabeberechtigte Person.
Legt BS EN 10308 eine einzige Annahmestufe für alle Rundstäbe fest?
Nein. Die offizielle BSI-Seite beschreibt den Erzeugnisbereich der manuellen Impuls-Echo-Prüfung; der nicht offizielle öffentliche Text enthält Annahmebestimmungen. Keine der beiden Quellen wählt eine Klasse für Stahlsorte, Durchmesser, Geometrie, Zustand und Endanwendung des Käufers. Diese Auswahl muss die maßgebende Bestellspezifikation treffen.
Warum muss die Referenz- und Kalibrierbasis benannt werden?
Historische NBS-Forschungsarbeiten zeigen, dass die Herstellung von Vergleichskörpern, das Signalverhalten des Materials, Abtastbedingungen und Funktionsprüfungen die Vergleichbarkeit beeinflussen. Der aktuelle Vertrag und die freigegebene Prüfanweisung müssen deshalb die tatsächlich verwendete Grundlage benennen, ohne aus den historischen Studien Annahmeregeln zu machen.
Was macht einen UT-Bericht nachvollziehbar und auditierbar?
Der Bericht sollte den geprüften Stab oder das Bündel der Bestellung, der Schmelze oder dem Los sowie dem Zustand und Prüfzeitpunkt zuordnen. Er sollte Norm, Prüfanweisung, Gerät, Vergleichsgrundlage, Prüfabdeckung, Personalnachweise, Ergebnisse, Einschränkungen, Bezeugungsstatus, Entscheidung über das Material und Freigabe dokumentieren.
Checkliste für die Angebotsanfrage
- Identität des Rundstabs aus umgeformtem Stahl, Durchmesser, Länge, Menge, Stahlsorte, Liefer- und Oberflächenzustand sowie geometrische Grenzen
- Maßgebende UT-Norm, vereinbarte Ausgabe, produktbezogene Ergänzung und Revisionsstand der freigegebenen Prüfanweisung
- Manuelles Impuls-Echo-Verfahren oder zwischen Käufer und Lieferant vereinbarte mechanisierte, halbautomatische oder automatische Ausführung; geforderte Abdeckung der Zylinderoberfläche, Richtungen und Umfang; besondere oder zusätzliche Vereinbarungen; sowie ausgeschlossene Bereiche
- Vergleichskörper oder Kalibriergrundlage, Einstell- und Kontrollprotokolle, Zeitpunkte und Vorgehen bei Abweichungen
- Annahmeklasse, Stufe oder Kriterien aus der maßgebenden Vertragsunterlage sowie die Person, die über das Los entscheidet
- Prüfzeitpunkt, Prozesszustand, Rückverfolgbarkeit von Schmelze, Los, Bündel und Stab, Kennzeichnung und Zuordnung zur Lieferung
- Qualifikationssystem für das Prüfpersonal und Ausgabe, geforderter Berichtsinhalt, Revisionslenkung und Einschränkungen
- Bezeugungs- oder Haltepunkt, Anmeldefrist, Vorgehen bei Abweichungen, freigabeberechtigte Person, Verpackung, Bestimmungsort und Freigabezeitpunkt
Referenzen
- BS EN 10308:2002 Zerstörungsfreie Prüfung - Ultraschallprüfung von Stahlstäben
- Öffentlich zugängliche Kopie von BS EN 10308:2002: Ultraschallprüfung von Stahlstäben
- SAE AMS2630E Ultraschallprüfung von Erzeugnissen über 0,5 Zoll (12,7 mm) Dicke
- Vergleich amerikanischer und europäischer Normen zur Ultraschallprüfung
- Verbesserte Standard-Vergleichskörper für die Ultraschallprüfung
- Automatische grafische Aufzeichnung von durch Ultraschall erkannten Fehlern in Stäben
Unterstützung bei Anfragen
Möchten Sie den Prüfplan präzisieren?
Senden Sie die Zeichnung oder Angebotsanfrage mit Stahlsorte, Abmessungen, Zustand, Bearbeitung, Prüfung, Menge und Bestimmungsort. Wir können offene Punkte vor der Angebotserstellung benennen.