
Points clés à retenir
- Avant d’interpréter les résultats, précisez la forme de barre ronde corroyée, ses dimensions, son état, la norme applicable et son édition, ainsi que la mise en œuvre de la méthode par réflexion d’impulsions.
- Précisez dans des champs distincts la couverture du balayage, les surfaces examinées, les limites géométriques, la base de référence ou d’étalonnage et les critères d’acceptation.
- Une indication de l’appareil est un élément à évaluer selon le contrat ; elle ne constitue pas automatiquement un défaut ni une décision sur la matière.
- Rendez le dossier vérifiable en précisant le stade de contrôle, la qualification du personnel, la traçabilité des coulées et des barres, le contenu du rapport, l’état des présences aux contrôles et l’autorité chargée d’approuver la libération.
Domaine de produit et de méthode pour les barres rondes
Le contrôle par ultrasons (UT) est une méthode d’examen non destructif spécifiée ; il ne signifie pas que la matière est acceptée. Pour chaque commande, précisez la forme de barre ronde corroyée, les dimensions nominales, l’état de livraison et de surface, la nuance et la spécification de produit, la norme UT applicable et son édition, le stade de contrôle et les particularités géométriques susceptibles de limiter l’accès ou l’interprétation. La méthode par réflexion d’impulsions émet des ondes sonores et reçoit des réponses évaluées selon une procédure définie.
La page officielle de BSI indique que BS EN 10308:2002 couvre le contrôle manuel par ultrasons, par réflexion d’impulsions, des barres d’acier. Son domaine comprend les diamètres ou épaisseurs équivalentes inférieurs ou égaux à 400 mm. Des techniques mécanisées, semi-automatiques ou automatiques peuvent être utilisées après accord entre l’acheteur et le fournisseur. Cette limite dimensionnelle définit le domaine de la méthode. Elle ne constitue ni une plage d’acceptation ni une déclaration de capacité du fournisseur. Elle ne signifie pas non plus qu’une seule procédure convient à toutes les nuances, géométries, conditions de surface et utilisations finales.
Le résumé officiel de SAE AMS2630E présente une méthode distincte par réflexion d’impulsions pour les produits corroyés de plus de 0,5 pouce (12,7 mm), notamment les produits ronds et cylindriques. Cette limite relève du champ publié dans le résumé SAE ; celui-ci ne précise ni le recouvrement du balayage, ni les classes de discontinuités, ni les seuils de rejet, et ne remplace pas la spécification d’achat. Choisissez le référentiel applicable selon le contrat et l’usage, sans combiner les champs d’application de normes différentes.
La photographie illustre uniquement les barres rondes et leur surface. Elle ne permet de déduire ni une activité de contrôle ni un résultat.
Si la barre ronde est destinée à devenir une tige de piston, définissez le contrôle UT en lien avec la page consacrée aux tiges de vérins hydrauliques afin d’intégrer la forme du produit, la section, le procédé de surface, le stade de contrôle et les conditions de service du composant dans une même décision d’achat.

Couverture du balayage et limites des surfaces
La couverture du balayage comprend les surfaces, trajectoires, directions et étendue examinées, ainsi que les limites géométriques ou zones exclues déclarées. Le texte public de BS EN 10308 décrit l’examen manuel par réflexion d’impulsions depuis la surface cylindrique et identifie les points à convenir entre acheteur et fournisseur. La RFQ doit préciser la couverture des surfaces exigée, les directions, le traitement des zones inaccessibles et toute couverture spéciale ou complémentaire convenue entre les parties ; elle ne doit pas déduire une méthode supplémentaire de la norme.
Le fichier donnant le texte EN par clauses est une copie de 2002 accessible sur un site non officiel. Il permet de situer avec prudence la méthode et les surfaces de balayage, mais ne suffit pas pour citer des clauses contractuelles, reproduire des tableaux d’acceptation ou affirmer que l’édition en vigueur est adoptée. Vérifiez l’exemplaire sous licence de l’édition applicable et les compléments relatifs au produit.
L’article IET de 1962 est une recherche originale historique montrant que le balayage des barres rondes et l’enregistrement de la position des indications nécessitaient des méthodes spécifiques. Son accès public limité ne permet pas de l’utiliser pour définir une procédure actuelle, une étendue de balayage, une règle de qualification du personnel ou une exigence d’acceptation.
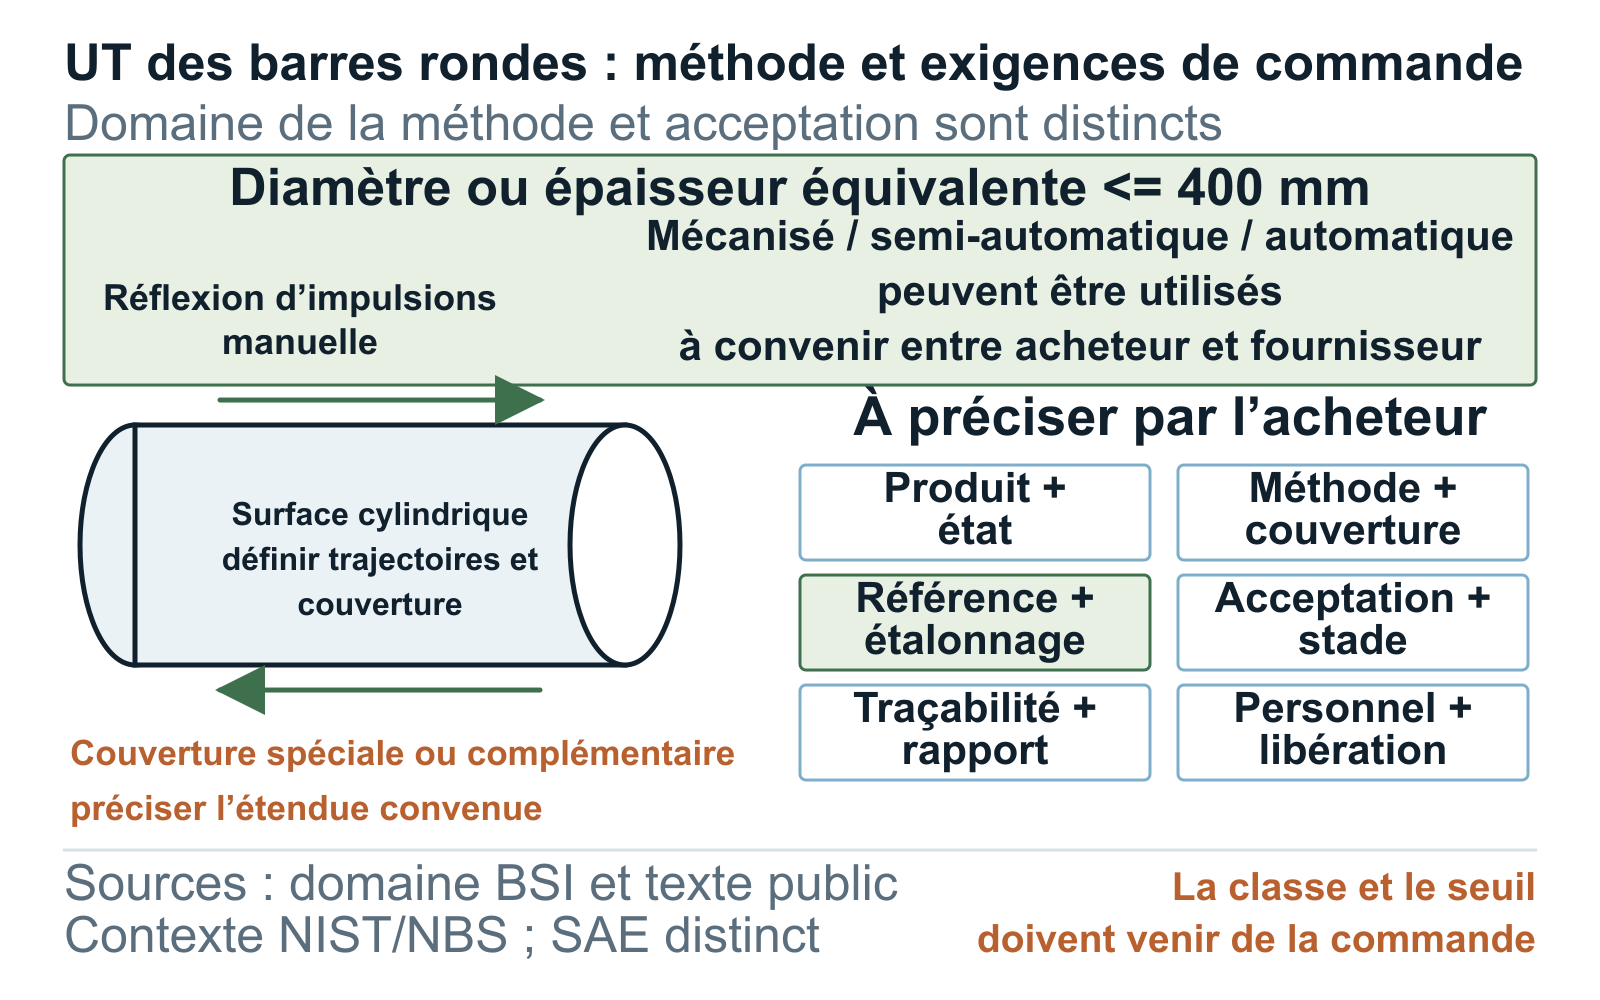
Base de référence et d'étalonnage
Un bloc de référence est un étalon défini, utilisé avec la procédure et le réglage de l’appareil pour établir ou vérifier la réponse. L’étalonnage comprend le réglage et la vérification documentés selon cette procédure. Ni le bloc ni l’étalonnage ne constituent à eux seuls un critère d’acceptation. Identifiez la procédure applicable, la base de référence, les vérifications de l’équipement, leurs moments d’exécution et les règles en cas d’écart.
La comparaison publiée par le National Bureau of Standards en 1979 a documenté des différences entre normes concernant les blocs de référence, les conditions de balayage et les vérifications de performance. L’étude du NBS de 1976 a examiné la fabrication des blocs, l’homogénéité de la matière, la maîtrise dimensionnelle, l’état métallurgique et les effets résiduels. Ces travaux expliquent ensemble pourquoi les étalons de référence et la rigueur de l’étalonnage influent sur la comparabilité. [4][5]
Ces études du NBS sont des travaux historiques, pas des critères actuels d’acceptation des barres rondes. Elles ne permettent pas de choisir à elles seules un bloc, une sensibilité, un réglage ou une procédure. Elles expliquent pourquoi ces champs doivent être précisés ; le contrôle doit ensuite respecter la norme applicable en vigueur, la procédure approuvée, la géométrie et le contrat.
Les indications ne sont pas des critères d'acceptation
Une indication est une réponse de l’appareil ; une discontinuité interrompt la continuité de la matière. Réservez le terme « défaut » à une discontinuité qui ne satisfait pas aux critères applicables. La procédure détermine comment obtenir et évaluer les réponses ; le contrat définit les critères d’acceptation, la classe ou le niveau, la personne approuvant la décision sur le lot et la règle d’enregistrement.
La copie publique non officielle de BS EN 10308 contient des dispositions d’acceptation, mais elle ne choisit pas la classe de l’acheteur et n’autorise pas à reproduire les seuils. Le résumé public de SAE AMS2630E définit un domaine de produit et de méthode distinct, sans publier le détail des classes, le recouvrement ou les seuils de rejet. Ne reconstituez pas les tableaux à accès restreint, n’importez pas une classe d’un autre référentiel et ne déduisez pas un seuil d’une explication sur les blocs de référence.
La classe ou le niveau exigé doit être défini par la spécification d’achat, le plan, la norme de produit ou l’accord approuvé. Aucun niveau d’acceptation ni aucun réglage ne convient à toutes les barres. Consignez qui évalue les réponses et qui approuve la décision sur la matière.
Personnel, traçabilité et rapports
La qualification du personnel doit préciser le référentiel, le rôle exigé, la responsabilité de l’employeur et l’édition. La copie publique EN de 2002 renvoie à un référentiel ancien ; elle ne démontre donc ni le dispositif actuel ni le niveau de personnel requis dans chaque cas. Indiquez l’exigence en vigueur ou demandez une proposition à soumettre à l’approbation de l’acheteur.
Le stade de contrôle et la traçabilité permettent d’appliquer le résultat à une matière identifiable. Indiquez si l’examen intervient avant ou après une opération pouvant modifier la géométrie, la surface ou la réponse interne. Exigez que le rapport relie chaque barre, fardeau, coulée ou lot examiné à la ligne de commande et à l’état correspondants. Le numéro de coulée ne suffit pas si les dossiers de contrôle et d’expédition ne peuvent pas être reliés aux barres libérées.
Définissez le contenu du rapport : identification et état de la matière, norme et édition, révision de la procédure, équipement et base de référence, date et stade, couverture, justificatifs du personnel exigés, résultats, décision prise, limites, état des présences aux contrôles et approbation. Décrivez les rôles des personnes assistant au contrôle selon les faits, sans présumer une certification ou une accréditation.
Pour la revue documentaire, suivez une ligne de commande dans le rapport UT, le certificat matière et la liste de colisage. Si le rapport indique seulement « UT conforme », le résultat ne peut pas encore être rapproché du périmètre commandé. La liste ci-dessous est un exemple d’aide à la revue ; elle ne constitue ni un rapport d’essai rempli ni une affirmation qu’une expédition a satisfait au contrôle.
| Point à vérifier | Enregistrements à comparer | Point à clarifier avant de clore la revue |
|---|---|---|
| Identification de la matière | Ligne et révision de la commande, identifiants des barres ou fardeaux, coulée et lot de contrôle | Le rapport identifie une coulée, mais pas les barres représentées |
| État du produit | Dimensions et état des barres, séquence des opérations et stade de contrôle | Le rapport est antérieur à une opération ultérieure qui influe sur le stade de contrôle exigé par la commande |
| Méthode et couverture | Norme et édition convenues, procédure approuvée, surfaces de balayage et zones exclues | Couverture complète déclarée sans définition des zones accessibles ou non examinées |
| Référence et acceptation | Base d’étalonnage ou de référence, critères d’enregistrement et acceptation exigée par la commande | Résultat déclaré sans indication de la base d’acceptation utilisée pour l’évaluer |
| Personnel et résultats | Justificatifs de qualification et d’habilitation exigés, relevé des indications et décision prise | Signature d’approbation ou détail exigé des résultats manquant |
| Correspondance avec l’expédition | Marquage final, registre des certificats et rapports, liste de colisage et état des points d’arrêt | Une ligne de la liste de colisage ne peut pas être reliée aux dossiers de contrôle approuvés pour la libération |
Rédaction de la RFQ et libération
Rassemblez tous les champs dans une exigence soumise à la maîtrise documentaire et identifiez le document qui définit chacun d’eux. Cette matrice originale aide l’acheteur à contrôler les exigences ; elle n’est pas extraite d’une norme. Conservez les ambiguïtés parmi les points ouverts jusqu’à leur résolution par le responsable de l’approbation.
Pendant l’établissement du devis, demandez au fournisseur de confirmer la norme, l’édition, la procédure, le stade de contrôle, le format du rapport, les exclusions et les délais. Toute modification de norme, de classe, de base de référence ou de référentiel de qualification exige une approbation écrite. Coordonnez le rapport UT avec le dossier du certificat matière (MTC).
Une RFQ concise peut préciser les barres et leur état, la méthode et l’édition, les surfaces et l’étendue du contrôle, la base de référence ou d’étalonnage, le document fixant l’acceptation, le stade, la traçabilité, le rapport, la norme de qualification du personnel, le point de convocation et le responsable de la libération. Les résumés publics ne reproduisent pas le texte normatif sous licence qui régit le contrat.
Une fois convenus la méthode, la couverture du balayage, l’étalonnage, l’acceptation, les rapports et les rôles des personnes assistant aux contrôles, reportez-les dans la demande de prix structurée pour les barres d’acier avec la nuance, les dimensions, l’état, la quantité, l’emballage et la destination, au lieu d’envoyer seulement la mention « UT exigé ».
| Champ de spécification | L'acheteur doit indiquer | Référence applicable | Éléments de preuve dans la procédure et le rapport | Ambiguïté non résolue |
|---|---|---|---|---|
| Produit, forme et état | Identification des barres, dimensions, nuance, état et limites géométriques | Commande, plan et spécification du produit | Identification et état de la matière reliés aux barres examinées | Contraintes de forme, de surface, de courbure, d’extrémité ou d’accès non déclarées |
| Norme et édition | Norme UT, édition retenue et complément relatif au produit | Contrat, plan ou accord technique approuvé | La procédure et le rapport citent les mêmes références approuvées | Normes contradictoires ou substituées et éditions obsolètes |
| Méthode | Méthode par réflexion d’impulsions ou autre méthode contractuelle et mode d’examen applicable | Norme UT applicable et procédure approuvée | Méthode, équipement et révision de la procédure consignés | Mention générique d’UT sans méthode définie |
| Couverture et surfaces de balayage | Surfaces, trajectoires, directions, étendue, couverture spéciale ou complémentaire et exclusions | Exemplaire sous licence de la norme, plan et programme de balayage approuvé | Couverture et limites déclarées dans la procédure et le rapport | Zones non examinées, géométrie inaccessible ou accords entre acheteur et fournisseur non déclarés |
| Bloc de référence ou base d'étalonnage | Étalon de référence, vérifications du réglage, moments de vérification et règles en cas d’écart | Norme applicable et procédure écrite approuvée | Identification de la référence et enregistrements d’étalonnage ou de vérification | Sensibilité non définie, référence inadaptée ou vérification manquante |
| Critères d'acceptation | Classe, niveau ou règle contractuelle et personne approuvant la décision sur le lot | Spécification d’achat, plan, norme de produit ou accord technique | Résultats évalués selon la référence d’acceptation indiquée | Méthode indiquée sans base d’acceptation approuvée |
| Étape d'essai | État du procédé et moment auquel l’examen doit avoir lieu | Plan de fabrication et d'inspection | Le rapport consigne le stade réel du contrôle et l’état de la matière | Opérations ultérieures pouvant rendre le résultat inapplicable |
| Qualification du personnel | Cadre de qualification, rôle, responsabilité et édition | Spécification applicable et procédure approuvée | Justificatifs du personnel exigés, identifiés dans le dossier de rapport | Référence ancienne, référentiel non précisé ou niveau de personnel présumé |
| Traçabilité des coulées et des barres | Chaîne d’identification de la commande à la barre, au fardeau, à la coulée ou au lot, puis à l’expédition | Bon de commande et plan de traçabilité | Les identifiants du rapport concordent avec le marquage et les enregistrements d’expédition | Numéro de coulée présent, mais applicabilité aux barres non établie |
| Rapport | Contenu, format, maîtrise des révisions, délai et responsable de l’approbation | Plan de contrôle et exigences documentaires de l’acheteur | Procédure, couverture, référence, résultats, limites et décision consignés | Déclaration sommaire sans suffisamment de preuves pour reconstituer l'examen |
| Présence aux contrôles et libération | Points de convocation ou d’arrêt, rôle désigné, préavis, traitement des écarts et approbation de la libération | Contrat et plan d'inspection approuvé | État des présences aux contrôles, approbations, points ouverts et enregistrements de libération | Rôle de l’intervenant extérieur non vérifié ou expédition avant la revue exigée |
Produit : Précisez la barre ronde en acier corroyé, la nuance, la norme de produit et son édition, le diamètre, la longueur, la quantité, l’état de livraison et l’état de surface.
Norme UT et édition : Précisez la norme applicable, l’édition retenue, le complément relatif au produit et la révision de la procédure écrite approuvée.
Méthode et couverture : Précisez la méthode d’examen, les surfaces, les trajectoires et directions de balayage, l’étendue, la couverture spéciale, les zones exclues et les limites géométriques convenues.
Base de référence et d’étalonnage : Identifiez l’étalon de référence approuvé ou la base d’étalonnage, les vérifications du réglage, leurs moments d’exécution et les règles en cas d’écart.
Critères d’acceptation : Précisez la classe, le niveau ou la règle contractuelle, ainsi que la personne habilitée à décider du traitement d’une indication ou d’un écart.
Stade de contrôle et traçabilité : Précisez l’état du procédé au moment de l’examen et exigez que les identifiants de commande, matière, lot, fardeau et barre concordent avec le rapport et les documents d’expédition.
Rapport et personnel : Précisez la norme de qualification du personnel, les champs exigés du rapport, les limites, la maîtrise des révisions documentaires, le délai de remise et le responsable de l’approbation.
Présence aux contrôles et libération : Précisez les points de convocation ou d’arrêt, le préavis, le processus d’approbation des écarts et l’autorisation d’expédition. Le fournisseur doit présenter la procédure proposée, les exclusions et les écarts pendant la revue commerciale.Questions fréquentes des acheteurs
Que doit inclure une exigence UT pour des barres rondes en acier ?
Identifiez la forme du produit, ses dimensions et son état, la norme et l’édition, la méthode, la couverture et les surfaces de balayage, la base de référence ou d’étalonnage, les critères d’acceptation, le stade de contrôle, la norme de qualification du personnel, la traçabilité, le contenu du rapport, l’état des présences aux contrôles et le responsable de la libération.
BS EN 10308 définit-elle un niveau d’acceptation unique pour toutes les barres rondes ?
Non. La page officielle de BSI définit le domaine de produit du contrôle manuel par réflexion d’impulsions, tandis que le texte public non officiel contient des dispositions d’acceptation. Aucune de ces sources ne sélectionne une classe pour la nuance, le diamètre, la géométrie, l’état et l’usage final de l’acheteur ; ce choix doit figurer dans la spécification d’achat applicable.
Pourquoi faut-il préciser la base de référence et d’étalonnage ?
Les recherches historiques du NBS montrent que la fabrication des blocs de référence, la réponse de la matière, les conditions de balayage et les vérifications de performance influent sur la comparabilité. Le contrat actuel et la procédure approuvée doivent donc préciser la base effectivement utilisée, sans transformer ces études historiques en règles d’acceptation.
Qu’est-ce qui rend un rapport UT traçable et vérifiable ?
Le rapport doit relier la barre ou le fardeau examiné à la commande, à la coulée ou au lot, à l’état et au stade de contrôle, puis consigner la norme, la procédure, l’équipement, la base de référence, la couverture, les justificatifs du personnel, les résultats, les limites, l’état des présences aux contrôles, la décision et l’approbation.
Liste de contrôle pour la demande de prix
- Identification de la barre ronde corroyée, diamètre, longueur, quantité, nuance, état de livraison et de surface, et limites géométriques
- Norme UT applicable, édition retenue, complément relatif au produit et révision de la procédure approuvée
- Contrôle manuel par réflexion d’impulsions, ou mise en œuvre mécanisée, semi-automatique ou automatique de cette méthode convenue entre acheteur et fournisseur ; couverture exigée de la surface cylindrique, directions et étendue ; accords spéciaux ou complémentaires ; et zones exclues
- Bloc de référence ou base d’étalonnage, enregistrements du réglage et des vérifications, moments d’exécution et règles en cas d’écart
- Classe, niveau ou critères d’acceptation selon le document contractuel qui fait foi, et personne approuvant la décision sur le lot
- Stade de contrôle, état du procédé, traçabilité des coulées, lots, fardeaux et barres, marquage et correspondance avec l’expédition
- Référentiel de qualification du personnel et édition, contenu du rapport exigé, maîtrise des révisions et limites
- Point de convocation ou d’arrêt, préavis, traitement des écarts, responsable de l’approbation, emballage, destination et moment de libération
Références
- BS EN 10308:2002 Essais non destructifs : contrôle par ultrasons des barres d’acier
- Copie accessible au public de BS EN 10308:2002 : contrôle par ultrasons des barres d’acier
- SAE AMS2630E Contrôle par ultrasons de produits de plus de 0,5 pouce (12,7 mm) d’épaisseur
- Comparaison des normes américaines et européennes de contrôle par ultrasons
- Amélioration des blocs étalons de référence pour le contrôle par ultrasons
- Cartographie automatique des défauts détectés par ultrasons dans les barres
Assistance aux demandes de renseignements
Besoin de préciser le plan de contrôle ?
Envoyez le plan ou la demande de prix avec la nuance, les dimensions, l’état de livraison, la transformation, les contrôles, la quantité et la destination. Nous pouvons signaler les points à préciser avant le devis.