
Mức mài mòn thanh nghiền: trước hết xác định đại lượng cần đo bằng kg/t
Đối với mua hàng, mức mài mòn thanh nghiền nên trả lời một câu hỏi có thể tái lập: trong một khoảng thời gian xác định, bao nhiêu khối lượng thanh đã rời khỏi tải thanh làm việc trên mỗi tấn hệ mét cấp liệu mới được xử lý tính trên cơ sở quy khô, dưới các điều kiện vận hành đã ghi nhận? Nhà máy cũng có thể theo dõi khối lượng trên mỗi giờ vận hành hoặc mỗi đơn vị năng lượng máy nghiền, nhưng không nên trộn kg/t với các mẫu số đó, hay với tấn ướt, tấn tinh quặng, tải tuần hoàn, short ton hoặc long ton.
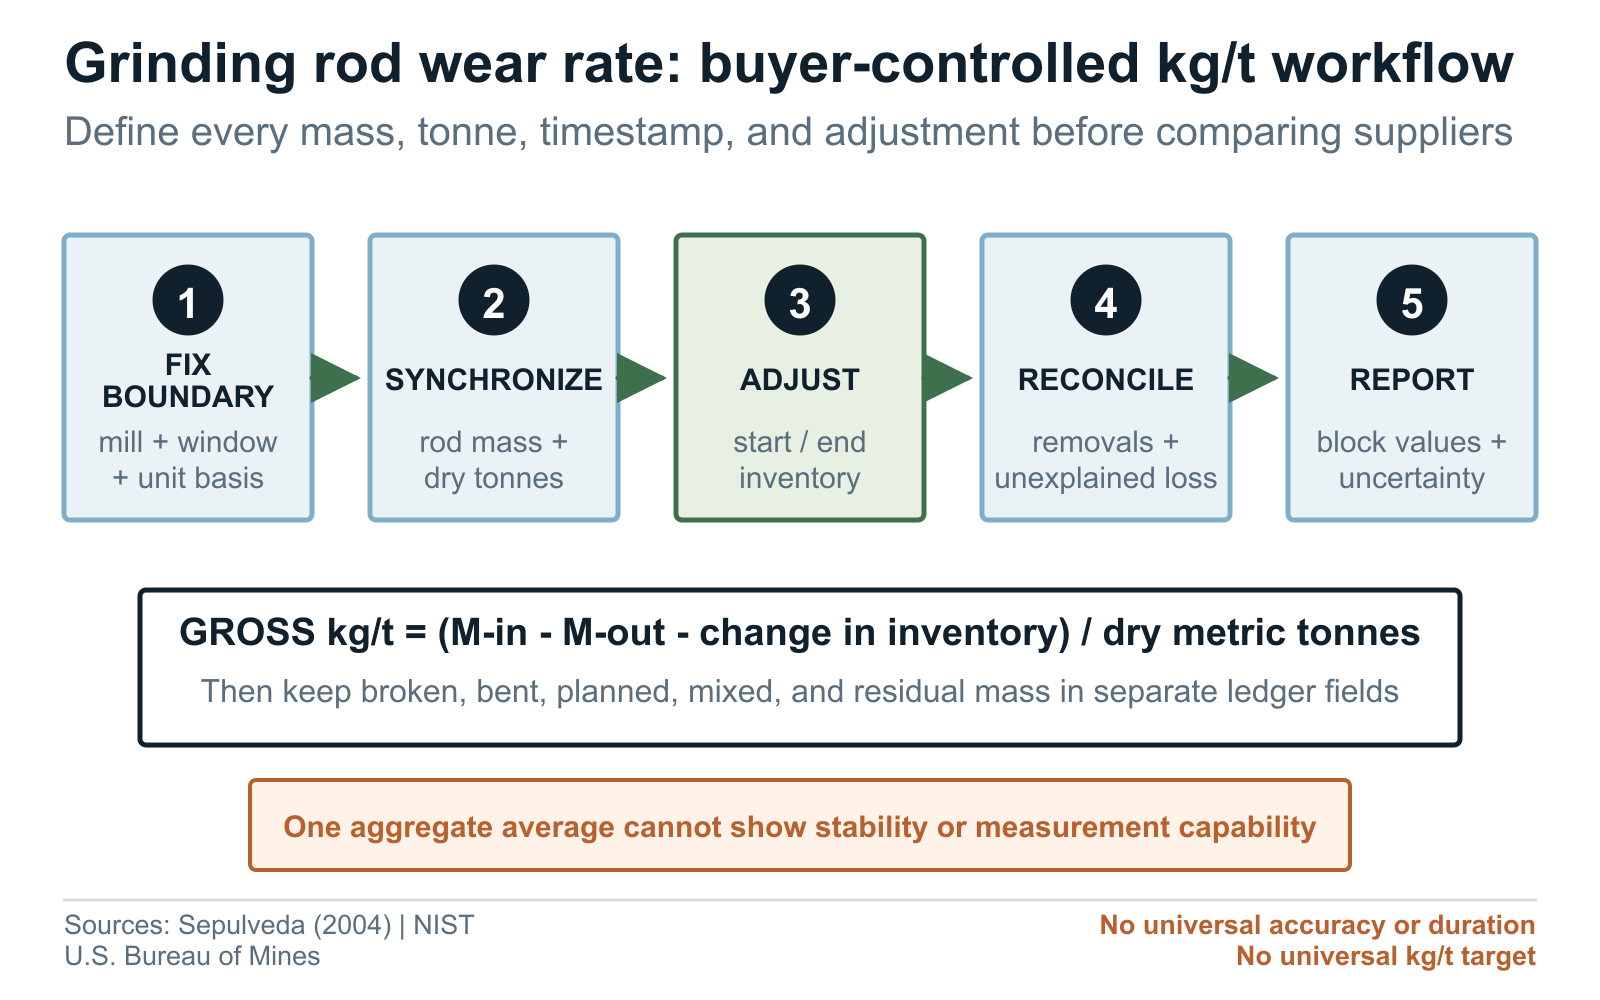
Sổ mua hàng riêng lẻ không phải phép đo mài mòn. Thanh được giao đến có thể dùng để bù khối lượng mất dần do mài mòn, thay thanh gãy hoặc cong tháo sớm, chủ động tăng lượng thanh trong máy, chuyển sang máy khác, bù các đoạn bị thất lạc hoặc hiệu chỉnh số liệu tồn. Trước hết, xác định ranh giới vật lý và hạch toán cho một máy nghiền hoặc một ngăn được chỉ rõ, sau đó đối chiếu tải thanh ở đầu và cuối mỗi khoảng so sánh.
Phương pháp ở quy mô toàn nhà máy của Sepúlveda năm 2004 được xây dựng cho tiêu hao bi nghiền và các giai đoạn kiểm soát kéo dài, không phải một bản quy cách hoàn chỉnh cho thanh nghiền. Bài học có thể áp dụng là tính kỷ luật của chương trình: xác định điều kiện vận hành, ghi dữ liệu cần thiết và dùng phương pháp tính nhất quán trước khi so sánh việc thay nhà cung cấp hoặc sản phẩm. Tổng quan của Aldrich làm rõ thêm giới hạn này vì các biến về quặng, bùn quặng, vật nghiền và vận hành tương tác với nhau, khiến khó so sánh trực tiếp kết quả từ các máy nghiền được mô tả không đầy đủ.
Bối cảnh máy nghiền thanh cần được xem xét riêng. Nghiên cứu nghiền khô theo mẻ của Zeng và Forssberg cho thấy cỡ hạt cấp liệu, đường kính thanh, thành phần tải thanh và thời gian nghiền ảnh hưởng đến kết quả nghiền. Đây không phải thử nghiệm mài mòn giữa các nhà cung cấp và không đưa ra dự báo kg/t, nhưng đủ để bác bỏ một phép so sánh chỉ ghi thành phần hóa học của vật nghiền mà bỏ qua điều kiện máy và tải thanh.

Cân bằng khối lượng kg/t đã được đối chiếu
Chọn một cơ sở báo cáo và ghi vào quy trình thử nghiệm. Với máy nghiền nhận thanh mới hoặc thanh chuyển vào đã xác minh, định nghĩa M-in là toàn bộ khối lượng thanh đi vào ranh giới máy nghiền, M-out là khối lượng thanh chuyển ra đã cân, và biến động lượng thanh trong máy là khối lượng tải thanh làm việc cuối kỳ trừ đầu kỳ. Tiêu hao tổng của thanh trong khoảng đo bằng M-in trừ M-out trừ biến động lượng thanh trong máy. Chia kết quả cho số tấn hệ mét cấp liệu mới quy khô đã xử lý trong cùng khoảng thời gian đồng bộ để báo cáo mức tiêu hao tổng kg/t.
Tiêu hao tổng là lượng cần thay thế qua ranh giới đã xác định; không nhất thiết là mài mòn dần. Lần đối chiếu thứ hai có thể trừ các đoạn gãy, thanh cong, thanh rút theo kế hoạch và vật liệu tháo ra thu hồi khác đã được cân riêng. Phần dư còn lại của cân bằng khối lượng bao gồm mài mòn không thu hồi được, vật liệu bị cuốn ra, mảnh vỡ chưa cân, dùng hỗn hợp và sai số đo. Gọi đây là phần dư, trừ khi nhà máy có bằng chứng rằng các thành phần khác không đáng kể hoặc đã được định lượng riêng.
Dùng hồ sơ khối lượng từ phép đo đã hiệu chuẩn hoặc được kiểm soát cho thanh nạp và vật liệu thu hồi, quy định cách khảo sát lượng thanh trong máy, đồng thời đồng bộ cân quặng, hiệu chỉnh độ ẩm, sổ nạp thanh và sổ dừng máy. Hướng dẫn đo lường của NIST xem độ lặp lại, độ tái lập, độ ổn định và độ không đảm bảo là các đặc tính của quá trình đo. Những nội dung này áp dụng trực tiếp ở đây: không thể phân biệt đáng tin cậy hai nhà cung cấp khi ước tính lượng thanh trong máy hoặc cơ sở khối lượng cấp liệu quy khô biến động lớn hơn chênh lệch đang quan sát.
Các báo cáo trước đây cho thấy vì sao số liệu phải luôn đi kèm đơn vị và bối cảnh. Báo cáo RI 9166 của Cục Mỏ Hoa Kỳ ghi nhận tổng mức mài mòn thanh nghiền tại một cơ sở quặng sắt Pea Ridge. Giá trị là 0.9 lb trên mỗi short ton quặng quy khô, sử dụng thanh thép cacbon kích thước 3 in × 13 ft. Giá trị này tương đương khoảng 0.45 kg trên mỗi tấn hệ mét.
RI 7826 báo cáo 2.1 lb trên mỗi long ton cấp liệu, khoảng 0.94 kg trên mỗi tấn hệ mét, cho điều kiện nghiền thanh taconit đã nêu; đồng thời mô tả toàn bộ nghiên cứu có tính định hướng vì trạng thái cân bằng của sơ đồ công nghệ và biến động quặng hạn chế khả năng diễn giải. Cả hai trường hợp đều không phải mục tiêu dành cho nhà cung cấp hay kết quả hiện tại của JOTAIN.
Sử dụng sổ thử nghiệm tiêu hao thanh nghiền để nhập lượng thanh đầu kỳ và cuối kỳ, lượng bổ sung, lượng lấy ra và cấp liệu quy khô cho cùng một khối so sánh. Công cụ tính tiêu hao tổng theo kg/t và cung cấp mẫu Excel cho các khối lặp lại; cả phép tính lẫn ví dụ minh họa đều không phải kết quả thử nghiệm đã công bố của JOTAIN.
| Trường thông tin | Định nghĩa do bên mua quy định | Hồ sơ cần có | Giới hạn diễn giải |
|---|---|---|---|
| M-in | Thanh mới cộng mọi lượng thanh chuyển vào đã được xác minh, đi vào ranh giới máy nghiền đã chỉ rõ trong khoảng đo | Phiếu cân hoặc cơ sở khối lượng từng thanh, ngày giờ nạp, nhà cung cấp, mẻ luyện hoặc lô gia công, kích thước và máy nghiền tiếp nhận | Chỉ có ngày mua hoặc ngày xuất kho nằm ngoài khoảng đo được đồng bộ là chưa đủ |
| M-out | Các thanh còn sử dụng được đã cân và chuyển ra khỏi cùng ranh giới | Khối lượng, trạng thái, nhận diện khi có thể, ngày giờ, nơi đi và nơi đến | Không gộp thanh chuyển đi với thanh gãy hoặc cong được tháo ra rồi loại bỏ |
| Biến động lượng thanh trong máy | Khối lượng tải thanh làm việc cuối kỳ trừ khối lượng đầu kỳ | Phương pháp khảo sát lượng thanh đã công bố, thành phần tải thanh, quy tắc lấy thanh ra theo cỡ mòn, ngày, độ lặp lại và độ không đảm bảo đo | Biến động lượng thanh trong máy không được đo có thể khiến khối lượng nạp bị hiểu thành mài mòn |
| Tiêu hao tổng | M-in trừ M-out trừ biến động lượng thanh trong máy | Tệp tính toán lưu đầy đủ dữ liệu đầu vào và mọi hiệu chỉnh | Bao gồm mài mòn dần, thanh tháo ra rồi loại bỏ, tổn thất chưa đối chiếu được và sai số đo |
| Tấn quy khô | Số tấn hệ mét cấp liệu mới quy khô được xử lý qua máy nghiền đã chỉ rõ trong cùng khoảng đo | Cân sử dụng, cơ sở độ ẩm, đồng bộ thời gian, cách xử lý dòng đi tắt hoặc thời gian dừng máy và người phụ trách dữ liệu | Không thay bằng tấn ướt, short ton, long ton, tinh quặng hoặc tải tuần hoàn mà không đổi nhãn cơ sở báo cáo |
| kg/t được báo cáo | Tiêu hao tổng chia cho số tấn quy khô, có nêu cách làm tròn và độ không đảm bảo | Kết quả của khoảng đo cùng các giá trị theo tuần hoặc theo khối so sánh và các sai lệch | Một giá trị tổng hợp không thể hiện được độ ổn định, tình trạng gãy, cong hay khác biệt trong vận hành |
Mài mòn, gãy, cong, thanh tháo ra và tổn thất khi thao tác
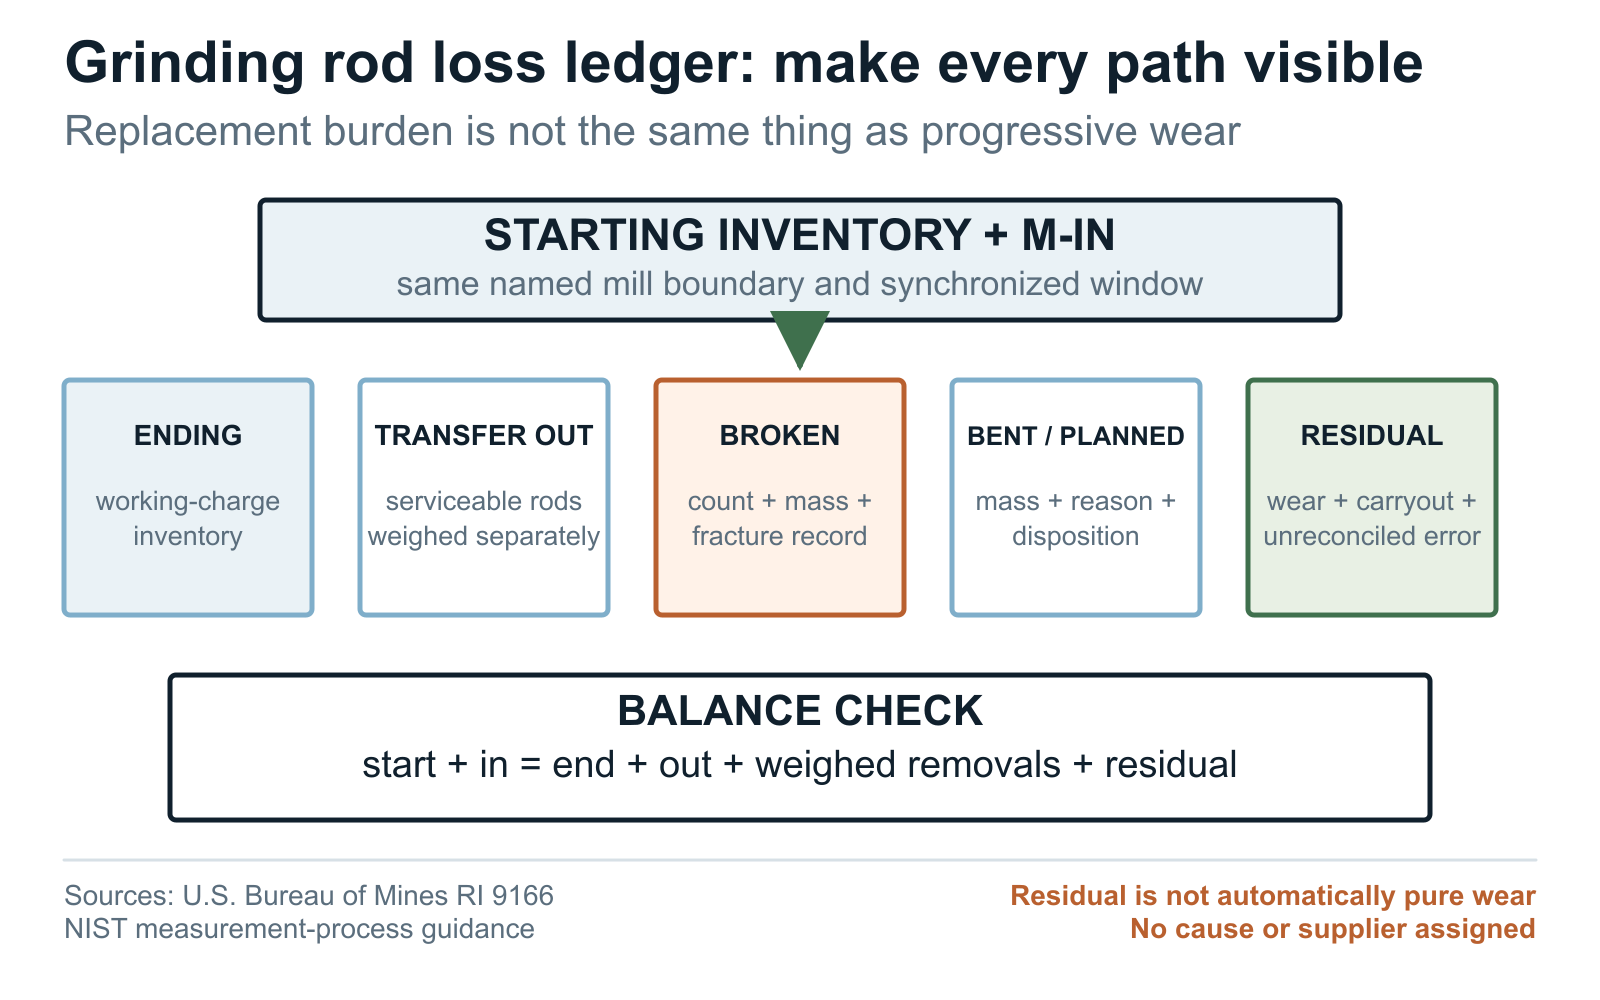
Lập sổ theo dõi tổn thất trước khoảng đo nền đầu tiên. Mài mòn dần là phần khối lượng không còn thu hồi được từ thanh sau quá trình làm việc, nhưng cân bằng khối lượng tại nhà máy thường xác định phần này dưới dạng phần dư thay vì cân trực tiếp. Gãy là một sự cố riêng lẻ cần ghi nhận; hồ sơ nên có số lượng, khối lượng thu hồi, vị trí gãy, kích thước ước tính khi đang làm việc, ngày, sự kiện vận hành và nhà cung cấp hoặc lô khi vẫn có thể truy xuất. Không chỉ báo cáo tình trạng gãy bằng tỷ lệ phần trăm nếu chưa nêu rõ mẫu số.
Thanh cong và các lần tháo thanh theo kế hoạch tạo ra chi phí và gánh nặng vận hành khác. Ghi lại khối lượng thu hồi, tình trạng, lý do tháo, thời gian thao tác và việc thanh được loại làm phế liệu, chuyển đi hay trả về để kiểm tra. Dùng các mã giao dịch riêng cho nạp bù thường lệ, chủ động tăng tải thanh, tháo thanh khi chuyển đổi và tháo khẩn cấp. Vật nghiền dùng hỗn hợp hoặc các đoạn thanh không nhận diện được cần có nhóm riêng, không mặc nhiên quy cho nhà cung cấp đang thử.
Phải thể hiện rõ cân bằng khối lượng. Lượng thanh đầu kỳ cộng lượng thanh đưa vào bằng lượng thanh cuối kỳ cộng lượng chuyển ra, lượng tháo ra đã cân và phần dư của cân bằng khối lượng. Nếu chênh lệch không nằm trong dung sai đối chiếu đã công bố trước, đánh dấu khoảng đo là không hợp lệ, chưa chắc chắn hoặc cần bên mua xem xét. Tuyệt đối không giảm phần chênh lệch chưa giải thích được bằng cách âm thầm thay đổi sản lượng quặng, ước tính lượng thanh trong máy hoặc phân loại sự cố sau khi đã thấy nhà cung cấp nào có vẻ tốt hơn.
RI 9166 cũng lưu ý về cơ chế hao mòn. Trong trường hợp máy nghiền thanh Pea Ridge được khảo sát, báo cáo ước tính ăn mòn điện hóa chiếm khoảng 4% tổng mức mài mòn thanh ở các điều kiện đã ghi nhận. Không thể áp dụng kết quả đó cho quặng, thành phần hóa học nước, vật nghiền hoặc máy nghiền khác. Sổ theo dõi trước hết nên ghi các quan sát và tổn thất; việc xác định cơ chế cần một cuộc khảo sát riêng.
Một khoảng vận hành có thể so sánh
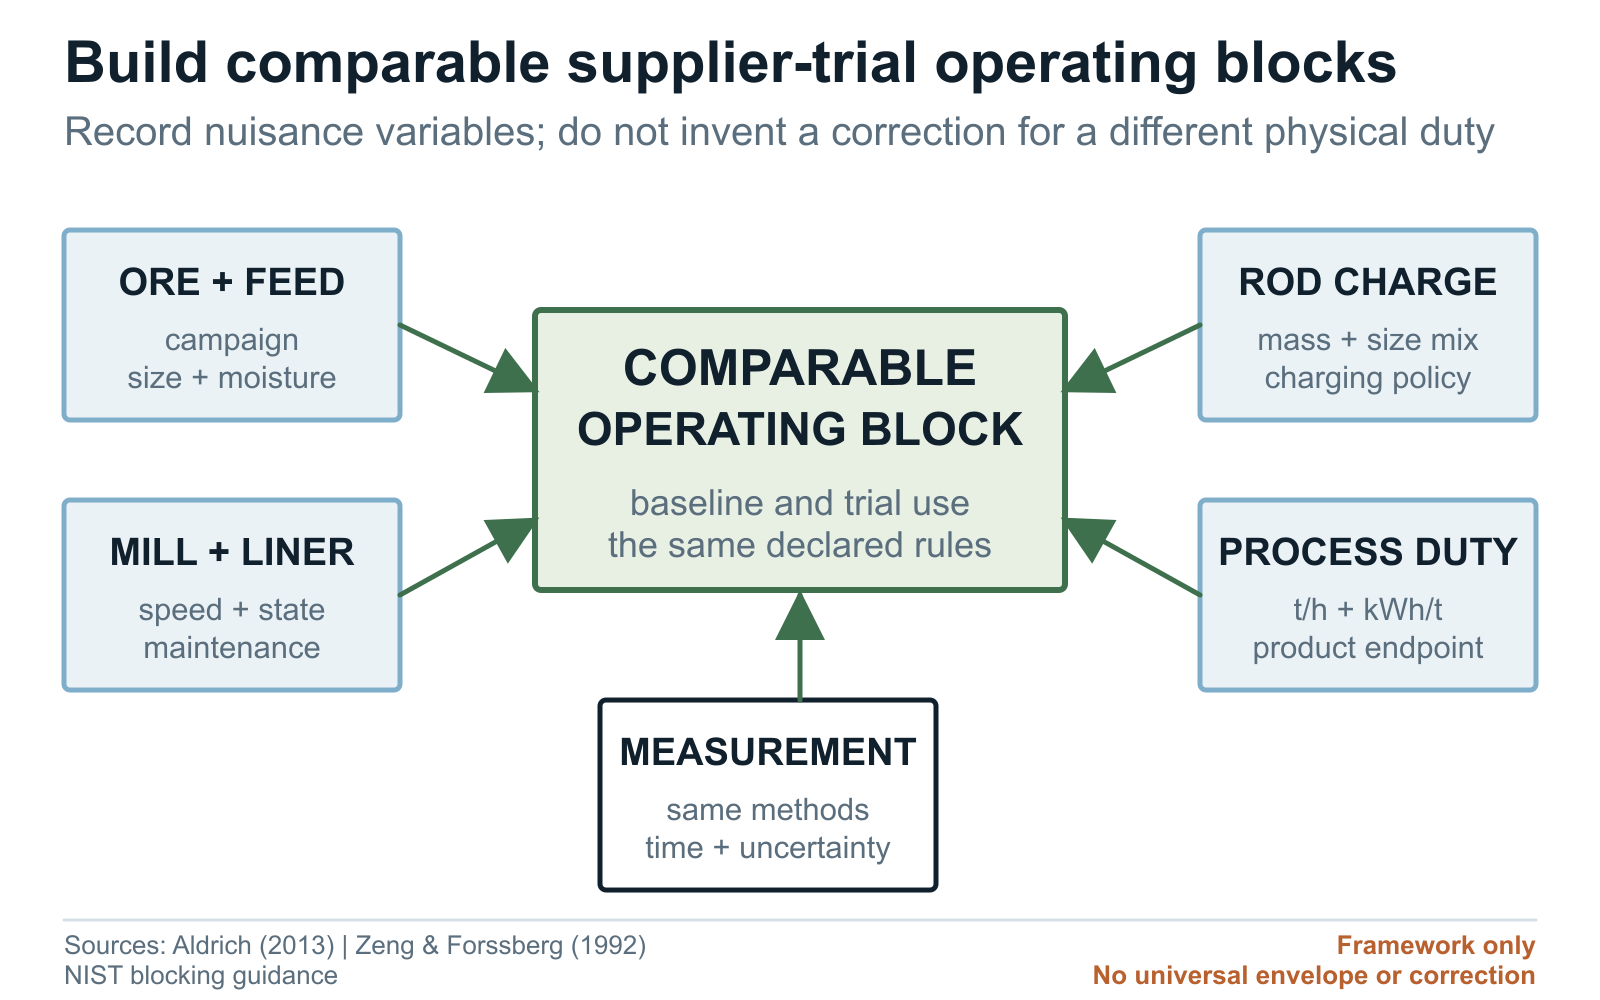
Không chỉ dùng phép tính để quy về cùng cơ sở khi điều kiện làm việc thực tế đã thay đổi. Trước hết, cùng đội ngũ kỹ thuật của bên mua xác định các khối vận hành có thể so sánh. Kiểm tra nhóm quặng hoặc cấp liệu, phân bố cỡ hạt cấp liệu, cơ sở độ ẩm hoặc hàm lượng rắn, dải năng suất và mục tiêu cỡ hạt sản phẩm. So sánh tốc độ máy nghiền, phép đo công suất, khối lượng và cơ cấu kích thước tải thanh, cùng điều kiện nước hoặc bùn quặng. Đồng thời so sánh tình trạng tấm lót, điều kiện tháo liệu và chế độ vận hành. Đội ngũ kỹ thuật phải đánh giá xem các điều kiện có đủ tương đồng để so sánh hợp lệ hay không.
Ghi số liệu cụ thể thay vì chỉ viết vận hành bình thường. Thử nghiệm nhà cung cấp với quặng mềm hơn, mục tiêu sản phẩm thô hơn, năng suất thấp hơn, tấm lót mới hoặc tải thanh khác có thể cho kg/t thấp hơn mà chưa chứng minh được tác động của vật nghiền. Không nên loại một thử nghiệm chỉ vì đã gặp sự cố vận hành. Giữ lại dữ liệu, xác định sai lệch và áp dụng quy tắc đưa vào hoặc loại khỏi đánh giá đã thống nhất.
Dùng năng lượng riêng tính bằng kWh trên mỗi tấn quy khô cùng các chỉ tiêu sản phẩm hoặc sơ đồ công nghệ đạt được làm biến số đi kèm, không thay thế cho kg/t. Nghiên cứu tải thanh nghiền của Zeng và Forssberg cho thấy cỡ hạt cấp liệu, đường kính thanh, thành phần tải thanh và thời gian nghiền ảnh hưởng đến kết quả nghiền. Aldrich mô tả thêm các biến tương tác liên quan đến vật nghiền, quặng, bùn quặng và quá trình. Không nguồn nào đưa ra một hệ số hiệu chỉnh duy nhất; vì vậy bên mua không nên dùng công thức thiếu căn cứ để quy các khoảng đo không tương đồng về cùng cơ sở.
RI 7826 đưa ra một lưu ý từ nghiên cứu thí điểm của cơ quan nhà nước: các tác giả xem kết quả chỉ có tính định hướng vì sơ đồ công nghệ cần thời gian để đạt cân bằng và không thể tránh biến động quặng. Khi so sánh nhà cung cấp hiện nay, nên quy định trước giai đoạn ổn định, loại trừ hoặc đánh dấu vật liệu chuyển tiếp và giữ lại nhiều khối so sánh tương đương, thay vì chọn riêng tuần có kết quả tốt nhất.
Sử dụng danh mục dữ liệu vận hành thanh nghiền để chốt các trường dữ liệu về máy nghiền, cấp liệu, tải thanh, mài mòn, gãy và thử nghiệm trước khi so sánh kg/t.
| Khối so sánh | Giữ cố định hoặc ghép điều kiện tương ứng | Đo và lưu lại | Quyết định xử lý sai lệch |
|---|---|---|---|
| Quặng và cấp liệu | Nhóm quặng hoặc đợt xử lý quặng và dải cỡ hạt cấp liệu đã thống nhất khi thực tế cho phép | Nguồn, phối trộn, phân bố cỡ hạt cấp liệu, độ ẩm, dữ liệu độ cứng hoặc tính gây mài mòn nếu thường có sẵn | Chia thành khối so sánh, phân tầng hoặc đánh dấu không thể so sánh; không tự đặt ra phép hiệu chỉnh |
| Máy nghiền và tấm lót | Cùng máy nghiền, khoang máy, kiểu tháo liệu và tình trạng tấm lót có thể so sánh | Tốc độ, thời gian sử dụng hoặc tình trạng tấm lót, công suất, chỉ báo tải, các lần dừng máy và bảo trì | Tạm dừng, bắt đầu khối so sánh mới hoặc giữ lại với điều kiện khác biệt được khai báo rõ |
| Tải thanh nghiền | Khối lượng tải thanh được phê duyệt, phương án đường kính lớn nhất, cơ cấu kích thước, chính sách nạp thanh và tháo thanh đã mòn | Lượng thanh đầu kỳ và cuối kỳ, lượng bổ sung, chuyển giao, lấy ra và thành phần hỗn hợp theo nhà cung cấp và lô | Không quy phần sử dụng hỗn hợp hoặc thời gian và điều kiện chịu tải không tương đương cho một nhà cung cấp nếu chưa có phương pháp được phê duyệt |
| Chế độ công nghệ | Năng suất, mục tiêu sản phẩm, cơ sở nước hoặc bùn quặng và chế độ vận hành có thể so sánh | t/h quy khô, kWh/t, bối cảnh hàm lượng rắn hoặc nước, kết quả sản phẩm, dòng tuần hoàn hoặc đi tắt và thời gian dừng máy | Dùng phạm vi vận hành đã công bố trước và đánh dấu mọi lần vượt giới hạn |
| Đo lường | Cùng phương pháp xác định khối lượng, độ ẩm, thời gian, lượng thanh trong máy, lượng lấy ra và làm tròn | Nhận diện thiết bị đo, tình trạng hiệu chuẩn hoặc kiểm soát, người phụ trách dữ liệu, giá trị bị thiếu và độ không đảm bảo | Loại khoảng đo hoặc nêu rõ giới hạn của khoảng đo khi phương pháp đo thay đổi |
Thử nghiệm nhà cung cấp trong điều kiện tương ứng và quy tắc dừng
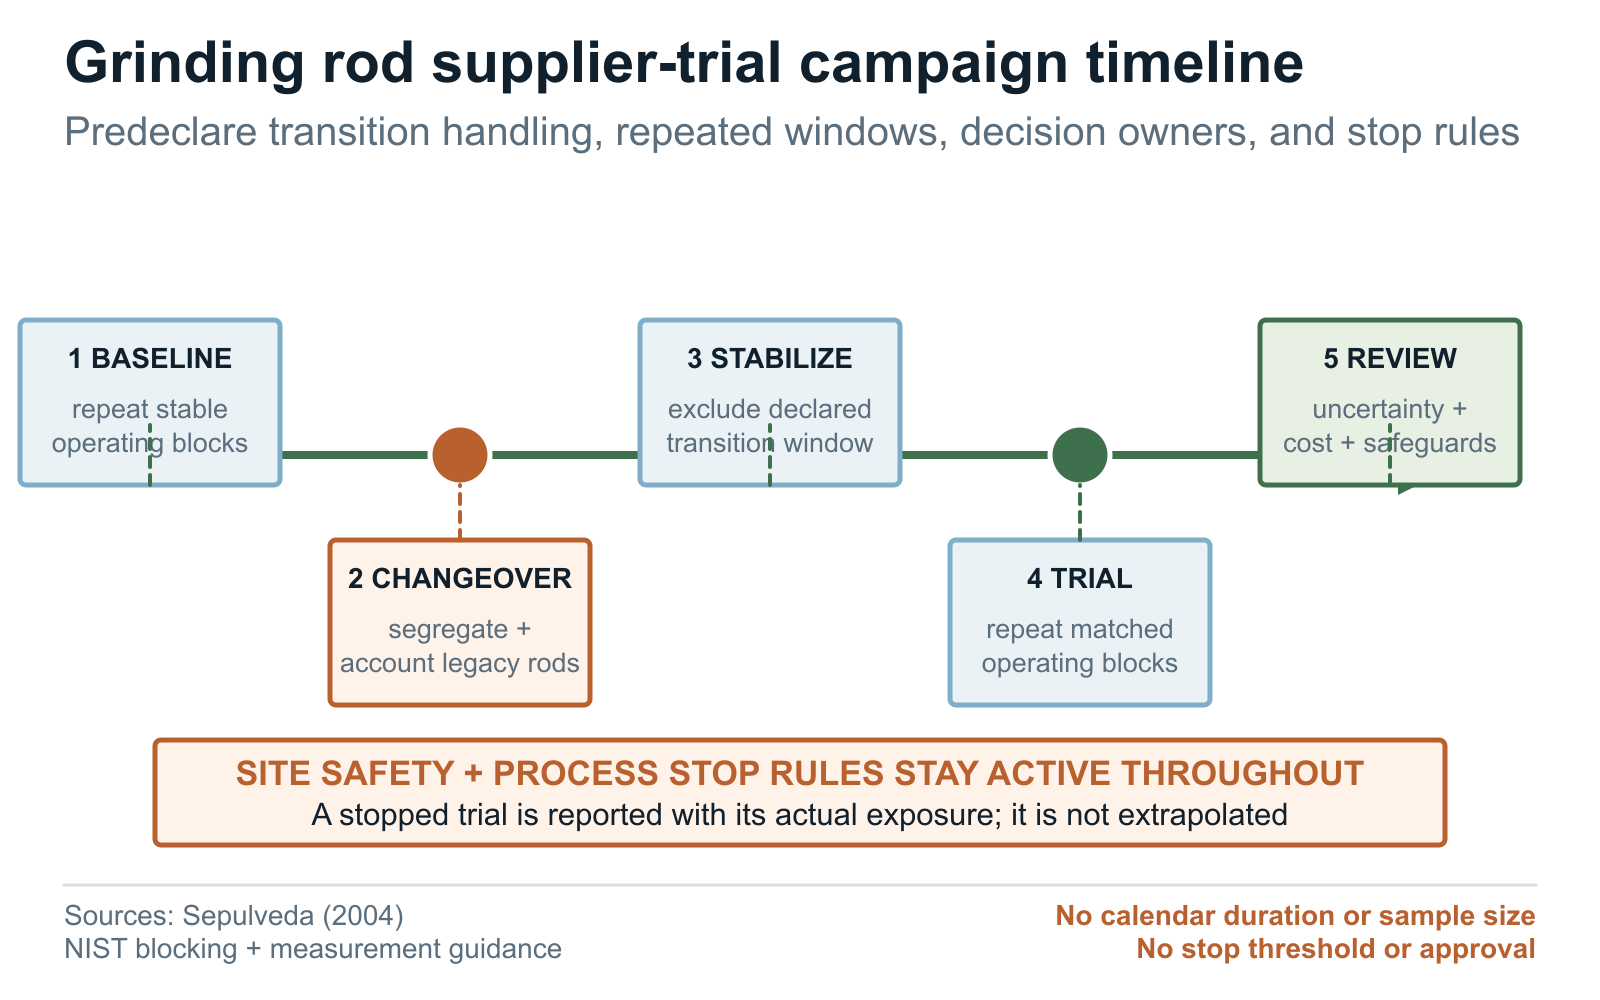
Lập kế hoạch chương trình trước khi đưa vật liệu vào máy nghiền. Bắt đầu bằng các khối số liệu nền lặp lại theo hệ thống đo đã được phê duyệt. Sau đó nhận diện và tách riêng vật liệu thử theo nhà cung cấp, mác thép và tiêu chuẩn, mẻ luyện, lô nhiệt luyện hoặc lô gia công, đường kính, chiều dài, bó và lần nạp thanh. Quy định cách tháo bỏ, dùng hỗn hợp, đánh dấu hoặc hạch toán các thanh đang có trong máy, cùng thời gian chuyển đổi hoặc ổn định được loại khỏi so sánh. Không có thời gian chuyển đổi cố định; thời gian này phụ thuộc vào mô hình tải thanh của nhà máy và thiết kế thử nghiệm.
Khi sản xuất cho phép, dùng các khối có thể so sánh để quan sát từng nhà cung cấp qua những điều kiện gây nhiễu đáng kể như đợt xử lý quặng, tình trạng tấm lót, lịch ca vận hành hoặc mùa. NIST mô tả việc chia khối là cách gom ảnh hưởng của các biến gây nhiễu đã biết, trong khi yếu tố cần nghiên cứu thay đổi trong các khối đồng nhất. Một chương trình nghiền thanh có thể không áp dụng được ngẫu nhiên hóa theo mô hình sách giáo khoa, nhưng bên mua vẫn có thể quy định trước cách chia khối, thứ tự nhà cung cấp, xử lý chuyển tiếp và phương pháp phân tích, thay vì để thứ tự theo lịch quyết định bên tốt hơn. [8]
Lặp lại phép đo qua đủ các khoảng vận hành ổn định để thể hiện biến động thông thường và mức chênh lệch có ý nghĩa thương mại. Không chọn thời lượng từ một lời hứa tiếp thị. Các đầu mối của bên mua về nhà máy, kỹ thuật, thống kê, mua hàng, an toàn và tài chính nên phê duyệt mức sử dụng tối thiểu, số lần lặp cần thiết, phương pháp xác định độ không đảm bảo và ngưỡng chênh lệch để ra quyết định, dựa trên năng lực đo lường, mức thay mới lượng thanh trong máy, biến động quặng và hậu quả của quyết định sai.
Quy tắc dừng vì an toàn và quá trình được ưu tiên hơn yêu cầu hoàn tất thống kê. Xác định trước cách ứng phó tại cơ sở khi có gãy bất thường, thanh cong hoặc đan rối, tải thanh không ổn định, rung hoặc tiếng ồn khác thường, tắc cửa tháo, chỉ tiêu sản phẩm hoặc tỷ lệ thu hồi vượt giới hạn, công suất hoặc năng suất vượt giới hạn, thao tác không an toàn, mất truy xuất hoặc tình huống khác kích hoạt quy trình quản lý thay đổi. Ghi nhận thử nghiệm đã dừng như một kết quả, kèm thời gian và điều kiện đã chịu tải cùng bằng chứng; không ngoại suy thành giá trị cho toàn bộ tuổi thọ.
Khi nhà máy đã đối chiếu xong khoảng đo nền và khoảng thử thanh đề xuất, liên kết kết quả với ứng dụng và yêu cầu báo giá thanh nghiền để vật liệu, kích thước, kiểm tra, đóng gói, điểm đến và số lượng thử nghiệm được báo giá cùng nhau.
Chi phí trên mỗi tấn, độ không đảm bảo và kết quả vận hành
Tính chi phí vật nghiền giao đến địa điểm thỏa thuận trên mỗi tấn quy khô trong vận hành thường xuyên bằng mức tiêu hao tổng kg/t đã hiệu chỉnh nhân với giá thanh trên mỗi kilôgam, với cùng phạm vi thương mại. Nêu rõ có bao gồm cước vận chuyển, thuế nhập khẩu, bảo hiểm, giao hàng nội địa, đồng tiền, điều khoản thanh toán, khoản thu hồi phế liệu và các loại thuế hay không. Báo cáo riêng chi phí một lần cho thử nghiệm, kiểm tra, tách riêng vật liệu và chuyển đổi để không làm sai lệch so sánh tiêu hao trong vận hành thường xuyên.
Chỉ cộng chi phí vận hành khi đã thống nhất quy tắc phân bổ và có hồ sơ sự kiện làm căn cứ. Các khoản này có thể gồm nhân công thao tác được ghi nhận, xử lý thải bỏ, công việc thay thế theo kế hoạch và thời gian dừng máy ngoài kế hoạch. Giữ cỡ hạt sản phẩm, năng suất, năng lượng riêng, tỷ lệ thu hồi, chất lượng, tương tác với tấm lót và an toàn thành các kết quả riêng trước khi quy đổi ra giá trị tài chính. Báo giá vật nghiền và mô hình chi phí nhà máy trả lời những câu hỏi khác nhau.
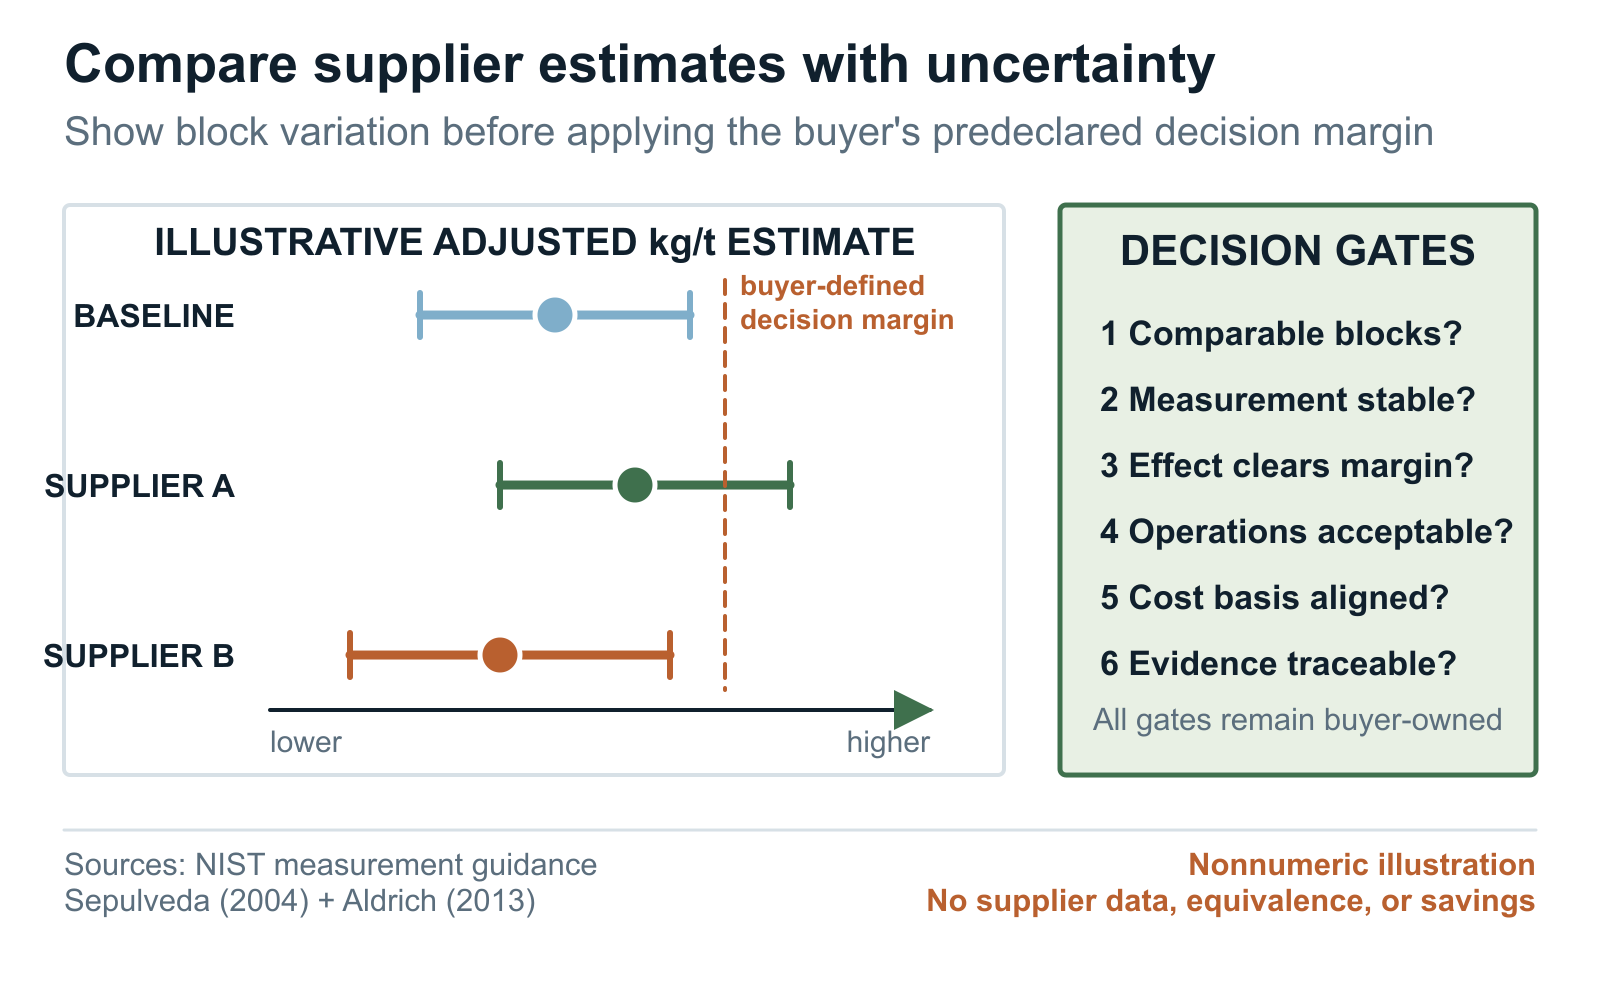
Trình bày từng giá trị kg/t theo tuần hoặc theo khối vận hành, không chỉ giá trị trung bình toàn chương trình. Nêu biến động đo lường và quá trình, dữ liệu bị thiếu, các khoảng đo bị loại và phương pháp phân tích. Hướng dẫn đo lường của NIST nhấn mạnh độ lặp lại, độ tái lập, độ ổn định và độ không đảm bảo; các đặc tính này quyết định liệu chênh lệch quan sát được có lớn hơn nhiễu của hệ thống đo và quá trình hay không.
Dùng ngưỡng chênh lệch để ra quyết định đã công bố trước. Ước lượng điểm thấp nhất không nhất thiết là lựa chọn tốt nhất, và các khoảng ước lượng chồng lấn tự chúng không chứng minh hai kết quả bằng nhau. Xem xét mức chênh lệch, độ không đảm bảo, kết quả an toàn và quá trình, truy xuất, độ tin cậy cung ứng, điều kiện thương mại và hậu quả của quyết định sai. Nêu rõ kết luận chỉ áp dụng cho máy nghiền, các lô vật liệu, chương trình và điều kiện đã ghi nhận.
| Nội dung ra quyết định | Báo cáo cho từng nhà cung cấp | Quy tắc so sánh | Không được suy ra |
|---|---|---|---|
| Tiêu hao tổng | Giá trị theo khối, kg/t đã hiệu chỉnh, giá trị trung bình hoặc cách tổng hợp được phê duyệt, độ không đảm bảo và các khoảng đo bị loại | Cùng ranh giới, cơ sở khối lượng cấp liệu quy khô, phương pháp xác định lượng thanh trong máy và các khối vận hành | Rằng giá trị thấp nhất ghi nhận cho một khoảng đo riêng lẻ là mức mài mòn thực |
| Sự cố và thanh tháo ra | Số lượng và khối lượng thanh gãy, khối lượng thanh cong, thanh tháo theo kế hoạch, các đoạn dùng hỗn hợp và sự kiện thao tác | Cùng định nghĩa, cơ sở thời gian và điều kiện chịu tải, truy xuất và quy tắc quy kết | Rằng toàn bộ khối lượng bổ sung thay thế đều là mài mòn dần |
| Kết quả vận hành | Năng suất, kWh/t, chỉ tiêu sản phẩm đầu ra, thời gian dừng máy, sai lệch quá trình và các quan sát về an toàn | Phạm vi vận hành được xác định trước và việc diễn giải do nhà máy phụ trách | Rằng mọi khác biệt trong quá trình đều chỉ do vật nghiền gây ra |
| Chi phí thường xuyên | kg/t đã hiệu chỉnh nhân với giá giao hàng trên mỗi kilôgam, cộng các khoản phân bổ thường xuyên được phê duyệt | Cùng ngày quy đổi tiền tệ, phạm vi giao hàng, các khoản bao gồm, cách xử lý phế liệu và quy tắc phân bổ | Rằng chỉ riêng giá mua đã là chi phí trên mỗi tấn |
| Bằng chứng và cung cấp | Hồ sơ mẻ luyện và lô công nghệ, tài liệu kiểm tra, sai lệch, tính ổn định của việc giao hàng và phạm vi hỗ trợ | Cùng yêu cầu về hồ sơ và cùng thời hạn phản hồi của nhà cung cấp | Rằng chứng chỉ chứng minh được hiệu quả vận hành tại nhà máy |
| Quyết định | Ước lượng mức chênh lệch, khoảng ước lượng hoặc công bố độ không đảm bảo, ngưỡng chênh lệch để ra quyết định, rủi ro và người phê duyệt | Áp dụng quy trình đã lập trước khi xem xét kết quả | Một mác thép, nhà cung cấp, giá trị kg/t, mức tiết kiệm hoặc bảo đảm tuổi thọ áp dụng cho mọi máy nghiền |
Thử mài mòn trong phòng thí nghiệm có thể cho biết điều gì và có giới hạn nào
ASTM G65 là phép thử cát khô và bánh xe cao su có kiểm soát, dùng để xếp hạng vật liệu kim loại trong điều kiện mài mòn gây xước quy định. Phần ý nghĩa chính thức của tiêu chuẩn nêu rằng phương pháp không tái tạo mọi điều kiện quá trình, bao gồm hình học hạt mài, áp lực, va đập hoặc tác nhân ăn mòn, và không nên dùng để dự đoán chính xác khả năng chống mài mòn trong một môi trường cụ thể. Kết quả G65 chỉ có thể sàng lọc hoặc đặc trưng hóa vật liệu đề xuất trong phạm vi vật liệu và quy trình đã nêu; không thể quy đổi thành kg/t của thanh nghiền hoặc tuổi thọ trong máy nghiền.
Giữ hồ sơ phòng thí nghiệm và hồ sơ nhà máy trong các cột bằng chứng riêng. Nếu nhà cung cấp đưa dữ liệu mài mòn, độ cứng, tổ chức tế vi, va đập, thành phần hóa học hoặc nhiệt luyện, yêu cầu nhận diện mẫu, phương pháp và phiên bản, trạng thái, vị trí, phòng thí nghiệm, kết quả thực tế, mẻ luyện hoặc lô công nghệ được đại diện và giới hạn áp dụng kết quả sang điều kiện khác. Các loại tài liệu kiểm tra theo ISO 10474 trình bày bằng chứng do đơn hàng yêu cầu, nhưng không tạo ra điều khoản nghiệm thu hiệu quả sử dụng thực tế.
Phát hành yêu cầu báo giá cho nhà cung cấp cùng với đề cương thử nghiệm tại nhà máy. Nhà cung cấp chịu trách nhiệm về sự phù hợp với quy cách thanh đã chấp thuận và bộ hồ sơ truy xuất. Bên mua chịu trách nhiệm về định nghĩa dữ liệu máy nghiền, kiểm soát vận hành, an toàn, đánh giá thống kê, giả định chi phí và quyết định cuối cùng của nhà máy. Nếu có đề xuất thương mại về bảo hành hiệu quả sử dụng, cần thương lượng riêng các định nghĩa, trường hợp loại trừ, biện pháp khắc phục và thẩm quyền; nội dung này không ngầm đưa ra bảo hành nào.
Mẫu dưới đây để các giá trị trong ngoặc vuông vì nhà máy phải tự xác định. Đính kèm bảng tính cân bằng khối lượng, bảng các khoảng đo có thể so sánh, trình tự chương trình, quy tắc dừng, từ điển dữ liệu và ma trận phê duyệt. Yêu cầu mọi bên chào giá trả lời cùng các trường thông tin và liệt kê sai lệch trước khi sản xuất hoặc trước khi cho phép tiến hành thử nghiệm.
Hạng mục: Thanh nghiền cho thử nghiệm so sánh có kiểm soát tại nhà máy [cơ sở và máy nghiền]
Thanh đề xuất: [nhà cung cấp, mác/tiêu chuẩn, đường kính × chiều dài, trạng thái nhiệt luyện, số lượng]
Truy xuất: [mẻ luyện, lô nhiệt luyện, ký mã hiệu bó, chứng chỉ, hồ sơ giao hàng]
Câu hỏi thử nghiệm: [nhà máy đang so sánh điều gì và kết quả nào sẽ làm thay đổi quyết định mua]
Cân bằng khối lượng: [lượng nạp thêm, tải thanh đầu/cuối kỳ, các đoạn thu hồi, thanh cong, thanh tháo theo kế hoạch, vật nghiền không nhận diện được]
Cơ sở khối lượng cấp liệu: [cấp liệu mới quy khô, cân, phương pháp độ ẩm, khoảng thử nghiệm đồng bộ]
Điều kiện làm việc có thể so sánh: [quặng/cấp liệu, phân bố cỡ hạt, năng suất, tốc độ, công suất, mục tiêu sản phẩm, bùn quặng/nước, tình trạng tấm lót và tải thanh]
Trình tự: [các khối số liệu nền, chuyển đổi, ổn định, các khối thử thanh đề xuất]
Đo lường: [kiểm tra cân, phương pháp xác định lượng thanh trong máy, người phụ trách dữ liệu gốc, quy tắc dữ liệu bị thiếu]
Sổ sự kiện: [gãy, cong, tháo thanh, thao tác, dừng máy, truy xuất]
Quy tắc dừng: [an toàn tại cơ sở, tình trạng máy nghiền, gãy/đan rối, sản phẩm, công suất, năng suất]
Cơ sở chi phí: [giá giao hàng, phạm vi cước vận chuyển/thuế nhập khẩu, khoản thu hồi phế liệu, chi phí thường xuyên và chi phí thử nghiệm một lần]
Quyết định: [khối được đưa vào đánh giá, độ không đảm bảo, ngưỡng chênh lệch thương mại, thẩm quyền tiếp tục/lặp lại/dừng]
Chứng từ: [loại ISO 10474 nếu được đặt hàng, kết quả thực tế, hồ sơ sản xuất/kiểm tra, sơ đồ lô, sai lệch]
Đơn hàng và quy trình thử nghiệm của nhà máy quy định phép so sánh. Kết quả mài mòn trong phòng thí nghiệm chỉ là bằng chứng sàng lọc, không được quy đổi thành kg/t hoặc mức tiết kiệm tại nhà máy.Câu hỏi của bên mua
Mức mài mòn thanh nghiền theo kg/t là gì?
Với máy nghiền và khoảng thời gian do bên mua xác định, kg/t nên thể hiện khối lượng thanh rời khỏi tải thanh làm việc sau hiệu chỉnh, chia cho số tấn hệ mét cấp liệu mới đã xử lý tính trên cơ sở quy khô. Bên mua nên công bố ranh giới cân bằng khối lượng, hiệu chỉnh lượng thanh trong máy, các nhóm thanh tháo ra, phương pháp xác định khối lượng cấp liệu quy khô, mốc thời gian đồng bộ, cách làm tròn và độ không đảm bảo. Không trộn tấn hệ mét với short ton hoặc long ton.
Bên mua nên tính tiêu hao thanh nghiền thế nào khi lượng thanh trong máy thay đổi?
Định nghĩa M-in là toàn bộ khối lượng thanh đi vào ranh giới máy nghiền, M-out là các thanh còn sử dụng được chuyển ra, và biến động lượng thanh trong máy là khối lượng tải thanh làm việc cuối kỳ trừ đầu kỳ. Tiêu hao tổng bằng M-in trừ M-out trừ biến động lượng thanh trong máy. Chia cho số tấn hệ mét quy khô trong cùng khoảng đo, rồi báo cáo riêng khối lượng thanh gãy, thanh cong, thanh tháo theo kế hoạch, thanh dùng hỗn hợp và phần dư.
Có nên tính thanh nghiền gãy và cong vào mức mài mòn không?
Tính phần khối lượng cần bổ sung thay thế vào tiêu hao tổng khi các thanh này rời tải thanh làm việc, nhưng không gộp phần đó vào mài mòn dần. Ghi riêng số lượng và khối lượng thanh gãy, khối lượng thanh cong, lý do tháo, thời gian và điều kiện chịu tải, sự kiện vận hành và truy xuất để nhà cung cấp và đội ngũ nhà máy có thể thấy rõ vì sao vật liệu được thay thế.
Thử nghiệm một nhà cung cấp thanh nghiền nên kéo dài bao lâu?
Không có thời lượng cố định. Chạy đủ lâu để hoàn tất chuyển đổi và ổn định theo phê duyệt của bên mua, thu được số khối vận hành lặp lại có thể so sánh theo yêu cầu, và đánh giá được ngưỡng chênh lệch để ra quyết định bằng năng lực đo cùng phương pháp độ không đảm bảo đã phê duyệt. Quy tắc dừng vì an toàn và quá trình tại cơ sở có thể kết thúc thử nghiệm sớm hơn.
ASTM G65 có thể dự đoán tiêu hao thanh nghiền hoặc tuổi thọ trong máy nghiền không?
Không. ASTM G65 xếp hạng vật liệu kim loại trong điều kiện mài mòn gây xước quy định tại phòng thí nghiệm và không tái tạo mọi biến số ngoài thực tế, kể cả va đập hoặc ăn mòn. Chỉ dùng kết quả làm bằng chứng sàng lọc trong phạm vi xác định; không thể quy đổi trực tiếp thành kg/t trong máy nghiền thanh, tình trạng gãy, mức tiết kiệm chi phí hoặc tuổi thọ sử dụng.
Bên mua nên so sánh chi phí vật nghiền trên mỗi tấn như thế nào?
Nhân mức tiêu hao tổng kg/t đã hiệu chỉnh với giá giao hàng trên mỗi kilôgam, dùng cùng cơ sở giao hàng và tiền tệ. Chỉ cộng các khoản phân bổ chi phí thường xuyên cho thao tác, xử lý thải bỏ, thay thế hoặc dừng máy đã được phê duyệt trước; báo cáo riêng chi phí thử nghiệm một lần. Xem xét độ không đảm bảo, kết quả vận hành, an toàn, truy xuất và điều kiện cung cấp trước khi chọn nhà cung cấp.
Danh mục yêu cầu báo giá
- Cơ sở, máy nghiền và khoang máy được chỉ rõ, đầu mối dữ liệu nhà máy, nhóm thử nghiệm, đầu mối an toàn và người phê duyệt cuối cùng
- Câu hỏi chính, nhà cung cấp hoặc phương án nền, nhà cung cấp hoặc phương án thử, ngưỡng chênh lệch thương mại để ra quyết định và hậu quả của quyết định sai
- Mác thanh và phiên bản tiêu chuẩn chi phối, trạng thái, đường kính, chiều dài, khối lượng hoặc số lượng và các phương án thay thế được phép
- Nhận diện nhà cung cấp, mẻ luyện, lô nhiệt luyện hoặc lô công nghệ, bó thanh và lần nạp, xuyên suốt giao hàng và theo dõi sử dụng
- M-in, M-out, lượng thanh đầu và cuối kỳ, chuyển thanh, tháo thanh, dùng hỗn hợp và ranh giới đối chiếu
- Mẫu số là tấn hệ mét cấp liệu mới quy khô, cân, phương pháp xác định độ ẩm, đồng bộ thời gian, dòng đi tắt, dòng tuần hoàn, dừng máy và quy tắc xử lý dữ liệu thiếu
- Công thức tiêu hao tổng theo kg/t, định nghĩa phần dư, tổng hợp theo khối so sánh và toàn chương trình, cách làm tròn và đơn vị báo cáo
- Phương pháp cân và xác định lượng thanh trong máy, tình trạng hiệu chuẩn hoặc kiểm soát, độ lặp lại, độ tái lập, độ ổn định và công bố độ không đảm bảo
- Số lượng và khối lượng thanh gãy, vị trí gãy, khối lượng thanh cong, lượng lấy ra theo kế hoạch, hao hụt khi bốc dỡ, mảnh lẫn và quy tắc quy trách nhiệm
- Nguồn quặng hoặc đợt xử lý quặng, phối trộn, phân bố cỡ hạt cấp liệu, độ ẩm và thông tin độ cứng hoặc tính gây mài mòn thường có sẵn
- Năng suất, tốc độ máy nghiền, công suất, kWh/t, chỉ tiêu sản phẩm đầu ra, điều kiện nước hoặc bùn quặng, chế độ vận hành và thời gian dừng máy
- Khối lượng tải thanh đầu kỳ và cuối kỳ, cơ cấu kích cỡ, cách nạp thanh, quy tắc lấy ra theo cỡ mòn và cách xử lý vật nghiền có sẵn trước thử nghiệm
- Tình trạng tấm lót, điều kiện tháo liệu, bảo trì, sự kiện bất thường, thay đổi công nghệ và hồ sơ quản lý thay đổi
- Các khối nền lặp lại, phần loại trừ trong giai đoạn chuyển đổi và ổn định, các khối thử nghiệm lặp lại và quy tắc đưa khối vào hoặc loại khỏi phân tích
- Ngưỡng dừng vì an toàn và quá trình áp dụng tại cơ sở, người chịu trách nhiệm ứng phó, lưu giữ bằng chứng và cách diễn giải thử nghiệm đã dừng
- Cơ sở giá giao hàng, ngày quy đổi tiền tệ, cước vận chuyển, thuế nhập khẩu, thuế, bảo hiểm, điều khoản thanh toán, khoản thu hồi phế liệu và các khoản phân bổ chi phí thường xuyên
- Chi phí một lần cho thử nghiệm, kiểm tra, tách riêng vật liệu, chuyển đổi, phòng thí nghiệm và phân tích được báo cáo riêng
- Nhận diện bằng chứng phòng thí nghiệm, phương pháp, trạng thái, kết quả, lô được đại diện và quy định rõ không được quy đổi trực tiếp thành tuổi thọ trong máy nghiền
- Loại chứng từ ISO 10474, kết quả thực tế theo đơn hàng, sai lệch, hồ sơ kiểm tra, đóng gói, đánh dấu và sơ đồ truy xuất
- Dữ liệu gốc, tệp tính toán, quản lý phiên bản, giá trị bị thiếu, các trường hợp loại trừ, độ không đảm bảo, phạm vi kết luận và chữ ký phê duyệt
Tài liệu tham khảo
- Các phương pháp đánh giá mức tiêu hao vật nghiền ở quy mô toàn nhà máy
- Tiêu hao vật nghiền bằng thép trong máy nghiền — Tổng quan
- Cục Mỏ Hoa Kỳ RI 9166: Xác định tốc độ ăn mòn trong môi trường nghiền quặng công nghiệp
- U.S. Bureau of Mines RI 7826: Tuyển nổi taconit không từ tính vùng Marquette bằng các quy trình cải tiến
- Ảnh hưởng của cỡ hạt cấp liệu và tải thanh nghiền đến kết quả nghiền
- ASTM G65-16(2021): Phương pháp thử tiêu chuẩn để đo mài mòn bằng thiết bị cát khô và bánh xe cao su
- Sổ tay thống kê kỹ thuật NIST/SEMATECH, Chương 2: Đặc trưng của quá trình đo lường
- Sổ tay thống kê kỹ thuật NIST/SEMATECH: Thiết kế khối ngẫu nhiên
- ISO 10474:2013 Thép và sản phẩm thép — Chứng từ kiểm tra
Hỗ trợ yêu cầu
Đang lập yêu cầu từ bản vẽ chi tiết?
Gửi bản vẽ hoặc yêu cầu báo giá kèm mác thép, kích thước, trạng thái, gia công, kiểm tra, số lượng và điểm đến. Chúng tôi có thể chỉ ra các điểm còn thiếu trước khi báo giá.