
Điểm chính
- Ghi riêng mòn, gãy, cong và rối thanh.
- Xem xét độ cứng cùng hồ sơ sản xuất, lấy mẫu và tình trạng thanh được trả về.
- So sánh các lô đã nhận dạng qua những giai đoạn vận hành máy có ghi chép.
Vì sao một giá trị HRC không xác định được hiệu quả làm việc của thanh nghiền
Kết quả Rockwell C ghi lại phép đo ấn lõm tại một vị trí cụ thể đã được chuẩn bị. So sánh phương pháp thử, chuẩn bị, vị trí, trạng thái và số mẫu trước khi so sánh số liệu quảng bá hoặc chứng chỉ. Một số đo không mô tả toàn bộ chiều dài thanh hay đáp ứng từ bề mặt đến lõi; ASTM E18 cung cấp cơ sở về phương pháp thử Rockwell.
Độ cứng vẫn có vai trò quan trọng. Bản đồ đo được lập trước có thể cho thấy nhiệt luyện có tạo ra đáp ứng dự kiến hay không và có thanh hoặc lô bất thường cần chú ý hay không. Báo cáo cần thang đo, phương pháp, chuẩn bị bề mặt, vị trí, trạng thái vật liệu, kiểm tra thiết bị và mẻ luyện hoặc lô quá trình mà mẫu đại diện.
Tách ba câu hỏi: đã đo gì, lô có đáp ứng đơn hàng không và thanh hoạt động thế nào trong máy. Hồ sơ hình học giải đáp độ thẳng và tình trạng đầu thanh; hồ sơ sự cố hỗ trợ khảo sát gãy và cong; hồ sơ nhà máy đã đối soát hỗ trợ đánh giá tiêu hao. Không một phép thử đơn lẻ nào có thể trả lời cả ba.
JOTAIN cung cấp thanh nghiền cho máy nghiền thanh theo các yêu cầu đã thống nhất về đường kính, chiều dài, vật liệu, nhiệt luyện và kiểm tra. Hãy gửi dữ liệu máy nghiền cùng vấn đề mài mòn hoặc gãy mà bạn muốn xử lý để chúng tôi có thể xem xét phương án cung cấp và thử nghiệm.
| Câu hỏi của người mua | Điều kết quả HRC có thể hỗ trợ | Điều HRC không thể tự xác định | Cần kiểm tra thêm gì |
|---|---|---|---|
| Vị trí được lấy mẫu có đáp ứng điều khoản độ cứng của đơn hàng không? | Có, khi đã xác định thang, phương pháp, bề mặt, vị trí, trạng thái, tình trạng thiết bị, kết quả riêng lẻ, lấy mẫu và quy tắc quyết định. | Đoạn chiều dài chưa lấy mẫu, lõi, các thanh khác hoặc toàn bộ lô có cùng đáp ứng hay không. | Kế hoạch thử có vị trí xác định, nhận dạng mẻ luyện và lô quá trình, số đo riêng lẻ, quy tắc lấy mẫu và thử lại, cùng quyết định cuối cùng về lô. |
| Thanh có chống được gãy sớm không? | Có thể là một phần của đánh giá nhiệt luyện và vi cấu trúc. | Khả năng chống phá hủy, bất liên tục bên trong, lịch sử va đập, tải máy nghiền hoặc tỷ lệ gãy trong tương lai. | Mặt gãy được bảo tồn, đối chiếu cùng lô, hồ sơ thành phần hóa học và quá trình, khảo sát thô đại hoặc vi mô, diễn biến vận hành và diễn giải của chuyên gia. |
| Thanh có giữ được độ thẳng và tránh bị rối không? | Có thể phát hiện đáp ứng nhiệt luyện cục bộ bất thường nếu câu hỏi đó có cơ sở trong cuộc điều tra. | Độ thẳng và tình trạng đầu thanh khi giao, hư hỏng do thao tác, hình học của thanh đã mòn, chuyển động của khối vật nghiền, tương tác với tấm lót hoặc nguyên nhân gây rối thanh. | Kiểm tra kích thước, hồ sơ nhận hàng, khảo sát khối vật nghiền, diễn biến sự cố, tình trạng máy và tấm lót, cùng hồ sơ vận hành. |
| Tiêu hao có ổn định giữa các lô không? | Các kết quả lặp lại có vị trí xác định có thể thể hiện một phân bố tính chất được kiểm soát. | kg/t đã hiệu chỉnh, lượng lấy ra, hao hụt do gãy, sai số tồn, điều kiện tiếp xúc quặng, tính tương đồng vận hành hoặc hiệu quả tổng thể của lô. | Các đợt vận hành nhà máy tương đồng, cân bằng khối lượng khép kín, hồ sơ quặng và máy, nhật ký sự cố và kết quả từ nhiều hơn một lô. |
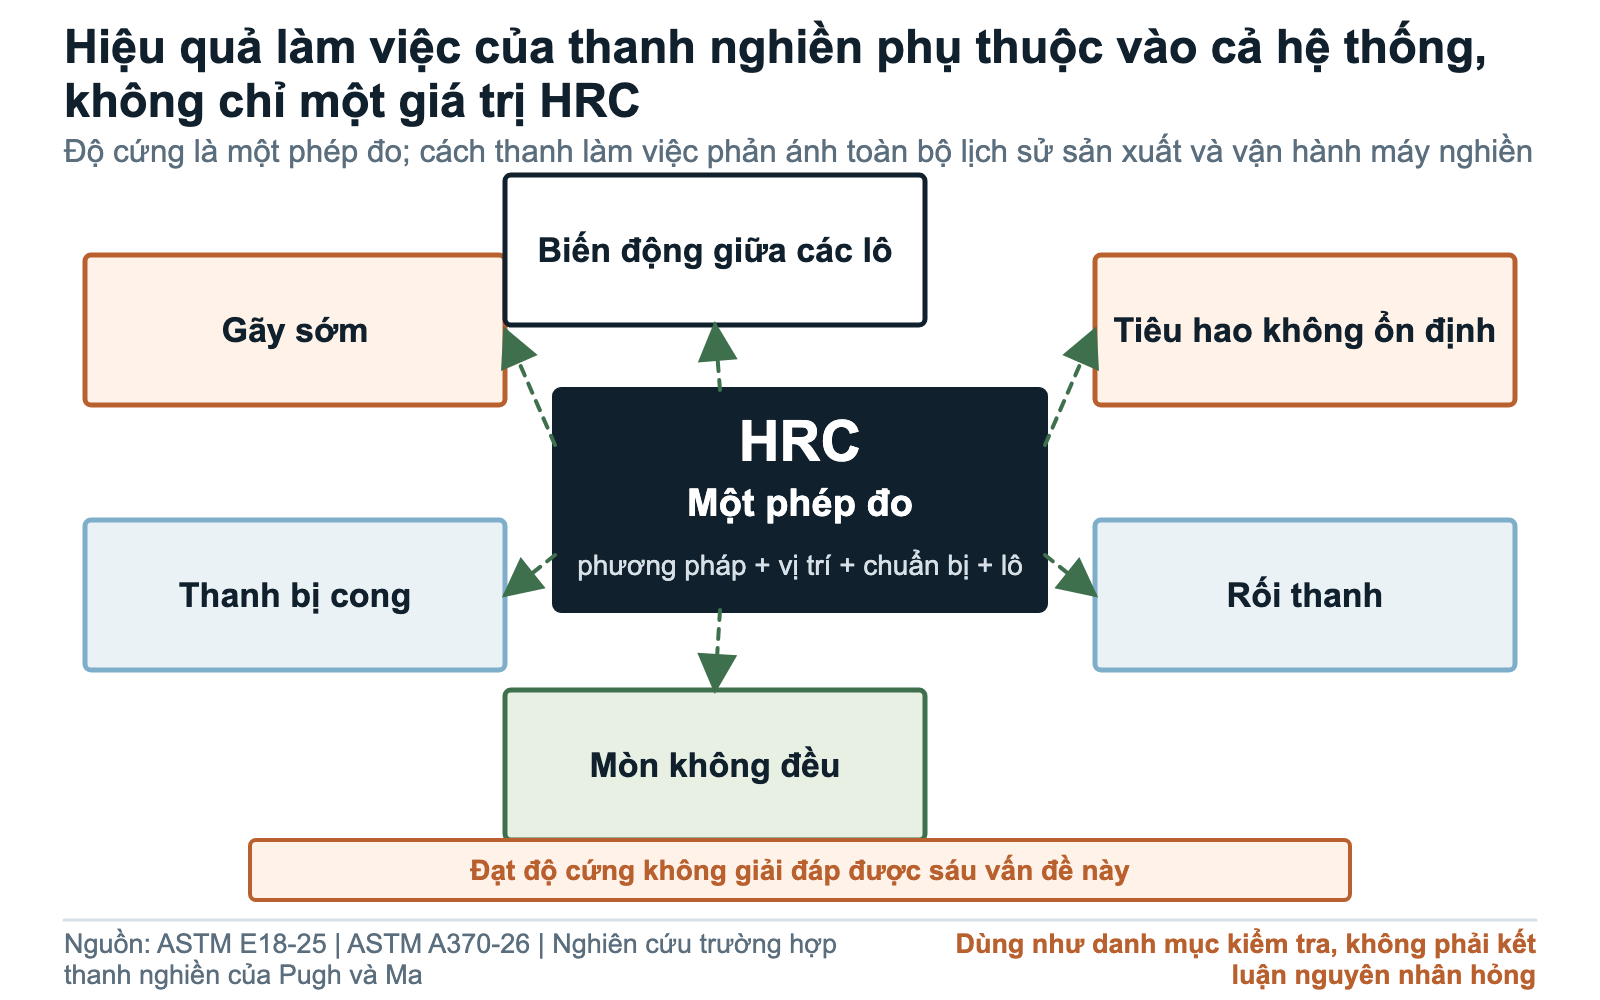
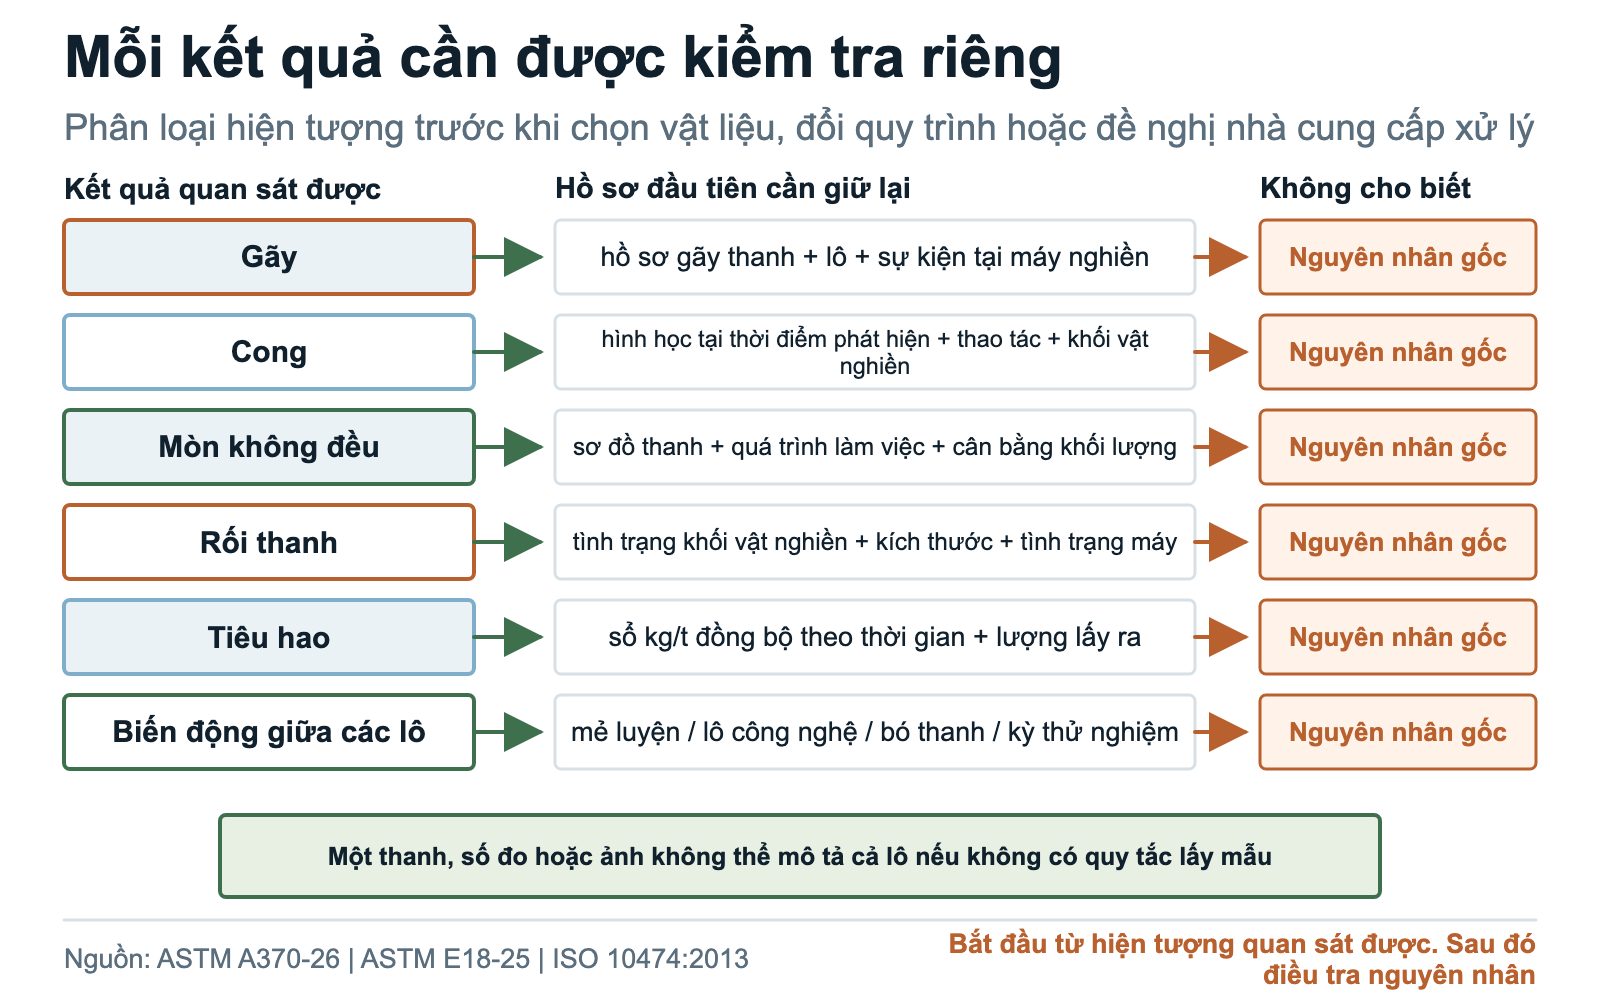
Sáu vấn đề hiệu quả làm việc, sáu câu hỏi
Ghi riêng gãy, cong, mòn không đều, rối thanh, tiêu hao và biến động giữa lô. Nêu cách nhận biết và đo từng quan sát, gồm số lượng, khối lượng, ảnh hoặc ngày vận hành khi phù hợp. Gộp chúng thành một tỷ lệ hỏng khiến khó xác định mẫu vật liệu, hồ sơ quá trình hoặc sự kiện máy nào cần xem xét.
Đối với gãy, ghi kiểu tách rời, kích thước còn lại, tình trạng mặt gãy, nhận dạng lô, ngày nạp và mức độ sử dụng. Đối với cong, giữ số liệu độ thẳng khi nhận, hình học sau thu hồi, lịch sử thao tác và diễn biến sự cố máy. Đối với rối thanh, ghi trạng thái máy, thành phần khối thanh, chiều dài đã mòn, đoạn gãy hoặc cong, lượng bổ sung gần đây, gián đoạn cấp liệu và tình trạng tấm lót hoặc cửa tháo.
Mòn không đều cần được đánh giá bằng số đo đường kính dọc theo nhiều thanh và theo nhiều hướng. Tính tiêu hao cần có lượng bổ sung, lấy ra, thu hồi, tồn đầu kỳ, tồn cuối kỳ và số tấn khô nguyên liệu cấp trong cùng kỳ. So sánh lô cần liên kết rõ mẻ luyện và lô quá trình với bó thanh và giai đoạn vận hành tại nhà máy. Những hồ sơ này biến phản ánh chung chung thành câu hỏi có thể kiểm chứng.
| Kết quả quan sát được | Chỉ tiêu đo cơ bản | Các yếu tố khác cần kiểm tra | Hành động đầu tiên |
|---|---|---|---|
| Gãy sớm | Số sự kiện theo loại và vị trí, kèm số tấn hoặc giờ vận hành và số thanh đã làm việc trong điều kiện đó. | Cắt và lấy ra theo kế hoạch, mảnh không thu hồi được, trộn nhà cung cấp, ngày nạp thanh, quá tải hoặc bất thường vận hành, ăn mòn và thay đổi quặng hoặc chế độ làm việc. | Cách ly an toàn; chụp ảnh tại chỗ; bảo tồn mặt gãy, nhận dạng đoạn thanh, diễn biến vận hành và một thanh đối chứng chưa dùng cùng lô. |
| Cong | Độ thẳng hoặc độ võng đo được, chiều dài và đường kính còn lại, thời điểm phát hiện và số thanh đã làm việc trong điều kiện đó. | Tình trạng khi nhận, lưu kho, nâng hạ, nạp thanh, bất thường máy, tiết diện đã mòn, cắt nhiệt, phương pháp thu hồi và biến dạng thứ cấp. | Tách hồ sơ tình trạng khi giao khỏi số đo thanh thu hồi và lập sơ đồ cho từng thanh hoặc đoạn thu hồi trước khi thay đổi chúng. |
| Mòn không đều | Bản đồ hao hụt đường kính theo vị trí dọc trục và hướng đo, được chuẩn hóa theo hình học ban đầu và mức độ sử dụng. | Trộn nhà cung cấp và kích thước, lấy ra có chọn lọc, ảnh hưởng đầu thanh, môi trường ăn mòn–mài mòn, trạng thái tấm lót, chuyển động khối vật nghiền và khả năng tiếp cận vị trí đo. | Đánh dấu hướng và vị trí; dùng một phương pháp xác định; giữ số đo gốc, ảnh và nhận dạng thanh. |
| Rối thanh nghiền | Số sự kiện kèm trạng thái máy nghiền, thành phần khối vật nghiền, sơ đồ các đoạn thu hồi, thời gian gián đoạn và đợt vận hành bị ảnh hưởng. | Phân bố chiều dài và đường kính thanh, các thanh cong hoặc gãy đã có sẵn trong máy, khối lượng vật nghiền, tấm lót, cửa tháo, tốc độ, gián đoạn cấp liệu và hư hỏng khi thu hồi. | Giữ diễn biến thời gian và trạng thái khối thanh trước khi cắt, trộn, nắn thẳng, loại bỏ hoặc đưa thanh trở lại tồn kho. |
| Tiêu hao bất ổn | Khối lượng hao hụt thanh đã hiệu chỉnh trên mỗi tấn sản phẩm liên quan, có tính đến tồn đầu kỳ, tồn cuối kỳ, lượng bổ sung, lấy ra, thu hồi và độ không đảm bảo. | Thời điểm ghi nhận tồn, vật nghiền đã có sẵn trong máy, hao hụt do gãy, đợt quặng, năng suất, mục tiêu sản phẩm, thử nghiệm bị dừng và cửa sổ vận hành không tương đồng. | Đối soát sổ theo dõi hao hụt và xác định các giai đoạn cơ sở, chạy thử tương đồng trước khi xếp hạng nhà cung cấp. |
| Biến động giữa các lô | Phân bố kết quả lặp lại theo mẻ luyện, vị trí đúc, lô quá trình, bó và giai đoạn nhà máy tương đồng, không chỉ trung bình của đợt giao. | Thay đổi quy trình, lấy mẫu, thiết bị kiểm tra, đường kính, quặng, trạng thái máy, vật nghiền chuyển tiếp, đóng gói, thao tác hoặc cách báo cáo. | Giữ chuỗi nhận dạng, hồ sơ gốc, mẫu lưu và lịch sử thay đổi trước khi gộp dữ liệu. |
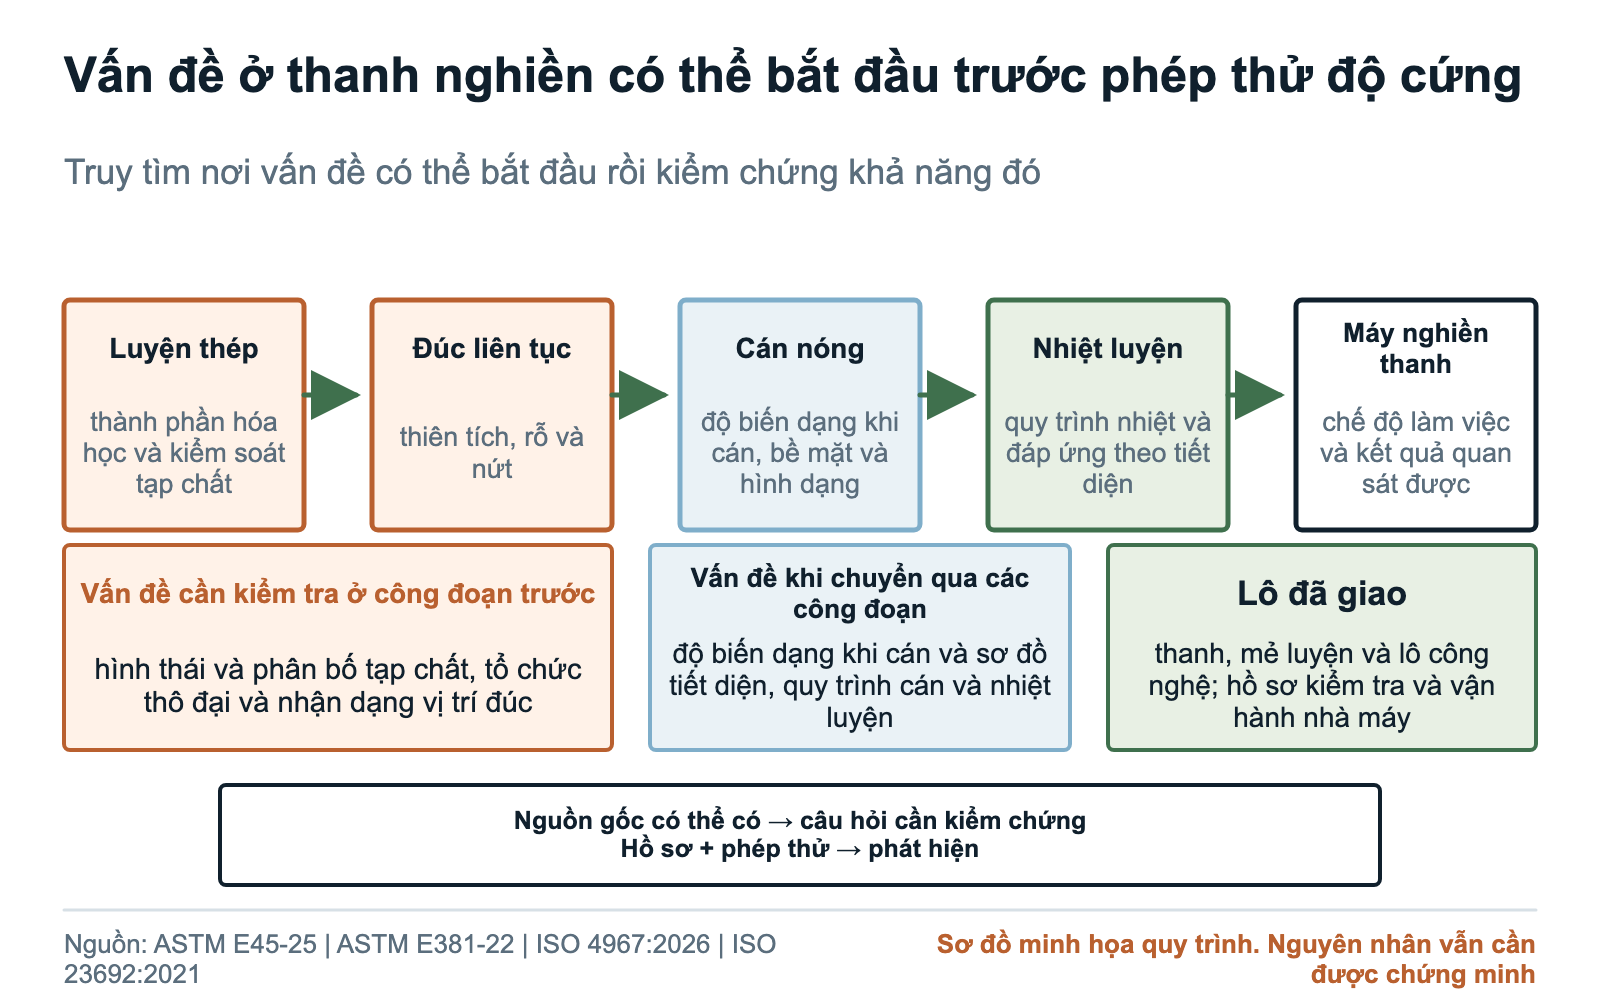
Một phần rủi ro về hiệu quả làm việc có thể bắt nguồn từ luyện thép và đúc liên tục
Thanh nghiền đến máy sau luyện thép, đúc, xử lý phôi, nung lại, cán, nhiệt luyện, nắn thẳng, cắt và thao tác. Một vấn đề lặp lại có thể bắt đầu ở bất kỳ bước nào trong lịch sử đó hoặc trong máy nghiền. Điều tra chỉ hiệu quả nếu các liên kết nhận dạng được giữ đủ lâu để lần ngược vấn đề.
ASTM E45 và ISO 4967 mô tả các phương pháp đánh giá tạp chất phi kim tại vị trí đã chuẩn bị. ASTM E381 quy định kiểm tra bằng tẩm thực thô đại, có thể làm lộ thiên tích, vết nứt, rỗ, hốc co và các đặc điểm liên quan. ISO 23692 đưa ra phương pháp đo thiên tích nhánh cây của mangan trong sản phẩm đúc liên tục. Mỗi phương pháp trả lời một câu hỏi lấy mẫu xác định; không phương pháp nào tự nó xác định nguyên nhân của sự cố máy nghiền thanh.
Yêu cầu mua hàng thiết thực là truy xuất tới mẻ luyện và, khi rủi ro đủ cơ sở, tới vị trí đúc và nhận dạng phôi billet hoặc bloom. Liên kết các hồ sơ đó với lô cán và lô nhiệt luyện. Sau đó chọn tẩm thực thô đại, đánh giá tạp chất, khảo sát thiên tích, xem xét thành phần hóa học, kiểm tra không phá hủy hoặc kiểm tra phá hủy theo vấn đề cụ thể, thay vì yêu cầu mọi phép thử cho mọi đơn hàng.
| Đặc điểm có thể có từ công đoạn trước | Câu hỏi về các công đoạn sau | Cần kiểm tra gì | Giới hạn của phép kiểm tra |
|---|---|---|---|
| Tạp chất phi kim | Loại, kích thước, số lượng hoặc phân bố tạp chất có bất thường đối với vật liệu lấy mẫu hoặc lô thuộc kế hoạch đã thỏa thuận không? | Lấy mẫu theo đơn hàng, chuẩn bị mẫu kim tương, ASTM E45 hoặc phương pháp ISO 4967 áp dụng, mức đánh giá riêng lẻ, vị trí, hình ảnh và truy xuất. | Ảnh hiển vi chỉ bao phủ một vị trí đã chuẩn bị theo kế hoạch lấy mẫu. Bản thân nó không mô tả được toàn bộ lô, xác định nguồn khởi phát gãy hay dự báo hiệu quả sử dụng. |
| Thiên tích tâm hoặc tổ chức dạng dải | Thành phần hóa học hoặc tổ chức thô đại có thay đổi theo vị trí đúc theo cách liên quan đến điều tra không? | Sơ đồ đúc, thành phần hóa học mẻ luyện, tẩm thực thô đại, phân tích hóa học hoặc EPMA gắn với bản đồ vị trí đo khi có cơ sở, lịch sử mức giảm tiết diện khi cán và các mẫu tương đồng. | Một phương pháp hoặc nghiên cứu trường hợp không đưa ra một giới hạn duy nhất cho thanh nghiền hay chứng minh quan hệ nhân quả đối với thanh chưa được kiểm tra. |
| Rỗ co hoặc hốc co | Có bất liên tục ở tâm không, kích thước và phân bố thế nào, và phần nào của mẻ luyện hoặc lô có thể bị ảnh hưởng? | Kiểm tra phôi hoặc sản phẩm bằng tẩm thực thô đại theo thỏa thuận, kiểm tra không phá hủy phù hợp khi khả thi về kỹ thuật và có trong đơn hàng, cắt mẫu, khảo sát mặt gãy và truy xuất. | Mô hình đông đặc giải thích một cơ chế có thể xảy ra; nó không xác nhận khuyết tật, khả năng phát hiện, việc từ chối chấp nhận lô hay kết quả của máy nghiền. |
| Bất liên tục bề mặt hoặc dưới bề mặt sau xử lý phôi và cán | Chỉ thị đã có trước khi sử dụng, xuất hiện hoặc bị thay đổi trong gia công, hay hình thành trong sự cố máy nghiền? | Kiểm tra nhận hàng, hồ sơ quá trình, tài liệu bề mặt và mặt gãy, kiểm tra không phá hủy theo đơn hàng, cắt mẫu, hiển vi và đối chiếu cùng lô. | Phải chỉ định phương pháp thử, độ nhạy tìm kiếm, phạm vi, công đoạn, cấp và quy tắc chấp nhận; không có chỉ thị được báo cáo không có nghĩa là bằng chứng không giới hạn. |
Cán, nhiệt luyện, nắn thẳng và kiểm tra quyết định sản phẩm nào đến máy nghiền
Thép ở công đoạn trước chỉ là vật liệu đầu vào. Cán làm thay đổi tiết diện và hướng; nhiệt luyện thay đổi vi cấu trúc và đáp ứng độ cứng; nắn thẳng, chuẩn bị đầu thanh, kiểm tra và bó kiện quyết định sản phẩm nào được cho phép xuất xưởng. Hồ sơ sản xuất phải thể hiện sự chuyển tiếp giữa các công đoạn.
Đối với nhiệt luyện, giữ quy trình đã phê duyệt, hồ sơ thực hiện sản xuất và kết quả thử cuối cùng thành ba hồ sơ riêng. ISO 20431 hướng dẫn kiểm soát chất lượng nhiệt luyện, còn ASTM A991/A991M quy định khảo sát độ đồng đều nhiệt độ lò dùng cho sản phẩm thép. Với từng đơn hàng, yêu cầu phiên bản quy trình, nhận dạng dây chuyền hoặc lò, định nghĩa lô, hồ sơ đã thỏa thuận, các gián đoạn và kết quả kiểm tra cuối cùng có liên kết vị trí trên thanh.
Hình học và kiểm tra không phá hủy cũng cần được quản lý chặt chẽ như vậy. Nêu cách đo độ thẳng, đường kính, chiều dài, đầu thanh và công đoạn đo. Nếu có cơ sở yêu cầu UT, chỉ định phương pháp, cấp, phạm vi, hiệu chuẩn, ngưỡng báo cáo, quy tắc chấp nhận và các thanh hoặc vùng được kiểm tra. Hồ sơ cho phép xuất xưởng phải liên kết từng kết quả và sai lệch với mẻ luyện, lô quá trình, bó thanh và thanh lấy mẫu.
| Công đoạn | Hồ sơ cần giữ | Điều có thể thể hiện | Điều không thể chứng minh |
|---|---|---|---|
| Nung lại và cán | Nhận dạng mẻ luyện và sản phẩm đúc đầu vào, quy trình và phiên bản đã phê duyệt, đợt hoặc lô, kích thước tiết diện, xử lý phôi và sai lệch, cùng truy xuất đầu ra. | Các thanh được so sánh có đi theo tuyến vật liệu và quy trình cán đã khai báo hay không và có thay đổi được kiểm soát hay không. | Tình trạng không có bất kỳ đặc điểm bên trong nào, đáp ứng nhiệt luyện cuối cùng, mức độ phù hợp với máy nghiền hoặc hiệu quả sử dụng. |
| Nhiệt luyện | Dây chuyền hoặc lò, phiên bản quy trình đã phê duyệt, lô quá trình, thông số đã thỏa thuận, hồ sơ nhiệt độ hoặc thực hiện, cảnh báo, gián đoạn, xử lý lại và liên kết với quyết định cho phép xuất xưởng. | Quá trình được kiểm soát đã khai báo có được thực hiện cho lô trong phạm vi hay không và có thể truy ngược các kết quả theo vị trí về quá trình đó hay không. | Phân bố độ cứng áp dụng cho mọi thanh, độ dai, tốc độ mòn, hoàn toàn không gãy hoặc hiệu quả tại máy chưa thử. |
| Nắn thẳng và đầu thanh | Các đặc tính hình học được chỉ định, cách đỡ và phương pháp đo, kết quả thực tế, tình trạng đầu thanh, xử lý lại, công đoạn kiểm tra, lấy mẫu và cách xử lý kết quả ngoài phạm vi. | Sự phù hợp với các điều khoản kích thước và tình trạng đầu thanh trong đơn hàng đối với lô hoặc thanh đã kiểm tra. | Sự sắp xếp thẳng hàng của khối thanh sau này, không có hư hại do thao tác hoặc ngăn được mọi trường hợp cong hay rối. |
| Độ cứng và kiểm tra không phá hủy tùy chọn | Phương pháp và phiên bản, vị trí và phạm vi, tình trạng thiết bị và mẫu chuẩn, cấp hoặc độ nhạy đã thỏa thuận, kết quả riêng lẻ, lấy mẫu, thử lại và quy tắc chấp nhận. | Sự phù hợp với kế hoạch kiểm tra đã đặt hàng và khả năng phát hiện được công bố của phương pháp. | Tính chất ngoài phương pháp, thanh hoặc vùng chưa kiểm tra, khả năng phát hiện không giới hạn, nguyên nhân gốc hay tuổi thọ. |
| Đóng gói và cho phép xuất xưởng | Nhãn bó và dấu từng thanh theo đơn hàng, số lượng và khối lượng, bảo vệ, liên kết chứng chỉ, sai lệch, phê duyệt xuất xưởng, bàn giao vận chuyển và kiểm tra nhận hàng. | Tính liên tục giữa lô sản xuất đã được chấp nhận và các bó thanh được giao. | Tình trạng sau vận chuyển, lưu kho, nâng hạ, nạp thanh hoặc vận hành máy không được kiểm soát. |

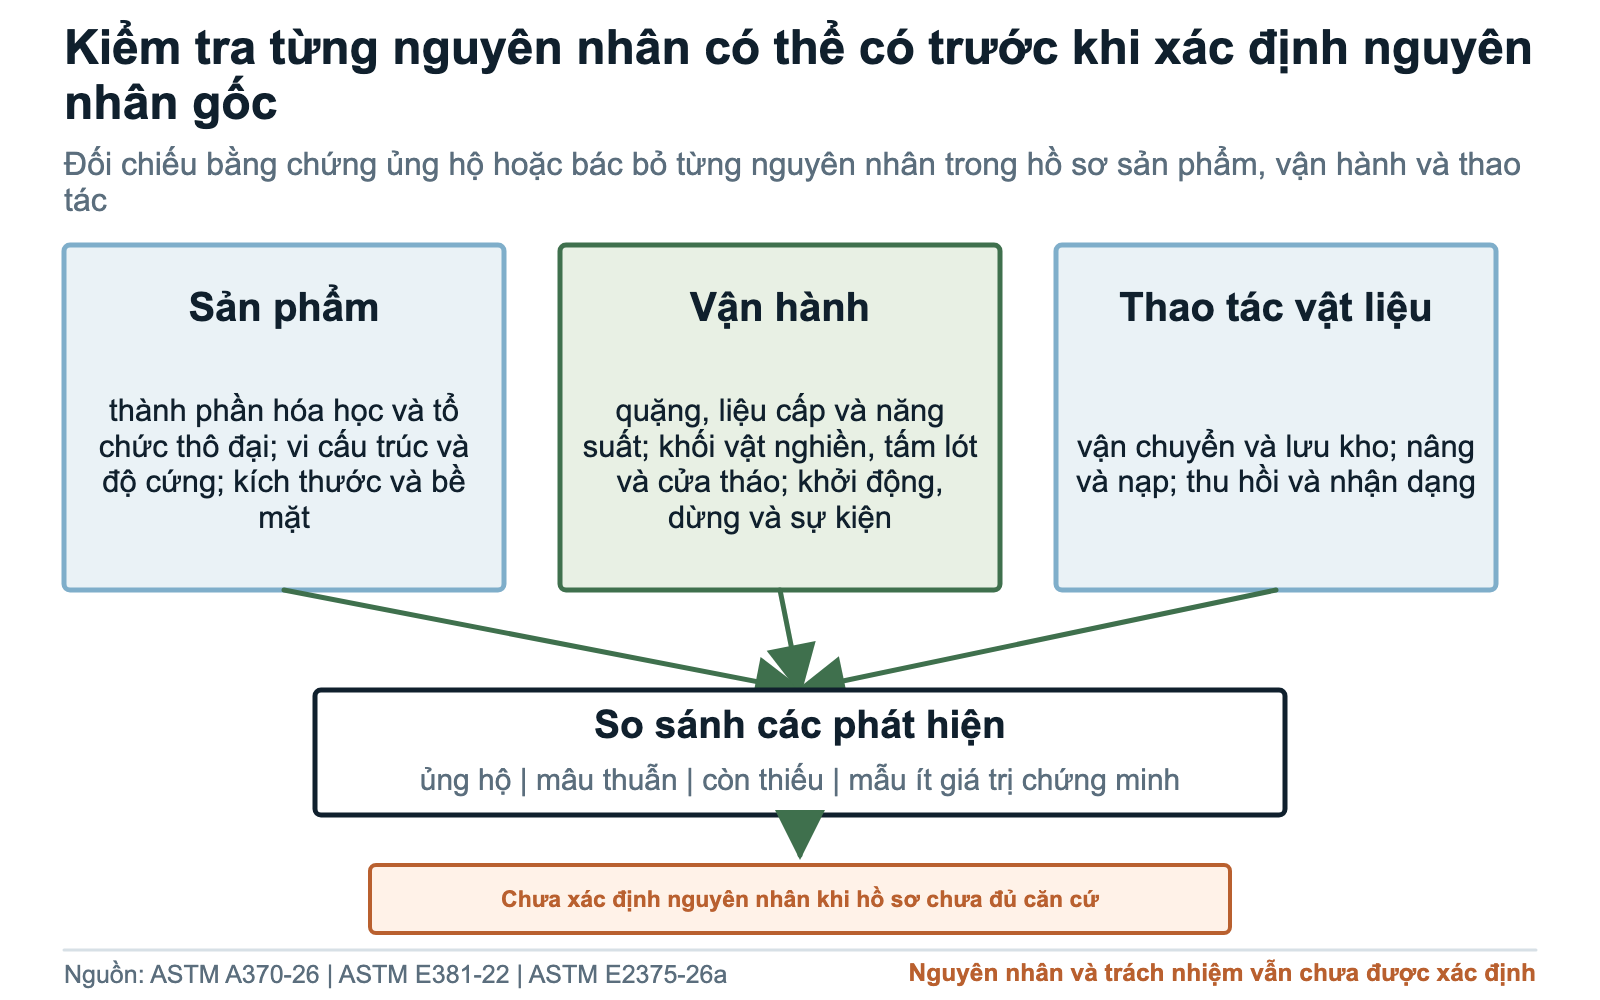
Từ biểu hiện của máy nghiền đến hồ sơ cần xem xét
Với từng vấn đề quan sát được, liệt kê các điều kiện sản phẩm, vận hành, thao tác và đo lường cần kiểm tra. Bảo tồn mẫu đại diện và kèm diễn biến thời gian liên quan. Dùng hồ sơ và kết quả khảo sát để thu hẹp lời giải thích trước khi quy nguyên nhân cho độ cứng, luyện thép, nhiệt luyện hoặc vận hành máy.
Nguyên nhân gốc, sự phù hợp của lô và trách nhiệm thương mại là các câu hỏi riêng. Kết quả độ cứng thấp có thể cho thấy thanh lấy mẫu không đạt đơn hàng nhưng không giải thích được vì sao rối thanh xảy ra. Bất thường vận hành có thể góp phần gây gãy mà không chứng minh thanh đạt mọi yêu cầu đã thỏa thuận.
Giữ các đoạn bị ảnh hưởng, các đoạn đã sử dụng nhưng bề ngoài không bị ảnh hưởng và thanh chưa dùng cùng lô nếu có. Chụp ảnh và đo trước; lập sơ đồ từng vị trí cắt; bảo vệ mặt gãy; giữ hướng và lịch sử sử dụng cùng mỗi mẫu. Theo trình tự đã thống nhất, đi từ kiểm tra không phá hủy đến cắt mẫu, lập bản đồ độ cứng, tẩm thực thô đại, phân tích hóa học, đánh giá tạp chất và kim tương; sau đó nêu rõ điều đã xác nhận, có khả năng cao, có thể xảy ra, chưa có bằng chứng hoặc vẫn chưa biết.
Nghiên cứu của Bureau of Mines đo được các đáp ứng ăn mòn khác nhau của hợp kim dùng làm vật nghiền trong phép thử xác định với nước pha mô phỏng. Nghiên cứu giúp giải thích vì sao độ cứng và hao hụt kim loại trả lời các câu hỏi khác nhau. Nó không dự báo tiêu hao của một máy nghiền thanh hiện nay. Cần đối chiếu hồ sơ mòn với điều kiện quặng, nước và vận hành trước khi quy sự thay đổi cho thép. [14]
| Biểu hiện | Dấu hiệu của yếu tố góp phần từ sản phẩm | Dấu hiệu của yếu tố góp phần khác | Cách sử dụng kết quả |
|---|---|---|---|
| Gãy ngang sớm lặp lại | Các trường hợp tập trung trong một lô đã nhận dạng, dấu vết khởi phát được bảo tồn, phát hiện thô đại hoặc vi mô liên quan, bất thường tính chất có vị trí xác định hoặc sai lệch quá trình được liên kết với các thanh. | Quá tải xảy ra đồng thời, sự kiện liên quan khối vật nghiền hoặc tấm lót, va đập khi thao tác, môi trường ăn mòn, trộn với các thanh đã có sẵn trong máy, thu hồi thiên lệch hoặc không xuất hiện dạng tương tự dưới điều kiện sử dụng tương đồng. | Quyết định riêng cơ chế có bằng chứng hỗ trợ hay không, lô có đạt đơn hàng hay không và hành động thương mại tiếp theo. |
| Thanh cong hoặc khối thanh bị rối | Không phù hợp hình học khi giao có hồ sơ chứng minh, dạng lặp lại trong lô đã nhận dạng, kết quả mặt cắt hoặc thử nghiệm liên quan, hoặc sai lệch quy trình. | Hư hỏng khi nạp hoặc thu hồi, mất tiết diện do mòn, chiều dài hoặc phối hợp thanh không phù hợp, đoạn gãy từ các thanh đã có sẵn trong máy, tương tác với tấm lót hoặc cửa tháo, bất thường máy nghiền hoặc cong thứ phát do sự cố. | Chỉ hình dạng cuối cùng của thanh thu hồi không thể xác định thứ tự khởi phát, nguyên nhân gốc hay trách nhiệm nhà cung cấp. |
| Hao hụt đường kính cục bộ hoặc không đều | Dạng lặp lại trong cùng lô dưới điều kiện sử dụng tương đồng, hình học ban đầu có bản đồ vị trí, biến thiên vật liệu hoặc nhiệt luyện liên quan và nhận dạng thanh được xác nhận. | Lịch sử hướng và tiếp xúc, trộn nhà cung cấp hoặc đường kính, hình học máy, chuyển động khối vật nghiền, ảnh hưởng đầu thanh, lấy ra có chọn lọc, điều kiện ăn mòn–mài mòn hoặc thiên lệch đo lường. | Mô tả và đo dạng mòn trước khi quy kết cơ chế mòn hoặc dự báo tuổi thọ. |
| Tiêu hao thay đổi giữa các đợt giao | Sự khác biệt lặp lại giữa các lô đã nhận dạng sau khi kiểm tra hình học, tuyến vật liệu, lượng bổ sung, lấy ra, tồn, quặng, chế độ máy và biến thiên phép đo. | Thời điểm ghi nhận tồn, vật nghiền chuyển tiếp, thay đổi năng suất hoặc sản phẩm, đợt quặng, hư hỏng không thu hồi được, tình trạng bảo dưỡng hoặc kỳ tính không tương đồng. | Trung bình của một đợt giao hoặc tổng lượng mua không phải phép so sánh nhà cung cấp có kiểm soát. |
| Độ cứng ngoài giới hạn của đơn hàng | Kết quả đo trực tiếp hợp lệ tại vị trí và trạng thái theo đơn hàng, liên kết với lô được bao phủ và đánh giá theo quy tắc lấy mẫu, thử lại đã được chấp nhận. | Sai thang, bề mặt, cách đỡ, quy đổi, vị trí, công đoạn, làm tròn, nhận dạng, tình trạng thiết bị hoặc thanh hay vị trí nằm ngoài kế hoạch lấy mẫu. | Kết luận về sự phù hợp không nhất thiết xác định được cơ chế gãy, cong, dạng mòn hoặc rối thanh. |
Nhận dạng lô và các giai đoạn vận hành máy lặp lại
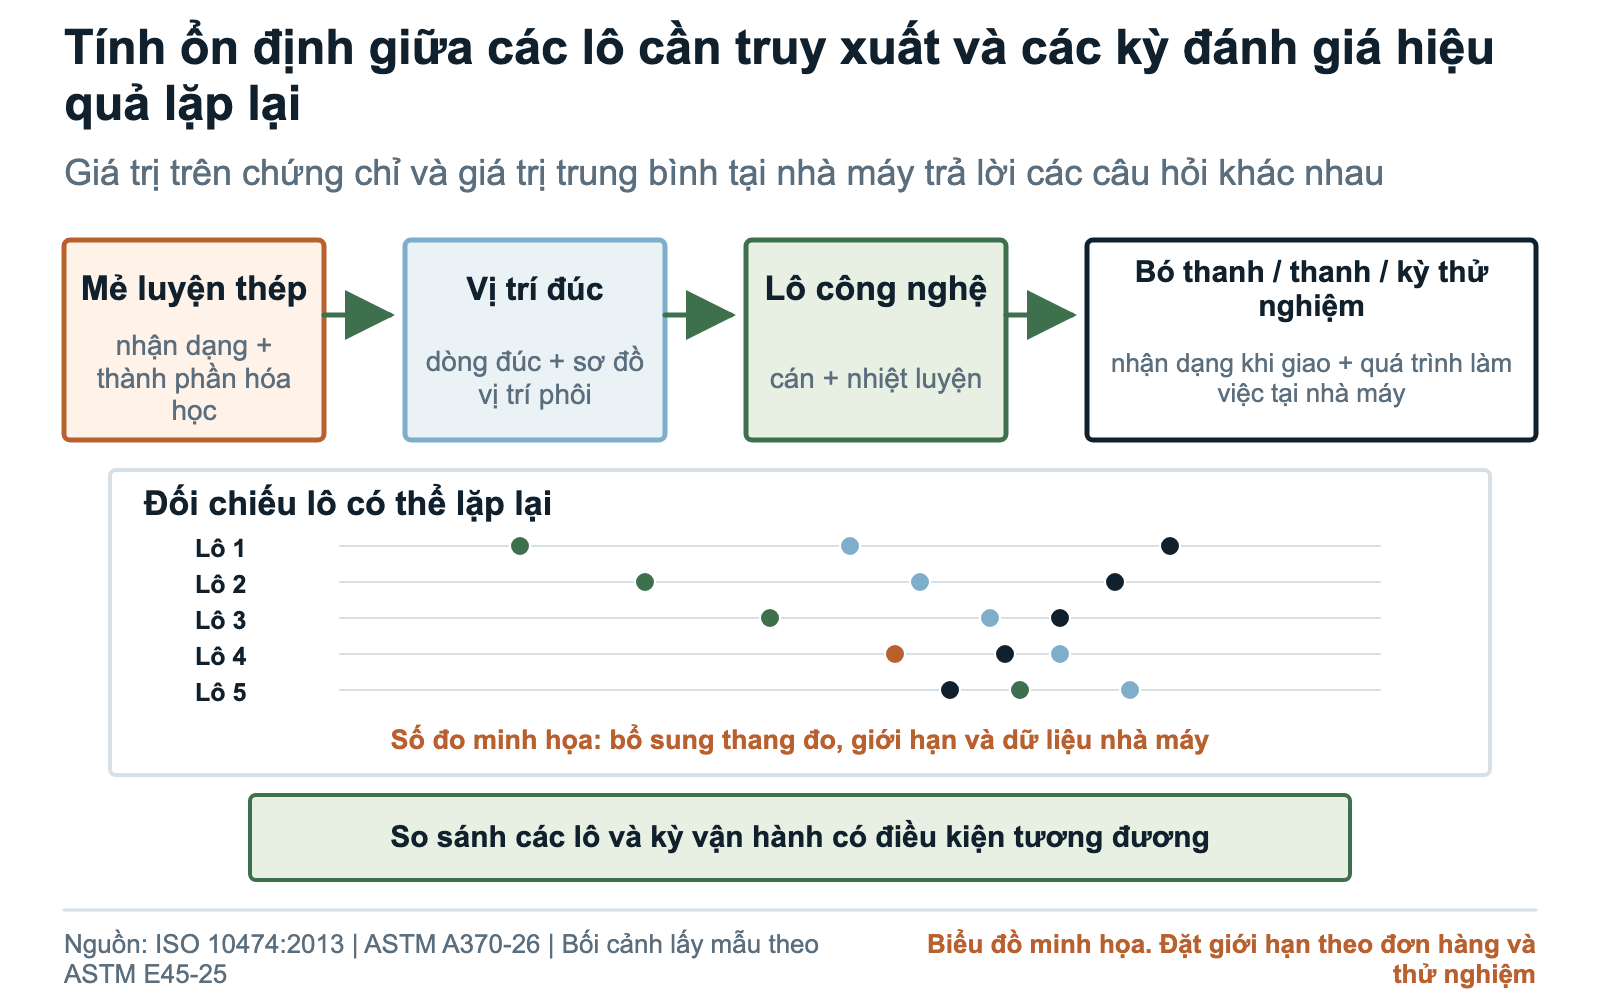
Tính ổn định bắt đầu từ nhận dạng. Liên kết mẻ luyện và vị trí đúc liên quan với phôi billet hoặc bloom, đợt cán, lô nhiệt luyện, lô kiểm tra, bó thanh, chuyến hàng, ngày nạp và giai đoạn vận hành tại nhà máy. Xác định hệ thống liên kết đó trước khi tính trung bình.
Giữ số đo riêng lẻ cùng vị trí và phương pháp. Trung bình có thể che khuất chênh lệch từ đầu đến giữa thanh, lô bị trộn, giá trị ngoại lệ hoặc thay đổi lấy mẫu. Tại nhà máy, lưu lượng bổ sung, lấy ra, sự cố, thời điểm kiểm kê, điều kiện quặng và vận hành, cùng sự pha trộn nhà cung cấp trước khi tính kết quả theo lô hoặc nhà cung cấp. Lặp lại các giai đoạn tương đồng trước khi áp dụng kết quả ngoài một lần thử.
Sau khi được đánh giá chấp nhận, ghi lại thay đổi về nguồn vật liệu, tiết diện phôi, cán, nhiệt luyện, nắn thẳng, lấy mẫu, kiểm tra, kích thước, đầu thanh, nhà thầu phụ hoặc cơ sở sản xuất. Thống nhất trước thay đổi nào cần thông báo, kiểm tra bổ sung, chạy xác nhận hoặc đánh giá lại. Khi kết quả biến động, kiểm tra nhận dạng, phép đo, tồn và tính tương đồng của điều kiện máy trước khi quy biến động cho sản xuất.
Biểu mẫu theo dõi thử nghiệm thanh nghiền của JOTAIN ghi lại lượng thanh nạp thêm, lượng thanh trong máy ở đầu và cuối kỳ, lượng lấy ra và số tấn khô của vật liệu cấp mới trong từng kỳ so sánh. Sử dụng biểu mẫu cùng hồ sơ mẻ luyện, lô và kiểm tra để so sánh mức tiêu hao trong các điều kiện vận hành máy nghiền đã được ghi nhận. Thống nhất tiêu chí chấp nhận trước khi thử nghiệm.
Bốn nội dung cần kiểm tra trước cung ứng thường xuyên
Một đánh giá thực tế gồm bốn phần: nhận dạng, quy trình sản xuất, kiểm tra và hiệu quả tại nhà máy. Nhận dạng liên kết thanh với mẻ luyện và các lô. Quy trình chỉ rõ các bước làm thay đổi thép và hình học. Kiểm tra đánh giá rủi ro đã nêu trên thanh hoặc vị trí được nhận dạng. Chạy thử tại nhà máy đo gãy, cong, mòn, rối thanh, tiêu hao và tính ổn định trong chế độ làm việc được ghi lại.
Yêu cầu tẩm thực thô đại, đánh giá tạp chất, UT hoặc phép thử bổ sung khi đơn hàng hay điều tra cần kết quả đó. Xác định phương pháp, mẫu, vị trí, báo cáo và yêu cầu chấp nhận trước sản xuất. Nếu phép thử đề xuất không liên quan rõ ràng đến vấn đề quan sát hoặc quyết định cho phép xuất xưởng, cần làm rõ mục đích trong quá trình xem xét kỹ thuật.
Nhà cung cấp lập kế hoạch sản xuất và kiểm tra; người mua phê duyệt đơn hàng và phương án xử lý lô; kỹ thuật và an toàn nhà máy kiểm soát việc vào máy nghiền và quy tắc dừng; phòng thử nghiệm chịu trách nhiệm về phương pháp và kết quả của mình. Trước chạy thử, thống nhất bước tiếp theo là cung ứng thường xuyên, lặp lại, điều chỉnh một yếu tố có kiểm soát, tạm giữ hay dừng.
Để thử nghiệm hoặc đánh giá thanh nghiền thay thế, hãy dùng bảng kiểm dữ liệu vận hành máy nghiền thanh để gửi kích thước máy nghiền, kích thước thanh, điều kiện cấp liệu, mức tiêu hao hiện tại và hồ sơ sự cố. Các dữ liệu này giúp JOTAIN cùng bên mua xem xét yêu cầu về vật liệu, gia công và kiểm tra, đồng thời lập kế hoạch thử nghiệm đã được thống nhất.
ĐỀ CƯƠNG RFQ / CHẠY THỬ HIỆU QUẢ LÀM VIỆC CỦA THANH NGHIỀN

Máy và chế độ làm việc: [nhà máy, mã máy, loại máy, tình trạng tấm lót/cửa tháo, quặng và cửa sổ vận hành]
Lý do xem xét: [gãy / cong / mòn không đều / rối thanh / tiêu hao / biến động giữa lô / nguồn mới]
Thanh: [mác hoặc cơ sở thành phần hóa học, tiêu chuẩn, đường kính, chiều dài, tình trạng đầu thanh, số lượng]
Truy xuất: [mẻ luyện, vị trí đúc nếu cần, lô cán, lô nhiệt luyện, lô kiểm tra, bó thanh]
Quy trình sản xuất: [thép đầu vào, cán, nhiệt luyện, nắn thẳng, chuẩn bị đầu thanh, thay đổi đã phê duyệt]
Độ cứng: [phương pháp, thang, vị trí, trạng thái cuối, lấy mẫu, kết quả riêng lẻ]
Kiểm tra khác: [kích thước, độ thẳng, tổ chức thô đại, tạp chất hoặc kiểm tra không phá hủy chỉ khi cần]
Tài liệu: [chứng từ kiểm tra, số đo gốc, ảnh, sai lệch, mẫu lưu]
Chuyển tiếp chạy thử: [vật nghiền đã có sẵn trong máy, kế hoạch nạp, số lượng thử, nhận dạng nhà cung cấp/lô]
Hồ sơ nhà máy: [liệu cấp và quặng, năng suất, khối vật nghiền, thay đổi vận hành, bổ sung, lấy ra, tồn]
Kết quả: [gãy, cong, bản đồ mòn, rối thanh, kg/t đã hiệu chỉnh, so sánh lô]
Quy tắc dừng: [điều kiện kích hoạt về an toàn, tạm giữ sản phẩm, thông báo và người quyết định]
Quyết định sau thử: [cung ứng thường xuyên / lặp lại / điều chỉnh một biến / tạm giữ / dừng]
Điểm chưa rõ và phương án thay thế của nhà cung cấp: [liệt kê riêng trước phê duyệt]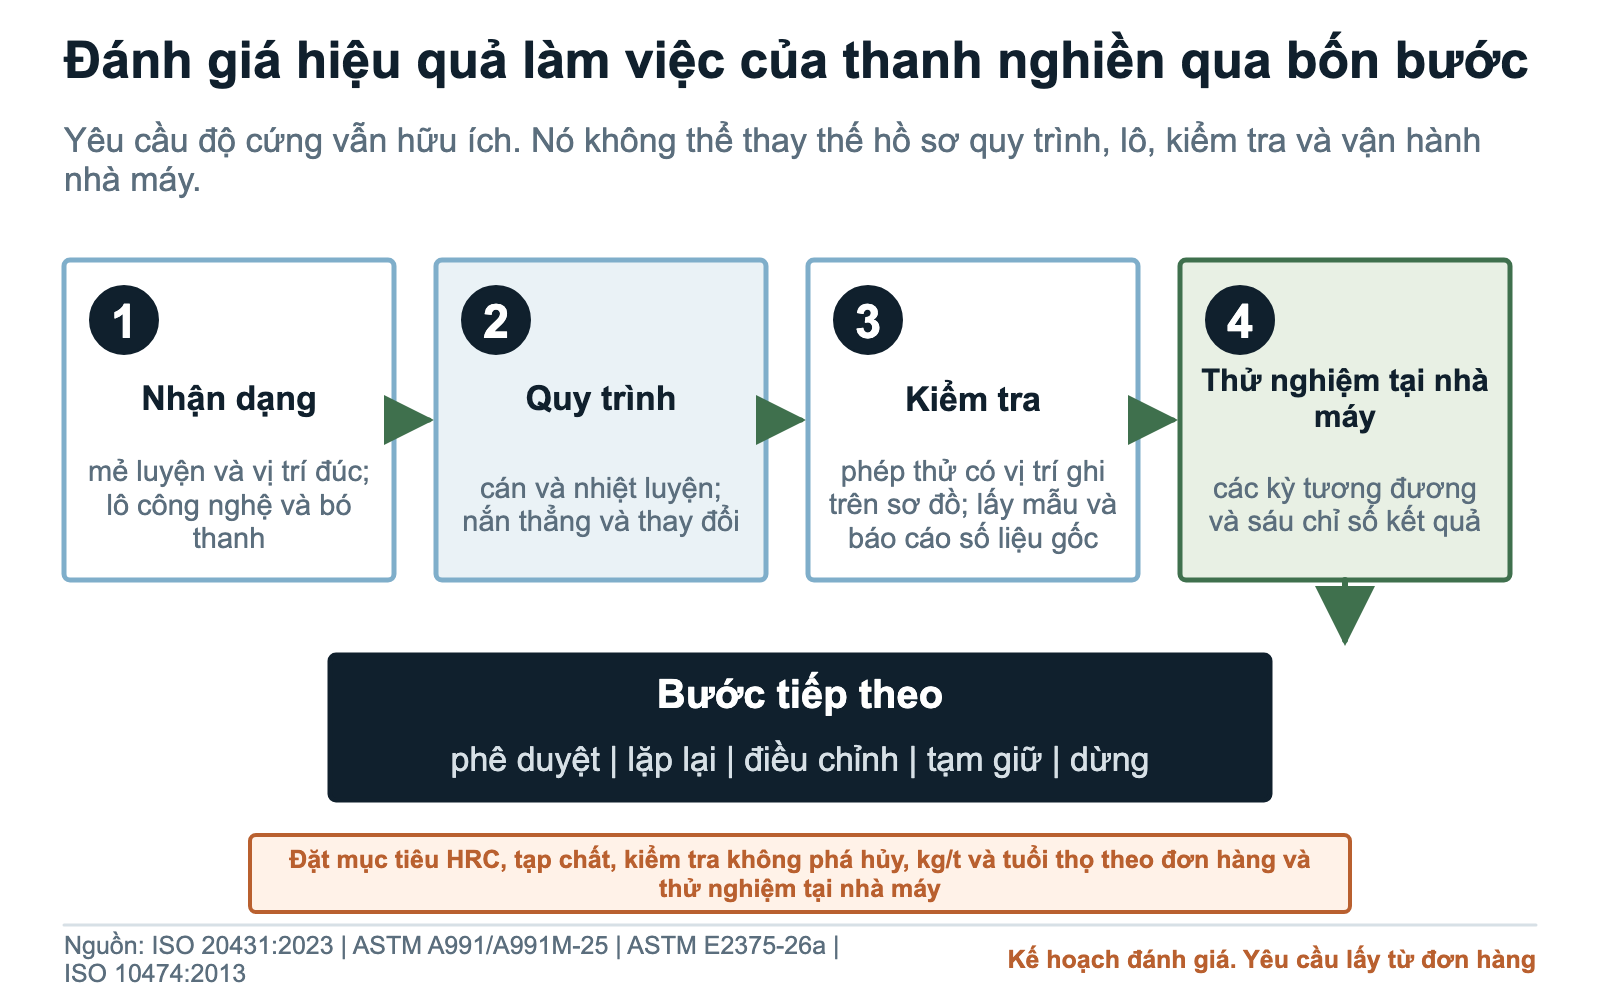
Câu hỏi của người mua
HRC cao hơn có luôn tốt hơn cho thanh nghiền không?
Không. HRC là kết quả ấn lõm gắn với vị trí và phương pháp cụ thể, không phải thang xếp hạng toàn bộ hiệu quả làm việc. Người mua phải xác định bản đồ độ cứng cần thiết cho vật liệu, kích thước, quy trình nhiệt luyện, chế độ máy và rủi ro thực tế; sau đó đánh giá riêng gãy, cong, mòn không đều, rối thanh, tiêu hao và tính ổn định giữa lô. Con số cao hơn trong tài liệu quảng bá không tự chứng minh độ dai cao hơn, ít mòn hơn, ít hỏng hơn hay tuổi thọ dài hơn.
Thanh nghiền có thể đạt yêu cầu độ cứng mà vẫn gãy hoặc cong không?
Có. Mẫu đạt độ cứng chỉ cho thấy vị trí thử đáp ứng điều khoản độ cứng đã thỏa thuận. Gãy hoặc cong có thể liên quan tính toàn vẹn vật liệu, phân bố cơ tính, hình học, thao tác, tiết diện đã mòn hoặc sự kiện trong máy. Cần giữ thanh bị ảnh hưởng và mẫu so sánh cùng lô, kiểm tra đơn hàng và truy xuất, rồi điều tra trước khi xác định nguyên nhân.
Luyện thép hoặc đúc liên tục có thể gây ra vấn đề về thanh nghiền ở giai đoạn sau không?
Luyện thép và đúc có thể tạo ra những đặc điểm liên quan đến hiệu quả sử dụng sau này, như tạp chất phi kim, thiên tích, rỗ co và bất liên tục. Khả năng đó là điểm bắt đầu điều tra, không phải kết luận chẩn đoán. Trước khi liên hệ một đặc điểm từ công đoạn trước với kết quả tại máy nghiền, cần liên kết thanh bị ảnh hưởng với mẻ luyện và vị trí đúc, dùng mẫu và phương pháp phù hợp, rồi xem xét gia công sau đó và lịch sử máy.
Hồ sơ nào giúp thể hiện tính ổn định giữa các lô thanh nghiền?
Giữ mẻ luyện, trình tự hoặc vị trí đúc khi cần, phôi billet hoặc bloom đầu vào, đợt cán, lô nhiệt luyện hoặc quá trình, lô kiểm tra, nhận dạng bó và từng thanh theo nhu cầu, kết quả thử riêng lẻ, sai lệch, mẫu lưu, ngày giao và ngày nạp, cùng dữ liệu các giai đoạn nhà máy tương đồng. Loại chứng chỉ hoặc trung bình đợt giao không tự xác nhận được hệ thống liên kết đó hay tính ổn định khi sử dụng.
Người mua thanh nghiền nên yêu cầu những phép thử nào ngoài độ cứng?
Chọn phép thử để giải đáp mối quan tâm thực tế. Có thể gồm thành phần hóa học, kích thước và độ thẳng, tẩm thực thô đại, đánh giá tạp chất, bản đồ thiên tích, kim tương, khảo sát mặt gãy hoặc kiểm tra không phá hủy được chỉ định. Với mỗi phép thử, nêu phương pháp, công đoạn, vị trí, lấy mẫu, thanh được bao phủ, kết quả và quy tắc chấp nhận. Danh sách cần phù hợp đơn hàng, không trở thành gói tiêu chuẩn cho mọi thanh nghiền.
Người mua nên so sánh các nhà cung cấp thanh nghiền thế nào cho công bằng?
Dùng cùng kích thước được chấp nhận, tuyến vật liệu, phương pháp kiểm tra, truy xuất và kế hoạch chạy thử tại nhà máy. Đối soát lượng bổ sung, tồn, lấy ra và hư hỏng; giữ quặng, liệu cấp, mục tiêu sản phẩm, trạng thái máy, thành phần khối vật nghiền và vật nghiền chuyển tiếp tương đồng trong khả năng thực tế. Sau đó báo cáo riêng cả sáu kết quả trên nhiều hơn một lô đã nhận dạng. Không xếp hạng nhà cung cấp chỉ từ HRC trong tài liệu quảng bá, số tấn mua hoặc một giai đoạn vận hành thuận lợi.
Danh mục kiểm tra RFQ
- Nhận dạng nhà máy, mã máy nghiền thanh, mạch nghiền, chế độ làm việc, kỹ sư phụ trách và người phê duyệt
- Nêu mục tiêu đánh giá hoặc vấn đề quan sát được mà không giả định sẵn nguyên nhân
- Xác định gãy sớm, cong, mòn không đều, rối thanh, tiêu hao bất ổn và biến động giữa các lô là các kết quả riêng
- Nêu loại gãy, số thanh đã làm việc, số tấn hoặc giờ vận hành và kỳ báo cáo
- Khai báo phương pháp đo hình học lúc nhận hàng và trên thanh thu hồi để đánh giá cong
- Nêu bản đồ hao hụt đường kính theo trục và chu vi, hình học ban đầu và mức độ sử dụng để đánh giá mòn không đều
- Nêu quy tắc xác định sự kiện rối thanh, trạng thái máy, khảo sát khối thanh, sơ đồ đoạn thu hồi và các bước bảo tồn
- Đối soát tồn đầu kỳ, tồn cuối kỳ, lượng bổ sung, lấy ra, thu hồi, hư hỏng và phương pháp tính kg/t đã hiệu chỉnh
- Các giai đoạn cơ sở và chạy thử được đối chiếu về quặng, liệu cấp, năng suất, mục tiêu sản phẩm, trạng thái máy và khối vật nghiền
- Nêu mác vật liệu hoặc cơ sở thành phần hóa học, quy định sản phẩm, phiên bản, trạng thái và phương án thay thế được phê duyệt của đơn hàng
- Yêu cầu khai báo quy trình luyện thép và đúc với mức chi tiết có cơ sở từ rủi ro đơn hàng
- Liên kết mẻ luyện, trình tự hoặc vị trí đúc khi được yêu cầu, phôi billet hoặc bloom và các lô của công đoạn sau
- Ghi nhận quy trình cán, đợt cán, xử lý phôi, kích thước, phiên bản được kiểm soát, sai lệch và truy xuất
- Nêu dây chuyền hoặc lò nhiệt luyện, định nghĩa lô quá trình, phiên bản đã phê duyệt, hồ sơ đã thỏa thuận, cảnh báo, gián đoạn và xử lý lại
- Nêu thang độ cứng, phương pháp đo trực tiếp và phiên bản, trạng thái cuối cùng, chuẩn bị bề mặt và tình trạng thiết bị
- Bản đồ độ cứng xác định vị trí theo bán kính và dọc trục, số lượng và khoảng cách phép đo, lấy mẫu, kết quả gốc, thử lại và xử lý kết quả ngoài phạm vi
- Nếu yêu cầu đánh giá tổ chức thô đại hoặc tạp chất, nêu câu hỏi cần giải đáp, phương pháp, công đoạn lấy mẫu, vị trí, hướng, cấp đánh giá, thanh được bao phủ và giới hạn
- Nếu cần kiểm tra không phá hủy tùy chọn, nêu phương pháp, phiên bản, cấp, phạm vi, mẫu chuẩn, độ nhạy, báo cáo, lấy mẫu và chấp nhận
- Nêu đường kính, chiều dài, độ thẳng, đầu thanh, cách đỡ, phương pháp, công đoạn kiểm tra, lấy mẫu, kết quả riêng lẻ và cơ sở chấp nhận
- Kế hoạch lấy mẫu xác định mẻ luyện được bao phủ, vị trí đúc, lô quá trình, bó thanh, từng thanh, cách chọn, số lượng và cơ sở lựa chọn
- Ghi loại chứng từ kiểm tra và từng kết quả bắt buộc vào đơn hàng, không suy ra từ tên chứng chỉ
- Lưu mọi dữ liệu riêng lẻ, bản đồ, hình ảnh, nhận dạng thiết bị, kết quả thiếu, thử lại, sai lệch, chấp nhận sai lệch và quyết định xử lý lô cuối cùng
- Nhận dạng, bảo tồn, lưu giữ và cho phép sử dụng thanh đối chứng chưa dùng cùng lô hoặc mẫu đã thỏa thuận theo quy tắc quản lý mẫu
- Lập sơ đồ vị trí của mẫu bị ảnh hưởng, mẫu đã sử dụng nhưng không có dấu hiệu ảnh hưởng và mẫu đối chứng chưa dùng trước khi cắt hoặc kiểm tra phá hủy
- Bảo vệ mặt gãy và thanh thu hồi, không làm sạch, nắn thẳng, cắt nhiệt, trộn hoặc loại bỏ trước khi được cho phép
- Phân định vai trò của nhà cung cấp, người mua, nhà máy, phòng thử nghiệm, bộ phận an toàn và người ra quyết định thương mại
- Việc đánh giá bao phủ nhiều lô sản xuất có truy xuất khi quyết định dự kiến áp dụng cho cung ứng thường xuyên
- Tiêu chí kiểm soát thay đổi bao gồm tuyến vật liệu, nguồn, tiết diện, phiên bản quy trình, cơ sở, nhà thầu phụ, kiểm tra, lấy mẫu, truy xuất, kích thước, đầu thanh và đóng gói
- Nêu quy tắc dừng vì an toàn và quá trình, bước cô lập, thẩm quyền khởi động lại và cách báo cáo thử nghiệm bị dừng
- Nêu việc tạm giữ về thương mại, phản hồi nhà cung cấp, thử lại, chấp nhận sai lệch, từ chối và người phê duyệt cuối cùng phương án xử lý lô
- Thống nhất trước chạy thử các tiêu chí tiếp tục, lặp lại, điều chỉnh, tạm giữ hoặc dừng và cách xử lý độ không đảm bảo
- Liệt kê riêng giả định chưa giải quyết và phương án thay thế của nhà cung cấp, không biến chúng thành bảo đảm ngầm về hiệu quả sử dụng
Tài liệu tham khảo
- ASTM E18-25 Phương pháp thử độ cứng Rockwell của vật liệu kim loại
- ASTM A370-26 Phương pháp thử và định nghĩa về thử cơ tính sản phẩm thép
- Thanh nghiền đã nhiệt luyện
- ASTM E45-25 Phương pháp thử xác định hàm lượng tạp chất phi kim trong thép
- ISO 4967:2026 Thép — Xác định hàm lượng tạp chất phi kim — Phương pháp hiển vi
- ASTM E381-22 Phương pháp kiểm tra bằng tẩm thực thô đại đối với thanh, phôi billet, phôi bloom và vật rèn bằng thép
- ISO 23692:2021 Phân tích bằng chùm tia vi mô — Vi phân tích bằng đầu dò điện tử — Phân tích định lượng thiên tích nhánh cây của Mn trong sản phẩm thép đúc liên tục
- Về sự hình thành rỗ co tại tâm trong quá trình đúc thép liên tục
- Kiểm soát biến động cơ tính của thép tấm bằng cách giảm thiên tích tâm để đáp ứng yêu cầu thiết kế theo biến dạng của thép đường ống
- ISO 20431:2023 Nhiệt luyện — Kiểm soát chất lượng
- ASTM A991/A991M-25 Phương pháp khảo sát độ đồng đều nhiệt độ lò dùng để nhiệt luyện sản phẩm thép
- ASTM E2375-26a Quy trình kiểm tra siêu âm sản phẩm kim loại gia công biến dạng
- ISO 10474:2013 Thép và sản phẩm thép — Chứng từ kiểm tra
- Báo cáo nghiên cứu 8882: Tốc độ ăn mòn của vật nghiền trong nước của máy nghiền
Hỗ trợ yêu cầu
Đang làm việc từ bản vẽ chi tiết?
Gửi bản vẽ hoặc RFQ kèm mác, kích thước, trạng thái, gia công, kiểm tra, số lượng và điểm đến. Chúng tôi có thể chỉ ra các điểm cần làm rõ trước khi báo giá.