
Puntos clave
- Registrar por separado desgaste, rotura, doblado y enredos.
- Revisar la dureza junto con registros de fabricación, muestreo y condición de las barras devueltas.
- Comparar lotes identificados durante períodos de operación del molino registrados.
Por qué un solo valor HRC no define el desempeño de una barra de molienda
Un resultado Rockwell C registra una medición de indentación en una ubicación concreta y preparada. Comparar método de ensayo, preparación, posición, condición y número de muestras antes de comparar valores de folletos o certificados. Una lectura no describe toda la longitud de la barra ni la respuesta desde la superficie hasta el núcleo; ASTM E18 aporta el contexto del método Rockwell.
La dureza sigue cumpliendo una función importante. Un mapa planificado puede mostrar si el tratamiento térmico produjo la respuesta prevista y si determinadas piezas o lotes inusuales merecen atención. El informe debe incluir escala, método, preparación superficial, ubicaciones, condición del material, comprobación del equipo y colada o lote de proceso representado.
Mantener tres preguntas separadas: qué se midió, si el lote cumplió el pedido y cómo se comportaron las barras en el molino. Los registros geométricos responden sobre rectitud y extremos; los registros de incidentes respaldan el estudio de roturas y doblado; un registro de planta conciliado respalda el análisis de consumo. Ningún ensayo individual puede responder las tres.
JOTAIN suministra barras de molienda para molinos de barras conforme a los requisitos acordados de diámetro, longitud, material, tratamiento térmico e inspección. Envíe los datos del molino y el problema de desgaste o rotura que desea resolver para que podamos revisar el suministro y la prueba propuestos.
| Pregunta del comprador | Lo que el HRC puede respaldar | Lo que el HRC no puede establecer por sí solo | Qué más comprobar |
|---|---|---|---|
| ¿La zona muestreada cumplió la cláusula de dureza del pedido? | Sí, cuando están definidos escala, método, superficie, ubicación, condición, estado del equipo, resultado individual, muestreo y regla de decisión. | Si la longitud no muestreada, el núcleo, otras piezas o todo el lote presentan la misma respuesta. | Plan de ensayo con ubicaciones definidas, identificación de colada y lote de proceso, lecturas individuales, reglas de muestreo y repetición de ensayos y decisión final sobre el lote. |
| ¿La barra resistirá la rotura prematura? | Puede formar parte de una evaluación del tratamiento térmico y la microestructura. | Resistencia a la fractura, discontinuidades internas, historial de impactos, carga del molino o tasa futura de roturas. | Superficies de fractura preservadas, comparaciones del mismo lote, registros de composición química y proceso, examen macrográfico o micrográfico, cronología operativa e interpretación experta. |
| ¿La barra conservará su rectitud y evitará los enredos? | Puede identificar una respuesta local inusual al tratamiento térmico si la investigación justifica esa pregunta. | Rectitud y condición de los extremos a la entrega, daños de manipulación, geometría de las barras desgastadas, movimiento de la carga, interacción con revestimientos o causa de un enredo. | Inspección dimensional, registros de recepción, estudio de la carga, cronología del incidente, condición del molino y revestimientos y registros operativos. |
| ¿El consumo será estable entre lotes? | La repetición de resultados con ubicaciones definidas puede revelar una distribución controlada de una propiedad. | kg/t ajustado, retiros, pérdidas por rotura, error de inventario, exposición al mineral, comparabilidad operativa o desempeño global del lote. | Pruebas comparables en planta, balance de masa cerrado, registros del mineral y del molino, registro de incidentes y resultados de más de un lote. |
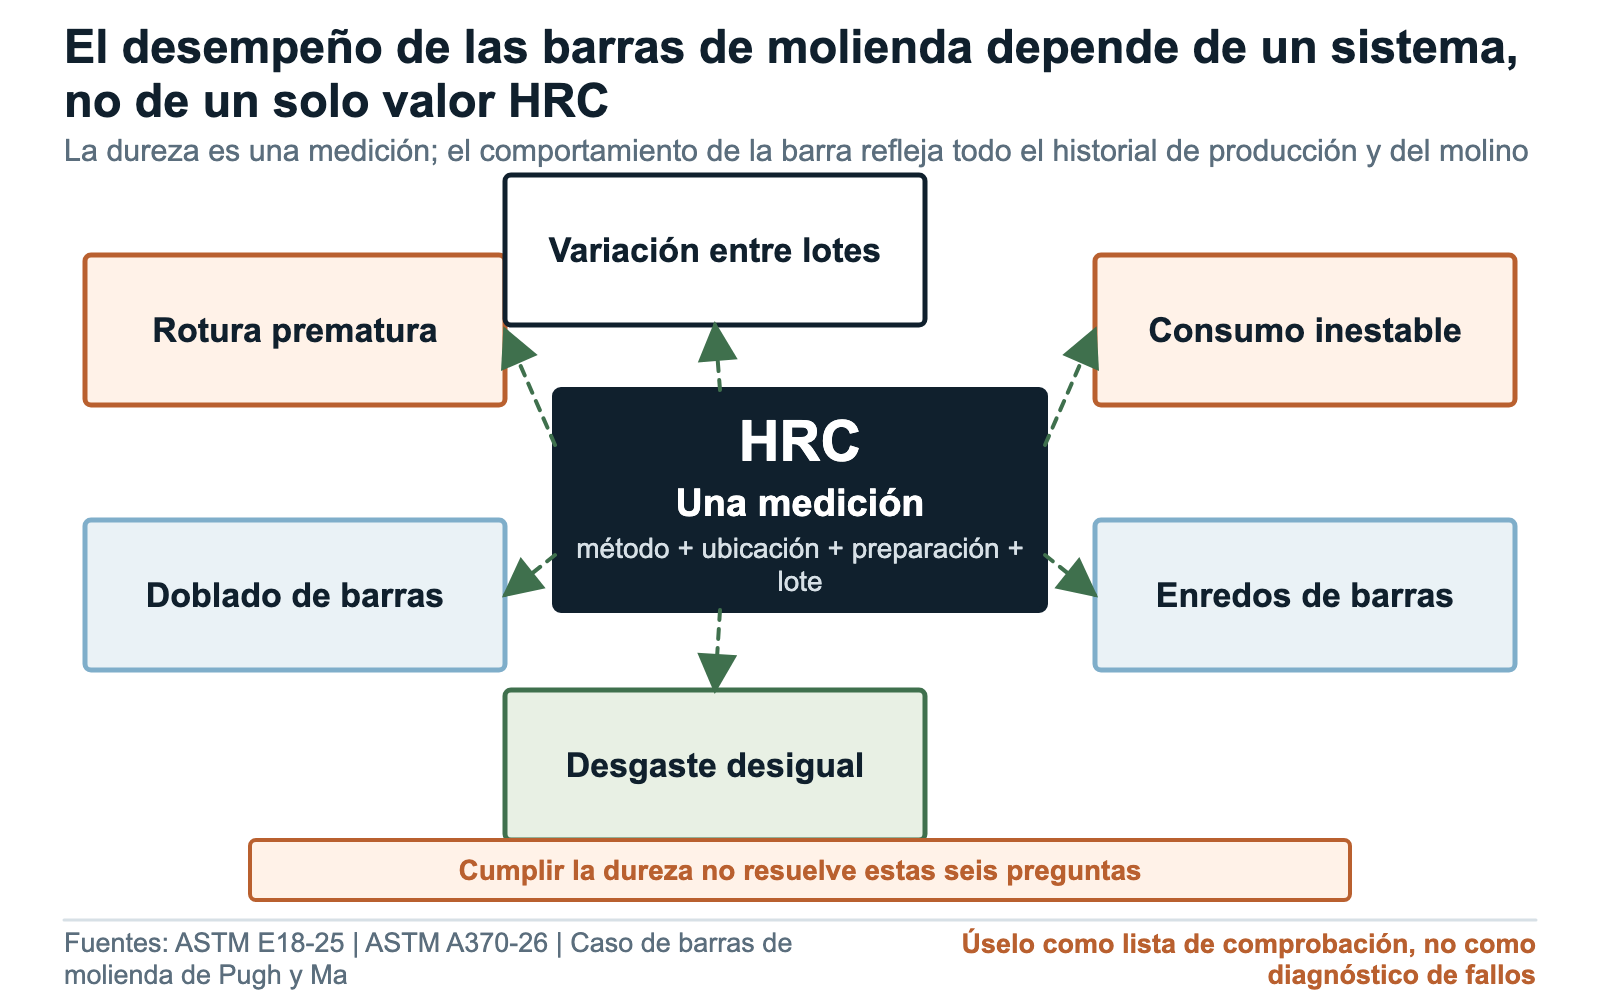
Seis problemas de desempeño, seis preguntas
Registrar por separado rotura, doblado, desgaste desigual, enredos, consumo y variación entre lotes. Explicar cómo se identificó y midió cada observación, incluyendo recuentos, masa, fotografías o fechas operativas según corresponda. Combinar todo en una sola tasa de fallas dificulta decidir qué muestras de material, registros de proceso o eventos del molino deben examinarse.
Para las roturas, registrar tipo de separación, dimensiones restantes, condición de la fractura, identificación del lote, fecha de carga y exposición. Para el doblado, conservar datos de rectitud a la recepción, geometría recuperada, historial de manipulación y cronología del incidente. Para los enredos, registrar estado del molino, mezcla de la carga, longitudes desgastadas, piezas rotas o dobladas, adiciones recientes, interrupciones de alimentación y condición de revestimientos o descarga.
El desgaste desigual requiere mediciones de diámetro a lo largo de más de una barra y en más de una orientación. El consumo requiere adiciones, retiros, recuperaciones, inventarios inicial y final y toneladas secas de alimentación del mismo período. La comparación entre lotes requiere una relación clara entre colada y lote de proceso, paquete y período de operación en planta. Estos registros convierten una reclamación imprecisa en una pregunta comprobable.
| Resultado observado | Medida básica | Otros factores que deben comprobarse | Primera acción |
|---|---|---|---|
| Rotura prematura | Número de eventos por tipo y ubicación, con toneladas u horas de operación y número de barras expuestas. | Cortes y retiros planificados, fragmentos no recuperados, mezcla de proveedores, fecha de carga, sobrecarga o perturbación operativa, corrosión y cambios de mineral o régimen de trabajo. | Poner en cuarentena de forma segura; fotografiar en el lugar; preservar superficies de fractura, identificación de piezas, cronología operativa y una barra de comparación sin usar del mismo lote. |
| Doblado | Rectitud o deflexión medida, longitud y diámetro restantes, momento de detección y barras expuestas. | Condición a la recepción, almacenamiento, izaje, carga, perturbación del molino, sección desgastada, corte térmico, método de recuperación y deformación secundaria. | Separar los registros del estado de entrega de las mediciones de barras recuperadas y documentar cada pieza en un mapa antes de modificarla. |
| Desgaste desigual | Mapa de pérdida de diámetro por posición axial y orientación, normalizado respecto de la geometría inicial y la exposición. | Mezcla de proveedores y tamaños, retiro selectivo, efectos en extremos, ambiente de corrosión-abrasión, estado de revestimientos, movimiento de la carga y acceso para medir. | Marcar orientación y posiciones; utilizar un método definido; conservar lecturas originales, fotografías e identificación de la barra. |
| Enredo de barras | Número de eventos junto con estado del molino, composición de la carga, mapa de piezas recuperadas, duración de la interrupción y campaña afectada. | Distribución de longitudes y diámetros, barras dobladas o rotas que ya estaban en la carga, masa de la carga, revestimientos, descarga, velocidad, interrupción de alimentación y daños durante la recuperación. | Preservar la cronología y el estado de la carga antes de cortar, mezclar, enderezar o descartar barras, o de devolverlas al inventario. |
| Consumo inestable | Pérdida ajustada de masa de las barras por tonelada del producto pertinente, considerando inventarios inicial y final, adiciones, retiros, recuperaciones e incertidumbre. | Momento de registro del inventario, medios de molienda anteriores, pérdidas por rotura, campaña de mineral, tasa real de procesamiento, objetivo de producto, prueba detenida y períodos operativos no comparables. | Conciliar el registro de pérdidas y definir períodos de referencia y de prueba comparables antes de clasificar proveedores. |
| Variación entre lotes | Distribución repetida de resultados por colada, posición de colada, lote de proceso, paquete y período comparable en planta, no solo el promedio por entrega. | Cambios de ruta, muestreo, equipo de inspección, diámetro, mineral, estado del molino, medios de transición, embalaje, manipulación o forma de reportar. | Conservar la cadena de identificación, los registros originales, las muestras retenidas y el historial de cambios antes de combinar los datos. |
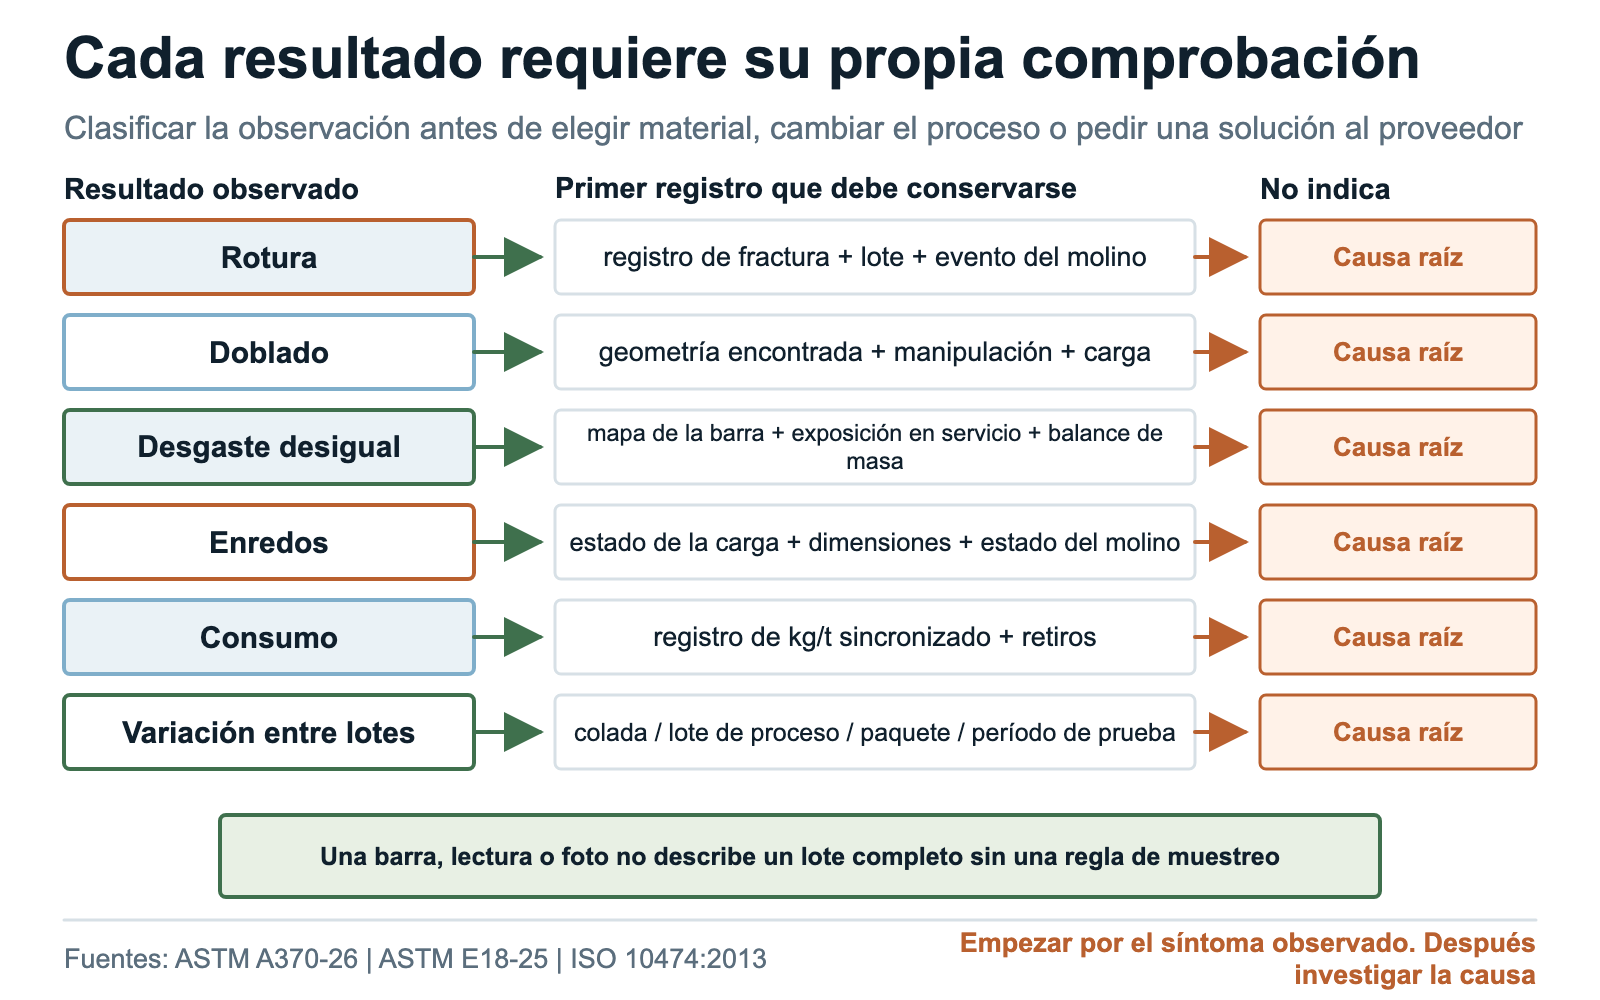
Parte del riesgo de desempeño puede originarse en la fabricación del acero y la colada continua
Una barra llega al molino después de fabricación del acero, colada, acondicionamiento de palanquilla, recalentamiento, laminación, tratamiento térmico, enderezado, corte y manipulación. Un problema repetitivo puede comenzar en cualquier punto de ese historial o dentro del molino. La investigación solo funciona si se conservan los vínculos de identificación suficientes para rastrear el problema hacia atrás.
ASTM E45 e ISO 4967 describen métodos para evaluar inclusiones no metálicas en zonas preparadas. ASTM E381 contempla el examen por ataque macrográfico, que puede revelar segregación, grietas, porosidad, rechupes y características relacionadas. ISO 23692 establece un método para medir la segregación dendrítica de manganeso en productos de colada continua. Cada método responde a una pregunta definida mediante el muestreo; ninguno identifica por sí solo la causa de un incidente en un molino de barras.
La solicitud práctica de compra es trazabilidad hasta la colada de acero y, cuando el riesgo lo justifique, hasta la posición de colada y la identificación de palanquilla o tocho. Vincular estos registros a los lotes de laminación y tratamiento térmico. Después, elegir ataque macrográfico, evaluación de inclusiones, estudio de segregación, revisión química, ensayos no destructivos o examen destructivo según el problema concreto, en vez de exigir todos los ensayos en cada pedido.
| Posible característica de etapas anteriores | Pregunta sobre etapas posteriores | Qué comprobar | Límite de la comprobación |
|---|---|---|---|
| Inclusiones no metálicas | ¿El tipo, tamaño, cantidad o distribución de inclusiones son inusuales para el material muestreado o el lote cubierto por el plan acordado? | Muestreo específico del pedido, preparación metalográfica, ASTM E45 o método ISO 4967 aplicable, valoraciones individuales, ubicaciones, imágenes y trazabilidad. | Una micrografía corresponde a una zona preparada dentro del plan de muestreo. Por sí sola no permite describir todo el lote, identificar el origen de una fractura ni predecir el comportamiento en servicio. |
| Segregación central o bandeado | ¿La composición química o macroestructura varía según la posición de colada de una forma relevante para la investigación? | Mapa de colada, composición química de la colada, ataque macrográfico, análisis químico o por EPMA con un mapa de las ubicaciones de medición cuando se justifique, historial de reducción por laminación y muestras comparables. | Un método o estudio de caso no establece un límite único para barras de molienda ni demuestra causalidad en una barra que no se ha examinado. |
| Porosidad o rechupe asociados a la contracción | ¿Existe una discontinuidad central, cuál es su tamaño y distribución, y qué parte de la colada o lote podría estar afectada? | Ataque macrográfico acordado de palanquilla o producto, ensayos no destructivos adecuados cuando sean técnicamente aplicables y estén pedidos, seccionamiento, examen de fractura y trazabilidad. | Un modelo de solidificación explica un mecanismo posible; no confirma un defecto, capacidad de detección, rechazo del lote ni resultado del molino. |
| Discontinuidad superficial o subsuperficial después del acondicionamiento y la laminación | ¿La indicación existía antes del servicio, se introdujo o modificó durante el procesamiento, o se produjo durante el incidente del molino? | Inspección de recepción, registros de proceso, documentación de superficies y fracturas, ensayos no destructivos pedidos, seccionamiento, microscopía y comparaciones del mismo lote. | Deben especificarse método de ensayo, sensibilidad de búsqueda, cobertura, etapa, clase y regla de aceptación; la ausencia de una indicación reportada no es una prueba sin límites. |
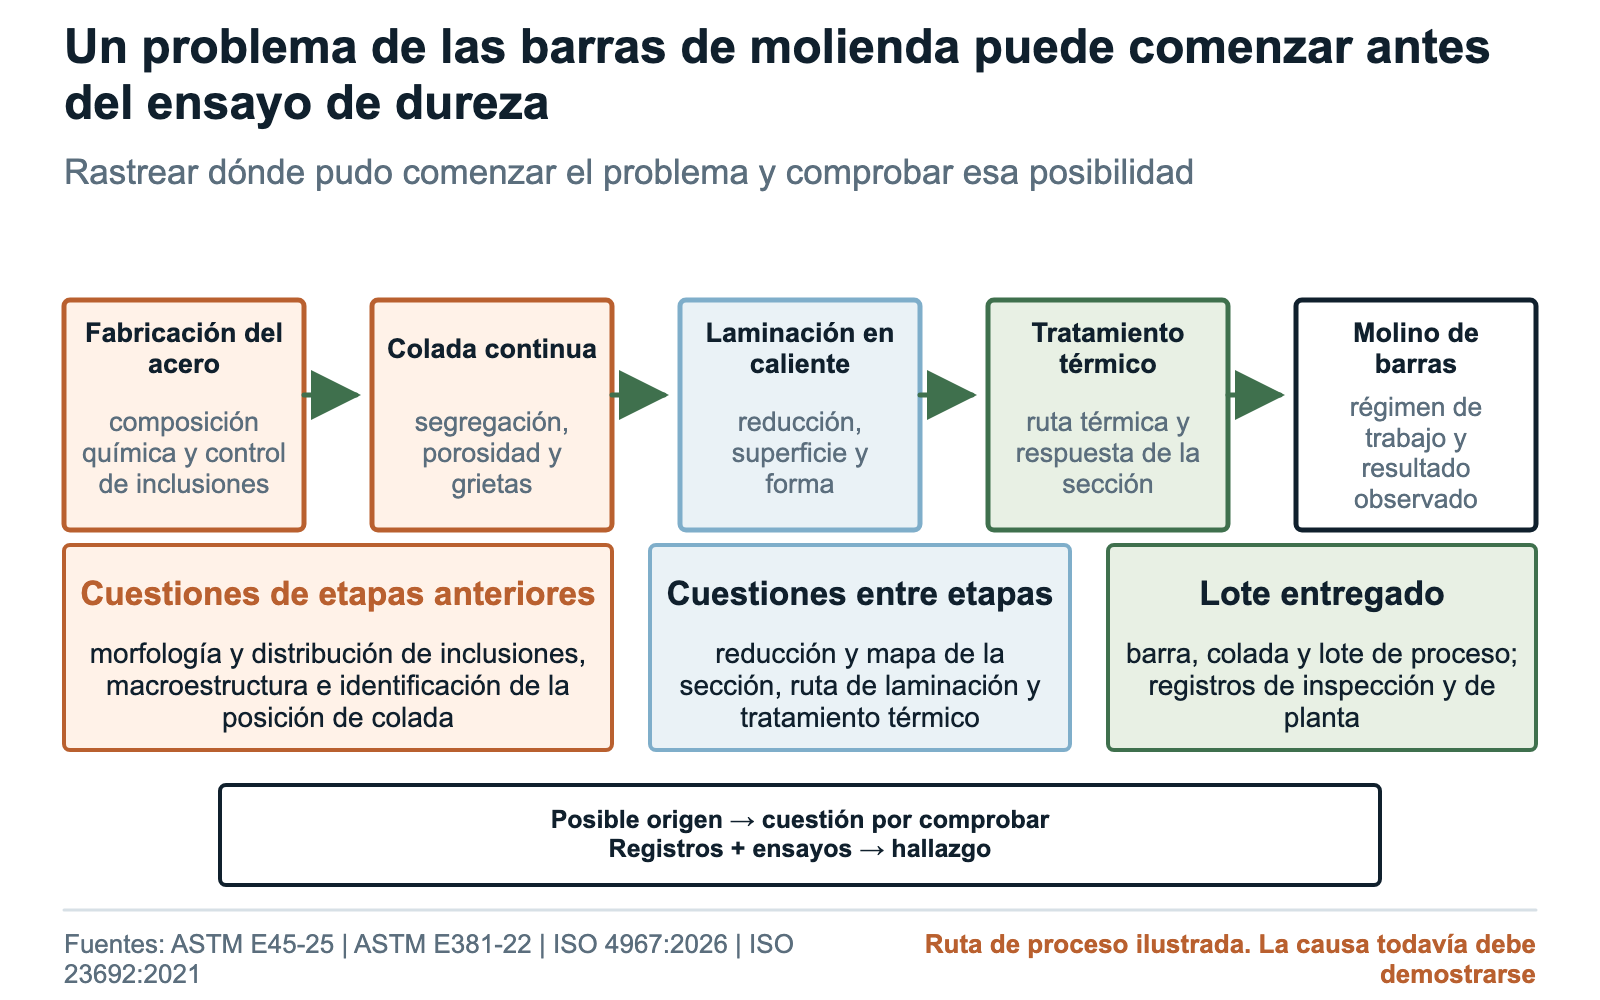
Laminación, tratamiento térmico, enderezado e inspección determinan qué llega al molino
El acero de etapas anteriores es solo el material de partida. La laminación modifica sección y orientación; el tratamiento térmico modifica microestructura y respuesta de dureza; el enderezado, preparación de extremos, inspección y formación de paquetes determinan qué se libera. El expediente de fabricación debe mostrar la continuidad entre cada etapa.
En tratamiento térmico, conservar como tres registros separados la ruta aprobada, el registro de ejecución de producción y los resultados finales de ensayo. ISO 20431 ofrece orientación sobre control de calidad del tratamiento térmico; ASTM A991/A991M trata los estudios de uniformidad de temperatura de hornos para productos de acero. Para un pedido, solicitar revisión del proceso, identificación de línea u horno, definición del lote, registros acordados, interrupciones e inspección final con un mapa de las ubicaciones evaluadas en las barras.
La geometría y los ensayos no destructivos requieren el mismo rigor. Especificar cómo se medirán rectitud, diámetro, longitud y extremos, y en qué etapa. Si se justifica UT, indicar método, clase, cobertura, calibración, umbral de reporte, regla de aceptación y barras o zona cubiertas. El expediente de liberación debe vincular cada resultado y desviación con la colada, lote de proceso, paquete y pieza muestreada.
| Etapa | Registro que debe conservarse | Lo que permite mostrar | Lo que no permite demostrar |
|---|---|---|---|
| Recalentamiento y laminación | Identificación de la colada y del producto colado de entrada, ruta y revisión aprobadas, campaña o lote, dimensiones de sección, acondicionamiento y desviaciones y trazabilidad de salida. | Si las barras comparadas siguieron la ruta declarada de material y laminación y si se produjo un cambio controlado. | Ausencia de cualquier característica interna, respuesta final al tratamiento térmico, compatibilidad con el molino o desempeño en servicio. |
| Tratamiento térmico | Línea u horno, revisión aprobada del proceso, lote de proceso, parámetros acordados, registro de temperatura o ejecución, alarmas, interrupciones, reprocesamiento y vínculo con la liberación. | Si el proceso controlado declarado se ejecutó para el lote cubierto y si los resultados vinculados a sus ubicaciones de medición pueden vincularse a ese proceso. | Un perfil de dureza aplicable a cada barra, tenacidad, tasa de desgaste, ausencia total de roturas o desempeño en un molino no probado. |
| Enderezado y extremos | Características geométricas definidas, apoyo y método, resultados reales, condición de los extremos, reprocesamiento, etapa de inspección, muestreo y tratamiento de resultados fuera de rango. | Conformidad de los lotes o piezas inspeccionados con las cláusulas del pedido sobre dimensiones y condición de los extremos. | Alineación futura de la carga, ausencia de daños de manipulación o prevención de cualquier doblado o enredo. |
| Dureza y ensayos no destructivos opcionales | Método y edición, ubicaciones y cobertura, estado del equipo y de las referencias, clase o sensibilidad acordadas, resultados individuales, muestreo, repetición de ensayos y regla de aceptación. | Conformidad con el plan de inspección del pedido y su capacidad de detección declarada. | Propiedades ajenas al método, barras o zonas no inspeccionadas, detección ilimitada, causa raíz o vida útil. |
| Embalaje y liberación | Marcas de paquetes y piezas según el pedido, cantidad y masa, protección, vínculo con el certificado, desviaciones, aprobación de liberación, entrega al transportista y controles de recepción. | Continuidad entre el lote de producción aceptado y los paquetes entregados. | Condición después de transporte, almacenamiento, izaje, carga u operación del molino sin control. |

Del síntoma del molino a los registros que conviene revisar
Para cada problema observado, enumerar las condiciones del producto, operación, manipulación y medición que deben comprobarse. Preservar muestras representativas y adjuntar la cronología pertinente. Utilizar los registros y los resultados del examen para delimitar la explicación antes de atribuir la causa a dureza, fabricación del acero, tratamiento térmico u operación del molino.
Causa raíz, conformidad del lote y responsabilidad comercial son preguntas separadas. Un resultado bajo de dureza puede demostrar que una barra muestreada incumplió el pedido sin explicar por qué ocurrió un enredo. Una perturbación operativa puede contribuir a una rotura sin demostrar que la barra cumplía todos los requisitos acordados.
Preservar piezas afectadas, piezas expuestas aparentemente no afectadas y, si está disponible, una barra sin usar del mismo lote. Fotografiar y medir primero; registrar la ubicación de cada corte; proteger las superficies de fractura; mantener orientación e historial de servicio de cada muestra. Avanzar desde el trabajo no destructivo al seccionamiento, mapa de dureza, ataque macrográfico, análisis químico, evaluación de inclusiones y metalografía en una secuencia acordada. Después, indicar qué está confirmado, es probable, es posible, carece de respaldo o sigue sin conocerse.
Una investigación del Bureau of Mines midió distintas respuestas a la corrosión de aleaciones para medios de molienda bajo un ensayo definido con agua sintética. El trabajo ayuda a explicar por qué la dureza y la pérdida de metal responden a preguntas diferentes. No predice el consumo de un molino de barras actual. Comparar los registros de desgaste con las condiciones del mineral, del agua y de operación antes de atribuir un cambio al acero. [14]
| Síntoma | Indicios de un factor contribuyente del producto | Indicios de otro factor contribuyente | Cómo se utiliza el resultado |
|---|---|---|---|
| Roturas transversales tempranas repetidas | Concentración de casos en un lote identificado, rasgos de iniciación preservados, hallazgos macrográficos o micrográficos pertinentes, anomalía de propiedades localizada o desviación del proceso vinculada a las piezas. | Sobrecarga coincidente, evento relacionado con carga o revestimientos, impacto de manipulación, ambiente corrosivo, mezcla con barras que ya estaban en la carga, recuperación sesgada o ausencia del patrón bajo exposición comparable. | Decidir por separado si el mecanismo está respaldado, si el lote cumplió el pedido y qué acción comercial corresponde. |
| Barras dobladas o carga enredada | No conformidad geométrica a la entrega documentada, patrón recurrente en un lote identificado, resultados de sección o de ensayo pertinentes, o desviación de la ruta de proceso. | Daños durante la carga o recuperación, pérdida de sección por desgaste, longitud o mezcla de carga inadecuadas, fragmentos rotos de barras que ya estaban en la carga, interacción con revestimientos o descarga, perturbación del molino o doblado secundario al incidente. | La forma final recuperada, por sí sola, no permite determinar el orden de iniciación, la causa raíz ni la responsabilidad del proveedor. |
| Pérdida de diámetro localizada o desigual | Patrón repetible dentro del mismo lote bajo exposición comparable, geometría inicial registrada por ubicación, variación pertinente del material o del tratamiento térmico e identificación confirmada de la pieza. | Historial de orientación y contacto, mezcla de proveedores o diámetros, geometría del molino, movimiento de carga, efecto de extremos, retiro selectivo, condiciones de corrosión-abrasión o sesgo de medición. | Describir y medir el patrón antes de atribuir un mecanismo de desgaste o pronosticar la vida útil. |
| Cambio de consumo entre entregas | Diferencia repetida entre lotes identificados tras comprobar geometría, ruta de material, adiciones, retiros, inventario, mineral, régimen del molino y variación de medición. | Momento de registro del inventario, medios de molienda de transición, cambios en la tasa real de procesamiento o en el producto, campaña de mineral, fallas no recuperadas, estado de mantenimiento o períodos de cálculo no comparables. | Un promedio por entrega o un total de compras no constituye una comparación controlada de proveedores. |
| Dureza fuera de un límite del pedido | Resultado directo válido en la ubicación y condición del pedido, vinculado al lote cubierto y evaluado según la regla aceptada de muestreo y repetición de ensayos. | Escala, superficie, apoyo, conversión, ubicación, etapa, redondeo, identificación o estado del equipo incorrectos, o barra o zona fuera del plan de muestreo. | Una conclusión sobre conformidad no determina necesariamente el mecanismo de una rotura, doblado, patrón de desgaste o enredo. |
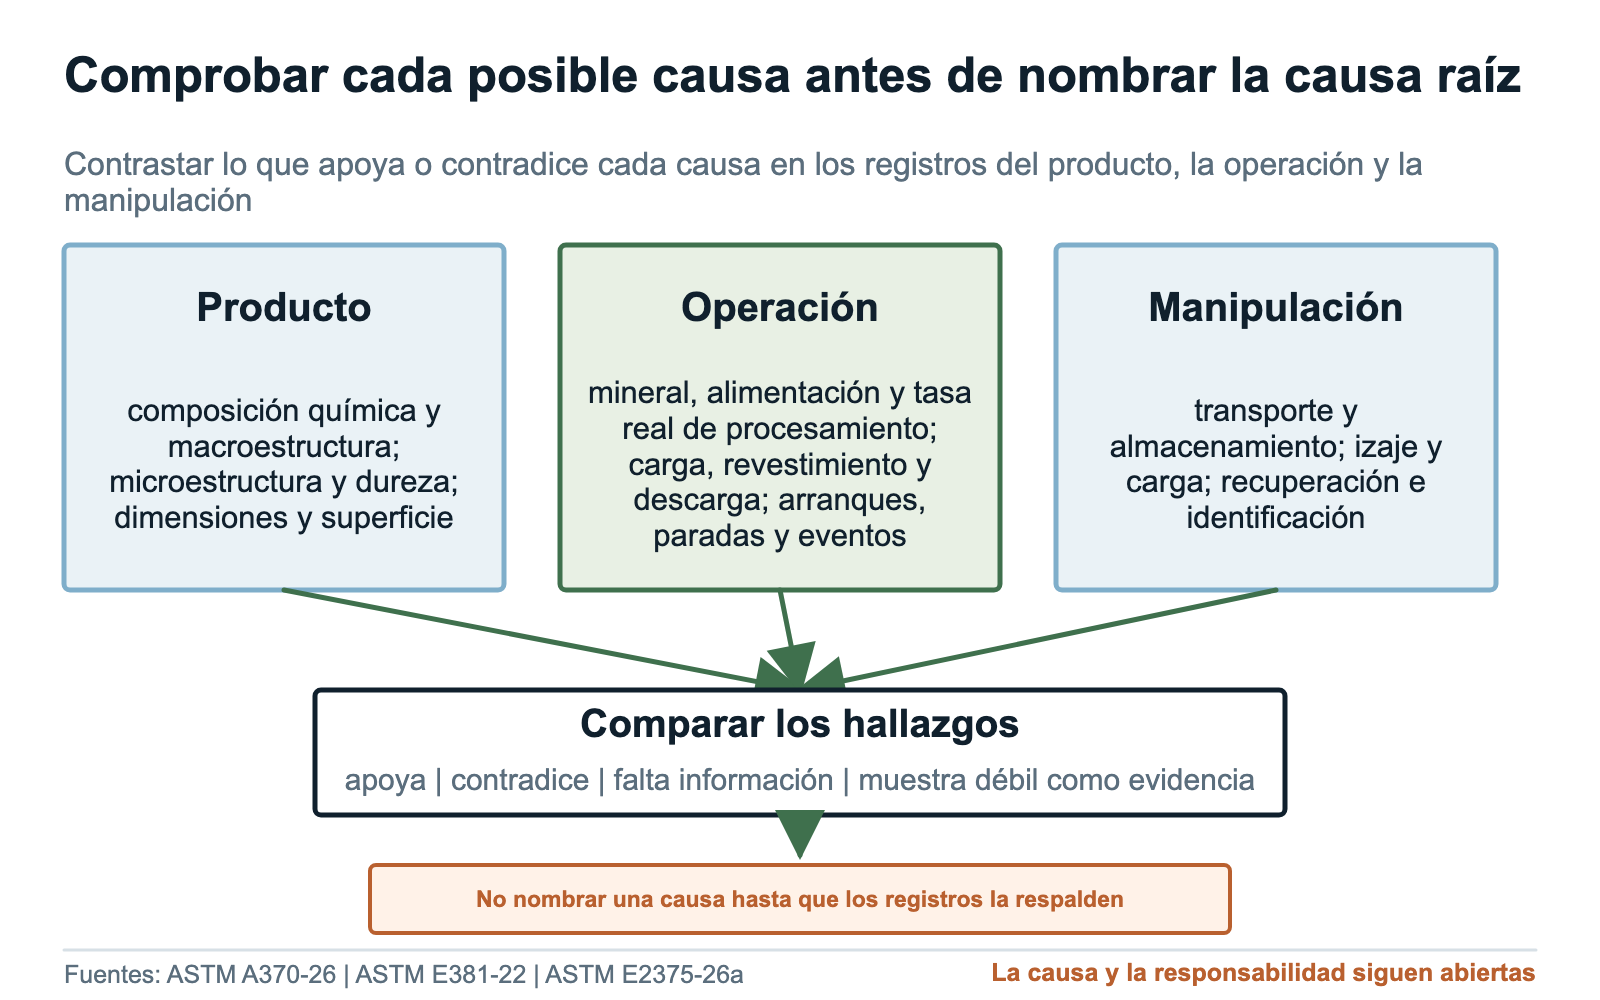
Identificación del lote y períodos repetidos de operación en molino
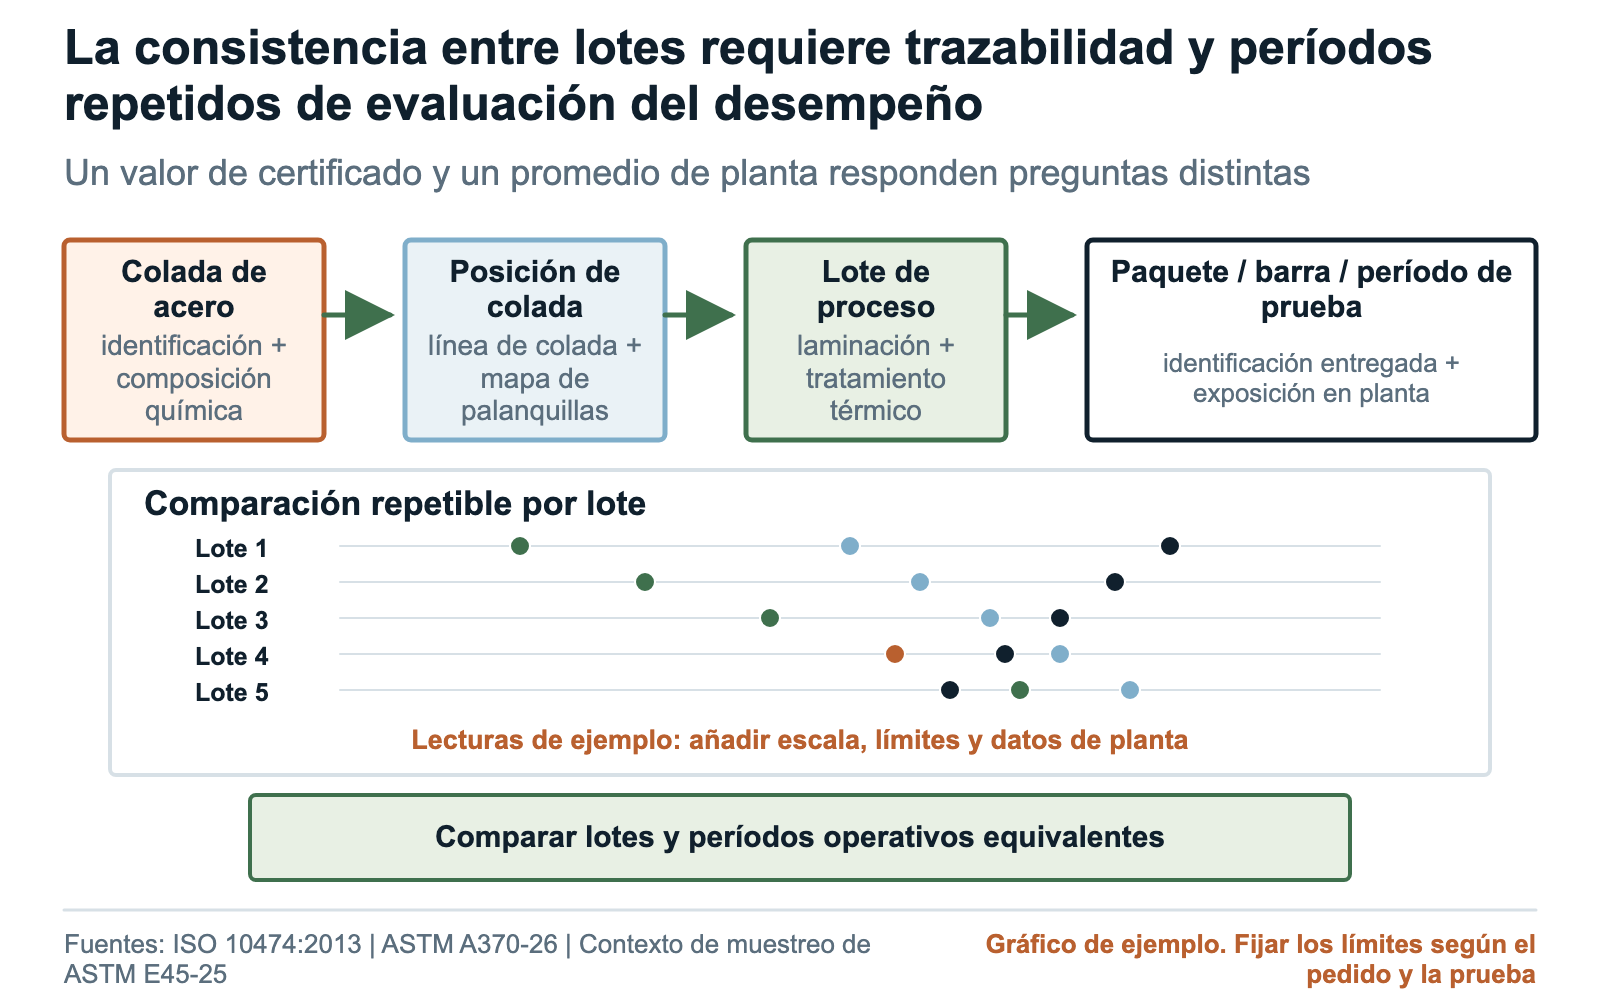
La consistencia empieza por la identificación. Vincular la colada y la posición de colada pertinente con la palanquilla o tocho, campaña de laminación, lote de tratamiento térmico, lote de inspección, paquete, envío, fecha de carga y período de operación en planta. Definir esa jerarquía antes de calcular promedios.
Conservar las lecturas individuales con sus ubicaciones y métodos. Los promedios pueden ocultar gradientes entre extremos y zona central, mezcla de lotes, valores atípicos o cambios de muestreo. En planta, conservar adiciones, retiros, incidentes, mediciones de inventario, condiciones del mineral y de operación y mezcla de proveedores antes de calcular un resultado por lote o proveedor. Repetir períodos comparables antes de extrapolar el resultado más allá de una prueba.
Después de la calificación, registrar cambios en origen del material, sección de palanquilla, laminación, tratamiento térmico, enderezado, muestreo, inspección, dimensiones, extremos, subcontratista o planta de fabricación. Acordar de antemano qué cambios requieren aviso, inspección adicional, prueba de confirmación o recalificación. Si cambian los resultados, revisar identificación, medición, inventario y comparabilidad del molino antes de atribuir la variación a la fabricación.
El registro JOTAIN de pruebas con barras de molienda recoge las adiciones de barras, la carga inicial y final, las retiradas y las toneladas secas de alimentación nueva de cada período de comparación. Úselo junto con los registros de colada, lote e inspección para comparar el consumo en condiciones de operación documentadas. Acuerde los criterios de aceptación antes de la prueba.
Cuatro comprobaciones antes del suministro regular
Una calificación práctica consta de cuatro comprobaciones: identificación, ruta de fabricación, inspección y desempeño en planta. La identificación vincula la barra con su colada y sus lotes. La ruta muestra qué transformó el acero y la geometría. La inspección evalúa un riesgo definido en barras o ubicaciones identificadas. La prueba en planta mide rotura, doblado, desgaste, enredos, consumo y consistencia bajo un régimen de trabajo registrado.
Especificar ataque macrográfico, evaluación de inclusiones, UT u otros ensayos adicionales cuando sus resultados sean necesarios para el pedido o la investigación. Definir método, muestra, ubicación, reporte y requisito de aceptación antes de producir. Si un ensayo propuesto no tiene una relación clara con el problema observado o la decisión de liberación, aclarar su finalidad durante la revisión técnica.
El proveedor prepara el plan de fabricación e inspección; el comprador aprueba el pedido y las decisiones sobre el lote; ingeniería de planta y seguridad controlan el acceso al molino y las reglas de parada; el laboratorio responde por sus métodos y resultados. Antes de la prueba, acordar si el siguiente paso será suministro regular, repetición, un ajuste controlado, retención o parada.
Para una prueba o una evaluación de barras de sustitución, utilice la lista de datos operativos para barras de molienda para enviar las dimensiones del molino, los tamaños de las barras, las condiciones de alimentación, el consumo actual y los registros de fallos. Con estos datos, JOTAIN puede revisar con el comprador los requisitos de material, procesamiento e inspección y preparar un plan de prueba acordado.
SOLICITUD DE COTIZACIÓN / ESQUEMA DE PRUEBA DE DESEMPEÑO DE BARRAS DE MOLIENDA

Molino y régimen: [planta, identificación del molino, tipo de molino, condición de revestimientos/descarga, mineral y ventana operativa]
Motivo de revisión: [rotura / doblado / desgaste desigual / enredos / consumo / variación entre lotes / nuevo origen]
Barra: [grado o base química, norma, diámetro, longitud, condición de extremos, cantidad]
Trazabilidad: [colada, posición de colada si se requiere, lote de laminación, lote de tratamiento térmico, lote de inspección, paquete]
Ruta de fabricación: [acero de entrada, laminación, tratamiento térmico, enderezado, preparación de extremos, cambios aprobados]
Dureza: [método, escala, ubicaciones, condición final, muestreo, resultados individuales]
Otra inspección: [dimensiones, rectitud, macroestructura, inclusiones o ensayos no destructivos solo cuando se requieran]
Documentos: [documento de inspección, lecturas originales, imágenes, desviaciones, muestra retenida]
Transición de prueba: [medios anteriores, plan de carga, cantidad de prueba, identificación de proveedor/lote]
Registro de planta: [alimentación y mineral, tasa real de procesamiento, carga, cambios operativos, adiciones, retiros, inventario]
Resultados: [rotura, doblado, mapa de desgaste, enredos, kg/t ajustado, comparación de lotes]
Reglas de parada: [condición de seguridad que activa la parada, retención del producto, notificación y responsable de decidir]
Decisión tras la prueba: [suministro regular / repetir / ajustar una variable / retener / detener]
Puntos pendientes y alternativas del proveedor: [enumerar por separado antes de aprobar]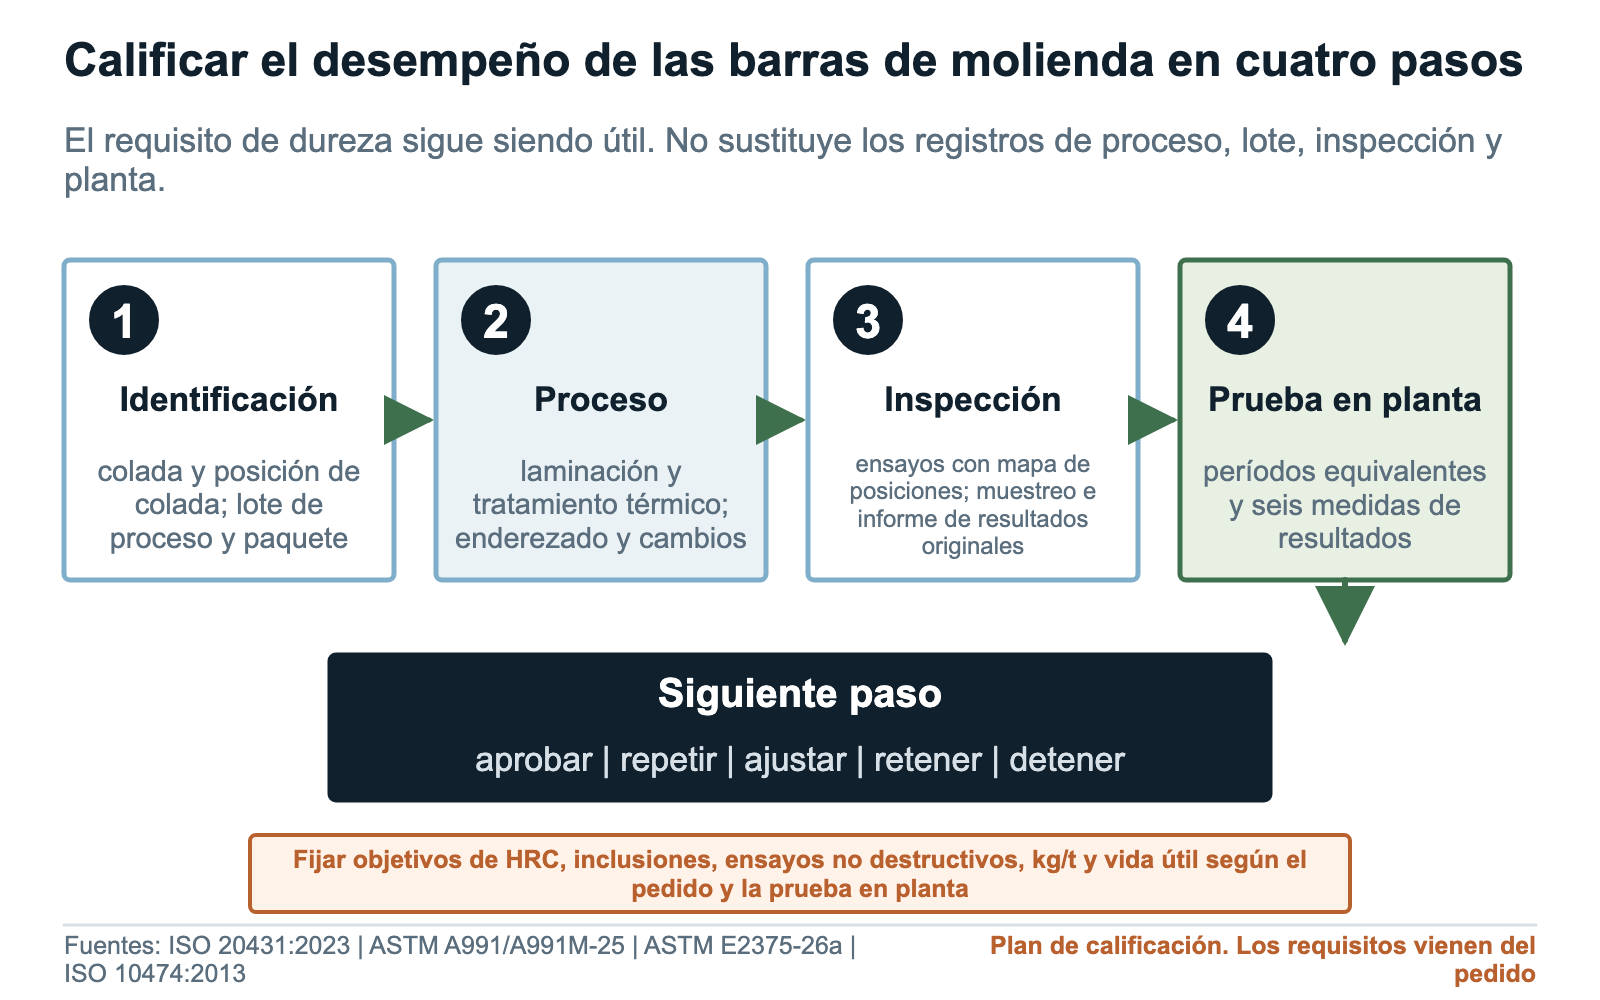
Preguntas de los compradores
¿Un HRC más alto siempre es mejor para las barras de molienda?
No. El HRC es un resultado de indentación asociado a una ubicación y un método, no una clasificación completa del desempeño. El comprador debe definir el mapa de dureza requerido para el material, dimensiones, ruta de tratamiento térmico, régimen del molino y riesgo reales. Después debe evaluar por separado rotura, doblado, desgaste desigual, enredos, consumo y consistencia entre lotes. Un número mayor en un folleto no demuestra por sí solo mayor tenacidad, menor desgaste, menos fallas ni mayor vida útil.
¿Las barras de molienda pueden cumplir dureza y aun así romperse o doblarse?
Sí. Una muestra que cumple dureza solo demuestra que la ubicación ensayada cumplió la cláusula acordada. La rotura o el doblado pueden involucrar integridad del material, distribución de propiedades, geometría, manipulación, sección desgastada o eventos del molino. Preservar la barra afectada y una barra de comparación del mismo lote, revisar pedido y trazabilidad e investigar antes de asignar una causa.
¿La fabricación del acero o la colada continua pueden causar problemas posteriores en las barras de molienda?
La fabricación del acero y la colada pueden generar características relevantes para el desempeño posterior: inclusiones no metálicas, segregación, porosidad por contracción y discontinuidades. Esa posibilidad es un punto de partida para investigar, no un diagnóstico. Antes de relacionar una característica de etapas anteriores con un resultado del molino, vincular la barra afectada a su colada y posición de colada, utilizar muestras y métodos adecuados y revisar los procesos posteriores y el historial del molino.
¿Qué registros ayudan a demostrar consistencia entre lotes de barras de molienda?
Conservar la colada de acero, secuencia o posición de colada cuando se requiera, palanquilla o tocho de entrada, campaña de laminación, lote de tratamiento térmico o de proceso, lote de inspección, identificación de paquete y pieza según corresponda, resultados individuales, desviaciones, muestras retenidas, fechas de envío y carga y datos de períodos comparables en planta. El tipo de certificado o el promedio de una entrega no confirma por sí solo esa jerarquía ni la consistencia en servicio.
¿Qué ensayos debe solicitar el comprador de barras de molienda además de la dureza?
Elegir ensayos que respondan a la preocupación concreta. Las opciones pueden incluir composición química, dimensiones y rectitud, ataque macrográfico, evaluación de inclusiones, mapas de segregación, metalografía, examen de fractura o ensayos no destructivos especificados. Para cada uno, indicar método, etapa, ubicación, muestreo, piezas cubiertas, resultados y regla de aceptación. La lista debe corresponder al pedido, no convertirse en un paquete estándar para toda barra de molienda.
¿Cómo comparar de forma justa a los proveedores de barras de molienda?
Utilizar las mismas dimensiones aceptadas, ruta de material, métodos de inspección, trazabilidad y plan de prueba en planta. Conciliar adiciones, inventarios, retiros y fallas; mantener mineral, alimentación, objetivo de producto, estado del molino, mezcla de la carga y medios de molienda de transición tan comparables como sea viable. Después, informar los seis resultados para más de un lote identificado. No clasificar proveedores solo por el HRC del folleto, las toneladas compradas o un único período de operación favorable.
Lista de verificación para la solicitud de cotización
- Planta, identificación del molino de barras, circuito, régimen de trabajo, ingeniero responsable y aprobador identificados
- Objetivo de calificación o problema observado definido sin presuponer una causa
- Rotura prematura, doblado, desgaste desigual, enredo de barras, consumo inestable y variación entre lotes definidos como resultados separados
- Tipos de rotura, barras expuestas, toneladas u horas de operación y período de reporte especificados
- Métodos de medición geométrica a la recepción y de barras recuperadas definidos para evaluar el doblado
- Mapa axial y circunferencial de pérdida de diámetro, geometría inicial y exposición definidos para el desgaste desigual
- Regla para definir un enredo, estado del molino, estudio de la carga, mapa de piezas recuperadas y medidas de preservación especificados
- Inventarios inicial y final, adiciones, retiros, recuperaciones, fallas y método de kg/t ajustado conciliados
- Períodos de referencia y de prueba comparables en mineral, alimentación, tasa real de procesamiento, objetivo de producto, estado del molino y carga
- Grado del material o base química, especificación del producto, edición, condición y alternativas aprobadas del pedido especificados
- Declaración de la ruta de fabricación del acero y de colada solicitada con el detalle que justifique el riesgo del pedido
- Colada de acero, secuencia o posición de colada cuando se exija, palanquilla o tocho y lotes de procesos posteriores vinculados
- Ruta de laminación, campaña, acondicionamiento, dimensiones, revisión controlada, desviaciones y trazabilidad registrados
- Línea u horno de tratamiento térmico, definición de lote de proceso, revisión aprobada, registros acordados, alarmas, interrupciones y reprocesamiento especificados
- Escala de dureza, método directo y edición, condición final, preparación superficial y estado del equipo especificados
- El mapa de dureza define posiciones radiales y axiales, número y separación de lecturas, muestreo, resultados originales, repetición de ensayos y tratamiento de resultados fuera de rango
- Si se solicita evaluación de macroestructura o inclusiones, se especifican pregunta, método, etapa de muestreo, posición, orientación, valoración, barras cubiertas y límite
- Si se requieren ensayos no destructivos opcionales, se especifican método, edición, clase, cobertura, referencia, sensibilidad, reporte, muestreo y aceptación
- Diámetro, longitud, rectitud, extremos, apoyo, método, etapa de inspección, muestreo, resultados individuales y criterio de aceptación especificados
- El plan de muestreo identifica colada cubierta, posición de colada, lote de proceso, paquete, piezas, método de selección, cantidad y justificación
- Tipo de documento de inspección y cada resultado requerido escritos en el pedido, sin inferirlos del nombre del certificado
- Todos los datos individuales, mapas, imágenes, identificaciones de equipos, resultados faltantes, repeticiones de ensayo, desviaciones, concesiones y decisiones finales sobre el lote conservados
- Barra de comparación sin usar del mismo lote o probetas acordadas identificadas, preservadas, almacenadas y liberadas conforme a una regla de custodia
- Muestras afectadas, expuestas aparentemente no afectadas y de comparación sin usar registradas por ubicación antes del corte o examen destructivo
- Superficies de fractura y barras recuperadas protegidas frente a limpieza, enderezado, corte térmico, mezcla o descarte hasta contar con autorización
- Funciones del proveedor, comprador, planta, laboratorio, seguridad y responsables de decisiones comerciales diferenciadas
- La calificación abarca varios lotes de fabricación trazables cuando la decisión pretende cubrir el suministro regular
- Los criterios de control de cambios abarcan ruta y origen del material, sección, revisión del proceso, planta, subcontratista, inspección, muestreo, trazabilidad, dimensiones, extremos y embalaje
- Reglas de parada por seguridad y proceso, pasos de aislamiento, autoridad para reiniciar y reporte de pruebas detenidas especificados
- Retención comercial, respuesta del proveedor, repetición de ensayos, concesión, rechazo y persona que aprueba la decisión final sobre el lote especificados
- Criterios para continuar, repetir, ajustar, retener o detener, y tratamiento de la incertidumbre acordados antes de la prueba
- Supuestos pendientes y alternativas del proveedor enumerados por separado, sin convertirlos en garantías implícitas de desempeño
Referencias
- ASTM E18-25 Métodos de ensayo de dureza Rockwell de materiales metálicos
- ASTM A370-26 Métodos de ensayo y definiciones para ensayos mecánicos de productos de acero
- Barras de molienda tratadas térmicamente
- ASTM E45-25 Métodos de ensayo para determinar el contenido de inclusiones del acero
- ISO 4967:2026 Acero — Determinación del contenido de inclusiones no metálicas — Método micrográfico
- ASTM E381-22 Método de ensayo por ataque macrográfico de barras, palanquillas, tochos y piezas forjadas de acero
- ISO 23692:2021 Análisis con microhaz — Microanálisis por sonda electrónica — Análisis cuantitativo de la segregación dendrítica de Mn en productos de acero de colada continua
- Sobre la formación de porosidad central por contracción en la colada continua de acero
- Control de la variabilidad de las propiedades mecánicas de placas mediante la reducción de la segregación central para cumplir los requisitos del diseño basado en deformaciones del acero para tuberías
- ISO 20431:2023 Tratamiento térmico — Control de la calidad
- ASTM A991/A991M-25 Método de ensayo para realizar estudios de uniformidad de temperatura en hornos utilizados para tratar térmicamente productos de acero
- ASTM E2375-26a Práctica para el ensayo ultrasónico de productos conformados
- ISO 10474:2013 Acero y productos de acero — Documentos de inspección
- Informe de investigación 8882: tasas de corrosión de los medios de molienda en agua de molino
Soporte para consultas
¿Trabaja a partir de un plano de pieza?
Enviar el plano o la solicitud de cotización con grado, dimensiones, condición, procesamiento, inspección, cantidad y destino. Podemos señalar los puntos pendientes antes de cotizar.