
Wichtige Punkte
- Verschleiß, Bruch, Verbiegung und Verhakung getrennt erfassen.
- Härte zusammen mit Fertigungsunterlagen, Probenahme und Zustand zurückgesandter Stäbe bewerten.
- Identifizierte Lose über dokumentierte Mühlenbetriebszeiträume vergleichen.
Warum ein HRC-Wert das Mahlstabverhalten nicht beschreibt
Ein Rockwell-C-Ergebnis ist eine Eindringhärtemessung an einer bestimmten präparierten Stelle. Vor dem Vergleich von Prospekt- oder Zeugniswerten Prüfverfahren, Vorbereitung, Position, Zustand und Probenzahl vergleichen. Ein Einzelwert beschreibt weder die gesamte Stablänge noch das Verhalten von der Oberfläche bis zum Kern; ASTM E18 liefert den methodischen Rahmen der Rockwell-Prüfung.
Härte erfüllt weiterhin eine wichtige Aufgabe. Ein geplanter Messstellenplan kann zeigen, ob die Wärmebehandlung die vorgesehene Reaktion erzeugt hat und ob auffällige Stäbe oder Lose genauer zu betrachten sind. Der Bericht benötigt Skala, Verfahren, Oberflächenvorbereitung, Positionen, Werkstoffzustand, Geräteprüfung und die repräsentierte Schmelze oder das Prozesslos.
Drei Fragen auseinanderhalten: Was wurde gemessen, erfüllte das Los die Bestellung und wie verhielten sich die Stäbe in der Mühle? Geometrieaufzeichnungen beantworten Fragen zu Geradheit und Enden; Ereignisunterlagen stützen Bruch- und Biegeuntersuchungen; abgestimmte Betriebsdaten stützen die Verbrauchsbewertung. Keine Einzelprüfung beantwortet alle drei.
JOTAIN liefert Mahlstäbe für Stabmühlen nach den vereinbarten Anforderungen an Durchmesser, Länge, Werkstoff, Wärmebehandlung und Prüfung. Senden Sie die Mühlendaten und eine Beschreibung des Verschleiß- oder Bruchproblems, das Sie untersuchen möchten. So können wir die vorgesehene Lieferung und den Versuch prüfen.
| Frage des Käufers | Was HRC stützen kann | Was HRC allein nicht feststellt | Was zusätzlich zu prüfen ist |
|---|---|---|---|
| Erfüllte die beprobte Stelle die Härteklausel der Bestellung? | Ja, wenn Skala, Verfahren, Oberfläche, Position, Zustand, Gerätestatus, Einzelwert, Probenahme und Entscheidungsregel definiert sind. | Ob nicht beprobte Länge, Kern, andere Stäbe oder das gesamte Los dieselbe Reaktion zeigen. | Prüfplan mit zugeordneten Messstellen, Schmelzen- und Prozesslosidentität, Einzelwerten, Probenahme- und Wiederholungsregeln sowie abschließender Losentscheidung. |
| Widersteht der Stab vorzeitigem Bruch? | Kann Teil einer Bewertung von Wärmebehandlung und Gefüge sein. | Bruchwiderstand, innere Ungänzen, Stoßhistorie, Mühlenbelastung oder künftige Bruchrate. | Gesicherte Bruchflächen, Vergleiche desselben Loses, Chemie- und Prozessaufzeichnungen, makro- oder mikroskopische Untersuchung, Betriebsablauf und fachkundige Auswertung. |
| Bleibt der Stab gerade und frei von Verhakungen? | Kann eine ungewöhnliche lokale Wärmebehandlungsreaktion erkennen lassen, wenn die Untersuchung diese Fragestellung stützt. | Geradheit und Endenzustand bei Lieferung, Handhabungsschäden, Geometrie verschlissener Stäbe, Bewegung der Mahlkörperfüllung, Wechselwirkung mit Auskleidungen oder Ursache einer Verhakung. | Maßprüfung, Wareneingangsaufzeichnungen, Untersuchung der Mahlkörperfüllung, Ereignisablauf, Zustand von Mühle und Auskleidung sowie Betriebsprotokolle. |
| Bleibt der Verbrauch zwischen den Losen stabil? | Wiederholte ortsbezogene Messungen können eine kontrollierte Eigenschaftsverteilung zeigen. | Bereinigte kg/t, Entnahmen, Bruchverluste, Bestandsfehler, Erzbeanspruchung, betriebliche Vergleichbarkeit oder gesamtes Losverhalten. | Vergleichbare Betriebsversuche, geschlossene Massenbilanz, Erz- und Mühlenaufzeichnungen, Ereignisprotokoll und Ergebnisse aus mehr als einem Los. |
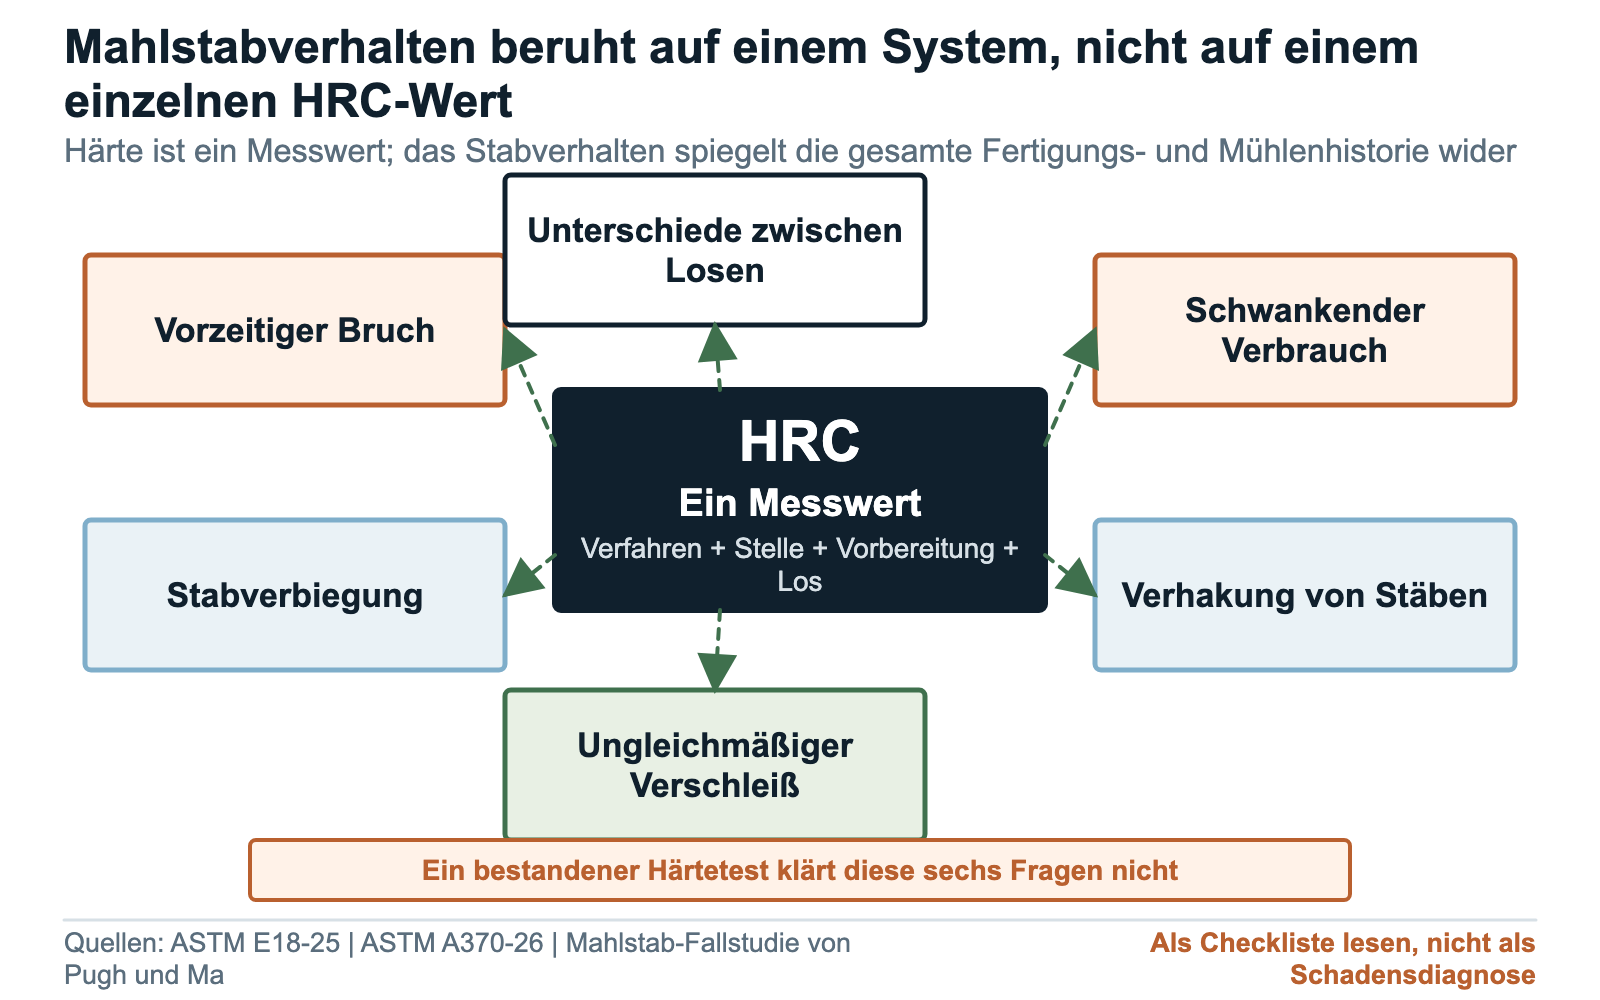
Sechs Leistungsprobleme, sechs Fragen
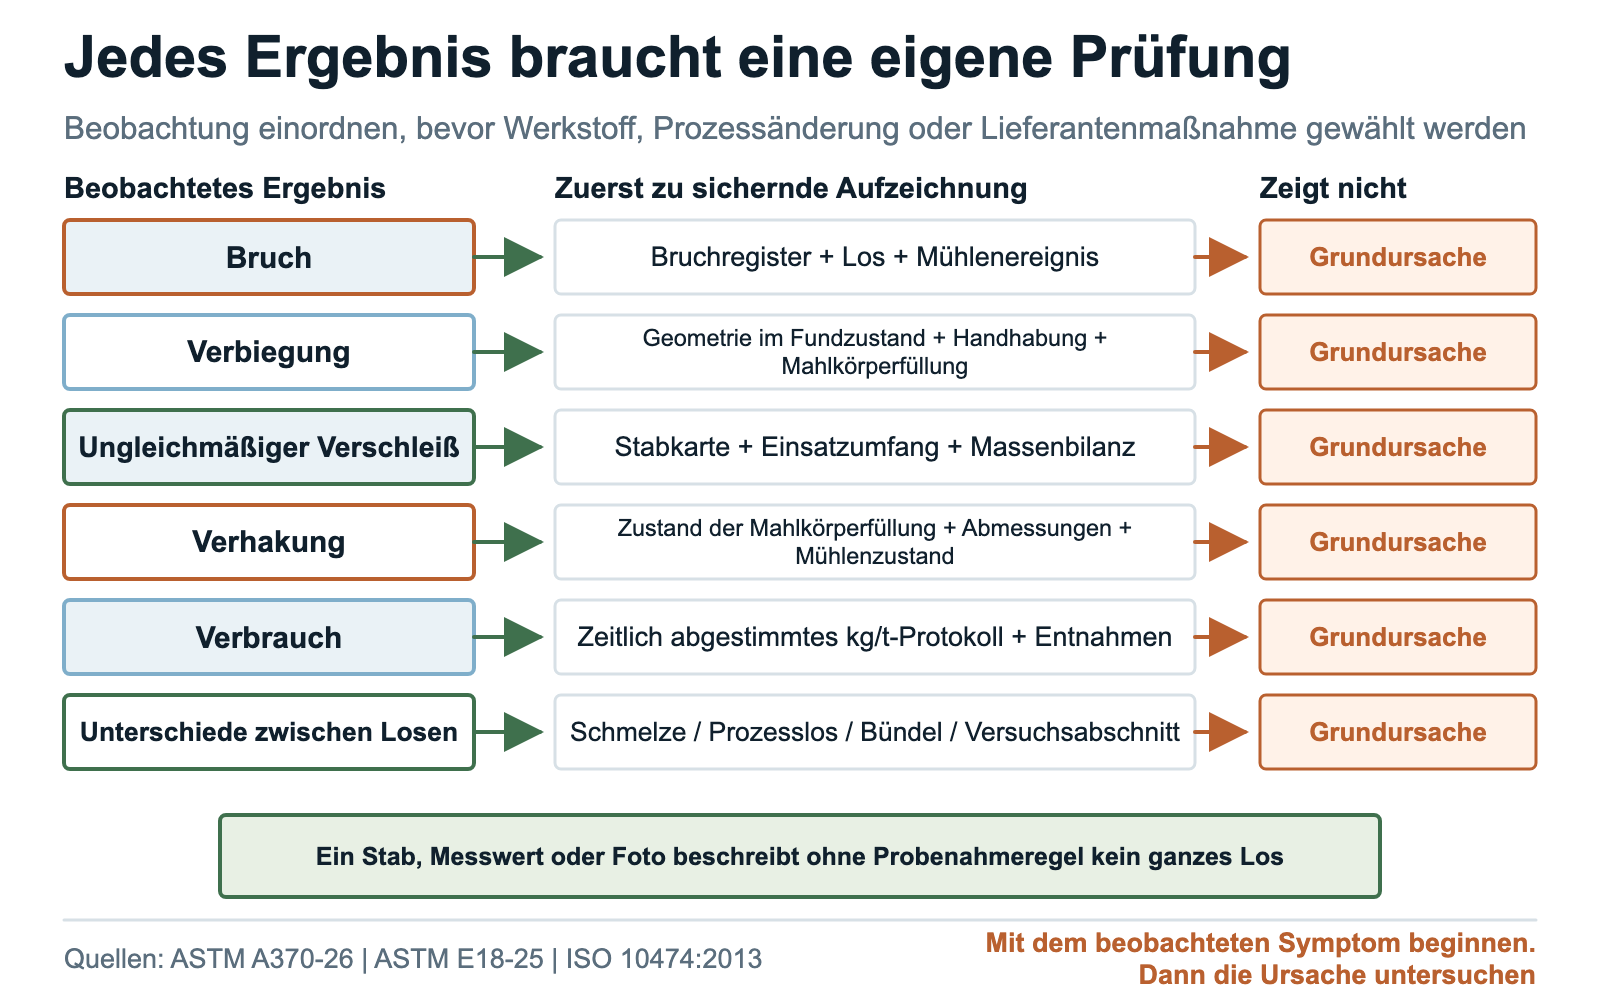
Bruch, Verbiegung, ungleichmäßigen Verschleiß, Verhakung, Verbrauch und Losvariation getrennt dokumentieren. Angeben, wie jede Beobachtung erfasst und gemessen wurde, etwa mit Anzahlen, Masse, Fotos oder Betriebsdaten. Eine gemeinsame Ausfallrate erschwert die Entscheidung, welche Werkstoffproben, Prozessunterlagen oder Mühlenereignisse untersucht werden müssen.
Bei Brüchen Trennungsart, Restabmessungen, Bruchzustand, Losidentität, Einlegedatum und Beanspruchung erfassen. Bei Verbiegung Geradheit bei Eingang, geborgene Geometrie, Handhabungsverlauf und zeitlichen Ablauf des Mühlenereignisses sichern. Bei Verhakung Mühlenzustand, Füllungszusammensetzung, verschlissene Längen, gebrochene oder verbogene Teile, jüngste Zugaben, Aufgabeunterbrechungen sowie Auskleidungs- oder Austragszustand erfassen.
Ungleichmäßiger Verschleiß erfordert Durchmessermessungen entlang mehrerer Stäbe und in mehreren Orientierungen. Für den Verbrauch werden Zugaben, Entnahmen, Rückgewinnung, Anfangs- und Endbestand sowie trockene Aufgabetonnen desselben Zeitraums benötigt. Ein Losvergleich braucht eine eindeutige Zuordnung von Schmelze und Prozesslos zu Bündel und Betriebsabschnitt im Werk. Diese Aufzeichnungen machen aus einer unbestimmten Beanstandung eine prüfbare Frage.
| Beobachtetes Ergebnis | Grundlegende Messgröße | Weitere zu prüfende Faktoren | Erster Schritt |
|---|---|---|---|
| Vorzeitiger Bruch | Ereigniszahl nach Art und Position, mit Tonnen oder Betriebsstunden und Anzahl der beanspruchten Stäbe. | Schnitte und geplante Entnahmen, nicht geborgene Bruchstücke, gemischte Lieferanten, Einlegedatum, Überlast oder Betriebsstörung, Korrosion sowie geändertes Erz oder Belastungsprofil. | Sicher sperren; vor Ort fotografieren; Bruchflächen, Teileidentität, Betriebsablauf und einen unbenutzten Vergleichsstab desselben Loses sichern. |
| Verbiegung | Gemessene Geradheit oder Durchbiegung, verbleibende Länge und Durchmesser, Entdeckungszeitpunkt und beanspruchte Stäbe. | Eingangszustand, Lagerung, Heben, Einlegen, Mühlenstörung, verschlissener Querschnitt, thermisches Trennen, Bergungsverfahren und sekundäre Verformung. | Aufzeichnungen zum Lieferzustand von Messungen an geborgenen Stäben trennen und jedes Teil vor einer Veränderung in einem Lageplan dokumentieren. |
| Ungleichmäßiger Verschleiß | Karte des Durchmesserverlusts nach axialer Position und Orientierung, bezogen auf Ausgangsgeometrie und Beanspruchung. | Gemischte Lieferanten und Abmessungen, selektive Entnahme, Endeneffekte, Korrosions-Abrasions-Umgebung, Auskleidungszustand, Füllungsbewegung und Messzugänglichkeit. | Orientierung und Positionen kennzeichnen; ein definiertes Verfahren verwenden; Rohwerte, Fotos und Stabidentität aufbewahren. |
| Verhakung von Mahlstäben | Ereigniszahl zusammen mit Mühlenzustand, Zusammensetzung der Mahlkörperfüllung, Lageplan geborgener Teile, Unterbrechungsdauer und betroffener Kampagne. | Längen- und Durchmesserverteilung der Stäbe, verbogene oder gebrochene Stäbe aus der bisherigen Mahlkörperfüllung, Füllungsmasse, Auskleidungen, Austrag, Drehzahl, Aufgabeunterbrechung und Bergungsschäden. | Zeitablauf und Füllungszustand sichern, bevor Stäbe geschnitten, vermischt, gerichtet, verschrottet oder wieder eingelagert werden. |
| Schwankender Verbrauch | Bereinigter Masseverlust der Stäbe je Tonne des betrachteten Produkts, unter Berücksichtigung von Anfangs- und Endbestand, Zugaben, Entnahmen, Rückgewinnung und Unsicherheit. | Zeitliche Bestandszuordnung, Mahlkörper aus der bisherigen Füllung, Bruchverluste, Erzkampagne, Durchsatz, Produktziel, abgebrochener Versuch und nicht vergleichbare Betriebsfenster. | Das Verlustprotokoll abstimmen und vergleichbare Referenz- und Versuchsabschnitte festlegen, bevor Lieferanten eingestuft werden. |
| Variation von Los zu Los | Wiederholte Ergebnisverteilung nach Schmelze, Gießposition, Prozesslos, Bündel und vergleichbarem Betriebsabschnitt, nicht allein nach Liefermittelwert. | Geänderte Route, Probenahme, Prüfgerät, Durchmesser, Erz, Mühlenzustand, Übergangsmahlkörper, Verpackung, Handhabung oder Berichterstattung. | Identitätskette, Originalaufzeichnungen, Rückstellproben und Änderungshistorie vor dem Zusammenführen der Daten sichern. |
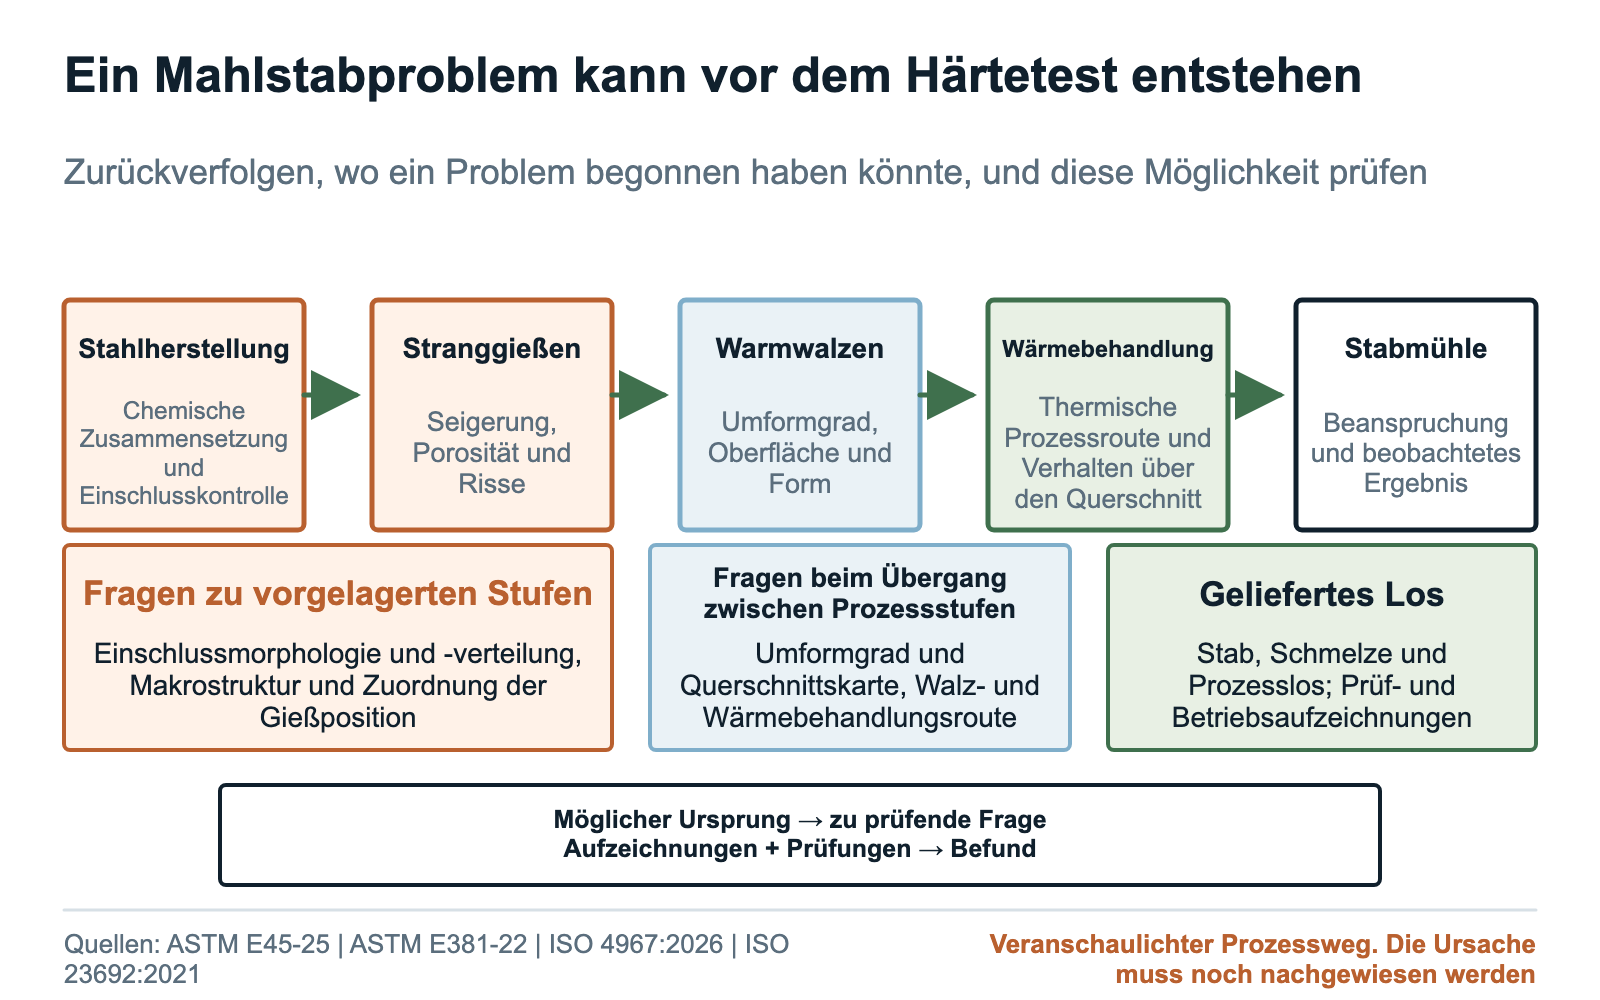
Ein Teil des Leistungsrisikos kann bei Stahlherstellung und Stranggießen entstehen
Ein Mahlstab durchläuft vor dem Mühleneinsatz Stahlherstellung, Gießen, Knüppelzurichtung, Wiedererwärmen, Walzen, Wärmebehandlung, Richten, Trennen und Handhabung. Ein wiederkehrendes Problem kann an jeder Stelle dieser Geschichte oder in der Mühle beginnen. Die Untersuchung gelingt nur, wenn die Identitätsverknüpfungen lange genug erhalten bleiben, um rückwärts nachzuverfolgen.
ASTM E45 und ISO 4967 beschreiben Verfahren zur Beurteilung nichtmetallischer Einschlüsse an präparierten Stellen. ASTM E381 behandelt Makroätzuntersuchungen, die Seigerungen, Risse, Porosität, Lunker und verwandte Merkmale sichtbar machen können. ISO 23692 enthält ein Verfahren zur Messung dendritischer Manganseigerungen in Stranggussprodukten. Jedes Verfahren beantwortet eine definierte Frage im Rahmen der Probenahme; keines ermittelt für sich allein die Ursache eines Ereignisses in einer Stabmühle.
Die praktische Einkaufsanforderung ist Rückverfolgbarkeit zur Stahlschmelze und bei begründetem Risiko zur Gießposition sowie Knüppel- oder Vorblockidentität. Diese Unterlagen mit Walz- und Wärmebehandlungslosen verknüpfen. Anschließend Makroätzung, Einschlussbewertung, Seigerungsuntersuchung, chemische Bewertung, zerstörungsfreie oder zerstörende Prüfung für das konkrete Problem auswählen, statt bei jeder Bestellung jede Prüfung zu verlangen.
| Mögliches vorgelagertes Merkmal | Frage zu nachgelagerten Stufen | Was zu prüfen ist | Grenze der Prüfung |
|---|---|---|---|
| Nichtmetallische Einschlüsse | Sind Art, Größe, Anzahl oder Verteilung der Einschlüsse für den beprobten Werkstoff oder das vom vereinbarten Plan erfasste Los ungewöhnlich? | Bestellbezogene Probenahme, metallografische Präparation, ASTM E45 oder anwendbares ISO 4967-Verfahren, Einzelbewertungen, Positionen, Bilder und Rückverfolgbarkeit. | Ein Schliffbild erfasst eine präparierte Stelle nach Probenahmeplan. Es kann für sich weder das gesamte Los beschreiben noch einen Bruchursprung bestimmen oder das Einsatzverhalten vorhersagen. |
| Mittenseigerung oder Zeiligkeit | Variieren chemische Zusammensetzung oder Makrostruktur mit der Gießposition in einer für die Untersuchung relevanten Weise? | Gießplan, Schmelzenanalyse, Makroätzung, örtlich zugeordnete chemische oder EPMA-Analyse bei entsprechender Begründung, Verlauf der Walzreduktion und vergleichbare Proben. | Ein Verfahren oder eine Fallstudie liefert keinen einheitlichen Mahlstabgrenzwert und belegt keine Ursache an einem nicht untersuchten Stab. |
| Schwindungsporosität oder Lunker | Ist eine mittige Ungänze vorhanden, wie groß und wie verteilt ist sie und welcher Teil der Schmelze oder des Loses könnte betroffen sein? | Vereinbarte Makroätzung an Knüppel oder Produkt, geeignete zerstörungsfreie Prüfung bei technischer Anwendbarkeit und entsprechender Bestellung, Schnittuntersuchung, Bruchuntersuchung und Rückverfolgbarkeit. | Ein Erstarrungsmodell erklärt einen möglichen Mechanismus; es bestätigt weder Fehler noch Nachweisfähigkeit, Loszurückweisung oder Mühlenergebnis. |
| Ungänze an oder unter der Oberfläche nach Zurichtung und Walzen | War eine Anzeige vor dem Einsatz vorhanden, wurde sie bei der Bearbeitung eingebracht oder verändert, oder entstand sie beim Mühlenereignis? | Wareneingangsprüfung, Prozessaufzeichnungen, Oberflächen- und Bruchdokumentation, bestellte zerstörungsfreie Prüfung, Schnitte, Mikroskopie und Vergleiche innerhalb desselben Loses. | Prüfverfahren, Suchempfindlichkeit, Abdeckung, Stadium, Klasse und Annahmeregel müssen festgelegt sein; das Fehlen einer gemeldeten Anzeige ist kein unbegrenzter Nachweis. |
Walzen, Wärmebehandlung, Richten und Prüfung bestimmen, was in die Mühle gelangt
Der vorgelagerte Stahl ist nur das Ausgangsmaterial. Walzen verändert Querschnitt und Orientierung; Wärmebehandlung verändert Gefüge und Härtereaktion; Richten, Endenvorbereitung, Prüfung und Bündeln bestimmen, was freigegeben wird. Die Fertigungsakte sollte den Übergang zwischen den Stufen zeigen.
Für die Wärmebehandlung sind die freigegebene Route, das Ausführungsprotokoll des Produktionslaufs und die abschließenden Prüfergebnisse als drei getrennte Unterlagen aufzubewahren. ISO 20431 gibt Hinweise zur Qualitätskontrolle der Wärmebehandlung; ASTM A991/A991M behandelt Untersuchungen der Temperaturgleichmäßigkeit von Öfen für Stahlprodukte. Für eine Bestellung sind Prozessrevision, Linien- oder Ofenidentität, Losdefinition, vereinbarte Aufzeichnungen, Unterbrechungen und örtlich zugeordnete Endprüfungen der betroffenen Stäbe anzufordern.
Geometrie und zerstörungsfreie Prüfung erfordern dieselbe Sorgfalt. Festlegen, wie und in welchem Stadium Geradheit, Durchmesser, Länge und Enden gemessen werden. Ist UT begründet, sind Verfahren, Klasse, Abdeckung, Kalibrierung, Registrierschwelle, Annahmeregel und erfasste Stäbe oder Bereiche zu benennen. Die Freigabeunterlagen müssen jedes Ergebnis und jede Abweichung mit Schmelze, Prozesslos, Bündel und beprobtem Stab verbinden.
| Stufe | Aufzubewahrender Nachweis | Was sich damit zeigen lässt | Was sich damit nicht nachweisen lässt |
|---|---|---|---|
| Wiedererwärmen und Walzen | Schmelzen- und Gussidentität des Einsatzmaterials, freigegebene Route und Revision, Kampagne oder Los, Querschnittsabmessungen, Zurichtung und Abweichungen sowie Ausgangsrückverfolgbarkeit. | Ob die verglichenen Stäbe der angegebenen Werkstoff- und Walzroute folgten und ob eine kontrollierte Änderung stattfand. | Freiheit von sämtlichen inneren Merkmalen, endgültige Wärmebehandlungsreaktion, Eignung für die Mühle oder Einsatzverhalten. |
| Wärmebehandlung | Linie oder Ofen, freigegebene Prozessrevision, Prozesslos, vereinbarte Parameter, Temperatur- oder Ausführungsprotokoll, Alarme, Unterbrechungen, Nacharbeit und Freigabezuordnung. | Ob der angegebene kontrollierte Prozess für das erfasste Los ausgeführt wurde und ob örtlich zugeordnete Ergebnisse darauf zurückgeführt werden können. | Für jeden Stab geltendes Härteprofil, Zähigkeit, Verschleißrate, vollständige Bruchfreiheit oder Verhalten in einer nicht erprobten Mühle. |
| Richten und Enden | Benannte Geometriemerkmale, Auflagerung und Verfahren, Ist-Ergebnisse, Endenzustand, Nacharbeit, Prüfstadium, Probenahme und Umgang mit Ergebnissen außerhalb des Bereichs. | Übereinstimmung der geprüften Lose oder Teile mit den bestellten Maß- und Endenzustandsklauseln. | Künftige Ausrichtung der Mahlkörperfüllung, Freiheit von Handhabungsschäden oder Vermeidung jeder Verbiegung oder Verhakung. |
| Härte und optionale zerstörungsfreie Prüfung | Verfahren und Ausgabe, Positionen und Abdeckung, Geräte- und Referenzstatus, vereinbarte Klasse oder Empfindlichkeit, Einzelergebnisse, Probenahme, Wiederholungsprüfung und Annahmeregel. | Konformität mit dem bestellten Prüfplan und seiner angegebenen Nachweisfähigkeit. | Eigenschaften außerhalb des Verfahrens, ungeprüfte Stäbe oder Bereiche, unbegrenzte Erkennung, Grundursache oder Lebensdauer. |
| Verpackung und Freigabe | Bestellgemäße Bündel- und Einzelkennzeichnung, Menge und Masse, Schutz, Zeugniszuordnung, Abweichungen, Freigabe, Transportübergabe und Eingangsprüfungen. | Durchgängige Zuordnung zwischen dem angenommenen Fertigungslos und den gelieferten Bündeln. | Zustand nach unkontrolliertem Transport, Lagern, Heben, Einlegen oder Mühlenbetrieb. |

Vom Mühlensymptom zu den relevanten Aufzeichnungen
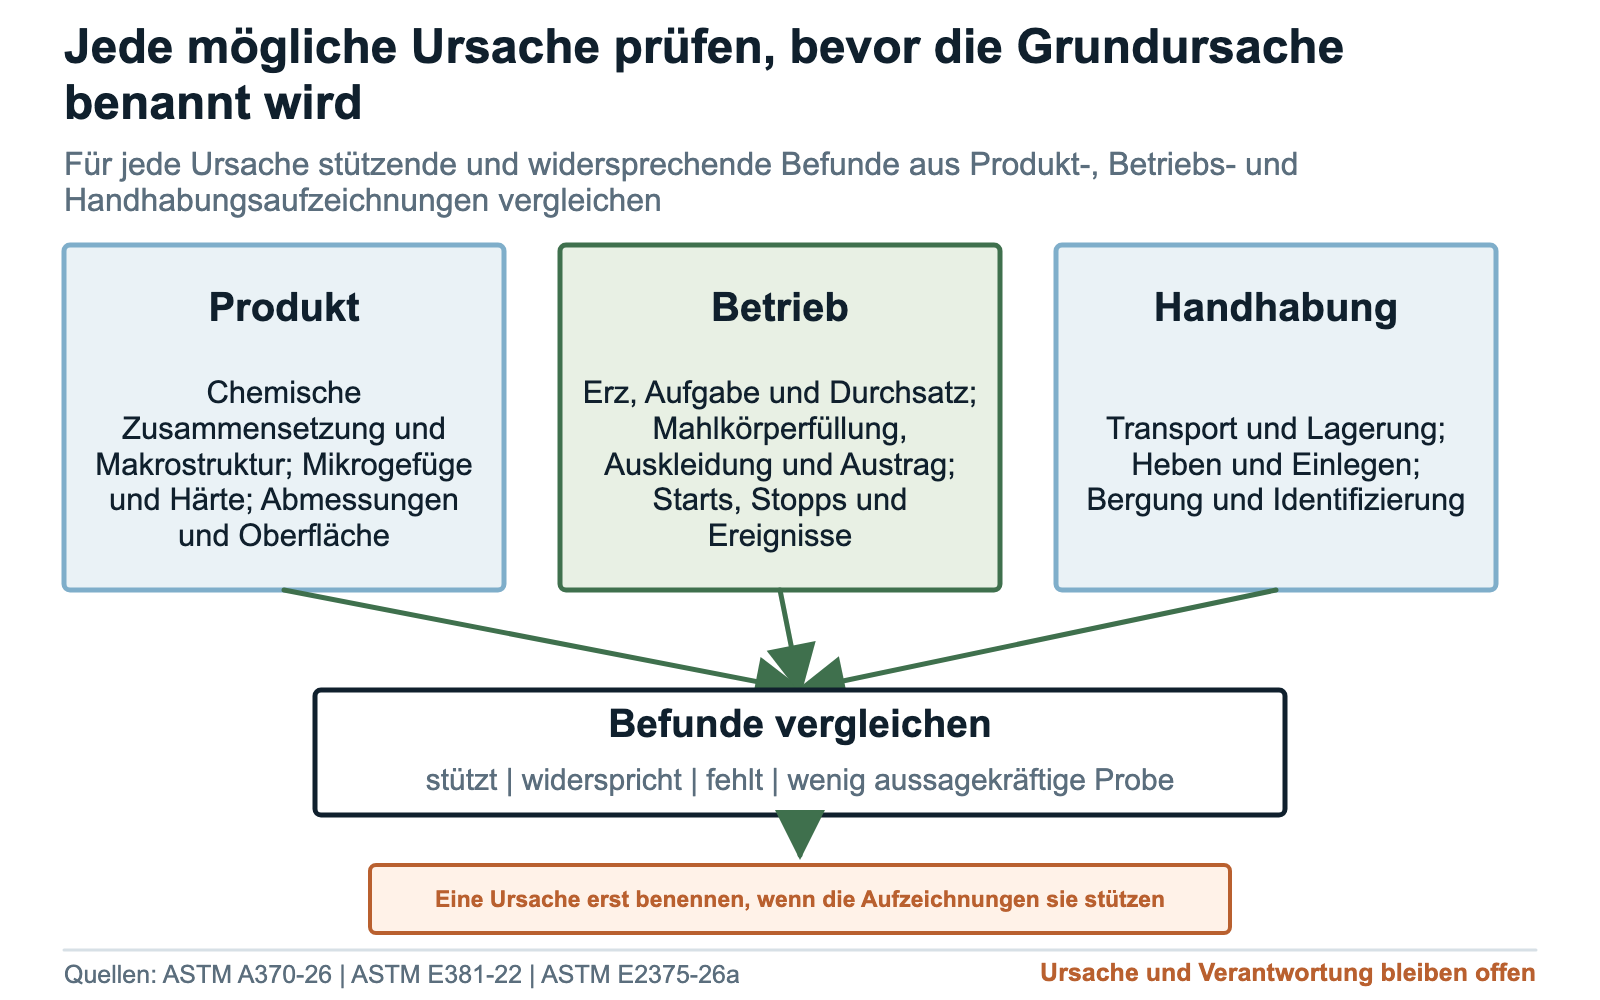
Für jedes beobachtete Problem die zu prüfenden Produkt-, Betriebs-, Handhabungs- und Messbedingungen auflisten. Repräsentative Proben sichern und den relevanten Zeitablauf beifügen. Mit Unterlagen und Untersuchungsergebnissen die Erklärung eingrenzen, bevor Härte, Stahlherstellung, Wärmebehandlung oder Mühlenbetrieb als Ursache benannt werden.
Grundursache, Loskonformität und kommerzielle Verantwortung sind getrennte Fragen. Ein niedriger Härtewert kann zeigen, dass ein beprobter Stab die Bestellung nicht erfüllte, ohne zu erklären, warum eine Verhakung auftrat. Eine Betriebsstörung kann zu einem Bruch beitragen, ohne zu beweisen, dass der Stab sämtliche vereinbarten Anforderungen erfüllte.
Betroffene Teile, beanspruchte scheinbar unauffällige Teile und, falls verfügbar, einen unbenutzten Stab desselben Loses sichern. Zuerst fotografieren und messen; jeden Schnitt in einem Lageplan dokumentieren; Bruchflächen schützen; Orientierung und Einsatzhistorie jeder Probe erhalten. In vereinbarter Reihenfolge von zerstörungsfreier Untersuchung zu Schnitten, Härtekartierung, Makroätzung, chemischer Analyse, Einschlussbewertung und Metallografie übergehen. Anschließend angeben, was bestätigt, wahrscheinlich, möglich, unbelegt oder weiterhin unbekannt ist.
Untersuchungen des Bureau of Mines ermittelten unterschiedliches Korrosionsverhalten von Mahlkörperlegierungen in einem definierten Versuch mit synthetischem Mühlenwasser. Die Arbeit erklärt, weshalb Härte und Metallverlust unterschiedliche Fragen beantworten. Sie prognostiziert nicht den Verbrauch einer heutigen Stabmühle. Verschleißaufzeichnungen mit Erz-, Wasser- und Betriebsbedingungen vergleichen, bevor eine Änderung dem Stahl zugeschrieben wird. [14]
| Symptom | Anzeichen für einen produktseitigen Beitrag | Anzeichen für andere beitragende Faktoren | Verwendung des Ergebnisses |
|---|---|---|---|
| Wiederholte frühe Querbrüche | Häufung innerhalb eines identifizierten Loses, erhaltene Anrissmerkmale, relevante makro- oder mikroskopische Befunde, örtlich zugeordnete Eigenschaftsanomalie oder mit den Teilen verknüpfte Prozessabweichung. | Gleichzeitige Überlast, Ereignis an Mahlkörperfüllung oder Auskleidung, Handhabungsstoß, Korrosionsumgebung, Vermischung mit Stäben aus der bisherigen Mahlkörperfüllung, verzerrte Bergungsauswahl oder Ausbleiben des Musters bei vergleichbarer Beanspruchung. | Getrennt entscheiden, ob der Mechanismus belegt ist, ob das Los die Bestellung erfüllte und welche kommerzielle Maßnahme folgt. |
| Verbogene Stäbe oder verhakte Mahlkörperfüllung | Dokumentierte Geometrieabweichung im Lieferzustand, wiederkehrendes Muster in einem identifizierten Los, relevante Querschnitts- oder Prüfergebnisse oder Abweichung von der Prozessroute. | Schäden beim Einlegen oder Bergen, verschleißbedingter Querschnittsverlust, ungeeignete Länge oder Füllungszusammensetzung, Bruchstücke aus der bisherigen Mahlkörperfüllung, Wechselwirkung mit Auskleidung oder Austrag, Mühlenstörung oder ereignisbedingte sekundäre Verbiegung. | Die geborgene Endform allein erlaubt keine Zuordnung von Entstehungsreihenfolge, Grundursache oder Lieferantenverantwortung. |
| Örtlicher oder ungleichmäßiger Durchmesserverlust | Wiederholbares Muster innerhalb desselben Loses bei vergleichbarer Beanspruchung, örtlich zugeordnete Ausgangsgeometrie, relevante Werkstoff- oder Wärmebehandlungsvariation und bestätigte Einzelstabidentität. | Orientierungs- und Kontakthistorie, gemischte Lieferanten oder Durchmesser, Mühlengeometrie, Bewegung der Füllung, Endeneffekt, selektive Entnahme, Korrosions-Abrasions-Bedingungen oder Messverzerrung. | Das Muster beschreiben und messen, bevor ein Verschleißmechanismus zugeordnet oder die Lebensdauer prognostiziert wird. |
| Verbrauchsänderung zwischen Lieferungen | Wiederholter Unterschied zwischen identifizierten Losen nach Prüfung von Geometrie, Werkstoffroute, Zugaben, Entnahmen, Beständen, Erz, Mühlenbeanspruchung und Messvariation. | Zeitliche Bestandszuordnung, Übergangsmahlkörper, veränderter Durchsatz oder Produktzustand, Erzkampagne, nicht geborgene Ausfälle, Wartungszustand oder nicht übereinstimmende Berechnungszeiträume. | Ein Liefermittelwert oder eine Einkaufssumme ist kein kontrollierter Lieferantenvergleich. |
| Härte außerhalb einer bestellten Grenze | Gültiges direktes Ergebnis am bestellten Ort und im bestellten Zustand, dem erfassten Los zugeordnet und nach akzeptierter Probenahme- und Wiederholungsregel bewertet. | Falsche Skala, Oberfläche, Auflagerung, Umrechnung, Position, Prüfphase, Rundung, Identität oder Gerätestatus oder ein Stab beziehungsweise Bereich außerhalb des Probenahmeplans. | Eine Konformitätsfeststellung erklärt nicht zwangsläufig den Mechanismus eines Bruchs, einer Verbiegung, eines Verschleißmusters oder einer Verhakung. |
Losidentität und wiederholte Betriebsabschnitte
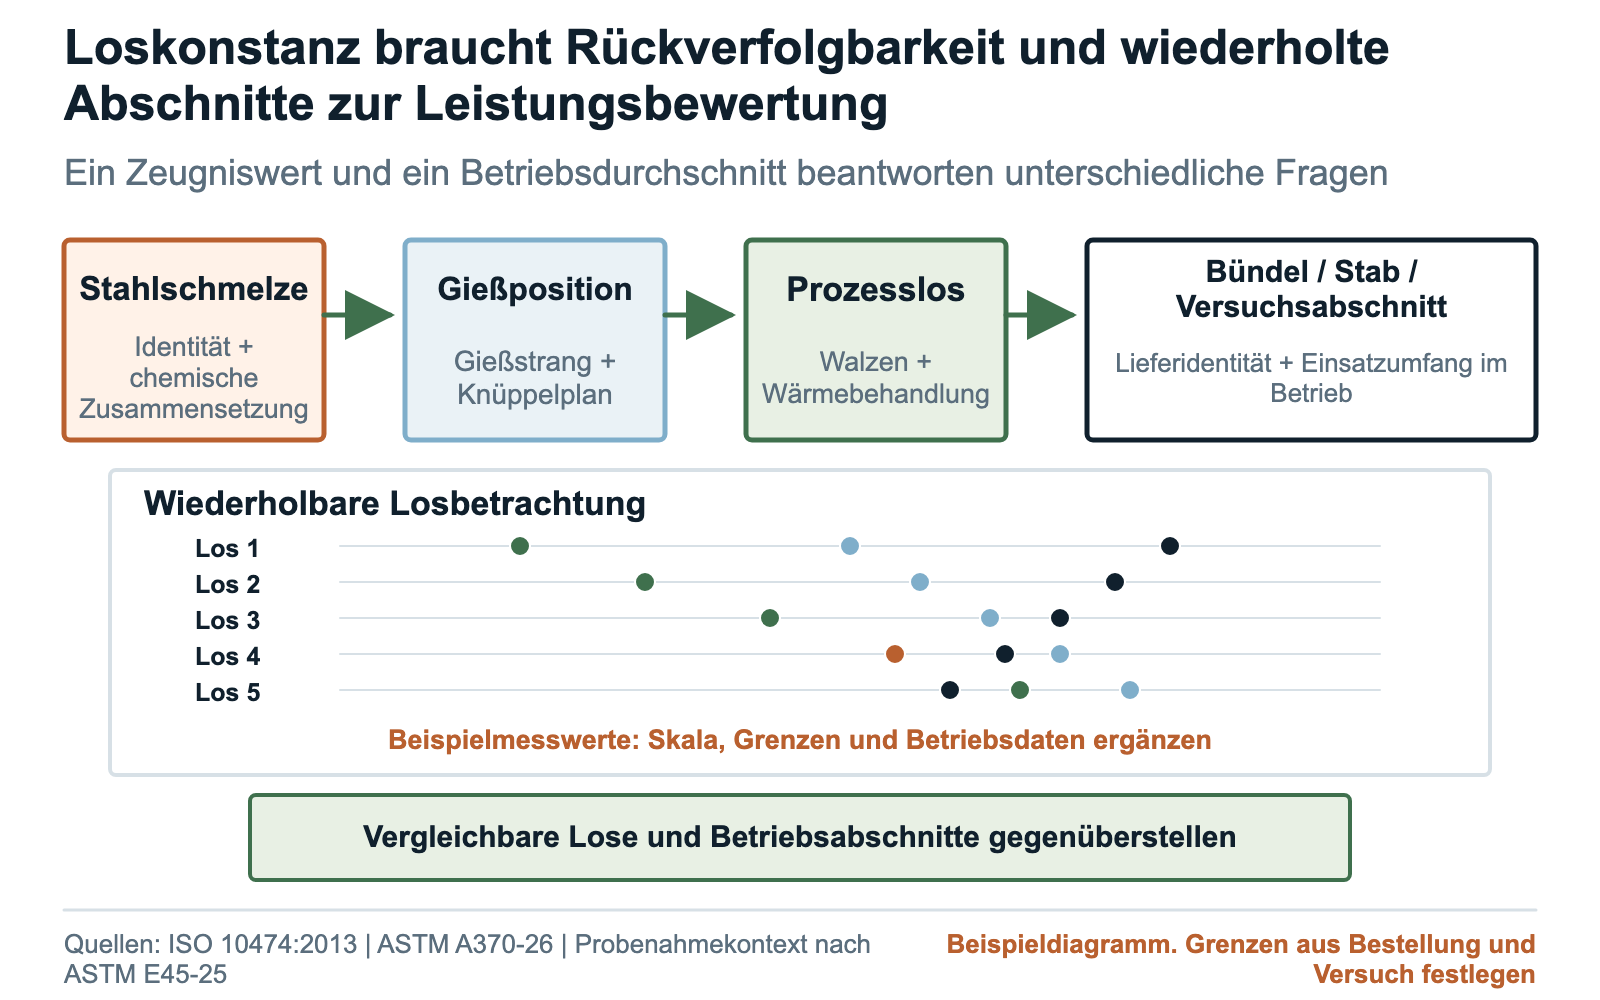
Konstanz beginnt mit Identität. Die Stahlschmelze und relevante Gießposition mit Knüppel oder Vorblock, Walzkampagne, Wärmebehandlungslos, Prüflos, Bündel, Lieferung, Einlegedatum und Betriebsabschnitt im Werk verknüpfen. Diese Hierarchie festlegen, bevor Mittelwerte gebildet werden.
Einzelwerte zusammen mit Positionen und Verfahren aufbewahren. Mittelwerte können Unterschiede zwischen Enden und Mitte, vermischte Lose, Ausreißer oder geänderte Probenahme verdecken. Im Werk vor der Berechnung eines Los- oder Lieferantenergebnisses Zugaben, Entnahmen, Ereignisse, Bestandszeitpunkte, Erz- und Betriebsbedingungen sowie Lieferantenmischung dokumentieren. Vergleichbare Betriebsabschnitte wiederholen, bevor ein Ergebnis über einen Versuch hinaus angewendet wird.
Nach der Qualifikation Änderungen an Werkstoffquelle, Knüppelquerschnitt, Walzen, Wärmebehandlung, Richten, Probenahme, Prüfung, Abmessungen, Enden, Unterauftragnehmer oder Standort dokumentieren. Vorab festlegen, welche Änderungen eine Mitteilung, Zusatzprüfung, einen Bestätigungslauf oder eine erneute Qualifikation erfordern. Bei veränderten Ergebnissen zuerst Identität, Messung, Bestand und Vergleichbarkeit der Mühle prüfen, bevor die Variation der Fertigung zugeschrieben wird.
Das JOTAIN-Versuchsprotokoll für Mahlstäbe erfasst für jeden Vergleichszeitraum die nachgefüllten Stäbe, die Stabfüllung zu Beginn und am Ende, die Entnahmen sowie die trockenen Tonnen des neu aufgegebenen Materials. Nutzen Sie es zusammen mit den Schmelzen-, Los- und Prüfaufzeichnungen, um den Verbrauch unter dokumentierten Mühlenbedingungen zu vergleichen. Vereinbaren Sie die Abnahmekriterien vor dem Versuch.
Vier Prüfbereiche vor regelmäßiger Belieferung
Eine praktische Qualifikation umfasst vier Prüfbereiche: Identität, Fertigungsroute, Prüfung und Betriebsverhalten. Die Identität verbindet den Stab mit seiner Schmelze und seinen Losen. Die Route zeigt, wodurch Stahl und Geometrie verändert wurden. Die Prüfung untersucht ein benanntes Risiko an identifizierten Stäben oder Stellen. Der Betriebsversuch misst Bruch, Verbiegung, Verschleiß, Verhakung, Verbrauch und Konstanz unter dokumentierter Beanspruchung.
Makroätzung, Einschlussbewertung, UT oder weitere Zusatzprüfungen vorsehen, wenn Bestellung oder Untersuchung deren Ergebnisse benötigen. Verfahren, Probe, Stelle, Bericht und Annahmeanforderung vor Fertigung festlegen. Hat eine vorgeschlagene Prüfung keinen klaren Bezug zum beobachteten Problem oder zur Freigabeentscheidung, ist ihr Zweck in der technischen Prüfung zu klären.
Der Lieferant erstellt Fertigungs- und Prüfplan; der Käufer genehmigt Bestellung und Losmaßnahmen; Werkstechnik und Sicherheit steuern den Zutritt zur Mühle und die Stoppregeln; das Labor steht für seine Verfahren und Befunde ein. Vor dem Versuch vereinbaren, ob anschließend regelmäßig geliefert, wiederholt, eine kontrollierte Anpassung vorgenommen, gesperrt oder gestoppt wird.
Nutzen Sie für einen Versuch oder die Bewertung von Ersatzmahlstäben die Checkliste für Betriebsdaten zu Mahlstäben zur Übermittlung von Mühlenabmessungen, Stabgrößen, Aufgabebedingungen, aktuellem Verbrauch und Schadensaufzeichnungen. Mit diesen Angaben kann JOTAIN die Anforderungen an Werkstoff, Verarbeitung und Prüfung gemeinsam mit dem Käufer prüfen und einen abgestimmten Versuchsplan erstellen.
ANFRAGE / VERSUCHSPLAN ZUM MAHLSTABVERHALTEN

Mühle und Beanspruchung: [Werk, Mühlenkennung, Mühlentyp, Zustand von Auskleidung/Austrag, Erz und Betriebsfenster]
Prüfanlass: [Bruch / Verbiegung / ungleichmäßiger Verschleiß / Verhakung / Verbrauch / Losvariation / neue Quelle]
Stab: [Sorte oder chemische Grundlage, Norm, Durchmesser, Länge, Endenzustand, Menge]
Rückverfolgbarkeit: [Schmelze, Gießposition falls erforderlich, Walzlos, Wärmebehandlungslos, Prüflos, Bündel]
Fertigungsroute: [Stahleinsatz, Walzen, Wärmebehandlung, Richten, Endenvorbereitung, genehmigte Änderungen]
Härte: [Verfahren, Skala, Positionen, Endzustand, Probenahme, Einzelwerte]
Weitere Prüfung: [Abmessungen, Geradheit, Makrostruktur, Einschlüsse oder zerstörungsfreie Prüfung nur bei Anforderung]
Dokumente: [Prüfbescheinigung, Rohmesswerte, Bilder, Abweichungen, Rückstellprobe]
Versuchsübergang: [Mahlkörper aus der bisherigen Füllung, Einlegeplan, Versuchsmenge, Lieferanten-/Losidentifikation]
Betriebsprotokoll: [Aufgabe und Erz, Durchsatz, Mahlkörperfüllung, Betriebsänderungen, Zugaben, Entnahmen, Bestand]
Ergebnisse: [Bruch, Verbiegung, Verschleißkarte, Verhakung, bereinigte kg/t, Losvergleich]
Stoppregeln: [Sicherheitsauslöser, Produktsperre, Benachrichtigung und Entscheider]
Entscheidung nach Versuch: [regelmäßige Belieferung / wiederholen / eine Variable anpassen / sperren / stoppen]
Offene Punkte und Lieferantenalternativen: [vor Freigabe getrennt auflisten]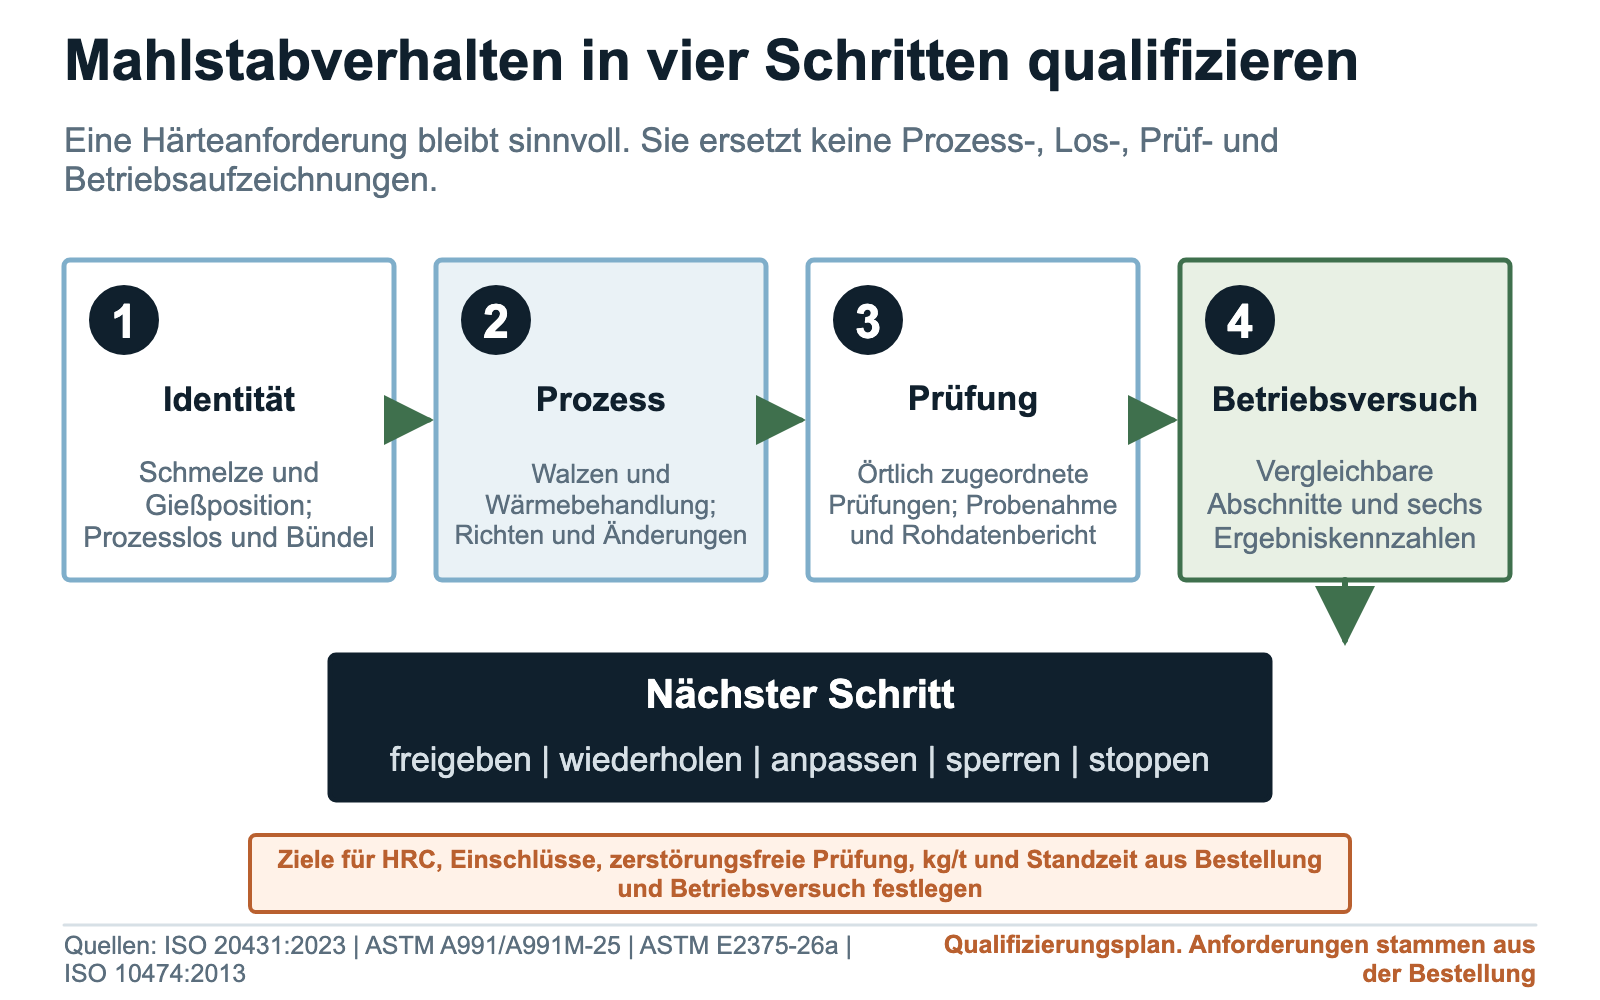
Fragen von Einkäufern
Ist ein höherer HRC-Wert bei Mahlstäben immer besser?
Nein. HRC ist ein orts- und verfahrensbezogenes Eindringhärteergebnis, keine vollständige Leistungsrangfolge. Der Käufer muss die geforderte Härteverteilung für den tatsächlichen Werkstoff, die Abmessungen, Wärmebehandlungsroute, Mühlenbeanspruchung und das Risiko festlegen. Danach sind Bruch, Verbiegung, ungleichmäßiger Verschleiß, Verhakung, Verbrauch und Loskonstanz getrennt zu bewerten. Ein höherer Prospektwert belegt für sich weder höhere Zähigkeit noch geringeren Verschleiß, weniger Ausfälle oder längere Nutzungsdauer.
Können Mahlstäbe die Härteanforderung erfüllen und trotzdem brechen oder sich verbiegen?
Ja. Eine bestandene Härteprobe zeigt nur, dass die geprüfte Stelle die vereinbarte Härteklausel erfüllte. Bruch oder Verbiegung können mit Werkstoffintegrität, Eigenschaftsverteilung, Geometrie, Handhabung, verschlissenem Querschnitt oder Ereignissen in der Mühle zusammenhängen. Betroffenen Stab und Vergleichsmaterial desselben Loses sichern, Bestellung und Rückverfolgbarkeit prüfen und vor der Ursachenzuordnung untersuchen.
Können Stahlherstellung oder Stranggießen spätere Mahlstabprobleme verursachen?
Stahlherstellung und Gießen können Merkmale erzeugen, die für späteres Verhalten relevant sein können: nichtmetallische Einschlüsse, Seigerungen, schwindungsbedingte Porosität und Ungänzen. Diese Möglichkeit ist Ausgangspunkt einer Untersuchung, keine Diagnose. Bevor ein vorgelagertes Merkmal mit einem Mühlenergebnis verbunden wird, den betroffenen Stab seiner Schmelze und Gießposition zuordnen, geeignete Proben und Verfahren einsetzen und spätere Bearbeitung sowie Mühlenhistorie prüfen.
Welche Aufzeichnungen helfen, Mahlstabkonstanz von Los zu Los nachzuweisen?
Stahlschmelze, erforderliche Gießsequenz oder Gießposition, Einsatzknüppel oder Vorblock, Walzkampagne, Wärmebehandlungs- oder Prozesslos, Prüflos, erforderliche Bündel- und Einzelstabidentität, Einzelprüfwerte, Abweichungen, Rückstellproben, Versand- und Einlegedaten sowie Daten vergleichbarer Betriebsabschnitte aufbewahren. Ein Zeugnistyp oder Liefermittelwert bestätigt für sich weder diese Hierarchie noch konstantes Einsatzverhalten.
Welche Prüfungen sollten Mahlstabkäufer zusätzlich zur Härte anfordern?
Prüfungen nach dem tatsächlichen Anliegen auswählen. Möglich sind chemische Analyse, Abmessungen und Geradheit, Makroätzung, Einschlussbewertung, Seigerungskartierung, Metallografie, Bruchuntersuchung oder festgelegte zerstörungsfreie Prüfungen. Für jede Prüfung Verfahren, Stadium, Stelle, Probenahme, erfasste Teile, Ergebnisse und Annahmeregel angeben. Die Liste muss zur Bestellung passen und darf nicht zum Standardpaket für jeden Mahlstab werden.
Wie lassen sich Mahlstablieferanten fair vergleichen?
Dieselben vereinbarten Abmessungen, Werkstoffrouten, Prüfverfahren, Rückverfolgbarkeit und betrieblichen Versuchspläne verwenden. Zugaben, Bestände, Entnahmen und Ausfälle abstimmen; Erz, Aufgabe, Produktziel, Mühlenzustand, Zusammensetzung der Mahlkörperfüllung und Übergangsmahlkörper so vergleichbar wie praktisch möglich halten. Anschließend alle sechs Ergebnisse über mehr als ein identifiziertes Los berichten. Lieferanten nicht allein nach Prospekt-HRC, Einkaufsmenge oder einem günstigen Betriebsabschnitt einstufen.
Checkliste für die Anfrage
- Werk, Kennung der Stabmühle, Kreislauf, Beanspruchung, verantwortlicher Ingenieur und Freigabeverantwortlicher benannt
- Qualifikationsziel oder beobachtetes Problem ohne vorweggenommene Ursache benannt
- Vorzeitiger Bruch, Verbiegung, ungleichmäßiger Verschleiß, Verhakung, schwankender Verbrauch und Losvariation als getrennte Ergebnisse definiert
- Brucharten, beanspruchte Stäbe, Tonnen oder Betriebsstunden und Berichtszeitraum angegeben
- Geometrische Messverfahren bei Wareneingang und an geborgenen Stäben für die Beurteilung von Verbiegung festgelegt
- Axiale und umlaufende Karte des Durchmesserverlusts, Ausgangsgeometrie und Beanspruchung für ungleichmäßigen Verschleiß angegeben
- Ereignisdefinition für Verhakung, Mühlenzustand, Untersuchung der Füllung, Lageplan geborgener Teile und Sicherungsmaßnahmen angegeben
- Anfangs- und Endbestand, Zugaben, Entnahmen, Rückgewinnung, Ausfälle und bereinigte kg/t-Methode abgestimmt
- Referenz- und Versuchsabschnitte hinsichtlich Erz, Aufgabe, Durchsatz, Produktziel, Mühlenzustand und Mahlkörperfüllung vergleichbar
- Bestellte Werkstoffsorte oder chemische Grundlage, Produktspezifikation, Ausgabe, Zustand und genehmigte Alternativen angegeben
- Angabe der Stahlherstellungs- und Gießroute in einer durch das Bestellrisiko begründeten Detailtiefe angefordert
- Stahlschmelze, Gießsequenz oder Gießposition bei Bedarf, Knüppel oder Vorblock und nachgelagerte Lose miteinander verknüpft
- Walzroute, Kampagne, Zurichtung, Abmessungen, kontrollierter Revisionsstand, Abweichungen und Rückverfolgbarkeit dokumentiert
- Wärmebehandlungslinie oder Ofen, Prozesslosdefinition, freigegebene Revision, vereinbarte Aufzeichnungen, Alarme, Unterbrechungen und Nacharbeit angegeben
- Härteskala, direktes Prüfverfahren und Ausgabe, Endzustand, Oberflächenvorbereitung und Gerätestatus angegeben
- Härtemessplan definiert radiale und axiale Positionen, Anzahl und Abstand der Messungen, Probenahme, Rohdaten, Wiederholungsprüfung und Umgang mit Ergebnissen außerhalb des Bereichs
- Falls Makrostruktur- oder Einschlussbewertung gefordert ist: Frage, Verfahren, Probenahmestadium, Position, Orientierung, Bewertung, erfasste Stäbe und Grenze angegeben
- Falls optionale zerstörungsfreie Prüfung gefordert ist: Verfahren, Ausgabe, Klasse, Abdeckung, Referenz, Empfindlichkeit, Bericht, Probenahme und Annahme angegeben
- Durchmesser, Länge, Geradheit, Enden, Auflagerung, Verfahren, Prüfstadium, Probenahme, Einzelwerte und Annahmegrundlage angegeben
- Probenahmeplan benennt erfasste Schmelze, Gießposition, Prozesslos, Bündel, Einzelstäbe, Auswahlverfahren, Anzahl und Begründung
- Art des Prüfzeugnisses und jedes geforderte Ergebnis in der Bestellung festgehalten, statt aus der Zeugnisbezeichnung abgeleitet
- Alle Einzeldaten, Lagepläne, Bilder, Geräteidentitäten, fehlenden Ergebnisse, Wiederholungsprüfungen, Abweichungen, Sonderfreigaben und abschließenden Losentscheidungen aufbewahrt
- Unbenutzter Vergleichsstab desselben Loses oder vereinbarte Proben identifiziert, gesichert, gelagert und nach einer Verwahrungsregel freigegeben
- Betroffene, beanspruchte unauffällige und unbenutzte Vergleichsproben vor dem Trennen oder der zerstörenden Untersuchung örtlich zugeordnet
- Bruchflächen und geborgene Stäbe bis zur Genehmigung vor Reinigen, Richten, thermischem Trennen, Vermischen oder Verschrotten geschützt
- Rollen von Lieferant, Käufer, Werk, Labor, Sicherheit und kommerziellen Entscheidern getrennt
- Qualifikation über wiederholte rückverfolgbare Fertigungslose, wenn die Entscheidung für regelmäßige Belieferung gelten soll
- Auslöser der Änderungskontrolle umfassen Werkstoffroute, Quelle, Querschnitt, Prozessrevision, Standort, Unterauftragnehmer, Prüfung, Probenahme, Rückverfolgbarkeit, Abmessungen, Enden und Verpackung
- Sicherheits- und prozessbedingte Stoppregeln, Isolationsschritte, Wiederanlaufbefugnis und Berichterstattung bei abgebrochenem Versuch angegeben
- Kommerzielle Sperre, Lieferantenantwort, Wiederholungsprüfung, Sonderfreigabe, Zurückweisung und abschließend freigebende Person für die Losentscheidung angegeben
- Kriterien für Fortsetzen, Wiederholen, Anpassen, Sperren oder Stoppen sowie der Umgang mit Unsicherheit vor dem Versuch vereinbart
- Offene Annahmen und Lieferantenalternativen getrennt aufgelistet und nicht zu stillschweigenden Leistungsgarantien gemacht
Quellenverzeichnis
- ASTM E18-25 Prüfverfahren zur Rockwell-Härteprüfung metallischer Werkstoffe
- ASTM A370-26 Prüfverfahren und Definitionen für die mechanische Prüfung von Stahlprodukten
- Wärmebehandelte Mahlstäbe
- ASTM E45-25 Prüfverfahren zur Bestimmung des Einschlussgehalts von Stahl
- ISO 4967:2026 Stahl — Bestimmung des Gehalts an nichtmetallischen Einschlüssen — Mikroskopisches Verfahren
- ASTM E381-22 Verfahren zur Makroätzprüfung von Stahlstäben, Knüppeln, Vorblöcken und Schmiedestücken
- ISO 23692:2021 Mikrobereichsanalyse — Elektronenstrahlmikroanalyse — Quantitative Analyse der dendritischen Mn-Seigerung in stranggegossenen Stahlprodukten
- Zur Bildung mittiger Schwindungsporosität beim Stranggießen von Stahl
- Begrenzung der Streuung mechanischer Eigenschaften von Blechen durch Verringerung der Mittenseigerung zur Erfüllung der Anforderungen einer dehnungsbasierten Auslegung von Rohrleitungsstahl
- ISO 20431:2023 Wärmebehandlung — Qualitätskontrolle
- ASTM A991/A991M-25 Prüfverfahren zur Untersuchung der Temperaturgleichmäßigkeit von Öfen zur Wärmebehandlung von Stahlprodukten
- ASTM E2375-26a Verfahrensregel zur Ultraschallprüfung von umgeformten Erzeugnissen
- ISO 10474:2013 Stahl und Stahlerzeugnisse — Prüfbescheinigungen
- Forschungsbericht 8882: Korrosionsraten von Mahlkörpern in Mühlenwasser
Unterstützung bei Anfragen
Arbeiten Sie mit einer Bauteilzeichnung?
Zeichnung oder Anfrage mit Sorte, Abmessung, Zustand, Bearbeitung, Prüfung, Menge und Zielort senden. Wir können vor der Angebotserstellung offene Punkte benennen.