
Warum gleiche Stahlsorte und HRC nicht das gleiche Mahlstablos bedeuten
Zwei Zeugnisse können dieselbe Stahlsorte und denselben HRC-Mittelwert angeben und dennoch sehr unterschiedliche Lose beschreiben. Stahlherkunft, Fertigungsweg, Prüfstellen, Anzahl und Streuung der Messwerte oder die Einsatzbedingungen in der Mühle können sich geändert haben. Prüfen Sie diese Unterschiede, bevor Sie die zusammengefasste Kennzahl vergleichen.
Prüfen Sie, ob sich Stab und Prüfergebnis der betreffenden Schmelze und dem Fertigungslos zuordnen lassen, ob das Los die Bestellung erfüllte und ob der Betriebsvergleich verwendbar ist. Halten Sie diese Schlussfolgerungen im Prüfvermerk getrennt fest. Ein Zeugnisdurchschnitt liefert nur einen Teil der dafür benötigten Informationen.
Bewahren Sie Einzelwerte, Prüfstellen, fehlende Messwerte, Wiederholungsprüfungen und zurückgewiesene Stücke auf. Vergleichen Sie die Streuung sowie Änderungen an Verfahren oder Verarbeitung. Bei einem ungewöhnlichen Ergebnis sollen die Verknüpfungen zwischen Losen und Bunden das betroffene Material identifizierbar machen, ohne sämtliche Stäbe einer Sendung als ein Los zu behandeln.
| Aussage | Welche Frage sie beantwortet | Aufzubewahrende Nachweise | Was sie nicht bestätigt |
|---|---|---|---|
| Rückverfolgbar | Lassen sich Stab, Bund, Prüfergebnis und Prozessaufzeichnung demselben Los zuordnen? | Stabile Kennungen, Verknüpfungen von Schmelze zu Bund, Teilungs- und Zusammenführungsprotokolle, Prüflosdefinition, Mengenabgleich und erhaltene Kennzeichnungen. | Dass jedes erfasste Stück die Regel erfüllt, der Prozess stabil ist oder sich das Los wie ein vorheriges verhalten wird. |
| Konform | Erfüllte das geprüfte Los die Bestellung nach dem vereinbarten Prüf- und Stichprobenplan? | Maßgebliche Spezifikation und Ausgabe, Grenzwerte, Probenahme, Rohdaten, Wiederholungsprüfungs- und Abweichungsprotokolle sowie abschließende Losentscheidung. | Dass jedes ungeprüfte Stück fehlerfrei ist, künftige Lose konform sein werden oder die Anlagenleistung identisch sein wird. |
| Konstant zwischen Losen | Bleiben vergleichbare Lose und Betriebsabschnitte innerhalb eines freigegebenen Musters von Prozess-, Prüf- und Einsatzschwankungen? | Wiederholte vergleichbare Daten, definierte Ausgangsbasis, Verteilungsprüfung, Änderungskontrolle, zugeordnete Betriebsabschnitte und abgeglichene Ergebniskennzahlen. | Schwankungsfreiheit, garantierte Standzeit, Ausschluss jeder Ausfallart oder der Nachweis, dass ein Lieferant ein beobachtetes Mühlenereignis verursacht hat. |
Von der Schmelze zum Betriebsabschnitt: die vollständige Materialhistorie
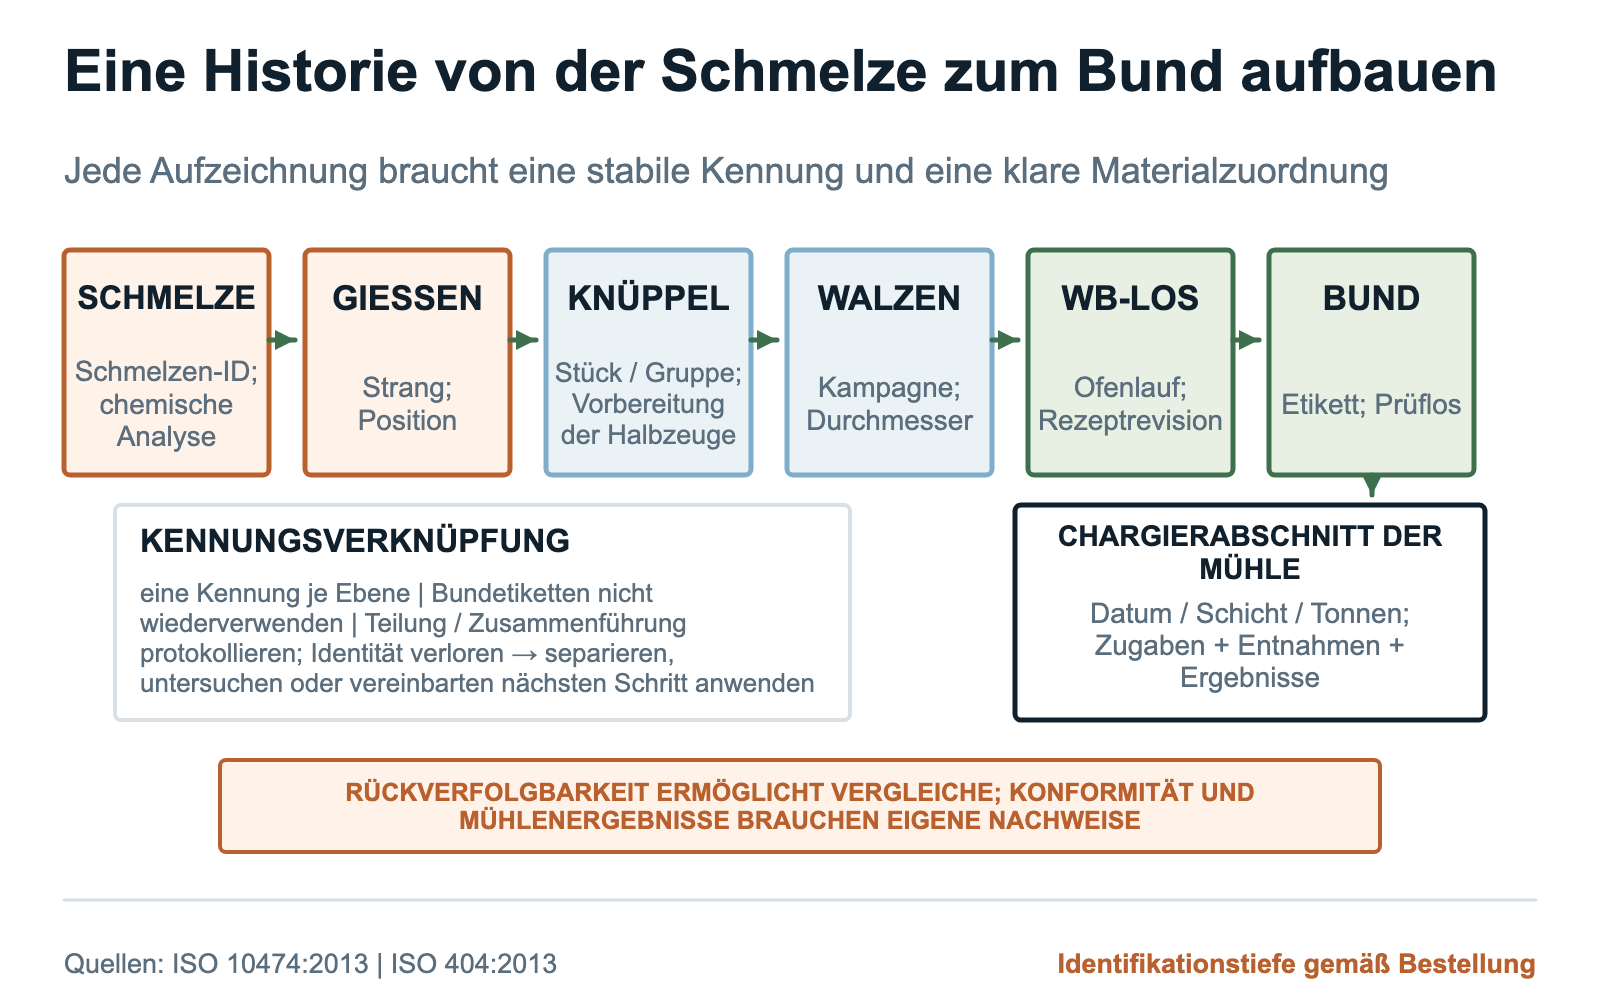
„Eine Sendung“ ist selten eine brauchbare Losdefinition. Eine Lieferung kann mehrere Schmelzen, Gießpositionen, Walzkampagnen, Wärmebehandlungsläufe, Prüflose und Bunde enthalten. Definieren Sie die für die Bestellung relevanten Identifikationsebenen und erhalten Sie deren Verknüpfungen bis zur Lieferung.
Eine praktische Kette reicht von der Schmelze über Knüppel oder Vorblock, Walzkampagne, Wärmebehandlungslos, Fertigbearbeitungs- und Prüflos sowie Bundetikett bis zum Chargierabschnitt der Anlage. Dokumentieren Sie jede Teilung, Zusammenführung, Neubündelung und Übertragung der Kennzeichnung. Der Abgleich von Stückzahlen oder Massen hilft, eine Lücke vor einer Reklamation zu erkennen.
Fordern Sie Gießposition und Rückstellproben an, wenn Risiko, Vorgeschichte und Machbarkeit dies rechtfertigen. Geht die Identität verloren, gilt die vorab vereinbarte Reaktion: separieren, prüfen, untersuchen, bedingt freigeben, nach zugelassenem Verfahren neu kennzeichnen oder zurückweisen. Eine nach einem Ausfall aus dem Gedächtnis rekonstruierte Verbindung ist keine Rückverfolgbarkeit.
| Identifikationsebene | Zu erhaltende Datenfelder | Zentrale Kontrollfrage | Typische Unterbrechung der Kette |
|---|---|---|---|
| Stahlschmelze | Schmelzenkennung, bestellte Werkstoffroute, chemische Analyse, Herkunftsnachweis und an die nächste Stufe übergebene Menge. | Welche Schmelze oder Gießsequenz deckt die Aufzeichnung ab? | Die Schmelze steht im Zeugnis, ist aber nicht mit jedem nachfolgenden Los oder Bund verknüpft. |
| Gießsequenz und Gießposition | Gießanlage, Strang, Sequenz, Kopf-/Mitte-/Ende-Zuordnung oder andere vereinbarte Positionslogik, Knüppel- oder Vorblockgruppe und bei Bedarf Abgleich des Materialausbringens. | Erfordert die Bestellung oder Untersuchung eine positionsbezogene Identifikation? | Alle Knüppel einer Schmelze gelten als austauschbar, ohne das im Kontrollplan geforderte Positionsfeld zu erhalten. |
| Knüppel oder Vorblock | Stück- oder Gruppenkennung, Querschnitt, Vorbereitung der Halbzeuge, Prüfstatus und Übergabe an das Walzwerk. | Welche Knüppel oder Vorblöcke gingen in die Walzkampagne ein? | Nachbearbeitetes oder ersetztes Material gelangt ohne verknüpften Übergabebeleg in den Fertigungsweg. |
| Walzkampagne | Kampagnenkennung, Datum, Produktdurchmesser, Revision des Fertigungswegs oder der Einstellung, Anfangs- und Endmengen sowie Abweichungen. | Wurden die Stäbe unter derselben angegebenen Konfiguration gewalzt? | Durchmesser oder Einstellung ändern sich innerhalb eines nicht unterteilten Loses. |
| Wärmebehandlungs- und Fertigbearbeitungslos | Ofenlauf, Rezeptrevision, Beladungs- oder Zonenkennung, relevante Überwachungsdaten, Abschreckkonfiguration, Richt- oder Fertigbearbeitungsfolge, Sperren und Abweichungen. | Welche kontrollierte Historie der nachfolgenden Prozesse gilt? | Ein Zeugnis deckt Stäbe aus getrennten Behandlungsläufen ab, ohne die Lose aufzuteilen. |
| Prüflos | Stichprobenbasis, Stabkennungen und Prüfstellen, Verfahren, Einzelwerte, zurückgewiesene Stücke, Wiederholungsprüfungen und abschließende Losentscheidung. | Welche Stäbe repräsentiert die Prüfung genau? | Ein Bericht enthält Ergebnisse, aber keine Zuordnung der Proben zum Los. |
| Bund und Sendung | Eindeutiges Etikett, verknüpfte Fertigungs- und Prüflose, Stückzahl oder Masse, Packlistenposition, Historie ersetzter Etiketten und Bestimmungsort. | Kann die empfangende Anlage das Los wie geplant getrennt halten und chargieren? | Gemischte oder neu gebündelte Stäbe erhalten ein allgemeines Versandetikett. |
| Chargierabschnitt der Mühle | Bundkennungen, Chargierzeit, Zugaben, Entnahmen, Betriebsfenster, verarbeitete Tonnen, Ereignisregister, Beobachtungen bei der Bergung und Endbestand. | Welche Einsatzergebnisse lassen sich dem freigegebenen Los zuordnen? | Bunde gelangen ohne Aufzeichnung von Übergang oder Einsatzanteil in eine gemischte Füllung. |
Vergleichbare Prüfungen von Los zu Los
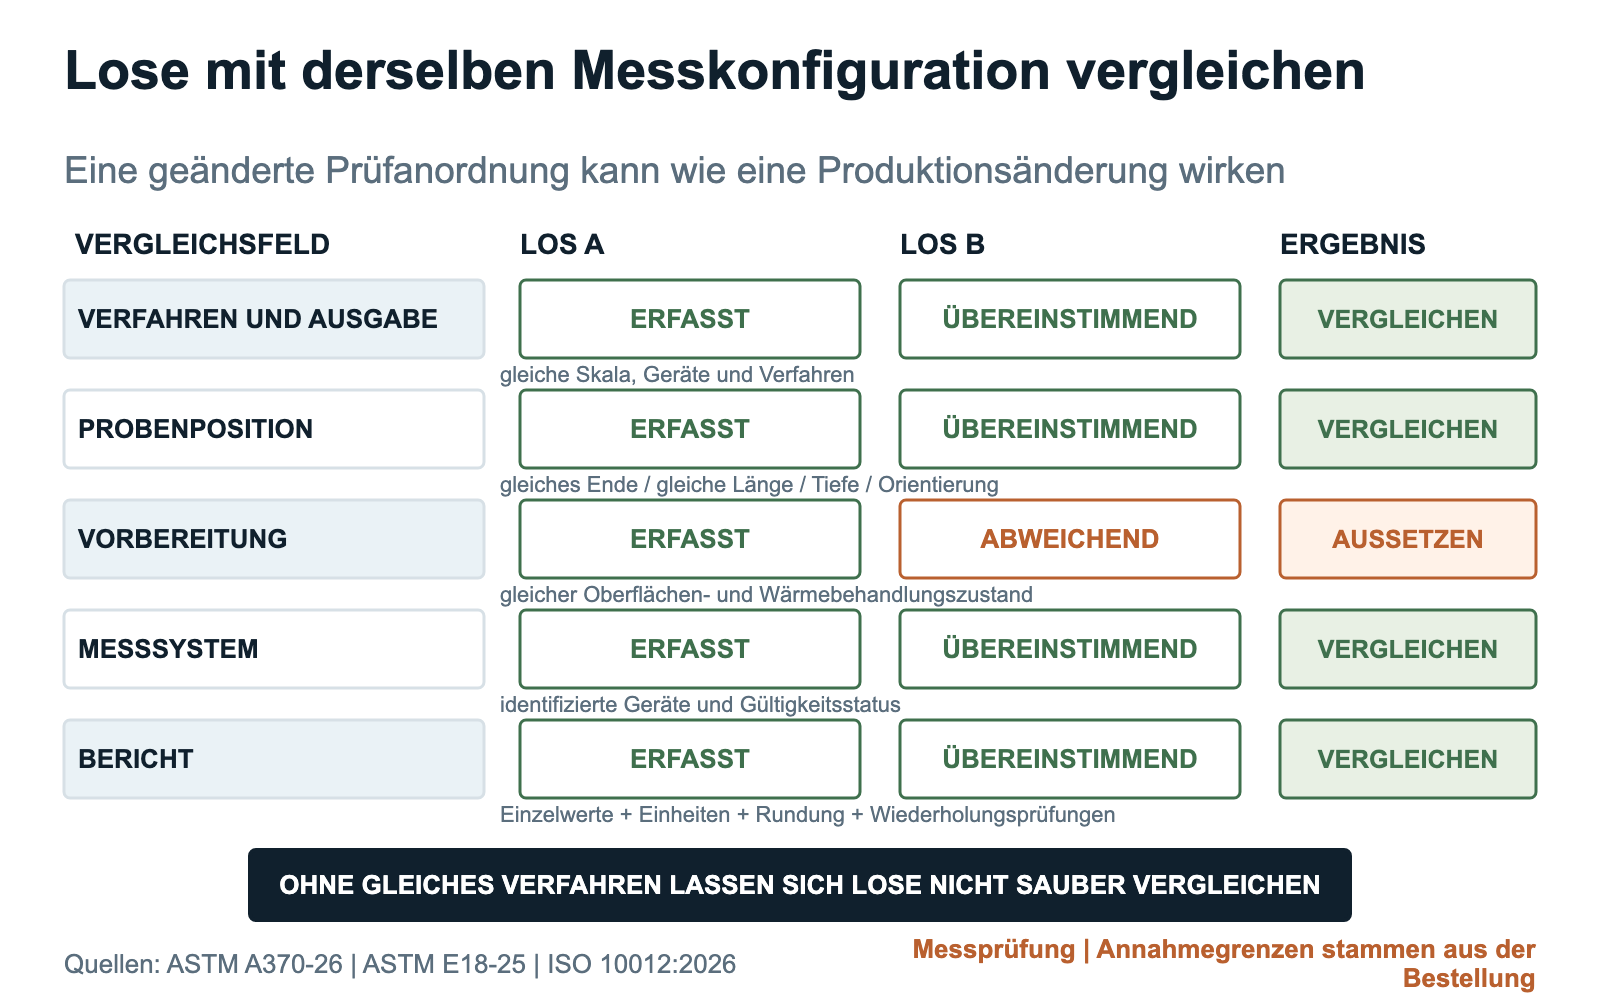
Rückverfolgbarkeit zeigt, was geprüft wurde; Vergleichbarkeit zeigt, ob zwei Ergebnisse dasselbe bedeuten. Halten Sie bei der Härte direktes Verfahren, Skala, Vorbereitung, Stelle, Gerätestatus, Los, Einzelwerte und Umrechnungen fest. Tragen Sie Endmessungen und Messungen an Querschnitten in Stabmitte nicht ohne Erläuterung des Unterschieds in dieselbe Trendlinie ein.
Ergebnisse zu Makrogefüge, Einschlüssen, Abmessungen und zerstörungsfreier Prüfung (ZfP) hängen ebenfalls von Verfahren, Stelle, Vorbereitung und Probenauswahl ab. Ein Wechsel von Labor, Gerät, Prüfer, Verfahrensanweisung, Software oder Probenposition gehört ins Änderungsprotokoll. Führen Sie nötigenfalls alte und neue Verfahren parallel durch, bevor Sie die Ausgangsbasis neu festlegen.
Wiederholungsprüfungen und fehlende Daten bleiben sichtbar. Dokumentieren Sie, warum ein Ergebnis ungültig wurde, wie Ersatzproben ausgewählt wurden, welche erweiterte Probenahme folgte und welcher Ergebnissatz über das Los entschied. Ein Bericht, der nur den letzten bestandenen Wert enthält, lässt einen instabilen Prozess besser erscheinen, als er war.
| Kontrolliertes Feld | Für jedes Los aufzeichnen | Bei einer Änderung des Feldes | Unzuverlässige Abkürzung |
|---|---|---|---|
| Verfahren und Ausgabe | Direktes Prüfverfahren, Skala oder Technik, maßgebliche Norm und Ausgabe, Revision der internen Anweisung und bestellspezifische Ergänzungen. | Technischen Unterschied bewerten; nach Freigabe Übergangsstudie, Korrelation oder neue Ausgangsbasis erstellen. | Zwei Ergebnisse als gleichwertig bezeichnen, weil beide Härte, Einschlüsse, Makrogefüge oder ZfP heißen. |
| Proben und Positionen | Stab- und Loskennung, Stichprobenregel, Längsposition, Querschnittsebene, Tiefe, Orientierung, gegebenenfalls Gießposition und Anzahl der vertretenen Stäbe. | Direkten Vergleich bis zur Bewertung der Repräsentativität aussetzen. | Eine leicht zugängliche Endprobe mit einer kontrollierten Probe aus der Arbeitslänge vergleichen. |
| Vorbereitung und Zustand | Oberflächenabtrag, Oberflächenzustand, Wärmebehandlungs- oder Lieferzustand, Einbettung, gegebenenfalls Ätzmittel und Präparationsanweisung. | Unterschied dokumentieren und feststellen, ob er die tatsächlich untersuchte Eigenschaft verändert. | Probenvorbereitung als Labordetail ohne Einfluss auf die Vergleichbarkeit behandeln. |
| Messsystem | Gerätekennung, relevanter Verifizierungs- oder Kalibrierstatus, gegebenenfalls Referenzmaterial oder Härtevergleichsplatte, Labor, Prüfer oder Berechtigung und erforderliche Umgebungskontrollen. | Gültigkeit bewerten und bei entsprechender Vorgabe des freigegebenen Kontrollplans überlappende Parallelprüfungen durchführen. | Annehmen, dass ein gültiges Kalibrieretikett jede Einstellung, Prüfstelle und jedes Ergebnis repräsentativ macht. |
| Daten und Berichterstattung | Einzelmesswerte, Einheiten, signifikante Stellen, Rundung, abgeleitete Werte, Umrechnungen, gegebenenfalls Bilder, verworfene Prüfungen, Wiederholungsprüfungen und Endstatus. | Alte und neue Felder erhalten und die Übergangsregel dokumentieren. | Nur einen Mittelwert oder einen Bestanden-Vermerk aufbewahren. |
Verteilungen und Prozesssignale statt Zeugnisdurchschnitten betrachten
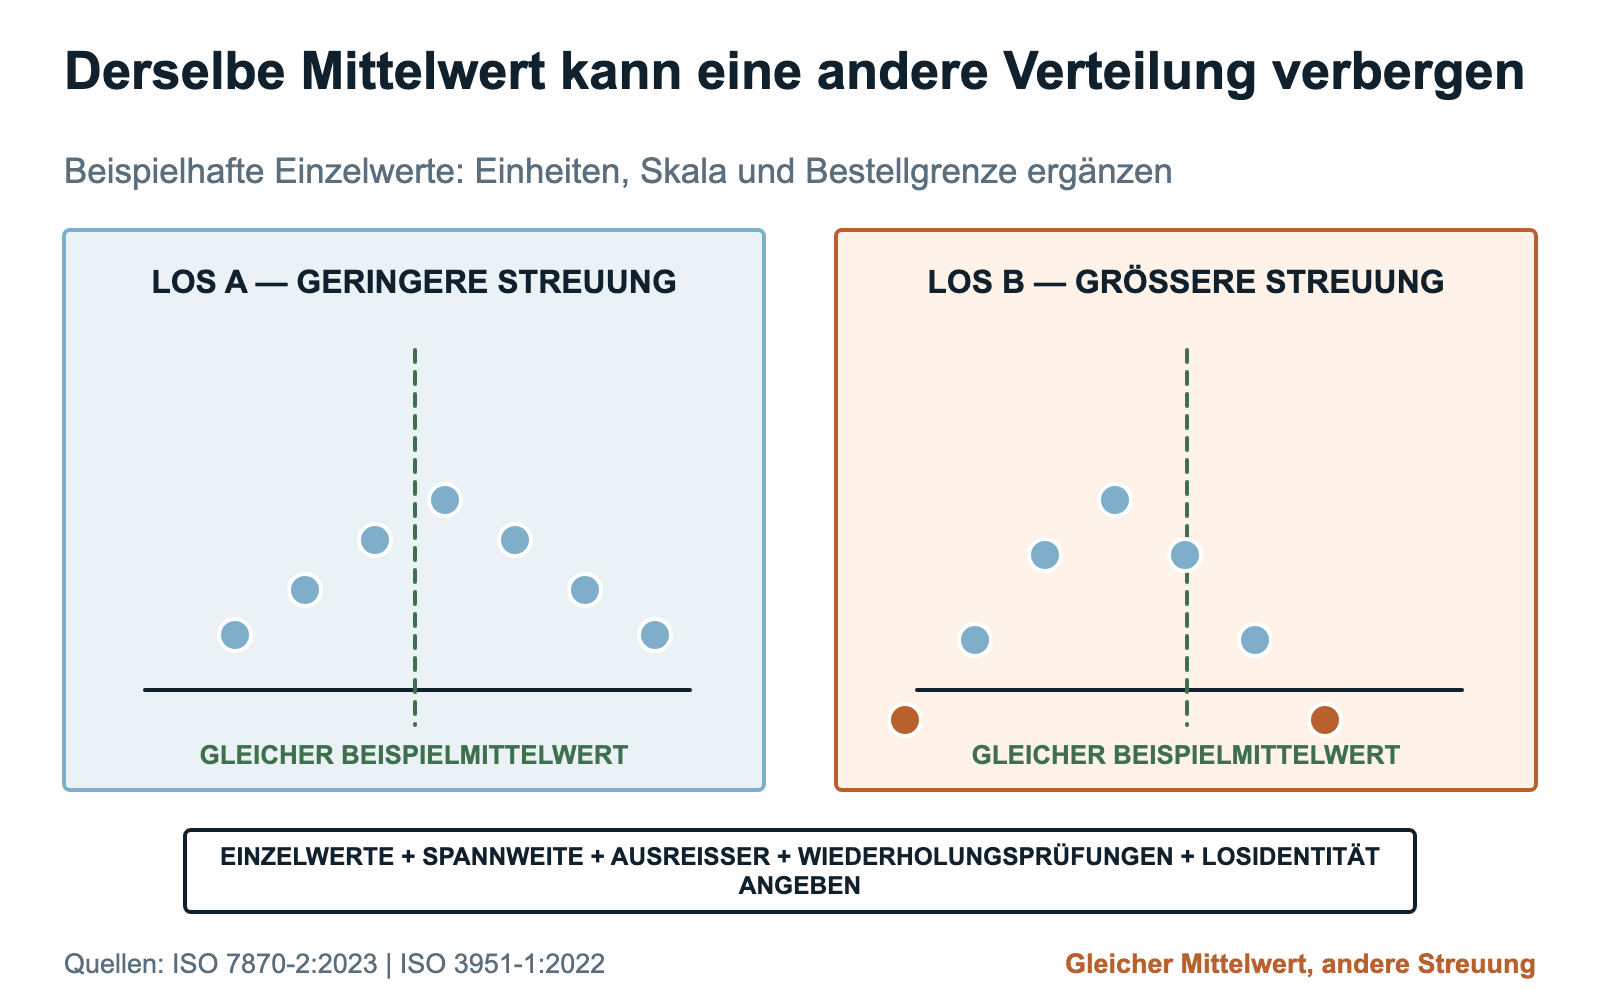
Prüfen Sie die Einzelwerte vor dem Mittelwert. Zeigen Sie Minimum, Maximum, Streuung, Prüfposition, Anzahl der Messwerte, fehlende Werte und grenznahe Ergebnisse. Halten Sie bei Sichtprüfungen fest, wie viele Stäbe geprüft wurden und wie jeder Zustand definiert war.
Spezifikationsgrenzen und Regelkartengrenzen beantworten unterschiedliche Fragen. Die Bestellung entscheidet über Konformität; eine Regelkarte sucht nach Änderungen in einer vergleichbaren Zeitreihe. ISO 7870-2 beschreibt die Grundsätze von Shewhart-Regelkarten, ISO 3951-1 und ISO 2859-1 liefern Stichprobenkonzepte unter bestimmten Voraussetzungen. Der Käufer muss weiterhin einen Plan wählen, der zu Los, Risiko und Messung passt.
Nutzen Sie Diagramme, um Schwankungen sichtbar zu machen, nicht um jedes Ergebnis als bestanden darzustellen. Kennzeichnen Sie Einheiten, Stichprobenumfang, Los und Position, Spezifikationslinien und etwaige getrennte Warngrenzen. Reichen stabile Daten nicht für eine statistische Grenze aus, benennen Sie dies und bauen Sie während der Qualifizierungsphase die Ausgangsbasis auf.
| Datensicht | Frage | Erforderlicher Kontext | Verwendung des Ergebnisses |
|---|---|---|---|
| Einzelwerte | Welche tatsächlichen Werte traten an welchen zugeordneten Stellen in welcher Reihenfolge auf? | Proben- und Loskennungen, Positionen, Einheiten, Verfahren, Anzahl, fehlende Werte und Status. | Einzelwerte bestimmen die Annahme erst, wenn die Bestellung die Regel vorgibt. |
| Mittelwert und Streuung | Haben sich Lage oder Streuung innerhalb des Loses gegenüber einer vergleichbaren Ausgangsbasis verändert? | Vergleichbares Verfahren, Stichprobenplan, ausreichende Beobachtungen, Definition der Ausgangsbasis und erhaltene Rohdaten. | Derselbe Mittelwert kann eine andere Spannweite, Verteilungsform oder ein anderes Ausreißermuster verdecken. |
| Status gegenüber der Spezifikation | Erfüllte das geprüfte Los die bestellten Anforderungen? | Maßgeblicher Grenzwert, Rundung, vereinbarter Umgang mit Messschwankungen, Probenahme, Wiederholungsprüfung und abschließende Losentscheidung. | Ein bestandenes Ergebnis bestätigt weder Prozessstabilität noch die Beschaffenheit jedes Stabs. |
| Regelkartensignal | Zeigen zeitlich geordnete Prozessdaten eine Verschiebung, einen Trend oder ungewöhnliche Schwankungen, die geprüft werden müssen? | Freigegebene Regelkarte, sachgerecht gebildete Untergruppe, stabile Ausgangsbasis, Änderungshistorie, Signalregeln und zugewiesener Untersuchungsverantwortlicher. | Ein Regelsignal bedeutet nicht zwangsläufig eine Produktzurückweisung; eine stabile Regelkarte bedeutet nicht zwangsläufig Konformität. |
| Ergebnis der Annahmestichprobenprüfung | Stützt die Stichprobe die Annahme oder Nichtannahme nach dem gewählten Plan? | Benannte Norm und Ausgabe, Losumfang, Prüfniveau, gewählter AQL oder anderer Kennwert, Stichprobenauswahl, Umschaltstatus und Zählwerte. | Ein Stichprobenergebnis gilt für das geprüfte Los nach diesem Plan. Es sagt weder aus, dass jeder Stab geprüft wurde, noch dass sich das nächste Los genauso verhalten wird. |
| Historie von Wiederholungsprüfungen und Abweichungen | Wurden nachteilige oder ungültige Ergebnisse nach der vereinbarten Regel behandelt? | Ursprüngliche Daten, Grund für die Verwerfung der Prüfung, Ersatzprobe, gegebenenfalls erweiterte Prüfung, Abweichungsgenehmigung und abschließende Losentscheidung. | Ein abschließender Mittelwert ohne die vorherigen Aufzeichnungen kann gerade die untersuchte Schwankung verbergen. |
Fertigungsaufzeichnungen mit Mühlenergebnissen abgleichen
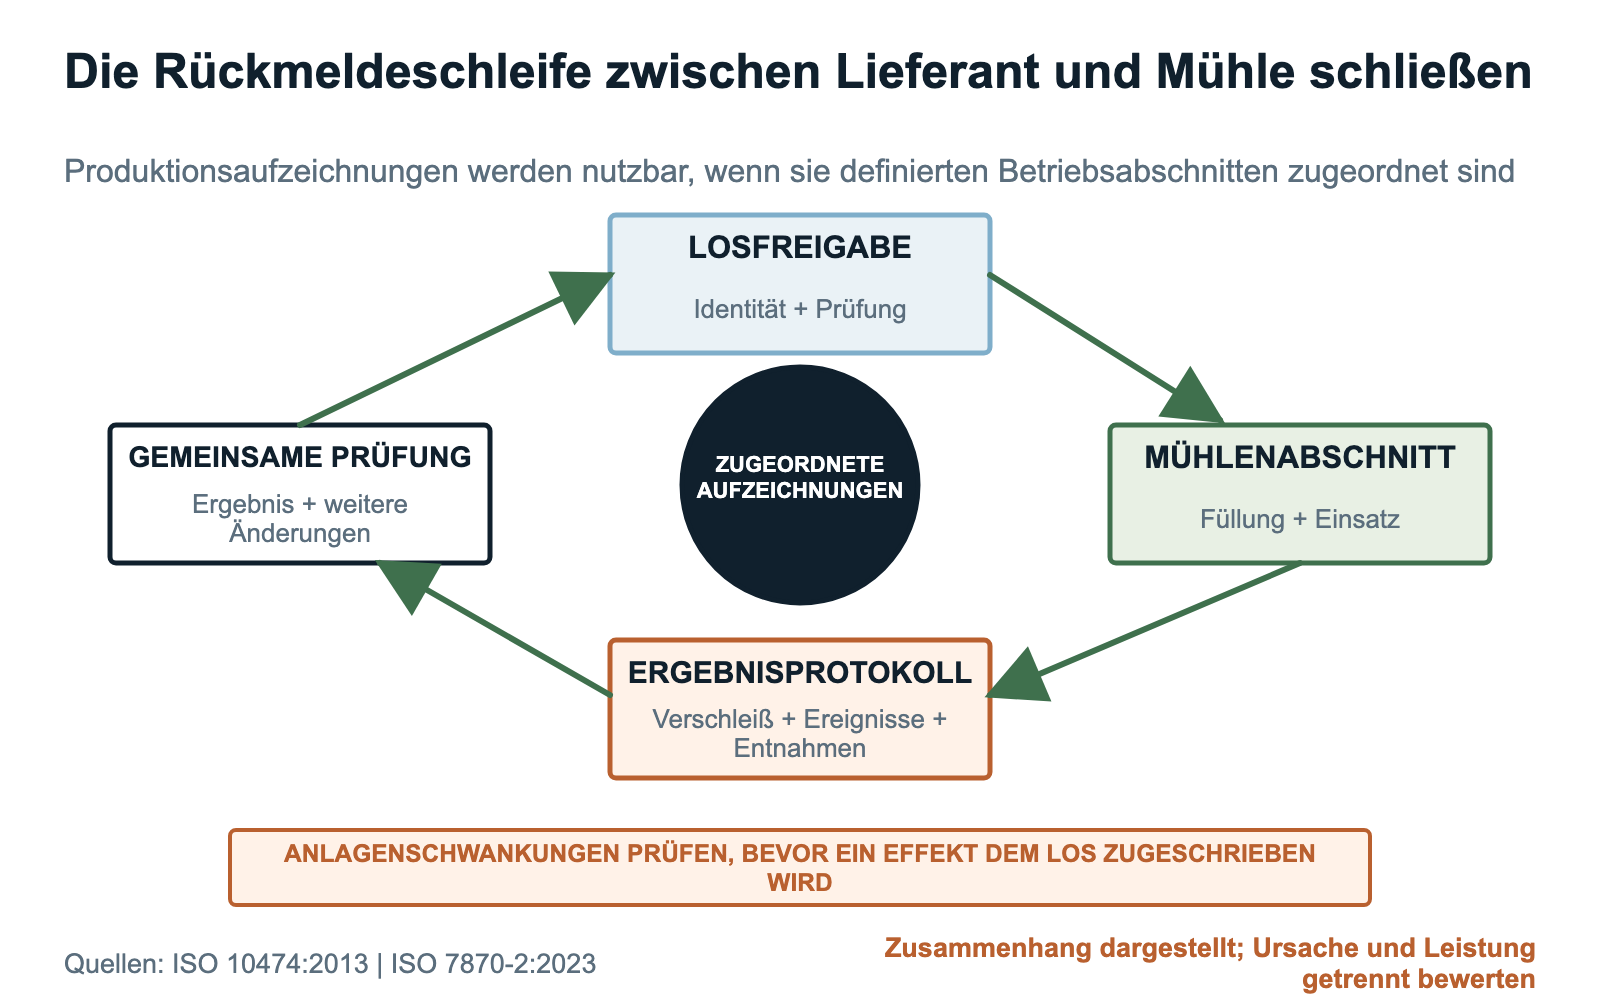
Verknüpfen Sie vor dem Chargieren die gelieferten Bundkennungen mit der benannten Mühle und dem Betriebsabschnitt. Erfassen Sie verbleibende Altfüllung, Zugaben und Entnahmen, Bestandsmethode, Erz und Aufgabegut, Durchsatz, Zielprodukt, Auskleidung, Austragszustand, Stillstände und ungewöhnliche Ereignisse. Führen Sie gemischtes oder nicht identifiziertes Material ausdrücklich als Vergleichsgrenze auf.
Ermitteln Sie den Verbrauch aus einer Massenbilanz, nicht aus Lieferrechnungen. Trennen Sie fortschreitenden Verschleiß, Bruch, Entnahmen verbogener Stäbe, Verwicklungen, Versuchsreste, Bestandskorrekturen und Handhabungsverluste. Verwenden Sie für denselben Zeitraum denselben Nenner in Trockentonnen. Bewahren Sie bei Ausfällen Stücke, Fotos, Abmessungen, zeitlichen Ablauf und Loszuordnung auf.
Ein neues Los in einer alten Füllung wird unter Umständen erst nach einiger Zeit im Ergebnis sichtbar. Definieren Sie Übergangs- und formelle Vergleichsabschnitte vor dem Versuch. Sichern Sie beim Auftreten eines Signals die betroffenen Unterlagen und Proben, prüfen Sie Produkt- und Mühlenänderungen und entscheiden Sie über Fortsetzung, engere Überwachung, Untersuchung, Bestandssperre oder Neuqualifizierung.
Verwenden Sie das Versuchsprotokoll zum Mahlstabverbrauch um den Vergleich der Betriebsabschnitte zusammen mit der Zuordnung von Schmelzen, Fertigungslosen und Bunden festzuhalten. Bewahren Sie die ursprünglichen Prüf- und Chargierprotokolle dazu auf: Eine ausgefüllte Tabelle kann fehlende Losidentität nicht rekonstruieren und keine Loskonformität beweisen.
| Ergebnis | Zentrale Aufzeichnung | Nenner oder Einsatzkontext | Weitere Änderungen vor einer Ursachenzuordnung prüfen |
|---|---|---|---|
| Fortschreitender Verschleiß und Verbrauch | Anfangsbestand, Zugaben nach Los, gewogene oder nach festgelegtem Verfahren bestimmte Entnahmen, Endbestand, Bestandskorrekturen und Berechnungsversion. | Vereinbarte Tonnenbasis, Zeit, tatsächliche Einsatzbelastung der Füllung und Übergangsstatus. | Erz und Aufgabegut, Durchsatz, Zielprodukt, Füllungsmischung, Auskleidungszustand, Bestandsmethode und nicht erfasste Verluste. |
| Vorzeitiger Bruch | Ereignisregister, geborgene Stücke, Bruchstellenplan, Stab- und Losidentität, Fotos, Probenverwahrung und zeitlich zugeordnetes Mühlenereignis. | Gefährdete Stäbe oder geschätzte Masse sowie Einsatzzeit oder verarbeitete Tonnen. | Schlagereignis, Füllungszustand, Handhabung, Abmessungen, Vorschäden, Prozessabweichungen, Bergungsverzerrung und fehlende Identität. |
| Verbiegung | Geometrie im Fundzustand, Definition der gemessenen Biegung, Stab- und Loskennung, Entnahmegrund, Handhabungshistorie und Füllungszustand. | Eingesetzte Stäbe und vereinbarte Gelegenheit zur Prüfung oder Bergung. | Chargierverfahren, Mühlengeometrie, Mischung von Stablängen und Durchmessern, Handhabung, Überlastung und Messzeitpunkt. |
| Stabverwicklungen | Zeitpunkt, Schwere, betroffene Füllung, Stababmessungen und Lose, betriebliche Reaktion sowie geborgene Stäbe oder Fragmente. | Betriebsstunden, Anfahrvorgänge, Stillstände, Zugaben und Füllungsübergang. | Stabgeometrie, gemischte Abmessungen oder Längen, Füllungsgrad, Auskleidungs- oder Austragszustand, Unterbrechung der Aufgabe und Bedienereingriffe. |
| Ungleichmäßiger Verschleiß | Zugeordnete Stabmessungen oder Massen, identifizierte Stellen, Fotos, Vergleiche innerhalb desselben Loses und belastbare Einsatzhistorie. | Soweit bekannt die Positionshistorie des Stabs, Zeit oder Tonnen und Auswahlmethode bei der Bergung. | Unbekannte Verweilzeit, selektive Bergung, Endeffekte, gemischte Lose, korrosive Umgebung und unterschiedliche Messstellen. |
| Leistung von Los zu Los | Wiederholte Betriebsabschnitte, Loshistorie, Produkt- und Prozessunterlagen, vergleichbare Prüfverteilungen, Betriebsdaten und Unsicherheitsvermerke. | Gleichartige oder transparent normierte Abschnitte innerhalb des freigegebenen Bewertungszeitraums. | Änderung von Fertigungsweg oder Methode, saisonaler Erzwechsel, Instandhaltung, Nutzungsdauer der Auskleidung, Bestandsfehler und kommerziell motivierte Auswahl günstiger Zeiträume. |
JOTAIN-Verantwortlichkeiten für Wärmebehandlung und Prüfung von Mahlstäben
JOTAIN kann Mahlstäbe auf der eigenen Wärmebehandlungslinie härten und anlassen; ein Ingenieur ist speziell für Q&T zuständig. Bestätigen Sie für jede Bestellung den Verarbeitungsweg und die für die Endprüfung verantwortliche Partei. Verknüpfen Sie Schmelzen- und Fertigungslosunterlagen mit Prüfergebnissen, gelieferten Bunden und Rückmeldungen aus der Mühle des Kunden.
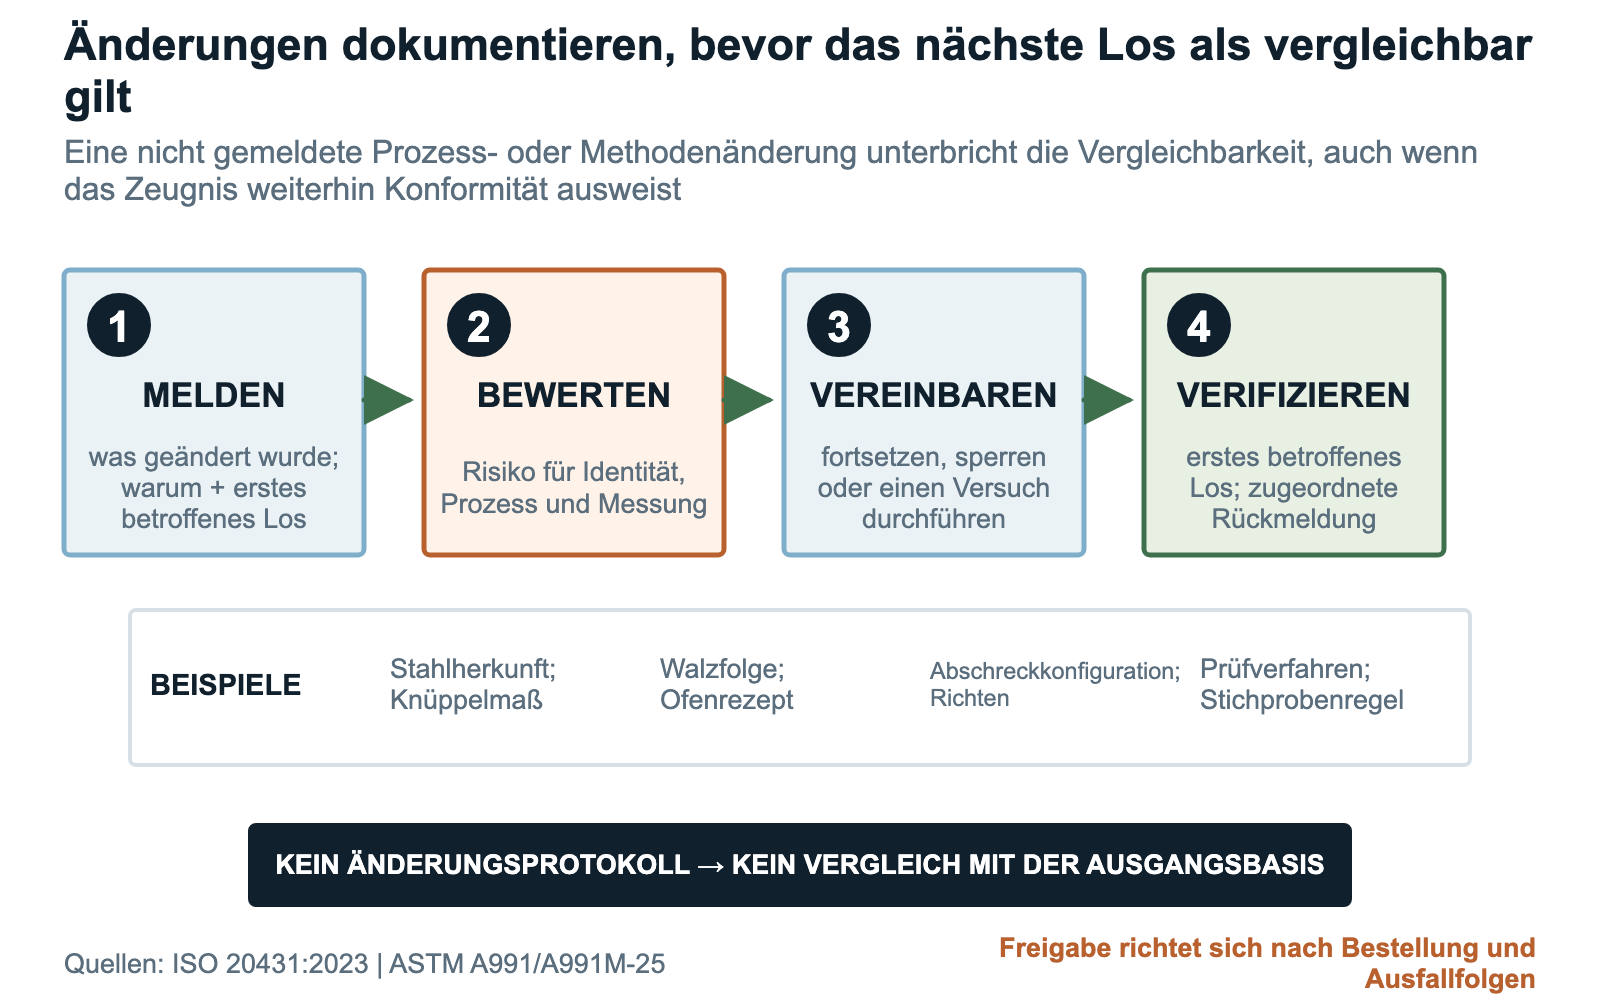
Ausgangspunkt ist eine vereinbarte Basis: Materialherkunft, gegebenenfalls Knüppel- oder Vorblockroute, Walzen und Wärmebehandlung, Richten, Prüfverfahren und Prüfstellen, Bundkennzeichnung und Versuchsplan. Jede Änderung dieser Felder wird protokolliert, bevor das nächste Los als vergleichbar gilt. Je nach Risiko kann eine Unterlagenprüfung, zusätzliche Prüfung, ein Bestätigungslauf, eine Sperre oder Neuqualifizierung erforderlich sein.
Halten Sie die Freigabeverantwortung eindeutig fest. Benennen Sie die Partei für jeden Prozess, das ausstellende Labor für jeden Bericht und die freigabeberechtigte Person. Führt ein Partner einen Arbeitsgang aus, bewahren Sie dessen Prozessunterlagen beim Los auf. JOTAIN prüft die Bestellung und koordiniert die kaufmännische Dokumentation; der Käufer steuert Wareneingang und Mühleneinsatz. Abweichungen, nicht bestandene Proben, Wiederholungsprüfungen, verspätete Meldungen und nicht vergleichbare Betriebsabschnitte bleiben dokumentiert.
| Änderungsart | Beispiele | Mindestprüfung | Mögliche, in der Bestellung festgelegte Reaktion |
|---|---|---|---|
| Werkstoff und Stahlerzeugung | Stahlherkunft, chemische Herstellungsroute, Sekundärmetallurgie, Gießanlage, Strangzuordnung, Knüppel- oder Vorblockquerschnitt oder Verfahren zur Vorbereitung der Halbzeuge. | Einfluss auf die Identität, relevante vorgelagerte Unterlagen, betroffene Lose, technisches Risiko und erste betroffene Schmelze. | Meldung, zusätzliche Rückverfolgbarkeit oder Prüfung, Separierung, Versuch, Sperre oder Neuqualifizierung nach Risiko. |
| Walzen und Geometrie | Definition der Walzkampagne, Stichfolge oder Einstellung, Produktdurchmesser, Verfahren zur Längenherstellung, Richten, Endenbehandlung oder Oberflächenbearbeitung. | Maß- und Prozessvergleichbarkeit, in die nächsten Stufen übernommenes Gefüge, Prüfplan und erstes betroffenes Fertigungslos. | Dokumentierte Fortsetzung, zusätzliche Maßprüfung, Erstmusterprüfung oder kontrollierter Anlagenabschnitt. |
| Wärmebehandlung | Verfahrens- oder Rezeptrevision, Ofen, qualifizierter Arbeitsbereich, Beladungsmuster, Zeit-Temperatur-Verlauf, Abschreckkonfiguration oder Anlassfolge. | Freigegebenes Verfahren, Überwachungs- und Ofenstatusdaten, Verhalten über den Querschnitt, Probenzuordnung und betroffenes Wärmebehandlungslos. | Technische Freigabe, zusätzliche Produktverifizierung, Sperre, Parallelvergleich oder Neuqualifizierung. |
| Prüfung und Messung | Labor, Gerät, Verfahrensausgabe, Anweisung, Probenstelle, Vorbereitung, Umrechnung, Rundung, Wiederholungsprüfung oder Berichtssystem. | Gültigkeit des Messsystems, Verfahrensgleichwertigkeit, Korrelationsbedarf, Kontinuität der Ausgangsbasis und betroffenes Prüflos. | Übergangsstudie, Doppelprüfung, Berichtsvermerk, neue Ausgangsbasis oder Aussetzung des direkten Vergleichs. |
| Identifikation und Logistik | Bundsystem, Etikettenformat, Etikettenersatz, Teilung oder Zusammenführung beim Verpacken, Lagerwechsel, Sendungszusammensetzung oder Wareneingangspraxis. | Durchgängige Zuordnung von Schmelze zu Bund, Mengenabgleich, Trennbarkeit und Chargierplan der Mühle. | Genehmigte Neuzuordnung, Separierung, zusätzliche Wareneingangsprüfung oder Sperre. |
| Anlagenversuch und Betriebskontext | Mühle, Erz- oder Aufgabefenster, Füllungsmischung, Auskleidungszustand, Nenner, Übergangslogik, Abbruchregel oder Ergebnisdefinition. | Ob der neue Abschnitt mit der freigegebenen Basis vergleichbar bleibt und ob Schlussfolgerungen enger formuliert werden müssen. | Anpassung offenlegen, Beobachtungszeit verlängern, Abschnitt wiederholen, nur als Hintergrundinformation führen oder Versuch abbrechen. |
Anfragetext für Loskonstanz, Freigabe und Rückmeldung
Vereinbaren Sie die erforderlichen Verknüpfungen zwischen Schmelze, Fertigungslos und Bund bei der Angebotserstellung. Legen Sie akzeptierten Fertigungsweg, Prüfverfahren und Prüfstellen, Einzelwerte, Wiederholungsprüfungen, Rückstellproben, Änderungsmeldungen und Freigabeunterlagen fest. Benennen Sie die Verantwortlichen für die Klärung von Prüfdifferenzen und die spätere Bewertung der Mühlenrückmeldungen.
Fordern Sie neben der Prüfbescheinigung auch Einzeldaten an. Geben Sie Probenstellen, Einheiten, Rundung, verworfene Prüfungen, Wiederholungsprüfungen, Abweichungen, nötigenfalls Bilder oder Pläne sowie die Verbindung jedes Ergebnisses zu Schmelze, Fertigungslos, Bund und Packliste an. Legen Sie die Reaktion bei fehlender Verbindung oder Aufzeichnung fest.
Planen Sie den Anlagenabschnitt kurz genug für die Durchführung und eindeutig genug für einen Vergleich. Definieren Sie Übergang, Bestand und Zugaben, Trockentonnenbasis, Bruch, Verbiegung, Verschleiß, Verwicklung, Verbrauch, ungewöhnliche Zeiträume, Abbruchregeln, Prüfzeitpunkt und die abschließenden Optionen: freigeben, wiederholen, eine Variable anpassen, sperren, untersuchen, neu qualifizieren oder abbrechen.
| Teil der Dokumentation | Aufzeichnungen | Vor der Freigabe prüfen | Erforderlicher Status |
|---|---|---|---|
| Identität und Menge | Verknüpfungen von Schmelze zu Bund, Losdefinitionen, Teilungs- und Zusammenführungshistorie, Etiketten, Packlistenzuordnung, Stück- oder Massenabgleich und Rückstellprobenkennungen. | Kann jedes versandte Los wie bestellt identifiziert und getrennt gehalten werden? | Vollständig, begründete Ausnahme oder gesperrt. |
| Prozess- und Änderungsstatus | Freigegebene Fertigungsrevisionen, relevante Lauf- oder Kampagnenkennungen, bestellseitig geforderte Überwachungsdaten, Abweichungen, Sonderfreigaben und gemeldete Änderungen. | Wurde das geprüfte Los nach dem freigegebenen Fertigungsweg hergestellt? | Ausgangsbasis, genehmigte Änderung, bedingte Prüfung oder Sperre. |
| Prüfaufzeichnungen | Zuordnung der Proben zu Los und Prüfstelle, Verfahren und Ausgabe, Gerätestatus, Einzelwerte, Berechnungen, gegebenenfalls Bilder, ungültige Prüfungen, zurückgewiesene Stücke, Wiederholungsprüfungen und abschließende Losentscheidung. | Beantwortet die Prüfung die bestellte Frage für das angegebene Los oder die genannten Stäbe? | Konform, nicht konform, bedingt, unvollständig oder strittig. |
| Dokumentenvalidierung | Gewählte Prüfbescheinigung, autorisierter Bestätigender, zugehörige Berichte, Versionskontrolle und Querverweise zu Schmelze, Fertigungslos, Prüflos und Bund. | Deckt jedes unterzeichnete Dokument die bestellseitig geforderte Rolle und das geforderte Material ab? | Validiert, Ausnahme dokumentiert oder gesperrt. |
| Versand und Wareneingang | Verpackung, Kennzeichnungen, Bundzustand, Sendungszusammensetzung, Wareneingangsprüfung, Unstimmigkeiten, Lagerung und Identitätserhalt vor dem Chargieren. | Kam das freigegebene Material mit erhaltener Identität und Trennung an? | Eingegangen und freigegeben, separiert, beschädigt, unstimmig oder gesperrt. |
| Übergabe an den Mühlenbetriebsabschnitt | Geplante Bundkennungen, Übergangslogik, Betriebsdatenfelder, Ergebnisregister, Nenner, Abbruchregeln, Prüftermin und verantwortliche Parteien. | Kann die Anlage ein vergleichbares, abgeglichenes Ergebnis derselben Loskette zurückmelden? | Bereit, bedingt, nicht vergleichbar, gestoppt oder Prüfung ausstehend. |
ANFRAGE- / BESTELLVORLAGE ZUR LOSKONSTANZ VON MAHLSTÄBEN

Produkt: [Stahlsorte/Norm, Durchmesser, Länge, Zustand, Menge]
Losverknüpfungen: [Schmelze, gegebenenfalls Gießposition, Knüppel/Vorblock, Walzen, Wärmebehandlung, Prüfung, Bund]
Bundregeln: [Felder des eindeutigen Etiketts, Einschränkung gemischter Lose, Protokoll zu Teilung, Zusammenführung und Neubündelung]
Basisfertigungsweg: [freigegebene Herkunft, Prozessrevision, Prüfverfahren und Prüfstellen]
Meldepflichtige Änderungen: [Material, Prozess, Standort, Unterauftragnehmer, Messung, Kennzeichnung]
Meldung und Reaktion: [Zeitpunkt, erstes betroffenes Los, Bewertung / zusätzliche Prüfungen / Versuch / Sperre]
Prüfbescheinigung: [Art, Aussteller/Bestätigender, geforderte Ergebnisse]
Einzeldaten: [Positionen, Werte, Einheiten, Bilder/Pläne, Gerätestatus, Rohdatenformat]
Probenahme und Wiederholungsprüfung: [beprobte Lose oder Stäbe, Auswahl, ungültige Prüfungen, Ersatzproben, zusätzliche Prüfung]
Freigabeunterlagen: [Losverknüpfungen, Prozessstatus, Ergebnisse, Abweichungen, Verpackungszuordnung, offene Punkte]
Rückstellprobe: [Identität, Lagerung, Zugriff und Freigabe]
Mühlenversuchszuordnung: [Bundkennungen, Füllungswechsel, Versuchsabschnitt, Umgang mit alten Mahlkörpern]
Anlagenprotokoll: [Zugaben, Entnahmen, Bestand, Trockentonnen, Erz/Aufgabegut, Mühlen- und Füllungsänderungen]
Ergebnisse: [Bruch, Verbiegung, Verschleißkarte, Verwicklung, bereinigte kg/t, Arbeitsbereich]
Abbruch- und Sperrregeln: [Sicherheitskontakt am Standort, Produktsperre, Benachrichtigung]
Nächster Schritt: [freigeben / wiederholen / anpassen / sperren / untersuchen / abbrechen]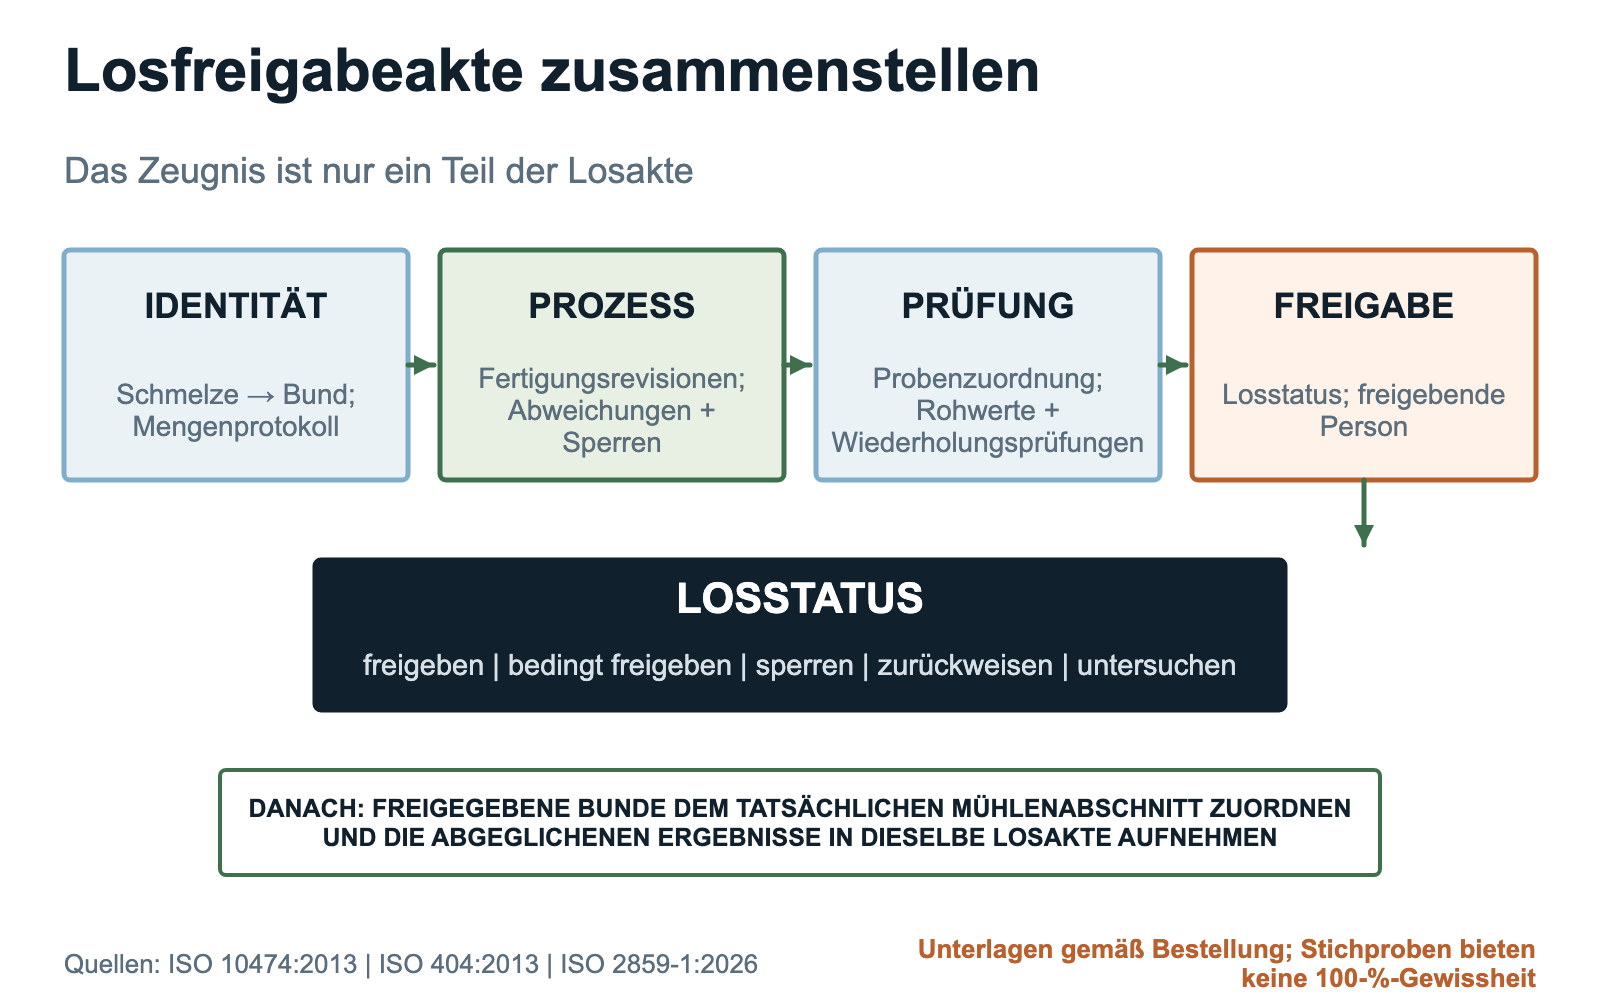
Fragen von Käufern
Bedeuten gleiche Stahlsorte und HRC bei Mahlstäben, dass zwei Lose konstant sind?
Nein. Stahlsorte und HRC sind sinnvolle festgelegte Merkmale, doch Loskonstanz hängt auch von Material- und Prozesshistorie, vergleichbarer Probenahme und Messung, der Verteilung der Einzelwerte, gemeldeten Änderungen und zugeordneten Mühlenergebnissen ab. Ähnliche Zeugnisdurchschnitte beweisen weder denselben Fertigungsweg noch eine wiederholbar gleiche Anlagenleistung.
Was unterscheidet Stahlschmelze, Fertigungslos, Prüflos und Bund?
Eine Stahlschmelze kennzeichnet einen Schmelzvorgang. Ein Fertigungslos fasst Material zusammen, das einen Produktionsschritt gemeinsam durchlaufen hat. Ein Prüflos umfasst die Stäbe, die von einem Stichproben- und Prüfplan erfasst werden. Ein Bund ist eine Versandeinheit. Diese Gruppen können sich überschneiden, sollten aber jeweils eigene Kennungen und Verknüpfungen statt einer unklaren gemeinsamen Losnummer behalten.
Warum sollten Käufer einzelne Mahlstabprüfergebnisse statt nur Mittelwerte anfordern?
Einzelwerte zeigen Spannweite, Positionsmuster, Extremwerte, fehlende Daten, zurückgewiesene Stücke und Wiederholungsprüfungen, die ein Mittelwert verdecken kann. Sie erlauben außerdem den Vergleich von Verteilungen im Zeitverlauf, sofern Los, Probenpositionen, Verfahren, Einheiten und Berichtsregeln vergleichbar bleiben. Die Bestellung bestimmt weiterhin die Annahme.
Beweist ein durch Stichproben angenommenes Los die Konformität jedes Mahlstabs?
Nein. Eine Annahmestichprobenprüfung liefert eine Aussage über ein Los nach dem gewählten Plan; sie entspricht nicht der Prüfung jedes Stabs. Sie macht auch keine sichere Aussage über das nächste Los oder die künftige Mühlenleistung. Kritische Anforderungen können strengere, in der Bestellung festgelegte Kontrollen erfordern.
Welche Produktionsänderungen sollten eine Neuqualifizierung von Mahlstäben auslösen?
Es gibt keine feste Liste. Bewerten Sie Änderungen an Stahlherkunft, Gießroute, Knüppelmaß, Walzfolge, Wärmebehandlungsrezept oder -einstellung, Richten, Prüfverfahren oder Prüfstelle, Identifikation und Anlagenversuchsbedingungen nach Risiko. Anfrage oder Bestellung sollten festlegen, welche Änderungen eine Aufzeichnung, Käuferinformation, zusätzliche Prüfungen, einen kontrollierten Versuch oder eine Sperre erfordern.
Wie verwaltet JOTAIN die Wärmebehandlung und Losunterlagen von Mahlstäben?
JOTAIN kann Mahlstäbe auf der eigenen Linie härten und anlassen; dafür steht ein eigener Q&T-Ingenieur zur Verfügung. Die vereinbarte Bestellung sollte Verarbeitungsweg, Verantwortung für die Endprüfung und Freigabeunterlagen festlegen. Los- und Bundkennungen sollten Produktionsaufzeichnungen, Prüfergebnisse und die Mühlenrückmeldungen des Käufers verbinden. Führt ein Produktionspartner Arbeiten aus, sind dessen Unterlagen aufzubewahren.
Checkliste für die Anfrage
- Benennen Sie Stabmühle, Anwendung, aktuelles Problem, Qualifizierungsziel und Folgen schwankender Leistung.
- Geben Sie Produkt-Werkstoffnorm und Ausgabe an; verlassen Sie sich nicht allein auf eine informelle Sortenbezeichnung.
- Geben Sie Durchmesser, Länge, Geradheit, Enden, Lieferzustand, Menge und zulässige Produktvarianten an.
- Definieren Sie die Rangfolge von Bestellung, Produktspezifikation, Zeichnung, Käuferspezifikation, freigegebenen Verfahren und zitierten Normen.
- Definieren Sie die Stahlschmelze und den erforderlichen chemischen Nachweis.
- Entscheiden Sie, ob Gießstrang, Sequenz oder Position identifiziert werden müssen, und bestätigen Sie die Machbarkeit bei der Anfrageprüfung.
- Definieren Sie bei Bedarf Identität, Gruppierung und Vorbereitung der Knüppel oder Vorblöcke sowie deren Übergabe an das Walzwerk.
- Definieren Sie das Ende einer Walzkampagne oder eines Fertigungsloses und den Beginn des nächsten.
- Definieren Sie Wärmebehandlungslos, Verfahrensrevision, Beladungs- oder Zonenkennung und die von der Bestellung geforderten Unterlagen.
- Legen Sie Losgrenzen für Richten, Fertigbearbeitung und Prüfung fest.
- Untersagen oder kontrollieren Sie gemischte Schmelzen und Fertigungslose innerhalb von Bunden entsprechend dem Bestellrisiko.
- Fordern Sie eindeutige Bundetiketten und eine Packlistenzuordnung zu Schmelze, Fertigungslos und Prüflos.
- Definieren Sie Dokumentation und Behandlung von Teilungen, Zusammenführungen, Neubündelungen, Etikettenersatz, Materialersatz und Identitätsverlust.
- Gleichen Sie Mengen nach Stückzahl, Masse oder beidem an den vereinbarten Übergabepunkten ab.
- Benennen Sie die von der Bestellung geforderte Art der Prüfbescheinigung und die Rolle des Bestätigenden.
- Legen Sie jedes direkte Prüfverfahren, Normausgabe, Verfahrensrevision, Einheit und Berichtsgrundlage fest.
- Ordnen Sie Härteprüfstellen und andere Probenpositionen längs des Stabs und über den Querschnitt zu.
- Dokumentieren Sie Probenorientierung, Vorbereitung, Wärmebehandlungszustand sowie das durch jede Probe vertretene Los oder die vertretenen Stücke.
- Fordern Sie identifizierte Messgeräte und die relevanten Gültigkeitsnachweise.
- Fordern Sie Einzelwerte statt nur Mittelwerten oder Bestanden-Aussagen.
- Bewahren Sie Minimum, Maximum, Spannweite, Positionsplan, Stichprobenumfang, fehlende Werte und jeden zutreffenden Ergebnisstatus auf.
- Halten Sie direkte Messungen, umgerechnete Werte, Berechnungen und Sichtbewertungen unterscheidbar.
- Definieren Sie vor der Prüfung Regeln für ungültige Prüfungen, Wiederholungsprüfungen, erweiterte Probenahme und Ersatzproben.
- Verlangen Sie, dass ursprüngliche nachteilige Ergebnisse, zurückgewiesene Stücke, Wiederholungsprüfungen, Abweichungen und Sonderfreigaben sichtbar bleiben.
- Trennen Sie Produktspezifikationsgrenzen von statistischen Regelgrenzen, Warnsignalen und kaufmännischen Margen.
- Wählen Sie einen Annahmestichprobenplan für quantitative oder qualitative Merkmale samt Voraussetzungen, Losbildung, Umschaltregeln und Käuferfreigabe.
- Behandeln Sie AQL nicht als garantierten Fehleranteil oder Qualitätsaussage über ein angenommenes Los.
- Legen Sie einen freigegebenen Basisfertigungsweg fest und identifizieren Sie die für jedes Los geltende Revision.
- Listen Sie meldepflichtige Änderungen bei Material, Prozess, Prüfung, Kennzeichnung, Logistik und Anlagenversuch auf.
- Geben Sie Meldezeitpunkt, erste betroffene Lose, erforderliche technische Bewertung und die für die Reaktion freigabeberechtigte Person an.
- Definieren Sie, ob eine Änderung Dokumentation, zusätzliche Prüfung, Parallelprüfung, kontrollierten Versuch, Sperre oder Neuqualifizierung erfordert.
- Legen Sie Rückstellproben, Kennungen, Probenstellen, Lagerbedingungen, Aufbewahrungsdauer, Zugriff und abschließende Behandlung fest.
- Definieren Sie die Losfreigabeakte und welche fehlenden Aufzeichnungen Versand, Wareneingangsfreigabe oder Anlageneinsatz blockieren.
- Benennen Sie, wer die Produktion freigibt, Versandunterlagen prüft, Abweichungen genehmigt, die Lieferung annimmt und den Anlageneinsatz erlaubt.
- Verknüpfen Sie tatsächliche Bund- und Loskennungen mit einem definierten Chargier- oder Betriebsabschnitt der Mühle.
- Dokumentieren Sie Übergangslogik, Anfangsbestand, Zugaben, Entnahmen, Endbestand und Bestandskorrekturen.
- Definieren Sie Tonnennenner, Messquelle, Zeitfenster und Berechnungsversion für den Verbrauch.
- Halten Sie Verschleiß, vorzeitigen Bruch, Verbiegung, Verwicklung, ungleichmäßigen Verschleiß, geplante Entnahmen und Handhabungsverluste als getrennte Ergebnisse fest.
- Dokumentieren Sie Erz, Aufgabegut, Durchsatz, Zielprodukt, Füllung, Auskleidung, Wasser, Stillstände, Handhabung und weitere vereinbarte Vergleichsfelder.
- Definieren Sie nicht vergleichbare Zeiträume, weitere zu prüfende Betriebsänderungen, sicherheitsbezogene Abbruchregeln und die zum Pausieren des Versuchs berechtigten Personen.
- Ordnen Sie bewertete Mühlenergebnisse denselben Schmelzen und Fertigungslosen zu und lassen Sie die Ursache offen, wenn die Unterlagen keine eindeutige Aussage erlauben.
- Verwenden Sie die freigegebenen Entscheidungen: freigeben, bedingt freigeben, wiederholen, anpassen, sperren, untersuchen, neu qualifizieren, zurückweisen oder abbrechen.
- Dokumentieren Sie offene Annahmen, nicht verfügbare Felder, Vertraulichkeitsgrenzen und Einschränkungen in jeder Schlussfolgerung.
- Machen Sie aus einem bestandenen Zeugnis oder einem günstigen Anlagenabschnitt kein Versprechen von Ausfallfreiheit, identischem Verbrauch oder garantierter Standzeit.
Literatur und Quellen
- ASTM E18-25 Standardprüfverfahren für die Rockwellhärte metallischer Werkstoffe
- ASTM A370-26 Standardprüfverfahren und Begriffe für die mechanische Prüfung von Stahlerzeugnissen
- ASTM E45-25 Standardprüfverfahren zur Bestimmung des Einschlussgehalts von Stahl
- ISO 4967:2026 Stahl — Bestimmung des Gehalts an nichtmetallischen Einschlüssen — Mikroskopisches Verfahren
- ASTM E381-22 Standardverfahren zur Makroätzprüfung von Stahlstäben, Knüppeln, Vorblöcken und Schmiedestücken
- ISO 23692:2021 Mikrobereichsanalyse — Elektronenstrahlmikroanalyse — Quantitative Analyse der dendritischen Mn-Seigerung in stranggegossenen Stahlerzeugnissen
- ISO 10474:2013 Stahl und Stahlerzeugnisse — Prüfbescheinigungen
- ISO 404:2013 Stahl und Stahlerzeugnisse — Allgemeine technische Lieferbedingungen
- ISO 20431:2023 Wärmebehandlung — Qualitätskontrolle
- ASTM A991/A991M-25 Standardprüfverfahren für Temperaturgleichmäßigkeitsprüfungen von Öfen zur Wärmebehandlung von Stahlerzeugnissen
- ISO 10012:2026 Qualitätsmanagement — Anforderungen an Messmanagementsysteme
- ISO 7870-2:2023 Qualitätsregelkarten — Teil 2: Shewhart-Regelkarten
- ISO 3951-1:2022 Annahmestichprobenprüfung anhand quantitativer Merkmale — Teil 1: Festlegung von Einfach-Stichprobenplänen, geordnet nach der annehmbaren Qualitätsgrenzlage (AQL), für die Prüfung einzelner Lose bei einem einzigen Qualitätsmerkmal und einem einzigen AQL
- ISO 2859-1:2026 Annahmestichprobenprüfung anhand qualitativer Merkmale — Teil 1: Nach der annehmbaren Qualitätsgrenzlage (AQL) geordnete Stichprobensysteme für die Prüfung einzelner Lose
Unterstützung bei Anfragen
Arbeiten Sie mit einer Bauteilzeichnung?
Senden Sie die Zeichnung oder Anfrage mit Stahlsorte, Abmessungen, Zustand, Verarbeitung, Prüfung, Menge und Bestimmungsort. Wir können offene Punkte vor der Angebotserstellung benennen.