
Pourquoi une même nuance et une même dureté HRC ne définissent pas un même lot de barres de broyage
Deux certificats peuvent indiquer la même nuance et la même dureté HRC moyenne tout en décrivant des lots très différents. L’origine de l’acier, la gamme de fabrication, les points d’essai, le nombre et la dispersion des mesures ou l’exposition dans le broyeur peuvent avoir changé. Vérifiez ces différences avant de comparer le chiffre de synthèse.
Vérifiez si la barre et son résultat peuvent être reliés à la coulée et au lot de fabrication concernés, si le lot répond à la commande et si la comparaison d’exploitation est exploitable. Conservez ces conclusions séparément dans le compte rendu. La moyenne du certificat ne fournit qu’une partie des informations nécessaires pour répondre à ces questions.
Conservez les résultats individuels, les emplacements d’essai, les mesures manquantes, les contre-essais et les pièces rejetées. Comparez leur dispersion ainsi que tout changement de méthode ou de fabrication. En cas de résultat inhabituel, les liens entre lots et fardeaux doivent permettre d’identifier la matière concernée sans assimiler toutes les barres de l’expédition à un seul lot.
| Qualification | Question à laquelle elle répond | Éléments à conserver | Ce qu’elle ne confirme pas |
|---|---|---|---|
| Traçable | Peut-on relier la barre, le fardeau, le résultat d’essai et le dossier de fabrication au même lot ? | Identifiants stables, liens de la coulée au fardeau, historique des divisions et regroupements, définition du lot de contrôle, rapprochement des quantités et étiquettes conservées. | Que chaque pièce couverte respecte la règle, que le procédé est stable ou que le lot se comportera comme un lot précédent. |
| Conforme | Le lot contrôlé répond-il à la commande selon le plan d’essai et d’échantillonnage convenu ? | Spécification et édition applicables, limites, échantillonnage, résultats bruts, dossiers des contre-essais et écarts, et décision finale sur le lot. | Que chaque pièce non testée est sans défaut, que les futurs lots seront conformes ou que la performance en usine sera identique. |
| Constant d’un lot à l’autre | Les lots et périodes d’exploitation comparables restent-ils dans le schéma approuvé de variation du procédé, des contrôles et du comportement en service ? | Données comparables répétées, référence définie, examen des distributions, maîtrise des changements, périodes d’exploitation appariées et indicateurs de résultats rapprochés. | L’absence de variation, une durée de service garantie, l’absence de tout mode de défaillance ou la preuve qu’un fournisseur a causé un événement observé dans le broyeur. |
De la coulée à la période d’exploitation : une généalogie complète
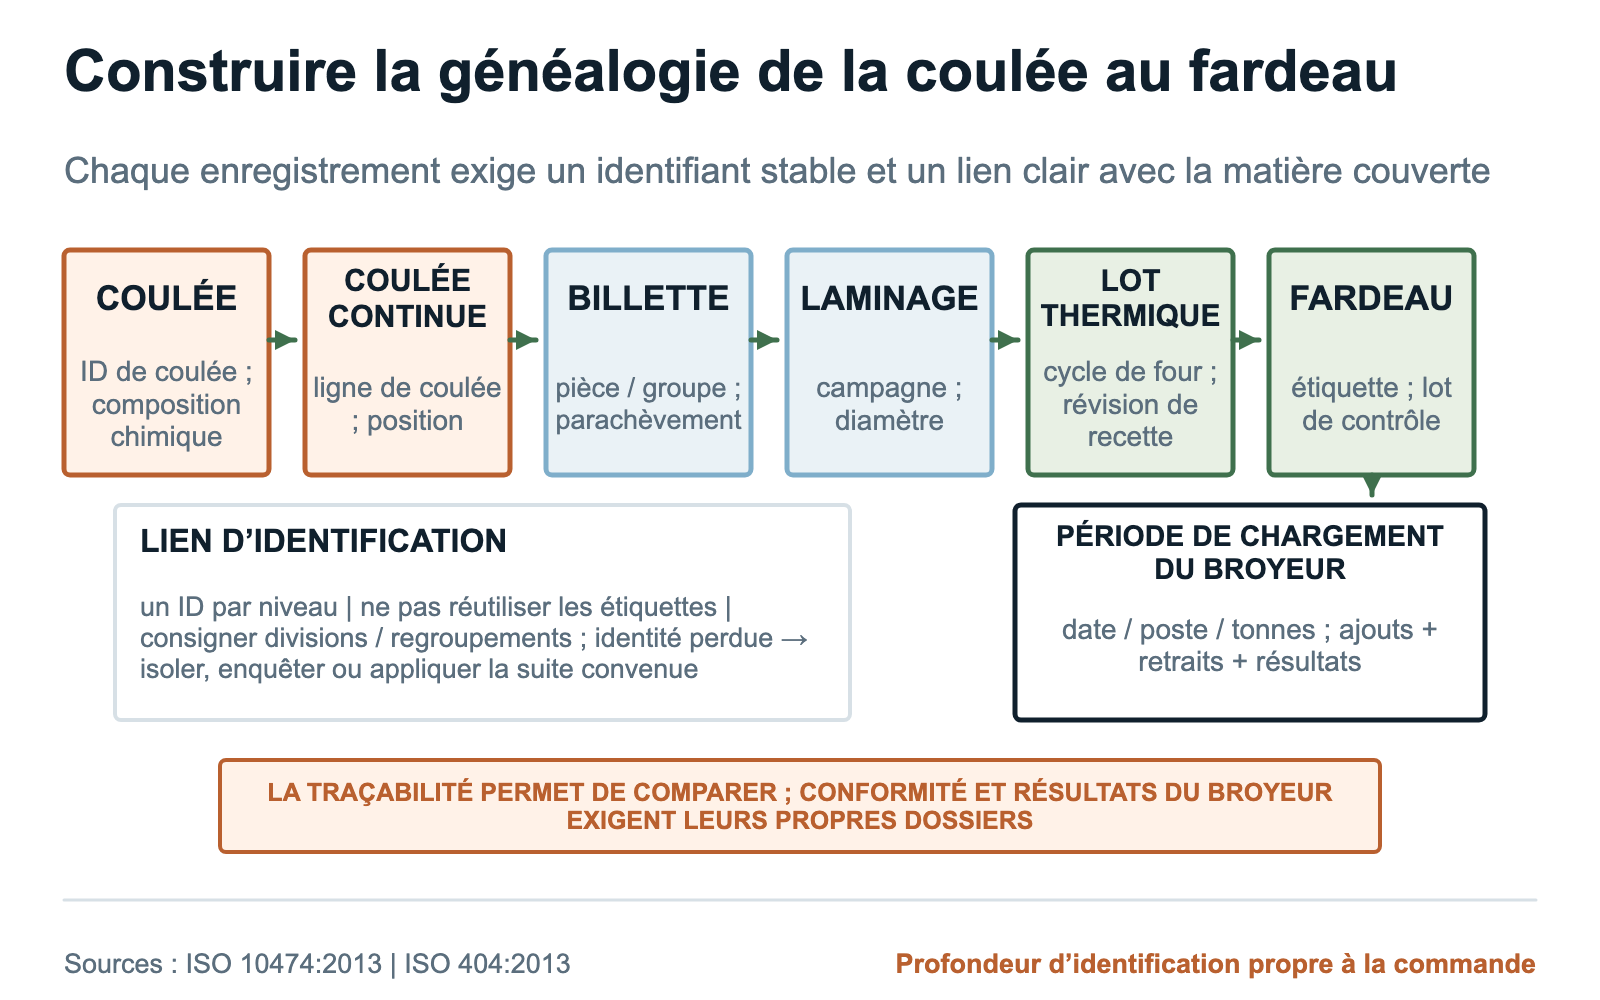
« Une expédition » constitue rarement une définition de lot exploitable. Une livraison peut réunir plusieurs coulées, positions de coulée, campagnes de laminage, cycles de traitement thermique, lots de contrôle et fardeaux. Définissez les niveaux d’identification utiles à la commande et préservez les liens jusqu’à la livraison.
Une chaîne pratique relie la coulée à la billette ou au bloom, à la campagne de laminage, au lot de traitement thermique, au lot de finition et de contrôle, à l’étiquette du fardeau, puis à la période de chargement de l’usine. Consignez chaque division, regroupement, reconstitution de fardeau et transfert d’identification. Le rapprochement des nombres de pièces ou des masses aide à détecter une rupture avant qu’elle ne donne lieu à une réclamation.
Demandez la position de coulée et des échantillons conservés lorsque le risque, l’historique et la faisabilité le justifient. En cas de perte d’identification, appliquez la réponse convenue : isoler, examiner, tester, libérer sous conditions, réidentifier selon une méthode approuvée ou rejeter. Reconstituer le lien de mémoire après une défaillance ne constitue pas une traçabilité.
| Niveau d’identification | Champs à préserver | Principale question de contrôle | Rupture de chaîne fréquente |
|---|---|---|---|
| Coulée d’acier | Identifiant de coulée, nuance et gamme prévues à la commande, analyse chimique, dossier d’origine et quantité transférée à l’étape suivante. | Quelle coulée ou séquence de coulée le dossier couvre-t-il ? | Coulée mentionnée sur un certificat sans lien avec chaque lot aval ou fardeau. |
| Séquence et position de coulée | Machine de coulée, ligne, séquence, logique tête/milieu/queue ou autre position convenue, groupe de billettes ou blooms et rapprochement du rendement matière si requis. | La commande ou l’enquête exige-t-elle une identification tenant compte de la position ? | Toutes les billettes d’une coulée sont considérées comme interchangeables sans conserver le champ de position exigé par le plan de contrôle. |
| Billette ou bloom | Identifiant de pièce ou de groupe, section, parachèvement, état du contrôle et transfert au laminage. | Quelles billettes ou quels blooms sont entrés dans la campagne de laminage ? | Une matière ayant subi un parachèvement ou une matière substituée entre dans la gamme sans opération de transfert enregistrée et reliée. |
| Campagne de laminage | Identifiant de campagne, date, diamètre du produit, révision de gamme ou de réglage, quantités initiale et finale, et écarts. | Les barres ont-elles été laminées selon la même configuration déclarée ? | Un changement de diamètre ou de réglage intervient dans un lot qui n’a pas été subdivisé. |
| Lot de traitement thermique et de finition | Cycle de four, révision de recette, identification de charge ou de zone, enregistrements de surveillance utiles, configuration de trempe, gamme de dressage ou de finition, blocages et écarts. | Quel historique maîtrisé des opérations aval s’applique ? | Un certificat couvre des barres traitées dans des cycles distincts sans séparation en lots. |
| Lot de contrôle | Base d’échantillonnage, identifiants des barres et emplacements d’essai, méthodes, résultats individuels, pièces rejetées, contre-essais et décision finale sur le lot. | Quelles barres le contrôle représente-t-il exactement ? | Un rapport fournit des résultats sans correspondance entre échantillons et lot. |
| Fardeau et expédition | Étiquette unique, lots de fabrication et de contrôle liés, nombre de pièces ou masse, ligne de liste de colisage, historique des remplacements d’étiquettes et destination. | L’usine destinataire peut-elle isoler et charger le lot comme prévu ? | Des barres mélangées ou regroupées en nouveaux fardeaux reçoivent une étiquette générique d’expédition. |
| Période de chargement du broyeur | Identifiants des fardeaux, heure de chargement, ajouts, retraits, plage d’exploitation, tonnes traitées, registre des incidents, observations lors des récupérations et stock final. | Quels résultats en service peuvent être reliés au lot libéré ? | Les fardeaux entrent dans une charge mélangée sans enregistrement de la transition ni de l’exposition. |
Des contrôles comparables d’un lot à l’autre
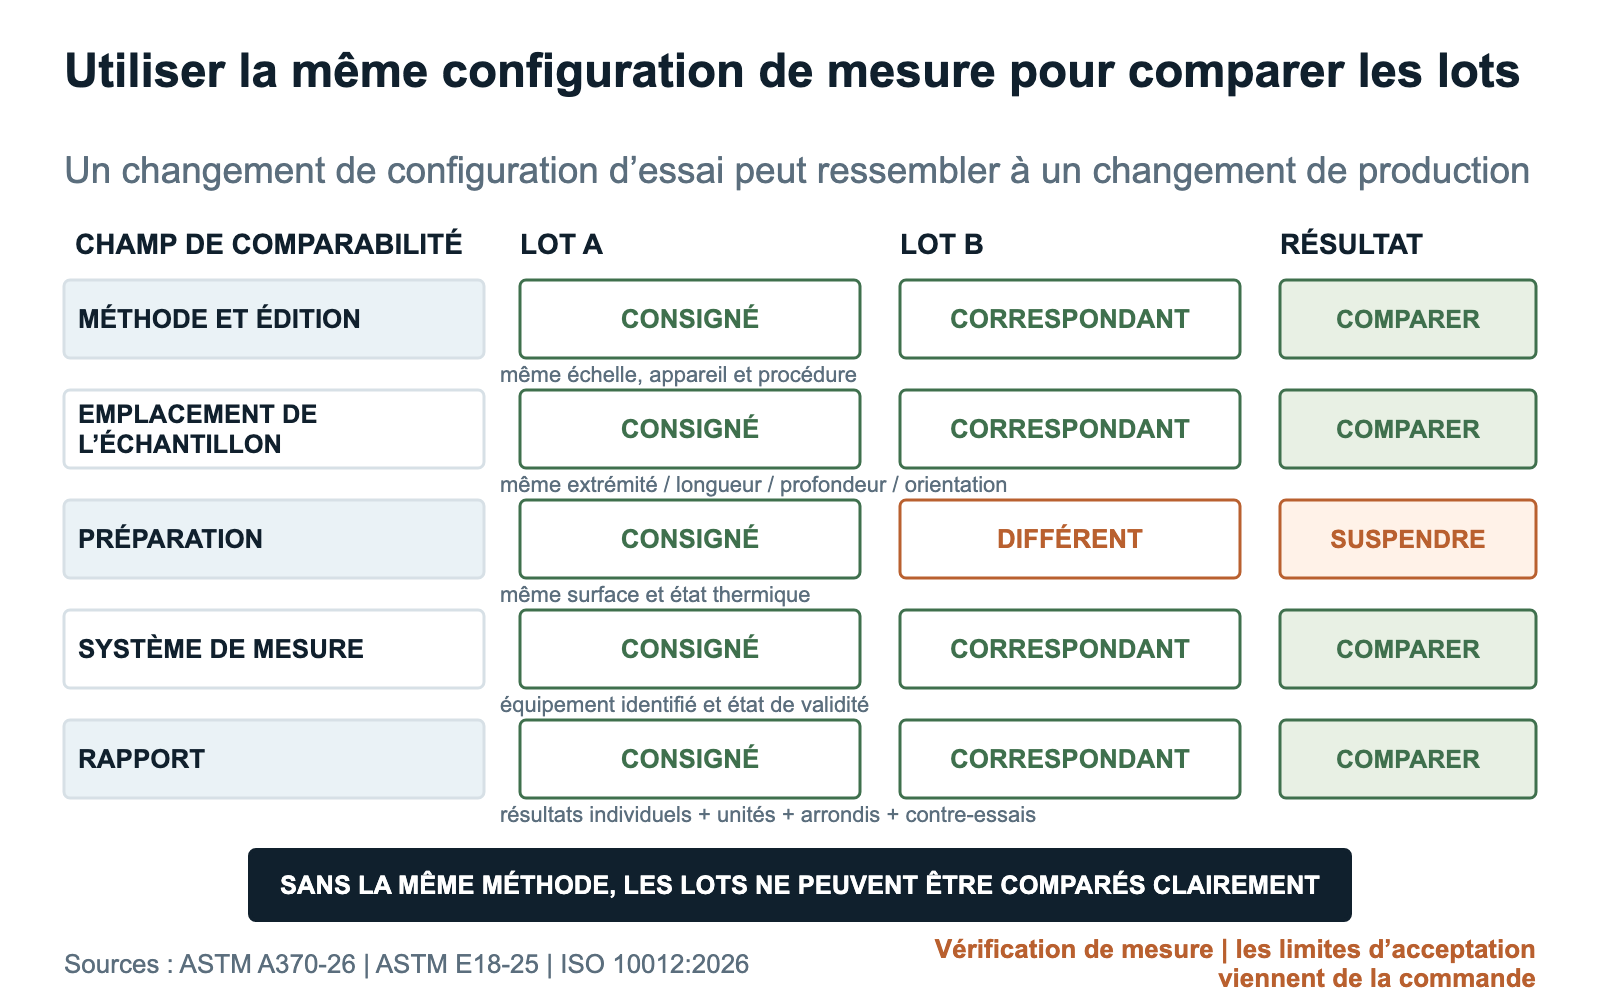
La traçabilité indique ce qui a été testé ; la comparabilité indique si deux résultats ont le même sens. Pour la dureté, conservez la méthode directe, l’échelle, la préparation, l’emplacement, l’état de l’équipement, le lot, les valeurs individuelles et toute conversion. Ne placez pas des mesures en bout de barre et sur une coupe à mi-longueur sur la même courbe sans expliquer leur différence.
Les résultats de macrostructure, d’inclusions, de dimensions et de contrôle non destructif (CND) dépendent aussi de la méthode, de l’emplacement, de la préparation et du choix des échantillons. Tout changement de laboratoire, d’équipement, d’opérateur, de procédure, de logiciel ou de position d’échantillon doit figurer dans le registre des changements. Si nécessaire, utilisez les anciennes et nouvelles méthodes en parallèle avant de redéfinir la référence.
Les contre-essais et les données manquantes restent visibles. Consignez pourquoi un résultat a été invalidé, comment les échantillons de remplacement ont été choisis, quel échantillonnage élargi a suivi et quel ensemble de résultats a déterminé la décision sur le lot. Un rapport qui ne garde que la dernière valeur conforme masque l’instabilité réelle du procédé.
| Champ maîtrisé | À consigner pour chaque lot | Si le champ change | Raccourci non fiable |
|---|---|---|---|
| Méthode et édition | Méthode d’essai directe, échelle ou technique, norme et édition applicables, révision de procédure interne et éventuel complément propre à la commande. | Évaluer la différence technique ; réaliser une étude de transition, une corrélation ou une nouvelle référence selon l’approbation obtenue. | Qualifier deux résultats d’équivalents parce qu’ils portent tous deux l’étiquette dureté, inclusions, macrostructure ou CND. |
| Échantillons et emplacements | Identifiants de barre et de lot, règle d’échantillonnage, position longitudinale, plan de coupe, profondeur, orientation, position de coulée si requise et nombre de barres représentées. | Suspendre la comparaison directe jusqu’à l’examen de la représentativité. | Comparer un échantillon de bout facile à prélever à un échantillon maîtrisé de la longueur utile. |
| Préparation et état | Enlèvement de surface, finition, état thermique ou de livraison, montage, réactif d’attaque si nécessaire et procédure de préparation. | Consigner la différence et déterminer si elle change la caractéristique effectivement évaluée. | Considérer la préparation comme un détail de laboratoire sans effet sur la comparabilité. |
| Système de mesure | Identifiant de l’équipement, état pertinent de vérification ou d’étalonnage, matériau ou bloc de référence si requis, laboratoire, opérateur ou habilitation, et conditions ambiantes à maîtriser. | Évaluer la validité et mener des essais en parallèle pendant la transition lorsque le plan de contrôle approuvé l’exige. | Supposer qu’une étiquette d’étalonnage valide rend chaque montage, emplacement et résultat représentatif. |
| Données et rapport | Mesures individuelles, unités, chiffres significatifs, arrondis, valeurs calculées, conversions, images si requises, essais écartés, contre-essais et état final. | Conserver les anciens et nouveaux champs et documenter la règle de transition. | Ne conserver qu’une moyenne ou une mention conforme. |
Examiner les distributions et les signaux du procédé, au-delà des moyennes des certificats
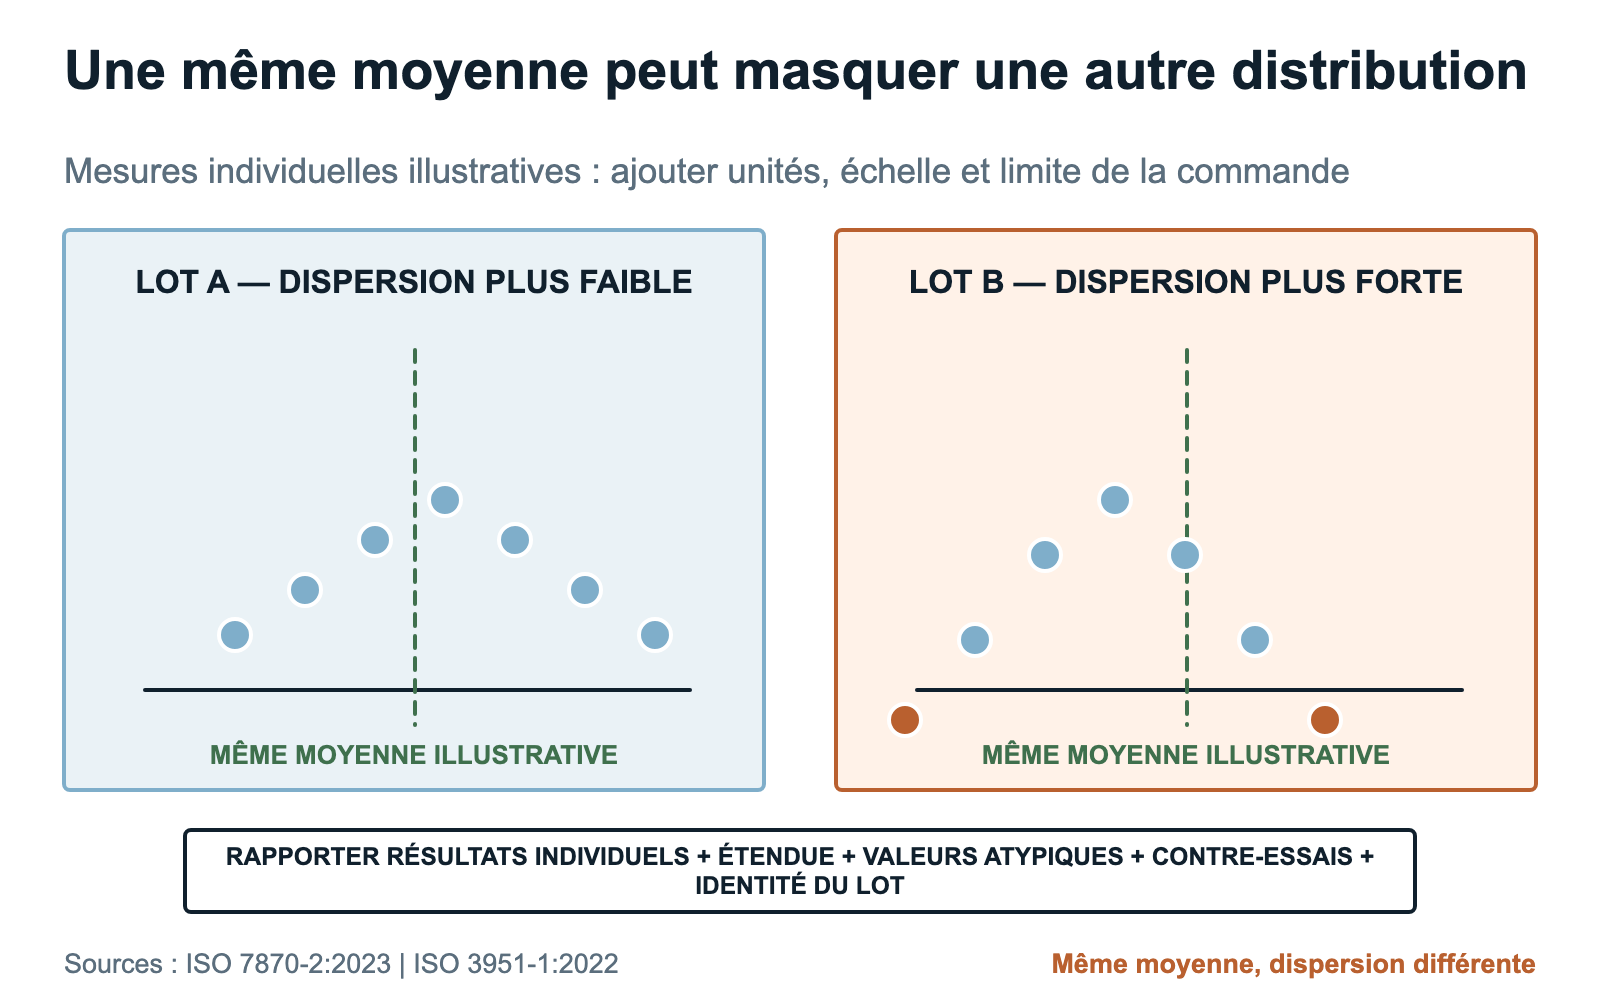
Examinez les résultats individuels avant la moyenne. Présentez le minimum, le maximum, la dispersion, la position d’essai, le nombre de mesures, les valeurs manquantes et celles proches de la limite. Pour les contrôles visuels, consignez le nombre de barres examinées et la définition de chaque état observé.
Les limites de spécification et celles des cartes de contrôle répondent à des questions différentes. La commande détermine la conformité ; une carte de contrôle recherche un changement dans une série chronologique comparable. L’ISO 7870-2 présente les principes des cartes de Shewhart, tandis que l’ISO 3951-1 et l’ISO 2859-1 fournissent des cadres d’échantillonnage sous certaines hypothèses. L’acheteur doit encore choisir un plan adapté au lot, au risque et à la mesure.
Utilisez les graphiques pour rendre la variation visible, pas pour faire apparaître tous les résultats conformes. Indiquez unités, nombre d’échantillons, lot et position, lignes de spécification et éventuelles limites d’alerte distinctes. Si les données stables sont insuffisantes pour établir une limite statistique, dites-le et profitez de la période de qualification pour constituer la référence.
| Vue des données | Question | Contexte nécessaire | Utilisation du résultat |
|---|---|---|---|
| Résultats individuels | Quelles valeurs réelles ont été mesurées, à quels emplacements repérés et dans quel ordre ? | Identifiants des échantillons et lots, emplacements, unités, méthode, effectif, valeurs manquantes et état. | Les valeurs individuelles ne déterminent pas l’acceptation tant que la commande n’en fournit pas la règle. |
| Moyenne et dispersion | La tendance centrale ou la variation interne au lot a-t-elle changé par rapport à une référence comparable ? | Méthode comparable, plan d’échantillonnage, observations suffisantes, définition de la référence et données brutes conservées. | Une même moyenne peut masquer une étendue, une forme de distribution ou un profil de valeurs atypiques différent. |
| État au regard de la spécification | Le lot contrôlé satisfait-il aux exigences commandées ? | Limite applicable, arrondi, traitement convenu de la variation de mesure, échantillonnage, contre-essais et décision finale sur le lot. | Un résultat conforme ne confirme pas la stabilité du procédé et ne garantit pas chaque barre. |
| Signal d’une carte de contrôle | Les données chronologiques du procédé montrent-elles un décalage, une tendance ou une variation inhabituelle à examiner ? | Carte approuvée, sous-groupe rationnel, référence stable, historique des changements, règles de signalement et responsable d’enquête désigné. | Un signal de contrôle n’entraîne pas nécessairement le rejet du produit ; une carte stable n’implique pas nécessairement la conformité. |
| Résultat de l’échantillonnage pour acceptation | L’échantillon permet-il l’acceptation ou la non-acceptation selon le plan choisi ? | Norme et édition désignées, taille du lot, niveau de contrôle, AQL ou autre indice choisi, sélection des échantillons, état des règles de passage et effectifs. | Le résultat d’échantillonnage s’applique au lot contrôlé selon ce plan. Il ne signifie pas que chaque barre a été vérifiée ni que le lot suivant se comportera de la même façon. |
| Historique des contre-essais et des écarts | Les résultats défavorables ou invalides ont-ils été traités selon la règle convenue ? | Données initiales, motif d’invalidation de l’essai, échantillon de remplacement, éventuel contrôle élargi, approbation de l’écart et décision finale sur le lot. | Une moyenne finale sans les enregistrements antérieurs peut cacher précisément la variation examinée. |
Mettre les dossiers de fabrication en regard des résultats du broyeur
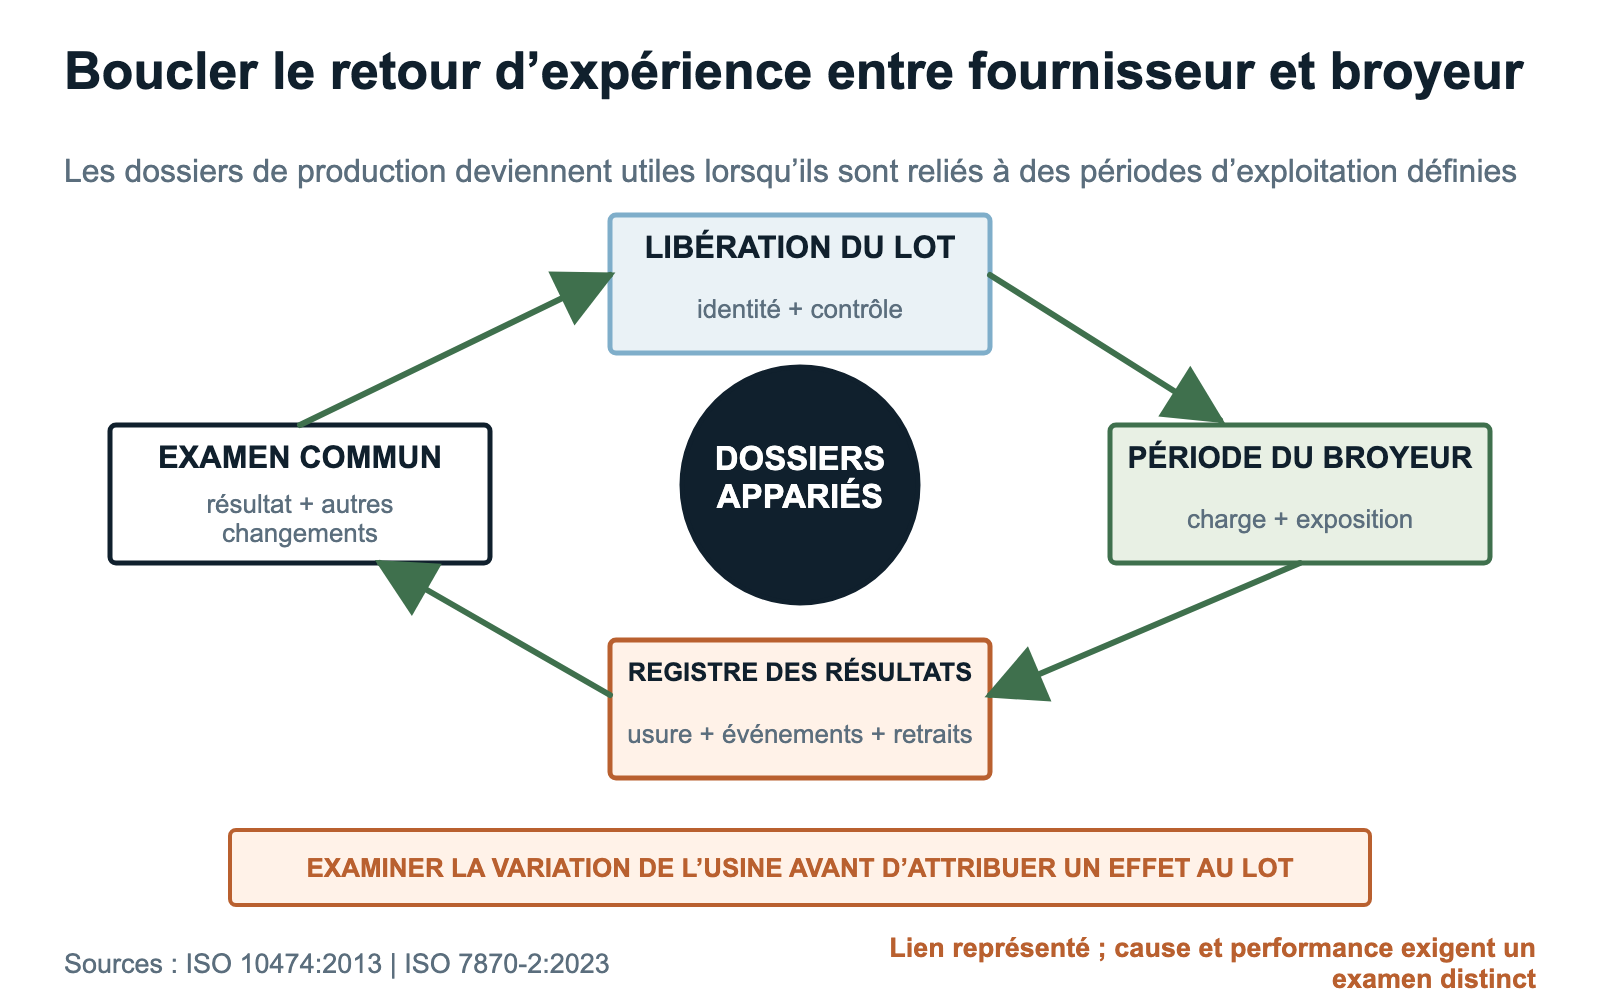
Avant le chargement, reliez les identifiants des fardeaux livrés au broyeur désigné et à la période d’exploitation. Consignez le reliquat de charge ancienne, les ajouts et retraits, la méthode d’inventaire, le minerai et l’alimentation, le débit, le produit visé, les blindages, l’état de décharge, les arrêts et les événements anormaux. Signalez explicitement toute matière mélangée ou non identifiée comme une limite de comparaison.
Établissez la consommation par bilan matière, et non à partir des factures de livraison. Distinguez usure progressive, ruptures, retraits de barres cintrées, enchevêtrements, résidus d’essai, corrections de stock et pertes de manutention. Utilisez le même dénominateur en tonnes sèches pour la même période. En cas de défaillance, conservez pièces, photographies, dimensions, chronologie et lien au lot.
Un nouveau lot mélangé à une ancienne charge peut mettre du temps à produire un effet observable. Définissez les périodes de transition et de comparaison formelle avant l’essai. Lorsqu’un signal apparaît, préservez les dossiers et échantillons concernés, vérifiez les changements du produit et du broyeur, puis décidez de poursuivre, de renforcer la surveillance, d’enquêter, de bloquer le stock ou de requalifier.
Utilisez le registre d’essai de consommation des barres de broyage pour consigner la comparaison des périodes d’exploitation avec la correspondance entre coulées, lots de fabrication et fardeaux. Joignez les enregistrements initiaux de contrôle et de chargement : un tableur rempli ne peut pas reconstituer une identification de lot manquante ni prouver sa conformité.
| Résultat | Enregistrement principal | Dénominateur ou contexte d’exposition | Autres changements à vérifier avant d’attribuer une cause |
|---|---|---|---|
| Usure progressive et consommation | Stock initial, ajouts par lot, retraits pesés ou déterminés selon une règle définie, stock final, corrections de stock et version du calcul. | Base de tonnage convenue, durée, exposition réelle de la charge et état de la transition. | Minerai et alimentation, débit, produit visé, composition de la charge, état des blindages, méthode d’inventaire et pertes non enregistrées. |
| Rupture prématurée | Registre des événements, pièces récupérées, cartographie des ruptures, identification des barres et lots, photographies, chaîne de garde des échantillons et événement broyeur synchronisé. | Barres ou masse estimée exposées au risque, et durée ou tonnes d’exposition. | Choc, état de charge, manutention, dimensions, dommages antérieurs, écarts de procédé, biais de récupération et identification manquante. |
| Flexion | Géométrie à la découverte, définition mesurée de la courbure, identifiants de barre et de lot, motif de retrait, historique de manutention et état de charge. | Barres exposées et possibilité convenue d’inspection ou de récupération. | Mode de chargement, géométrie du broyeur, mélange de longueurs et de diamètres, manutention, surcharge et moment de la mesure. |
| Enchevêtrement des barres | Heure, gravité, charge concernée, dimensions et lots des barres, réaction d’exploitation et barres ou fragments récupérés. | Heures de marche, démarrages, arrêts, ajouts et transition de charge. | Géométrie des barres, mélanges de dimensions ou de longueurs, niveau de charge, état des blindages ou de la décharge, interruption d’alimentation et intervention de l’opérateur. |
| Usure irrégulière | Mesures ou masse des barres avec repérage, emplacements identifiés, photographies, comparaisons au sein du même lot et historique d’exposition crédible. | Historique de position des barres lorsqu’il est connu, durée ou tonnes et méthode de sélection pour récupération. | Temps de séjour inconnu, récupération sélective, effets d’extrémité, lots mélangés, milieu corrosif et différences de position de mesure. |
| Performance d’un lot à l’autre | Périodes répétées, généalogie des lots, dossiers produit et procédé, distributions de contrôle comparables, données d’exploitation et notes d’incertitude. | Périodes comparables ou normalisées de manière transparente sur la durée d’examen approuvée. | Changement de gamme ou de méthode, variation saisonnière du minerai, maintenance, durée d’utilisation des blindages, erreur d’inventaire et choix commercial de périodes favorables. |
Responsabilités de JOTAIN pour le traitement thermique et le contrôle des barres de broyage
La ligne de traitement thermique propre à JOTAIN peut assurer la trempe et le revenu des barres de broyage, avec un ingénieur dédié au Q&T. Pour chaque commande, confirmez la gamme de transformation et la partie responsable du contrôle final. Reliez les dossiers de coulée et de lot de fabrication aux résultats d’essai, aux fardeaux livrés et aux retours du broyeur du client.
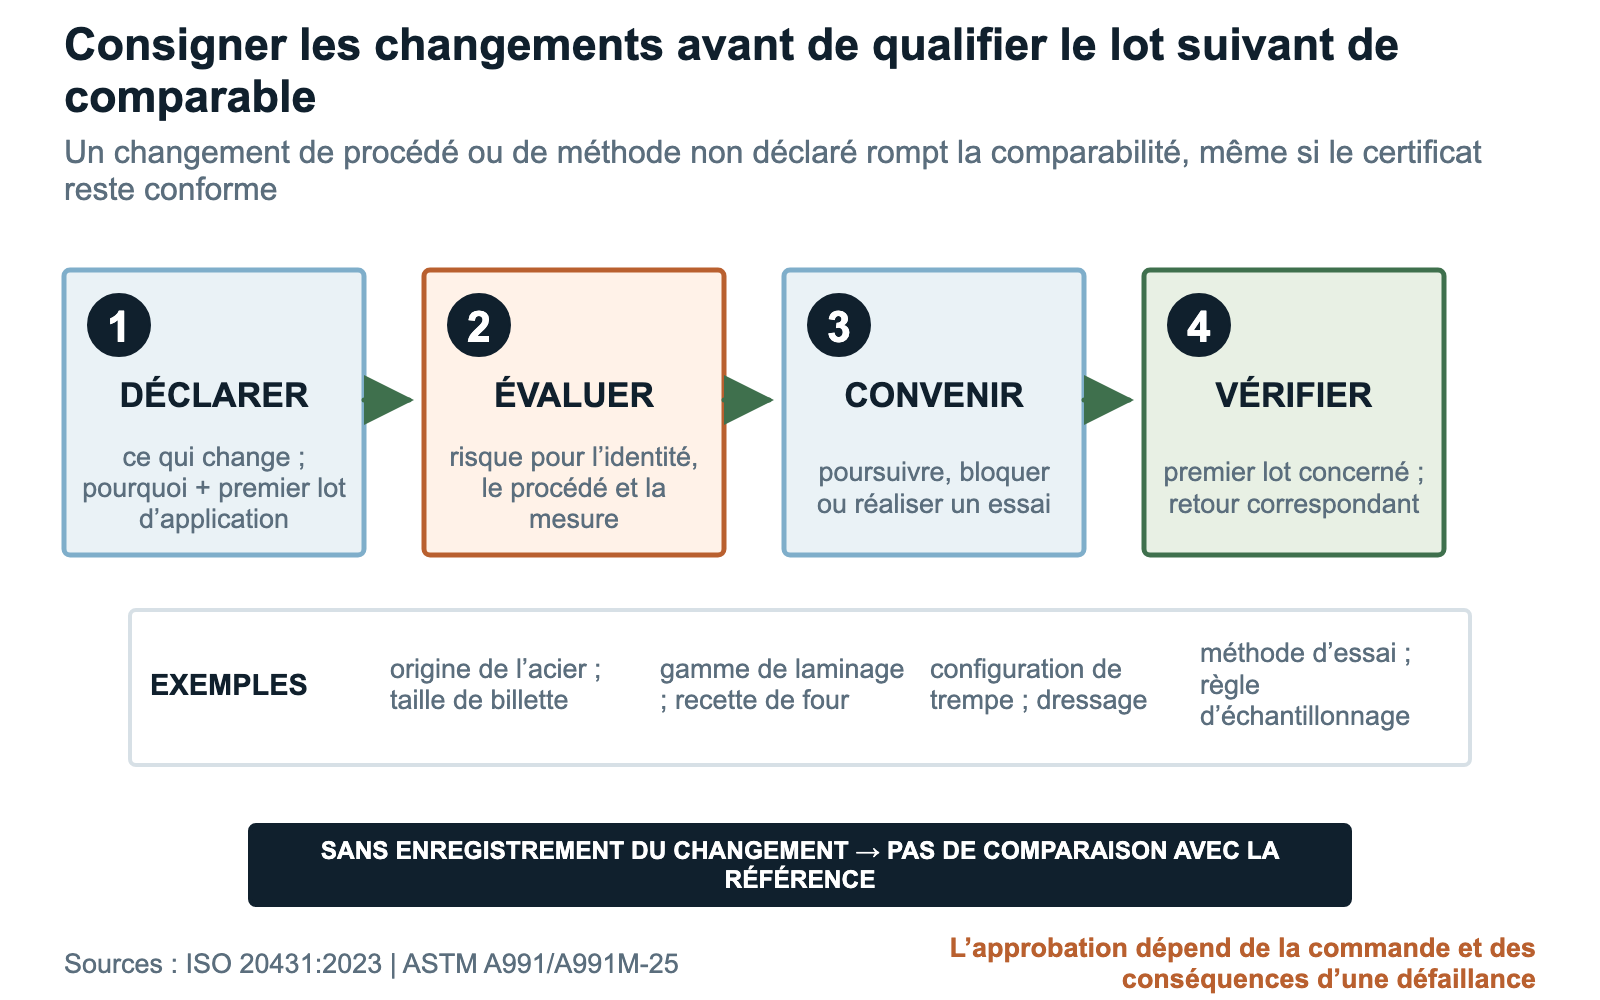
Le point de départ est une référence convenue : origine matière, filière billette ou bloom si pertinente, laminage et traitement thermique, dressage, méthodes et emplacements de contrôle, marquage des fardeaux et plan d’essai. Tout changement de ces champs est enregistré avant de qualifier le lot suivant de comparable. Selon le risque, la réponse peut être un examen des dossiers, des essais supplémentaires, un cycle de confirmation, un blocage ou une requalification.
Définissez clairement la responsabilité de libération. Identifiez la partie réalisant chaque opération, le laboratoire émettant chaque rapport et la personne autorisant la libération. Lorsqu’un partenaire réalise une opération, conservez ses dossiers de procédé avec ceux du lot. JOTAIN vérifie la commande et coordonne le dossier commercial ; l’acheteur maîtrise la réception et l’utilisation au broyeur. Écarts, échantillons non conformes, contre-essais, notifications tardives et périodes d’usine non comparables restent dans le dossier.
| Catégorie de changement | Exemples | Examen minimal | Réponse possible définie par la commande |
|---|---|---|---|
| Matière et élaboration de l’acier | Origine de l’acier, voie de composition chimique, métallurgie secondaire, machine de coulée, logique des lignes, section des billettes ou blooms, ou gamme de parachèvement. | Impact sur l’identification, dossiers amont pertinents, lots concernés, risque technique et première coulée touchée. | Notification, traçabilité ou essais supplémentaires, isolement, essai, blocage ou requalification selon le risque. |
| Laminage et géométrie | Définition de campagne de laminage, passes ou réglages, diamètre du produit, gamme d’obtention de longueur, dressage, traitement des extrémités ou finition de surface. | Comparabilité dimensionnelle et du procédé, structure transmise aux étapes suivantes, plan de contrôle et premier lot de fabrication concerné. | Poursuite documentée, examen dimensionnel supplémentaire, contrôle de première pièce ou période d’exploitation maîtrisée. |
| Traitement thermique | Révision de procédure ou de recette, four, zone de travail qualifiée, disposition du chargement, cycle temps-température, configuration de trempe ou gamme de revenu. | Procédure approuvée, enregistrements de surveillance et d’état du four, réponse dans la section, cartographie des échantillons et lot de traitement thermique concerné. | Approbation technique, vérification produit supplémentaire, blocage, comparaison parallèle ou requalification. |
| Contrôle et mesure | Laboratoire, équipement, édition de méthode, procédure, emplacement d’échantillon, préparation, conversion, arrondi, contre-essai ou système de rapport. | Validité du système de mesure, équivalence des méthodes, besoin de corrélation, continuité de la référence et lot de contrôle concerné. | Étude de transition, essais en double, annotation du rapport, nouvelle référence ou suspension de la comparaison directe. |
| Identification et logistique | Organisation des fardeaux, format d’étiquette, remplacement d’étiquette, division ou regroupement des colis, transfert d’entrepôt, composition de l’expédition ou pratique de réception. | Continuité de la coulée au fardeau, rapprochement des quantités, capacité d’isolement et plan de chargement du broyeur. | Réidentification autorisée, isolement, contrôle de réception supplémentaire ou blocage. |
| Essai en usine et contexte d’exploitation | Broyeur, plage de minerai ou d’alimentation, composition de charge, état des blindages, dénominateur, logique de transition, règle d’arrêt ou définition du résultat. | Vérifier si la nouvelle période reste comparable à la référence approuvée et si les conclusions doivent être formulées plus étroitement. | Présenter l’ajustement, prolonger l’observation, répéter la période, la conserver comme information de contexte ou arrêter l’essai. |
Formulation de la demande de prix : constance, libération et retour d’expérience
Convenez des liens nécessaires entre coulée, lot de fabrication et fardeau dès le devis. Précisez la gamme admise, les méthodes et emplacements d’essai, les résultats individuels, les contre-essais, les échantillons conservés, les notifications de changement et les dossiers de libération. Désignez les responsables du traitement des divergences de contrôle et de l’examen ultérieur des retours du broyeur.
Demandez les données individuelles en plus du document de contrôle. Précisez les emplacements des échantillons, unités, arrondis, essais écartés, contre-essais, écarts, images ou cartes si nécessaires, et la façon de relier chaque résultat à la coulée, au lot de fabrication, au fardeau et à la liste de colisage. Définissez la réponse en cas de lien ou d’enregistrement manquant.
Prévoyez une période d’exploitation assez courte pour être réalisable et assez clairement définie pour être comparable. Précisez transition, stock et ajouts, base en tonnes sèches, ruptures, flexion, usure, enchevêtrements, consommation, périodes anormales, règles d’arrêt, calendrier d’examen et choix finaux : libérer, répéter, ajuster une variable, bloquer, enquêter, requalifier ou arrêter.
| Partie du dossier | Enregistrements | Vérification avant libération | État à préciser |
|---|---|---|---|
| Identification et quantité | Liens de la coulée au fardeau, définitions des lots, historique des divisions et regroupements, étiquettes, correspondance de la liste de colisage, rapprochement des pièces ou masses et identifiants des échantillons conservés. | Chaque lot expédié peut-il être identifié et maintenu séparé conformément à la commande ? | Complet, exception expliquée ou blocage. |
| État du procédé et des changements | Révisions de gamme approuvées, identifiants des cycles ou campagnes concernés, surveillance exigée par la commande, écarts, dérogations et changements déclarés. | Le lot contrôlé a-t-il été fabriqué selon la gamme approuvée ? | Référence initiale, changement approuvé, examen conditionnel ou blocage. |
| Dossiers de contrôle | Repérage des échantillons, méthode et édition, état de l’équipement, résultats individuels, calculs, images si requises, essais invalides, pièces rejetées, contre-essais et décision finale sur le lot. | Le contrôle répond-il à la question commandée pour le lot ou les barres désignés ? | Conforme, non conforme, conditionnel, incomplet ou contesté. |
| Validation documentaire | Document de contrôle choisi, personne habilitée à le valider, rapports justificatifs, maîtrise des versions et renvois vers la coulée, le lot de fabrication, le lot de contrôle et le fardeau. | Chaque document signé couvre-t-il le rôle et la matière exigés par la commande ? | Validé, exception enregistrée ou blocage. |
| Expédition et réception | Emballage, marquages, état des fardeaux, composition de l’expédition, contrôle à réception, divergences, stockage et préservation de l’identification avant chargement. | La matière libérée est-elle arrivée avec son identification et sa séparation préservées ? | Reçu et libéré, isolé, endommagé, en écart ou bloqué. |
| Transmission à la période d’exploitation du broyeur | Identifiants de fardeaux prévus, logique de transition, champs des données d’exploitation, registres des résultats, dénominateur, règles d’arrêt, date d’examen et parties responsables. | L’usine peut-elle rattacher un résultat comparable et rapproché à la même chaîne de lots ? | Prêt, conditionnel, non comparable, arrêté ou en attente d’examen. |
TRAME DE DEMANDE DE PRIX / COMMANDE POUR LA CONSTANCE DES LOTS DE BARRES DE BROYAGE

Produit : [nuance/norme, diamètre, longueur, état, quantité]
Liens des lots : [coulée, position de coulée si requise, billette/bloom, laminage, traitement thermique, contrôle, fardeau]
Règles des fardeaux : [champs d’étiquette unique, restriction des mélanges de lots, historique des divisions, regroupements et reconstitutions]
Gamme de référence : [origine approuvée, révision du procédé, méthode et emplacements d’essai]
Changements à notifier : [matière, procédé, site, sous-traitant, mesure, marquage]
Notification et réponse : [délai, premier lot concerné, examen / essais supplémentaires / essai en service / blocage]
Document de contrôle : [type, émetteur/validateur, résultats exigés]
Données individuelles : [emplacements, valeurs, unités, images/cartes, état de l’équipement, format des données brutes]
Échantillonnage et contre-essais : [lots ou barres échantillonnés, sélection, essais invalides, remplacements, contrôle supplémentaire]
Dossier de libération : [liens des lots, état du procédé, résultats, écarts, correspondance du colisage, points ouverts]
Échantillon conservé : [identification, stockage, accès et autorisation de sortie]
Lien avec l’essai au broyeur : [identifiants des fardeaux, changement de charge, période d’essai, traitement des anciens corps broyants]
Registre d’usine : [ajouts, retraits, stock, tonnes sèches, minerai/alimentation, changements du broyeur et de la charge]
Résultats : [ruptures, flexion, carte d’usure, enchevêtrements, kg/t ajusté, plage de fonctionnement]
Règles d’arrêt et de blocage : [contact sécurité du site, blocage du produit, notification]
Étape suivante : [libérer / répéter / ajuster / bloquer / enquêter / arrêter]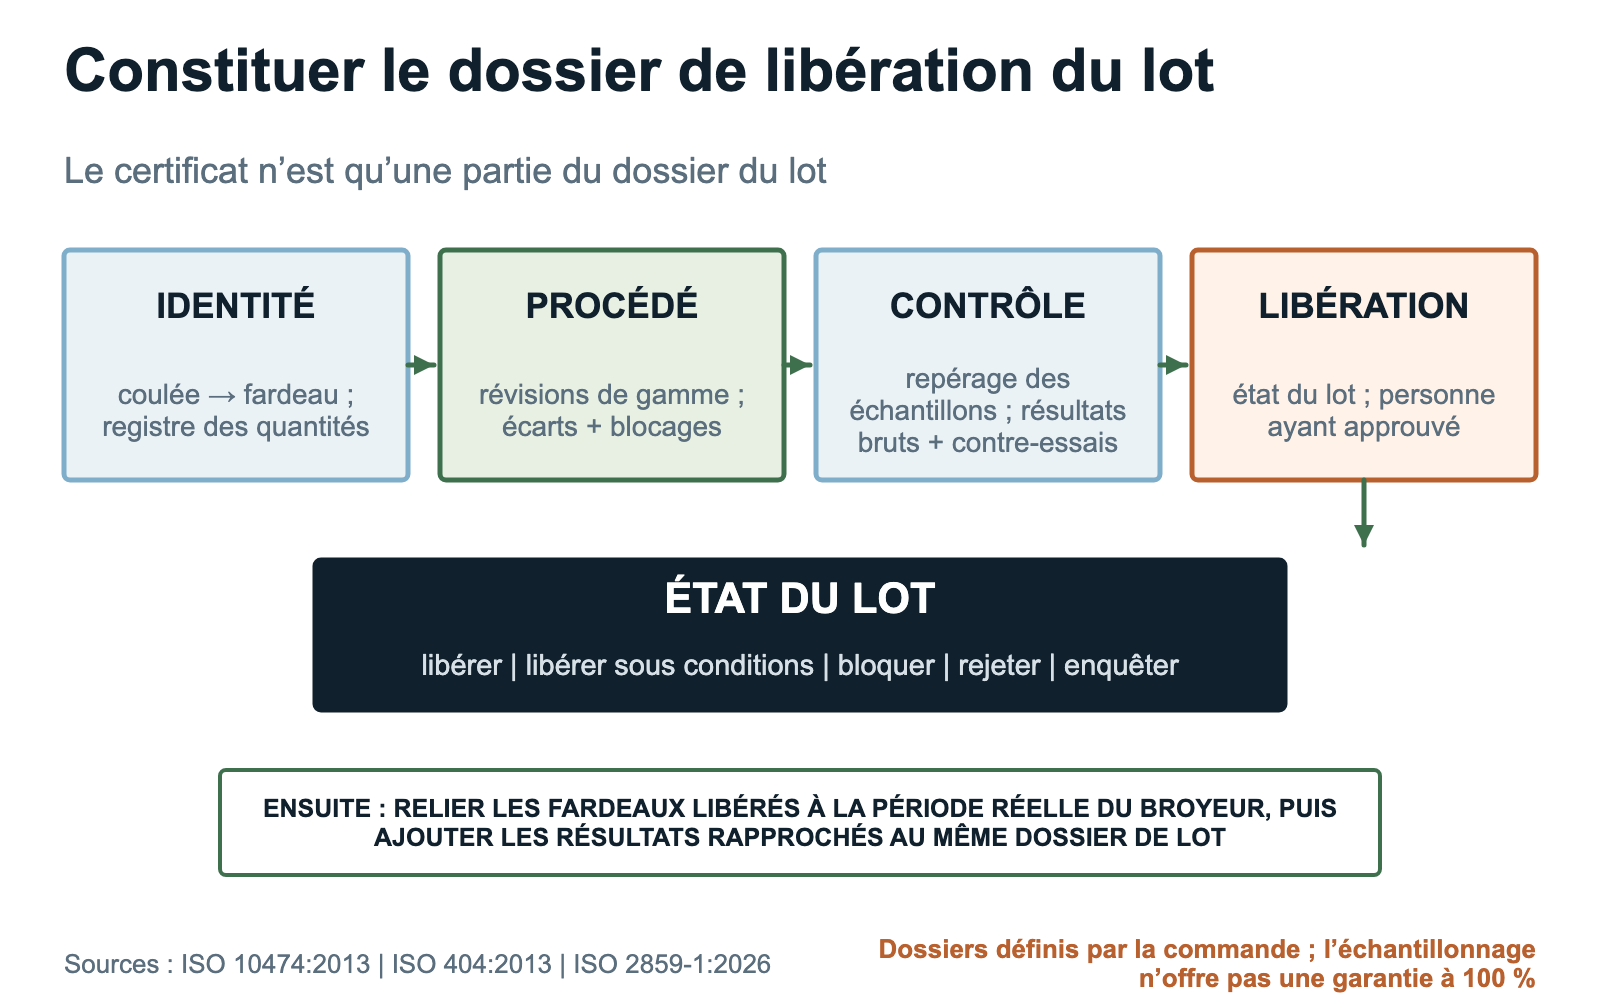
Questions des acheteurs
Une même nuance et une même dureté HRC signifient-elles que deux lots de barres de broyage sont constants ?
Non. La nuance et la dureté HRC sont des caractéristiques spécifiées utiles, mais la constance dépend aussi de la généalogie matière et procédé, de l’échantillonnage et des mesures comparables, de la distribution des résultats individuels, des changements déclarés et des résultats appariés du broyeur. Des moyennes similaires sur les certificats ne prouvent pas que deux lots suivent la même gamme ou reproduiront la même performance en usine.
Quelle différence entre une coulée, un lot de fabrication, un lot de contrôle et un fardeau ?
Une coulée identifie une fusion d’acier. Un lot de fabrication regroupe la matière ayant traversé ensemble une étape de production. Un lot de contrôle regroupe les barres couvertes par un même plan d’échantillonnage et d’essai. Un fardeau est une unité d’expédition. Ces ensembles peuvent se recouper, mais chacun doit conserver son propre identifiant et ses liens plutôt que partager un numéro de lot imprécis.
Pourquoi demander les résultats individuels des essais sur barres de broyage plutôt que les seules moyennes ?
Les résultats individuels révèlent l’étendue, le profil selon les emplacements, les valeurs extrêmes, les données manquantes, les pièces rejetées et l’historique des contre-essais qu’une moyenne peut masquer. Ils permettent aussi de comparer les distributions dans le temps, à condition que le lot, les emplacements, les méthodes, les unités et les règles de rapport restent comparables. La commande continue de régir l’acceptation.
L’acceptation d’un lot par échantillonnage prouve-t-elle la conformité de chaque barre ?
Non. L’échantillonnage pour acceptation renseigne sur un lot selon le plan choisi ; il ne revient pas à vérifier chaque barre. Il ne fournit pas non plus de certitude sur le lot suivant ou la performance future du broyeur. Les exigences critiques peuvent nécessiter des contrôles plus stricts, inscrits dans la commande.
Quels changements de production doivent déclencher une requalification des barres de broyage ?
Il n’existe pas de liste fixe. Examinez selon le risque les changements d’origine de l’acier, de filière de coulée, de dimensions des billettes, de gamme de laminage, de recette ou réglage thermique, de dressage, de méthode ou position de contrôle, d’identification et de conditions d’essai en usine. La demande de prix ou la commande doit préciser ceux qui imposent un enregistrement, un avis à l’acheteur, des essais supplémentaires, un essai maîtrisé ou un blocage.
Comment JOTAIN gère-t-elle le traitement thermique et les dossiers de lots des barres de broyage ?
JOTAIN peut tremper et revenir les barres de broyage sur sa propre ligne, avec un ingénieur dédié au Q&T. La commande convenue doit identifier la gamme de transformation, la responsabilité du contrôle final et les dossiers de libération. Les identifiants de lots et fardeaux doivent relier les dossiers de production, les résultats de contrôle et les retours du broyeur de l’acheteur. Conservez les enregistrements du partenaire lorsqu’un partenaire de production réalise une opération.
Liste de contrôle pour la demande de prix
- Précisez le broyeur à barres, l’application, le problème actuel, l’objectif de qualification et les conséquences d’une performance irrégulière.
- Indiquez la norme de nuance du produit et son édition ; ne vous fiez pas uniquement à une désignation informelle.
- Précisez diamètre, longueur, rectitude, extrémités, état de livraison, quantité et variantes produit autorisées.
- Définissez la hiérarchie entre commande, spécification produit, plan, spécification acheteur, procédures approuvées et normes citées.
- Définissez la coulée d’acier et l’analyse chimique requise.
- Décidez si l’identification de la ligne, de la séquence ou de la position de coulée est nécessaire et confirmez sa faisabilité lors de l’examen de la demande de prix.
- Définissez l’identification, le regroupement, le parachèvement et le transfert au laminage des billettes ou blooms si requis.
- Définissez où une campagne de laminage ou un lot de fabrication se termine et où le suivant commence.
- Définissez le lot de traitement thermique, la révision de procédure, l’identification de charge ou de zone et les enregistrements exigés par la commande.
- Définissez les limites des lots de dressage, de finition et de contrôle.
- Interdisez ou maîtrisez le mélange de coulées et de lots de fabrication au sein des fardeaux selon le risque de la commande.
- Exigez des étiquettes uniques de fardeau et une correspondance de la liste de colisage avec coulée, lot de fabrication et lot de contrôle.
- Définissez l’enregistrement et le traitement des divisions, regroupements, reconstitutions de fardeaux, remplacements d’étiquettes, substitutions et pertes d’identification.
- Rapprochez les quantités en pièces, en masse ou selon les deux bases aux points de transfert convenus.
- Nommez le type de document de contrôle et le rôle de validation exigés par la commande.
- Précisez chaque méthode d’essai directe, édition de norme, révision de procédure, unité et base de rapport.
- Repérez les prélèvements pour dureté et autres essais dans le sens longitudinal et à travers la section.
- Consignez orientation, préparation, état thermique et lot ou pièces représentés par chaque échantillon.
- Exigez des équipements de mesure identifiés et les enregistrements de validité pertinents.
- Demandez les résultats individuels, pas seulement les moyennes ou les déclarations de conformité.
- Conservez minimum, maximum, étendue, plan des positions, effectif d’échantillons, valeurs manquantes et chaque état de résultat applicable.
- Distinguez mesures directes, valeurs converties, calculs et cotations visuelles.
- Définissez avant les essais les règles d’invalidation, de contre-essai, d’échantillonnage élargi et de remplacement des échantillons.
- Exigez que les résultats défavorables initiaux, pièces rejetées, contre-essais, écarts et dérogations restent visibles.
- Séparez les limites de spécification produit des limites statistiques de contrôle, des signaux d’alerte et des marges commerciales.
- Choisissez tout plan d’échantillonnage pour acceptation par mesures ou attributs avec ses hypothèses, sa formation des lots, ses règles de passage et l’approbation de l’acheteur.
- Ne présentez pas l’AQL comme un pourcentage garanti de défauts ou une déclaration de qualité du lot accepté.
- Établissez une gamme de référence approuvée et identifiez la révision applicable à chaque lot.
- Listez les changements de matière, procédé, contrôle, identification, logistique et essai en usine qui doivent être notifiés.
- Précisez le délai de notification, les premiers lots concernés, l’examen technique requis et la personne approuvant la réponse.
- Définissez si un changement impose documentation, contrôle supplémentaire, essais parallèles, essai maîtrisé, blocage ou requalification.
- Précisez les échantillons conservés, identifiants, emplacements de prélèvement, conditions et durée de stockage, accès et traitement final.
- Définissez le dossier de libération du lot et les documents manquants qui bloquent l’expédition, la libération à réception ou l’utilisation en usine.
- Désignez qui libère la production, examine le dossier d’expédition, approuve les écarts, accepte la livraison et autorise l’utilisation en usine.
- Reliez les identifiants réels des fardeaux et lots à une période définie de chargement ou d’exploitation du broyeur.
- Consignez la logique de transition, le stock initial, les ajouts, les retraits, le stock final et les corrections de stock.
- Définissez le dénominateur en tonnes, la source de mesure, la période et la version du calcul de consommation.
- Distinguez usure, rupture prématurée, flexion, enchevêtrement, usure irrégulière, retraits volontaires et pertes de manutention.
- Consignez minerai, alimentation, débit, produit visé, charge, blindages, eau, arrêts, manutention et autres champs de comparabilité convenus.
- Définissez les périodes non comparables, les autres changements d’exploitation à examiner, les règles d’arrêt de sécurité et les personnes autorisées à suspendre l’essai.
- Reliez les résultats examinés du broyeur aux mêmes coulées et lots de fabrication, et laissez la cause ouverte lorsque les dossiers ne permettent pas de conclure.
- Utilisez les décisions approuvées : libération, libération conditionnelle, répétition, ajustement, blocage, enquête, requalification, rejet ou arrêt.
- Consignez les hypothèses non résolues, les champs indisponibles, les limites de confidentialité et les restrictions de chaque conclusion.
- Ne transformez pas un certificat conforme ou une période d’exploitation favorable en promesse d’absence de défaillance, de consommation identique ou de durée de service garantie.
Références
- ASTM E18-25 Méthodes d’essai normalisées de dureté Rockwell des matériaux métalliques
- ASTM A370-26 Méthodes d’essai et définitions normalisées pour les essais mécaniques des produits en acier
- ASTM E45-25 Méthodes d’essai normalisées de détermination de la teneur en inclusions de l’acier
- ISO 4967:2026 Acier — Détermination de la teneur en inclusions non métalliques — Méthode micrographique
- ASTM E381-22 Méthode normalisée d’examen macrographique par attaque des barres, billettes, blooms et pièces forgées en acier
- ISO 23692:2021 Analyse par microfaisceaux — Microanalyse par sonde électronique — Analyse quantitative de la ségrégation dendritique du Mn dans les produits en acier coulés en continu
- ISO 10474:2013 Aciers et produits sidérurgiques — Documents de contrôle
- ISO 404:2013 Aciers et produits sidérurgiques — Conditions générales techniques de livraison
- ISO 20431:2023 Traitement thermique — Maîtrise de la qualité
- ASTM A991/A991M-25 Méthode d’essai normalisée pour les relevés d’uniformité de température des fours de traitement thermique des produits en acier
- ISO 10012:2026 Management de la qualité — Exigences pour les systèmes de management de la mesure
- ISO 7870-2:2023 Cartes de contrôle — Partie 2 : Cartes de contrôle de Shewhart
- ISO 3951-1:2022 Règles d’échantillonnage pour les contrôles par mesures — Partie 1 : Spécification pour les plans d’échantillonnage simples indexés d’après une limite de qualité acceptable (AQL) pour les contrôles lot par lot d’une caractéristique de qualité unique et d’un AQL unique
- ISO 2859-1:2026 Règles d’échantillonnage pour les contrôles par attributs — Partie 1 : Procédures d’échantillonnage indexées d’après une limite de qualité acceptable (AQL) pour les contrôles lot par lot
Assistance aux demandes
Vous travaillez à partir d’un plan de pièce ?
Envoyez le plan ou la demande de prix avec la nuance, les dimensions, l’état, la transformation, le contrôle, la quantité et la destination. Nous pouvons signaler les points à clarifier avant le devis.