
Dureté des barres de broyage : contenu d’une exigence complète
Une clause complète de dureté des barres de broyage comporte huit rubriques liées. Commencer par l’échelle de dureté, la méthode applicable et son édition, ainsi que la préparation de la surface d’essai. Définir précisément les emplacements, le nombre et l’espacement des mesures. Ajouter l’état de production et le stade de contrôle, l’échantillonnage par coulée ou lot de procédé, ainsi que le responsable d’approbation de la réception, des contre-essais et des écarts. L’exigence doit aussi préciser si le résultat est une mesure directe ou une conversion autorisée. L’ASTM E10-23 et l’ASTM E18-25 avertissent toutes deux qu’une dureté mesurée en un emplacement peut ne pas représenter l’ensemble de la pièce ou du produit final. Cette réserve concerne directement les longues barres de broyage traitées thermiquement.
- Méthode — identifier HRC, HBW ou une autre échelle approuvée par l’acheteur, ainsi que l’édition de la norme applicable.
- Préparation — définir la surface d’essai, l’enlèvement de matière, la finition et le traitement des couches décarburées ou altérées.
- Emplacement — cartographier les distances depuis la surface et le centre, le plan transversal et la distance depuis chaque extrémité de barre.
- Échantillonnage — préciser les mesures par emplacement, ainsi que la coulée, le lot de four, le lot de procédé et la quantité représentés.
- État — préciser si l’essai intervient après trempe, revenu, redressage, préparation finale de surface ou à un autre stade accepté.
- Rapport — exiger les mesures individuelles, les unités ou l’échelle, l’identification de l’équipement, l’état de vérification, l’identification de l’éprouvette ou de la barre, la date et le dossier de l’opérateur ou du laboratoire.
- Résultats hors limites — définir les règles de réception, de contre-essai, d’isolement, de dérogation et de rejet avant les essais.
- Approbation — désigner qui peut approuver un changement de méthode, une valeur convertie, l’omission d’un emplacement, une autre base de constitution du lot ou un écart.

HRC ou HBW : choisir la méthode avant la valeur
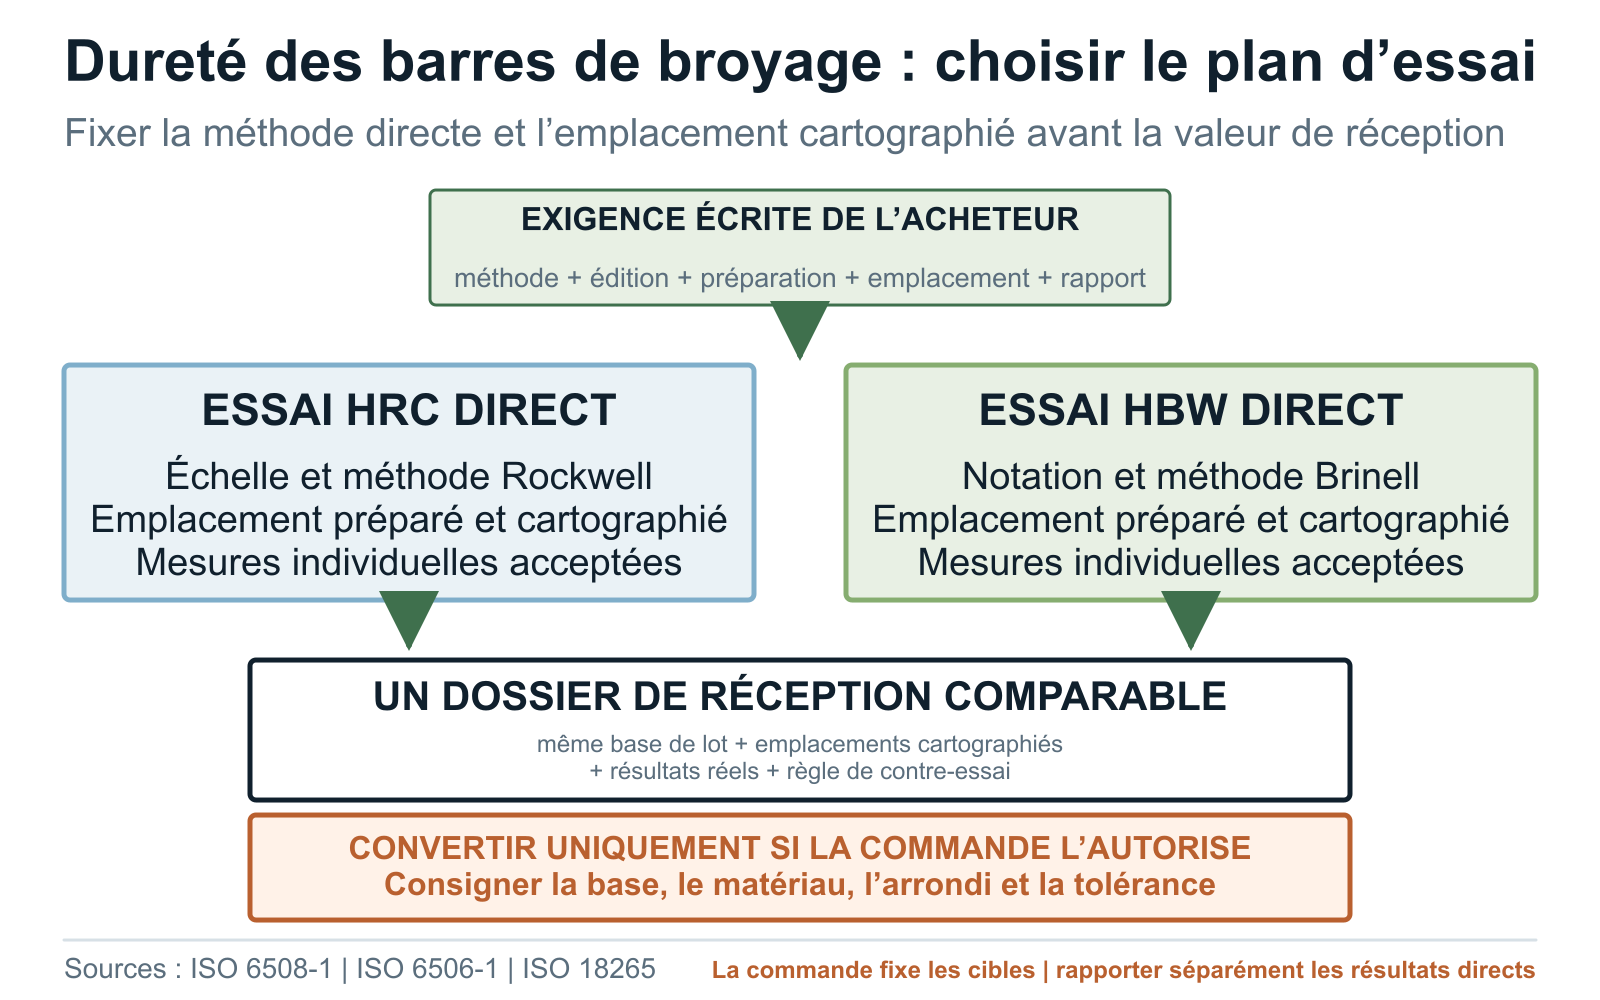
Les résultats HRC et HBW des barres de broyage proviennent de méthodes normalisées d’indentation différentes. L’ISO 6508-1:2023 couvre les échelles Rockwell normales et superficielles, dont l’échelle C, pour les machines fixes et portables. L’ISO 6506-1:2014 définit la méthode Brinell pour les machines fixes et portables ; sa validité a été confirmée en 2019. Choisir la méthode correspondant à l’exigence de la commande et à la géométrie d’essai, plutôt que demander au fournisseur la valeur la plus facile à obtenir. [1][2]
La commande doit encadrer la préparation de surface, les questions de courbure ou de support, les dossiers d’équipement et de vérification, le nombre de mesures valides et la communication des résultats individuels. Ne pas masquer la dispersion par une moyenne, sauf si le document de réception définit à la fois la règle de calcul et le traitement d’une mesure aberrante. Si le contrôle de production et la qualification utilisent des méthodes ou des emplacements différents, identifier séparément les deux ensembles de résultats.
Une valeur HRC ou HBW convertie n’est pas identique à un résultat d’essai direct. L’ISO 18265:2013 précise que les valeurs de dureté converties ne sont directement applicables qu’au matériau exact soumis à l’essai ; pour les autres matériaux, elles sont indicatives, et la conversion n’est pas destinée à remplacer la méthode normalisée appropriée. Indiquer si la conversion est interdite, uniquement informative ou acceptée selon une table désignée, un domaine matière, une règle d’arrondi et une tolérance approuvée par l’acheteur. [5]
Le guide Rockwell du NIST traite le support, l’alignement, la préparation de surface et la vérification de la machine comme des éléments de la mesure. Un rapport HRC doit identifier le montage d’essai en plus des résultats. Vérifier ces points lorsqu’un coupon de qualification et une longue barre de production donnent des résultats différents ; le guide fournit des pratiques de mesure, pas une valeur cible de dureté pour les barres de broyage. [9]
| Critère de décision | Méthode HRC | Méthode HBW | Contrôle par l’acheteur |
|---|---|---|---|
| Méthode applicable | Indiquer l’ISO 6508-1 ou l’équivalent approuvé par l’acheteur, avec son édition | Indiquer l’ISO 6506-1 ou l’équivalent approuvé par l’acheteur, avec son édition | Ne pas accepter une simple indication d’échelle sans méthode ni édition |
| Résultat direct | Rapporter l’échelle Rockwell réellement utilisée et chaque mesure acceptée | Rapporter HBW avec la notation et les conditions d’essai exigées par la méthode applicable | Distinguer les mesures directes des valeurs converties |
| Surface et emplacement | Définir la préparation, la prise en compte de la courbure, le support et l’emplacement cartographié | Définir la préparation, l’emplacement des empreintes, leur espacement et la section représentée | Comparer les fournisseurs avec le même plan d’emplacements |
| Conversion | Uniquement si la commande autorise une base de conversion désignée | Uniquement si la commande autorise une base de conversion désignée | Préciser le domaine matière, l’arrondi, la tolérance et le responsable d’approbation |
| Dossier de réception | Équipement, vérification, identification de la barre ou de l’éprouvette, emplacement, stade et mesures | Équipement, vérification, identification de la barre ou de l’éprouvette, emplacement, stade et mesures | Exiger les résultats réels et traiter les non-conformités selon la règle écrite de contre-essai |
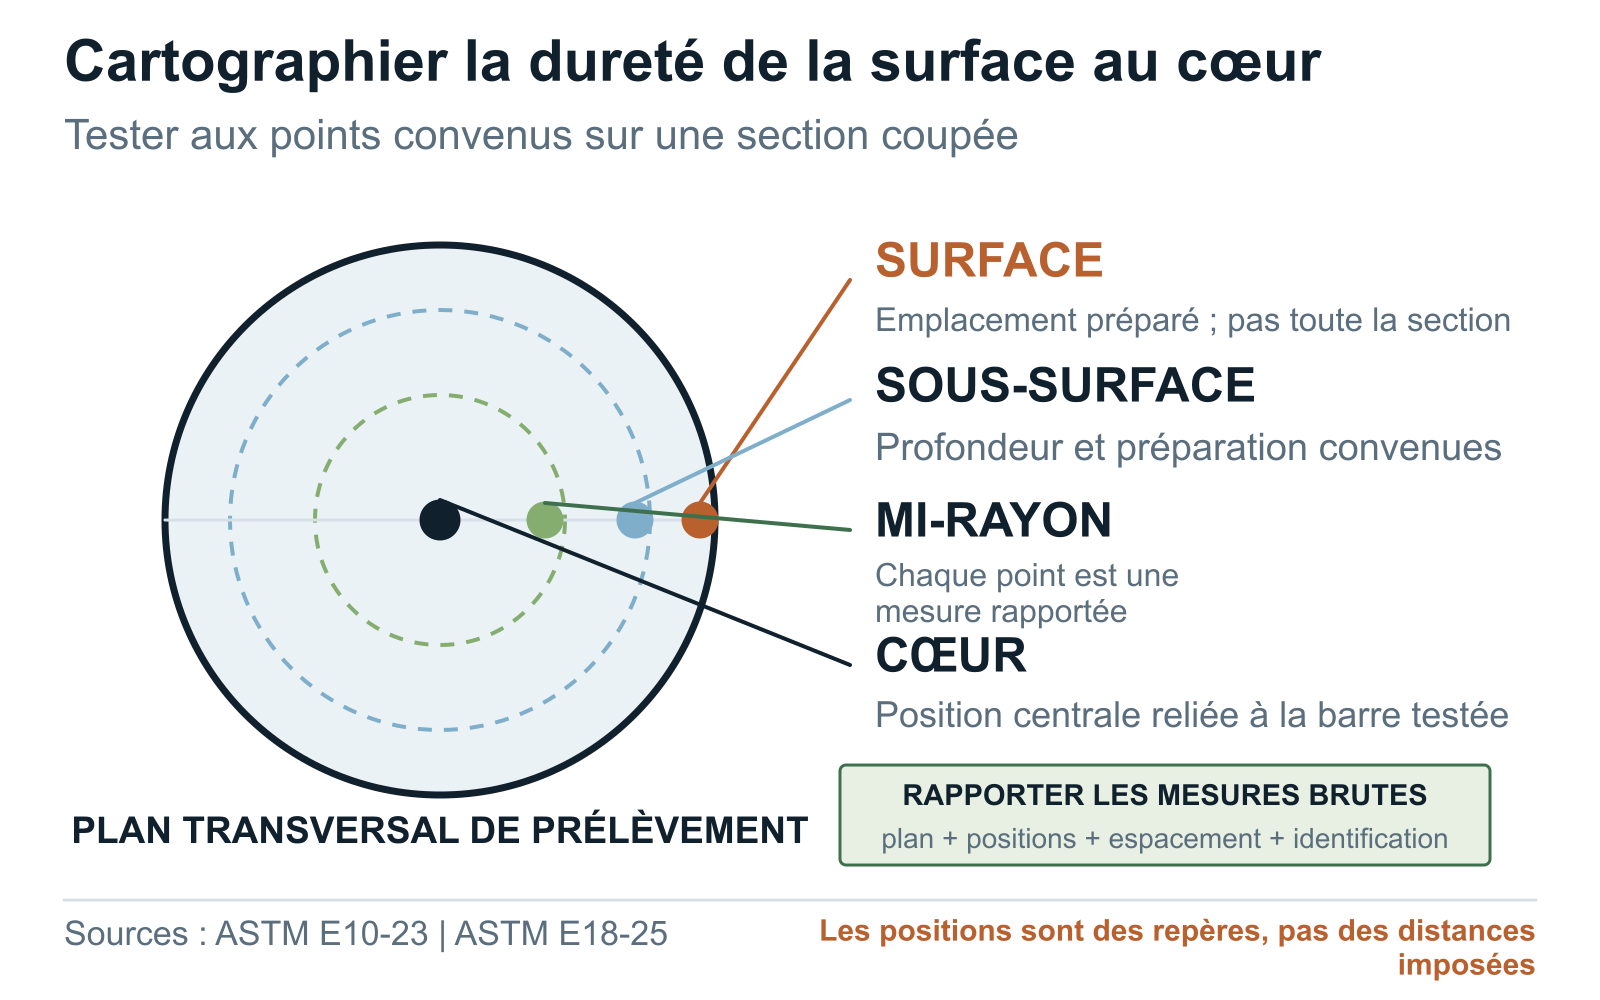
Profil de dureté de la surface au cœur
La dureté superficielle et la dureté à cœur d’une barre de broyage renseignent sur des emplacements différents. Une mesure de surface peut servir au contrôle de l’état de production à cet endroit, mais elle ne révèle pas la réponse sous la surface, à mi-rayon ou au centre. Pour la qualification, dessiner la section transversale et définir chaque position radiale depuis la surface finie ou l’axe. Préciser si l’échantillon est une section complète, un coupon prélevé ou une autre représentation de la barre de production finie approuvée par l’acheteur.
La cartographie doit définir le plan testé, la séquence de préparation, l’orientation, le nombre d’empreintes à chaque position radiale, les distances entre empreintes et par rapport aux bords, ainsi que l’utilisation des positions symétriques. Ne pas publier une courbe de dureté lissée lorsque seuls quelques points discrets ont été mesurés. Représenter les résultats individuels ou une synthèse explicitement définie et conserver les données brutes dans le dossier de contrôle.
La préparation de surface peut modifier ce que l’essai représente. Préciser le traitement de la calamine, de l’oxydation, de la décarburation, de l’échauffement d’usinage, des dommages de rectification ou d’autres altérations, ainsi que le plan de réception : surface à l’état de livraison ou sous-surface préparée. L’ASTM E10-23 et l’ASTM E18-25 fixent clairement la limite : une mesure en un emplacement donné peut ne pas représenter l’ensemble du produit fini.
En production courante, un profil transversal complet peut être prélevé à une fréquence de qualification ou de contrôle périodique convenue, tandis que des mesures superficielles directes plus rapides surveillent le lot défini. Cette répartition n’est acceptable que si la commande relie le contrôle courant à un procédé qualifié et précise les événements imposant un nouveau profil, par exemple un changement de diamètre, de procédé de traitement thermique, d’équipement, de domaine de procédé ou de filière matière approuvée.
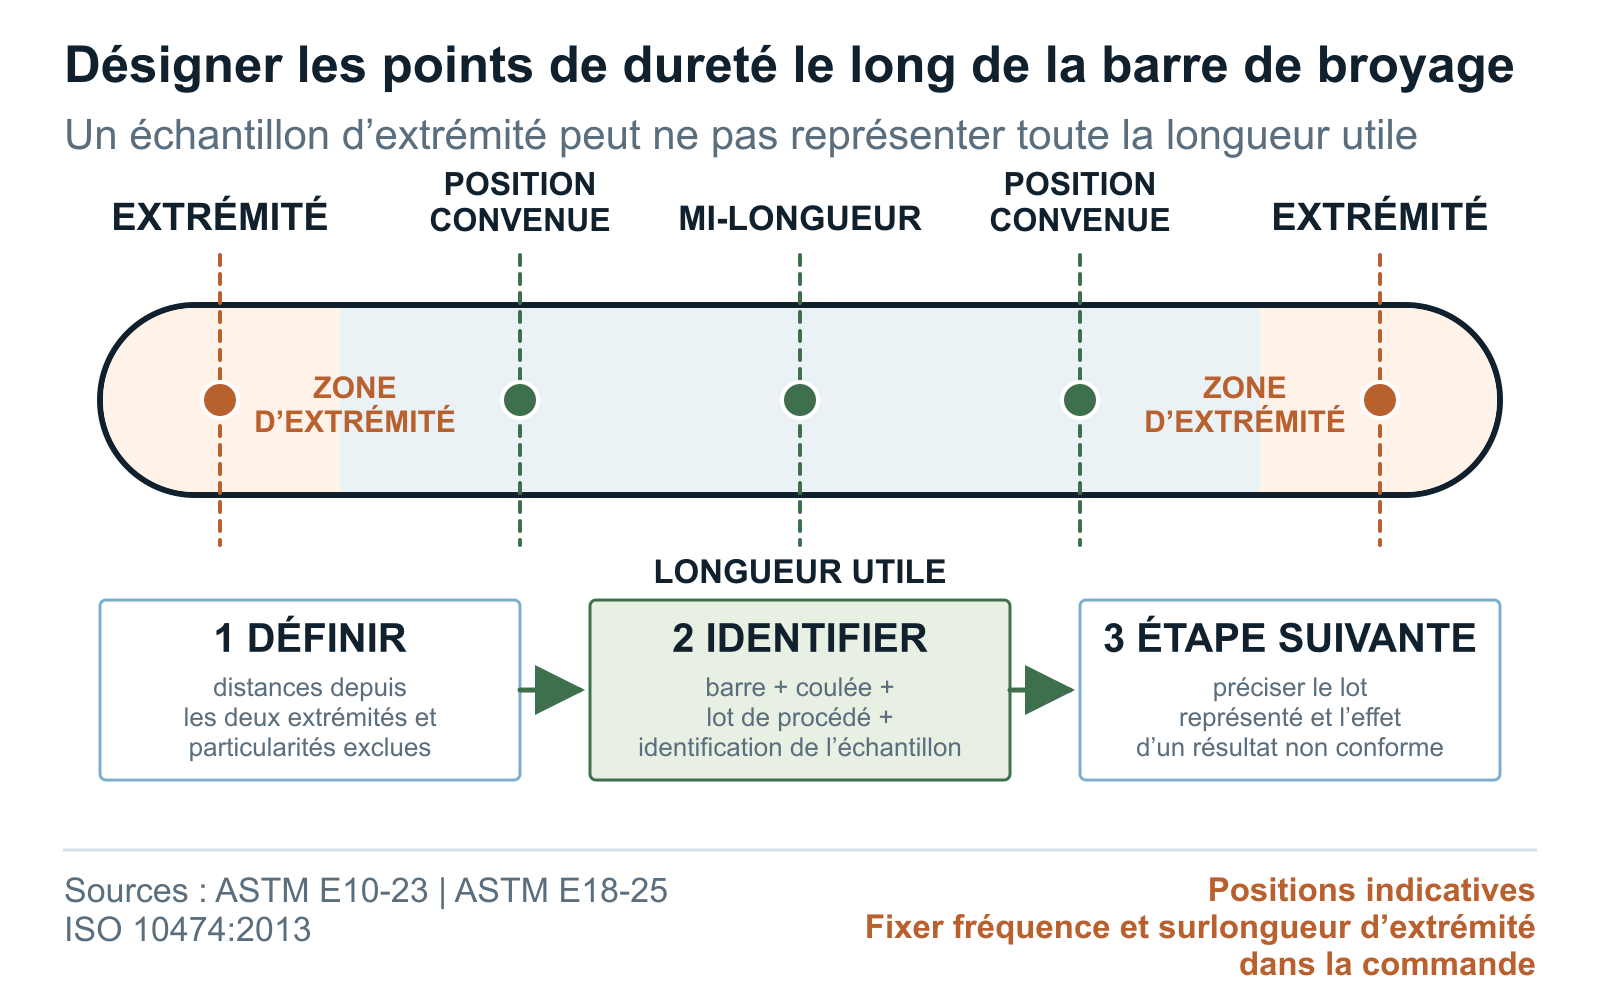
Dureté le long de la longueur utile
Un profil transversal de dureté reste incomplet si sa position le long de la barre est inconnue. Le chauffage des extrémités, le transfert, l’entrée en trempe, le support, le redressage, la coupe et la préparation des extrémités peuvent créer des zones non représentatives de toute la longueur utile. Indiquer les distances depuis les deux extrémités, les particularités d’extrémité exclues et si l’échantillon mesuré représente une zone d’extrémité, le quart de la longueur, la mi-longueur ou un autre emplacement convenu.
Séparer la qualification destructive du contrôle courant de production. Une section coupée à une extrémité peut être pratique, mais les achats ne doivent pas présumer qu’elle atteste l’état de la zone à mi-longueur d’une longue barre. Si le fournisseur propose un coupon d’extrémité, une prolongation, une longueur sacrifiée, un coupon compagnon ou une pièce de qualification du procédé, exiger une explication écrite de ce que cet élément représente et de la manière dont son identification reste liée à la coulée et au lot de procédé de production.
Le plan longitudinal doit aussi préciser si des barres du début, du milieu et de la fin d’un lot de four ou de trempe sont prélevées, comment le mélange de coulées est exclu et quelle est l’incidence d’un emplacement non conforme sur le lot représenté. Enregistrer toute longueur chutée avant expédition afin que le certificat, les marques des barres, le registre des fardeaux et les dimensions finales concordent.
En cas de changement du schéma de chargement du four, de la longueur ou du diamètre des barres, du dispositif de trempe ou du procédé de redressage, demander au fournisseur de déclarer si la qualification existante reste applicable. Les responsables ingénierie et qualité de l’acheteur décident de la transposabilité des preuves ; le fournisseur ne doit pas réutiliser tacitement un profil établi pour une autre géométrie ou un autre domaine de procédé.
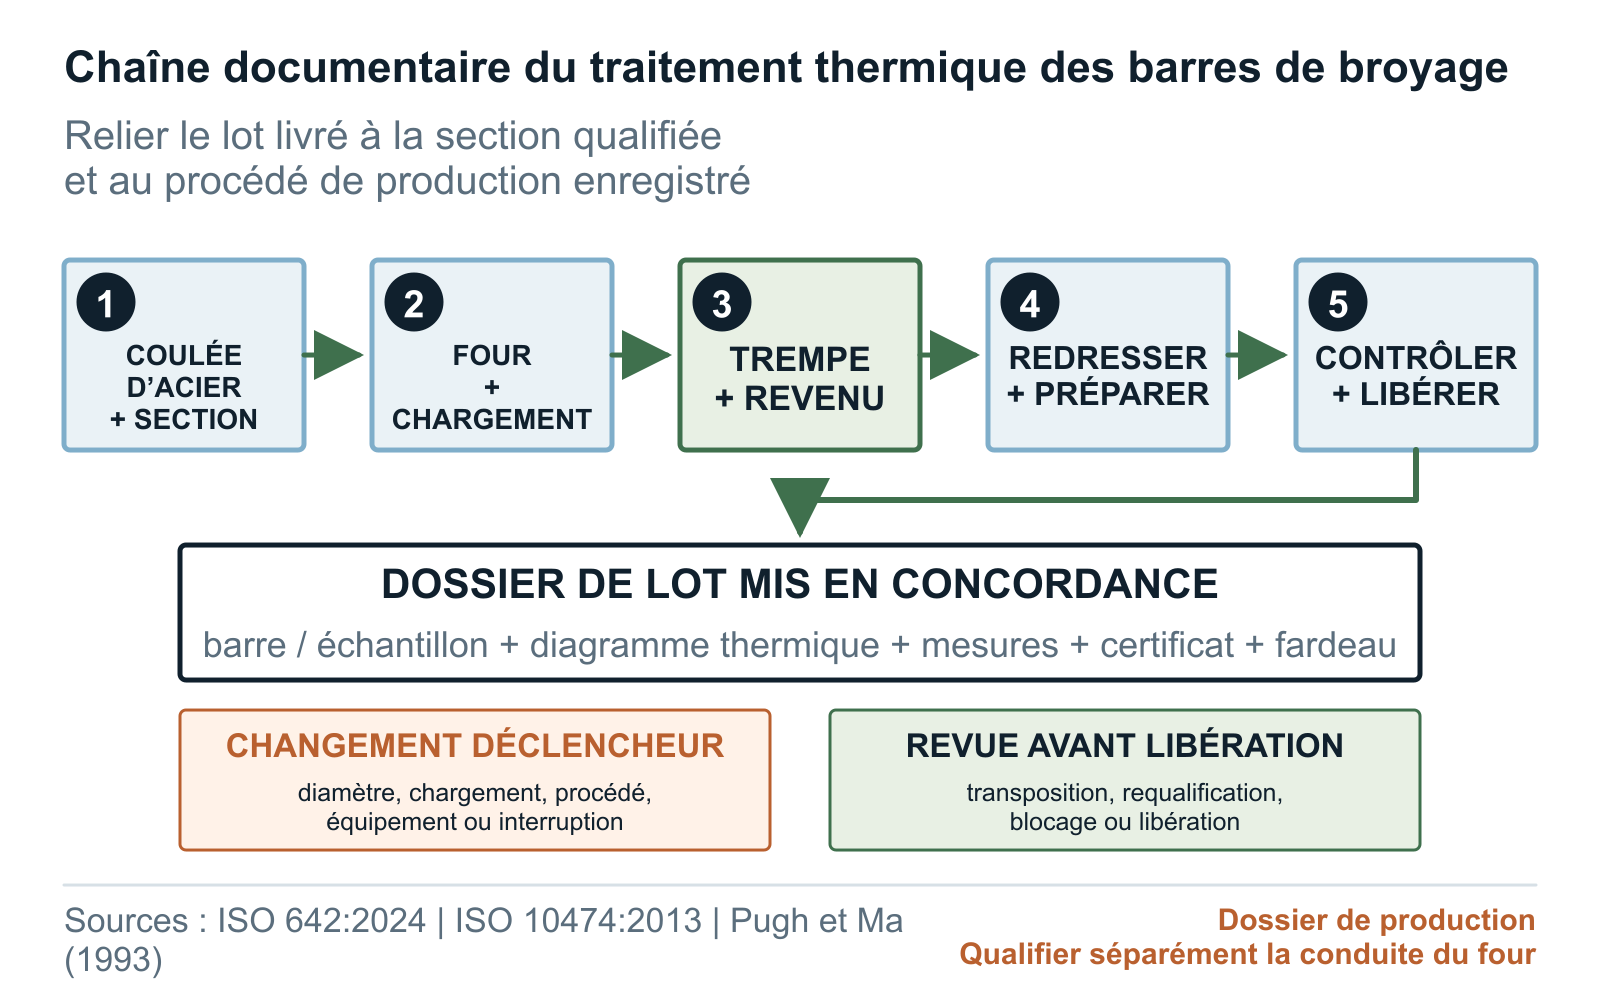
Traitement thermique, dimensions de section et identification du lot
Un dossier de traitement thermique des barres de broyage doit relier la coulée d’acier, le diamètre réel, le schéma de chargement, l’opération d’austénitisation, le transfert, le milieu de trempe et ses contrôles, l’opération de revenu, la séquence de redressage, la préparation finale de surface, le stade de contrôle et l’identification du lot de procédé. Les achats n’ont pas besoin de la recette confidentielle du fournisseur, mais doivent disposer de documents suffisants pour établir que le procédé qualifié et celui de la fourniture sont identiques dans le cadre du plan de contrôle accepté.
La dimension de la section compte, car la réponse au refroidissement dans toute la barre n’est décrite ni par le nom de la nuance ni par une mesure superficielle. L’ISO 642:2024 définit la méthode Jominy de trempe en bout sur une éprouvette normalisée de 25 mm de diamètre et d’au moins 100 mm de longueur. Une courbe Jominy mesurée, ou calculée et acceptée par l’acheteur, caractérise la trempabilité selon cette méthode ; elle n’est pas une cartographie directe de dureté d’une barre de broyage de production et ne valide pas le four, la trempe, le revenu, le redressage ou l’état final du fournisseur.
Les barres de broyage traitées thermiquement nécessitent aussi une règle déclarée de constitution des lots. Préciser si un lot de procédé correspond à une coulée dans une même campagne de four et de trempe, ou à un autre regroupement convenu, puis définir ce qui interrompt le lot : mélange de coulées, changement de diamètre ou de chargement, interruption du procédé, modification des contrôles de trempe, réchauffage, nouveau revenu, nouveau redressage ou réparation. Faire concorder les identifiants de la barre, de l’échantillon, du diagramme de traitement thermique, du rapport de dureté, du certificat, du fardeau et de la liste de colisage.
Si le fournisseur utilise une qualification antérieure, exiger une matrice de transposition comparant la nuance et la norme, le diamètre et la section, l’état initial, l’équipement, le chargement, la séquence de traitement thermique, les emplacements d’essai et la base de réception. Toute différence doit faire l’objet d’une décision explicite de l’acheteur, sans présumer l’équivalence.
Examiner la dureté avec la microstructure, la ténacité et les résultats du broyeur
La dureté est un indicateur de l’état du matériau, pas une prévision complète de l’usure ou des ruptures. Examiner le profil mesuré avec l’acier et la norme déclarés, les éléments de microstructure lorsqu’ils sont commandés, les résultats de ténacité ou de choc lorsqu’ils sont requis, l’état de surface, la rectitude, les écarts de fabrication et les conditions de référence du broyeur à barres. Une valeur superficielle plus élevée peut modifier le comportement à l’abrasion, tandis qu’un changement d’état dans l’épaisseur peut aussi modifier le comportement à la rupture ; l’arbitrage final dépend de l’application.
L’article de Pugh et Ma publié en 1993 par l’Institut canadien des mines, de la métallurgie et du pétrole constitue un document historique utile sur le procédé. Il décrit le développement, par un fournisseur, de barres de broyage traitées thermiquement par durcissement superficiel sélectif avec un cœur moins dur, et rapporte une réduction d’environ 25 % de la consommation de barres lors des essais d’Endako commencés en juillet 1991. Ce cas historique rédigé par le fournisseur n’est ni un résultat JOTAIN, ni un profil de dureté applicable à toute barre, ni une promesse de durée de vie transposable.
Utiliser les résultats historiques et de laboratoire pour préparer les questions, puis les dossiers de fourniture et un essai industriel contrôlé pour décider de la commande. Assurer la traçabilité des dimensions des barres, de la filière matière, de la coulée et du lot de procédé, de la gestion de la charge, des conditions du broyeur et de l’alimentation, de la base d’observation, des ruptures, des cintrages, des retraits, des arrêts et des écarts de procédé. La conclusion d’un essai vaut pour son domaine documenté ; elle ne transforme pas un profil de dureté en garantie permanente.
Le tableau ci-dessous associe chaque déclaration du fournisseur au document qui l’étaye, au périmètre représenté et à son responsable de revue. Demander les mêmes renseignements à chaque soumissionnaire pour que les offres restent comparables, même lorsque les procédés de fabrication ou les méthodes courantes de dureté diffèrent.
Découvrez le lien entre les structures issues du traitement thermique, les résultats Jominy et les barres de broyage dans le illustrated metallurgy guide .
| Déclaration du fournisseur | Document requis | Périmètre couvert par le document | Responsable de l’acceptation du résultat |
|---|---|---|---|
| La dureté superficielle satisfait à la commande | Mesures directes avec méthode, échelle, préparation, emplacements, équipement, date et identification de la barre ou du lot | Représente uniquement les surfaces et le plan d’échantillonnage indiqués dans le rapport | Responsable d’approbation qualité de l’acheteur |
| Le profil de la surface au cœur est qualifié | Résultats transversaux cartographiés pour la section commandée ou la section représentative acceptée, avec les mesures brutes | Transposition limitée à la nuance, à la section, au procédé et au plan d’emplacements acceptés | Responsables ingénierie et qualité de l’acheteur |
| Le lot de production suit le procédé qualifié | Traçabilité de la coulée et du lot de procédé avec les dossiers de traitement thermique, de redressage, de préparation et de contrôle | Uniquement le lot défini et le domaine de procédé déclaré | Responsable d’approbation qualité de l’acheteur ou inspecteur désigné |
| La dureté convertie sert à compléter le rapport | Résultat direct initial, norme et table de conversion désignées, domaine matière, arrondi et autorisation | Une conversion ne remplace pas une méthode directe exigée | Responsable d’approbation technique de l’acheteur |
| Le procédé peut être soumis à la revue de l’usine | Plan et résultats d’essai contrôlé reliés à la coulée, au lot de procédé, au domaine de fonctionnement et aux observations de défaillance | Propre au cas étudié ; aucune conclusion d’usure, de rupture ou de durée de vie valable pour tous les broyeurs | Services exploitation, ingénierie et achats de l’acheteur |
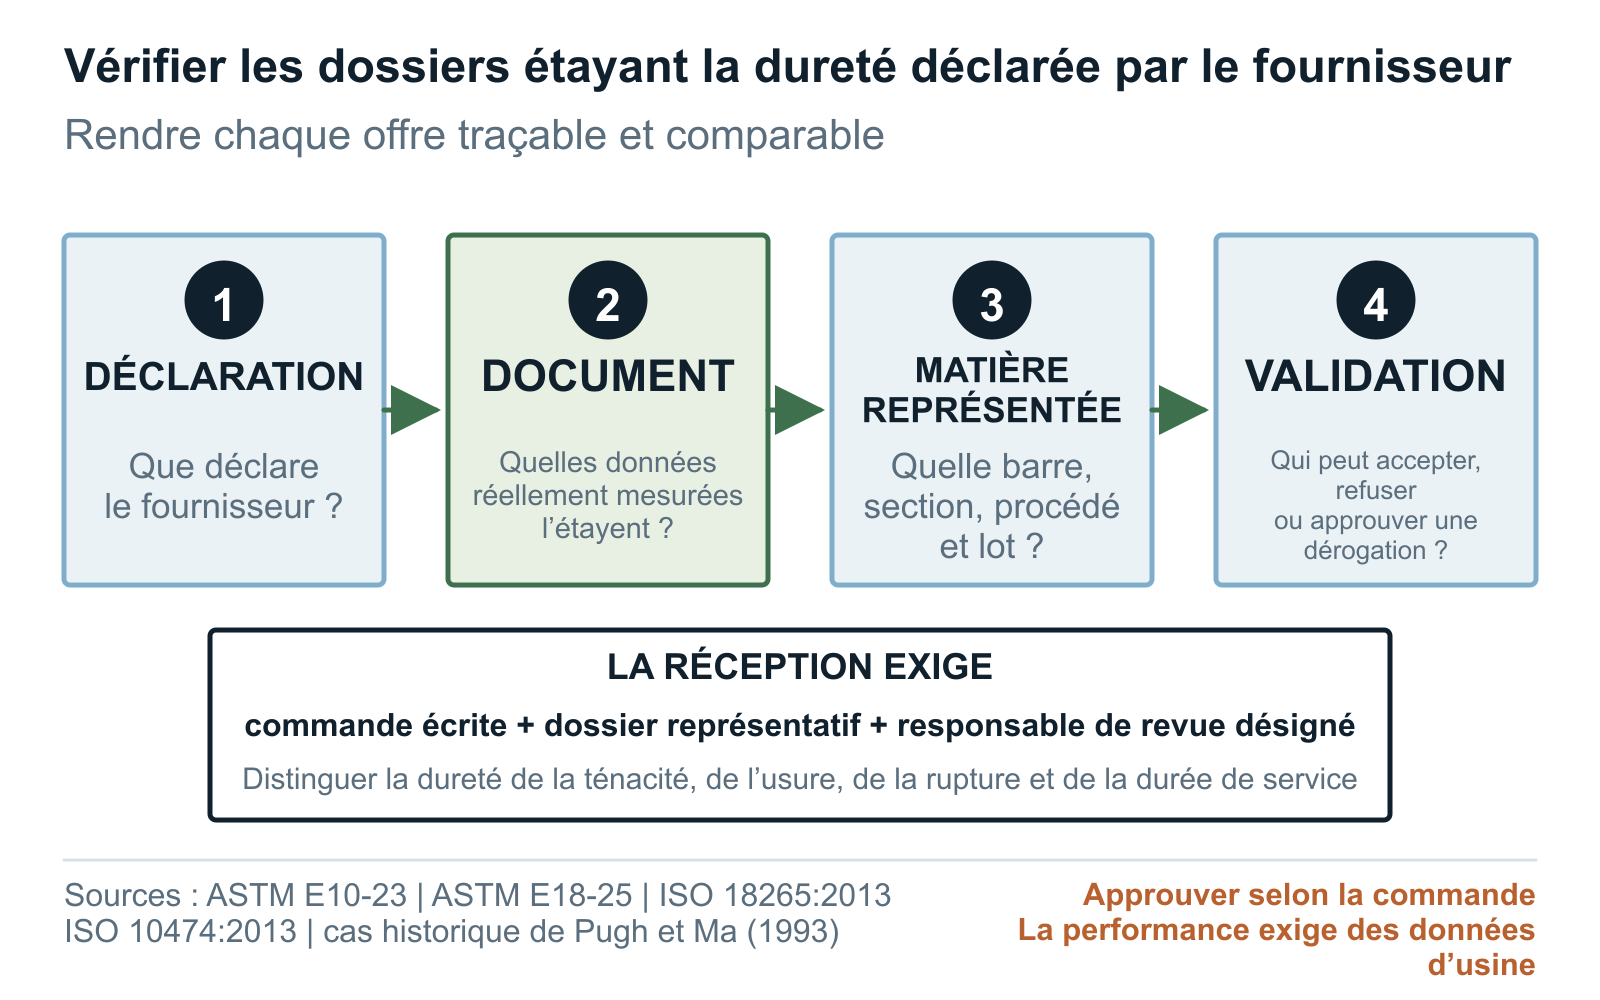
Rédaction de la demande de prix, du certificat, des contre-essais et des écarts
Une exigence de dureté des barres de broyage ne se limite pas à une valeur. Inscrire la méthode et les valeurs dans le tableau des exigences, joindre le plan des emplacements transversaux et longitudinaux, préciser les fréquences de qualification et de contrôle courant, identifier la coulée et le lot de procédé, puis énumérer les résultats exigés dans le document de contrôle. Selon l’ISO 10474:2013, le type de document choisi rapporte ce que la commande exige ; il ne complète pas les essais ou critères de réception omis.
Définir les contre-essais avant le début de la production. Préciser qui choisit les pièces, si le résultat initial non conforme reste dans le dossier, comment le lot est isolé, quels emplacements sont repris, si une préparation supplémentaire est autorisée et ce qui conduit au rejet définitif ou à une dérogation écrite. Un fournisseur ne doit pas enlever par meulage une surface non conforme, changer d’échelle, convertir une valeur, fractionner un lot, effectuer un nouveau revenu ou prélever à un emplacement favorable sans l’approbation désignée dans la commande.
Exiger avec l’offre une liste des écarts, clause par clause. Les différences d’édition de méthode, d’échelle, de préparation, d’emplacement, d’échantillonnage, d’équipement, de conversion, de définition du lot de procédé, de contenu du certificat, de contre-essai ou de décision de réception doivent être visibles avant fabrication. L’absence de réponse ne vaut pas acceptation ; une fiche commerciale ne prévaut pas sur la commande signée et ses annexes techniques approuvées.
Les valeurs de dureté, dimensions, fréquences et limites de réception restent entre crochets pour être complétées par l’acheteur. Ces décisions dépendent de l’application et de la commande. Une fois les champs remplis, l’exigence permet aux achats de comparer les offres, aux équipes qualité d’auditer les dossiers et au personnel de l’usine de relier les observations ultérieures à la coulée et au lot de procédé fournis.
Article : barres de broyage traitées thermiquement, [diamètre × longueur], [quantité ou masse d’essai]
Exigences sur les barres : [nuance et norme, état final, diamètre, longueur, état des extrémités]
Essai de dureté : [méthode directe HRC ou HBW et édition ; conversion uniquement si convenue]
Plan des mesures : [positions de la surface au cœur et emplacements aux extrémités/à mi-longueur]
Réception : [limites de la commande ou du plan, arrondi et règle de décision]
Échantillonnage : [coulée ou lot de procédé, barres prélevées, fréquences de qualification et de contrôle courant]
Dossier de procédé : [lot de traitement thermique, enregistrement du cycle, redressage et lien avec le contrôle final]
Rapport : [mesures individuelles, emplacements, état de l’équipement, identification des barres et du lot]
Contre-essai : [essais non valides, échantillons de remplacement, isolement et traitement des résultats hors limites]
Essai industriel : [si requis, domaine de service, usure, ruptures, cintrages, retraits et règles d’arrêt]
Emballage et marquage : [coulée, lot de procédé, fardeau, ligne de commande, dimensions, quantité, destination]Questions des acheteurs
Que doit contenir une spécification de dureté des barres de broyage ?
Indiquer l’échelle de dureté et l’édition de la norme, la préparation de surface, les emplacements transversaux et longitudinaux, les mesures et leur espacement, le stade de production, l’échantillonnage par coulée et lot de procédé, les champs du rapport de résultats, la règle de contre-essai et le responsable d’approbation. Ajouter séparément les valeurs cibles de l’acheteur. Une seule mesure superficielle ne constitue pas une spécification complète.
La dureté HRC est-elle préférable à la dureté HBW pour réceptionner des barres de broyage ?
Aucune échelle n’est préférable dans tous les cas. Choisir HRC ou HBW selon l’exigence commandée, la géométrie du produit, la préparation, l’équipement et la méthode d’essai convenue. Distinguer les mesures directes des valeurs converties et demander à tous les fournisseurs de chiffrer selon la même méthode, les mêmes emplacements, le même contenu de rapport et la même base de réception.
La dureté superficielle prouve-t-elle la dureté à cœur d’une barre de broyage ?
Non. La dureté superficielle représente l’emplacement préparé qui a été testé. Elle ne renseigne pas sur la réponse sous la surface, à mi-rayon ou à cœur. La qualification par l’acheteur doit utiliser une cartographie transversale convenue, avec emplacements discrets, mesures brutes, détails de préparation et relation déclarée avec le diamètre final de production et le lot de traitement thermique.
Une courbe Jominy peut-elle remplacer le profil de dureté d’une barre de broyage finie ?
Non. L’ISO 642:2024 utilise une éprouvette normalisée de trempe en bout, de 25 mm de diamètre et d’au moins 100 mm de longueur, pour déterminer la trempabilité de l’acier. Elle peut aider à comparer les coulées ou à analyser la réponse d’une section, mais elle ne mesure pas directement une barre aux dimensions de production et ne valide pas le procédé industriel de traitement thermique.
Peut-on convertir les valeurs HRC et HBW pour réceptionner des barres de broyage ?
Uniquement si la commande autorise expressément une norme de conversion désignée, une table applicable au matériau, une règle d’arrondi, une tolérance et un responsable d’approbation. L’ISO 18265 précise que les valeurs converties ne remplacent pas la méthode directe appropriée et ne sont directement applicables qu’au matériau exact soumis à l’essai ; ailleurs, elles sont indicatives.
Quels documents de traitement thermique doivent accompagner les résultats de dureté des barres de broyage ?
Relier la coulée d’acier, le diamètre des barres, le chargement, le lot de four ou de procédé, l’opération de chauffage, le transfert, les contrôles de trempe, le revenu, le redressage, la préparation finale, le stade de contrôle, l’identification de l’éprouvette ou de la barre, le dossier de l’équipement et les mesures réelles. La commande doit aussi préciser quels changements déclenchent une requalification ou une revue par l’acheteur.
Liste de contrôle pour la demande de prix
- Nuance requise, norme produit applicable et édition, diamètre et longueur des barres, quantité et état final
- Valeurs de dureté requises ou référence du plan, sans déduire une cible de la méthode d’essai
- HRC ou HBW direct, ou autre méthode approuvée, avec l’édition exacte de la méthode d’essai applicable
- Préparation de surface, traitement des couches altérées, méthode de prise en compte de la courbure ou du support et stade de contrôle final
- Emplacements transversaux en surface, sous la surface, à mi-rayon et à cœur, lorsqu’ils sont requis
- Distances longitudinales depuis les deux extrémités, positions sur la longueur utile et particularités d’extrémité exclues
- Mesures par emplacement, espacement des empreintes, communication des données brutes, calcul des moyennes et traitement des valeurs aberrantes
- Coulée de qualification, prélèvement par lot de four ou de procédé, position de la barre et section représentée
- Fréquence des contrôles courants de production, lot représenté, identification de l’équipement, état de vérification et dossier de l’opérateur ou du laboratoire
- Traçabilité de la coulée d’acier, du lot de traitement thermique, de la trempe et du revenu, du redressage, de la préparation finale et du contrôle
- Dossiers Jominy ou de trempabilité calculée uniquement comme informations complémentaires, avec leurs limites de transposition déclarées
- Interdiction de conversion ou table ISO 18265 acceptée, domaine matière, arrondi, tolérance et responsable d’approbation
- Microstructure, ténacité ou choc, rectitude, surface et autres éléments propres à la commande, lorsqu’ils sont requis
- Choix des contre-essais, conservation du résultat initial, isolement, reprise, dérogation, rejet et autorité finale
- Type de document de contrôle ISO 10474, avec tous les résultats réels et champs de traçabilité exigés par la commande
- Variables contrôlées, critères de fin, limites et décideurs de l’essai industriel lorsque des incertitudes de service subsistent
- Écarts du fournisseur clause par clause, contrôles sous-traités, calendrier des documents, marques d’emballage et points d’arrêt avant libération
Références
- ISO 6508-1:2023 Matériaux métalliques — Essai de dureté Rockwell — Partie 1 : Méthode d’essai
- ISO 6506-1:2014 Matériaux métalliques — Essai de dureté Brinell — Partie 1 : Méthode d’essai
- ASTM E18-25 Méthodes normalisées d’essai de dureté Rockwell des matériaux métalliques
- ASTM E10-23 Méthode normalisée d’essai de dureté Brinell des matériaux métalliques
- ISO 18265:2013 Matériaux métalliques — Conversion des valeurs de dureté
- ISO 642:2024 Acier — Essai de trempabilité par trempe en bout (essai Jominy)
- Barres de broyage traitées thermiquement
- ISO 10474:2013 Aciers et produits sidérurgiques — Documents de contrôle
- Low, S. R. III — NIST SP 960-5 : Mesure de la dureté Rockwell des matériaux métalliques
Assistance aux demandes de renseignements
Vous partez d’un plan de pièce ?
Envoyez le plan ou la demande de prix avec la nuance, les dimensions, l’état, les opérations prévues, les contrôles, la quantité et la destination. Nous pouvons signaler les points à clarifier avant le chiffrage.