
L’espace de travail réel du broyeur
Utiliser le plan en vigueur ou une mesure approuvée par l’usine pour le broyeur identifié. Relever le diamètre intérieur, la longueur utile de travail, la géométrie des blindages et des extrémités, les dispositifs d’alimentation et de décharge ainsi que les éléments qui limitent le mouvement des barres. Indiquer la révision du plan et l’état des blindages au moment de la mesure.
Vérifier la longueur commandée, sa tolérance et l’état des extrémités par rapport à cet espace de travail. Le service technique de l’usine ou le constructeur doit confirmer la règle d’adaptation et de jeu pour la configuration installée. Refaire cette vérification après une modification des blindages ou des équipements d’extrémité, au lieu de se fier à une ancienne longueur nominale de virole.
Décrire la charge existante en même temps que les dimensions : tailles d’appoint, distribution des tailles usées, masse estimée, ajouts et retraits, barres cassées ou déformées. Inclure les corps broyants mélangés ou non identifiés. Ces informations aident à distinguer un problème de dimension des barres d’un changement de l’état de la charge.

La fiche de données d’entrée pour le choix des dimensions
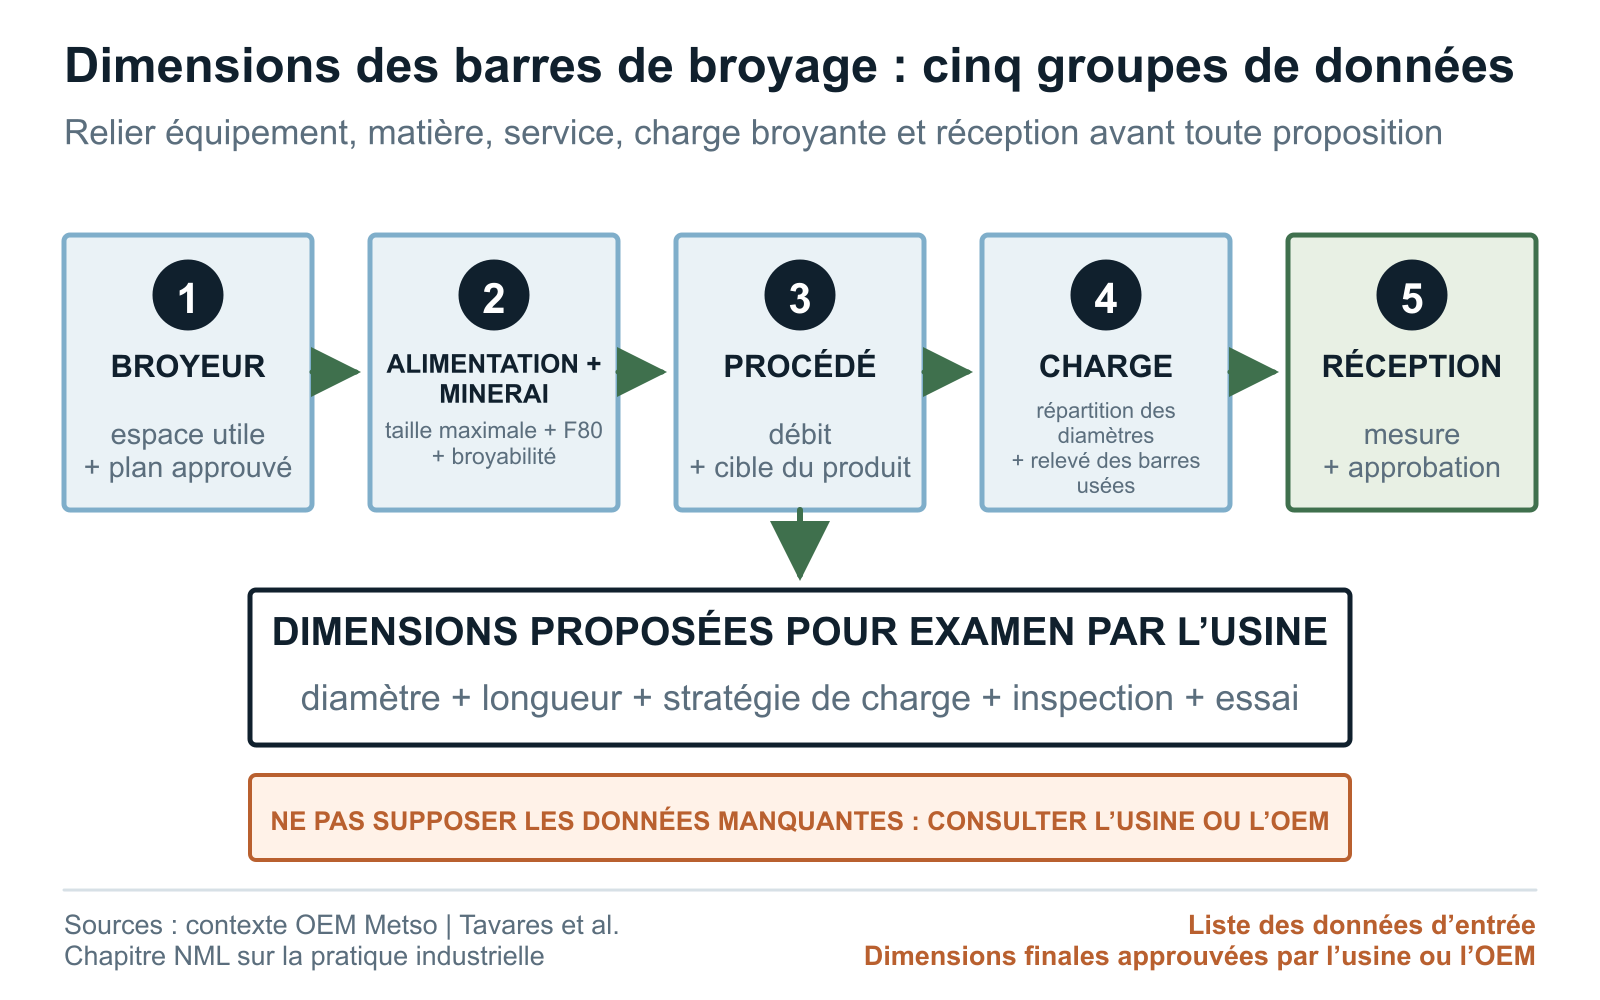
Avant de choisir un diamètre, réunir la géométrie du broyeur, les données d’alimentation et de minerai, le régime de service, la charge présente et le résultat que l’usine souhaite améliorer. Identifier les valeurs manquantes comme inconnues. Un jeu ou une granulométrie supposés ne doivent jamais devenir une dimension de commande.
Pour l’alimentation, conserver une distribution granulométrique datée, avec la taille maximale et le F80 lorsqu’ils sont disponibles, ainsi que l’identification du minerai ou de la campagne, l’humidité ou la teneur en solides, la masse volumique si elle est pertinente et le relevé de broyabilité utilisé par l’usine. L’indice de travail Bond au broyeur à barres décrit l’échantillon et la méthode essayés ; ce n’est pas un calcul de diamètre de barre.
Ajouter la référence d’exploitation : service humide ou sec, débit, vitesse, puissance, objectif de produit, état des blindages et de la décharge, diamètre d’appoint actuel, distribution des barres usées et défaillances récentes. Si cette référence n’est pas fiable, la mesurer d’abord et traiter la première livraison comme un essai contrôlé.
| Groupe de données d’entrée | Champs minimaux | Preuves à privilégier | Décision étayée |
|---|---|---|---|
| Broyeur et espace de travail | Usine et repère du broyeur, type, décharge, diamètre intérieur, longueur utile de travail ou de broyage, blindages, géométrie des extrémités, jeux, vitesse, puissance et révision actuelle du plan. | Plan ou fiche technique du constructeur, standard d’usine approuvé, plan des blindages, mesure de maintenance et approbation de l’ingénieur responsable. | La possibilité d’évaluer un diamètre et une longueur proposés pour l’équipement identifié. |
| Alimentation et minerai | Taille maximale, F80 ou distribution granulométrique complète, campagne de minerai, masse volumique, humidité ou teneur en solides, et données de dureté, d’abrasivité et de broyabilité lorsqu’elles sont utilisées. | Échantillonnage horodaté en usine, rapport de laboratoire avec identification de l’échantillon et méthode, et registre de campagne ou de mélange. | Les diamètres proposés qui méritent un examen technique et la représentativité de l’alimentation d’essai. |
| Objectif de produit en sortie du procédé | Débit, P80 ou distribution visés, préoccupations de surdimensionnés et de fines, configuration du circuit, contraintes en aval, puissance et conditions d’eau ou de pulpe. | Export de l’historique des données de procédé, rapport de relevé, bilan massique, analyse granulométrique de laboratoire et plage de fonctionnement approuvée. | Les performances qui doivent rester stables pendant l’essai d’une dimension proposée. |
| Charge actuelle de barres | Répartition des diamètres et des longueurs, masse de la charge, ajouts, distribution des barres usées, retraits, mélange de fournisseurs, ruptures, déformations par flexion et enchevêtrements. | Relevé de charge, registre des ajouts et des retraits, traçabilité des fardeaux, photographies, dossiers de maintenance et d’incidents. | La possibilité d’introduire une nouvelle dimension de manière maîtrisée et la gestion de la transition ou des anciens corps broyants. |
| Détails commerciaux et de contrôle | Quantité, commande d’essai ou approvisionnement courant, ordre de priorité des normes, caractéristiques dimensionnelles, échantillonnage, rapports, stade de contrôle, emballage, destination et approbateur final. | RFQ acceptée, plan, commande, plan de contrôle et d’essais, modèle de certificat et procédure approuvée de traitement des dérogations. | Ce que le fournisseur doit chiffrer, mesurer, rapporter et maintenir en attente de l’examen de l’acheteur. |
Le diamètre des barres dans la stratégie de charge d’essai
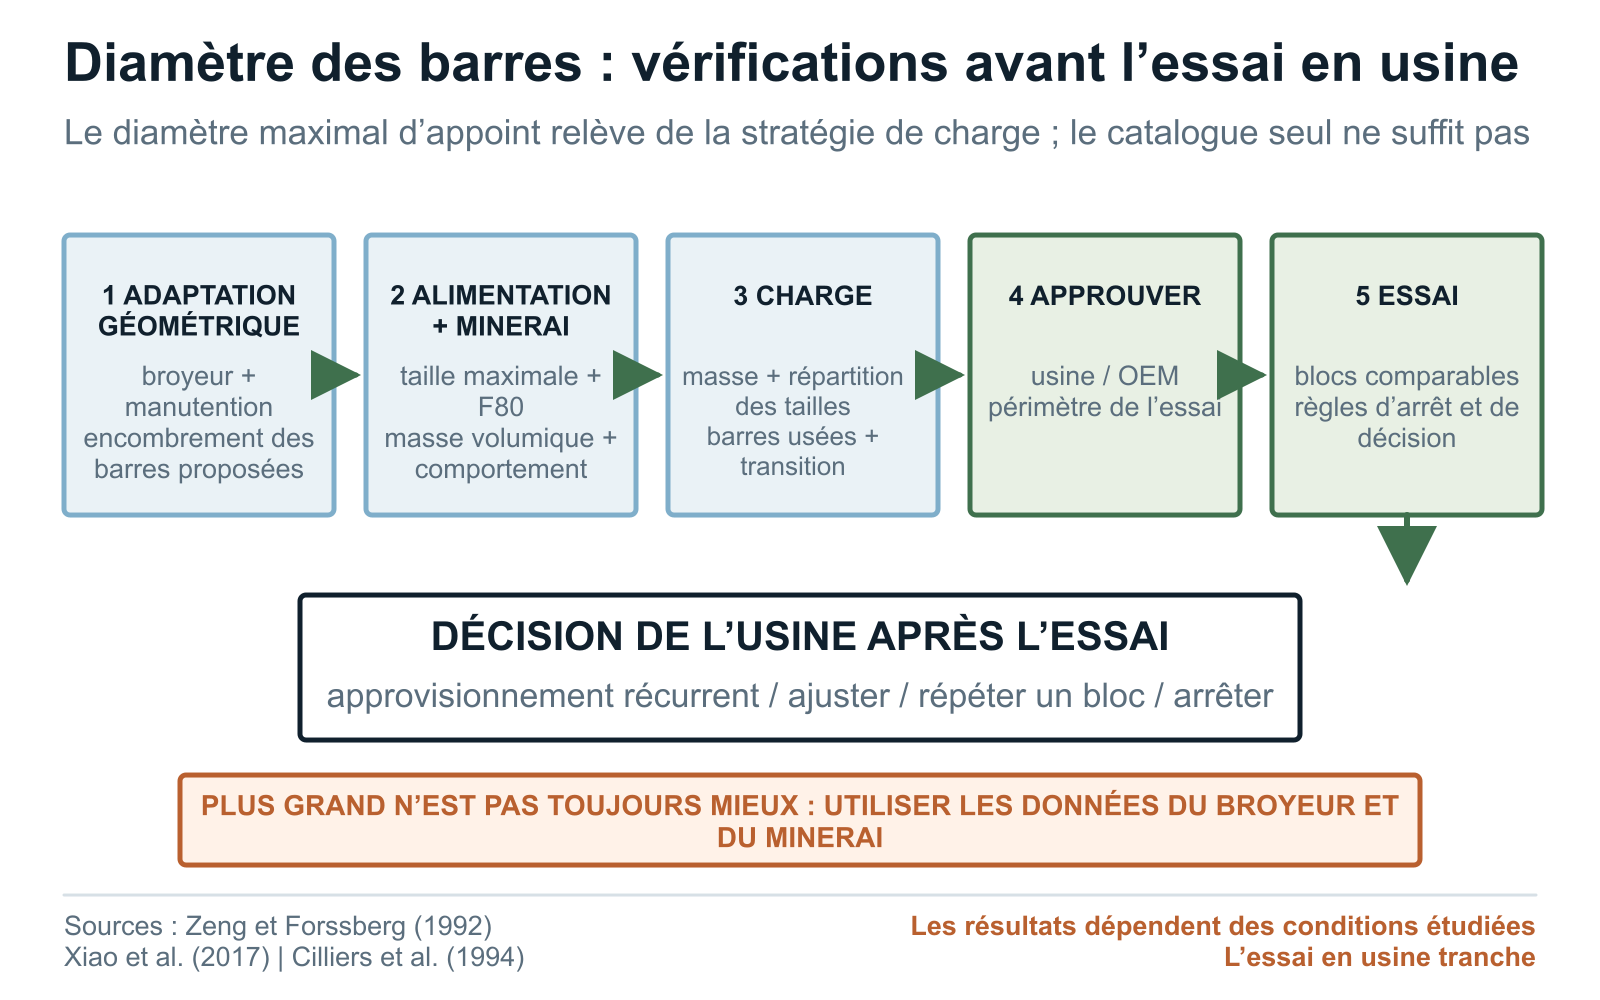
Le diamètre modifie le nombre et la masse des barres dans la charge, leur géométrie de contact et la manière dont les grosses particules rencontrent les corps broyants. Le résultat utile est un diamètre d’appoint proposé et une stratégie de charge pour un broyeur donné, pas un chiffre définitif déduit du seul diamètre de virole.
Les études publiées confirment la nécessité d’un essai propre à chaque usine. Zeng et Forssberg ont constaté des effets de la taille d’alimentation et de la charge dans des essais discontinus à sec en laboratoire, tandis que Xiao et ses coauteurs ont comparé deux dimensions de barres dans une usine de bauxite. Ces résultats peuvent éclairer un essai, mais leurs dimensions de barres ou leurs gains rapportés ne peuvent pas être transposés à un autre minerai, broyeur ou traitement thermique.
Examiner le diamètre proposé sous l’angle de l’adaptation, de la manutention, de la réponse à l’alimentation et de la compatibilité avec la charge présente, puis obtenir l’approbation de l’usine ou du constructeur. Modifier uniquement le diamètre lorsque l’essai doit isoler son effet. Si le diamètre, la nuance, le traitement thermique et la masse de la charge changent ensemble, les énumérer et évaluer la modification combinée.
| Modification proposée | Pourquoi l’acheteur peut envisager cette option | Éléments de preuve à maintenir comparables | Risques à surveiller |
|---|---|---|---|
| Diamètre maximal des barres d’appoint plus grand | Pour étudier la fragmentation des grosses particules ou rétablir une charge après une modification de l’alimentation ou du régime de service approuvée par le service technique de l’usine. | Campagne de minerai, distribution d’alimentation, état du broyeur, masse de la charge, longueur, voie matière, objectif de produit, débit et méthode de mesure. | Adaptation et manutention, puissance, distribution granulométrique du produit, fines, mouvement de la charge, interaction avec les blindages et la décharge, ruptures, déformations par flexion et mélange pendant la transition. |
| Diamètre maximal des barres d’appoint plus petit | Pour essayer une autre configuration de contact ou répondre à une alimentation plus fine et plus régulière, selon une hypothèse de fonctionnement approuvée. | Même broyeur et mêmes conditions d’alimentation, masse et répartition dimensionnelle de la charge déclarées, objectif de produit, exposition, identité du fournisseur et règles d’arrêt. | Passage de grosses particules, débit, puissance, surbroyage ou fines, usure des barres, ruptures et charge de tailles mélangées non maîtrisée. |
| Deux diamètres d’appoint ou plus | Pour maintenir une distribution dimensionnelle de fonctionnement approuvée plutôt que de compter uniquement sur l’usure pour obtenir des barres plus petites. | Politique d’appoint, inventaire par dimension, méthode de relevé des barres usées, traçabilité du fournisseur et du lot, et critères de retrait. | Perte de l’identification des dimensions, variation non déclarée de la masse de la charge, anciens corps broyants, retraits biaisés et impossibilité d’attribuer les performances. |
| Diamètre inchangé | Pour isoler une variable de matière, de traitement thermique, de contrôle ou de fournisseur tout en conservant la stratégie dimensionnelle actuelle. | Dimensions commandées et réelles, relevé de charge, alimentation et régime de service, période d’essai, incertitude de mesure et gestion de la transition. | Supposer que des diamètres nominalement égaux impliquent une section réelle, une rectitude, des extrémités, une masse, un profil de dureté ou un comportement en service identiques. |
Longueur des barres, longueur utile de broyage et jeu en fonctionnement
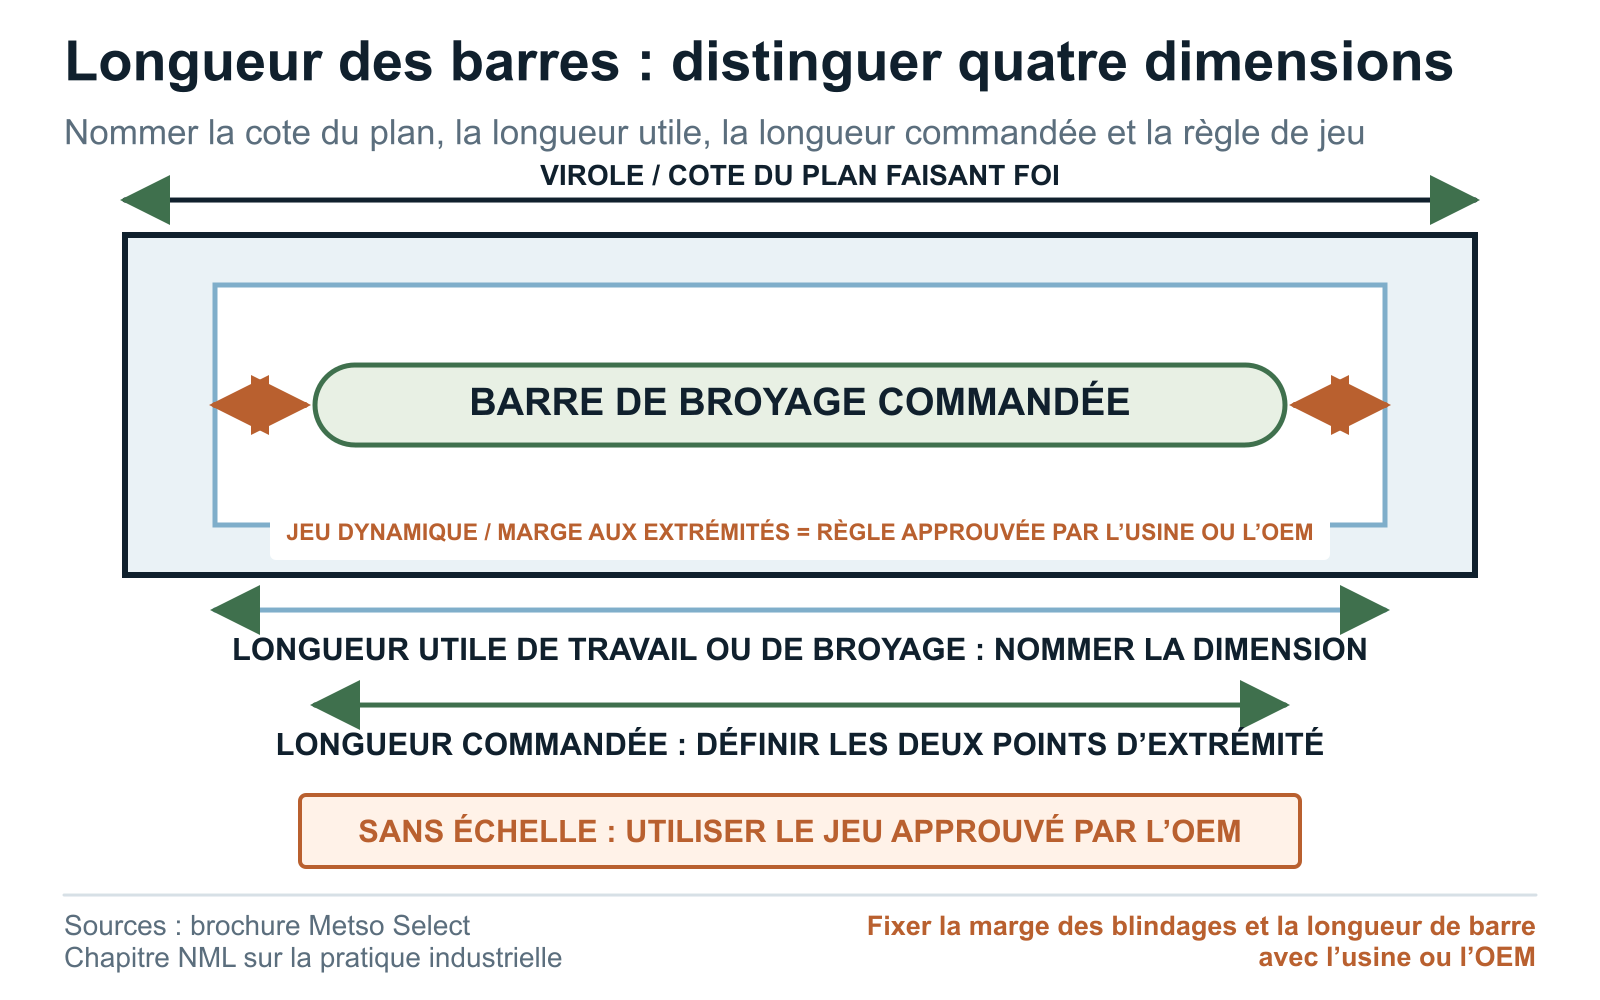
Relier la longueur des barres à l’espace utile de travail du broyeur. La longueur de virole, la distance entre blindages et la longueur utile de broyage sont des mesures différentes : désigner la dimension et le plan qui régissent la commande.
L’usine ou le constructeur doit définir la règle de jeu. L’état des blindages, la géométrie des extrémités, les équipements d’alimentation et de décharge, les bouts des barres, la rectitude, la dispersion réelle des longueurs et les conséquences d’un contact ou d’un coincement font tous partie de cet examen. Il n’existe pas de jeu générique valable pour tous les broyeurs.
Conserver la longueur, la rectitude et l’état des extrémités comme critères d’acceptation distincts. Une barre peut satisfaire l’un et échouer à un autre. Lors de l’examen d’un problème d’adaptation ou d’enchevêtrement, consigner la définition des points d’extrémité, le procédé de préparation des bouts, les critères d’acceptation des bavures ou fissures et l’état actuel de la charge.
Exigences de diamètre, de longueur, de rectitude et d’extrémités
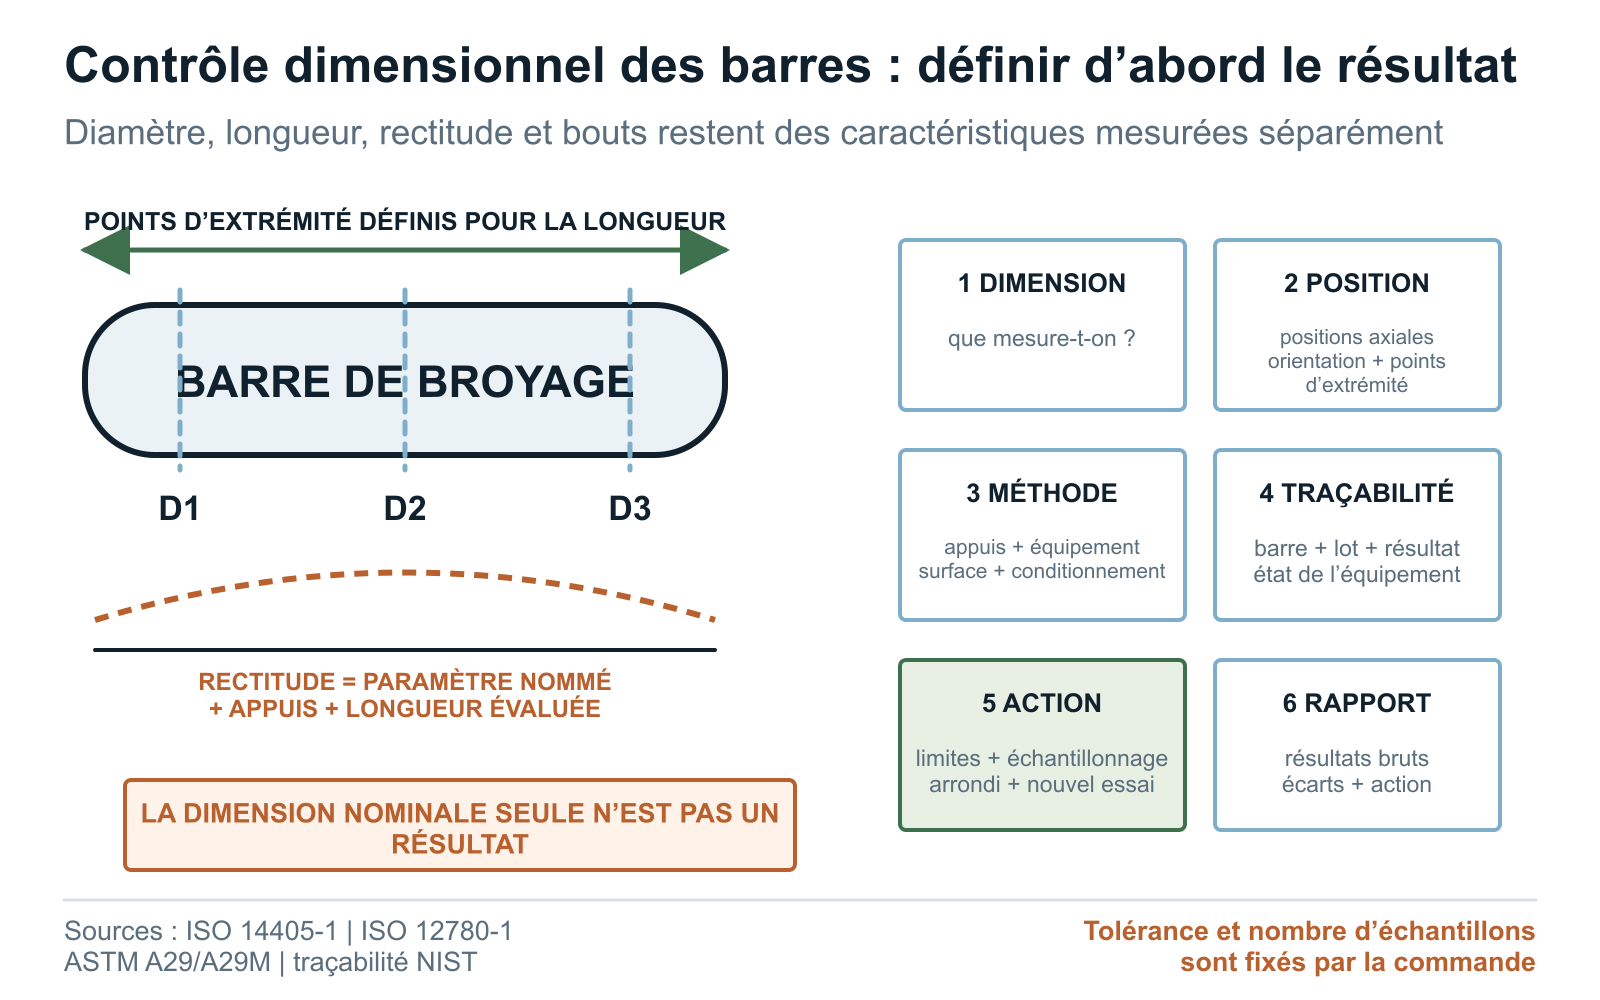
Définir le diamètre et la longueur comme des caractéristiques mesurables, et pas seulement comme des valeurs nominales. Préciser les limites, les positions, les orientations, l’état de surface, la définition des points d’extrémité, l’équipement et l’échantillonnage. L’ISO 14405-1 fournit un vocabulaire dimensionnel utile, mais le plan ou la commande doit toujours fixer la tolérance.
Pour la rectitude, désigner le paramètre, la longueur évaluée, les appuis, l’orientation, la méthode, l’équipement et la limite. L’ISO 12780-1 définit les concepts de rectitude ; elle ne fixe ni limite pour une barre de broyage ni montage de mesure en atelier. Si l’usine utilise une méthode fondée sur un écart, décrire précisément comment cet écart est obtenu.
Relier chaque résultat à la barre ou au lot qu’il représente et à un équipement dont l’état d’étalonnage ou de vérification est à jour. Conserver les lectures brutes, les règles d’arrondi, les écarts, les contre-essais et toute règle de décision exigée par la méthode de mesure convenue.
| Caractéristique | La RFQ ou la commande doit définir | Le rapport de contrôle doit indiquer | Ce qui doit rester constant |
|---|---|---|---|
| Diamètre | Valeur nominale, limites supérieure et inférieure, caractéristique de taille, positions axiales, orientations, état de surface et de conditionnement avant mesure, méthode, échantillonnage et arrondi. | Identification de la barre et du lot, lectures réelles par position et orientation, équipement, état, méthode, opérateur, date, écarts et traitement des résultats hors limites. | Un vocabulaire normalisé ou une spécification générale de barres ne fixe pas une valeur pour les barres de broyage et ne démontre pas leur aptitude au broyeur. |
| Longueur | Valeur nominale, limites, définition des points d’extrémité, préparation des bouts, appuis, méthode, conditionnement avant mesure, échantillonnage et relation avec la règle d’adaptation au broyeur approuvée par l’acheteur. | Longueur réelle individuelle, interprétation des points d’extrémité, équipement et état, identification de la barre, date, valeurs aberrantes, reprises et approbation de libération. | La longueur de virole, la longueur utile de broyage et la longueur de barre commandée sont des dimensions distinctes. |
| Rectitude | Paramètre désigné, élément évalué dans son ensemble ou localement, longueur évaluée, appuis et orientation, référence ou repère le cas échéant, équipement, limite, échantillonnage et base d’acceptation. | Montage de mesure, distance entre appuis, orientation, profil ou écart maximal selon la commande, positions, résultat brut, incertitude lorsqu’elle est exigée et identification de la barre. | Une photographie au sol, une observation au roulement ou une seule valeur d’écart ne constitue pas une preuve dont la signification se suffit à elle-même. |
| Extrémités | Procédé de fabrication autorisé, point d’extrémité, équerrage ou forme si exigés, état des bavures et des arêtes, critères de fissuration ou de déformation, chanfrein ou rayon, exigences relatives à la zone affectée thermiquement ou à la cartographie de dureté, et méthode de contrôle. | Photographies des extrémités ou résultats repérés sur un schéma lorsque la commande l’exige, historique des reprises, état de conformité et lien avec la même barre ou le même lot. | La longueur nominale seule ne décrit ni la géométrie ni l’état des extrémités. |
| Échantillonnage et rapports | Définition du lot, nombre d’échantillons ou plan d’échantillonnage, tirage aléatoire, stade d’essai, témoin ou tierce partie, format des données brutes, champs du certificat, contre-essai, arrondi, incertitude ou bande de garde, et responsable de la décision sur le lot. | Barres couvertes, identifiants des barres échantillonnées, ensemble des résultats individuels, données manquantes, état des équipements, approbations, contre-essais et décision finale sur le lot. | Un échantillon conforme ne couvre que les barres désignées par le plan d’échantillonnage ; la traçabilité métrologique s’applique aux résultats, pas à une simple étiquette sur l’instrument. |
Qualification dimensionnelle dans des blocs de fonctionnement comparables
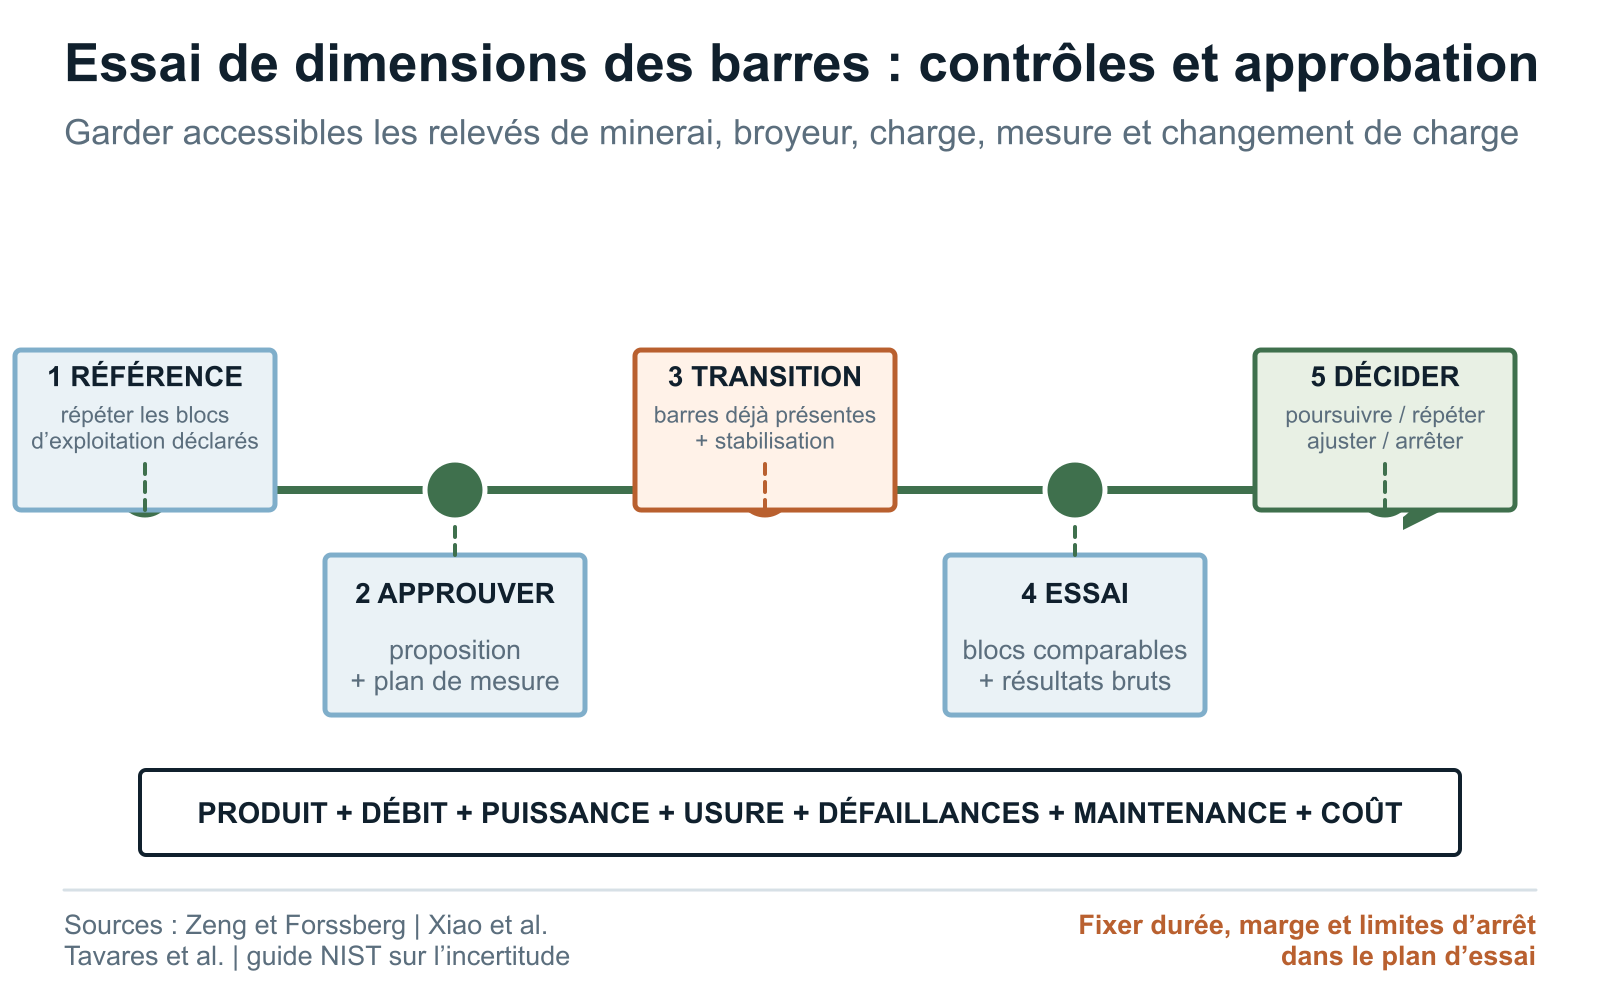
L’offre peut définir une proposition ; l’essai en usine détermine si elle convient. Définir les blocs de référence, de transition, de stabilisation et d’essai avant le chargement. Maintenir l’alimentation, la campagne de minerai, l’état des blindages, la vitesse, la masse de la charge, le débit visé et l’objectif de produit suffisamment proches pour permettre la comparaison des blocs.
Examiner la granulométrie du produit, le débit, la puissance ou l’énergie spécifique, la consommation corrigée de barres, les ruptures, les retraits de barres déformées, les enchevêtrements ou événements de manutention, la maintenance et le coût. Un chiffre inférieur en kg/t ne suffit pas à convaincre si l’objectif de produit, le minerai ou l’état de la charge a changé simultanément.
Convenir des règles d’arrêt de sécurité et de la décision commerciale avant l’essai. L’issue peut être de poursuivre, d’ajuster, de répéter ou d’arrêter. Si la dérive d’exploitation dépasse l’effet observé, indiquer que l’essai ne permet pas de conclure et conserver les données brutes pour le bloc suivant.
Rédaction de la RFQ et de la commande
Préciser les champs fixés par l’acheteur, ceux que le fournisseur doit confirmer et ceux qui exigent l’approbation de l’usine ou du constructeur. Le fournisseur peut confirmer la faisabilité de fabrication et le contrôle ; l’approbation de l’adaptation au broyeur et du chargement reste du ressort de l’usine, sauf attribution contractuelle de cette autorité à une autre partie.
Séparer la commande d’essai de l’approvisionnement courant. L’essai exige une quantité, une identification des lots, un plan de transition, une autorisation de mise en service, un relevé d’exploitation, des règles d’arrêt et une date d’examen. Les commandes suivantes exigent la révision approuvée et un avis de modification avant tout changement par le fournisseur des dimensions, de la voie matière, du traitement thermique, de la provenance, du contrôle ou de l’emballage.
Indiquer dans la RFQ le broyeur identifié, les dimensions et tolérances confirmées, la méthode de mesure de la rectitude, les exigences relatives aux extrémités et les rapports de contrôle. Signaler les valeurs encore soumises à l’examen de l’usine ou du constructeur. Le fournisseur doit préciser, pour ces champs, toute limite de fabrication ou dérogation proposée avant la passation de la commande d’essai.
TRAME RFQ / COMMANDE — DIMENSIONS DES BARRES DE BROYAGE
Broyeur : [site, repère, constructeur/modèle, dispositif de décharge, diamètre intérieur, longueur utile de travail]
Service actuel : [minerai/alimentation, taille maximale et F80, base humide/sèche, débit, vitesse/puissance, objectif de produit]
Charge actuelle : [diamètres et longueurs des barres, masse totale, distribution des tailles usées, ruptures, déformations ou enchevêtrements récents]
Barres proposées : [diamètre, longueur, nuance/norme, état de traitement thermique, quantité d’essai]
Confirmation de l’adaptation : [jeux aux blindages et aux extrémités confirmés par le service technique de l’usine ou le constructeur du broyeur]
Dimensions : [limites de diamètre et de longueur, rectitude, état des extrémités, méthode de contrôle, échantillonnage]
Traçabilité : [coulée d’acier, lot de traitement thermique, fardeau, certificat]
Blocs d’essai : [référence, transition, stabilisation, fonctionnement avec les barres proposées]
Mesures : [granulométrie du produit, débit, puissance, consommation corrigée de barres, défaillances, arrêts]
Règles d’arrêt : [sécurité du site, fonctionnement du broyeur, état de la charge et points d’arrêt pour examen commercial]
Décision : [poursuivre, répéter, ajuster ou arrêter]
Maîtrise des modifications : [aucun changement de dimensions, de voie matière, de traitement thermique, de contrôle ou de méthode d’essai sans approbation écrite]
Réponse du fournisseur : [exceptions, variantes, hypothèses restant à confirmer, livraison, emballage, destination]Questions des acheteurs
Comment choisir le diamètre des barres pour un broyeur à barres ?
Partir du broyeur identifié, de la taille maximale d’alimentation et du F80, des données de masse volumique et de broyabilité du minerai, du produit visé, du débit, de la masse actuelle de la charge et de sa distribution de diamètres, du profil des barres usées et de l’historique d’exploitation. Demander au service technique de l’usine et au constructeur d’approuver un ou plusieurs diamètres maximaux de barres d’appoint, puis les comparer dans des blocs de fonctionnement contrôlés. Aucun catalogue ni aucune formule ne peut choisir un diamètre valable pour tous les broyeurs.
La longueur des barres doit-elle être égale à celle de la virole du broyeur ?
Non. La longueur de virole, la distance entre blindages, la longueur utile de broyage et l’espace utilisable par les barres sont des mesurandes potentiellement différents. Avant de commander la longueur, l’acheteur doit identifier le plan actuellement applicable, les blindages et la géométrie des extrémités installés, la règle approuvée de jeu en fonctionnement, la définition des points d’extrémité des barres et l’approbation de l’usine ou du constructeur.
Quelle rectitude des barres de broyage faut-il spécifier dans la commande ?
Utiliser la valeur approuvée pour le broyeur et la manutention réels, puis préciser le paramètre de rectitude, la longueur évaluée, les appuis, l’orientation, l’équipement, la méthode, la limite, l’échantillonnage, l’incertitude ou la règle de décision lorsqu’elles sont exigées, et les champs du rapport. L’ISO 12780-1 fournit un vocabulaire, pas une limite unique pour les barres de broyage.
Un seul diamètre de barre convient-il à tous les minerais et à toutes les granulométries d’alimentation ?
Non. Les études en laboratoire et en usine montrent que la taille de l’alimentation et des corps broyants peut modifier le broyage, mais chaque résultat appartient au minerai, au broyeur, à la charge, à la méthode et au régime essayés. Examiner la campagne de minerai réelle de l’usine, la distribution des plus grosses tailles, la broyabilité, le produit visé, la charge présente et les conditions d’exploitation avant de choisir une dimension.
Quelles dimensions doivent figurer dans un rapport de contrôle des barres de broyage ?
Rapporter chaque mesure de diamètre aux positions axiales et orientations commandées, la longueur individuelle selon les points d’extrémité définis, le résultat de rectitude exigé avec la configuration complète de mesure et les résultats d’état des extrémités. Inclure l’identification de la barre ou du lot, l’équipement et son état d’étalonnage ou de vérification, la méthode, l’opérateur, la date, les résultats bruts, les arrondis, les écarts, les contre-essais et la décision finale sur le lot.
Comment l’acheteur doit-il essayer une nouvelle dimension de barre de broyage ?
Définir à l’avance la proposition, la référence, le plan de transition, les blocs de fonctionnement comparables, les contrôles du minerai et de l’alimentation, la masse de la charge et le mélange de fournisseurs, les contrôles matière et dureté, les indicateurs de produit, de débit, de puissance, d’usure et de défaillance, les règles d’arrêt de sécurité et commerciales, l’incertitude et le décideur. Rapporter l’exposition aux anciens corps broyants et tout essai interrompu à sa durée réelle, sans extrapolation.
Liste de contrôle RFQ
- Identifier l’usine, le repère du broyeur à barres, le constructeur, le modèle, le type, le dispositif de décharge et l’ingénieur responsable
- Consigner le plan du broyeur actuellement applicable, la fiche technique, le plan des blindages, les révisions et le standard d’usine
- Vérifier le diamètre intérieur, la longueur utile de travail ou de broyage, les blindages et la géométrie des extrémités installés, ainsi que la règle de jeu en fonctionnement désignée
- Confier l’approbation de l’adaptation au broyeur et du chargement à l’usine, au constructeur ou à une autre partie habilitée par contrat
- Consigner la taille maximale d’alimentation, le F80 ou la distribution granulométrique complète, la date d’échantillonnage, la campagne de minerai, la masse volumique, l’humidité ou la teneur en solides et la variabilité
- Preuves de broyabilité ou d’indice de travail reliées à l’identification de l’échantillon, à la méthode, au laboratoire, à la date et à l’incertitude applicable
- Définir le P80 ou la distribution du produit visé, les préoccupations de surdimensionnés et de fines, le débit, la puissance, la vitesse, le circuit et les contraintes en aval
- Relever la masse actuelle de la charge, le diamètre maximal des barres d’appoint, la distribution des diamètres, les longueurs, les fournisseurs et les anciens corps broyants présents
- Documenter la distribution des barres usées, les règles d’ajout et de retrait, les barres cassées et déformées, les enchevêtrements et l’historique de maintenance
- Énoncer l’hypothèse justifiant le diamètre proposé et préciser si les barres de ce diamètre remplacent ou complètent la charge présente, ou y sont introduites progressivement
- Relier la longueur proposée au mesurande vérifié du broyeur, à la définition des points d’extrémité, à la géométrie des bouts, à la rectitude et à l’examen approuvé des jeux
- Le diamètre commandé comprend la valeur nominale, les limites, la caractéristique de taille, les positions axiales, les orientations, l’état de surface, la méthode, l’échantillonnage et l’arrondi
- La longueur commandée comprend la valeur nominale, les limites, les points d’extrémité, les appuis, l’équipement, la méthode, l’échantillonnage et l’arrondi
- La rectitude comprend le paramètre désigné, la longueur évaluée, les appuis et l’orientation, l’équipement, la méthode, la limite, l’échantillonnage et la règle de décision
- Le procédé de préparation et l’acceptation des extrémités couvrent les points d’extrémité, les bavures, les arêtes, les fissures, les déformations, l’équerrage ou la forme, ainsi que le chanfrein ou le rayon lorsqu’ils sont exigés
- Maîtriser la nuance, la norme et son édition, l’état de livraison, le traitement thermique, la méthode de dureté et sa cartographie indépendamment des dimensions
- Définir la coulée, le lot de fabrication ou de traitement thermique, le fardeau, l’identité de la pièce et le stade de contrôle, y compris le lot ou les pièces couverts par chaque résultat
- Résultats de mesure reliés à l’identification de l’équipement, à son état d’étalonnage ou de vérification, à la méthode, à l’opérateur, à la date, aux données brutes et aux écarts
- Préciser l’incertitude, la bande de garde ou la règle de décision, le contre-essai, l’arrondi, les valeurs aberrantes, les reprises, la mise en attente et l’approbation de libération lorsque la méthode convenue l’exige
- Fixer la quantité d’essai, le marquage des fardeaux, l’emballage, la manutention, la destination, l’échantillon conservé et les exigences de remise des données
- Définir à l’avance la référence, le changement de charge, la stabilisation, les blocs d’essai, la comptabilisation des anciennes barres et les contrôles permettant de comparer le minerai et les conditions d’exploitation
- Examiner ensemble la distribution granulométrique du produit, le débit, la puissance, la consommation corrigée de barres, les défaillances, le relevé de charge, la maintenance, la réponse en aval et le coût
- Maintenir actives les règles d’arrêt liées à la sécurité du site, au procédé, aux preuves et aux conditions commerciales, avec des décideurs identifiés
- La maîtrise des modifications exige l’approbation écrite de l’acheteur avant de changer les dimensions, la matière, le traitement thermique, la provenance, le contrôle, la traçabilité, l’emballage ou la méthode d’essai
Références
- Principes du traitement des minéraux
- Brochure des broyeurs horizontaux Select
- Fragmentation — Théorie et pratique industrielle, chapitre 6
- Effets de la granulométrie d’alimentation et des charges de barres sur les performances de broyage
- Optimisation de la taille des corps broyants d’un broyeur à barres dans une usine de préparation de minerai pour l’alumine
- Méthode d’étude du mouvement des barres dans un broyeur à barres de laboratoire
- Simulation de l’essai de broyabilité Bond au broyeur à barres
- ASTM A29/A29M-23 — Exigences générales pour les barres en acier au carbone et en acier allié travaillées à chaud
- ISO 14405-1:2025 — Spécification géométrique des produits — Tolérancement dimensionnel — Partie 1 : Tailles linéaires
- ISO 12780-1:2011 — Spécification géométrique des produits — Rectitude — Partie 1 : Vocabulaire et paramètres de rectitude
- Traçabilité métrologique : questions fréquentes et politique du NIST
- NIST Technical Note 1297 — Guide pour l’évaluation et l’expression de l’incertitude des résultats de mesure du NIST
Assistance aux demandes de renseignements
Votre demande part d’un plan de pièce ?
Envoyez le plan ou la RFQ avec la nuance, les dimensions, l’état de livraison, les opérations, le contrôle, la quantité et la destination. Nous pouvons signaler les points à clarifier avant l’offre.