Kích thước thanh phải được quyết định theo máy nghiền trước khi ghi vào đơn hàng
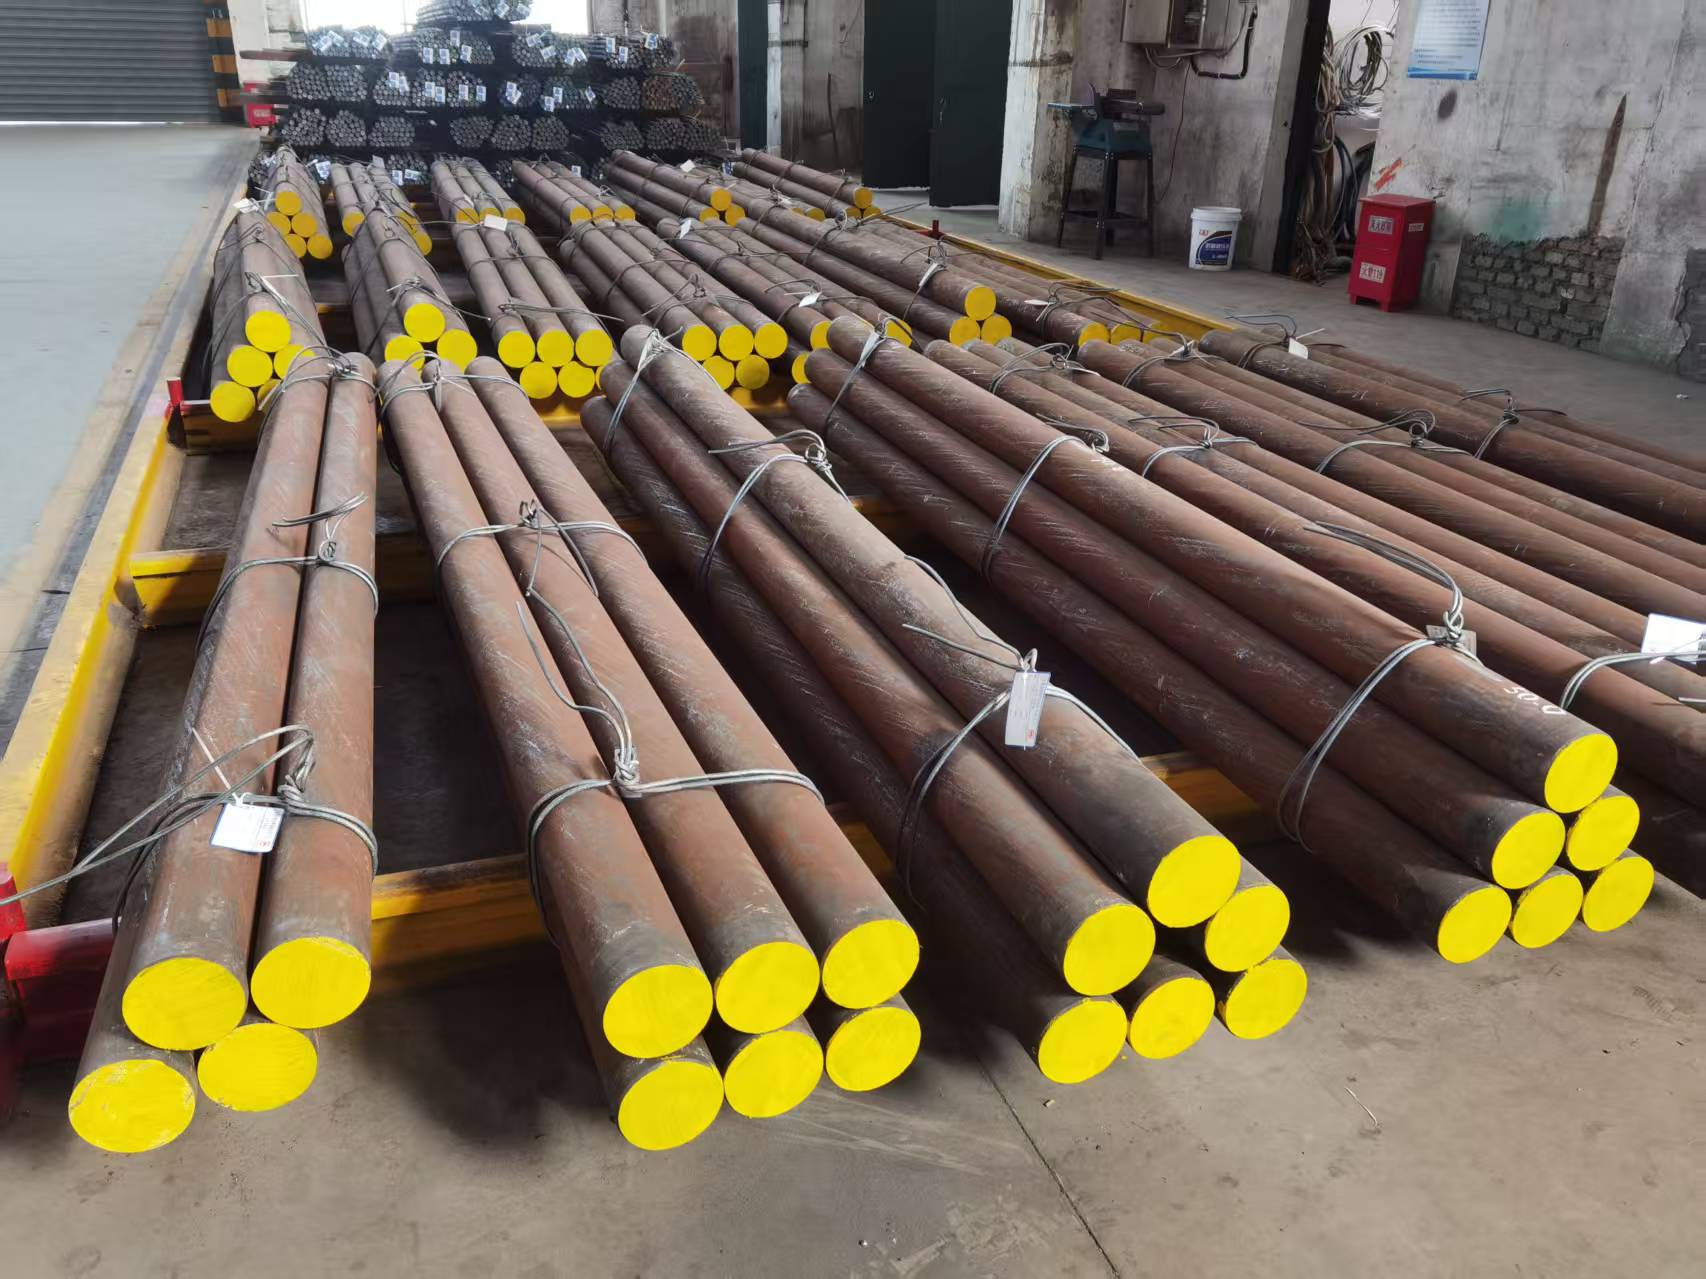
Quy định riêng đường kính thanh nạp bù và chiều dài thanh. Xác nhận hình học máy nghiền đang lắp trước khi chốt chiều dài.
Chọn ảnh để mở bản gốc kích thước đầy đủ và xem các nhãn chú thích.
Các điểm chính
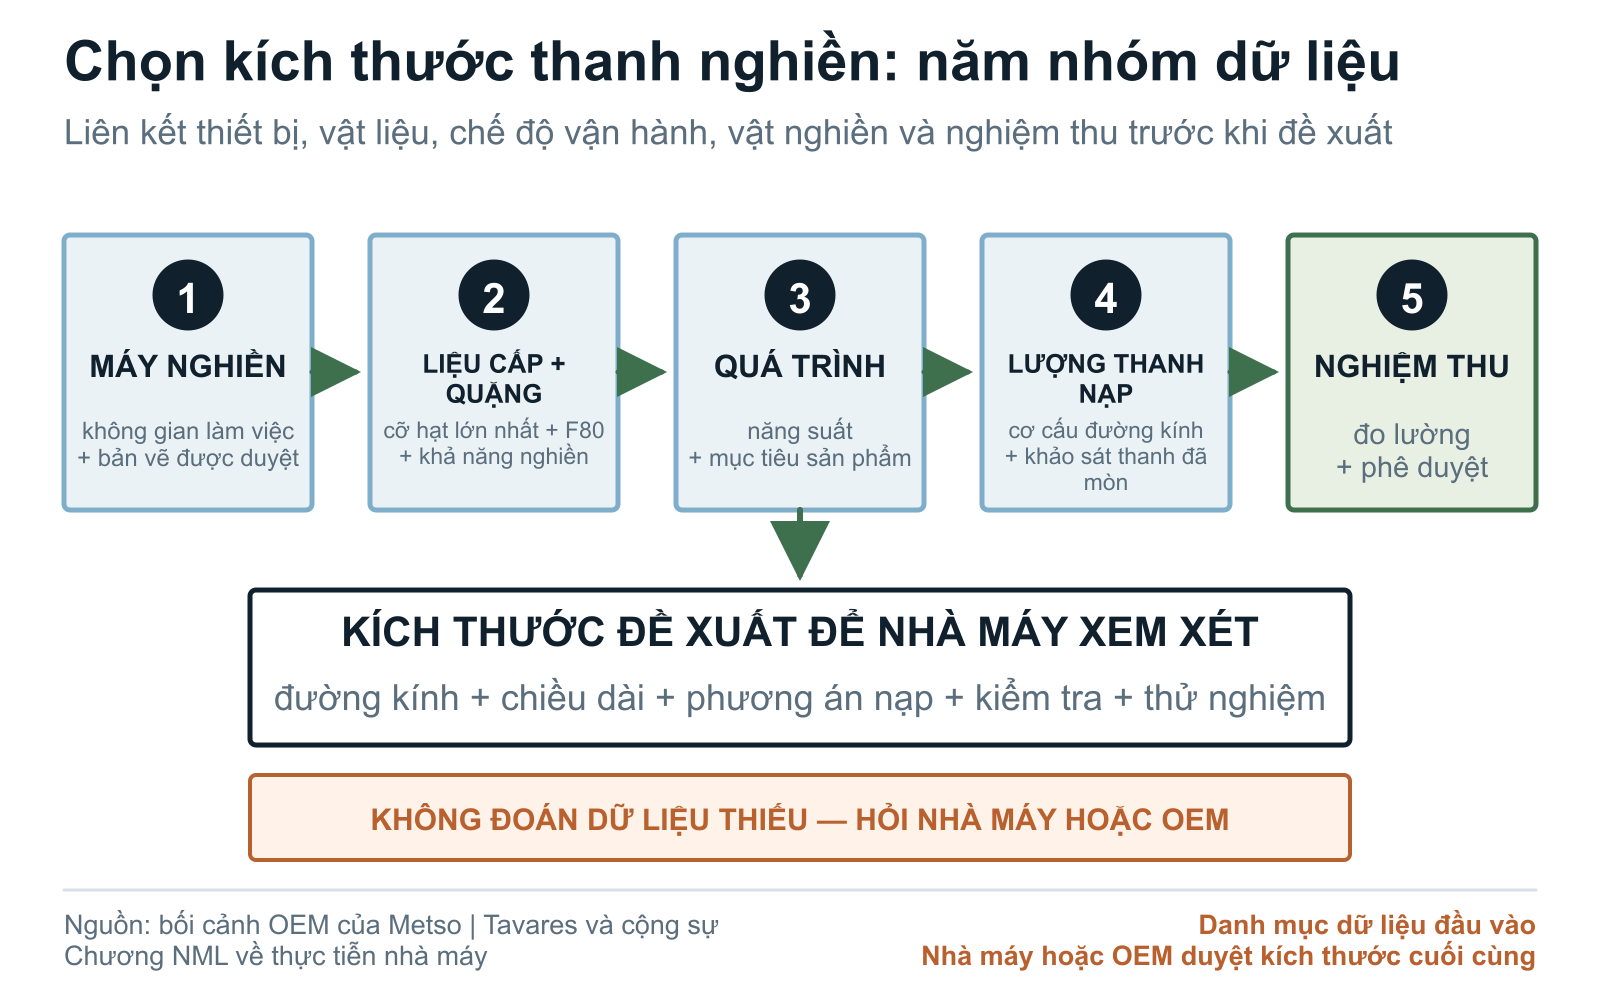
- Chọn đường kính đề xuất theo liệu cấp, mục tiêu công nghệ và lượng thanh hiện có.
- Xác nhận chiều dài theo máy nghiền đang lắp, không theo chiều dài vỏ danh nghĩa.
- Thực hiện thử nghiệm kích thước có kiểm soát và lưu kết quả về sản phẩm, năng lượng, tiêu hao và hư hỏng.
Không gian làm việc thực tế bên trong máy nghiền
Đường kính và chiều dài thanh giải quyết những vấn đề khác nhau. Đường kính ảnh hưởng đến lượng thanh trong máy và đáp ứng nghiền của nó. Chiều dài phải phù hợp với không gian làm việc bên trong máy nghiền đang lắp. Đặt cả hai chỉ theo thông số danh nghĩa trên nhãn máy sẽ bỏ qua những phép đo quan trọng.
Bắt đầu từ bản vẽ hiện hành hoặc kết quả đo máy nghiền đã được phê duyệt: đường kính trong, chiều dài làm việc hữu hiệu, tấm lót, hình dạng hai đầu máy và các bộ phận cấp/tháo liệu. Ghi phiên bản bản vẽ và tình trạng tấm lót. Tấm lót thay mới hoặc bố trí đầu máy thay đổi có thể làm thay đổi kích thước tưởng như đã chốt ở đơn hàng trước.
Đối chiếu bản vẽ với lượng thanh hiện có: kích thước thanh nạp bù, đường kính sau mòn, khối lượng thanh trong máy và các thanh cong hoặc gãy mới lấy ra. Thay đổi kích thước cần giải quyết vấn đề đã quan sát hoặc mục tiêu công nghệ, không chỉ để danh mục lựa chọn trông gọn hơn.
Vấn đề nằm ở đường kính, chiều dài hay điều kiện vận hành?
Bắt đầu từ triệu chứng, rồi kiểm tra kích thước hoặc hồ sơ quá trình có thể giải thích triệu chứng đó. Nhiều nguyên nhân có thể tạo ra cùng một triệu chứng, vì vậy cần tách quan sát khỏi kết luận.
| Vấn đề quan sát được | Hồ sơ cần xem trước tiên | Bước tiếp theo hữu ích |
|---|---|---|
| Sản phẩm quá thô hoặc năng suất bị hạn chế | Phân bố cỡ hạt liệu cấp, mục tiêu sản phẩm, cơ cấu lượng thanh, tốc độ và công suất | Sàng lọc đường kính thanh nạp bù cho phép so sánh có kiểm soát |
| Rối thanh, tiếp xúc ở đầu thanh hoặc chuyển động khó khăn | Hình học đang lắp, phân bố chiều dài thực tế, đầu thanh, độ thẳng và lượng thanh đã mòn trong máy | Cùng bộ phận kỹ thuật nhà máy hoặc nhà sản xuất máy nghiền xem xét độ phù hợp |
| Có thêm nhiều thanh cong hoặc gãy | Kích thước thanh thu hồi, lịch sử lô/xử lý và sự kiện vận hành | Xem xét ứng xử cơ học cùng với hình học |
| Tấm lót hoặc bố trí hai đầu máy đã thay đổi | Bản vẽ hiện hành và không gian làm việc có thể sử dụng | Xác nhận lại chiều dài thanh và khoảng hở trước khi đặt lại |
| Tiêu hao thay đổi khi dùng kích thước mới | Tồn lượng thanh, liệu cấp quy khô, cỡ hạt sản phẩm và hồ sơ lấy thanh ra | Đối chiếu kg/t trước khi quy mức cải thiện cho vật nghiền |
Bảng dữ liệu đầu vào để chọn kích thước
Một yêu cầu báo giá hữu ích có thể bắt đầu từ một trang thông tin nhà máy. Hồ sơ thiết yếu gồm hình học sử dụng được của máy nghiền, liệu cấp, lượng thanh hiện có và mục tiêu sản phẩm. Để trống những mục còn thiếu cho đến khi được đo hoặc xác nhận.
Đối với liệu cấp, kèm phân bố cỡ hạt có ngày ghi nhận, cỡ hạt lớn nhất và F80 nếu có, cùng nhận diện quặng hoặc phối trộn và cơ sở độ ẩm/hàm lượng rắn. Giữ dữ liệu khả năng nghiền của nhà máy cùng nhận diện mẫu đã thử. Chỉ số công Bond cho máy nghiền thanh mô tả đáp ứng trong phép thử; bản thân nó không phải công thức chọn đường kính.
Trong số liệu vận hành cơ sở, ghi năng suất quy khô theo tấn/giờ, tốc độ, công suất, phân bố cỡ hạt sản phẩm, tình trạng tấm lót và các sự cố hư hỏng hoặc rối thanh gần đây. Những hồ sơ này tạo mục tiêu cải thiện cụ thể cho kích thước đề xuất.
| Nhóm dữ liệu đầu vào | Các trường tối thiểu | Bằng chứng nên ưu tiên | Quyết định được hỗ trợ |
|---|---|---|---|
| Máy nghiền và không gian làm việc | Nhà máy và mã máy nghiền, kiểu máy, tháo liệu, đường kính trong, chiều dài làm việc hoặc chiều dài nghiền hữu hiệu, tấm lót, hình dạng hai đầu máy, khoảng hở, tốc độ, công suất và phiên bản bản vẽ hiện hành. | Bản vẽ hoặc bảng thông số của nhà sản xuất thiết bị, tiêu chuẩn nhà máy đã phê duyệt, bản vẽ tấm lót, kết quả đo bảo trì và phê duyệt của kỹ sư phụ trách. | Có thể đánh giá đường kính và chiều dài đề xuất cho đúng thiết bị đang xét hay không. |
| Liệu cấp và quặng | Kích thước hạt lớn nhất, F80 hoặc phân bố cỡ hạt đầy đủ, đợt xử lý quặng, khối lượng riêng, độ ẩm hoặc hàm lượng rắn, cùng bằng chứng về độ cứng, tính mài mòn và khả năng nghiền khi có sử dụng. | Việc lấy mẫu tại nhà máy có ghi thời gian, báo cáo phòng thí nghiệm kèm mã mẫu và phương pháp, cùng hồ sơ đợt xử lý hoặc phối trộn quặng. | Những đường kính đề xuất nào cần được xem xét về kỹ thuật và liệu cấp thử nghiệm có tính đại diện đến đâu. |
| Chỉ tiêu cuối quá trình | Năng suất, P80 hoặc phân bố cỡ hạt mục tiêu, vấn đề hạt quá cỡ và hạt mịn, bố trí mạch nghiền, giới hạn công đoạn sau, công suất và tình trạng nước hoặc bùn quặng. | Dữ liệu xuất từ hệ thống lưu lịch sử vận hành, báo cáo khảo sát, cân bằng khối lượng, phân tích cỡ hạt tại phòng thí nghiệm và phạm vi vận hành đã phê duyệt. | Những chỉ tiêu vận hành phải duy trì ổn định khi thử kích thước đề xuất. |
| Lượng thanh hiện có trong máy | Cơ cấu đường kính và chiều dài, khối lượng thanh trong máy, lượng nạp bổ sung, phân bố kích thước thanh đã mòn, lượng lấy ra, cơ cấu thanh của các nhà cung cấp, thanh gãy, cong và rối. | Khảo sát lượng thanh trong máy, sổ theo dõi nạp bổ sung và lấy ra, truy xuất bó hàng, ảnh, hồ sơ bảo trì và sự cố. | Có thể đưa kích thước mới vào một cách có kiểm soát hay không và sẽ xử lý giai đoạn chuyển đổi hoặc lượng vật nghiền cũ còn lại như thế nào. |
| Chi tiết thương mại và kiểm tra | Số lượng, đơn hàng thử nghiệm hay định kỳ, thứ tự ưu tiên áp dụng tiêu chuẩn, đặc tính kích thước, lấy mẫu, báo cáo, giai đoạn kiểm tra, đóng gói, điểm đến và người phê duyệt cuối cùng. | RFQ đã được chấp thuận, bản vẽ, đơn đặt hàng, kế hoạch kiểm tra và thử nghiệm, mẫu chứng chỉ và quy trình xử lý sai lệch đã được phê duyệt. | Những nội dung nhà cung cấp phải chào giá, đo, báo cáo và tạm giữ để bên mua xem xét. |
Lựa chọn đường kính thanh nghiền trong phương án nạp thử
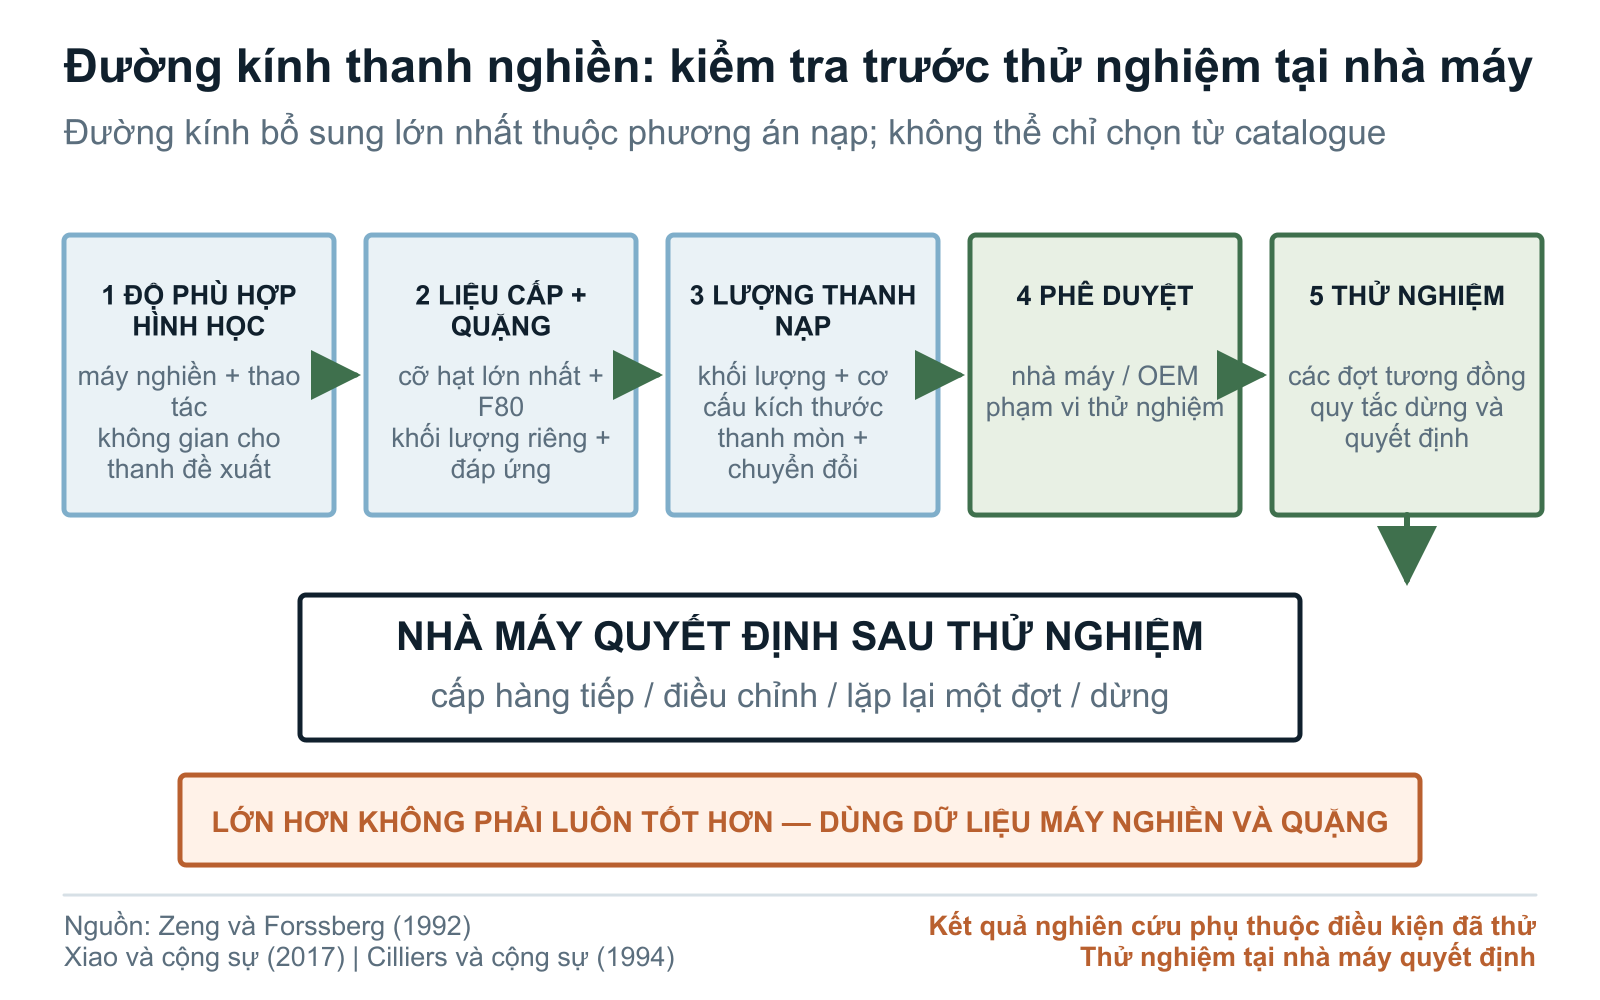
Với cùng khối lượng thép và chiều dài thanh, thay đổi đường kính làm thay đổi số thanh và diện tích bề mặt sẵn có. Điều này cũng thay đổi điều kiện tiếp xúc giữa vật nghiền và liệu cấp. Phương án phù hợp phụ thuộc vào quặng và nhiệm vụ mà máy nghiền phải thực hiện.
Để so sánh hình học đơn giản, giảm đường kính từ 100 mm xuống 80 mm trong khi giữ nguyên tổng khối lượng thép, chiều dài và khối lượng riêng. Số thanh lý tưởng hóa tăng lên (100 ÷ 80)² = 1,5625 lần, còn diện tích mặt bên hình trụ tăng lên 100 ÷ 80 = 1,25 lần. Tức là số thanh tăng 56,25% và diện tích mặt bên tăng 25%; đây không phải dự báo kết quả nghiền.
Phân bố kích thước sau mòn khiến lượng thanh thực tế trong máy phức tạp hơn phép tính này. Đánh giá kích thước nạp bù đề xuất theo lượng thanh hiện có và quy trình bốc xếp, nạp thanh. Nếu thử nghiệm nhằm tách riêng ảnh hưởng của đường kính, giữ nhất quán mác thép và trạng thái xử lý. Thay đổi cả ba cùng lúc là thử một tổ hợp, không chỉ riêng đường kính.
Khi thay đổi đường kính, cũng cần xem xét trạng thái nhiệt luyện và phân bố độ cứng theo bán kính. Xem radial hardness profile (EN).
| Thay đổi đề xuất | Lý do bên mua có thể xem xét phương án này | Bằng chứng cần duy trì khả năng so sánh | Rủi ro cần theo dõi |
|---|---|---|---|
| Tăng đường kính lớn nhất của thanh nạp bù | Để thử khả năng phá vỡ hạt thô hoặc khôi phục cơ cấu thanh trong máy sau một thay đổi về liệu cấp hay chế độ làm việc đã được bộ phận kỹ thuật nhà máy phê duyệt. | Đợt xử lý quặng, phân bố liệu cấp, trạng thái máy nghiền, khối lượng thanh trong máy, chiều dài, phương án vật liệu, sản phẩm mục tiêu, năng suất và phương pháp đo. | Độ phù hợp với máy và thao tác xử lý, công suất, phân bố cỡ hạt sản phẩm, hạt mịn, chuyển động của lượng thanh trong máy, tương tác với tấm lót và bộ phận tháo liệu, gãy, cong và sự trộn lẫn trong giai đoạn chuyển đổi. |
| Giảm đường kính lớn nhất của thanh nạp bù | Để thử một dạng tiếp xúc khác hoặc đáp ứng liệu cấp mịn hơn, đồng đều hơn theo một giả thuyết vận hành đã được phê duyệt. | Cùng máy nghiền và điều kiện liệu cấp, khối lượng và cơ cấu kích thước thanh đã khai báo, chỉ tiêu sản phẩm cuối quá trình, thời gian hoặc mức độ tiếp xúc vận hành, nhận diện nhà cung cấp và quy tắc dừng. | Hạt thô còn đi qua, năng suất, công suất, nghiền quá mức hoặc phát sinh hạt mịn, mài mòn thanh, gãy và lượng thanh nhiều kích thước trộn lẫn không được kiểm soát. |
| Hai hoặc nhiều đường kính thanh nạp bù | Để duy trì phân bố kích thước vận hành đã được phê duyệt, thay vì chỉ dựa vào mài mòn để tạo ra những thanh nhỏ hơn. | Chính sách nạp bổ sung, lượng thanh theo từng kích thước, phương pháp khảo sát thanh đã mòn, truy xuất nhà cung cấp và lô, cùng tiêu chí lấy thanh ra. | Mất khả năng phân biệt kích thước, thay đổi khối lượng thanh trong máy không được ghi nhận, vật nghiền cũ còn lại, việc lấy thanh ra thiếu tính đại diện và không thể quy kết kết quả vận hành cho từng yếu tố. |
| Giữ nguyên đường kính | Để tách riêng ảnh hưởng của một biến về vật liệu, nhiệt luyện, kiểm tra hoặc nhà cung cấp, đồng thời giữ nguyên phương án kích thước hiện tại. | Kích thước đặt hàng và thực tế, khảo sát lượng thanh trong máy, liệu cấp và chế độ làm việc, khoảng thời gian thử nghiệm, độ không đảm bảo đo và cách xử lý giai đoạn chuyển đổi. | Giả định rằng đường kính danh nghĩa bằng nhau đồng nghĩa với tiết diện thực tế, độ thẳng, đầu thanh, khối lượng, phân bố độ cứng hoặc đáp ứng trong sử dụng cũng bằng nhau. |
Nghiên cứu tại nhà máy: điều gì thay đổi giữa thanh 100 mm và 80 mm?
Xiao và cộng sự nghiên cứu kích thước thanh tại một nhà máy tuyển quặng phục vụ sản xuất alumin. Bài báo năm 2017 cho biết chỉ 2,98% liệu cấp có cỡ hạt dưới 0,074 mm, và mô tả phép so sánh giữa thanh có đường kính 100 mm và 80 mm. Phương án đường kính nhỏ hơn cải thiện các chỉ tiêu nghiền được báo cáo tại nhà máy đó.
| Hạng mục | Chi tiết được báo cáo | Cách đọc dữ liệu |
|---|---|---|
| Nhà máy và vật liệu | Nhà máy tuyển quặng phục vụ sản xuất alumin; xử lý bauxit | Nghiên cứu tại một nhà máy cụ thể, không đại diện cho mọi loại quặng |
| So sánh vật nghiền | Đường kính thanh 100 mm và 80 mm | So sánh các kích thước đề xuất trong điều kiện nghiên cứu |
| Hạt mịn trong liệu cấp | 2,98% dưới 0,074 mm | Một phần bối cảnh cỡ hạt liệu cấp của kết quả |
| Năng suất riêng theo sản phẩm | q của cấp hạt dưới 0,9 mm tăng 4,76% | Chỉ tiêu do các tác giả báo cáo; không phải mức tăng năng suất nhà máy hoặc tuổi thọ thanh áp dụng chung |
Nguồn: Xiao và cộng sự, Tối ưu kích thước vật nghiền của máy nghiền thanh tại nhà máy tuyển quặng phục vụ sản xuất alumin, 2017, 17(2), 367–370, DOI 10.12034/j.issn.1009-606X.216284. Các số liệu trên lấy từ phần tóm tắt do nhà xuất bản công bố.
Điểm hữu ích là câu hỏi của thử nghiệm: kích thước hiện có đã phù hợp với liệu cấp và mục tiêu sản phẩm này chưa? Đây không phải chỉ dẫn chung rằng cần giảm đường kính thanh. Đặt cùng câu hỏi cho máy nghiền thực tế rồi đo kết quả đáp ứng.
Nguồn:[5]
Chiều dài thanh nghiền, chiều dài nghiền hữu hiệu và khoảng hở khi vận hành
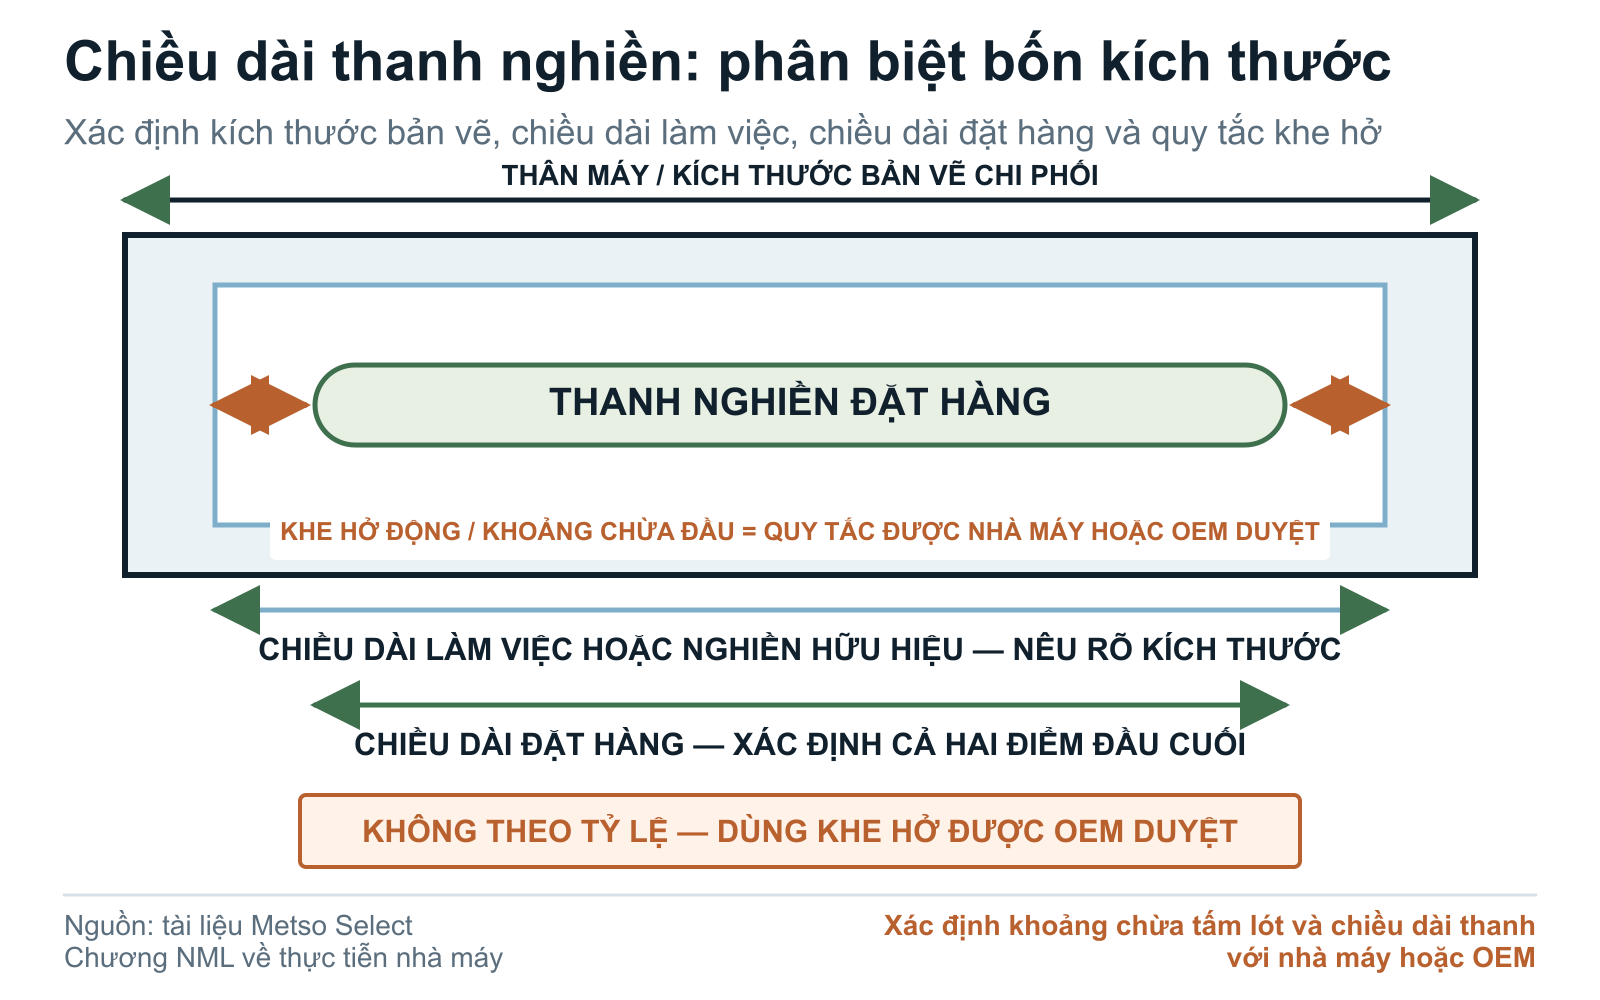
Dùng kích thước thực sự chi phối độ phù hợp của thanh. Chiều dài vỏ máy, khoảng cách giữa các tấm lót và chiều dài nghiền hữu hiệu không phải những tên gọi thay thế cho nhau. Bản vẽ máy nghiền và hình dạng hai đầu máy đang lắp cần xác định kích thước nào chi phối đơn hàng.
Ví dụ, tài liệu về dòng máy nghiền Select của Metso liệt kê các model máy nghiền thanh theo đường kính máy nghiền và chiều dài nghiền hữu hiệu. Đó là kích thước thiết bị, không phải hướng dẫn đặt thanh có chiều dài bằng EGL được liệt kê.
Yêu cầu nhà máy hoặc nhà sản xuất máy nghiền xác nhận khoảng hở làm việc cho bố trí đang lắp. Tính đến dung sai chiều dài thanh, đầu thanh, độ thẳng và tình trạng tấm lót. Tách riêng các hạng mục nghiệm thu này: thanh có thể nằm trong giới hạn chiều dài nhưng tình trạng đầu thanh hoặc độ cong vẫn không đạt.
Yêu cầu về đường kính, chiều dài, độ thẳng và đầu thanh
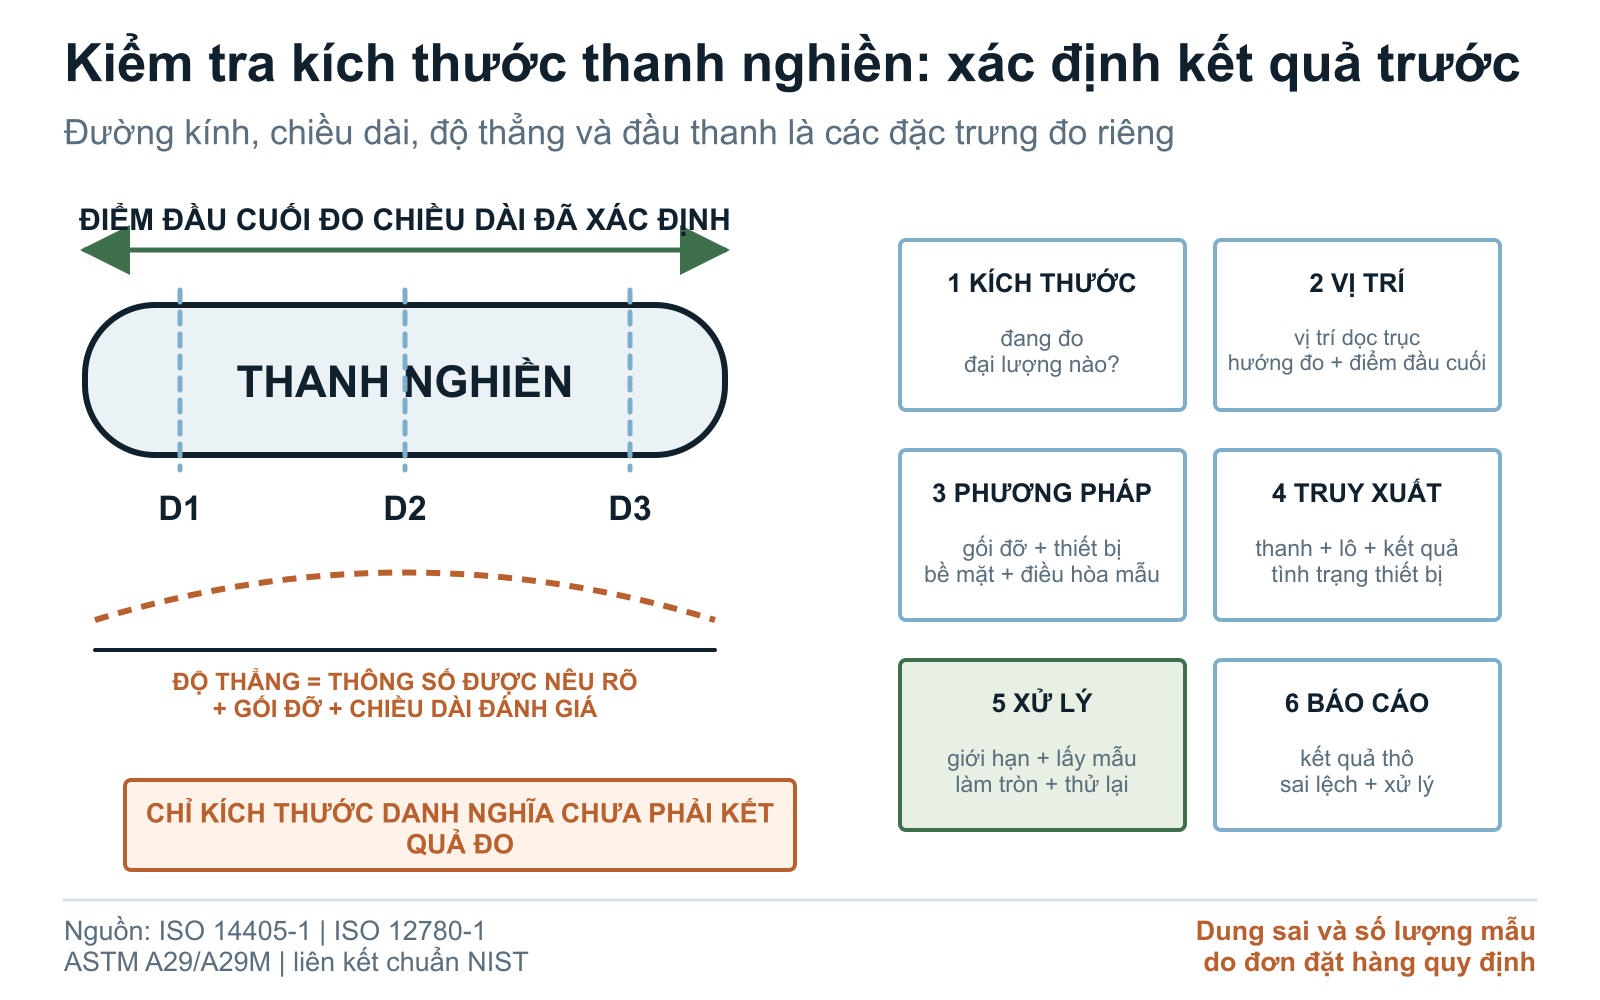
“100 mm × 4 m” chỉ xác định sản phẩm danh nghĩa, chưa phải yêu cầu kiểm tra đầy đủ. Nêu giới hạn đường kính và chiều dài cho phép, vị trí đo và các điểm đầu/cuối xác định chiều dài. ISO 14405-1 cung cấp thuật ngữ kích thước; đơn hàng quy định các giá trị.
Độ thẳng cần phương pháp kiểm tra riêng. Quy định chiều dài đánh giá, gối đỡ, hướng đặt, bố trí đo và giới hạn chấp nhận. Khe hở lớn nhất đo trên một khoảng cách gối đỡ không tự động so sánh được với kết quả từ bố trí khác. ISO 12780-1 giúp định nghĩa đặc tính, nhưng không lựa chọn giới hạn cho thanh nghiền.
Giữ từng số đo và nhận diện thanh hoặc lô. Ghi thiết bị và tình trạng xác minh thiết bị, ngày kiểm tra, mọi gia công lại hoặc thử lại. Những thông tin này giúp truy xuất thanh có kết quả bất thường sau khi mở bó.
| Yêu cầu | Nội dung cần ghi trong đơn hàng | Nội dung cần lưu trong báo cáo |
|---|---|---|
| Đường kính | Kích thước danh nghĩa và giới hạn; vị trí dọc trục và hướng đo | Số đo riêng lẻ kèm nhận diện thanh hoặc lô |
| Chiều dài | Giới hạn, định nghĩa điểm đầu/cuối và chuẩn bị đầu thanh | Chiều dài thực tế và mọi gia công lại ở đầu thanh |
| Độ thẳng | Thông số, chiều dài đánh giá, gối đỡ, hướng đặt, phương pháp và giới hạn | Bố trí đo và kết quả đo, không chỉ ghi “đạt” |
| Đầu thanh | Hình dạng yêu cầu, tình trạng ba via/cạnh và tiêu chí chấp nhận vết nứt hoặc biến dạng | Kết quả kiểm tra và ảnh khi được yêu cầu |
| Lấy mẫu | Định nghĩa lô, kế hoạch lấy mẫu, giai đoạn thử và quy tắc thử lại/ra quyết định | Các thanh được kiểm tra, tình trạng thiết bị, kết quả gốc và quyết định cuối cùng đối với lô |
Đánh giá kích thước qua các giai đoạn vận hành có điều kiện tương đồng
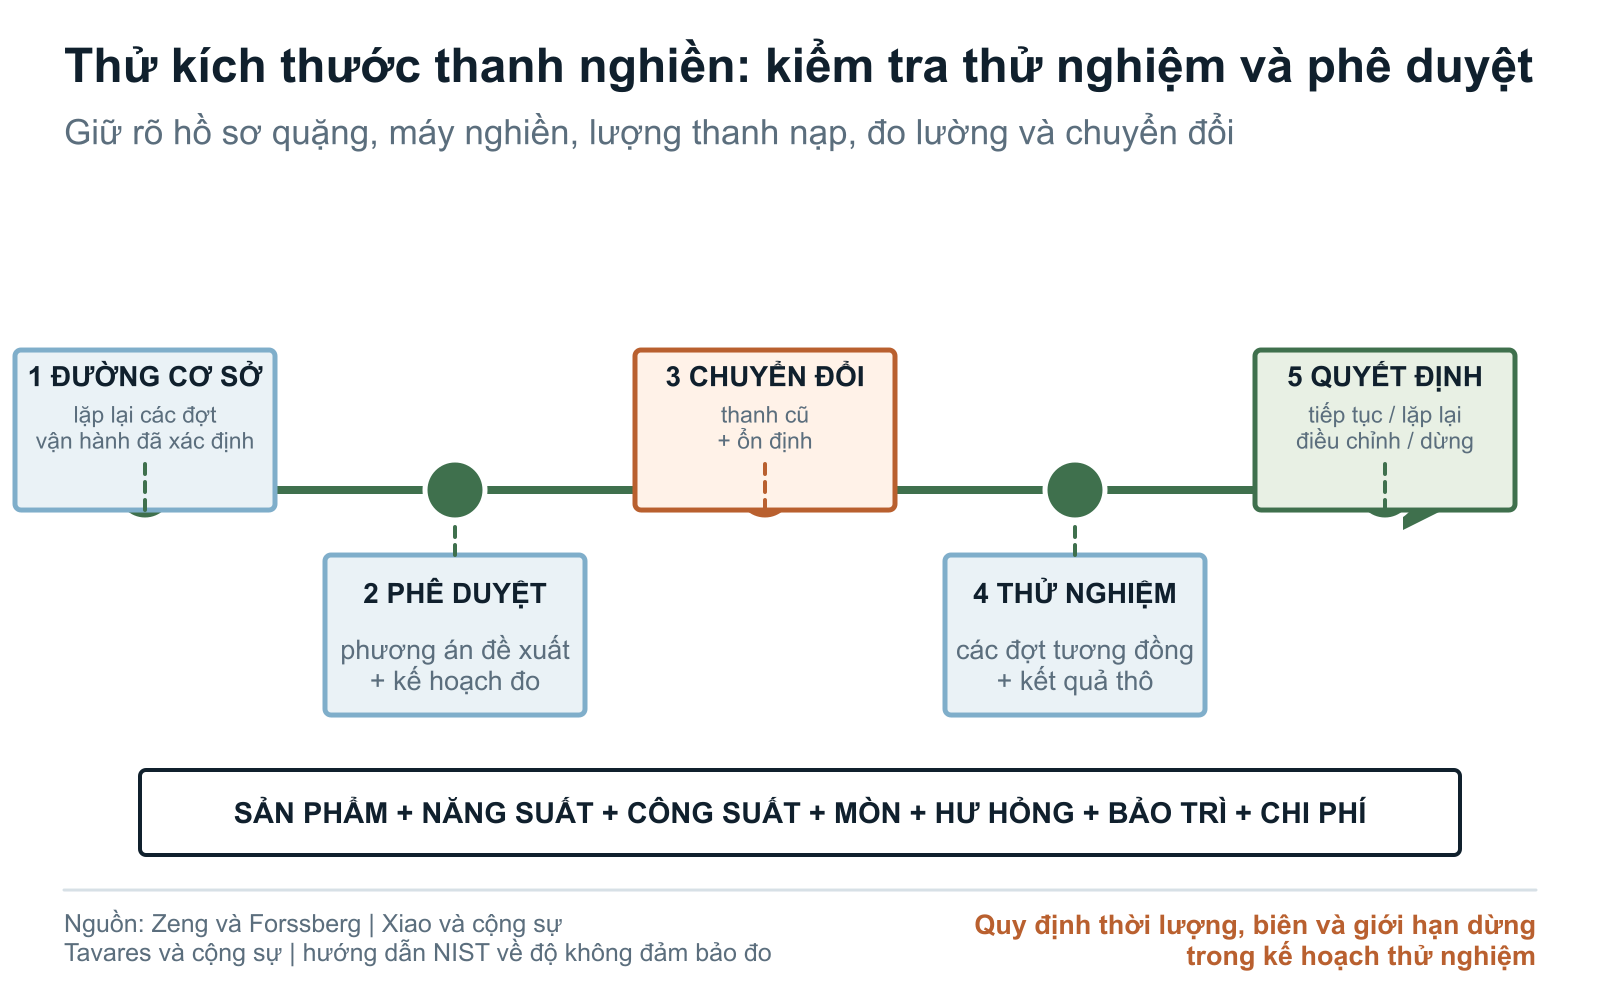
Ghi rõ câu hỏi mà thử nghiệm kích thước cần trả lời: sản phẩm mịn hơn ở cùng chế độ làm việc, năng suất cao hơn với cùng mục tiêu sản phẩm, tiêu hao ít hơn hay ít thanh phải lấy ra sớm hơn. Xác định các giai đoạn vận hành cơ sở, chuyển đổi và thử phương án đề xuất trước khi nạp thanh.
Giữ quặng, liệu cấp, tình trạng tấm lót, tốc độ và khối lượng thanh đủ tương đồng để so sánh có ý nghĩa. Theo dõi cỡ hạt sản phẩm, năng suất, kWh/t, tiêu hao thanh đã hiệu chỉnh, gãy, cong và sự kiện trong bốc xếp, nạp hoặc lấy thanh ra. kg/t thấp hơn không phải cải thiện nếu đi kèm sản phẩm không đạt yêu cầu.
Thống nhất quy tắc dừng của nhà máy và người đánh giá kết quả. Quyết định có thể là áp dụng kích thước đó, điều chỉnh, lặp lại so sánh hoặc dừng. Nếu điều kiện vận hành thay đổi quá nhiều, giữ hồ sơ và thử lại với số liệu cơ sở rõ ràng hơn.
Sử dụng hướng dẫn cân bằng khối lượng theo kg/t và thử nghiệm nhà cung cấp để tách biến động lượng thanh trong máy khỏi tiêu hao trong thử nghiệm kích thước.
Cách ghi RFQ và đơn đặt hàng
Từ yêu cầu của máy nghiền đến đơn hàng chế tạo
Đưa kích thước đã xác nhận, trạng thái xử lý và yêu cầu kiểm tra vào đơn hàng và hồ sơ lô.
Chọn ảnh để mở bản gốc kích thước đầy đủ và xem các nhãn chú thích.
Gửi kích thước đã xác nhận cùng các câu hỏi còn lại về máy nghiền trong một bản mô tả. Chúng tôi có thể xem xét khả năng chế tạo, phương án vật liệu và yêu cầu kiểm tra. Độ phù hợp và việc phê duyệt vận hành trên máy đang lắp cần được bộ phận kỹ thuật nhà máy hoặc nhà sản xuất máy nghiền xác nhận.
Với đơn hàng thử nghiệm, ghi số lượng, nhận diện lô, kế hoạch chuyển đổi, các phép đo và ngày đánh giá. Với nguồn cung lặp lại, dẫn chiếu phiên bản quy cách đã phê duyệt và yêu cầu thống nhất trước khi thay đổi kích thước, vật liệu, xử lý hoặc kế hoạch kiểm tra.
Có thể chép dàn ý dưới đây vào yêu cầu báo giá. Đính kèm bản vẽ máy nghiền hiện hành, hồ sơ cỡ hạt liệu cấp, lịch sử lượng thanh trong máy và ảnh thanh đã lấy ra. Nhờ đó, nhà cung cấp và nhà máy có cùng cơ sở ban đầu.
NỘI DUNG RFQ / ĐƠN ĐẶT HÀNG VỀ KÍCH THƯỚC THANH NGHIỀN
Máy nghiền: [nhà máy, mã máy, nhà sản xuất thiết bị/model, bố trí tháo liệu, đường kính trong, chiều dài làm việc hữu hiệu]
Chế độ hiện tại: [quặng/liệu cấp, kích thước hạt lớn nhất và F80, cơ sở ướt/khô, năng suất, tốc độ/công suất, chỉ tiêu sản phẩm]
Lượng thanh hiện có: [đường kính và chiều dài thanh, tổng khối lượng, phân bố kích thước sau mòn, tình trạng gãy, cong hoặc rối gần đây]
Thanh đề xuất: [đường kính, chiều dài, mác thép/tiêu chuẩn, trạng thái nhiệt luyện, số lượng thử nghiệm]
Xác nhận độ phù hợp: [khoảng hở với tấm lót và hai đầu máy được bộ phận kỹ thuật nhà máy hoặc nhà sản xuất máy nghiền xác nhận]
Kích thước: [giới hạn đường kính và chiều dài, độ thẳng, tình trạng đầu thanh, phương pháp kiểm tra, lấy mẫu]
Truy xuất: [mẻ luyện thép, lô nhiệt luyện, bó hàng, chứng chỉ]
Các giai đoạn thử: [số liệu cơ sở, chuyển đổi, ổn định, chạy thanh đề xuất]
Chỉ tiêu đo: [cỡ hạt sản phẩm, năng suất, công suất, mức tiêu hao thanh đã hiệu chỉnh, hư hỏng, thời gian dừng máy]
Quy tắc dừng: [an toàn tại nhà máy, vận hành máy nghiền, tình trạng lượng thanh trong máy và các điểm tạm dừng để xem xét thương mại]
Quyết định: [tiếp tục, thử lại, điều chỉnh hoặc dừng]
Kiểm soát thay đổi: [không thay đổi kích thước, phương án vật liệu, nhiệt luyện, kiểm tra hoặc phương pháp thử khi chưa có phê duyệt bằng văn bản]
Phản hồi của nhà cung cấp: [ngoại lệ, phương án thay thế, giả định chưa được xác nhận, giao hàng, đóng gói, điểm đến]Câu hỏi của bên mua
Chọn đường kính thanh nghiền cho máy nghiền thanh như thế nào?
Bắt đầu từ cỡ hạt lớn nhất và F80 của liệu cấp, đặc tính nghiền của quặng, mục tiêu sản phẩm và phân bố kích thước thanh hiện có trong máy. Cùng bộ phận kỹ thuật nhà máy hoặc nhà sản xuất máy nghiền xem xét các đường kính thanh nạp bù đề xuất, rồi so sánh trong điều kiện vận hành tương đồng.
Chiều dài thanh nghiền có nên bằng chiều dài vỏ máy nghiền thanh không?
Không. Chiều dài thanh đặt hàng phải phù hợp với không gian làm việc thực tế đã lắp, có tính đến tấm lót, bộ phận ở hai đầu máy và khoảng hở đã phê duyệt. Xác nhận kích thước khống chế trên bản vẽ, dung sai chiều dài và tình trạng đầu thanh trước khi đặt hàng.
Đơn đặt hàng nên quy định độ thẳng của thanh nghiền như thế nào?
Quy định giới hạn đã phê duyệt cho máy nghiền cùng chiều dài đánh giá, bố trí gối đỡ, hướng đặt và phương pháp đo. ISO 12780-1 cung cấp thuật ngữ; bản vẽ hoặc đơn hàng lựa chọn yêu cầu áp dụng.
Một đường kính thanh có thể dùng cho mọi loại quặng và cỡ liệu cấp không?
Không. Cỡ liệu cấp, đặc tính nghiền của quặng và cơ cấu lượng thanh trong máy đều ảnh hưởng đến quá trình nghiền. Kích thước dùng tốt ở một nhà máy là phương án để nghiên cứu, không phải chỉ định có thể áp dụng nguyên trạng cho máy nghiền khác.
Báo cáo kiểm tra thanh nghiền cần bao gồm những kích thước nào?
Ghi từng số đo đường kính tại các vị trí đã thống nhất, chiều dài thực tế giữa các điểm đầu/cuối xác định, kết quả độ thẳng kèm bố trí đo và kiểm tra tình trạng đầu thanh. Liên kết các số liệu với nhận diện thanh hoặc lô và thiết bị kiểm tra.
Bên mua nên thử nghiệm kích thước thanh nghiền mới như thế nào?
Xác lập số liệu cơ sở, tính đến thanh còn lại trong giai đoạn chuyển đổi và so sánh các giai đoạn vận hành lặp lại. Theo dõi cỡ hạt sản phẩm, năng suất, năng lượng, tiêu hao đã đối chiếu và thanh hư hỏng lấy ra. Giữ nhất quán mác thép và xử lý khi mục tiêu là tách riêng ảnh hưởng của kích thước.
Danh mục kiểm tra RFQ
- Xác định nhà máy, mã thiết bị của máy nghiền thanh, nhà sản xuất thiết bị gốc, model, kiểu máy, bố trí tháo liệu và kỹ sư phụ trách
- Ghi bản vẽ máy nghiền hiện hành có giá trị áp dụng, bảng thông số, bản vẽ tấm lót, phiên bản và tiêu chuẩn nhà máy
- Xác minh đường kính trong, chiều dài làm việc hoặc chiều dài nghiền hữu hiệu, hình dạng tấm lót và hai đầu máy đang lắp, cùng quy tắc khoảng hở khi vận hành được chỉ định
- Giao trách nhiệm phê duyệt độ phù hợp với máy và việc nạp thanh cho nhà máy, nhà sản xuất thiết bị hoặc bên khác được hợp đồng trao thẩm quyền
- Ghi kích thước hạt cấp lớn nhất, F80 hoặc phân bố cỡ hạt đầy đủ, ngày lấy mẫu, đợt xử lý quặng, khối lượng riêng, độ ẩm hoặc hàm lượng rắn và mức độ biến động
- Bằng chứng về khả năng nghiền hoặc chỉ số công được liên kết với mã mẫu, phương pháp, phòng thí nghiệm, ngày thử và độ không đảm bảo áp dụng
- Xác định P80 hoặc phân bố cỡ hạt sản phẩm mục tiêu, vấn đề hạt quá cỡ và hạt mịn, năng suất, công suất, tốc độ, mạch nghiền và giới hạn của công đoạn sau
- Khảo sát khối lượng thanh hiện có, đường kính lớn nhất của thanh nạp bù, phân bố đường kính, chiều dài thanh, các nhà cung cấp và lượng vật nghiền cũ còn lại
- Ghi nhận phân bố thanh sau mòn, quy tắc nạp thêm và lấy ra, thanh gãy và cong, rối thanh và lịch sử bảo trì
- Nêu giả thuyết lựa chọn đường kính đề xuất và xác định thanh mới sẽ thay thế, bổ sung hay được đưa dần vào lượng thanh hiện có trong máy
- Chiều dài đề xuất được đối chiếu với đại lượng đo của máy đã xác minh, cách xác định mốc hai đầu, hình dạng đầu thanh, độ thẳng và kết quả đánh giá khoảng hở đã được phê duyệt
- Đường kính đặt hàng phải nêu giá trị danh nghĩa, giới hạn, đặc tính kích thước, vị trí dọc trục, hướng đo, trạng thái bề mặt, phương pháp, lấy mẫu và làm tròn
- Chiều dài đặt hàng phải nêu giá trị danh nghĩa, giới hạn, mốc hai đầu, cách kê đỡ, thiết bị, phương pháp, lấy mẫu và làm tròn
- Độ thẳng phải nêu thông số cụ thể, chiều dài đánh giá, cách kê đỡ và hướng đặt, thiết bị, phương pháp, giới hạn, lấy mẫu và quy tắc ra quyết định
- Quy trình gia công đầu thanh và nghiệm thu phải bao gồm mốc đầu thanh, ba via, cạnh, nứt, biến dạng, độ vuông góc hoặc hình dạng, cùng vát mép hoặc bán kính khi có yêu cầu
- Kiểm soát riêng mác vật liệu, tiêu chuẩn và phiên bản, trạng thái giao hàng, phương án nhiệt luyện, phương pháp thử và sơ đồ độ cứng, tách khỏi việc lựa chọn kích thước
- Xác định mẻ luyện, lô gia công hoặc lô nhiệt luyện, bó hàng, nhận diện từng thanh và giai đoạn kiểm tra, bao gồm lô hoặc những thanh mà từng kết quả đại diện
- Kết quả đo được liên kết với nhận diện thiết bị, tình trạng hiệu chuẩn hoặc xác nhận phù hợp, phương pháp, người thực hiện, ngày đo, dữ liệu gốc và sai lệch
- Nêu độ không đảm bảo, dải bảo vệ hoặc quy tắc ra quyết định, thử lại, làm tròn, giá trị bất thường, sửa lại, tạm giữ và phê duyệt xuất hàng khi phương pháp đã thống nhất yêu cầu
- Chốt số lượng thử nghiệm, ký mã hiệu bó hàng, đóng gói, thao tác xử lý, điểm đến, mẫu lưu và yêu cầu bàn giao dữ liệu
- Xác định trước giai đoạn lấy số liệu cơ sở, thay đổi thanh, ổn định, các giai đoạn thử, cách hạch toán thanh cũ còn lại và các biện pháp kiểm soát quặng, vận hành để bảo đảm khả năng so sánh
- Đánh giá đồng thời phân bố cỡ hạt sản phẩm, năng suất, công suất, mức tiêu hao thanh đã hiệu chỉnh, hư hỏng, khảo sát lượng thanh trong máy, bảo trì, đáp ứng của công đoạn sau và chi phí
- Duy trì các quy tắc dừng về an toàn tại nhà máy, quá trình, bằng chứng và thương mại, đồng thời chỉ định rõ người ra quyết định
- Kiểm soát thay đổi yêu cầu có phê duyệt bằng văn bản của bên mua trước khi thay đổi kích thước, vật liệu, nhiệt luyện, nguồn cung, kiểm tra, truy xuất, đóng gói hoặc phương pháp thử
Tài liệu tham khảo
- Cơ sở chế biến khoáng sản
- Tài liệu giới thiệu dòng máy nghiền ngang Select
- Đập nghiền — Lý thuyết và thực hành tại nhà máy, Chương 6
- Ảnh hưởng của kích thước liệu cấp và lượng thanh nghiền nạp vào máy đến hiệu quả nghiền
- Tối ưu kích thước vật nghiền của máy nghiền thanh tại nhà máy tuyển quặng phục vụ sản xuất alumin
- Phương pháp nghiên cứu chuyển động của thanh trong máy nghiền thanh phòng thí nghiệm
- Mô phỏng phép thử khả năng nghiền Bond bằng máy nghiền thanh
- ASTM A29/A29M-23 — Yêu cầu chung đối với thanh thép cacbon và thép hợp kim gia công nóng
- ISO 14405-1:2025 — Đặc tính hình học của sản phẩm — Dung sai kích thước — Phần 1: Kích thước dài
- ISO 12780-1:2011 — Đặc tính hình học của sản phẩm — Độ thẳng — Phần 1: Thuật ngữ và các thông số độ thẳng
- Liên kết chuẩn đo lường: Câu hỏi thường gặp và chính sách của NIST
- NIST Technical Note 1297 — Hướng dẫn đánh giá và biểu thị độ không đảm bảo của kết quả đo tại NIST
Hỗ trợ yêu cầu
Bắt đầu từ bản vẽ máy nghiền và lượng thanh hiện có.
Gửi kích thước làm việc, hồ sơ cỡ hạt liệu cấp, kích thước thanh hiện tại và vấn đề công nghệ cần giải quyết. Chúng tôi sẽ xem xét quy cách thanh đề xuất và yêu cầu kiểm tra để lập báo giá.