
Cách chọn vật liệu thanh nghiền trong sáu bước
Trước tiên, bên mua nên xác định dữ liệu nền của máy nghiền thanh và thanh nghiền hiện tại, sau đó tách riêng vấn đề quan sát được, so sánh các phương án vật liệu và nhiệt luyện ứng viên, đặt yêu cầu kiểm tra, lập kế hoạch thử nghiệm có khả năng truy xuất và chuyển phương án được chấp nhận thành RFQ. Trình tự này tránh coi tên mác thép hoặc một giá trị độ cứng đơn lẻ là cam kết về tuổi thọ sử dụng.
- Xác định dữ liệu nền — ghi lại chế độ vận hành của máy nghiền, điều kiện cấp liệu hoặc bùn quặng, đường kính và chiều dài thanh hiện tại, mác thép và trạng thái cung cấp nếu biết, chế độ nạp thanh, chu kỳ thay thế và thời gian quan sát.
- Phân loại vấn đề — phân biệt mài mòn tiến triển, gãy, cong, ăn mòn nhìn thấy được, hư hỏng do thao tác và thời gian dừng máy mà không kết luận cơ chế chỉ từ một hiện tượng.
- Lập danh sách rút gọn các phương án vật liệu và quy trình — so sánh 65Mn, 40Cr và 42CrMo4 / 4140 theo tiêu chuẩn áp dụng, kích thước tiết diện, trạng thái cung cấp, quy trình nhiệt luyện và hồ sơ yêu cầu; không xếp hạng mác thép chỉ dựa trên tên.
- Thiết lập các hạng mục xác minh — quy định phương pháp, thang đo, vị trí, tần suất và công đoạn thử độ cứng, cùng với kích thước, độ thẳng, trạng thái bề mặt, truy xuất theo mẻ luyện hoặc lô, MTC và các nội dung kiểm tra khác đã thỏa thuận.
- Lập kế hoạch thử nghiệm có kiểm soát — nhận dạng lô thử nghiệm, duy trì khoảng thời gian vận hành tương đương trong phạm vi thực tế, ghi lại sai lệch và quy định trước các tiêu chí về độ mòn, gãy, cong, dừng máy và kiểm tra.
- Soạn yêu cầu báo giá — nêu số lượng, đường kính, chiều dài, phương án vật liệu và quy trình, trạng thái vật liệu, phạm vi thử nghiệm và kiểm tra, ký mã hiệu, đóng gói, điểm đến, điều kiện thử nghiệm và người phê duyệt.
Đối với bên mua ở Nam Phi đang so sánh các nhà cung cấp vật nghiền, hãy sử dụng hướng dẫn về nhà cung cấp và thử nghiệm thanh nghiền để cụ thể hóa yêu cầu chung về vật nghiền thành yêu cầu về thanh thép, điều kiện làm việc của máy nghiền, kích thước, cơ sở thử nghiệm, kiểm tra, đóng gói và điểm đến trước khi so sánh giá.

Dữ liệu cơ sở vận hành
Chưa có đủ cơ sở để quyết định lựa chọn vật liệu khi chưa xác định dữ liệu nền về điều kiện làm việc. Ghi lại kích thước và trạng thái của thanh, chế độ vận hành máy nghiền, vật liệu cấp, cách nạp thanh, điều kiện nước hoặc bùn quặng, chu kỳ thay thanh và cách loại thanh. Bổ sung dữ liệu về đường kính giảm dần, hư hỏng cục bộ, gãy, cong, hư hỏng do thao tác và thời gian dừng máy. Tách riêng kết quả quan sát có đo lường, báo cáo của người vận hành và các điểm chưa biết.
Xác định cơ sở so sánh trước khi xem xét 65Mn, 40Cr hoặc 42CrMo4/4140. Tốc độ hao mòn cần có đại lượng tổn thất được xác định rõ, mẫu số như thời gian hoặc năng suất xử lý và khoảng thời gian quan sát. Bảng kiểm dữ liệu vận hành được liên kết chứa các trường thu thập dữ liệu chi tiết để xác định bằng chứng nào có thể so sánh được.
Trong một thí nghiệm nghiền khô theo mẻ bằng máy nghiền thanh năm 1992, kích thước hạt cấp, đường kính thanh, thành phần của lượng thanh nạp và thời gian nghiền đã ảnh hưởng đến kết quả nghiền đo được. Đây không phải là thử nghiệm thanh nghiền JOTAIN, không so sánh 65Mn, 40Cr hay 42CrMo4/4140 và không thể dự báo hao mòn hoặc tuổi thọ sử dụng. Bài học rút ra có phạm vi hẹp hơn: khi diễn giải kết quả, phải xem xét thông số vận hành cùng hồ sơ vật liệu.
Sử dụng bảng kiểm dữ liệu vận hành của thanh nghiền để tập hợp điều kiện vận hành máy nghiền, ghi nhận hao mòn và dữ liệu đầu vào thử nghiệm trong một hồ sơ có thể so sánh, trước khi xem xét các phương án vật liệu và quy trình.
Mài mòn do cọ xát, va đập, ăn mòn và tương tác giữa các cơ chế trên thanh nghiền
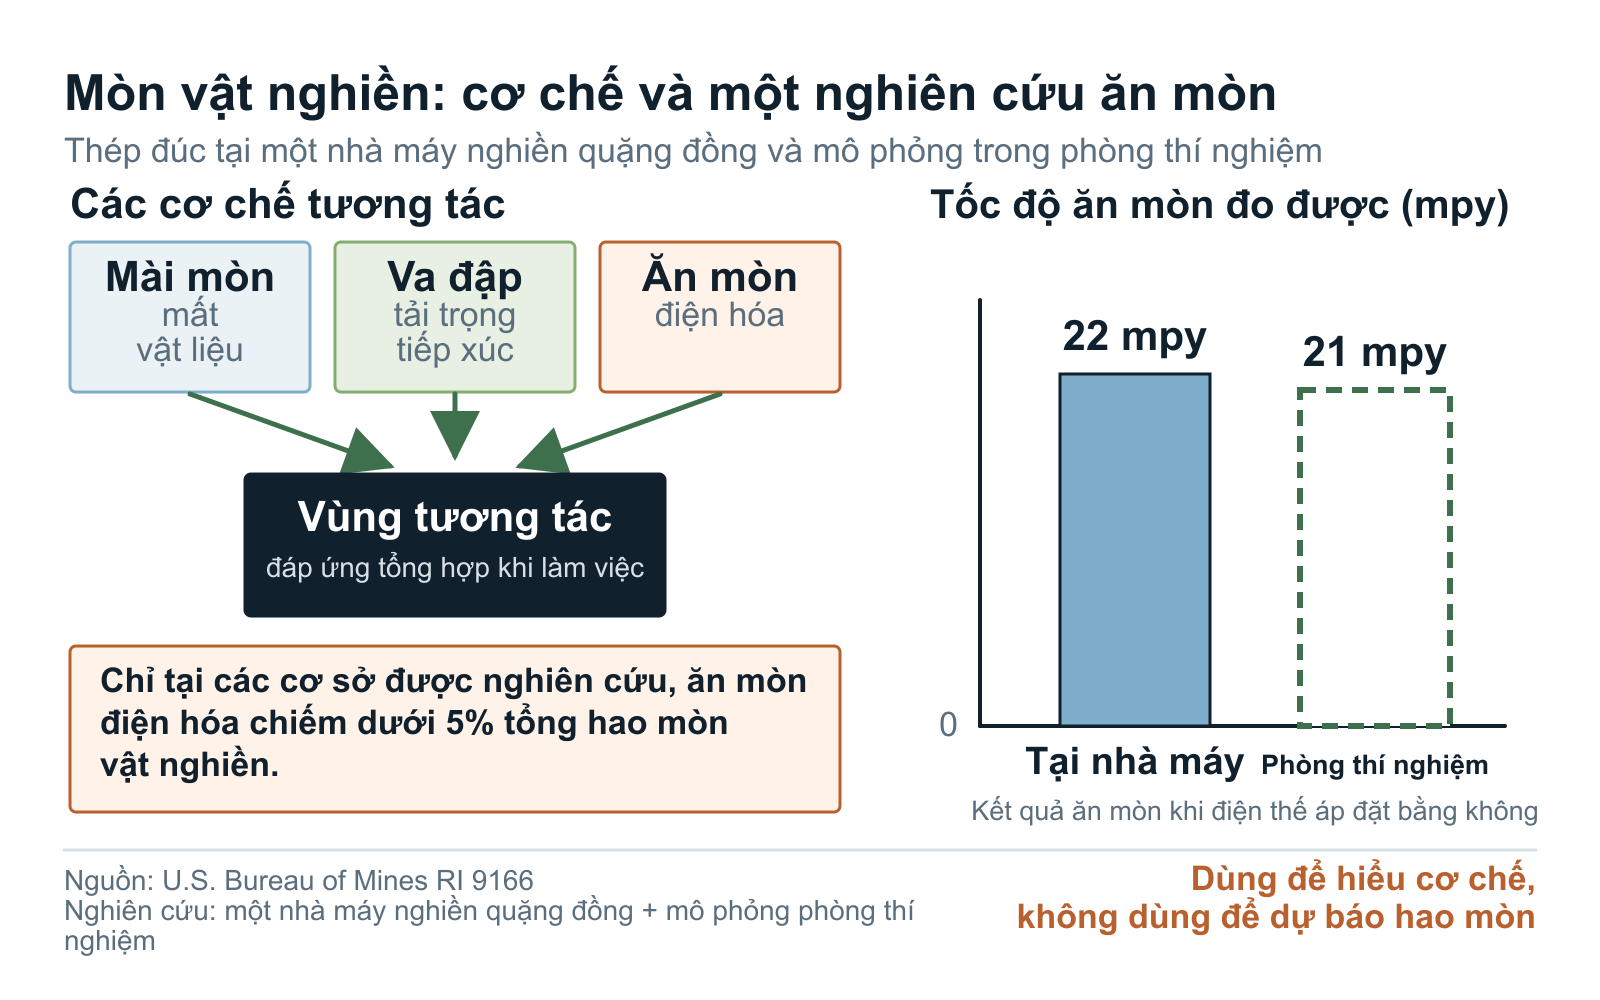
Lượng vật liệu bị mất quan sát được chưa phải là kết luận về cơ chế gây mất vật liệu. Mài mòn do cọ xát là sự mất vật liệu liên quan đến hạt cứng và chuyển động tương đối. Va đập liên quan đến tiếp xúc lặp lại và tải tác động có thể gây biến dạng hoặc gãy. Ăn mòn là sự mất vật liệu do quá trình điện hóa trong môi trường đã nêu. Tương tác có nghĩa là một cơ chế có thể làm thay đổi kết quả tổng hợp; không được cộng tỷ lệ phần trăm từ các phép thử không liên quan thành một mô hình hao mòn duy nhất. Một thanh có thể có dấu hiệu của nhiều cơ chế, và vấn đề chi phối có thể thay đổi theo điều kiện vận hành.
Báo cáo RI 9166 của Cục Mỏ Hoa Kỳ ghi nhận tốc độ ăn mòn của thép đúc là 22 mil mỗi năm trong một môi trường vận hành thực tế của máy nghiền quặng đồng và 21 mil mỗi năm trong mô phỏng môi trường đó ở phòng thí nghiệm. Đây là các quan sát về tốc độ ăn mòn trong nghiên cứu đó, không phải tốc độ hao mòn tổng thể của vật nghiền, so sánh giữa các mác thép hay dự báo tuổi thọ thanh nghiền của JOTAIN. [1]
RI 9166 báo cáo rằng ăn mòn điện hóa chiếm dưới 5% tổng hao mòn của vật nghiền, nhưng chỉ trong các hoạt động được nghiên cứu. Không được khái quát tỷ lệ này cho máy nghiền, quặng, thành phần hóa học của nước, vật nghiền hoặc điều kiện vận hành khác; kết quả cũng không cho thấy ăn mòn là không đáng kể ở những nơi khác. Dùng báo cáo để định hướng khảo sát, không để áp một tỷ lệ đóng góp chung của cơ chế hao mòn cho yêu cầu báo giá mới. [1]
| Dấu hiệu quan sát được khi vận hành | Cơ chế cần khảo sát (chưa phải là kết luận chẩn đoán) | Các thông số vận hành cần giữ ổn định hoặc ghi nhận | Bằng chứng cần có về vật liệu và trạng thái vật liệu | Tiêu chí đánh giá thử nghiệm | Kết quả dẫn đến thay đổi phương án vật liệu và quy trình |
|---|---|---|---|---|---|
| Đường kính giảm dần | Mài mòn do cọ xát, ăn mòn và tương tác; không kết luận cơ chế chỉ dựa vào lượng vật liệu bị mất | Vật liệu cấp, lượng thanh nạp, thời gian, cơ sở năng suất xử lý, điều kiện nước hoặc bùn quặng và cách loại thanh | Nhận dạng mẻ luyện hoặc lô, tiêu chuẩn mác thép, trạng thái vật liệu, phương pháp và vị trí đo độ cứng, cùng bằng chứng về tổ chức tế vi khi có thỏa thuận | Đại lượng tổn thất có thể so sánh, với cùng mẫu số và giai đoạn vận hành | Bằng chứng có thể truy xuất cho thấy một phương án làm thay đổi lượng tổn thất được đo theo tiêu chí đã xác định trước thử nghiệm, sau khi rà soát các sai lệch vận hành |
| Gãy | Va đập, gãy, hư hỏng có từ trước và cơ chế hỗn hợp | Cách nạp thanh, các sự kiện cấp liệu, thao tác xử lý, kích thước thanh và vị trí gãy | Trạng thái vật liệu, truy xuất nguồn gốc, thông tin liên quan đến độ dai, ghi nhận về bề mặt và hồ sơ gãy thanh | Số lần gãy, vị trí gãy, hồ sơ gãy thanh và sai lệch quy trình | Dạng gãy gắn với phương án vật liệu và quy trình vẫn còn sau khi rà soát các sự kiện về thao tác xử lý và vận hành |
| Thanh bị cong | Đường truyền lực, thao tác xử lý, trạng thái kích thước và sự cố vận hành | Cách nạp và loại thanh, hình học của thanh, các sự kiện trong quá trình vận hành máy nghiền và thao tác bảo quản | Độ thẳng, kích thước, tình trạng, nhận dạng và giai đoạn kiểm tra | Ghi nhận về thanh bị cong, gắn với lô và sự kiện vận hành | Dạng biểu hiện gắn với lô vẫn còn sau khi rà soát hình học, thao tác xử lý và các sự kiện vận hành máy nghiền |
| Bằng chứng ăn mòn có thể nhìn thấy | Ăn mòn và tương tác mài mòn-ăn mòn | Thành phần hóa học của nước, điều kiện tiếp xúc trong thời gian dừng máy, quặng, vệ sinh và bảo quản | Điều kiện bề mặt, nhận dạng và quan sát môi trường được ghi lại | Hồ sơ trạng thái trước và sau giai đoạn thử nghiệm có thể so sánh | Bằng chứng về đáp ứng của vật liệu với môi trường làm việc làm thay đổi quyết định có tiếp tục xem xét phương án vật liệu và quy trình hay không |
| Tổn thất hỗn hợp hoặc không chắc chắn | Nhiều cơ chế; chưa chốt kết luận chẩn đoán | Tất cả thông số quy trình, vật liệu cấp, lượng thanh nạp và thao tác xử lý đã thay đổi | Bộ hồ sơ đầy đủ về phương án vật liệu và quy trình cùng việc kiểm tra | Các tiêu chí đánh giá hao mòn, gãy, cong, thời gian dừng máy và kết quả vận hành được xác định trước | Bằng chứng làm rõ đủ mức độ chưa chắc chắn về cơ chế để giữ lại, điều chỉnh hoặc loại bỏ một phương án vật liệu và quy trình |
Nguồn:[1]
Độ cứng, tổ chức tế vi, độ dai và nhiệt luyện
Xem quy trình nhiệt luyện và trạng thái cung cấp là các hạng mục đơn hàng phải được kiểm soát. Nêu rõ trách nhiệm đối với quy trình, trạng thái cuối, thang đo và phương pháp thử độ cứng nếu được yêu cầu, vị trí thử, tần suất lấy mẫu, công đoạn kiểm tra và căn cứ nghiệm thu áp dụng. Một giá trị không gắn với vị trí đo hoặc trạng thái vật liệu có thể che khuất sự khác biệt và không xác lập được khả năng làm việc của toàn bộ thanh.
Tổ chức tế vi gồm các pha luyện kim và hình thái được tạo thành từ thành phần và quá trình gia công. Độ dai là khả năng chống phá hủy dưới điều kiện tải hoặc thử nghiệm đã nêu; không đơn thuần là đại lượng nghịch đảo của độ cứng. Quy trình nhiệt luyện, kích thước tiết diện, tổ chức tế vi, trạng thái còn lại, tình trạng bề mặt, lịch sử va đập và tập hợp khuyết tật đều có thể ảnh hưởng đến cách diễn giải kết quả độ cứng. Bằng chứng đã được chấp thuận không cho phép quy đổi độ cứng thành tuổi thọ hoặc đặt một mục tiêu độ cứng chung cho các thanh này.
ASTM G65 quy định phương pháp thử mài mòn do cào xước có kiểm soát trong phòng thí nghiệm để xếp hạng vật liệu kim loại theo các điều kiện xác định. Phương pháp này không tái hiện mọi điều kiện của quá trình, bao gồm va đập hoặc các yếu tố gây ăn mòn. Vì vậy, phạm vi phép thử không cho phép dự báo chính xác khả năng chống hao mòn trong một môi trường cụ thể. Kết quả xếp hạng trong phòng thí nghiệm có thể bổ sung cho bộ hồ sơ được kiểm soát. Tự nó không thể dự báo tuổi thọ làm việc trong máy nghiền thanh hoặc thay thế phép so sánh tại hiện trường dựa trên dữ liệu vận hành cơ sở đã được ghi nhận.
So sánh 65Mn, 40Cr và 42CrMo4/4140 như các phương án vật liệu và quy trình đang xem xét
Một phương án đang xem xét gồm mác thép, tiêu chuẩn áp dụng, trạng thái vật liệu, quy trình nhiệt luyện, kích thước và gói kiểm tra. Đây không phải là khuyến nghị chỉ dựa trên tên mác thép. Yêu cầu ký hiệu mác và tiêu chuẩn chính xác, tiết diện, truy xuất mẻ luyện hoặc lô, quá trình gia công dự kiến, hồ sơ thử nghiệm đã thỏa thuận, kiểm tra kích thước và kiểm soát ký mã hiệu.
Phương án sản phẩm JOTAIN 65Mn hiện tại là thông tin thương mại nội bộ, cho thấy 65Mn có thể được báo giá để xem xét làm thanh nghiền. Đây không phải là nguồn tham khảo kỹ thuật độc lập và không cung cấp kết quả so sánh hao mòn. Xem xét 40Cr và 42CrMo4/4140 theo cùng các hạng mục bằng chứng khi bên mua cho phép các phương án đó. Không suy luận rằng hàm lượng hợp kim, mức độ sử dụng phổ biến trên thị trường hoặc độ cứng được công bố cao hơn sẽ mang lại tuổi thọ dài hơn, ít gãy hơn hoặc ít thời gian dừng máy hơn.
Không có nguồn tài liệu đã được chấp thuận nào trình bày phép so sánh 65Mn, 40Cr và 42CrMo4/4140 trong một thử nghiệm có kiểm soát cả ba phương án trên máy nghiền thanh. Lập danh sách phương án rút gọn với các điểm chưa biết được nêu rõ, không tuyên bố phương án thắng cuộc. Ghi lại vấn đề mà mỗi phương án nhằm giải quyết, các điều kiện không thuận lợi cho việc chọn phương án đó, hồ sơ cần có và kết quả thử nghiệm sẽ khiến phải đổi phương án. Quyết định nghiệm thu cuối cùng thuộc về các đầu mối có thẩm quyền về kỹ thuật và chất lượng của bên mua.
Thử nghiệm có kiểm soát trong một giai đoạn vận hành
Lô thử nghiệm có kiểm soát là vật liệu đã được nhận dạng, được so sánh trong giai đoạn vận hành và theo các tiêu chí đánh giá đã xác định trước, có hồ sơ ghi nhận. Khi vẫn chưa chắc chắn về khả năng làm việc thực tế, dùng lô thử nghiệm có khả năng truy xuất thay vì đưa ra tuyên bố chung về hiệu quả sử dụng. Xác định từng mẻ luyện hoặc lô, kích thước thanh, trạng thái cung cấp và sau nhiệt luyện, ký mã hiệu, kiểm tra ban đầu và ngày lắp đặt hoặc nạp thanh. Lưu hồ sơ để liên kết từng quan sát với vật liệu thực sự đã sử dụng.
Giữ các điều kiện trong giai đoạn vận hành có thể so sánh với nhau ở mức khả thi: vật liệu cấp, cách nạp thanh, lịch vận hành máy nghiền, điều kiện nước hoặc bùn quặng, mục tiêu sản phẩm, cơ sở quan sát hoặc năng suất xử lý, quy tắc loại thanh và thao tác xử lý. Ghi nhận mọi sai lệch. Nếu các phương án vật liệu và quy trình được dùng đồng thời, hãy quy định trước cách nhận dạng và cách diễn giải mức độ chịu tác động không đồng đều hoặc việc loại thanh có chọn lọc.
Thống nhất các đại lượng đo và tiêu chí quyết định trước khi biết kết quả thử nghiệm. Xác định đại lượng hao mòn và mẫu số của nó. Ghi lại số lần gãy và vị trí gãy, tình trạng thanh bị cong, các lần thay thanh, quan sát bề mặt và kết quả kiểm tra. Theo dõi các gián đoạn vận hành và quy trách nhiệm cho thời gian dừng máy theo quy tắc đã thống nhất.
Một trường hợp quan sát riêng lẻ có thể chỉ ra vấn đề, nhưng không cho biết vấn đề đó phổ biến đến mức nào. Hãy xem xét kết quả đo cùng các sai lệch đã ghi nhận, rồi trình bày riêng mọi suy luận kỹ thuật. Thử nghiệm chỉ hỗ trợ quyết định chọn phương án vật liệu và quy trình trong các điều kiện đã ghi nhận; kết quả không phải là dự báo hay bảo đảm chung về tuổi thọ sử dụng.
Từ lựa chọn vật liệu đến RFQ
Soạn yêu cầu báo giá sao cho người rà soát khác có thể tái dựng cơ sở của quyết định. Nêu dữ liệu cơ sở, phương án vật liệu và quy trình đề xuất, tiêu chuẩn mác thép, kích thước, số lượng, trạng thái vật liệu, yêu cầu độ cứng đã xác định hoặc bằng chứng luyện kim, kiểm tra kích thước và bề mặt, truy xuất nguồn gốc, ký mã hiệu, quy trình thử nghiệm, đóng gói, điểm đến và hồ sơ. Ghi rõ phiên bản sửa đổi của bản vẽ, quy cách kỹ thuật hoặc thỏa thuận kỹ thuật dùng làm căn cứ nghiệm thu.
Dùng báo cáo MTC và UT để xác minh vật liệu thanh và kết quả kiểm tra. Hao mòn, gãy và tuổi thọ sử dụng vẫn phải được chứng minh qua thử nghiệm có kiểm soát trong máy nghiền của bên mua.
Chỉ định người chịu trách nhiệm và thời hạn cho việc phê duyệt phương án vật liệu và quy trình, kiểm tra, cho phép triển khai thử nghiệm, xử lý sai lệch và diễn giải kết quả cuối cùng. Liên kết thông tin phản hồi từ quá trình sử dụng với hồ sơ mẻ luyện hoặc lô. Tách riêng khuyến nghị dành cho bên mua khỏi kết quả thử nghiệm. Các nguồn tài liệu và ảnh không chứng minh rằng một mác thép luôn có mức hao mòn thấp hơn, ít gãy hơn hoặc tuổi thọ dài hơn.
YÊU CẦU BÁO GIÁ RÀ SOÁT VẬT LIỆU / THỬ NGHIỆM THANH NGHIỀN
Máy nghiền và điều kiện làm việc: [loại máy nghiền, chiều dài hữu dụng, quặng/vật liệu cấp, nghiền ướt hoặc khô, năng suất xử lý và mục tiêu sản phẩm]
Thanh đang dùng: [mác thép nếu đã biết, đường kính, chiều dài, trạng thái, lượng thanh nạp và cách thay thanh]
Vấn đề ghi nhận: [hao mòn, gãy, cong, rối thanh, thời gian dừng máy hoặc đánh giá nguồn cung mới]
Phương án đề xuất: [mác thép/tiêu chuẩn, đường kính, chiều dài, nhiệt luyện và trạng thái cuối]
Kiểm tra: [phương pháp và vị trí đo độ cứng, kích thước, độ thẳng, bề mặt, truy xuất mẻ luyện/lô và chứng chỉ]
Số lượng và khoảng thời gian thử nghiệm: [số lượng, dữ liệu cơ sở, giai đoạn chuyển tiếp, thời gian quan sát và các thông số vận hành cần ghi nhận]
Kết quả: [cơ sở đánh giá hao mòn, gãy, cong, thời gian dừng máy, thanh bị loại và kết quả kiểm tra]
Đóng gói và điểm đến: [bó, ký mã hiệu, cảng/quốc gia và điều kiện giao hàng]
Phản hồi của nhà cung cấp: [phương án đề xuất, nội dung loại trừ, sai lệch, thời gian cung ứng và hỗ trợ thử nghiệm]Câu hỏi thường gặp của bên mua
65Mn, 40Cr hay 42CrMo4 / 4140 phù hợp nhất cho thanh nghiền?
Không có mác thép nào tốt nhất cho mọi máy nghiền thanh. So sánh từng phương án vật liệu và quy trình trên cùng cơ sở về kích thước thanh, điều kiện máy nghiền và vật liệu cấp, lịch sử hao mòn và hư hỏng, xác minh nhiệt luyện và độ cứng, thông tin về độ dai, phạm vi kiểm tra và tiêu chí đánh giá thử nghiệm. Thử nghiệm có kiểm soát trong các điều kiện có thể so sánh là bằng chứng vững chắc hơn tên mác thép hoặc độ cứng tối đa đơn lẻ.
Bên mua nên chọn vật liệu thanh nghiền như thế nào?
Xác định cơ sở so sánh gồm hình học và trạng thái của thanh, điều kiện máy nghiền và vật liệu cấp, cách nạp thanh, khoảng thời gian quan sát, đại lượng hao mòn và mẫu số, lịch sử gãy và cong, các lần thay thanh, cơ sở đánh giá thời gian dừng máy, hồ sơ kiểm tra và các thông số vận hành đã thay đổi. Không có dữ liệu cơ sở này thì phép so sánh giữa các mác thép không được kiểm soát.
Độ cứng hoặc ASTM G65 có thể dự đoán tuổi thọ của thanh nghiền không?
Không. Độ cứng phải được xác định kèm phương pháp thử, thang đo, vị trí đo và trạng thái vật liệu, đồng thời được xem xét cùng với tổ chức tế vi, độ dai, quá trình gia công và tải trọng làm việc. ASTM G65 xếp hạng khả năng chống mài mòn do cào xước trong các điều kiện phòng thí nghiệm quy định; phép thử này không tái hiện va đập, ăn mòn hoặc điều kiện làm việc thực tế của từng máy nghiền.
Các quan sát 22 và 21 mil mỗi năm có ý nghĩa gì?
Đó là các tốc độ ăn mòn của thép đúc được báo cáo trong RI 9166 tại một môi trường vận hành thực tế của máy nghiền quặng đồng và trong mô phỏng môi trường đó ở phòng thí nghiệm. Chúng không phải là mức hao mòn tổng thể của vật nghiền, không phải là phép so sánh 65Mn với thép hợp kim, không chứng minh rằng phòng thí nghiệm tái hiện được mọi điều kiện của máy nghiền và cũng không dự báo tuổi thọ của thanh nghiền.
Việc thử nghiệm thanh nghiền nên được đánh giá như thế nào?
Nhận dạng vật liệu thử nghiệm, duy trì điều kiện vận hành có thể so sánh, ghi lại sai lệch và xác định trước các tiêu chí đánh giá hao mòn, gãy, cong, thời gian dừng máy, kết quả vận hành và kiểm tra. Diễn giải riêng kết quả đo so với quan sát của từng trường hợp và suy luận kỹ thuật; giới hạn quyết định trong các điều kiện thử nghiệm đã được ghi nhận.
Bên mua thanh nghiền nên đưa những thông số kỹ thuật nào vào RFQ?
Nêu chế độ vận hành của máy nghiền, đường kính và chiều dài thanh hiện tại, số lượng, mác thép và trạng thái cung cấp nếu biết, điều kiện cấp liệu hoặc bùn quặng, lịch sử mài mòn, gãy và cong, chu kỳ thay thế, phương pháp và giá trị độ cứng mục tiêu, kích thước, kiểm tra và truy xuất, ghi nhãn, đóng gói, điểm đến và điều khoản thử nghiệm có kiểm soát. Tách riêng các quan sát vận hành khỏi các yêu cầu ràng buộc của đơn hàng.
Bảng kiểm yêu cầu báo giá
- Tài liệu dữ liệu cơ sở vận hành, chế độ máy nghiền, mô tả vật liệu cấp, cách nạp thanh và các thông số đã thay đổi
- Đường kính, chiều dài, mác thép và trạng thái của thanh đang dùng nếu đã biết, quy tắc thay thanh và khoảng thời gian quan sát
- Đại lượng hao mòn và mẫu số đã xác định, cùng hồ sơ về gãy, cong, thời gian dừng máy và thao tác xử lý
- Tiêu chuẩn của mác thép đề xuất, ký hiệu chính xác, tiết diện, trạng thái cung cấp và quy trình nhiệt luyện
- Phương pháp thử độ cứng, thang đo, vị trí và công đoạn đo, cùng các bằng chứng khác chỉ khi đã được quy định trong hợp đồng
- Yêu cầu về truy xuất mẻ luyện hoặc lô, ký mã hiệu, kích thước, bề mặt và MTC, cùng yêu cầu UT đã thỏa thuận
- Quy trình thử nghiệm có kiểm soát, giai đoạn vận hành có thể so sánh, tiêu chí đánh giá kết quả, nhật ký sai lệch và người phê duyệt
- Số lượng, đóng gói, điểm đến, phiên bản sửa đổi của bản vẽ hoặc quy cách kỹ thuật và thời điểm phản hồi
Tài liệu tham khảo
- Cục Mỏ Hoa Kỳ, RI 9166: Xác định tốc độ ăn mòn trong môi trường nghiền quặng trong công nghiệp
- ASTM G65-16(2021) Phương pháp thử nghiệm tiêu chuẩn để đo độ mài mòn bằng thiết bị cát khô/bánh xe cao su
- Ảnh hưởng của kích thước hạt cấp vào máy nghiền và lượng thanh nạp đến hiệu quả nghiền
- Trang sản phẩm thương mại của JOTAIN về phương án thanh nghiền 65Mn
Hỗ trợ yêu cầu
Bạn đang làm việc dựa trên bản vẽ chi tiết?
Gửi bản vẽ hoặc RFQ kèm mác thép, kích thước, trạng thái, gia công, kiểm tra, số lượng và điểm đến. Chúng tôi có thể chỉ ra các điểm chưa được làm rõ trước khi báo giá.