
Der tatsächliche Arbeitsraum der Mühle
Verwenden Sie die aktuelle Zeichnung oder eine vom Betreiber freigegebene Vermessung der bezeichneten Mühle. Erfassen Sie Innendurchmesser, wirksame Arbeitslänge, Geometrie der Auskleidung und Stirnseiten, Aufgabe- und Austragsanordnung sowie Bauteile, die die Bewegung der Mahlstäbe begrenzen. Geben Sie den Zeichnungsstand und den Zustand der Auskleidung zum Messzeitpunkt an.
Prüfen Sie die bestellte Stablänge samt Toleranz und Zustand der Stabenden gegen diesen Arbeitsraum. Betriebstechnik oder OEM sollten die geometrische Eignung und die Freiraumvorgabe für die eingebaute Konfiguration bestätigen. Prüfen Sie dies nach Änderungen an Auskleidung oder stirnseitigen Einbauten erneut, statt eine frühere Nennmantellänge zu übernehmen.
Erfassen Sie neben den Abmessungen die vorhandene Mahlkörperfüllung: Nachfüllabmessungen, Größenstreuung verschlissener Stäbe, geschätzte Masse, Nachfüllungen und Entnahmen sowie gebrochene oder verbogene Stäbe. Berücksichtigen Sie auch gemischte oder nicht identifizierte Mahlkörper. Diese Angaben helfen, ein Abmessungsproblem von einer Veränderung des Füllungszustands zu unterscheiden.

Das Eingabeblatt zur Abmessungsauswahl
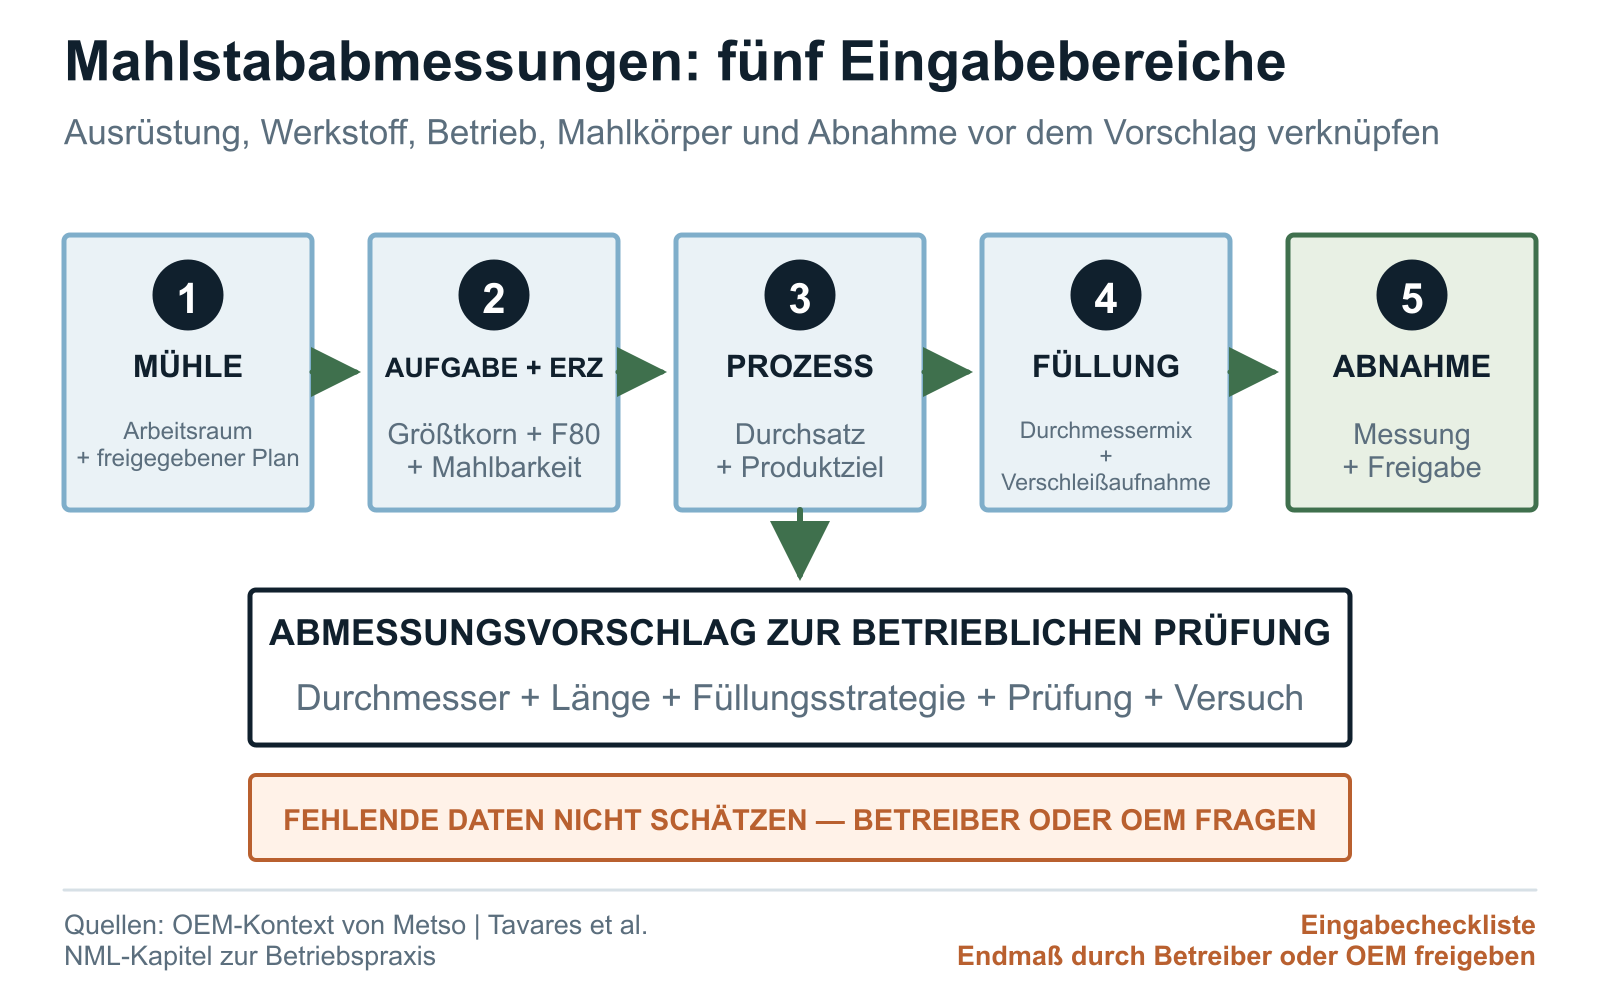
Erfassen Sie vor der Durchmesserwahl Mühlengeometrie, Aufgabe- und Erzdaten, Betriebsaufgabe, vorhandene Mahlkörperfüllung und das angestrebte Verbesserungsergebnis. Kennzeichnen Sie fehlende Werte als unbekannt. Ein angenommener Freiraum oder eine geschätzte Aufgabegröße darf nicht zur Maßvorgabe in der Bestellung werden.
Halten Sie für die Aufgabe eine datierte Korngrößenverteilung fest, einschließlich Größtkorn und F80, soweit verfügbar. Ergänzen Sie Erz- oder Kampagnenidentität, Feuchte beziehungsweise Feststoffgehalt, gegebenenfalls Dichte sowie den vom Betrieb verwendeten Mahlbarkeitsnachweis. Ein Bond-Arbeitsindex für die Stabmühle beschreibt die geprüfte Probe und das Verfahren; er ist keine Berechnung des Stabdurchmessers.
Ergänzen Sie den betrieblichen Ausgangszustand: Nass- oder Trockenbetrieb, Durchsatz, Drehzahl, Leistung, Zielprodukt, Zustand von Auskleidung und Austrag, aktueller Nachfülldurchmesser, Größenstreuung verschlissener Stäbe und jüngste Ausfälle. Ist diese Grundlage unzuverlässig, erfassen Sie sie zunächst messtechnisch und behandeln Sie die erste Lieferung als kontrollierten Versuch.
| Eingabebereich | Mindestangaben | Bevorzugte Nachweise | Welche Entscheidung damit unterstützt wird |
|---|---|---|---|
| Mühle und Arbeitsraum | Anlage und Mühlenkennzeichen, Bauart, Austrag, Innendurchmesser, wirksame Arbeits- oder Mahllänge, Auskleidungen, Stirnseitengeometrie, Freiräume, Drehzahl, Leistung und aktueller Zeichnungsstand. | OEM-Zeichnung oder -Datenblatt, freigegebener Betriebsstandard, Auskleidungszeichnung, Instandhaltungsmessung und Freigabe des verantwortlichen Ingenieurs. | Ob ein vorgeschlagener Durchmesser und eine vorgeschlagene Länge für die bezeichnete Ausrüstung beurteilt werden können. |
| Aufgabegut und Erz | Größtkorn, F80 oder vollständige Korngrößenverteilung, Erzkampagne, Dichte, Feuchte beziehungsweise Feststoffgehalt sowie gegebenenfalls Nachweise zu Härte, Abrasivität und Mahlbarkeit. | Betriebliche Probenahme mit Zeitstempel, Laborbericht mit Probenidentität und Verfahren sowie Aufzeichnungen zur Erzkampagne oder Mischung. | Welche vorgeschlagenen Durchmesser technisch geprüft werden sollten und wie repräsentativ das Aufgabegut des Versuchs sein wird. |
| Verfahrenstechnische Zielgröße | Durchsatz, Ziel-P80 oder Korngrößenverteilung, Anforderungen an Überkorn und Feinanteil, Kreislaufanordnung, Begrenzungen nachgelagerter Prozesse, Leistung sowie Wasser- oder Trübenzustand. | Export aus dem Prozessdatenarchiv, Bestandsaufnahme, Massenbilanz, Korngrößenanalyse des Labors und freigegebenes Betriebsfenster. | Welche Leistungsgrößen bei der Erprobung einer vorgeschlagenen Abmessung stabil bleiben müssen. |
| Vorhandene Stabfüllung | Durchmesser- und Längenverteilung, Masse der Mahlkörperfüllung, Nachfüllmengen, Verteilung der verschlissenen Stäbe, Entnahmen, Lieferantenmix, Brüche, Verbiegungen und Verhakungen. | Erfassung der Mahlkörperfüllung, Nachfüll- und Entnahmebuch, Bündelrückverfolgbarkeit, Fotos sowie Instandhaltungs- und Ereignisprotokolle. | Ob eine neue Abmessung geordnet eingeführt werden kann und wie Umstellung und vorhandene Mahlkörper behandelt werden. |
| Kaufmännische Angaben und Prüfdetails | Menge, Versuchs- oder Regelbestellung, Rangfolge der Normen, Maßmerkmale, Stichprobenumfang, Berichterstattung, Prüfstufe, Verpackung, Bestimmungsort und abschließend freigabeberechtigte Stelle. | Akzeptierte Anfrage, Zeichnung, Bestellung, Prüf- und Inspektionsplan, Format der Prüfbescheinigung und freigegebenes Verfahren für Abweichungen. | Was der Lieferant anbieten, messen, dokumentieren und bis zur Prüfung durch den Käufer zurückhalten muss. |
Stabdurchmesser als Strategie für die Versuchsbeschickung
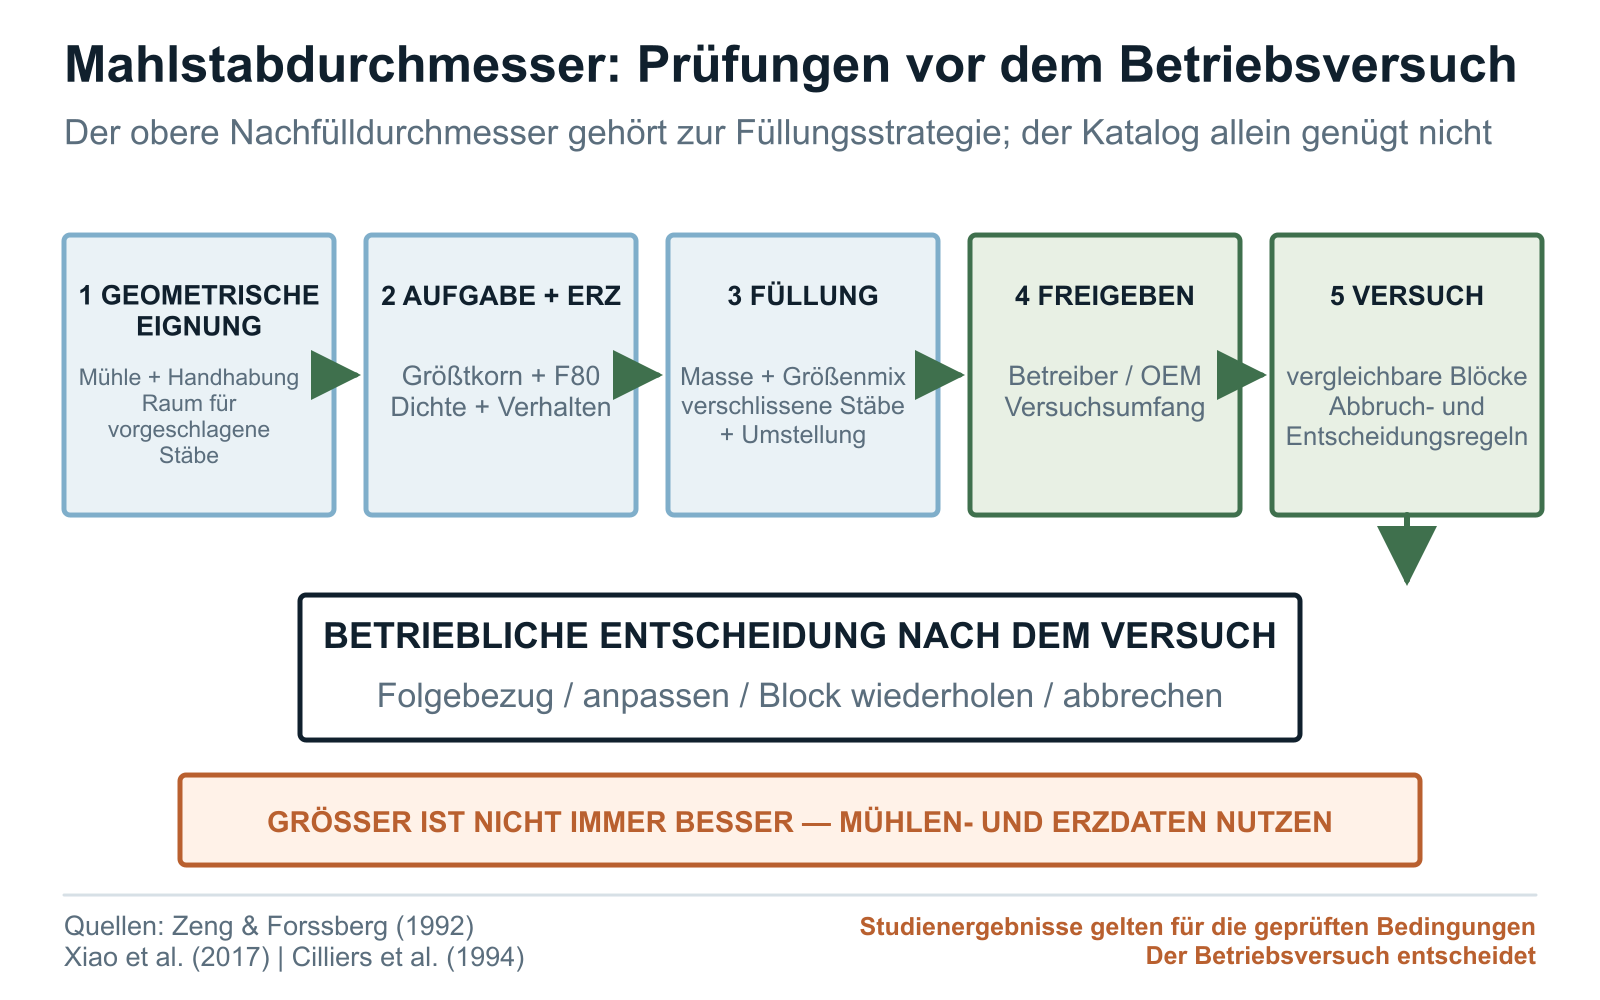
Der Durchmesser beeinflusst Anzahl und Masse der Stäbe in der Füllung, ihre Kontaktgeometrie und das Zusammentreffen grober Partikel mit den Mahlkörpern. Das Ergebnis sollte ein vorgeschlagener Nachfülldurchmesser samt Füllungsstrategie für eine bestimmte Mühle sein. Aus dem Manteldurchmesser allein lässt sich kein dauerhaft gültiger Wert ableiten.
Veröffentlichte Untersuchungen unterstreichen die Notwendigkeit eines anlagenspezifischen Versuchs. Zeng und Forssberg untersuchten Einflüsse von Aufgabegröße und Mahlkörperfüllung in trockenen Chargenversuchen im Labor; Xiao und Mitautoren verglichen zwei Stababmessungen in einer Bauxitaufbereitungsanlage. Diese Ergebnisse können als Grundlage für die Versuchsplanung dienen. Die dortigen Stababmessungen oder berichteten Verbesserungen lassen sich jedoch nicht auf ein anderes Erz, eine andere Mühle oder eine andere Wärmebehandlungsroute übertragen.
Prüfen Sie den vorgeschlagenen Durchmesser auf geometrische Eignung, Handhabung, Verhalten gegenüber dem Aufgabegut und Verträglichkeit mit der vorhandenen Mahlkörperfüllung. Holen Sie anschließend die Freigabe des Betreibers oder OEM ein. Ändern Sie nur den Durchmesser, wenn der Versuch dessen Einfluss einzeln bestimmen soll. Werden Durchmesser, Stahlsorte, Wärmebehandlung und Masse der Mahlkörperfüllung gleichzeitig geändert, benennen Sie alle Änderungen und bewerten Sie ihre gemeinsame Wirkung.
| Vorgeschlagene Änderung | Warum ein Käufer diese Änderung prüfen könnte | Nachweise unter vergleichbaren Bedingungen | Zu überwachende Risiken |
|---|---|---|---|
| Größerer oberer Durchmesser der nachzufüllenden Mahlstäbe | Um die Zerkleinerung grober Partikel zu untersuchen oder die Mahlkörperfüllung nach einer von der Betriebstechnik freigegebenen Änderung des Aufgabeguts oder der Betriebsaufgabe wieder anzupassen. | Erzkampagne, Korngrößenverteilung der Aufgabe, Mühlenzustand, Masse der Mahlkörperfüllung, Länge, Werkstoffroute, Zielprodukt, Durchsatz und Messverfahren. | Geometrische Eignung und Handhabung, Leistung, Produktkorngrößenverteilung, Feinanteil, Bewegung der Mahlkörperfüllung, Wechselwirkungen mit Auskleidung und Austrag, Brüche, Verbiegungen und Vermischung während der Umstellung. |
| Kleinerer oberer Durchmesser der nachzufüllenden Mahlstäbe | Um unter einer freigegebenen Betriebshypothese ein anderes Kontaktverhalten zu erproben oder auf feineres, gleichmäßigeres Aufgabegut zu reagieren. | Dieselbe Mühle und dieselben Aufgabebedingungen, festgelegte Masse und Größenverteilung der Mahlkörperfüllung, Zielgröße des Produkts, Betriebsbeanspruchung, Lieferantenidentität und Abbruchregeln. | Austrag grober Partikel, Durchsatz, Leistung, Übermahlung oder Feinanteil, Stabverschleiß, Brüche und eine unkontrollierte Füllung aus gemischten Stababmessungen. |
| Zwei oder mehr Nachfülldurchmesser | Um eine freigegebene Größenverteilung im Betrieb zu erhalten, statt kleinere Stäbe allein durch Verschleiß entstehen zu lassen. | Nachfüllstrategie, Bestand nach Abmessung, Verfahren zur Erfassung verschlissener Stäbe, Lieferanten- und Losrückverfolgbarkeit sowie Entnahmekriterien. | Verlust der Zuordnung nach Abmessung, unbemerkte Änderung der Füllungsmasse, vorhandene Mahlkörper, verzerrende Entnahmen und fehlende Zuordenbarkeit der Leistung. |
| Keine Durchmesseränderung | Um den Einfluss von Werkstoff, Wärmebehandlung, Prüfung oder Lieferant einzeln zu untersuchen und die bisherige Abmessungsstrategie beizubehalten. | Bestellte und tatsächliche Abmessungen, Erfassung der Mahlkörperfüllung, Aufgabegut und Betriebsaufgabe, Versuchszeitraum, Messunsicherheit und Vorgehen bei der Umstellung. | Die Annahme, dass nominell gleicher Durchmesser auch gleichen tatsächlichen Querschnitt, gleiche Geradheit, Stabenden, Masse, Härteverteilung oder gleiches Verhalten im Einsatz bedeutet. |
Stablänge, wirksame Mahllänge und Freiraum im Betrieb
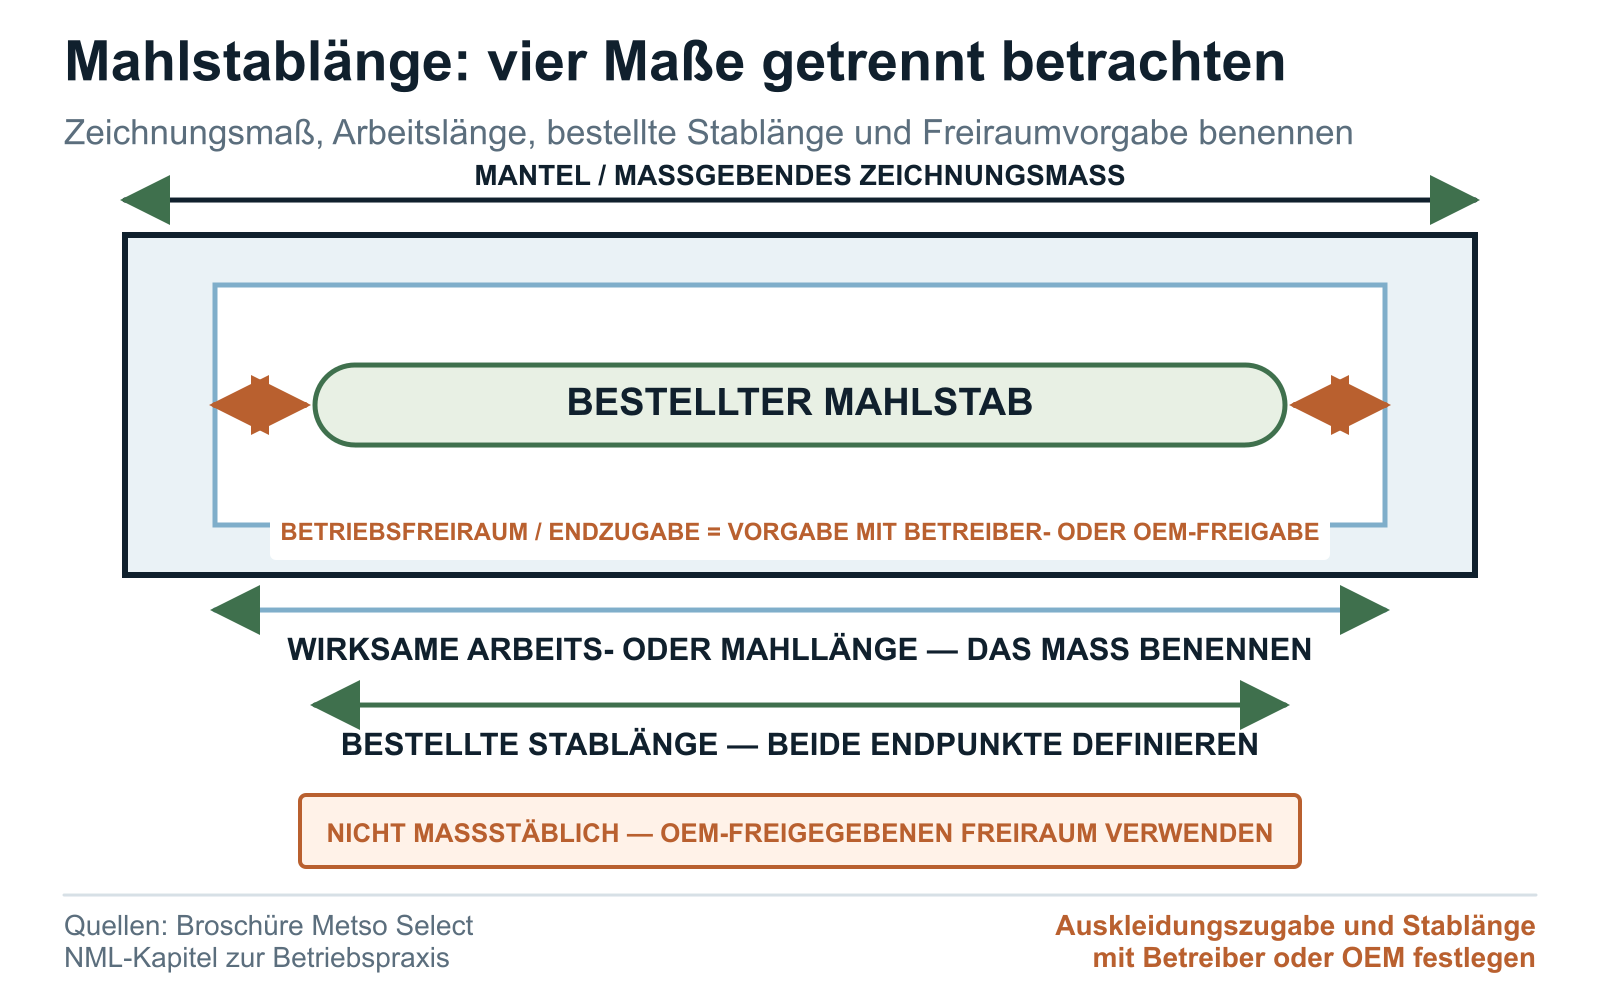
Beziehen Sie die Stablänge auf den wirksamen Arbeitsraum der Mühle. Mantellänge, Abstand zwischen den Auskleidungen und wirksame Mahllänge sind unterschiedliche Maße. Benennen Sie daher das für die Bestellung maßgebende Maß und die zugehörige Zeichnung.
Betreiber oder OEM sollten die Freiraumvorgabe festlegen. Dabei sind Zustand der Auskleidung, Stirnseitengeometrie, Aufgabe- und Austragsbauteile, Stabenden, Geradheit, tatsächliche Längenstreuung sowie die Folgen von Kontakt oder Verklemmen zu berücksichtigen. Es gibt keinen allgemein gültigen Freiraumwert für jede Mühle.
Behandeln Sie Länge, Geradheit und Zustand der Stabenden als getrennte Abnahmemerkmale. Ein Stab kann ein Merkmal erfüllen und ein anderes verfehlen. Dokumentieren Sie bei der Untersuchung von Passungs- oder Verhakungsproblemen die Endpunktdefinition, das Fertigungsverfahren der Stabenden, die Abnahmekriterien für Grate oder Risse und den aktuellen Zustand der Mahlkörperfüllung.
Anforderungen an Durchmesser, Länge, Geradheit und Stabenden
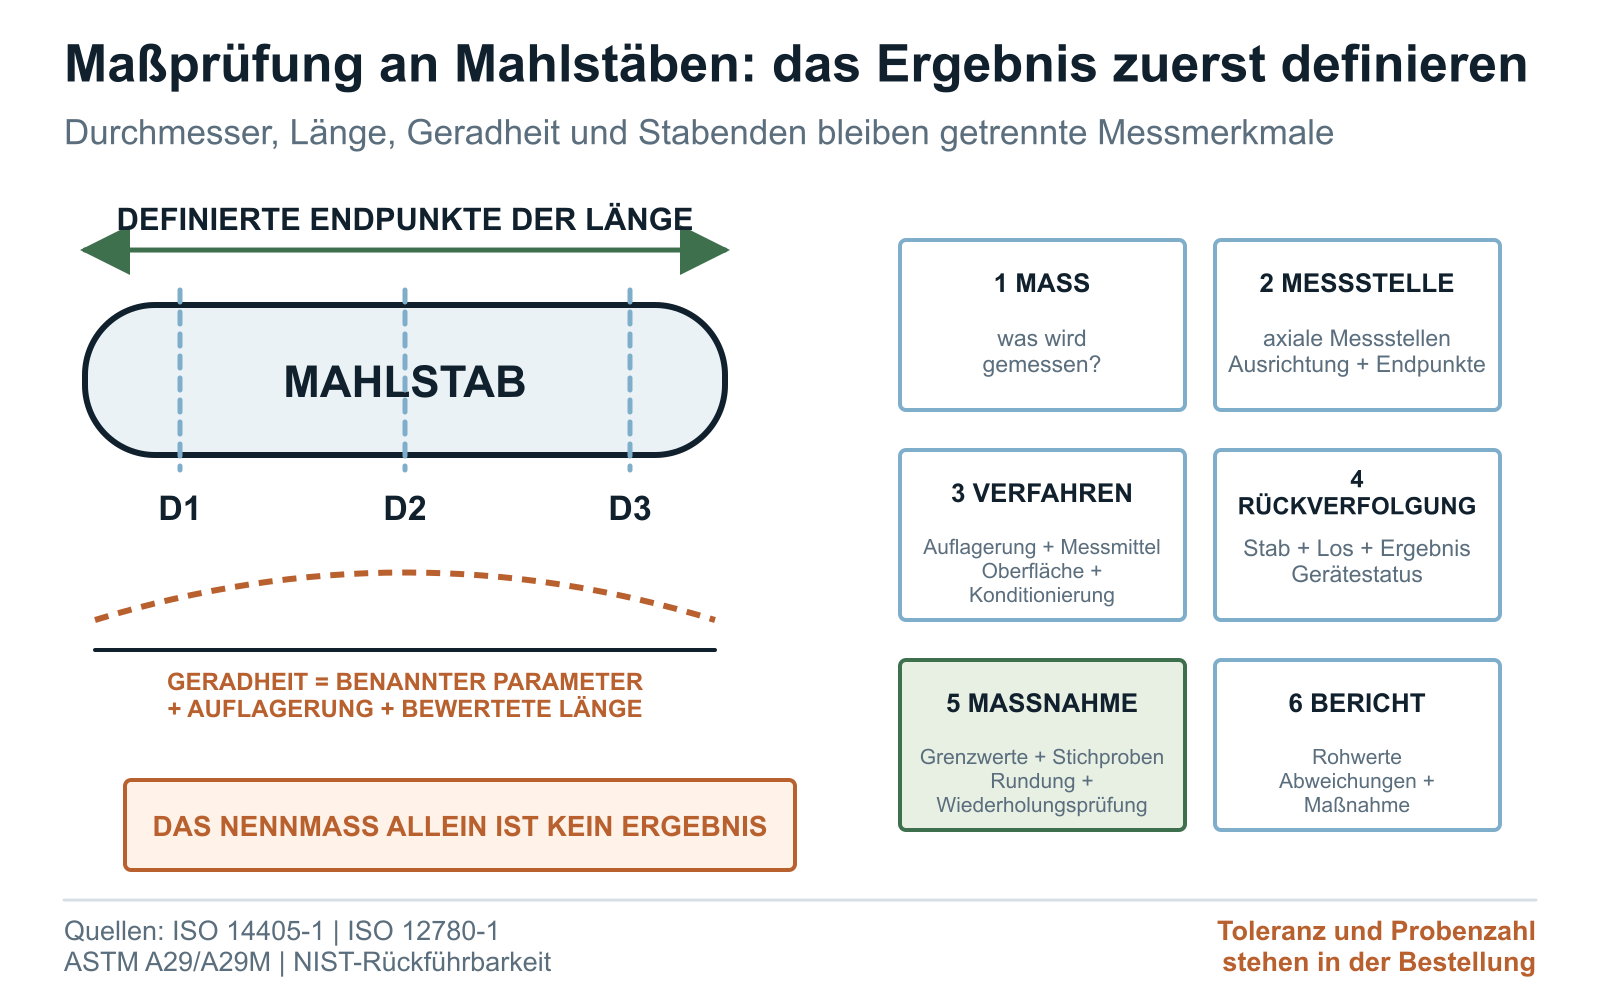
Beschreiben Sie Durchmesser und Länge als messbare Merkmale, nicht nur als Nennwerte. Legen Sie Grenzwerte, Messstellen, Ausrichtungen, Oberflächenzustand, Endpunktdefinition, Messmittel und Stichprobenumfang fest. ISO 14405-1 liefert geeignete Begriffe für Maßangaben; die Toleranz wird weiterhin in der Zeichnung oder Bestellung festgelegt.
Benennen Sie für die Geradheit den Parameter, die bewertete Länge, Auflagerung, Ausrichtung, Methode, Messmittel und Grenzwert. ISO 12780-1 definiert Geradheitsbegriffe; sie legt weder einen Grenzwert für Mahlstäbe noch einen Prüfaufbau für die Werkstatt fest. Verwendet der Betrieb eine Spaltmessung, beschreiben Sie genau, wie der Spalt ermittelt wird.
Ordnen Sie jedes Ergebnis dem Stab oder Los zu, das es repräsentiert, sowie einem Messgerät mit aktuellem Kalibrier- oder Verifizierungsstatus. Bewahren Sie Rohmesswerte, Rundungsregeln, Abweichungen, Wiederholungsprüfungen und die nach dem vereinbarten Messverfahren erforderliche Entscheidungsregel auf.
| Merkmal | Anfrage oder Bestellung muss festlegen | Das Prüfprotokoll sollte enthalten | Was vergleichbar bleiben muss |
|---|---|---|---|
| Durchmesser | Nennwert, obere und untere Grenzwerte, Größenmerkmal, axiale Messstellen, Ausrichtungen, Oberflächen- und Konditionierungszustand, Verfahren, Stichprobenumfang und Rundung. | Stab- und Losidentität, tatsächliche Messwerte nach Position und Ausrichtung, Messmittel, Status, Verfahren, Prüfer, Datum, Abweichungen und Behandlung von Ergebnissen außerhalb der Grenzwerte. | Normbegriffe oder eine allgemeine Spezifikation für Stabstahl legen keinen Wert für Mahlstäbe fest und belegen keine Eignung für eine Mühle. |
| Länge | Nennwert, Grenzwerte, Endpunktdefinition, Vorbereitung der Stabenden, Auflagerung, Verfahren, Konditionierung, Stichprobenumfang und Bezug zur vom Käufer freigegebenen Vorgabe für die Eignung in der Mühle. | Tatsächliche Einzellänge, Auslegung der Endpunkte, Messmittel und Status, Stabidentität, Datum, Ausreißer, Nacharbeit und Freigabe. | Mantellänge, wirksame Mahllänge und bestellte Stablänge sind unterschiedliche Maße. |
| Geradheit | Benannter Parameter, Bewertung des gesamten oder eines örtlich begrenzten Geometrieelements, bewertete Länge, Auflagerung und Ausrichtung, gegebenenfalls Bezug oder Referenz, Messmittel, Grenzwert, Stichprobenumfang und Abnahmegrundlage. | Messaufbau, Stützweite, Ausrichtung, Profil oder maximale Abweichung gemäß Bestellung, Messstellen, Rohwert, gegebenenfalls Unsicherheit und Stabidentität. | Ein Foto auf dem Hallenboden, eine Beobachtung beim Abrollen oder ein einzelner Spaltwert ist ohne Beschreibung des Prüfaufbaus kein eindeutig interpretierbarer Nachweis. |
| Stabenden | Zulässiges Fertigungsverfahren, Endpunkt, bei Bedarf Rechtwinkligkeit oder Form, Grat- und Kantenzustand, Kriterien für Risse oder Verformung, Fase oder Radius, Anforderungen an Wärmeeinfluss oder Härteverteilung sowie Prüfverfahren. | Fotos der Stabenden oder zugeordnete Messergebnisse, sofern bestellt, Nacharbeitsverlauf, Konformitätsstatus und Zuordnung zum selben Stab oder Los. | Die Nennlänge allein beschreibt weder Geometrie noch Zustand der Stabenden. |
| Stichproben und Berichterstattung | Losdefinition, Probenzahl oder Stichprobenplan, zufällige Auswahl, Prüfstufe, Zeuge oder unabhängige Prüfstelle, Rohdatenformat, Felder der Prüfbescheinigung, Wiederholungsprüfung, Rundung, Unsicherheit oder Sicherheitsabstand zum Grenzwert sowie die für die Losentscheidung verantwortliche Person. | Erfasste Stäbe, Kennungen der beprobten Stäbe, sämtliche Einzelergebnisse, fehlende Daten, Gerätestatus, Freigaben, Wiederholungsprüfungen und abschließende Entscheidung zum Los. | Ein bestandenes Stichprobenergebnis gilt nur für die im Stichprobenplan bezeichneten Stäbe. Metrologische Rückführbarkeit muss für die Messergebnisse nachgewiesen sein; ein Aufkleber am Messgerät allein genügt nicht. |
Qualifizierung der Abmessung in vergleichbaren Betriebsblöcken
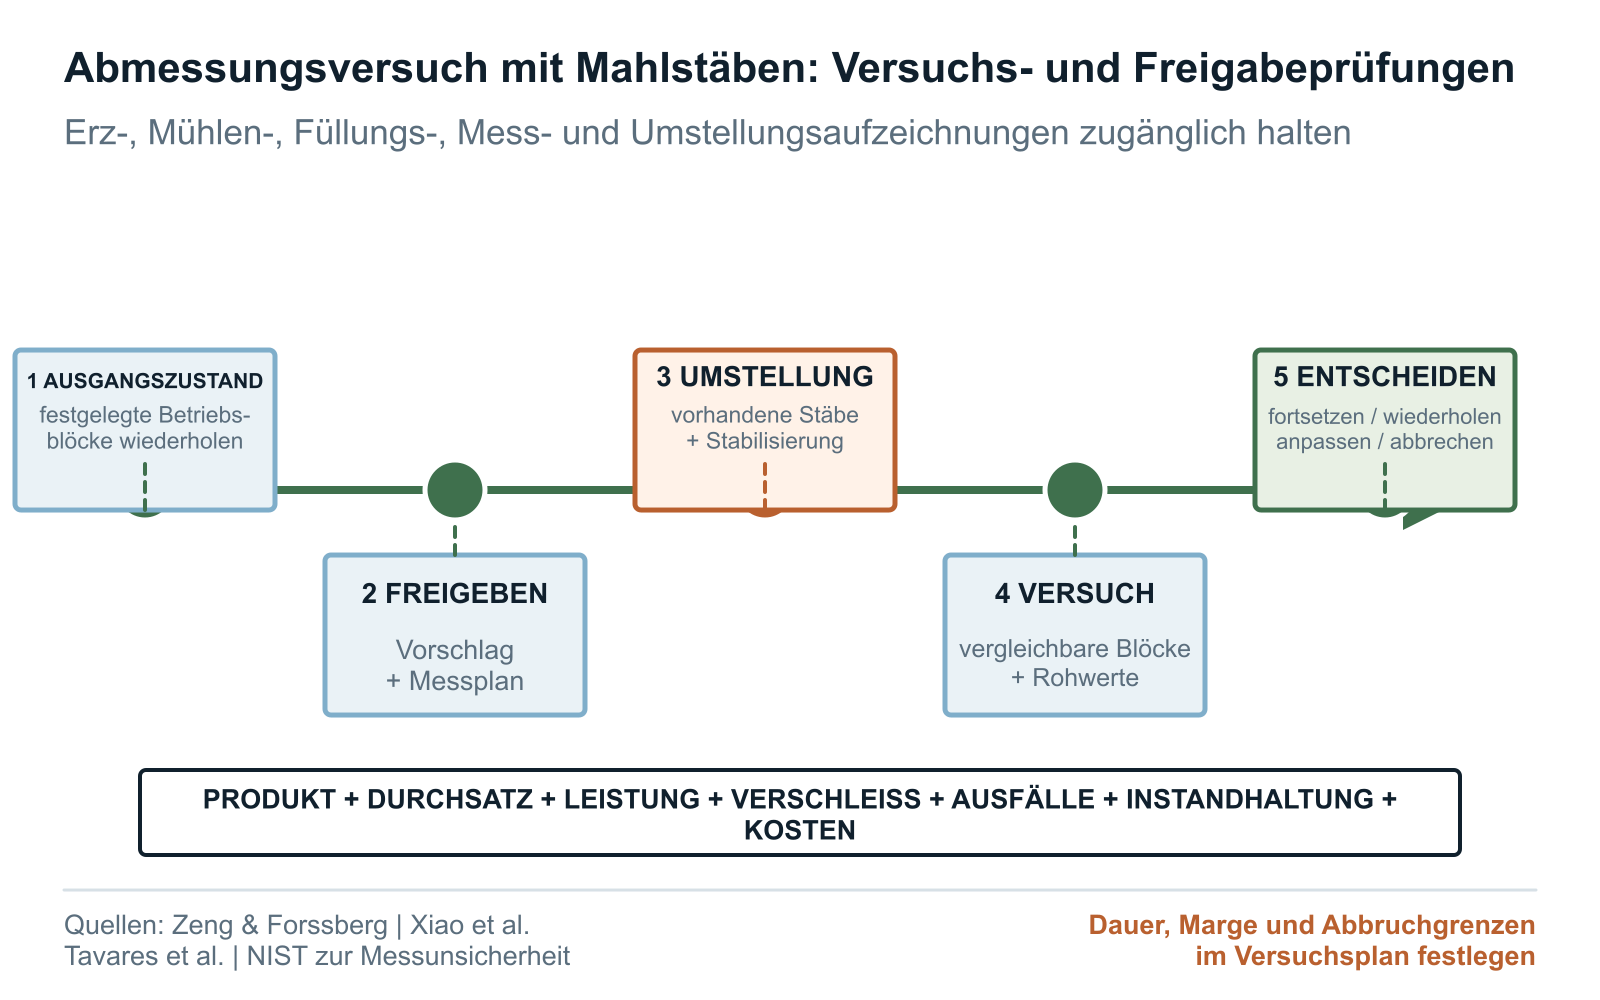
Ein Angebot kann den Vorschlag festlegen; ob er sich bewährt, entscheidet der Betriebsversuch. Legen Sie Ausgangszustand, Übergangsphase, Stabilisierung und Versuchsblöcke vor dem Einfüllen fest. Halten Sie Aufgabegut, Erzkampagne, Zustand der Auskleidung, Drehzahl, Masse der Mahlkörperfüllung, Durchsatzziel und Zielprodukt ausreichend konstant, damit die Blöcke vergleichbar bleiben.
Bewerten Sie Produktkorngröße, Durchsatz, Leistung oder spezifischen Energiebedarf, bereinigten Stabverbrauch, Brüche, Entnahmen verbogener Stäbe, Verhakungen oder Handhabungsereignisse, Instandhaltung und Kosten. Ein niedrigerer kg/t-Wert überzeugt nicht, wenn sich gleichzeitig Zielprodukt, Erz oder Zustand der Mahlkörperfüllung verändert haben.
Vereinbaren Sie sicherheitsbezogene Abbruchregeln und die kaufmännische Entscheidung vor dem Versuch. Das Ergebnis kann Fortsetzung, Anpassung, Wiederholung oder Abbruch sein. Übersteigen Änderungen der Betriebsbedingungen den beobachteten Effekt, kennzeichnen Sie den Versuch als nicht eindeutig auswertbar und bewahren Sie die Rohdaten für den nächsten Block auf.
Formulierungen für Anfrage und Bestellung
Zeigen Sie, welche Angaben der Käufer festlegt, welche der Lieferant bestätigen muss und welche der Freigabe durch Betreiber oder OEM bedürfen. Der Lieferant kann Fertigbarkeit und Prüfung bestätigen. Die Freigabe der Eignung für die Mühle und des Einfüllens liegt beim Betreiber, sofern der Vertrag diese Befugnis keiner anderen Stelle zuweist.
Trennen Sie die Versuchsbestellung von der Regellieferung. Für den Versuch sind Menge, Losidentität, Übergangsplan, Freigabe, Betriebsprotokoll, Abbruchregeln und Auswertungstermin erforderlich. Folgebezüge benötigen den freigegebenen Stand und eine Änderungsmitteilung, bevor der Lieferant Abmessungen, Werkstoffroute, Wärmebehandlung, Herkunft, Prüfung oder Verpackung ändert.
Nehmen Sie die bezeichnete Mühle, bestätigte Maße und Toleranzen, das Geradheitsprüfverfahren, Anforderungen an die Stabenden und Prüfaufzeichnungen in die Anfrage auf. Kennzeichnen Sie Werte, die noch der Prüfung durch Betreiber oder OEM bedürfen. Vor Erteilung der Versuchsbestellung sollte der Lieferant etwaige Fertigungsgrenzen oder vorgeschlagene Abweichungen den betreffenden Angaben zuordnen und zurückmelden.
MAHLSTABABMESSUNGEN – GLIEDERUNG FÜR ANFRAGE / BESTELLUNG
Mühle: [Standort, Anlagenkennzeichen, OEM/Modell, Austragsanordnung, Innendurchmesser, wirksame Arbeitslänge]
Aktuelle Betriebsaufgabe: [Erz/Aufgabegut, Größtkorn und F80, Nass-/Trockenbasis, Durchsatz, Drehzahl/Leistung, Zielprodukt]
Vorhandene Mahlkörperfüllung: [Stabdurchmesser und -längen, Gesamtmasse, Größenverteilung verschlissener Stäbe, jüngste Brüche, Verbiegungen oder Verhakungen]
Vorgeschlagene Stäbe: [Durchmesser, Länge, Stahlsorte/Norm, Wärmebehandlungszustand, Versuchsmenge]
Bestätigung der geometrischen Eignung: [Freiräume zu Auskleidung und Stirnseiten, bestätigt durch Betriebstechnik oder Mühlen-OEM]
Abmessungen: [Durchmesser- und Längengrenzen, Geradheit, Zustand der Stabenden, Prüfverfahren, Stichprobenumfang]
Rückverfolgbarkeit: [Stahlschmelze, Wärmebehandlungslos, Bündel, Prüfbescheinigung]
Versuchsblöcke: [Ausgangszustand, Übergangsphase, Stabilisierung, Versuchslauf mit den vorgeschlagenen Stäben]
Messgrößen: [Produktkorngröße, Durchsatz, Leistung, bereinigter Stabverbrauch, Ausfälle, Stillstandszeit]
Abbruchregeln: [Betriebssicherheit, Mühlenbetrieb, Zustand der Mahlkörperfüllung und kaufmännische Haltepunkte]
Entscheidung: [fortsetzen, wiederholen, anpassen oder abbrechen]
Änderungsfreigabe: [keine Änderung an Abmessungen, Werkstoffroute, Wärmebehandlung, Prüfung oder Versuchsmethode ohne schriftliche Freigabe]
Lieferantenrückmeldung: [Ausnahmen, Alternativen, offene Annahmen, Lieferung, Verpackung, Bestimmungsort]Fragen aus dem Einkauf
Wie wähle ich den Mahlstabdurchmesser für eine Stabmühle?
Beginnen Sie mit der bezeichneten Mühle, Größtkorn und F80 der Aufgabe, Erzdichte und Mahlbarkeitsnachweisen, Zielprodukt, Durchsatz, Masse und Durchmesserverteilung der vorhandenen Mahlkörperfüllung, Verschleißprofil der Stäbe und Betriebshistorie. Lassen Sie von Betriebstechnik und OEM einen oder mehrere obere Durchmesser für die nachzufüllenden Stäbe freigeben und vergleichen Sie diese in kontrollierten Betriebsblöcken. Kein Katalog und keine Formel kann einen für jede Mühle passenden Durchmesser bestimmen.
Sollte die Mahlstablänge der Mantellänge der Stabmühle entsprechen?
Nein. Mantellänge, Abstand zwischen den Auskleidungen, wirksame Mahllänge und nutzbarer Raum für die Stäbe sind unterschiedliche mögliche Messgrößen. Vor Bestellung der Länge muss der Käufer die aktuell maßgebende Zeichnung, die eingebaute Auskleidung und Stirnseitengeometrie, die freigegebene Vorgabe zum Freiraum im Betrieb, die Definition der Stabendpunkte und die Freigabe durch Betreiber oder OEM benennen.
Welche Geradheit von Mahlstäben sollte eine Bestellung vorgeben?
Verwenden Sie den für die konkrete Mühle und den Handhabungsablauf freigegebenen Wert. Legen Sie dann den benannten Geradheitsparameter, die bewertete Länge, Auflagerung, Ausrichtung, Messmittel, Verfahren, Grenzwert, Stichprobenumfang, gegebenenfalls Unsicherheit oder Entscheidungsregel sowie die Berichtsfelder fest. ISO 12780-1 liefert die Begriffe, keinen einheitlichen Grenzwert für Mahlstäbe.
Kann ein Stabdurchmesser für jedes Erz und jede Aufgabegröße geeignet sein?
Nein. Labor- und Betriebsstudien zeigen, dass Aufgabe- und Mahlkörpergröße die Zerkleinerung beeinflussen können. Jedes Ergebnis gilt jedoch für das untersuchte Erz, die Mühle, Mahlkörperfüllung, Methode und Betriebsaufgabe. Prüfen Sie vor der Abmessungswahl Erzkampagne, Verteilung im Grobkornbereich der Aufgabe, Mahlbarkeit, Zielprodukt, vorhandene Mahlkörperfüllung und Betriebsbedingungen der konkreten Anlage.
Welche Maße sollte ein Prüfbericht für Mahlstäbe enthalten?
Dokumentieren Sie einzelne Durchmesserwerte an den bestellten axialen Messstellen und in den festgelegten Ausrichtungen, die Einzellänge anhand der definierten Endpunkte, das bestellte Geradheitsergebnis mit vollständigem Prüfaufbau sowie die Ergebnisse zum Zustand der Stabenden. Ergänzen Sie Stab- oder Losidentität, Messmittel und Kalibrier- oder Verifizierungsstatus, Verfahren, Prüfer, Datum, Rohwerte, Rundung, Abweichungen, Wiederholungsprüfungen und die abschließende Losentscheidung.
Wie sollte ein Käufer eine neue Mahlstababmessung im Betrieb erproben?
Legen Sie vorab den Versuchsvorschlag, den Ausgangszustand, den Übergangsplan, vergleichbare Betriebsblöcke, die Kontrolle von Erz und Aufgabegut, Masse der Mahlkörperfüllung und Lieferantenmix, Werkstoff- und Härtekontrollen, Produkt-, Durchsatz-, Leistungs-, Verschleiß- und Ausfallkennzahlen, sicherheitsbezogene und kaufmännische Abbruchregeln, Unsicherheit und Entscheidungsträger fest. Dokumentieren Sie den Betriebsanteil vorhandener Mahlkörper sowie abgebrochene Versuche mit ihrer tatsächlichen Dauer, ohne Hochrechnung.
Checkliste für die Anfrage
- Anlage, Anlagenkennzeichen der Stabmühle, Originalhersteller (OEM), Modell, Bauart, Austragsanordnung und verantwortlicher Ingenieur sind benannt
- Aktuell maßgebende Mühlenzeichnung, Datenblatt, Auskleidungszeichnung, Änderungsstand und Betriebsstandard sind dokumentiert
- Innendurchmesser, wirksame Arbeits- oder Mahllänge, eingebaute Auskleidung und Stirnseitengeometrie sowie die benannte Vorgabe zum Freiraum im Betrieb sind verifiziert
- Die Freigabe der Eignung für die Mühle und des Einfüllens liegt beim Betreiber, Originalhersteller oder einer anderen vertraglich dazu befugten Stelle
- Größtkorn der Aufgabe, F80 oder vollständige Korngrößenverteilung, Datum der Probenahme, Erzkampagne, Dichte, Feuchte beziehungsweise Feststoffgehalt und Schwankungen sind erfasst
- Nachweise zur Mahlbarkeit oder zum Arbeitsindex sind mit Probenidentität, Verfahren, Labor, Datum und zutreffender Unsicherheit verknüpft
- Ziel-P80 oder Korngrößenverteilung des Produkts, Anforderungen an Überkorn und Feinanteil, Durchsatz, Leistung, Drehzahl, Kreislauf und Begrenzungen nachgelagerter Prozesse sind definiert
- Masse der vorhandenen Mahlkörperfüllung, oberer Nachfülldurchmesser, Durchmesserverteilung, Stablängen, Lieferanten und vorhandene Mahlkörper sind erfasst
- Verteilung verschlissener Stäbe, Nachfüll- und Entnahmeregeln, gebrochene und verbogene Stäbe, Verhakungen und Instandhaltungshistorie sind dokumentiert
- Die Hypothese für den vorgeschlagenen Durchmesser ist angegeben, ebenso, ob Stäbe dieses Durchmessers die vorhandene Mahlkörperfüllung ersetzen, ergänzen oder schrittweise in sie eingebracht werden
- Vorgeschlagene Länge ist mit der verifizierten Messgröße der Mühle, der Definition der Endpunkte, der Stirnflächengeometrie, der Geradheit und der freigegebenen Prüfung des erforderlichen Freiraums verknüpft
- Der bestellte Durchmesser ist durch Nennwert, Grenzwerte, Größenmerkmal, axiale Messstellen, Ausrichtungen, Oberflächenzustand, Verfahren, Stichprobenumfang und Rundung beschrieben
- Die bestellte Länge ist durch Nennwert, Grenzwerte, Endpunkte, Auflagerung, Messmittel, Verfahren, Stichprobenumfang und Rundung beschrieben
- Geradheit umfasst den benannten Parameter, die bewertete Länge, Auflagerung und Ausrichtung, Messmittel, Verfahren, Grenzwert, Stichprobenumfang und Entscheidungsregel
- Fertigung und Abnahme der Stabenden umfassen Endpunkt, Grate, Kanten, Risse, Verformung, Rechtwinkligkeit oder Form sowie gegebenenfalls Fase oder Radius
- Stahlsorte, Norm und Ausgabe, Lieferzustand, Wärmebehandlungsroute sowie Härteprüfverfahren und Härteverteilung werden getrennt von der Abmessung festgelegt und kontrolliert
- Schmelze, Prozess- oder Wärmebehandlungslos, Bündel, Einzelstückidentität und Prüfstufe sind definiert; für jedes Ergebnis ist angegeben, auf welches Los oder welche Stücke es sich bezieht
- Messergebnisse sind mit Gerätekennung, Kalibrier- oder Verifizierungsstatus, Verfahren, Prüfer, Datum, Rohdaten und Abweichungen verknüpft
- Unsicherheit, Sicherheitsabstand zum Grenzwert oder Entscheidungsregel, Wiederholungsprüfung, Rundung, Ausreißer, Nacharbeit, Sperrung und Freigabe sind angegeben, soweit das vereinbarte Verfahren dies erfordert
- Versuchsmenge, Bündelkennzeichnung, Verpackung, Handhabung, Bestimmungsort, Rückstellprobe und Anforderungen an die Datenübergabe sind festgelegt
- Ausgangszustand, Umstellung, Stabilisierung, Versuchsblöcke, Bilanzierung vorhandener Stäbe sowie vergleichbare Erz- und Betriebsbedingungen sind vorab festgelegt
- Produktkorngrößenverteilung, Durchsatz, Leistung, bereinigter Stabverbrauch, Ausfälle, Erfassung der Mahlkörperfüllung, Instandhaltung, Auswirkungen auf nachgelagerte Prozesse und Kosten werden gemeinsam bewertet
- Abbruchregeln für Betriebssicherheit, Prozess, Nachweisführung und kaufmännische Belange gelten durchgehend; Entscheidungsträger sind benannt
- Änderungen an Abmessungen, Werkstoff, Wärmebehandlung, Herkunft, Prüfung, Rückverfolgbarkeit, Verpackung oder Versuchsmethode bedürfen der vorherigen schriftlichen Käuferfreigabe
Literatur und Quellen
- Basics in Minerals Processing
- Broschüre Select Horizontal Grinding Mills
- Comminution – Theory and Plant Practice, Kapitel 6
- Einfluss der Aufgabegröße und der Stabfüllung auf die Mahlleistung
- Optimierung der Mahlkörperabmessung einer Stabmühle in einer Erzaufbereitungsanlage für die Aluminiumoxidherstellung
- Verfahren zur Untersuchung der Stabbewegung in einer Laborstabmühle
- Simulation des Bond-Mahlbarkeitstests für Stabmühlen
- ASTM A29/A29M-23 – Allgemeine Anforderungen an warmgeformte Stäbe aus Kohlenstoff- und legiertem Stahl
- ISO 14405-1:2025 – Geometrische Produktspezifikation – Dimensionelle Tolerierung – Teil 1: Lineare Größenmaße
- ISO 12780-1:2011 – Geometrische Produktspezifikation – Geradheit – Teil 1: Begriffe und Kenngrößen der Geradheit
- Metrologische Rückführbarkeit: häufige Fragen und NIST-Richtlinie
- NIST Technical Note 1297 – Leitlinien zur Ermittlung und Angabe der Unsicherheit von NIST-Messergebnissen
Unterstützung bei Anfragen
Arbeiten Sie mit einer Bauteilzeichnung?
Senden Sie die Zeichnung oder Anfrage mit Stahlsorte, Abmessung, Lieferzustand, Bearbeitung, Prüfung, Menge und Bestimmungsort. Wir können offene Punkte vor der Angebotserstellung benennen.