
Verschleiß von Mahlstäben: zuerst die Aussage der kg/t festlegen
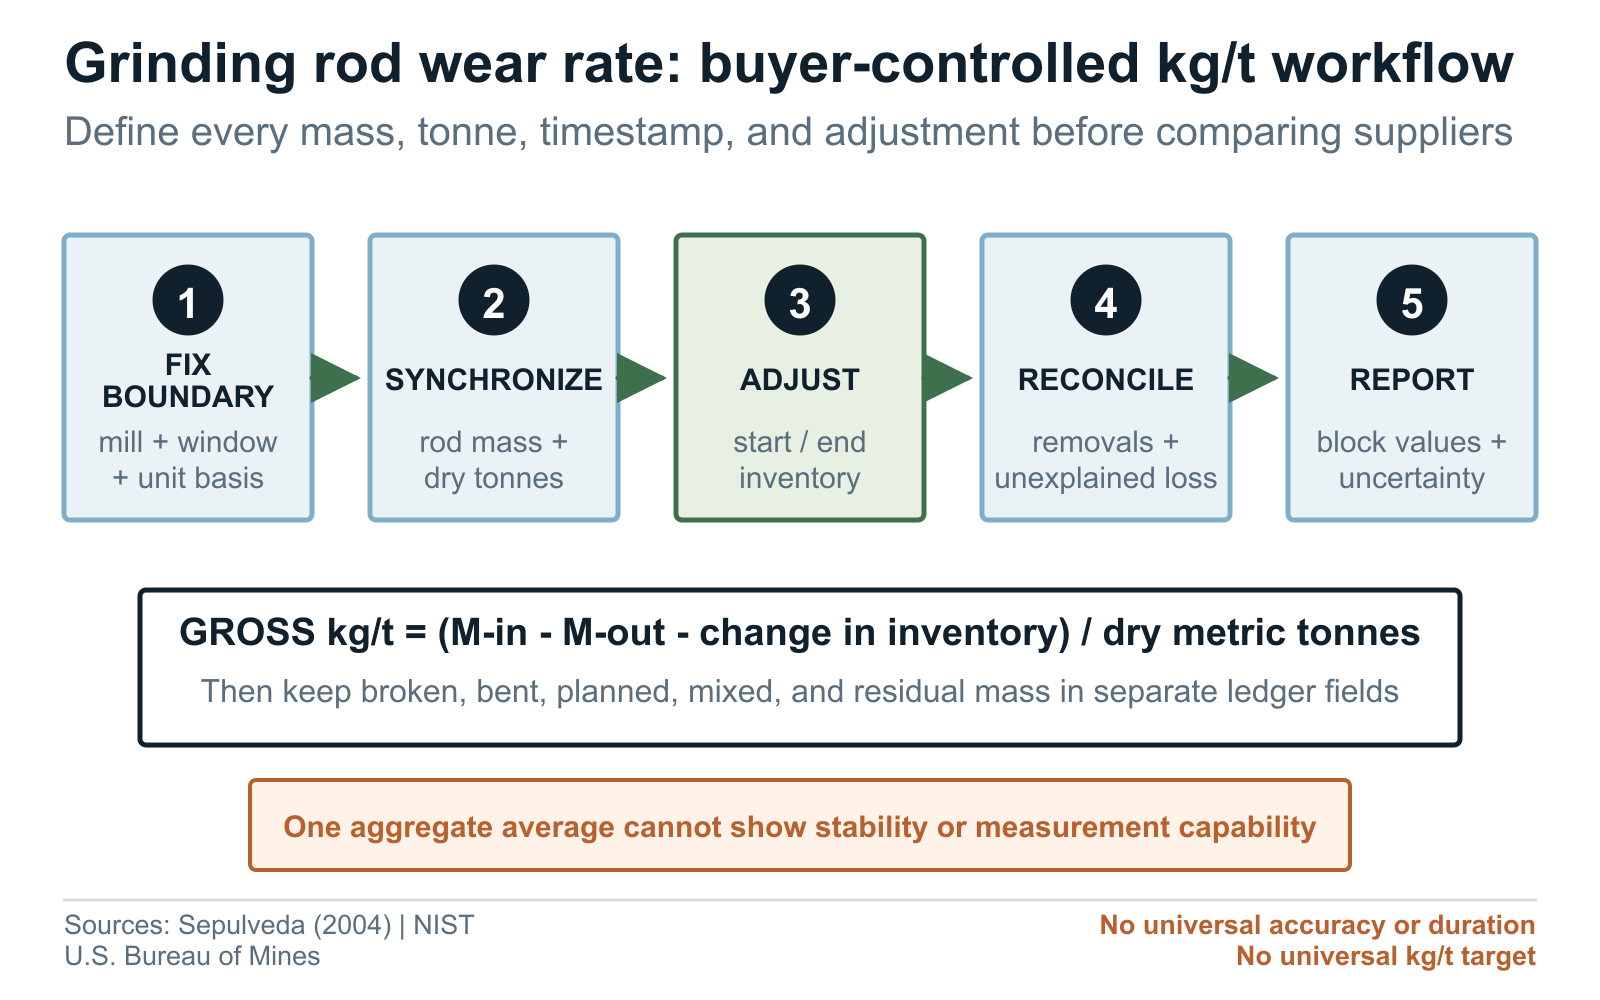
Für den Einkauf sollte der Verschleiß von Mahlstäben eine reproduzierbare Frage beantworten: Wie viel Stabmasse hat die Arbeitsfüllung in einem festgelegten Zeitraum je metrische Tonne verarbeiteter Frischaufgabe auf Trockenbasis unter den dokumentierten Betriebsbedingungen verlassen? Das Werk kann auch Masse je Betriebsstunde oder je Einheit Mühlenenergie erfassen. kg/t sollten jedoch weder mit diesen Bezugsgrößen noch mit Nasstonnen, Konzentrattonnen, Umlauflast, short tons oder long tons vermischt werden.
Ein Einkaufsregister allein ist keine Verschleißmessung. Gelieferte Stäbe können fortschreitenden Masseverlust, vorzeitig entnommene gebrochene oder verbogene Stäbe, eine bewusste Erhöhung der Füllung, Umlagerungen in eine andere Mühle, verlorene Stücke oder Bestandskorrekturen ausgleichen. Zuerst eine physische und buchhalterische Grenze um eine Mühle oder eine benannte Kammer festlegen und anschließend die Stabfüllung zu Beginn und Ende jedes Vergleichszeitraums abgleichen.
Sepúlvedas Methodik von 2004 im gesamten Anlagenmaßstab wurde für den Verbrauch von Mahlkugeln und längere Kontrollzeiträume entwickelt; sie ist keine fertige Spezifikation für Mahlstäbe. Übertragbar ist die Disziplin der Kampagne: Betriebsbedingungen festlegen, erforderliche Daten erfassen und eine einheitliche Berechnung anwenden, bevor Lieferanten- oder Produktänderungen verglichen werden. Aldrichs Überblick unterstreicht diese Grenze, weil Erz-, Trübe-, Mahlkörper- und Betriebsgrößen zusammenwirken und Ergebnisse unvollständig beschriebener Mühlen schwer direkt vergleichbar sind.
Die Bedingungen in der Stabmühle sind gesondert zu betrachten. In ihrer trockenen Chargenstudie stellten Zeng und Forssberg fest, dass Aufgabegröße, Stabdurchmesser, Zusammensetzung der Füllung und Mahldauer das Mahlergebnis beeinflussten. Es handelte sich nicht um einen Verschleißversuch zum Vergleich von Lieferanten, und die Studie liefert keine kg/t-Prognose. Sie reicht aber aus, um einen Vergleich zurückzuweisen, der die chemische Zusammensetzung der Mahlkörper erfasst, Mühle und Stabfüllung jedoch außer Acht lässt.

Eine abgeglichene Massenbilanz in kg/t
Eine Berichtsgrundlage auswählen und im Versuchsprotokoll festhalten. Bei einer Mühle, die neue Stäbe oder verifizierte Umlagerungen erhält, M-in als gesamte eintretende Stabmasse, M-out als gewogene ausgehende Stabumlagerungen und die Füllungsänderung als Endmasse minus Anfangsmasse der Arbeitsfüllung definieren. Der Bruttoverbrauch an Stäben im Zeitraum ist M-in minus M-out minus Füllungsänderung. Dieses Ergebnis durch die metrischen Tonnen Frischaufgabe auf Trockenbasis im selben synchronisierten Zeitraum teilen, um den Bruttoverbrauch in kg/t auszuweisen.
Der Bruttoverbrauch ist der Ersatzbedarf über die Bilanzgrenze; er ist nicht zwangsläufig fortschreitender Verschleiß. In einem zweiten Abgleich können separat gewogene Bruchstücke, verbogene Stäbe, geplante Entnahmen und weitere zurückgewonnene Entnahmen abgezogen werden. Die verbleibende Restgröße der Massenbilanz umfasst nicht zurückgewonnenen Verschleiß, Austrag, ungewogene Bruchstücke, Mischung und Messfehler. Sie als Restgröße bezeichnen, solange das Werk nicht nachweist, dass die anderen Anteile vernachlässigbar oder separat quantifiziert sind.
Für eingefüllte Stäbe und zurückgewonnenes Material kalibrierte oder kontrollierte Massenaufzeichnungen verwenden, die Erfassung der Stabfüllung festlegen und Erzwaage, Feuchtekorrektur, Befüllungsprotokoll und Stillstandsprotokoll synchronisieren. Die NIST-Messleitlinien behandeln Wiederholbarkeit, Reproduzierbarkeit, Stabilität und Unsicherheit als Eigenschaften des Messprozesses. Diese Angaben sind hier unmittelbar relevant: Zwei Lieferanten lassen sich nicht zuverlässig unterscheiden, wenn die Schätzung der Stabfüllung oder die Trockenmengenbasis stärker schwankt als der scheinbare Unterschied.
Historische Berichte zeigen, warum Zahlen stets mit Einheit und Kontext weitergegeben werden müssen. U.S. Bureau of Mines RI 9166 erfasste den gesamten Stabverschleiß in einem Eisenerzbetrieb in Pea Ridge. Der Wert betrug 0.9 lb je short ton trockenes Erz bei Kohlenstoffstahlstäben von 3 in × 13 ft. Dies entspricht etwa 0.45 kg je metrische Tonne.
RI 7826 berichtete 2.1 lb je long ton Aufgabe, etwa 0.94 kg je metrische Tonne, für die beschriebene Taconit-Stabmühlenbedingung. Die Autoren betrachteten die Ergebnisse der weiter gefassten Untersuchung lediglich als Orientierung, da Kreislaufgleichgewicht und Erzschwankungen die Auswertung begrenzten. Keiner der beiden Fälle ist ein Lieferantenziel oder ein aktuelles JOTAIN-Ergebnis.
Verwenden Sie das Versuchsprotokoll zum Mahlstabverbrauch, um Anfangs- und Endfüllung, Zugaben, Entnahmen und trockene Aufgabemenge für denselben Block einzutragen. Die Anwendung berechnet den Bruttoverbrauch in kg/t und bietet eine Excel-Vorlage für wiederholte Blöcke; weder die Berechnung noch das erläuternde Beispiel ist ein veröffentlichtes JOTAIN-Versuchsergebnis.
| Feld | Festlegung des Käufers | Erforderlicher Nachweis | Grenze der Aussage |
|---|---|---|---|
| M-in | Neue Stäbe sowie jede verifizierte Stabumlagerung, die während des Zeitraums in die Bilanzgrenze der benannten Mühle eintritt | Wiegeschein oder Grundlage der Stückmasse, Datum und Uhrzeit der Befüllung, Lieferant, Schmelze oder Fertigungslos, Abmessung und aufnehmende Mühle | Ein Kauf- oder Lagerausgabedatum außerhalb des synchronisierten Zeitraums reicht nicht aus |
| M-out | Gewogene, weiterhin verwendbare Stäbe, die aus derselben Bilanzgrenze umgelagert wurden | Masse, Zustand, Identität soweit möglich, Datum und Uhrzeit, Herkunft und Ziel | Umlagerungen nicht mit Entnahmen ausgesonderter gebrochener oder verbogener Stäbe zusammenfassen |
| Änderung der Stabfüllung | Endmasse der Arbeitsfüllung minus Anfangsmasse der Arbeitsfüllung | Festgelegtes Verfahren zur Erfassung der Füllung, Zusammensetzung, Entnahmeregel nach verschlissener Abmessung, Datum, Wiederholbarkeit und Unsicherheit | Eine nicht gemessene Füllungsänderung kann Befüllmasse wie Verschleiß erscheinen lassen |
| Bruttoverbrauch | M-in minus M-out minus Änderung der Stabfüllung | Berechnungsdatei mit sämtlichen Eingabewerten und Korrekturen | Enthält fortschreitenden Verschleiß, ausgesonderte Entnahmen, nicht abgeglichene Verluste und Messfehler |
| Tonnen auf Trockenbasis | Metrische Tonnen Frischaufgabe auf Trockenbasis, die im selben Zeitraum durch die benannte Mühle verarbeitet wurden | Waage, Feuchtebasis, zeitliche Abstimmung, Behandlung von Bypass oder Stillstand und Datenverantwortlicher | Nasstonnen, short tons, long tons, Konzentrat oder Umlauflast nicht ohne geänderte Kennzeichnung als Bezugsgröße einsetzen |
| Berichtete kg/t | Bruttoverbrauch geteilt durch Tonnen auf Trockenbasis, mit Angabe von Rundung und Unsicherheit | Zeitraumergebnis sowie Wochen- oder Blockwerte und Abweichungen | Ein Gesamtwert zeigt weder Stabilität, Bruch und Verbiegung noch Unterschiede im Betrieb |
Verschleiß, Bruch, Verbiegung, Entnahmen und Verluste bei der Handhabung
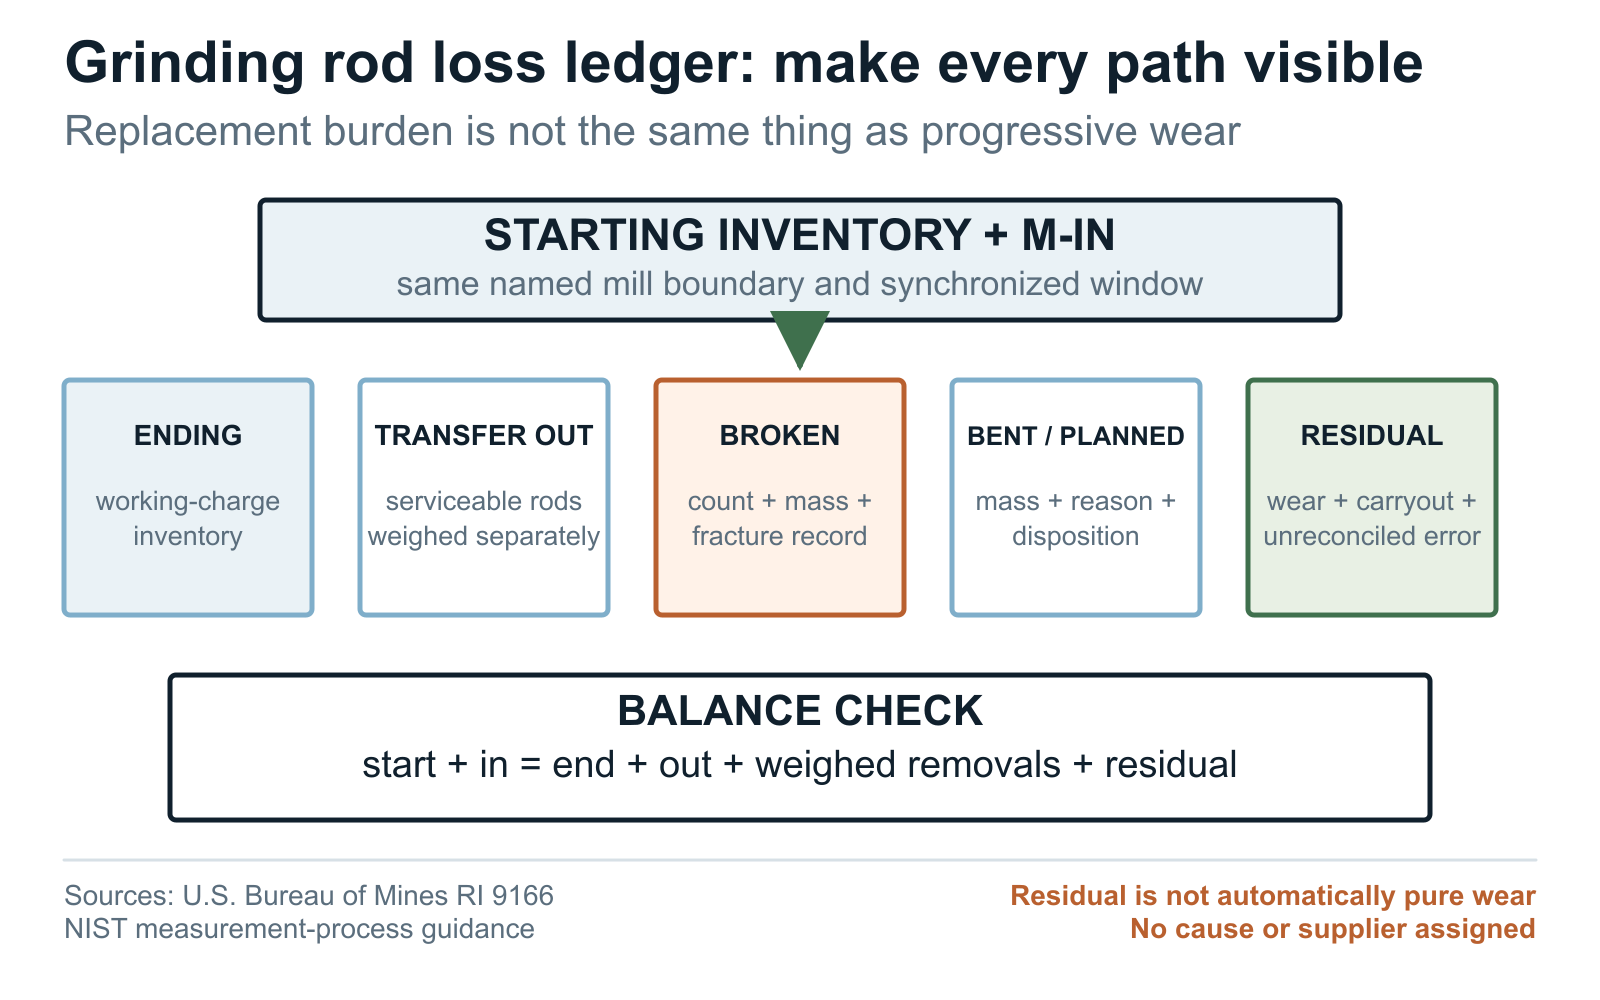
Vor dem ersten Referenzzeitraum ein Verlustregister anlegen. Fortschreitender Verschleiß ist Masse, die nach dem Einsatz nicht mehr aus den Stäben zurückgewonnen wird; in einer Werksbilanz wird sie jedoch gewöhnlich als Restgröße erfasst und nicht direkt gewogen. Bruch ist ein gesondert zu dokumentierender Ausfall. Der Datensatz sollte Anzahl, zurückgewonnene Masse, Bruchstelle, ungefähre Abmessung im Einsatz, Datum, Betriebsereignis und Lieferanten- oder Losidentität enthalten, soweit die Rückverfolgbarkeit noch möglich ist. Bruch nicht nur als Prozentsatz ausweisen, solange dessen Bezugsgröße nicht klar ist.
Verbogene Stäbe und geplante Entnahmen verursachen andere Kosten und betriebliche Belastungen. Zurückgewonnene Masse, Zustand, Entnahmegrund, Handhabungszeit sowie Verschrottung, Umlagerung oder Rücksendung zur Untersuchung erfassen. Reguläres Nachfüllen, bewusste Erhöhung der Füllung, Entnahmen während der Umstellung und Notentnahmen mit unterschiedlichen Buchungscodes führen. Gemischte Mahlkörper oder nicht identifizierte Stücke benötigen eine eigene Kategorie; sie dürfen nicht allein aufgrund einer Annahme dem Versuchslieferanten zugeordnet werden.
Der Bilanzschluss muss sichtbar sein. Anfangsfüllung plus eingebrachte Stäbe entspricht Endfüllung plus ausgehende Umlagerungen, gewogene Entnahmen und Restgröße der Massenbilanz. Schließt die Bilanz nicht innerhalb der vorab festgelegten Abgleichtoleranz, ist der Zeitraum als ungültig, unsicher oder vom Käufer zu prüfen zu kennzeichnen. Die unerklärte Differenz niemals durch stillschweigende Änderungen an Erztonnage, Füllungsschätzung oder Ausfallklassifizierung verkleinern, nachdem erkennbar ist, welcher Lieferant vorn zu liegen scheint.
RI 9166 mahnt auch bei der Deutung der Mechanismen zur Vorsicht. Für den einen untersuchten Fall der Stabmühle in Pea Ridge schätzte der Bericht die elektrochemische Korrosion unter den dokumentierten Bedingungen auf etwa 4% des gesamten Stabverschleißes. Dieses Ergebnis lässt sich nicht auf anderes Erz, andere Wasserchemie, Mahlkörper oder Mühlen übertragen. Das Register sollte zunächst Beobachtungen und Verluste erfassen; die Diagnose der Mechanismen gehört in eine gesonderte Untersuchung.
Ein vergleichbarer Betriebszeitraum
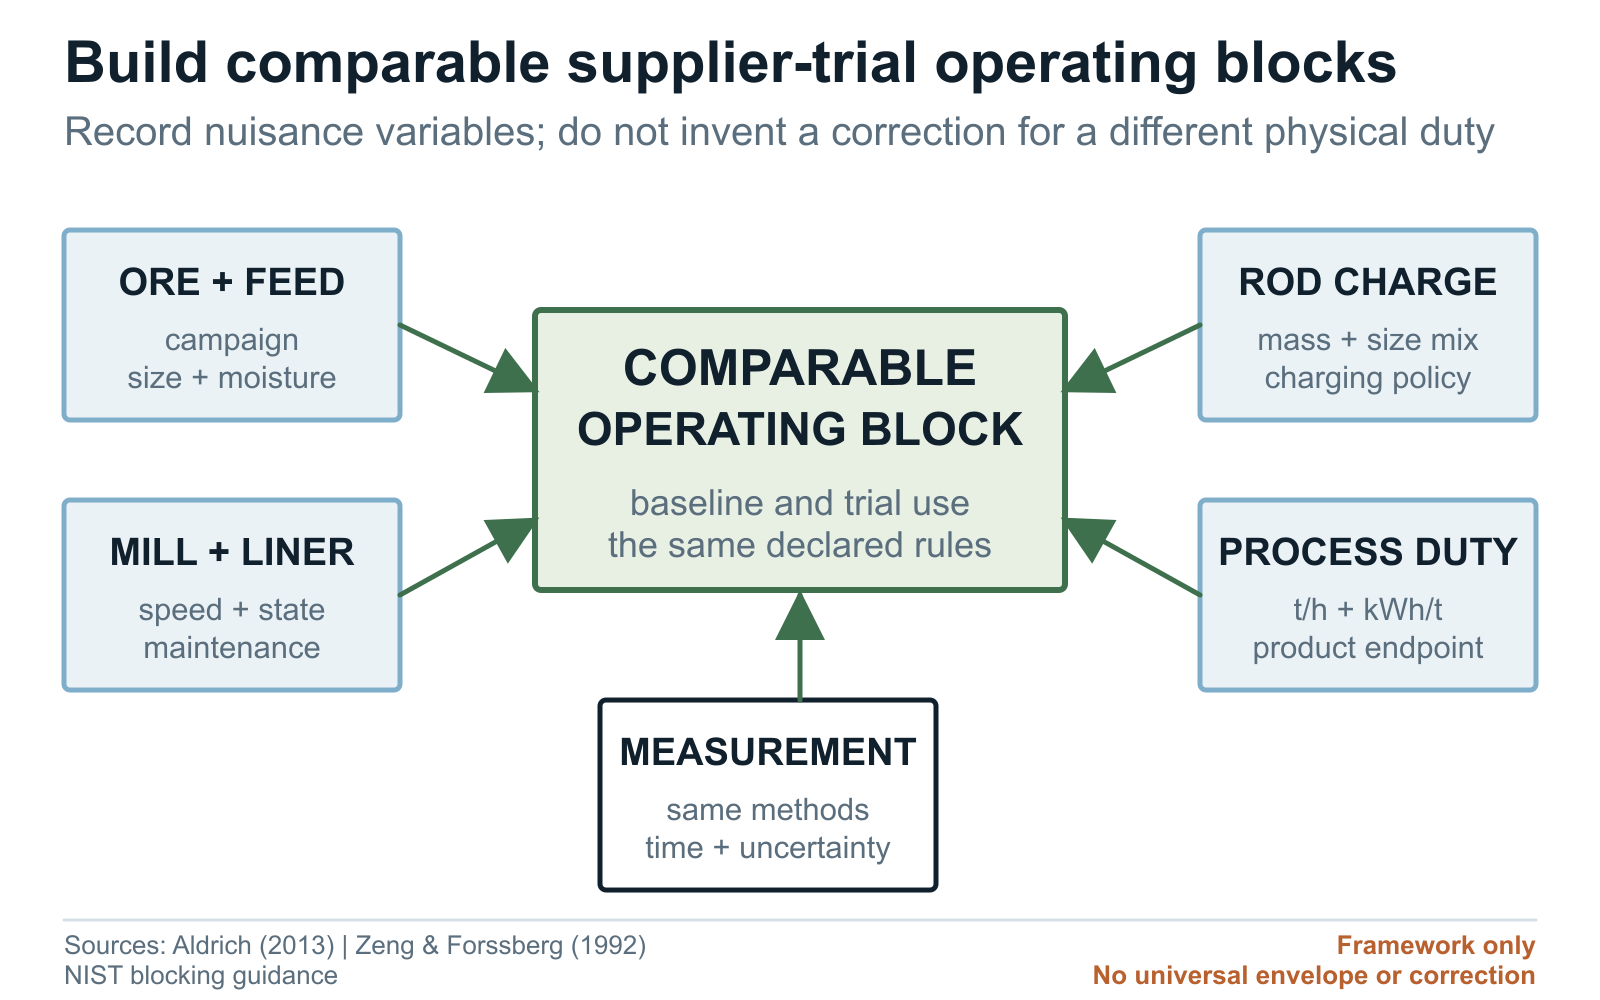
Wenn sich die tatsächliche Beanspruchung geändert hat, die Werte nicht allein rechnerisch auf eine gemeinsame Basis bringen. Zunächst mit dem technischen Team des Käufers vergleichbare Betriebsblöcke festlegen. Erz- oder Aufgabefamilie, Korngrößenverteilung, Feuchte- oder Feststoffbasis, Durchsatzbereich und Zielkorngröße des Produkts prüfen. Mühlendrehzahl, Leistungsmessung, Masse und Größenverteilung der Stabfüllung sowie Wasser- oder Trübezustand vergleichen. Ebenso Zustand der Auskleidung, Austragsbedingungen und Betriebsart vergleichen. Das Team muss beurteilen, ob die Bedingungen für einen gültigen Vergleich hinreichend ähnlich sind.
Werte dokumentieren, statt Normalbetrieb zu schreiben. Ein Lieferantenversuch mit weicherem Erz, gröberem Produktziel, geringerem Durchsatz, neuer Auskleidung oder anderer Stabfüllung kann niedrigere kg/t zeigen, ohne einen Mahlkörpereffekt nachzuweisen. Ein durch eine Betriebsstörung belasteter Versuch sollte nicht allein wegen dieses Ereignisses verworfen werden. Daten aufbewahren, Abweichung benennen und die vereinbarte Regel zur Einbeziehung oder zum Ausschluss anwenden.
Die spezifische Energie in kWh je Tonne auf Trockenbasis sowie erreichte Produkt- oder Kreislaufzielgrößen als Begleitgrößen verwenden, nicht als Ersatz für kg/t. Die Studie zur Stabfüllung von Zeng und Forssberg zeigt, dass Aufgabegröße, Stabdurchmesser, Zusammensetzung der Füllung und Mahldauer das Mahlergebnis beeinflussen. Aldrich beschreibt weitere Wechselwirkungen zwischen Mahlkörpern, Erz, Trübe und Prozessgrößen. Keine der beiden Quellen liefert einen einzigen Korrekturfaktor; ein Käufer sollte daher ungleiche Zeiträume nicht mit einer unbelegten Formel rechnerisch normieren.
RI 7826 enthält einen Vorbehalt aus einer staatlichen Pilotuntersuchung: Die Autoren betrachteten die Ergebnisse lediglich als Orientierung, da der Kreislauf Zeit zum Erreichen des Gleichgewichts benötigte und Erzschwankungen unvermeidbar waren. Ein heutiger Lieferantenvergleich sollte die Stabilisierung vorab festlegen, Übergangsmaterial ausschließen oder kennzeichnen und mehrere vergleichbare Blöcke bewahren, statt die einzelne beste Woche auszuwählen.
Verwenden Sie die Checkliste der Betriebsdaten für Mahlstäbe, um Angaben zu Mühle, Aufgabe, Stabfüllung, Verschleiß, Bruch und Versuch vor dem Vergleich der kg/t festzulegen.
| Block | Konstant halten oder abstimmen | Messen und aufbewahren | Entscheidung zur Abweichung |
|---|---|---|---|
| Erz und Aufgabe | Erzfamilie oder Erzkampagne und vereinbarter Korngrößenbereich der Aufgabe, soweit praktikabel | Herkunft, Mischung, Korngrößenverteilung der Aufgabe, Feuchte sowie Härte- oder Abrasivitätsdaten, falls routinemäßig verfügbar | Blöcke bilden, stratifizieren oder als nicht vergleichbar kennzeichnen; keine Korrektur erfinden |
| Mühle und Auskleidung | Gleiche Mühle, Kammer und Austragsart sowie vergleichbarer Zustand der Auskleidung | Drehzahl, Alter oder Zustand der Auskleidung, Leistung, Lastindikatoren, Stillstände und Instandhaltung | Pausieren, einen neuen Block beginnen oder als ausdrücklich abweichende Bedingung beibehalten |
| Stabfüllung | Freigegebene Füllungsmasse, Auslegung des größten Stabdurchmessers, Größenverteilung sowie Regeln für Nachfüllen und Entnahme verschlissener Stäbe | Anfangs- und Endfüllung, Zugaben, Umlagerungen, Entnahmen und Mischung von Lieferanten oder Losen | Gemischte oder ungleiche Einsatzbedingungen ohne freigegebenes Verfahren keinem einzelnen Lieferanten zurechnen |
| Prozessbedingungen | Vergleichbarer Durchsatz, Produktziel, Wasser- oder Trübebasis und Betriebsart | t/h auf Trockenbasis, kWh/t, Feststoff- oder Wasserbedingungen, Produktergebnis, Rücklauf oder Bypass und Stillstand | Den vorab festgelegten Betriebsbereich verwenden und jede Abweichung davon kennzeichnen |
| Messung | Gleiche Verfahren für Masse, Feuchte, Zeit, Füllung, Entnahmen und Rundung | Geräteidentität, Kalibrier- oder Kontrollstatus, Datenverantwortlicher, fehlende Werte und Unsicherheit | Bei Änderung des Messverfahrens den Zeitraum für ungültig erklären oder seine Aussage entsprechend einschränken |
Vergleichbare Versuche mit Lieferanten und Regeln für den Abbruch
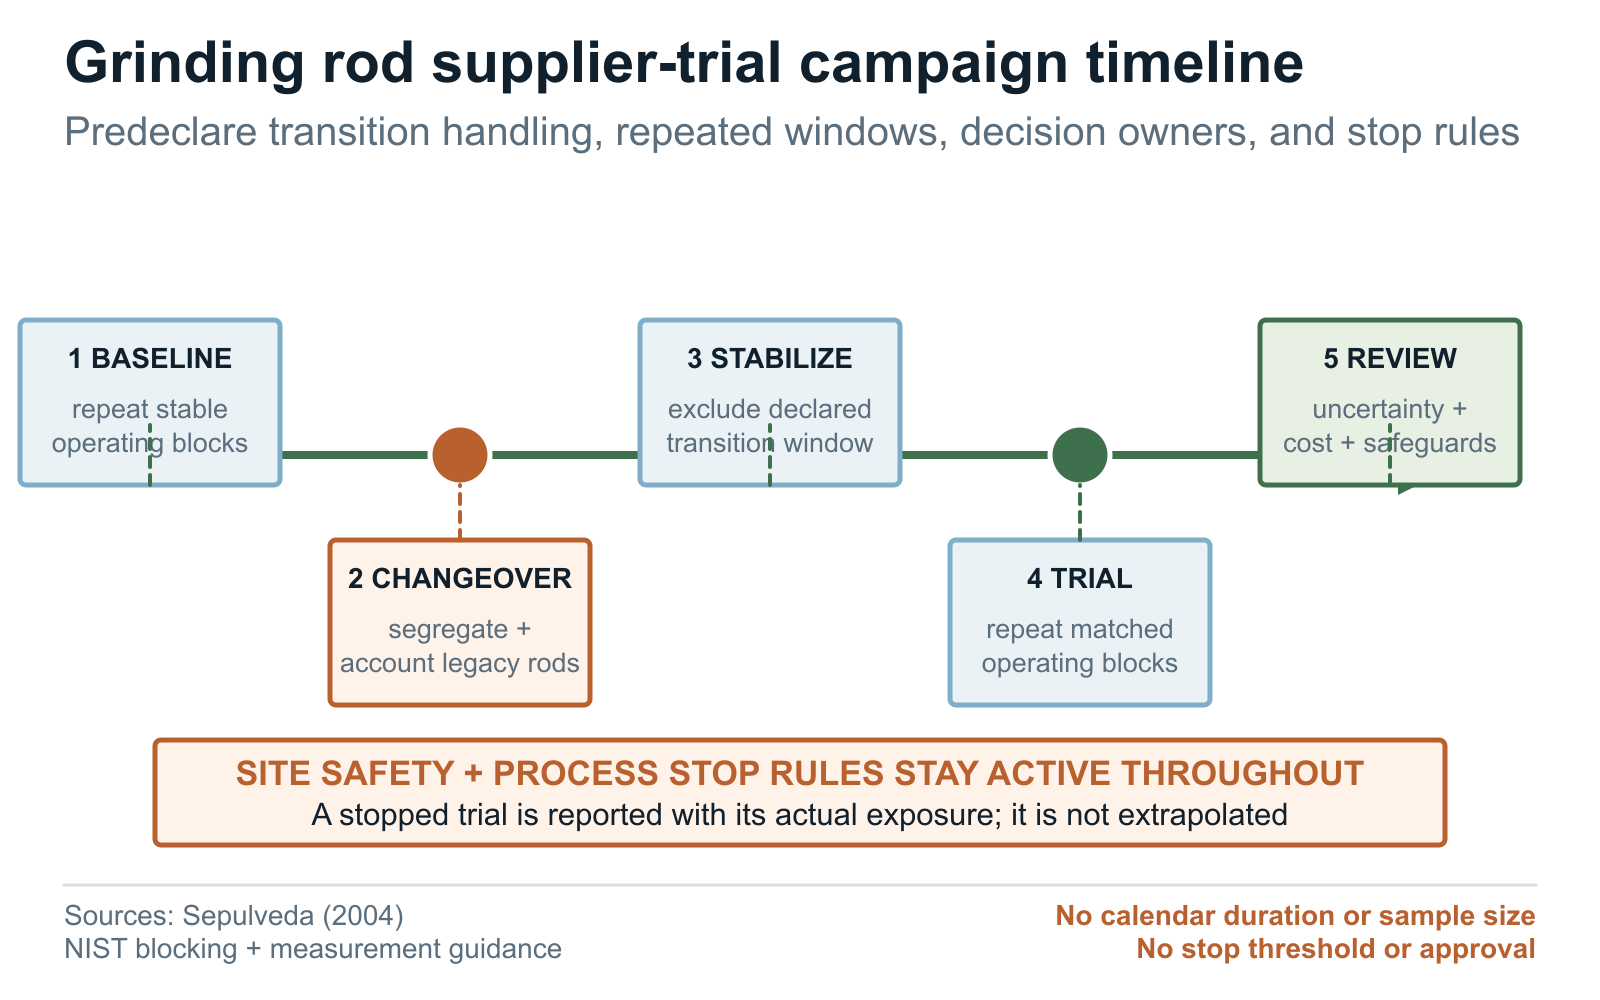
Den Kampagnenplan vor dem Einbringen des Materials in die Mühle erstellen. Mit wiederholten Referenzblöcken unter dem freigegebenen Messsystem beginnen. Danach das Versuchsmaterial nach Lieferant, Stahlsorte und Norm, Schmelze, Wärmebehandlungs- oder Fertigungslos, Durchmesser, Länge, Bund und Befüllungsvorgang kennzeichnen und getrennt halten. Festlegen, wie vorhandene Stäbe entnommen, gemischt, markiert oder bilanziert werden und welcher Übergangs- oder Stabilisierungszeitraum ausgeschlossen wird. Es gibt keine feste Umstellungsdauer; maßgeblich sind das Füllungsmodell des Werks und der Versuchsplan.
Soweit die Produktion es zulässt, vergleichbare Blöcke verwenden, damit jeder Lieferant unter wichtigen Störeinflüssen wie Erzkampagne, Auskleidungszustand, Schichtmuster oder Jahreszeit beobachtet wird. NIST beschreibt die Blockbildung als Möglichkeit, den Einfluss bekannter Störgrößen zu bündeln, während der untersuchte Faktor innerhalb homogener Blöcke variiert. Eine Stabmühlenkampagne erlaubt möglicherweise keine Randomisierung nach Lehrbuch. Der Käufer kann dennoch Blockdefinitionen, Lieferantenfolge, Behandlung des Übergangs und Auswertung vorab festlegen, statt die zeitliche Reihenfolge über den Gewinner entscheiden zu lassen. [8]
Messungen über genügend stabile Zeiträume wiederholen, um die normale Streuung und die wirtschaftlich relevante Effektgröße zu erfassen. Die Dauer nicht aus einem Werbeversprechen ableiten. Die Verantwortlichen des Käufers für Werk, Technik, Statistik, Einkauf, Sicherheit und Finanzen sollten Mindesteinsatz, erforderliche Wiederholungen, Unsicherheitsverfahren und Entscheidungsschwelle entsprechend der Messfähigkeit, dem Austausch der Stabfüllung, der Erzschwankung und den Folgen einer Fehlentscheidung freigeben.
Sicherheits- und prozessbedingte Abbruchregeln haben Vorrang vor dem statistischen Abschluss. Die standortspezifische Reaktion auf ungewöhnlichen Bruch, Verbiegung oder Verhakung, instabile Füllung, ungewöhnliche Schwingungen oder Geräusche, blockierten Austrag, Abweichungen bei Produkt oder Ausbringen, Abweichungen von den festgelegten Leistungs- oder Durchsatzbereichen, unsichere Handhabung, Verlust der Rückverfolgbarkeit oder andere Auslöser des Änderungsmanagements vorab festlegen. Einen abgebrochenen Versuch mit seiner Einsatzdauer, seinen Bedingungen und Nachweisen als Ergebnis dokumentieren; nicht auf eine vollständige Standzeit hochrechnen.
Wenn das Werk einen Referenzzeitraum und einen Versuchszeitraum mit den vorgeschlagenen Stäben abgeglichen hat, verknüpfen Sie das Ergebnis mit dem Anwendungs- und Angebotsweg für Mahlstäbe, damit Material, Abmessungen, Prüfung, Verpackung, Zielort und Versuchsmenge gemeinsam angeboten werden.
Kosten je Tonne, Unsicherheit und Betriebsergebnisse
Die laufenden Kosten der angelieferten Mahlkörper je Tonne auf Trockenbasis als korrigierten Bruttoverbrauch in kg/t mal Lieferpreis der Stäbe je Kilogramm bei gleichem kommerziellem Leistungsumfang berechnen. Angeben, wie Fracht, Zoll, Versicherung, Inlandslieferung, Währung, Zahlungsbedingungen, Schrottgutschrift und Steuern berücksichtigt sind. Einmalige Kosten für Versuch, Prüfung, getrennte Lagerung und Umstellung gesondert ausweisen, damit sie den Vergleich des laufenden Verbrauchs nicht verzerren.
Betriebskosten nur hinzufügen, wenn die Zuordnungsregel vereinbart ist und das Ereignisregister sie stützt. Dazu können dokumentierter Personalaufwand für die Handhabung, Entsorgung, geplanter Austausch und ungeplante Mühlenstillstände gehören. Produktkorngröße, Durchsatz, spezifische Energie, Ausbringen, Qualität, Wechselwirkung mit der Auskleidung und Sicherheit als getrennte Ergebnisse führen, bevor ihnen ein Geldwert zugeordnet wird. Ein Mahlkörperangebot und ein Kostenmodell des Werks beantworten unterschiedliche Fragen.
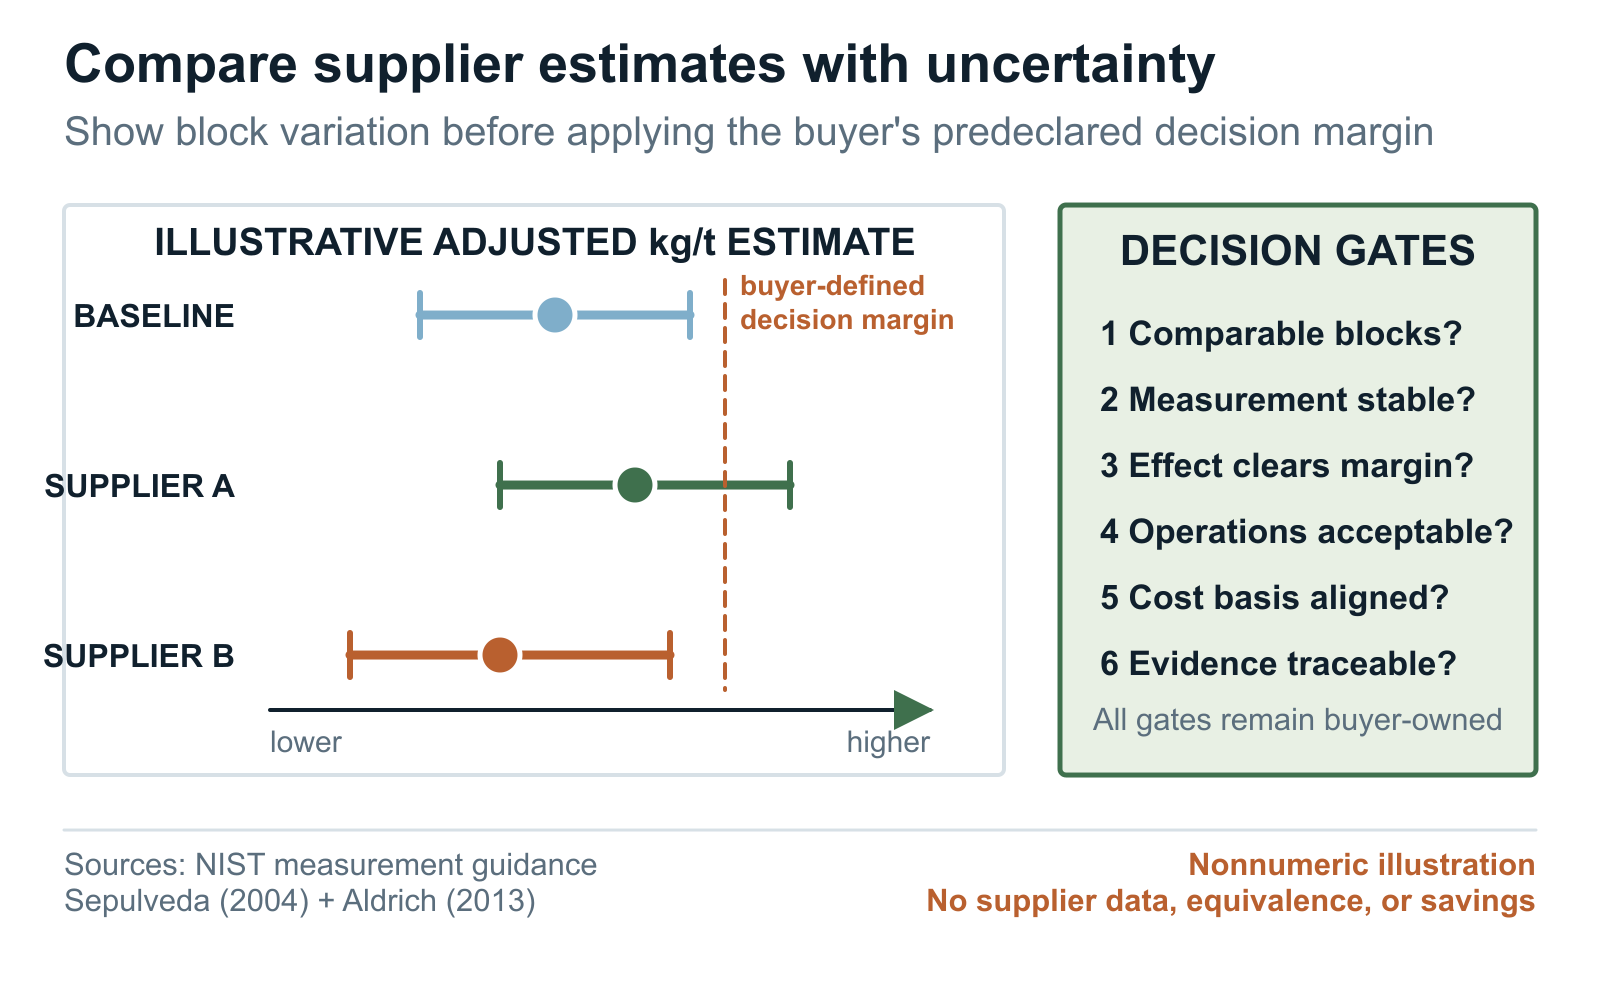
Die einzelnen kg/t-Werte je Woche oder Betriebsblock zeigen, nicht nur den Kampagnenmittelwert. Mess- und Prozessstreuung, fehlende Daten, ausgeschlossene Zeiträume und Auswertungsverfahren angeben. Die NIST-Messleitlinien betonen Wiederholbarkeit, Reproduzierbarkeit, Stabilität und Unsicherheit. Diese Eigenschaften bestimmen, ob ein sichtbarer Unterschied größer ist als das Rauschen von Messsystem und Prozess.
Eine vorab festgelegte Entscheidungsschwelle verwenden. Der niedrigste Punktschätzer gewinnt nicht zwangsläufig, und überlappende Intervalle beweisen für sich genommen keine Gleichheit. Effektgröße, Unsicherheit, Sicherheits- und Prozessergebnisse, Rückverfolgbarkeit, Lieferzuverlässigkeit, kaufmännische Bedingungen und die Folgen einer Fehlentscheidung prüfen. Die Schlussfolgerung ausdrücklich auf die dokumentierte Mühle, die Materiallose, die Kampagne und die Bedingungen begrenzen.
| Entscheidungsfeld | Für jeden Lieferanten ausweisen | Vergleichsregel | Daraus nicht ableiten |
|---|---|---|---|
| Bruttoverbrauch | Blockwerte, korrigierte kg/t, Mittelwert oder freigegebene Zusammenfassung, Unsicherheit und ausgeschlossene Zeiträume | Gleiche Bilanzgrenze, Trockenmengenbasis, Erfassung der Füllung und Betriebsblöcke | Dass der niedrigste Messwert eines einzelnen Zeitraums den tatsächlichen Verschleißwert darstellt |
| Ausfälle und Entnahmen | Anzahl und Masse gebrochener Stäbe, Masse verbogener Stäbe, geplante Entnahmen, gemischte Stücke und Handhabungsereignisse | Gleiche Definitionen, Einsatzbasis, Rückverfolgbarkeit und Zuordnungsregel | Dass die gesamte Ersatzmasse auf fortschreitenden Verschleiß entfällt |
| Betriebsverhalten | Durchsatz, kWh/t, Zielgröße des Produkts, Stillstand, Prozessabweichungen und Sicherheitsbeobachtungen | Vorab festgelegte Betriebsbereiche und Auswertung in Verantwortung des Werks | Dass die Mahlkörper allein sämtliche Prozessunterschiede verursacht haben |
| Laufende Kosten | Korrigierte kg/t mal Lieferpreis je Kilogramm zuzüglich freigegebener laufender Kostenzuordnungen | Gleicher Stichtag für die Währungsumrechnung, Lieferumfang, enthaltene Positionen, Schrottbehandlung und Zuordnungsregeln | Dass der Kaufpreis allein die Kosten je Tonne ergibt |
| Nachweise und Lieferung | Schmelzen- und Fertigungslosunterlagen, Prüfbescheinigungen, Abweichungen, Lieferkonstanz und Umfang der Unterstützung | Gleiche geforderte Unterlagen und gleiche Antwortfrist für die Lieferanten | Dass eine Bescheinigung die Leistung im Werk nachweist |
| Entscheidung | Effektschätzung, Intervall oder Unsicherheitsangabe, Entscheidungsschwelle, Risiken und Freigabeberechtigte | Das vor der Ergebnisprüfung verfasste Protokoll anwenden | Eine für jede Mühle geltende Garantie zu Stahlsorte, Lieferant, kg/t, Einsparung oder Standzeit |
Was Abriebversuche im Labor aussagen und wo ihre Grenzen liegen
ASTM G65 ist ein kontrollierter Trockensand-Gummirad-Versuch zur Einordnung metallischer Werkstoffe unter einer festgelegten Bedingung für Kratzabrasion. Laut der offiziellen Erläuterung zu Aussage und Anwendung bildet das Verfahren nicht sämtliche Prozessbedingungen ab, darunter Abrasivgeometrie, Druck, Stoß oder korrosive Bestandteile; es sollte nicht zur Vorhersage der exakten Beständigkeit in einer bestimmten Umgebung verwendet werden. Ein G65-Ergebnis kann Kandidaten nur innerhalb des genannten Werkstoff- und Verfahrensumfangs vorauswählen oder charakterisieren; es lässt sich nicht in kg/t von Mahlstäben oder Standzeit in der Mühle umrechnen.
Labor- und Werksaufzeichnungen in getrennten Nachweisspalten führen. Legt ein Lieferant Daten zu Abrieb, Härte, Gefüge, Schlagprüfung, chemischer Zusammensetzung oder Wärmebehandlung vor, sind Probenidentität, Verfahren und Ausgabe, Zustand, Entnahmestelle, Labor, tatsächliches Ergebnis, repräsentierte Schmelze oder Fertigungslos sowie die Grenzen der Übertragbarkeit anzufordern. Die Arten von Prüfbescheinigungen nach ISO 10474 stellen die vom Auftrag geforderten Nachweise dar, schaffen jedoch keine Abnahmeklausel für die Leistung im Betrieb.
Lieferantenanfrage und Protokoll für den Werksversuch gemeinsam ausgeben. Der Lieferant verantwortet die Konformität mit der vereinbarten Stabspezifikation und den Rückverfolgbarkeitsunterlagen. Der Käufer verantwortet die Definitionen der Mühlendaten, Betriebsführung, Sicherheit, statistische Prüfung, Kostenannahmen und die abschließende Werksentscheidung. Eine gegebenenfalls kommerziell angebotene Leistungsgarantie erfordert gesondert ausgehandelte Definitionen, Ausschlüsse, Abhilfen und Zuständigkeiten; hier wird keine solche Garantie unterstellt.
Die folgende Vorlage lässt Werte in Klammern offen, weil das Werk sie festlegen muss. Arbeitsblatt zur Massenbilanz, Tabelle vergleichbarer Zeiträume, Kampagnenablauf, Abbruchregeln, Datenwörterbuch und Freigabematrix beifügen. Jeden Bieter auffordern, dieselben Felder zu beantworten und Abweichungen vor der Fertigung oder der Versuchsfreigabe aufzulisten.
Position: Mahlstäbe für einen kontrollierten Werksvergleich an [Standort und Mühle]
Vorgeschlagene Stäbe: [Lieferant, Stahlsorte/Norm, Durchmesser × Länge, Wärmebehandlungszustand, Menge]
Rückverfolgbarkeit: [Schmelze, Wärmebehandlungslos, Bundkennzeichnungen, Bescheinigung, Liefernachweis]
Versuchsfrage: [was das Werk vergleicht und welches Ergebnis die Kaufentscheidung ändern wird]
Massenbilanz: [Zugaben, Anfangs-/Endfüllung, zurückgewonnene Stücke, verbogene Stäbe, geplante Entnahmen, nicht identifizierte Mahlkörper]
Durchsatzbasis: [Frischaufgabe auf Trockenbasis, Waage, Feuchteverfahren, synchronisierter Versuchszeitraum]
Vergleichbare Beanspruchung: [Erz/Aufgabe, Korngrößenverteilung, Durchsatz, Drehzahl, Leistung, Produktziel, Trübe/Wasser, Zustand von Auskleidung und Füllung]
Ablauf: [Referenzblöcke, Übergang, Stabilisierung, Blöcke mit vorgeschlagenen Stäben]
Messungen: [Waagenkontrollen, Verfahren zur Erfassung der Füllung, Rohdatenverantwortlicher, Regel für fehlende Daten]
Ereignisregister: [Bruch, Verbiegung, Entnahmen, Handhabung, Stillstand, Rückverfolgbarkeit]
Abbruchregeln: [Standortsicherheit, Mühlenzustand, Bruch/Verhakung, Produkt, Leistung, Durchsatz]
Kostenbasis: [Lieferpreis, Fracht-/Zollumfang, Schrottgutschrift, laufende und einmalige Versuchskosten]
Entscheidung: [Blockeinbeziehung, Unsicherheit, wirtschaftliche Entscheidungsschwelle, Befugnis zum Fortsetzen/Wiederholen/Abbrechen]
Unterlagen: [Art nach ISO 10474, falls bestellt, tatsächliche Ergebnisse, Fertigungs-/Prüfaufzeichnungen, Loszuordnung, Abweichungen]
Auftrag und Werksprotokoll legen den Vergleich fest. Abriebergebnisse aus dem Labor bleiben Nachweise zur Vorauswahl und werden nicht in kg/t oder Einsparungen im Werk umgerechnet.Fragen aus dem Einkauf
Was bedeutet der Verschleiß von Mahlstäben in kg/t?
Für eine vom Käufer festgelegte Mühle und einen festgelegten Zeitraum sollten kg/t die korrigierte Stabmasse, die die Arbeitsfüllung verlässt, geteilt durch metrische Tonnen verarbeiteter Frischaufgabe auf Trockenbasis angeben. Käufer sollten Bilanzgrenze, Füllungskorrektur, Entnahmekategorien, Verfahren zur Ermittlung der Trockenmenge, synchronisierte Zeitstempel, Rundung und Unsicherheit festlegen. Metrische Tonnen nicht mit short tons oder long tons mischen.
Wie sollten Käufer den Verbrauch von Mahlstäben bei geänderter Füllung berechnen?
M-in als gesamte in die Mühlengrenze eintretende Stabmasse definieren, M-out als weiterhin verwendbare, nach außen umgelagerte Stäbe und die Füllungsänderung als Endmasse minus Anfangsmasse der Arbeitsfüllung. Der Bruttoverbrauch ist M-in minus M-out minus Füllungsänderung. Durch die metrischen Tonnen auf Trockenbasis desselben Zeitraums teilen und anschließend die Massen gebrochener, verbogener, planmäßig entnommener und gemischter Stäbe sowie die Restgröße getrennt ausweisen.
Gehören gebrochene und verbogene Mahlstäbe zum Verschleißwert?
Ihre Ersatzmasse gehört zum Bruttoverbrauch, sobald sie die Arbeitsfüllung verlassen; sie darf jedoch nicht im fortschreitenden Verschleiß verborgen werden. Anzahl und Masse gebrochener Stäbe, Masse verbogener Stäbe, Entnahmegrund, Einsatzdauer und -bedingungen, Betriebsereignis und Rückverfolgbarkeit als getrennte Ergebnisgrößen erfassen, damit Lieferanten und Werksteams erkennen, warum Material ersetzt wurde.
Wie lange sollte ein Versuch mit Mahlstäben eines Lieferanten laufen?
Es gibt keine feste Dauer. Der Versuch muss lang genug laufen, um die vom Käufer freigegebene Umstellung und Stabilisierung abzuschließen, die erforderlichen wiederholten vergleichbaren Betriebsblöcke zu erfassen und den Unterschied anhand der Entscheidungsschwelle mit der freigegebenen Messfähigkeit und dem Unsicherheitsverfahren zu beurteilen. Standortspezifische Sicherheits- und Prozessregeln können den Versuch früher beenden.
Kann ASTM G65 den Verbrauch von Mahlstäben oder die Standzeit in der Mühle vorhersagen?
Nein. ASTM G65 ordnet metallische Werkstoffe unter einer festgelegten Laborbedingung für Kratzabrasion ein und bildet nicht sämtliche Einflussgrößen im Einsatz ab, einschließlich Stoß oder Korrosion. Das Ergebnis nur als Nachweis zur Vorauswahl im begrenzten Geltungsbereich verwenden; es lässt sich nicht direkt in kg/t einer Stabmühle, Bruch, Kosteneinsparungen oder Standzeit umrechnen.
Wie sollten Käufer die Kosten der Mahlkörper je Tonne vergleichen?
Den korrigierten Bruttoverbrauch in kg/t mit dem Lieferpreis je Kilogramm auf gleicher Liefer- und Währungsbasis multiplizieren. Nur vorab freigegebene laufende Zuordnungen für Handhabung, Entsorgung, Austausch oder Stillstand hinzufügen und einmalige Versuchskosten separat ausweisen. Vor der Lieferantenauswahl Unsicherheit, Betriebsverhalten, Sicherheit, Rückverfolgbarkeit und Lieferbedingungen prüfen.
Checkliste für die Anfrage
- Benannter Standort, Mühle und Kammer, Datenverantwortliche des Werks, Versuchsteam, Sicherheitskontakt und abschließend Freigabeberechtigter
- Hauptfrage, Referenzlieferant oder -lösung, Versuchslieferant oder -lösung, wirtschaftliche Entscheidungsschwelle und Folgen einer Fehlentscheidung
- Stahlsorte der Stäbe und maßgebliche Normausgabe, Zustand, Durchmesser, Länge, Masse oder Menge und zulässige Alternativen
- Identität von Lieferant, Stahlschmelze, Wärmebehandlungs- oder Fertigungslos, Bund und Befüllungsvorgang bis zur Lieferung und Beobachtung im Einsatz
- M-in, M-out, Anfangs- und Endfüllung, Umlagerung, Entnahme, Mischung und Abgleichgrenze
- Bezugsgröße in metrischen Tonnen Frischaufgabe auf Trockenbasis, Waage, Feuchteverfahren, Zeitsynchronisierung, Bypass, Rücklauf, Stillstand und Regel für fehlende Daten
- Formel für den Bruttoverbrauch in kg/t, Definition der Restgröße, Auswertung je Block und Kampagne, Rundung und Berichtsgrößen
- Waage und Verfahren zur Erfassung der Füllung, Kalibrier- oder Kontrollstatus, Wiederholbarkeit, Reproduzierbarkeit, Stabilität und Angabe der Unsicherheit
- Anzahl und Masse gebrochener Stäbe, Bruchstelle, Masse verbogener Stäbe, geplante Entnahmen, Handhabungsverluste, gemischte Bruchstücke und Zuordnungsregeln
- Erzherkunft oder Erzkampagne, Mischung, Korngrößenverteilung der Aufgabe, Feuchte und routinemäßig verfügbare Angaben zu Härte oder Abrasivität
- Durchsatz, Mühlendrehzahl, Leistung, kWh/t, Zielgröße des Produkts, Wasser- oder Trübezustand, Betriebsart und Stillstand
- Anfangs- und Endmasse der Stabfüllung, Größenverteilung, Nachfüllpraxis, Entnahmeregel nach verschlissener Abmessung und Umgang mit bereits vorhandenen Mahlkörpern
- Zustand der Auskleidung, Austragsbedingungen, Instandhaltung, ungewöhnliche Ereignisse, Prozessänderungen und Unterlagen zum Änderungsmanagement
- Wiederholte Referenzblöcke, Ausschluss von Umstellungs- und Stabilisierungszeiträumen, wiederholte Versuchsblöcke sowie Regeln für die Einbeziehung oder den Ausschluss von Blöcken
- Standortspezifische Sicherheits- und Prozessgrenzen für den Abbruch, Reaktionsverantwortliche, Aufbewahrung der Nachweise und Auswertung eines abgebrochenen Versuchs
- Lieferpreisbasis, Stichtag für die Währungsumrechnung, Fracht, Zoll, Steuer, Versicherung, Zahlungsbedingungen, Schrottgutschrift und Zuordnung laufender Kosten
- Einmalige Kosten für Versuch, Prüfung, Trennung, Umstellung, Labor und Auswertung separat ausweisen
- Identität des Labornachweises, Verfahren, Zustand, Ergebnis, repräsentiertes Los und ausdrücklicher Ausschluss einer direkten Umrechnung in die Standzeit in der Mühle
- Art der Prüfbescheinigung nach ISO 10474, tatsächlich beauftragte Ergebnisse, Abweichungen, Prüfaufzeichnungen, Verpackung, Kennzeichnung und Zuordnung zur Rückverfolgbarkeit
- Rohdaten, Berechnungsarbeitsmappe, Versionskontrolle, fehlende Werte, Ausschlüsse, Unsicherheit, Geltungsbereich der Schlussfolgerung und Freigabeunterschriften
Literatur und Quellen
- Verfahren zur Bewertung des Mahlkörperverbrauchs im gesamten Anlagenmaßstab
- Verbrauch von Stahlmahlkörpern in Mühlen — Ein Überblick
- U.S. Bureau of Mines RI 9166: Bestimmung von Korrosionsraten in industriellen Erzmahlumgebungen
- U.S. Bureau of Mines RI 7826: Flotation von nichtmagnetischem Taconit der Marquette Range mit innovativen Verfahren
- Einfluss der Aufgabegröße und der Stabfüllung auf das Mahlergebnis
- ASTM G65-16(2021) Standardprüfverfahren zur Messung des Abriebs mit einer Trockensand-Gummirad-Prüfeinrichtung
- NIST/SEMATECH-Handbuch zur technischen Statistik, Kapitel 2: Charakterisierung des Messprozesses
- NIST/SEMATECH-Handbuch zur technischen Statistik: Randomisierte Blockpläne
- ISO 10474:2013 Stahl und Stahlerzeugnisse — Prüfbescheinigungen
Unterstützung bei Anfragen
Sie gehen von einer Bauteilzeichnung aus?
Senden Sie die Zeichnung oder Anfrage mit Stahlsorte, Abmessungen, Zustand, Bearbeitung, Prüfung, Menge und Zielort. Wir können offene Punkte vor der Angebotserstellung aufzeigen.