
Mahlstabhärte: Inhalt einer vollständigen Anforderung
Eine vollständige Härteklausel für Mahlstäbe enthält acht zusammenhängende Felder. Mit Härteskala, maßgebendem Verfahren und Ausgabe sowie Präparation der Prüffläche beginnen. Die genauen Prüfstellen sowie Anzahl und Abstand der Messungen festlegen. Produktionszustand und Prüfstadium, Probenahme nach Schmelze oder Prozesslos sowie die Freigabeverantwortlichen für Abnahme, Wiederholungsprüfung und Abweichungen ergänzen. Die Anforderung muss außerdem angeben, ob das Ergebnis direkt gemessen oder zulässig umgewertet wurde. Sowohl ASTM E10-23 als auch ASTM E18-25 weisen darauf hin, dass eine Härtemessung an einer Stelle nicht unbedingt das gesamte Teil oder Endprodukt repräsentiert. Dieser Hinweis betrifft einen langen wärmebehandelten Mahlstab unmittelbar.
- Verfahren — HRC, HBW oder eine andere vom Besteller freigegebene Skala sowie die maßgebende Normausgabe angeben.
- Präparation — Prüffläche, Materialabtrag, Oberflächenzustand und Umgang mit entkohlten oder veränderten Schichten festlegen.
- Prüfstelle — Abstand von Oberfläche und Zentrum, Querebene und Abstand von jedem Stabende einzeichnen.
- Probenahme — Messwerte je Prüfstelle sowie vertretene Schmelze, Ofencharge, Prozesslos und Menge angeben.
- Zustand — angeben, ob nach dem Abschrecken, Anlassen, Richten, der abschließenden Oberflächenpräparation oder in einem anderen akzeptierten Stadium geprüft wird.
- Bericht — Einzelmesswerte, Einheiten oder Skala, Gerätekennung, Verifizierungsstatus, Proben- oder Stabkennung, Datum sowie Aufzeichnung zum Prüfer oder Labor verlangen.
- Ergebnisse außerhalb der Grenzen — Abnahme, Wiederholungsprüfung, Sperrung, Sonderfreigabe und Zurückweisung vor Prüfungsbeginn regeln.
- Freigabe — benennen, wer ein geändertes Verfahren, einen umgewerteten Wert, eine ausgelassene Prüfstelle, eine andere Losgrundlage oder eine Abweichung freigeben darf.

HRC oder HBW: erst das Verfahren, dann den Zahlenwert wählen
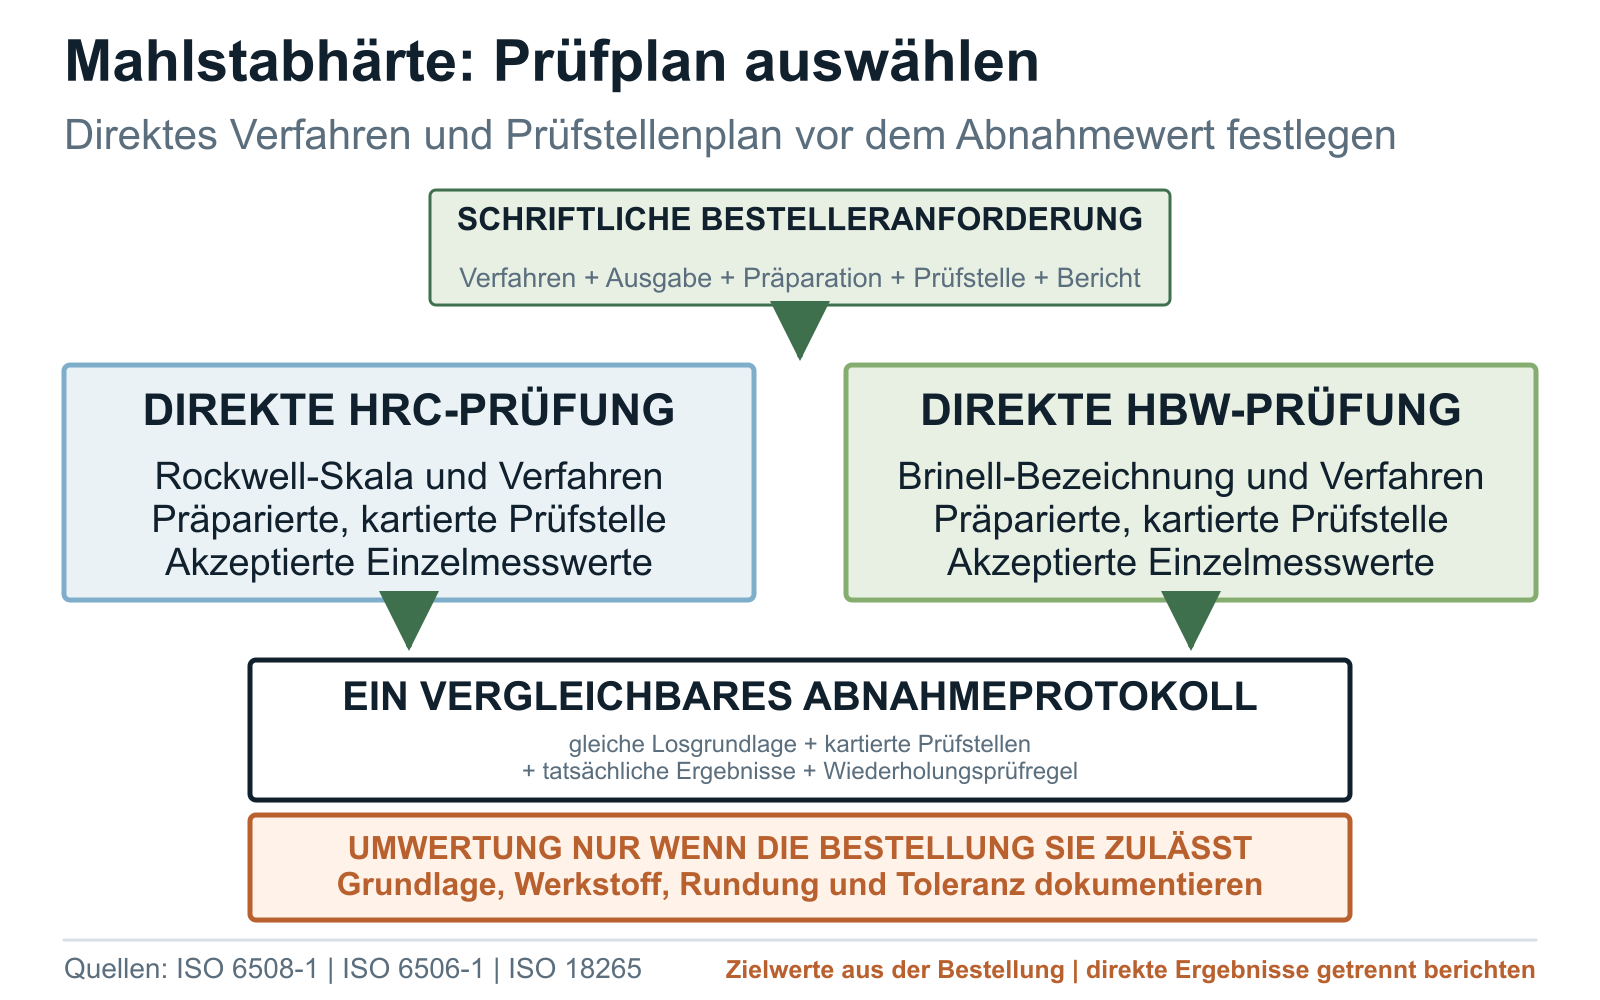
HRC- und HBW-Ergebnisse für Mahlstäbe stammen aus unterschiedlichen genormten Eindringprüfverfahren. ISO 6508-1:2023 umfasst die normalen Rockwell- und Superficial-Rockwell-Skalen einschließlich Skala C für ortsfeste und tragbare Maschinen. ISO 6506-1:2014 definiert das Brinell-Prüfverfahren für ortsfeste und tragbare Maschinen und wurde 2019 als weiterhin gültig bestätigt. Das Verfahren nach der bestellten Anforderung und der Prüfgeometrie wählen, anstatt den Lieferanten einfach den am leichtesten verfügbaren Zahlenwert berichten zu lassen. [1][2]
Die Bestellung muss Oberflächenpräparation, Fragen der Krümmung oder Auflagerung, Geräte- und Verifizierungsunterlagen, die Anzahl gültiger Messungen und die Berichterstattung der Einzelwerte regeln. Streuung nicht hinter einem Mittelwert verbergen, sofern die Abnahmeunterlage nicht sowohl die Mittelwertregel als auch den Umgang mit einem Ausreißer festlegt. Werden in Produktionsprüfung und Qualifikation unterschiedliche Verfahren oder Prüfstellen verwendet, die beiden Nachweisgruppen getrennt kennzeichnen.
Ein umgewerteter HRC- oder HBW-Wert ist nicht dasselbe wie ein direktes Prüfergebnis. ISO 18265:2013 stellt klar, dass umgewertete Härtewerte nur auf genau den geprüften Werkstoff unmittelbar anwendbar sind; für andere Werkstoffe sind sie Anhaltswerte. Die Umwertung soll das korrekte genormte Verfahren nicht ersetzen. Angeben, ob Umwertung verboten, nur informativ oder anhand einer benannten Tabelle, eines Werkstoffbereichs, einer Rundungsregel und einer vom Besteller freigegebenen Toleranz zulässig ist. [5]
Der Rockwell-Leitfaden des NIST behandelt Auflagerung, Ausrichtung, Oberflächenpräparation und Maschinenverifizierung als Bestandteile der Messung. Ein HRC-Bericht muss neben den Messwerten auch den Prüfaufbau identifizieren. Diese Angaben prüfen, wenn eine Qualifikationsprobe und ein langer Produktionsstab unterschiedliche Ergebnisse liefern; der Leitfaden beschreibt die Messpraxis und gibt keinen Härtezielwert für Mahlstäbe vor. [9]
| Entscheidungsfeld | HRC-Verfahren | HBW-Verfahren | Kontrolle durch den Besteller |
|---|---|---|---|
| Maßgebendes Verfahren | ISO 6508-1 oder eine vom Besteller freigegebene gleichwertige Norm mit Ausgabe angeben | ISO 6506-1 oder eine vom Besteller freigegebene gleichwertige Norm mit Ausgabe angeben | Eine Skalenbezeichnung ohne Verfahren und Ausgabe nicht akzeptieren |
| Direktes Ergebnis | Die tatsächlich verwendete Rockwell-Skala und jeden akzeptierten Messwert berichten | HBW mit der vom maßgebenden Verfahren geforderten Bezeichnung und den Prüfbedingungen berichten | Direkte Messwerte von umgewerteten Werten trennen |
| Oberfläche und Prüfstelle | Präparation, Umgang mit Krümmung, Auflagerung und eingezeichnete Prüfstelle festlegen | Präparation, Eindruckposition, Abstand und erfassten Querschnitt festlegen | Lieferanten anhand desselben Prüfstellenplans vergleichen |
| Umwertung | Nur wenn die Bestellung eine benannte Umwertungsgrundlage zulässt | Nur wenn die Bestellung eine benannte Umwertungsgrundlage zulässt | Werkstoffbereich, Rundung, Toleranz und Freigabeverantwortlichen angeben |
| Abnahmeprotokoll | Geräte, Verifizierung, Stab- oder Probenkennung, Prüfstelle, Stadium und Messwerte | Geräte, Verifizierung, Stab- oder Probenkennung, Prüfstelle, Stadium und Messwerte | Tatsächliche Ergebnisse verlangen und nicht bestandene Prüfungen nach der schriftlichen Wiederholungsprüfregel behandeln |
Härteprofil von der Oberfläche bis zum Kern
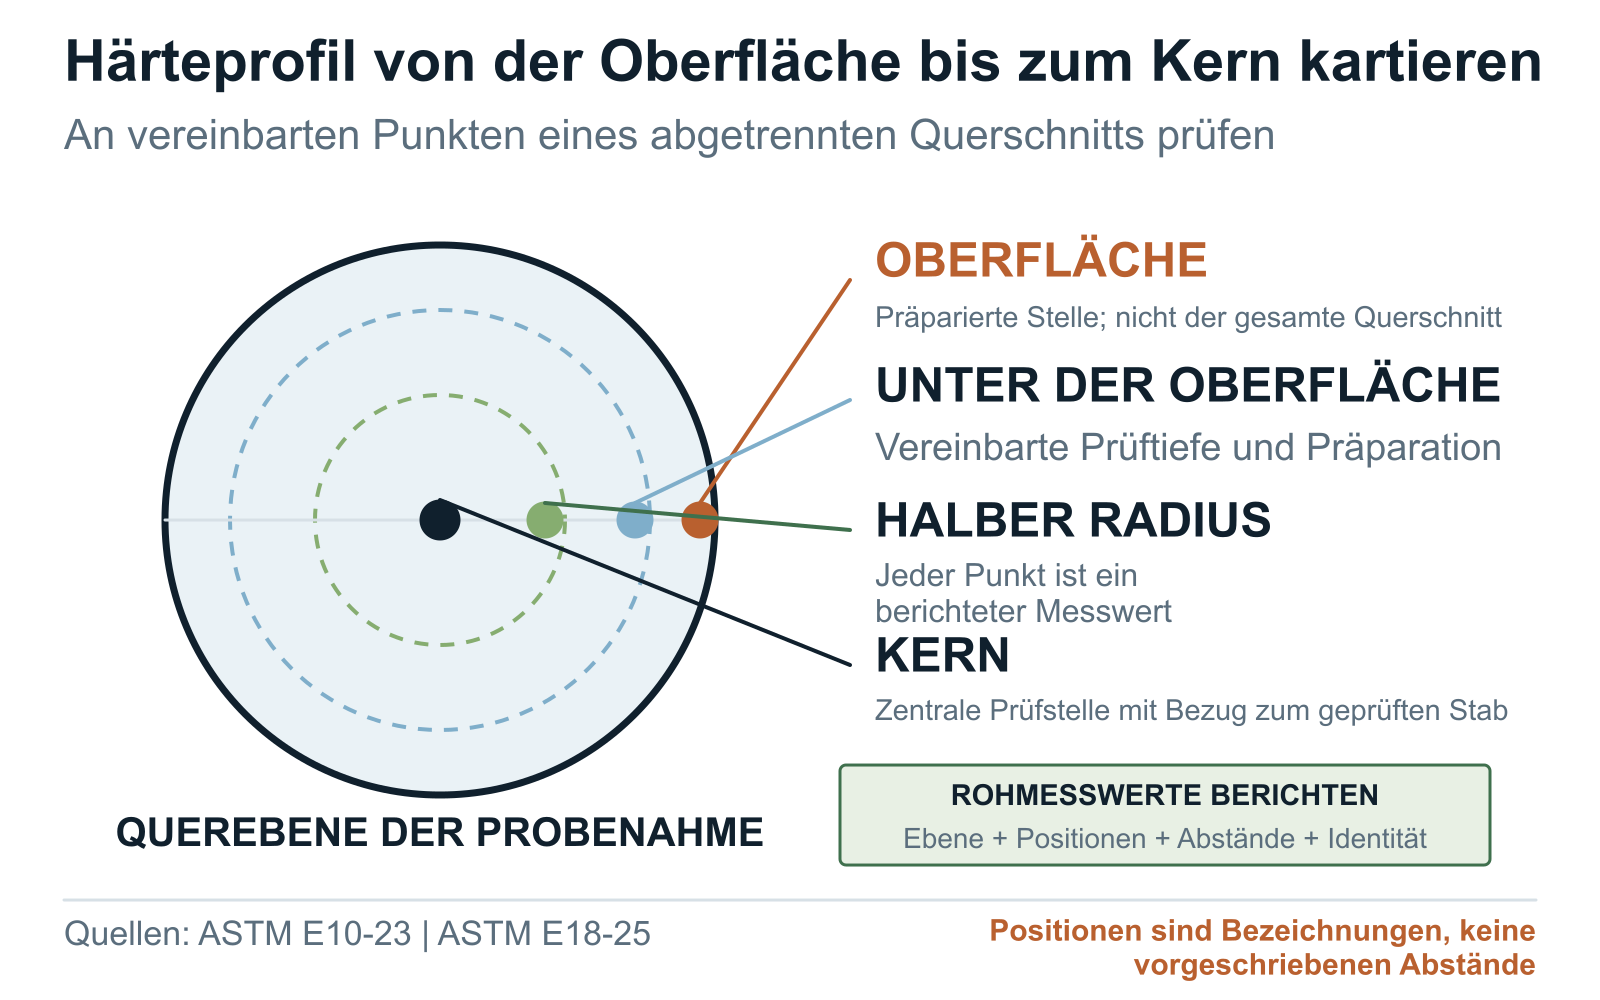
Oberflächenhärte und Kernhärte eines Mahlstabs betreffen unterschiedliche Messorte. Ein Oberflächenmesswert kann den Produktionszustand an dieser Oberfläche prüfen, zeigt aber nicht das Verhalten unter der Oberfläche, auf halbem Radius oder im Zentrum. Für die Qualifikation den Querschnitt zeichnen und jede radiale Position von der fertigen Oberfläche oder der Mittellinie aus benennen. Angeben, ob die Probe ein vollständiger Querschnitt, ein entnommener Abschnitt oder eine andere vom Besteller freigegebene Repräsentation des fertigen Produktionsstabs ist.
Der Plan muss Prüfebene, Präparationsfolge, Orientierung, Anzahl der Eindrücke je radialer Position, Abstände zwischen Eindrücken und zu den Rändern sowie die Verwendung symmetrischer Positionen festlegen. Keine glatte Härtekurve veröffentlichen, wenn nur wenige einzelne Punkte gemessen wurden. Einzelwerte oder eine eindeutig erklärte Zusammenfassung darstellen und die Rohdaten im Prüfprotokoll aufbewahren.
Die Oberflächenpräparation kann verändern, was die Prüfung repräsentiert. Den Umgang mit Zunder, Oxidation, Entkohlung, Bearbeitungswärme, Schleifschäden oder anderen veränderten Werkstoffbereichen angeben. Festlegen, ob die Abnahmeebene die Oberfläche im Lieferzustand oder eine präparierte Schicht unter der Oberfläche ist. ASTM E10-23 und ASTM E18-25 benennen die maßgebende Grenze eindeutig: Eine Messung an einer bestimmten Stelle muss nicht das gesamte fertige Produkt repräsentieren.
In der laufenden Produktion kann ein vollständiges Querhärteprofil in vereinbarter Qualifikations- oder periodischer Prüfhäufigkeit aufgenommen werden, während schnellere direkte Oberflächenprüfungen das definierte Los überwachen. Diese Aufteilung ist nur zulässig, wenn die Bestellung die laufende Prüfung mit einer qualifizierten Route verknüpft und festlegt, welches Ereignis ein neues Profil erfordert, etwa ein geänderter Durchmesser, eine andere Wärmebehandlungsroute, andere Geräte, ein geändertes Prozessfenster oder eine geänderte freigegebene Werkstoffroute.
Härte entlang der Arbeitslänge
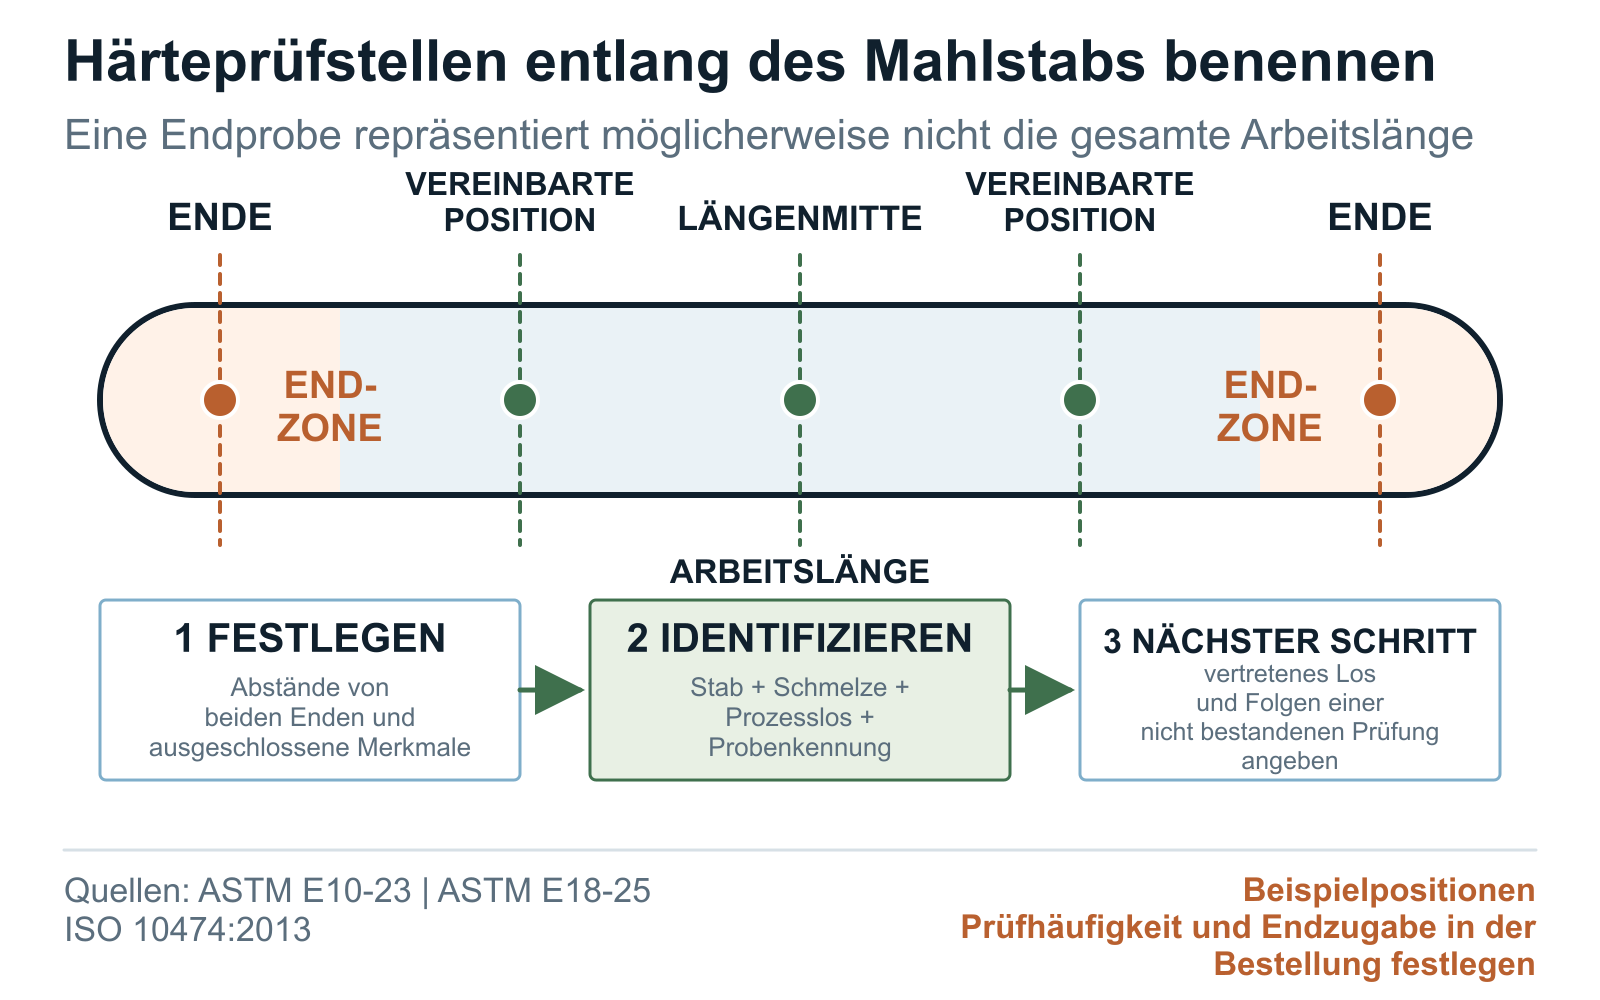
Ein Querhärteprofil bleibt unvollständig, wenn seine Position entlang des Stabs unbekannt ist. Erwärmung der Enden, Transfer, Eintauchen beim Abschrecken, Auflagerung, Richten, Trennen und Endenpräparation können Zonen erzeugen, die nicht die gesamte Arbeitslänge repräsentieren. Abstände von beiden Enden, ausgeschlossene Endmerkmale und die Repräsentativität der gemessenen Probe angeben: Endzone, Viertellänge, Längenmitte oder andere vereinbarte Position.
Zerstörende Qualifikation von der laufenden Produktionsprüfung trennen. Ein an einem Ende entnommener Querschnitt kann praktikabel sein; der Einkauf darf jedoch nicht annehmen, dass er den Zustand in der Längenmitte eines langen Stabs belegt. Schlägt der Lieferant eine Endprobe, Verlängerung, Opferlänge, Begleitprobe oder ein Prozessqualifikationsstück vor, ist schriftlich zu erklären, was dieses repräsentiert und wie seine Identität mit der Produktionsschmelze und dem Prozesslos verknüpft bleibt.
Der Längsprüfplan muss auch angeben, ob Stäbe vom Anfang, aus der Mitte und vom Ende eines Ofen- oder Abschreckloses beprobt werden, wie vermischte Schmelzen ausgeschlossen werden und welche Folgen ein nicht bestandener Prüfpunkt für das erfasste Los hat. Jede vor dem Versand abgetrennte Länge dokumentieren, damit Zeugnis, Stabkennzeichnung, Bundverzeichnis und Endabmessungen übereinstimmen.
Bei geändertem Ofenbeladungsmuster, geänderter Stablänge oder geändertem Durchmesser, veränderter Abschreckanordnung oder Richtroute muss der Lieferant erklären, ob die vorhandene Qualifikation weiterhin anwendbar ist. Die technischen und Qualitätsverantwortlichen des Bestellers entscheiden über die Übertragbarkeit der Nachweise; der Lieferant darf nicht stillschweigend ein Profil aus einer anderen Geometrie oder einem anderen Prozessfenster wiederverwenden.
Wärmebehandlung, Querschnittsabmessungen und Losidentität
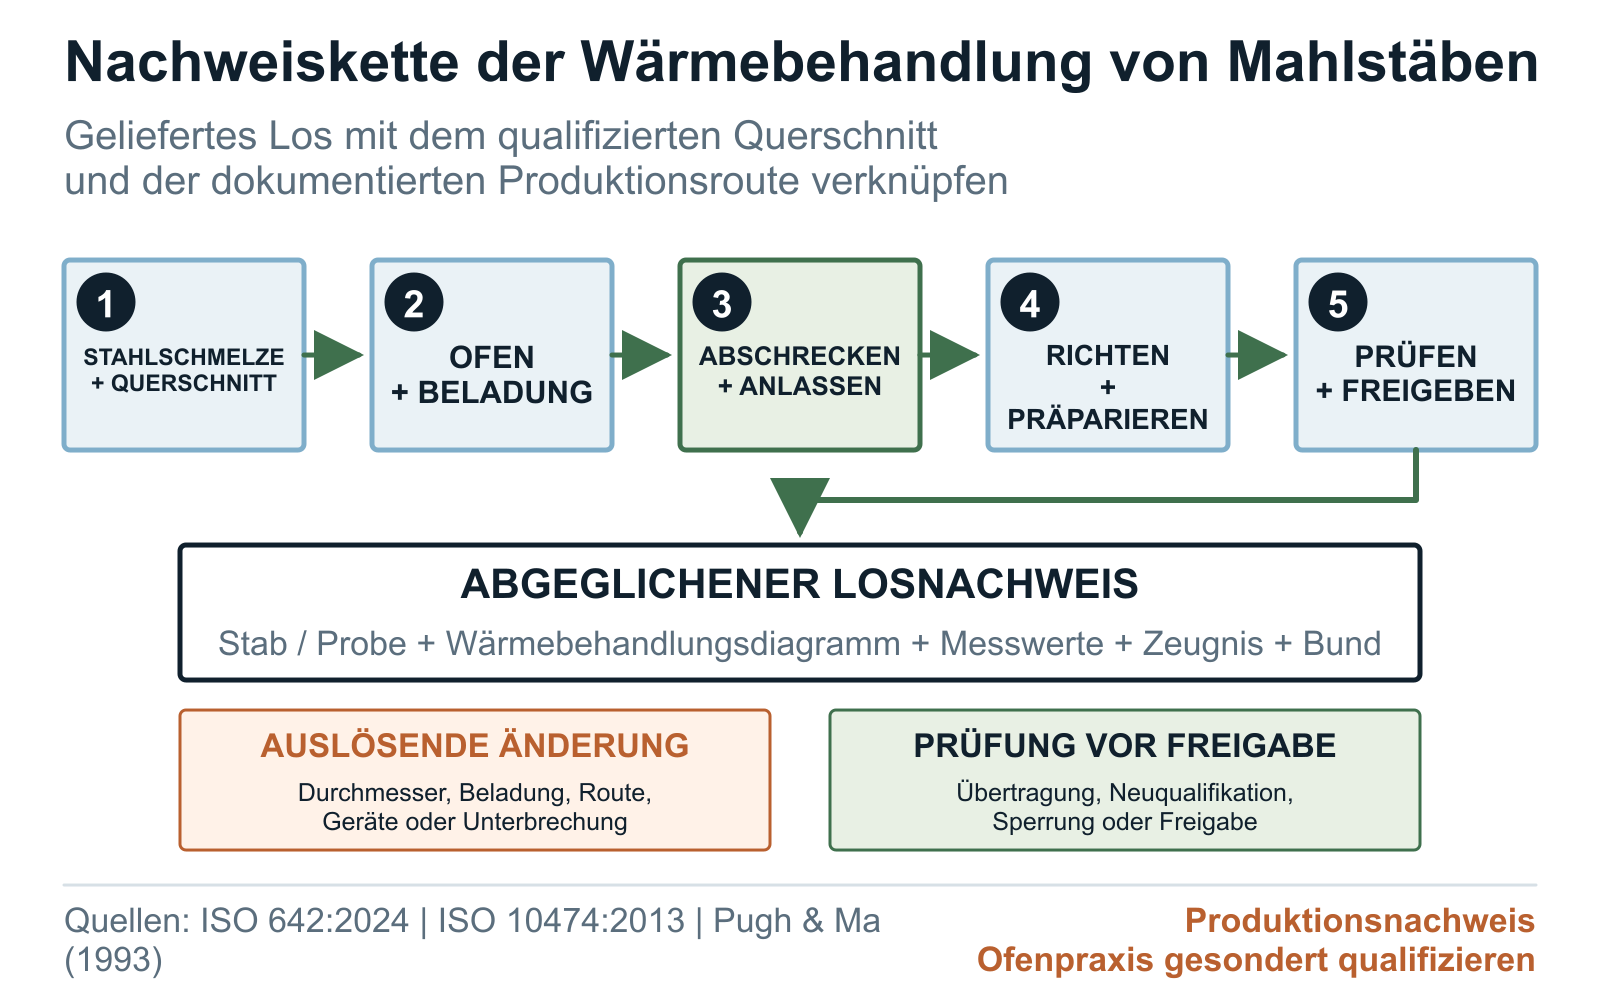
Eine Wärmebehandlungsaufzeichnung für Mahlstäbe muss Stahlschmelze, tatsächlichen Stabdurchmesser, Beladungsmuster, Austenitisieren, Transfer, Abschreckmedium und Kontrollprüfungen, Anlassen, Richtfolge, abschließende Oberflächenpräparation, Prüfstadium und Prozessloskennung verbinden. Der Einkauf benötigt keine vertrauliche Prozessrezeptur des Lieferanten, wohl aber genügend Unterlagen, um zu belegen, dass die qualifizierte Route und die Route der gelieferten Ware innerhalb des akzeptierten Kontrollplans übereinstimmen.
Die Querschnittsgröße ist maßgebend, weil weder die Gütebezeichnung noch ein Oberflächenmesswert das Abkühlverhalten im gesamten Stab beschreibt. ISO 642:2024 definiert den Jominy-Stirnabschreckversuch mit einer genormten Probe von 25 mm Durchmesser und mindestens 100 mm Länge. Eine gemessene oder vom Besteller akzeptierte berechnete Jominy-Kurve beschreibt die Härtbarkeit nach diesem Verfahren. Sie ist keine direkte Härtekarte eines Produktionsmahlstabs und validiert weder den Ofen noch das Abschrecken, Anlassen, Richten oder den Endzustand des Lieferanten.
Wärmebehandelte Mahlstäbe benötigen auch eine erklärte Losregel. Angeben, ob ein Prozesslos aus einer Schmelze in einer gemeinsamen Ofen- und Abschreckkampagne besteht oder anders vereinbart zusammengefasst wird. Anschließend definieren, was das Los unterbricht: vermischte Schmelzen, geänderter Durchmesser, geänderte Beladung, Prozessunterbrechung, veränderte Abschreckkontrollen, Wiedererwärmen, erneutes Anlassen, erneutes Richten oder Reparatur. Die Kennungen von Stab, Probe, Wärmebehandlungsdiagramm, Härtebericht, Zeugnis, Bund und Packliste müssen miteinander übereinstimmen.
Nutzt der Lieferant eine frühere Qualifikation, ist eine Übertragungsmatrix zu verlangen, die Güte und Norm, Durchmesser und Querschnitt, Ausgangszustand, Geräte, Beladung, Wärmebehandlungsfolge, Prüfstellen und Abnahmegrundlage vergleicht. Jede Abweichung erfordert eine ausdrückliche Entscheidung des Bestellers; Gleichwertigkeit darf nicht stillschweigend vorausgesetzt werden.
Härte zusammen mit Gefüge, Zähigkeit und Mühlenergebnissen beurteilen
Härte ist ein Kennwert des Werkstoffzustands, keine vollständige Verschleiß- oder Bruchprognose. Das gemessene Profil zusammen mit angegebenem Stahl und Norm, bestellten Gefügenachweisen, erforderlichen Zähigkeits- oder Schlagprüfnachweisen, Oberflächenzustand, Geradheit, Fertigungsabweichungen und den Ausgangsbedingungen der Stabmühle beurteilen. Ein höherer Oberflächenwert kann das Abrasionsverhalten verändern; ein veränderter Zustand über den Querschnitt kann zugleich das Bruchverhalten beeinflussen. Die abschließende Abwägung ist anwendungsspezifisch.
Der 1993 beim Canadian Institute of Mining, Metallurgy and Petroleum veröffentlichte Beitrag von Pugh und Ma ist eine nützliche historische Prozessdokumentation. Er beschreibt die Entwicklung wärmebehandelter Mahlstäbe eines Lieferanten mit selektiver Oberflächenhärtung und weniger hartem Kern. Für die genannten Endako-Versuche ab Juli 1991 wird eine Verringerung des Stabverbrauchs um etwa 25 % berichtet. Dieser historische, vom Lieferanten verfasste Fall ist weder ein JOTAIN-Ergebnis noch ein für jeden Stab geltendes Härteprofil oder eine übertragbare Standzeitzusage.
Historische Ergebnisse und Laborbefunde zur Vorbereitung der Fragen verwenden; die Bestellentscheidung anschließend auf die Lieferunterlagen und einen kontrollierten Betriebsversuch stützen. Stababmessungen, Werkstoffroute, Schmelze und Prozesslos, Füllungspraxis, Mühlen- und Aufgabebedingungen, Beobachtungsgrundlage, Brüche, Verbiegungen, Entnahmen, Stillstände und Prozessabweichungen müssen rückverfolgbar bleiben. Eine Versuchsaussage gilt für das dokumentierte Betriebsfenster und macht aus einem Härteprofil keine dauerhafte Garantie.
Die folgende Tabelle ordnet jeder Lieferantenaussage den zugehörigen Nachweis, dessen Geltungsbereich und den Prüfverantwortlichen zu. Von jedem Bieter dieselben Angaben verlangen, damit Angebote auch bei unterschiedlichen Fertigungsrouten oder laufenden Härteprüfverfahren vergleichbar bleiben.
Den Zusammenhang zwischen Wärmebehandlungsgefügen, Jominy-Ergebnissen und Mahlstäben erläutert der illustrated metallurgy guide .
| Lieferantenaussage | Erforderlicher Nachweis | Geltungsbereich des Nachweises | Person, die das Ergebnis akzeptiert |
|---|---|---|---|
| Die Oberflächenhärte erfüllt die Bestellung | Direkte Messwerte mit Verfahren, Skala, Präparation, Prüfstellen, Geräten, Datum und Stab- oder Loskennung | Repräsentiert nur die berichteten Oberflächen und den angegebenen Probenahmeplan | Qualitätsfreigabeverantwortlicher des Bestellers |
| Das Härteprofil von der Oberfläche bis zum Kern ist qualifiziert | Kartierte Querschnittsergebnisse für den bestellten oder akzeptierten repräsentativen Querschnitt einschließlich Rohmesswerten | Übertragung nur innerhalb der akzeptierten Güte, des Querschnitts, der Prozessroute und des Prüfstellenplans | Technische und Qualitätsverantwortliche des Bestellers |
| Das Produktionslos folgt der qualifizierten Prozessroute | Rückverfolgbarkeit von Schmelze und Prozesslos anhand der Wärmebehandlungs-, Richt-, Präparations- und Prüfunterlagen | Nur das definierte Los und das angegebene Prozessfenster | Qualitätsfreigabeverantwortlicher des Bestellers oder benannter Prüfer |
| Umgewertete Härte ergänzt die Berichterstattung | Direkt gemessener Ausgangswert, benannte Umwertungsnorm und Tabelle, Werkstoffbereich, Rundung und Freigabe | Eine Umwertung ersetzt kein vorgeschriebenes direktes Verfahren | Technischer Freigabeverantwortlicher des Bestellers |
| Die Prozessroute eignet sich zur betrieblichen Prüfung | Kontrollierter Versuchsplan und Ergebnisse mit Bezug zu Schmelze, Prozesslos, Betriebsfenster und Ausfallbeobachtungen | Fallspezifisch; keine Verschleiß-, Bruch- oder Standzeitaussage für jede Mühle | Betrieb, Technik und Einkauf des Bestellers |
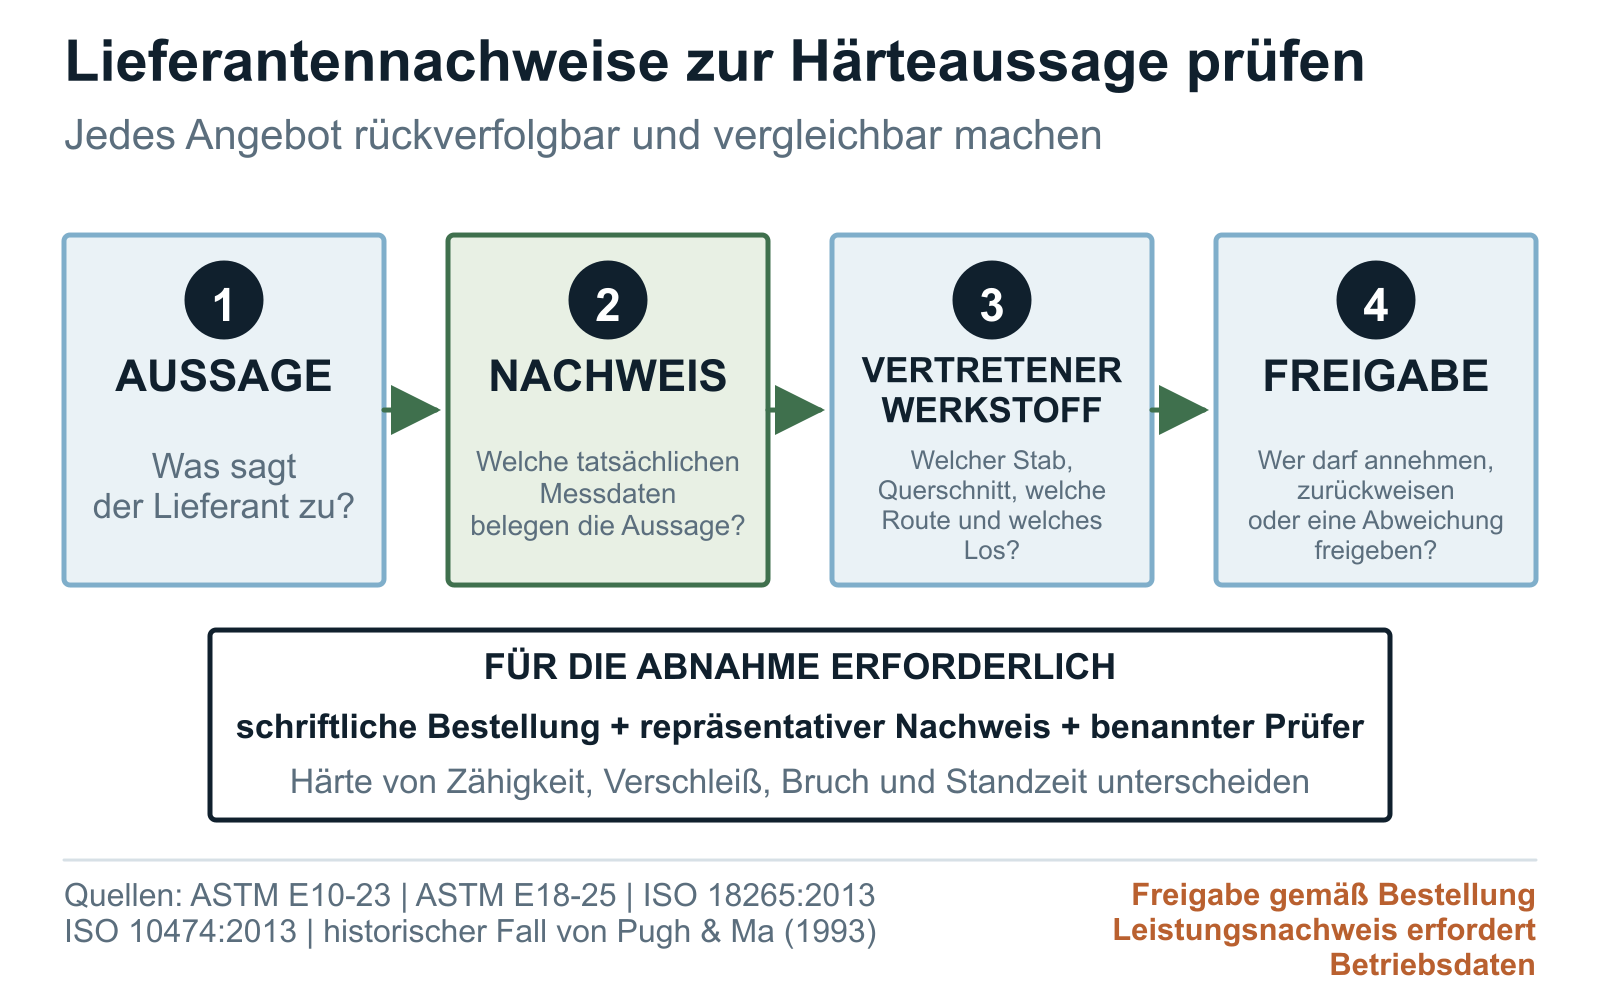
Formulierungen für Anfrage, Zeugnis, Wiederholungsprüfung und Abweichungen
Eine Härteanforderung für Mahlstäbe braucht mehr als einen Zahlenwert. Verfahren und Werte in die Anforderungsliste aufnehmen, die Zeichnung der Quer- und Längsprüfstellen beifügen, Qualifikations- und laufende Prüfhäufigkeit angeben, Schmelze und Prozesslos identifizieren und die in der Prüfbescheinigung geforderten Ergebnisse auflisten. Nach ISO 10474:2013 berichtet die gewählte Bescheinigungsart das, was die Bestellung verlangt; sie ergänzt keine fehlenden Prüfungen oder Abnahmefelder.
Wiederholungsprüfungen vor Produktionsbeginn festlegen. Angeben, wer die Prüfteile auswählt, ob das ursprüngliche nicht bestandene Ergebnis im Protokoll bleibt, wie das Los gesperrt wird, welche Stellen erneut geprüft werden, ob zusätzliche Präparation zulässig ist und was zur endgültigen Zurückweisung oder schriftlichen Sonderfreigabe führt. Ein Lieferant darf ohne die in der Bestellung benannte Freigabe weder eine nicht bestandene Oberfläche abschleifen noch die Skala wechseln, einen Wert umwerten, ein Los aufteilen, erneut anlassen oder an einer günstigen Stelle neu beproben.
Mit dem Angebot eine nach einzelnen Klauseln gegliederte Abweichungsliste verlangen. Unterschiede bei Verfahrensausgabe, Skala, Präparation, Prüfstellen, Probenahme, Geräten, Umwertung, Definition des Prozessloses, Zeugnisinhalt, Wiederholungsprüfung oder Abnahmeentscheidung müssen vor der Fertigung sichtbar sein. Schweigen gilt nicht als Zustimmung, und ein Verkaufsdatenblatt setzt die unterzeichnete Bestellung mit ihren freigegebenen technischen Anlagen nicht außer Kraft.
Härtewerte, Abmessungen, Häufigkeiten und Abnahmegrenzen bleiben in Klammern stehen, damit der Besteller sie ergänzt. Diese Entscheidungen hängen von Anwendung und Bestellung ab. Mit vollständig ausgefüllten Feldern kann der Einkauf Angebote vergleichen, die Qualitätssicherung Unterlagen prüfen und das Betriebspersonal spätere Beobachtungen der gelieferten Schmelze und dem Prozesslos zuordnen.
Position: Wärmebehandelte Mahlstäbe, [Durchmesser × Länge], [Menge oder Versuchsmasse]
Stabanforderung: [Güte und Norm, Endzustand, Durchmesser, Länge, Endenausführung]
Härteprüfung: [direktes HRC- oder HBW-Verfahren mit Ausgabe; Umwertung nur nach Vereinbarung]
Prüfstellenplan: [Positionen von der Oberfläche bis zum Kern und an den Enden/in der Längenmitte]
Abnahme: [Grenzen aus Bestellung oder Zeichnung, Rundung und Entscheidungsregel]
Probenahme: [Schmelze oder Prozesslos, beprobte Stäbe, Häufigkeit der Qualifikation und laufenden Prüfung]
Prozessunterlagen: [Wärmebehandlungslos, Zyklusaufzeichnung, Richten und Verknüpfung mit der Endprüfung]
Bericht: [Einzelmesswerte, Prüfstellen, Gerätestatus, Stab- und Loskennung]
Wiederholungsprüfung: [ungültige Prüfungen, Ersatzproben, Sperrung und Umgang mit Ergebnissen außerhalb der Grenzen]
Betriebsversuch: [falls erforderlich, Einsatzfenster, Verschleiß, Bruch, Verbiegung, Entnahmen und Abbruchregeln]
Verpackung und Kennzeichnung: [Schmelze, Prozesslos, Bund, Bestellposition, Abmessungen, Menge, Bestimmungsort]Fragen von Einkäufern
Was muss eine Härtespezifikation für Mahlstäbe enthalten?
Härteskala und Normausgabe, Oberflächenpräparation, Quer- und Längsprüfstellen, Messwerte und Abstände, Produktionsstufe, Probenahme nach Schmelze und Prozesslos, tatsächliche Berichtsfelder, Wiederholungsprüfregel und Freigabeverantwortlichen angeben. Die Zielwerte des Bestellers getrennt ergänzen. Ein einzelner Oberflächenmesswert ist keine vollständige Spezifikation.
Ist HRC für die Abnahme von Mahlstäben besser geeignet als HBW?
Keine Skala ist grundsätzlich besser. HRC oder HBW nach Bestellanforderung, Produktgeometrie, Präparation, Geräten und vereinbartem Prüfverfahren auswählen. Direkte Messwerte von Umwertungen trennen und von allen Lieferanten Angebote auf Grundlage desselben Verfahrens, derselben Prüfstellen, Berichtsinhalte und Abnahmebasis verlangen.
Belegt die Oberflächenhärte die Kernhärte eines Mahlstabs?
Nein. Die Oberflächenhärte repräsentiert die präparierte und geprüfte Stelle. Sie zeigt nicht das Verhalten unter der Oberfläche, auf halbem Radius oder im Kern. Die Qualifikation durch den Besteller muss einen vereinbarten Querprüfplan mit einzelnen Positionen, Rohmesswerten, Präparationsangaben und einer erklärten Beziehung zum fertigen Produktionsdurchmesser und zum Wärmebehandlungslos verwenden.
Kann eine Jominy-Kurve das Härteprofil eines fertigen Mahlstabs ersetzen?
Nein. ISO 642:2024 verwendet für den Stirnabschreckversuch eine genormte Probe mit 25 mm Durchmesser und mindestens 100 mm Länge, um die Härtbarkeit des Stahls zu bestimmen. Sie kann Schmelzenvergleiche oder die Analyse des Querschnittsverhaltens unterstützen, misst aber keinen Stab in Produktionsabmessungen direkt und validiert nicht die Wärmebehandlungsroute der Produktion.
Dürfen HRC- und HBW-Werte für die Abnahme von Mahlstäben umgewertet werden?
Nur wenn die Bestellung ausdrücklich eine benannte Umwertungsnorm, eine für den Werkstoff anwendbare Tabelle, eine Rundungsregel, eine Toleranz und einen Freigabeverantwortlichen zulässt. ISO 18265 stellt klar, dass umgewertete Werte das korrekte direkte Verfahren nicht ersetzen und nur auf genau den geprüften Werkstoff unmittelbar anwendbar sind; andernfalls sind sie Anhaltswerte.
Welche Wärmebehandlungsunterlagen müssen die Härteergebnisse von Mahlstäben begleiten?
Stahlschmelze, Stabdurchmesser, Beladung, Ofen- oder Prozesslos, Erwärmung, Transfer, Abschreckkontrollen, Anlassen, Richten, abschließende Präparation, Prüfstadium, Proben- oder Stabkennung, Geräteaufzeichnung und tatsächliche Messwerte miteinander verknüpfen. Die Bestellung muss außerdem angeben, welche Änderungen eine erneute Qualifikation oder Prüfung durch den Besteller auslösen.
Checkliste für die Angebotsanfrage
- Geforderte Güte, maßgebende Produktnorm und Ausgabe, Stabdurchmesser, Länge, Menge und Endzustand
- Geforderte Härtewerte oder Zeichnungsverweis, ohne einen Zielwert aus dem Prüfverfahren abzuleiten
- Direktes HRC- oder HBW-Verfahren oder anderes freigegebenes Verfahren mit der genauen maßgebenden Prüfverfahrensausgabe
- Oberflächenpräparation, Umgang mit veränderten Schichten, Verfahren für Krümmung oder Auflagerung und abschließendes Prüfstadium
- Querprüfstellen an der Oberfläche, unter der Oberfläche, auf halbem Radius und im Kern, soweit gefordert
- Längsabstände von beiden Enden, Positionen auf der Arbeitslänge und ausgeschlossene Endmerkmale
- Messwerte je Prüfstelle, Eindruckabstände, Rohdatenbericht, Mittelwertbildung und Behandlung von Ausreißern
- Qualifikationsschmelze, Probenahme nach Ofen- oder Prozesslos, Stabposition und erfasster Querschnitt
- Häufigkeit der laufenden Produktionsprüfung, vertretenes Los, Gerätekennung, Verifizierungsstatus sowie Aufzeichnung zum Prüfer oder Labor
- Rückverfolgbarkeit von Stahlschmelze, Wärmebehandlungslos, Abschrecken und Anlassen, Richten, abschließender Präparation und Prüfung
- Jominy- oder berechnete Härtbarkeitsnachweise nur als ergänzende Information mit angegebenen Übertragungsgrenzen
- Umwertungsverbot oder akzeptierte ISO-18265-Tabelle, Werkstoffbereich, Rundung, Toleranz und Freigabeverantwortlicher
- Gefüge, Zähigkeit oder Schlagprüfung, Geradheit, Oberfläche und weitere bestellspezifische Nachweise, soweit gefordert
- Auswahl der Wiederholungsprüfung, Erhalt des ursprünglichen Ergebnisses, Sperrung, Nacharbeit, Sonderfreigabe, Zurückweisung und abschließende Zuständigkeit
- Prüfbescheinigungsart nach ISO 10474 sowie sämtliche von der Bestellung geforderten tatsächlichen Ergebnisse und Rückverfolgbarkeitsangaben
- Kontrollierte Versuchsgrößen, Endkriterien, Grenzen und Entscheidungsverantwortliche des Betriebsversuchs bei verbleibender Unsicherheit im Einsatz
- Lieferantenabweichungen je Klausel, untervergebene Prüfungen, Bereitstellungszeitpunkte der Nachweise, Verpackungskennzeichnung und Haltepunkte vor der Freigabe
Literatur und Normen
- ISO 6508-1:2023 Metallische Werkstoffe — Härteprüfung nach Rockwell — Teil 1: Prüfverfahren
- ISO 6506-1:2014 Metallische Werkstoffe — Härteprüfung nach Brinell — Teil 1: Prüfverfahren
- ASTM E18-25 Standardprüfverfahren zur Rockwell-Härte metallischer Werkstoffe
- ASTM E10-23 Standardprüfverfahren zur Brinell-Härte metallischer Werkstoffe
- ISO 18265:2013 Metallische Werkstoffe — Umwertung von Härtewerten
- ISO 642:2024 Stahl — Stirnabschreckversuch zur Prüfung der Härtbarkeit (Jominy-Versuch)
- Wärmebehandelte Mahlstäbe
- ISO 10474:2013 Stahl und Stahlerzeugnisse — Prüfbescheinigungen
- Low, S. R. III — NIST SP 960-5: Rockwell-Härtemessung an metallischen Werkstoffen
Unterstützung bei Anfragen
Sie arbeiten mit einer Bauteilzeichnung?
Senden Sie die Zeichnung oder Anfrage mit Güte, Abmessungen, Zustand, Bearbeitung, Prüfung, Menge und Bestimmungsort. Wir können offene Punkte vor der Angebotserstellung benennen.