
Dureza de barras de molienda: contenido de un requisito completo
Una cláusula completa de dureza de barras de molienda define ocho campos vinculados. Comience por la escala de dureza, el método aplicable con su edición y la preparación de la superficie de ensayo. Defina las posiciones exactas y el número y espaciamiento de las lecturas. Añada la condición de producción y la etapa de inspección, el muestreo por colada o lote de proceso, y el responsable de aprobar aceptación, reensayo y desviaciones. El requisito también debe indicar si el resultado es una medición directa o una conversión autorizada. Tanto ASTM E10-23 como ASTM E18-25 advierten que la dureza medida en una posición puede no representar toda la pieza o el producto terminado. Esta advertencia es directamente pertinente para una barra de molienda larga y tratada térmicamente.
- Método — indique HRC, HBW u otra escala aprobada por el comprador y la edición de la norma aplicable.
- Preparación — defina la superficie de ensayo, la eliminación de material, el acabado y cómo se tratan las capas descarburadas o alteradas.
- Posición — indique en el mapa las distancias respecto de la superficie y del centro, el plano transversal y la distancia desde cada extremo de la barra.
- Muestreo — indique las lecturas por posición y la colada, el lote de horno, el lote de proceso y la cantidad representados.
- Condición — indique si el ensayo se realiza después del temple, del revenido, del enderezado, de la preparación superficial final o en otra etapa aceptada.
- Informe — exija lecturas individuales, unidades o escala, identificación y estado de verificación del equipo, identificación de probeta o barra, fecha y registro del operador o del laboratorio.
- Resultados fuera de límites — defina las reglas de aceptación, reensayo, segregación, concesión y rechazo antes de iniciar los ensayos.
- Aprobación — identifique quién puede aprobar un cambio de método, un valor convertido, una posición omitida, una base alternativa de lote o una desviación.

HRC frente a HBW: elija el método antes que el valor
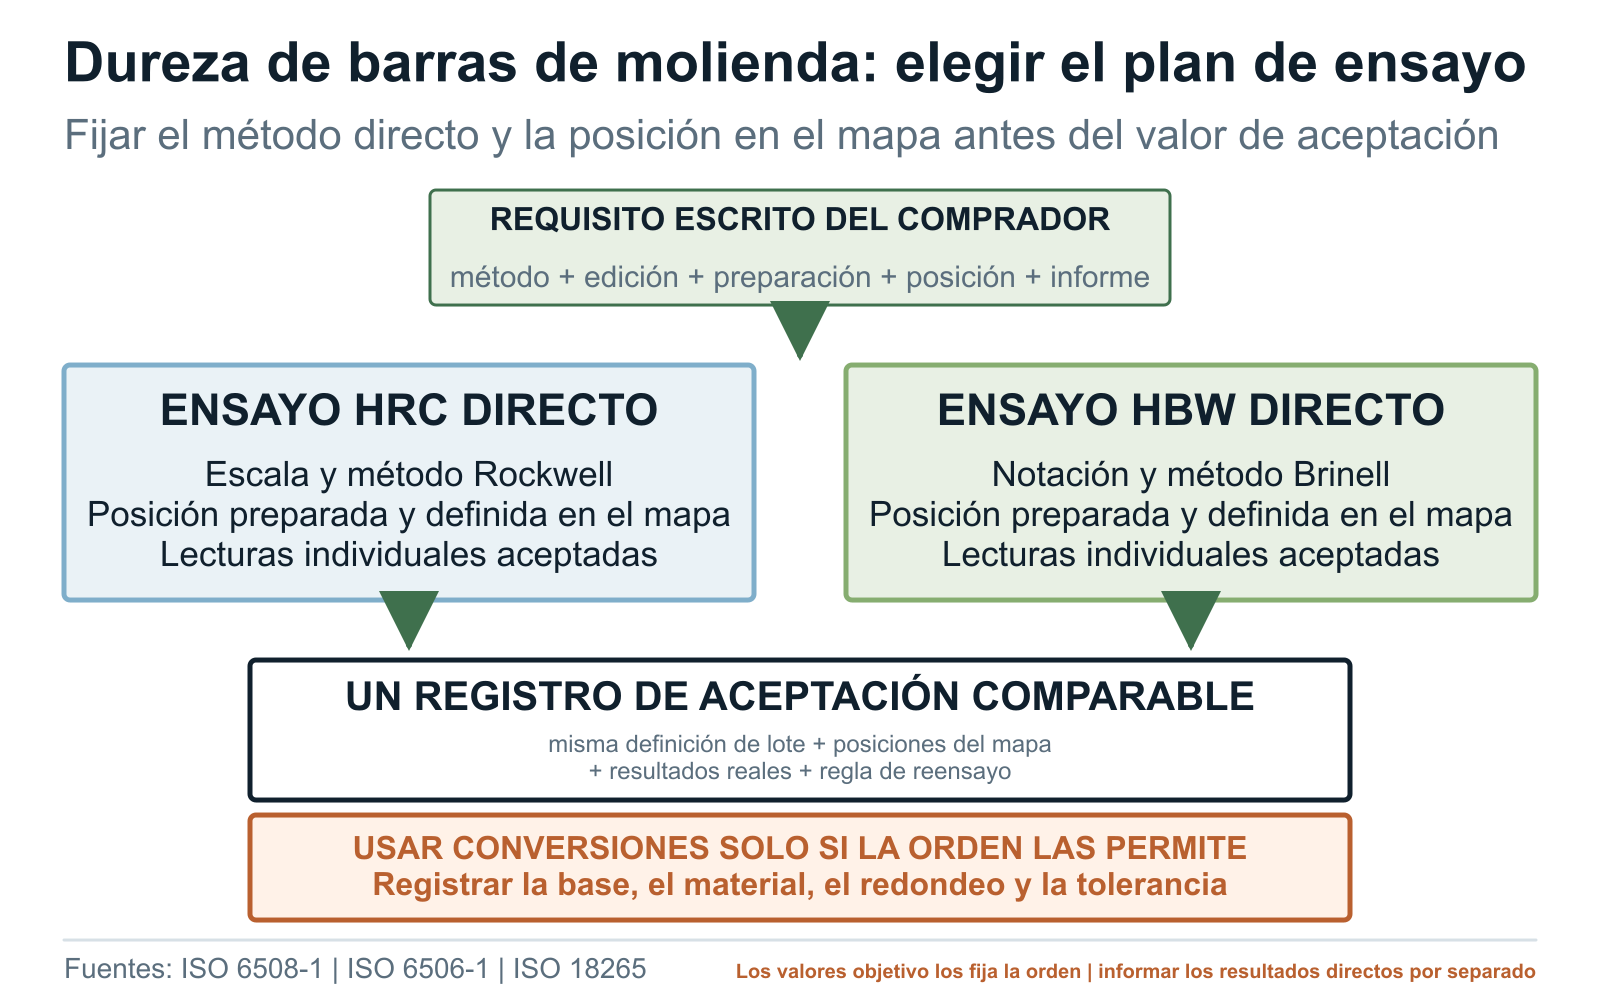
Los resultados HRC y HBW de las barras de molienda proceden de distintos métodos normalizados de indentación. ISO 6508-1:2023 cubre las escalas Rockwell normales y superficiales, incluida la escala C, para equipos fijos y portátiles. ISO 6506-1:2014 define el método Brinell para equipos de ubicación fija o portátiles y fue confirmada como vigente en 2019. Elija el método que corresponda al requisito del pedido y a la geometría de ensayo, en lugar de pedir al proveedor el valor que le resulte más fácil obtener. [1][2]
El pedido debe controlar la preparación superficial, los aspectos de curvatura o apoyo, el equipo y sus registros de verificación, el número de lecturas válidas y la forma de informar cada lectura. No oculte la dispersión detrás de un promedio, salvo que el documento de aceptación defina tanto la regla de promediado como el tratamiento de lecturas atípicas. Si la inspección de producción y la calificación utilizan métodos o posiciones diferentes, identifique por separado ambos conjuntos de antecedentes.
Un valor HRC o HBW convertido no equivale a un resultado de ensayo directo. ISO 18265:2013 establece que los valores de dureza convertidos solo son directamente aplicables al material concreto ensayado; para otros materiales son orientativos, y la conversión no pretende sustituir el método normalizado correcto. Indique si la conversión está prohibida, es solo informativa o se acepta con una tabla identificada, alcance del material, regla de redondeo y tolerancia aprobada por el comprador. [5]
La guía Rockwell de NIST considera los apoyos, la alineación, la preparación superficial y la verificación de la máquina como partes de la medición. Un informe HRC debe identificar el montaje de ensayo junto con las lecturas. Revise esos detalles cuando una probeta de calificación y una barra larga de producción den resultados distintos; la guía aporta prácticas de medición, no un valor objetivo de dureza para barras de molienda. [9]
| Campo de decisión | Método HRC | Método HBW | Control del comprador |
|---|---|---|---|
| Método que rige | Indique ISO 6508-1 o la norma equivalente aprobada por el comprador, con su edición | Indique ISO 6506-1 o la norma equivalente aprobada por el comprador, con su edición | No acepte una etiqueta de escala sin el método y su edición |
| Resultado directo | Informe la escala Rockwell real y cada lectura aceptada | Informe HBW con la notación y las condiciones de ensayo exigidas por el método que rige | Mantenga diferenciadas las mediciones directas y los valores convertidos |
| Superficie y posición | Defina la preparación, el tratamiento de la curvatura, el apoyo y la posición en el mapa | Defina la preparación, la posición de las huellas, su separación y la sección representada | Use el mismo mapa de posiciones al comparar proveedores |
| Conversión | Solo si el pedido permite una base de conversión identificada | Solo si el pedido permite una base de conversión identificada | Indique el alcance del material, el redondeo, la tolerancia y el responsable de aprobación |
| Registro de aceptación | Equipo, verificación, identificación de barra o probeta, posición, etapa y lecturas | Equipo, verificación, identificación de barra o probeta, posición, etapa y lecturas | Exija los resultados reales y resuelva los incumplimientos conforme a la regla escrita de reensayo |
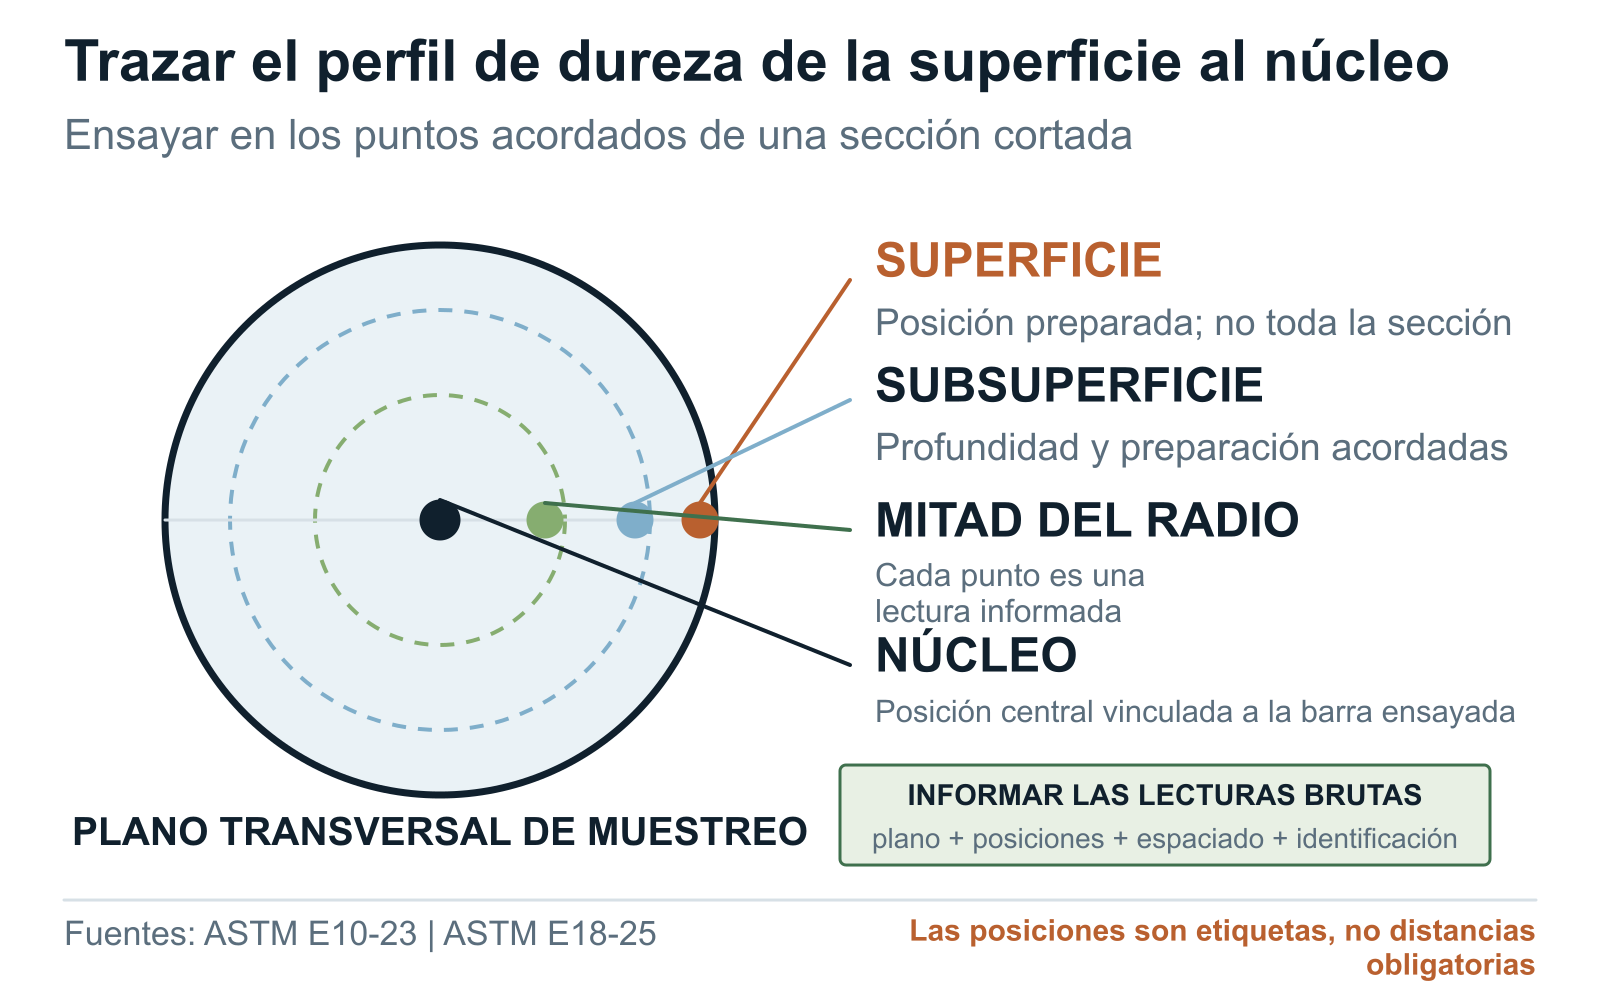
Perfil de dureza de la superficie al núcleo
La dureza superficial y la dureza del núcleo de una barra de molienda corresponden a posiciones distintas. Una lectura superficial permite comprobar la condición de producción en esa superficie, pero no muestra la respuesta bajo ella, a medio radio o en el centro. Para la calificación, dibuje la sección transversal e identifique cada posición radial respecto de la superficie terminada o del eje central. Indique si la muestra es una sección transversal completa, una probeta extraída u otra representación de la barra de producción terminada aprobada por el comprador.
El mapa debe definir el plano ensayado, la secuencia de preparación, la orientación, el número de huellas en cada posición radial, la separación entre huellas y bordes, y el uso de posiciones simétricas. No publique una curva de dureza continua si solo se midieron unos pocos puntos discretos. Grafique los resultados individuales o un resumen claramente identificado y conserve los datos brutos en el registro de inspección.
La preparación superficial puede cambiar lo que representa el ensayo. Indique cómo se tratan la cascarilla, la oxidación, la descarburación, el calor de mecanizado, el daño por rectificado u otro material alterado, y si el plano de aceptación es la superficie tal como se suministra o una subsuperficie preparada. ASTM E10-23 y ASTM E18-25 establecen claramente el alcance: una lectura en una posición específica puede no representar todo el producto terminado.
En producción rutinaria puede obtenerse un perfil transversal completo con la frecuencia de calificación o periódica acordada, mientras controles superficiales directos más rápidos supervisan el lote definido. Esta separación solo es aceptable si el pedido vincula el control rutinario con una ruta calificada y establece qué cambios requieren un nuevo perfil, por ejemplo, en diámetro, ruta de tratamiento térmico, equipo, condiciones de proceso o ruta del material aprobada.
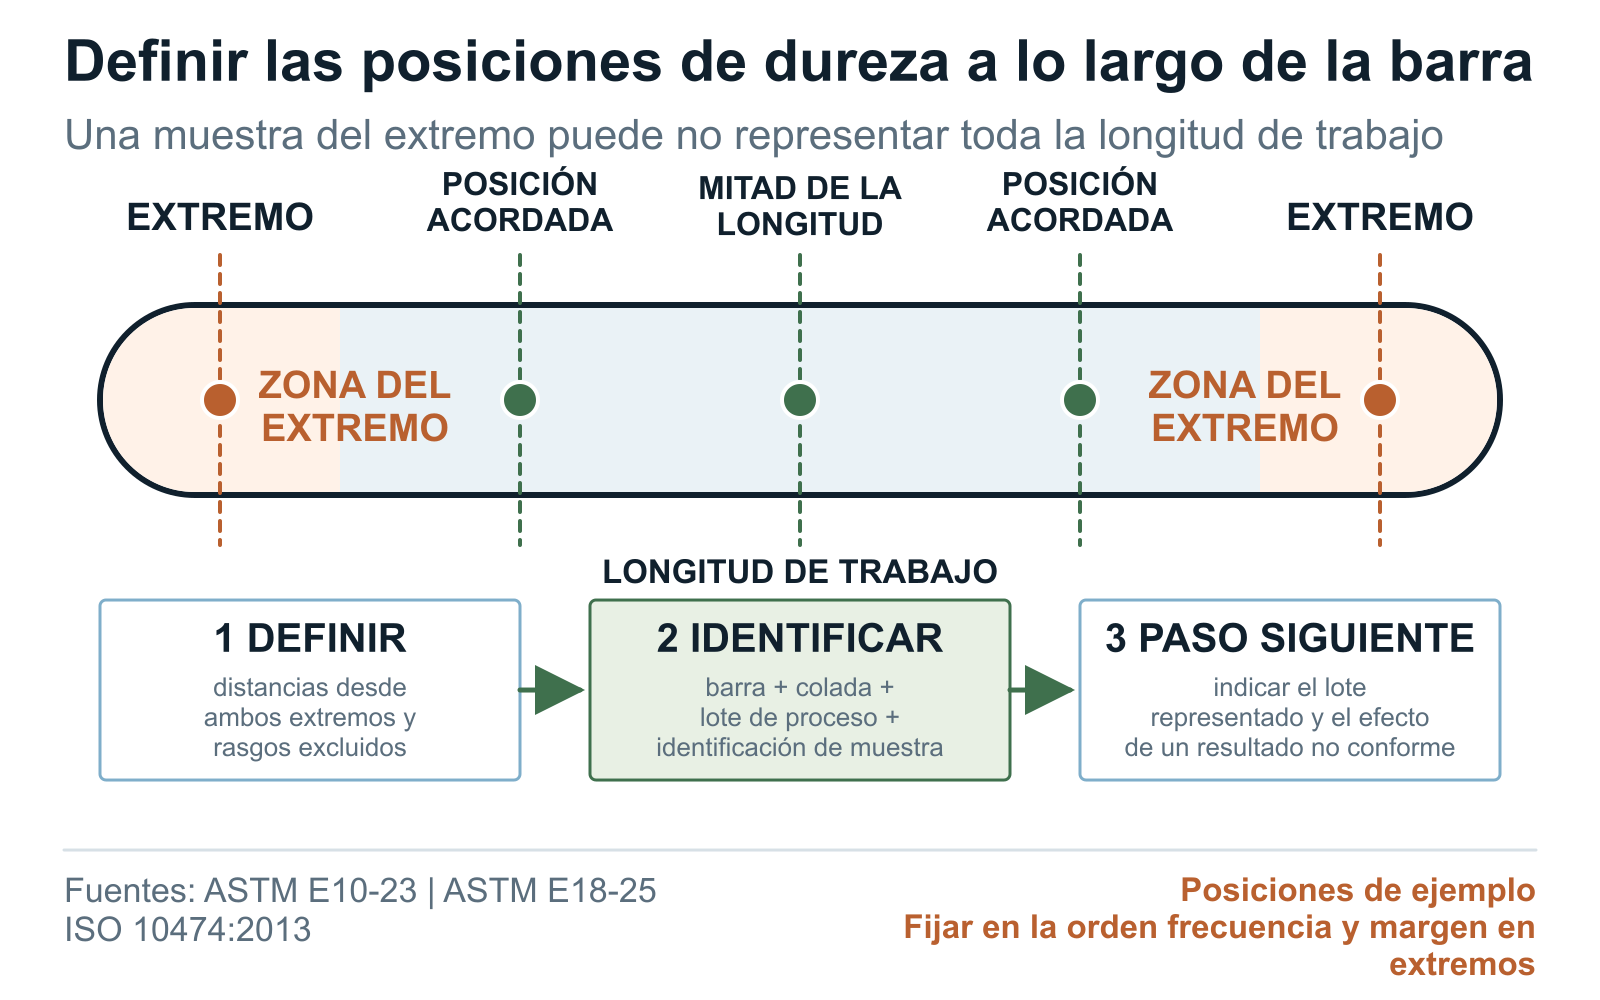
Dureza a lo largo de la longitud de trabajo
Un perfil transversal de dureza sigue siendo incompleto si se desconoce su posición a lo largo de la barra. El calentamiento de extremos, la transferencia, la entrada al temple, los apoyos, el enderezado, el corte y la preparación de extremos pueden producir zonas que no representen toda la longitud de trabajo. Indique las distancias desde ambos extremos, qué características de los extremos se excluyen y si la muestra medida representa una zona extrema, un cuarto de la longitud, la mitad u otra posición acordada.
Separe la calificación destructiva de la inspección rutinaria de producción. Extraer una sección transversal de un extremo puede ser práctico, pero compras no debe suponer que demuestra la condición de la zona media longitudinal de una barra larga. Si el proveedor propone una probeta del extremo, una prolongación, una longitud de sacrificio, una probeta acompañante o una pieza de calificación del proceso, exija una explicación escrita de lo que representa y de cómo su identificación permanece vinculada a la colada de producción y al lote de proceso.
El plan longitudinal también debe indicar si se muestrean barras del inicio, la mitad y el final de un lote de horno o de temple, cómo se evita mezclar coladas y qué efecto tiene un resultado no conforme en una posición sobre el lote representado. Registre cualquier longitud recortada antes del embarque para que el certificado, las marcas de las barras, el registro de paquetes y las dimensiones finales coincidan.
Ante cambios en la disposición de carga del horno, la longitud o el diámetro de la barra, el sistema de temple o la ruta de enderezado, exija al proveedor que declare si la calificación existente sigue siendo aplicable. Los responsables de ingeniería y calidad del comprador deciden si los antecedentes son transferibles; el proveedor no debe reutilizar sin declararlo un perfil correspondiente a otra geometría o a otras condiciones de proceso.
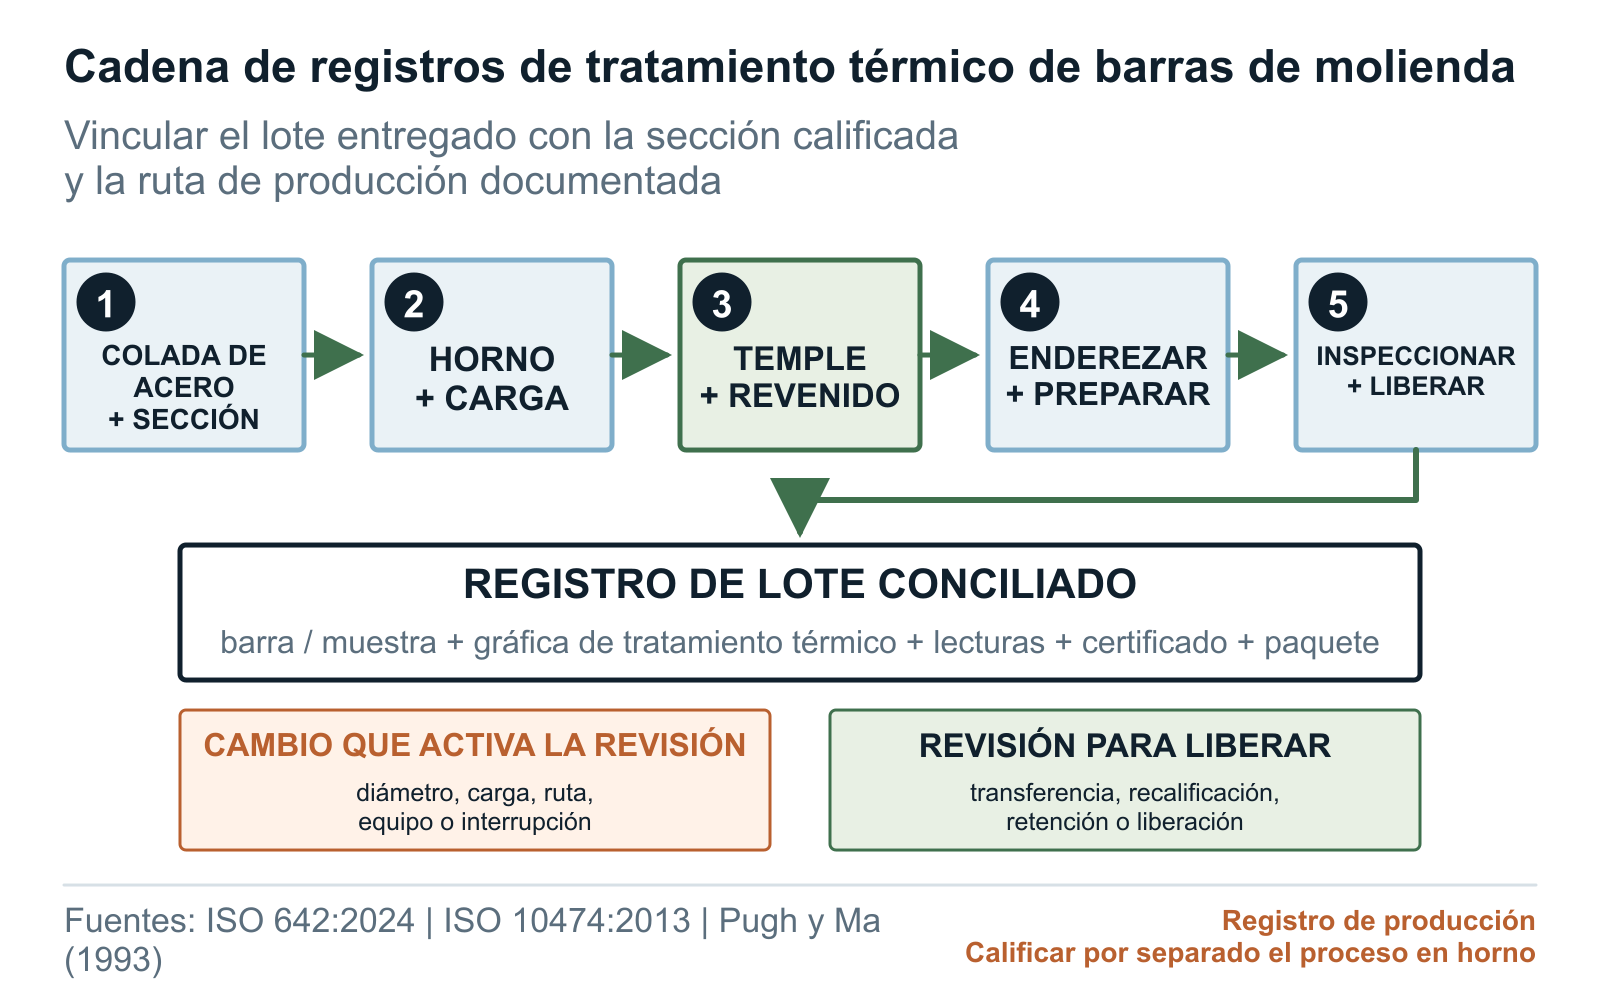
Tratamiento térmico, tamaño de sección e identidad del lote
Un registro de tratamiento térmico de barras de molienda debe vincular la colada de acero, el diámetro real, la disposición de carga, la austenización, la transferencia, el medio de temple y sus controles, el revenido, la secuencia de enderezado, la preparación superficial final, la etapa de inspección y la identidad del lote de proceso. Compras no necesita la receta confidencial del proveedor, pero sí registros suficientes para demostrar que la ruta calificada y la ruta del material entregado son iguales dentro del plan de control aceptado.
El tamaño de sección importa porque ni el nombre del grado ni una lectura superficial describen la respuesta al enfriamiento en toda la barra. ISO 642:2024 define el método Jominy de temple por un extremo con una probeta normalizada de 25 mm de diámetro y al menos 100 mm de longitud. Una curva Jominy medida, o calculada y aceptada por el comprador, caracteriza la templabilidad mediante ese método; no es un mapa directo de dureza de una barra de molienda de producción ni valida el horno, temple, revenido, enderezado o condición final del proveedor.
Las barras de molienda tratadas térmicamente también requieren una regla explícita de definición del lote. Indique si un lote de proceso corresponde a una colada en una misma campaña de horno y temple, o a otra agrupación acordada. Después, defina qué hechos obligan a separar el lote: mezcla de coladas, cambio de diámetro o de disposición de carga, interrupción del proceso, modificación de los controles de temple, recalentamiento, nuevo revenido, nuevo enderezado o reparación. Mantenga conciliada la identificación de barra, muestra, gráfico de tratamiento térmico, informe de dureza, certificado, paquete y lista de empaque.
Si el proveedor utiliza una calificación anterior, exija una matriz de transferencia que compare grado y norma, diámetro y sección, condición inicial, equipo, disposición de carga, secuencia de tratamiento térmico, posiciones de ensayo y base de aceptación. Cualquier diferencia requiere una decisión explícita del comprador; no implica equivalencia.
Dureza junto con microestructura, tenacidad y resultados en molino
La dureza es un indicador de la condición del material, no una predicción completa del desgaste o de las roturas. Revise el perfil medido junto con el acero y la norma declarados, los antecedentes de microestructura cuando se exijan, los resultados de tenacidad o impacto cuando correspondan, el estado superficial, la rectitud, las desviaciones de fabricación y la línea base de operación del molino de barras. Una dureza superficial mayor puede cambiar la respuesta a la abrasión, mientras que un cambio de condición a través de la sección también puede modificar el comportamiento de fractura; el balance final depende de la aplicación.
El artículo de Pugh y Ma publicado en 1993 por el Canadian Institute of Mining, Metallurgy and Petroleum aporta antecedentes históricos del proceso. Describe el desarrollo de barras de molienda tratadas térmicamente por un proveedor, mediante endurecimiento superficial selectivo y un núcleo de menor dureza, e informa una reducción aproximada del 25% en el consumo de barras en las pruebas de Endako iniciadas en julio de 1991. Ese caso histórico, documentado por el propio proveedor, no constituye un resultado de JOTAIN, un perfil de dureza aplicable a cualquier barra ni una promesa de vida útil transferible.
Use los antecedentes históricos y los ensayos de laboratorio para definir qué debe comprobarse; después, base la decisión del pedido en los registros del suministro y en una prueba controlada en planta. Mantenga la trazabilidad de las dimensiones de las barras, la ruta del material, la colada y el lote de proceso, la práctica de carga, las condiciones del molino y de la alimentación, los criterios de observación, las roturas, las deformaciones por flexión, los retiros, las paradas y las desviaciones del proceso. La conclusión de una prueba se limita a las condiciones documentadas y no convierte un perfil de dureza en una garantía permanente.
La tabla siguiente relaciona cada declaración del proveedor con el registro que la respalda, su alcance y el responsable de revisarlo. Solicite los mismos campos a todos los oferentes para mantener la comparabilidad de las cotizaciones, aunque difieran las rutas de producción o los métodos de control rutinario de dureza.
Vea cómo las estructuras obtenidas por tratamiento térmico y los resultados Jominy se relacionan con las barras de molienda en la illustrated metallurgy guide .
| Declaración del proveedor | Registro exigido | Alcance del registro | Responsable de aceptar el resultado |
|---|---|---|---|
| La dureza superficial cumple el pedido | Lecturas directas con método, escala, preparación, posiciones, equipo, fecha e identificación de barra o lote | Representa únicamente las superficies informadas y el plan de muestreo | Responsable de aprobación de calidad del comprador |
| Perfil de dureza de superficie a núcleo calificado | Resultados transversales con posiciones definidas para la sección pedida o la sección representativa aceptada, junto con las lecturas brutas | Transferencia limitada al grado, la sección, la ruta de proceso y el plan de posiciones aceptados | Responsables de ingeniería y calidad del comprador |
| El lote de producción sigue la ruta de proceso calificada | Trazabilidad de colada y lote de proceso mediante registros de tratamiento térmico, enderezado, preparación e inspección | Solo el lote definido y las condiciones de proceso declaradas | Responsable de aprobación de calidad del comprador o inspector designado |
| La dureza convertida sirve de apoyo para el informe | Resultado directo de origen, norma y tabla de conversión identificadas, alcance del material, redondeo y autorización | La conversión no sustituye un método directo exigido | Responsable técnico de aprobación del comprador |
| La ruta de proceso es apta para revisión en planta | Plan y resultados de la prueba controlada vinculados con la colada, el lote de proceso, las condiciones de operación y las observaciones de fallas | Aplicable al caso concreto; no permite concluir desgaste, roturas ni vida útil para cualquier molino | Operaciones, ingeniería y compras del comprador |
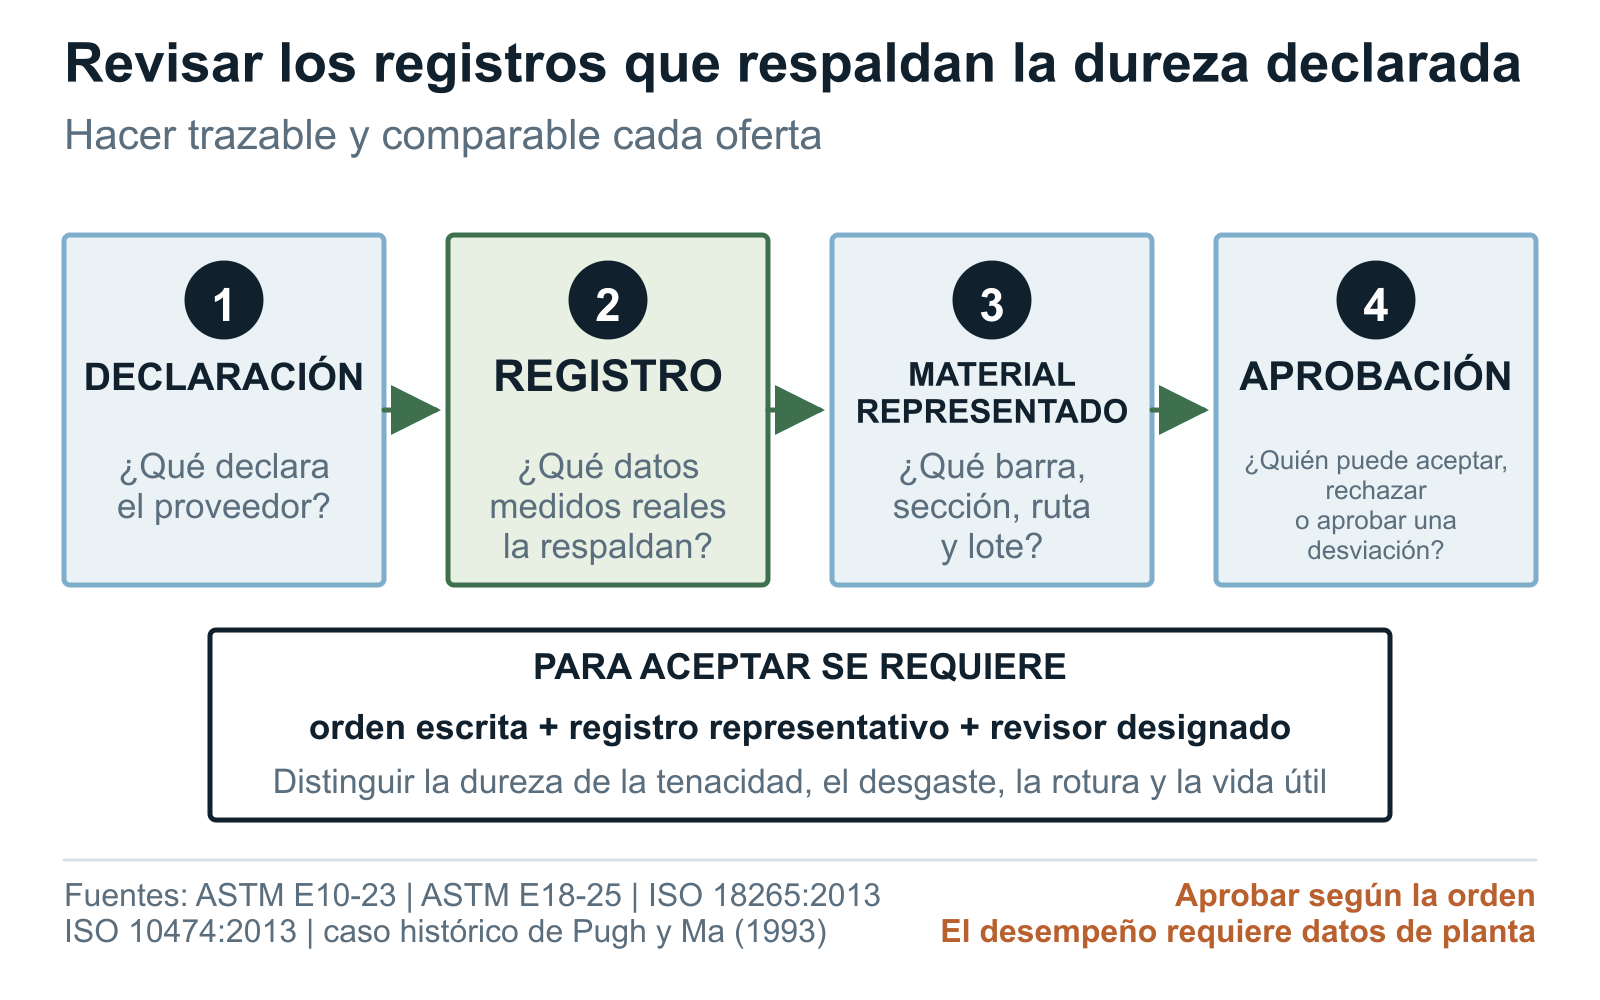
Redacción de solicitud de cotización, certificado, reensayo y desviaciones
Un requisito de dureza de barras de molienda necesita más que un número. Incluya el método y los valores en la especificación, adjunte el plano de posiciones transversales y longitudinales, establezca las frecuencias de calificación y control rutinario, identifique la colada y el lote de proceso, y enumere los resultados exigidos en el documento de inspección. En ISO 10474:2013, el tipo de documento elegido informa lo que exige el pedido; no incorpora ensayos ni campos de aceptación que no se hayan definido.
Defina las reglas de reensayo antes de iniciar la producción. Indique quién selecciona las piezas, si el resultado no conforme original permanece en el registro, cómo se segrega el lote, qué posiciones se vuelven a ensayar, si se permite preparación adicional y qué determina el rechazo definitivo o una concesión escrita. El proveedor no debe rectificar una superficie no conforme, cambiar de escala, convertir un valor, dividir un lote, repetir el revenido ni volver a muestrear una posición favorable sin la aprobación prevista en el pedido.
Exija con la cotización una relación de desviaciones, cláusula por cláusula. Cualquier diferencia en la edición del método, escala, preparación, posición, muestreo, equipo, conversión, definición del lote de proceso, contenido del certificado, reensayo o decisión de aceptación debe quedar identificada antes de fabricar. El silencio no implica aceptación, y una ficha comercial no prevalece sobre el pedido firmado y sus anexos técnicos aprobados.
Los valores de dureza, dimensiones, frecuencias y límites de aceptación se dejan entre corchetes para que el comprador los complete. Son decisiones de aplicación y de pedido. Una vez completados los campos, el requisito permite a compras comparar ofertas, a calidad auditar registros y al personal de planta vincular las observaciones posteriores con la colada y el lote de proceso suministrados.
Artículo: Barras de molienda tratadas térmicamente, [diámetro × longitud], [cantidad o masa para la prueba]
Requisitos de la barra: [grado y norma, condición final, diámetro, longitud, condición de los extremos]
Ensayo de dureza: [método directo HRC o HBW y edición; conversión solo si se acuerda]
Mapa de ensayo: [posiciones de superficie a núcleo y ubicaciones en los extremos y a media longitud]
Aceptación: [límites del pedido o plano, redondeo y regla de decisión]
Muestreo: [colada o lote de proceso, barras muestreadas, frecuencia de calificación y de control rutinario]
Registros del proceso: [lote de tratamiento térmico, registro del ciclo, enderezado y vínculo con la inspección final]
Informe: [lecturas individuales, posiciones, estado del equipo e identificación de barra y lote]
Reensayo: [ensayos inválidos, muestras de reemplazo, segregación y tratamiento de resultados fuera de límites]
Prueba en planta: [si se requiere, condiciones de servicio, desgaste, roturas, flexión, retiros y reglas de parada]
Embalaje y marcado: [colada, lote de proceso, paquete, partida de la orden de compra, dimensiones, cantidad y destino]Preguntas de los compradores
¿Qué debe incluir una especificación de dureza de barras de molienda?
Indique la escala de dureza y la edición de la norma, la preparación superficial, las posiciones transversales y longitudinales, el número y espaciamiento de las lecturas, la etapa de producción, el muestreo por colada y lote de proceso, los campos del informe de resultados reales, la regla de reensayo y el responsable de aprobación. Añada por separado los valores objetivo del comprador. Una única lectura superficial no constituye una especificación completa.
¿Es HRC mejor que HBW para aceptar barras de molienda?
Ninguna escala es mejor en todos los casos. Seleccione HRC o HBW según el requisito del pedido, la geometría del producto, la preparación, el equipo y el método de ensayo acordado. Separe las lecturas directas de los valores convertidos y exija que todos los proveedores coticen con el mismo método, posiciones, contenido del informe y base de aceptación.
¿La dureza superficial demuestra la dureza del núcleo de una barra de molienda?
No. La dureza superficial representa la posición preparada que se ensayó. No muestra la respuesta de la subsuperficie, el medio radio ni el núcleo. La calificación del comprador debe usar un mapa transversal acordado con posiciones discretas, lecturas brutas, detalles de preparación y una relación explícita con el diámetro final de producción y el lote de tratamiento térmico.
¿Puede una curva Jominy sustituir el perfil de dureza de una barra de molienda terminada?
No. ISO 642:2024 utiliza una probeta normalizada de temple por un extremo, de 25 mm de diámetro y al menos 100 mm de longitud, para determinar la templabilidad del acero. Puede apoyar la comparación entre coladas o el análisis de la respuesta de una sección, pero no mide directamente una barra de tamaño real ni valida la ruta de tratamiento térmico de producción.
¿Se pueden convertir los valores HRC y HBW para aceptar barras de molienda?
Solo cuando el pedido autorice expresamente la norma de conversión, la tabla aplicable al material, la regla de redondeo, la tolerancia y el responsable de aprobación. ISO 18265 establece que los valores convertidos no sustituyen el método directo correcto y solo son directamente aplicables al material concreto ensayado; para otros materiales son orientativos.
¿Qué registros de tratamiento térmico deben acompañar los resultados de dureza de las barras de molienda?
Vincule la colada de acero, el diámetro de la barra, la disposición de carga, el lote de horno o de proceso, el calentamiento, la transferencia, los controles de temple, el revenido, el enderezado, la preparación final, la etapa de inspección, la identificación de la probeta o barra, el registro del equipo y las lecturas reales. El pedido también debe indicar qué cambios exigen una nueva calificación o revisión del comprador.
Lista de verificación para la solicitud de cotización
- Grado exigido, norma de producto que rige y su edición, diámetro y longitud de la barra, cantidad y condición final
- Valores de dureza exigidos o referencia al plano, sin deducir un objetivo del método de ensayo
- Método directo HRC, HBW u otro aprobado, con la edición exacta del método de ensayo que rige
- Preparación superficial, tratamiento de capas alteradas, método para curvatura o apoyo y etapa de inspección final
- Posiciones transversales en superficie, subsuperficie, medio radio y núcleo, cuando se exijan
- Distancias longitudinales desde ambos extremos, posiciones de la longitud de trabajo y características de los extremos excluidas
- Lecturas por posición, separación entre huellas, presentación de datos brutos, promediado y tratamiento de valores atípicos
- Colada de calificación, muestreo del lote de horno o de proceso, posición de la barra y sección representada
- Frecuencia de inspección rutinaria, lote representado, identificación y estado de verificación del equipo, y registro del operador o del laboratorio
- Trazabilidad de colada de acero, lote de tratamiento térmico, temple y revenido, enderezado, preparación final e inspección
- Registros Jominy o de templabilidad calculada únicamente como información de apoyo, con sus límites de transferencia declarados
- Prohibición de convertir valores o tabla ISO 18265 aceptada, alcance del material, redondeo, tolerancia y responsable de aprobación
- Antecedentes de microestructura, tenacidad o impacto, rectitud, superficie y otros requisitos específicos del pedido, cuando se exijan
- Selección para reensayo, conservación del resultado original, segregación, reproceso, concesión, rechazo y autoridad de decisión final
- Tipo de documento de inspección según ISO 10474, junto con todos los resultados reales y campos de trazabilidad exigidos por el pedido
- Variables controladas de la prueba en planta, criterios de evaluación, limitaciones y responsables de decisión cuando persistan incertidumbres de servicio
- Desviaciones del proveedor por cláusula, inspección subcontratada, plazos de los registros, marcas de embalaje y puntos de retención para la liberación
Referencias
- ISO 6508-1:2023 Materiales metálicos — Ensayo de dureza Rockwell — Parte 1: Método de ensayo
- ISO 6506-1:2014 Materiales metálicos — Ensayo de dureza Brinell — Parte 1: Método de ensayo
- ASTM E18-25 Métodos normalizados de ensayo de dureza Rockwell de materiales metálicos
- ASTM E10-23 Método normalizado de ensayo de dureza Brinell de materiales metálicos
- ISO 18265:2013 Materiales metálicos — Conversión de valores de dureza
- ISO 642:2024 Acero — Ensayo de templabilidad por temple de un extremo (ensayo Jominy)
- Barras de molienda tratadas térmicamente
- ISO 10474:2013 Acero y productos de acero — Documentos de inspección
- Low, S. R. III — NIST SP 960-5: Medición de dureza Rockwell de materiales metálicos
Soporte para consultas
¿Trabaja a partir de un plano de pieza?
Envíe el plano o la solicitud de cotización con grado, dimensiones, condición, procesamiento, inspección, cantidad y destino. Podemos identificar los puntos pendientes antes de cotizar.