
Por qué el mismo grado y HRC no significan que dos lotes de barras sean iguales
Dos certificados pueden indicar el mismo grado y HRC medio y, aun así, describir lotes muy distintos. Pueden haber cambiado el origen del acero, la ruta de proceso, los puntos de ensayo, el número y la dispersión de las lecturas o la exposición en el molino. Revise esas diferencias antes de comparar la cifra principal.
Compruebe si la barra y su resultado pueden vincularse con la colada y el lote de proceso correspondientes, si el lote cumplió el pedido y si la comparación operativa es válida. Mantenga esas conclusiones separadas en el registro de revisión. El promedio de un certificado aporta solo parte de la información necesaria para responderlas.
Conserve los resultados individuales, las ubicaciones de ensayo, las lecturas que faltan, los ensayos de repetición y las piezas rechazadas. Compare la dispersión y cualquier cambio de método o proceso. Cuando aparezca un resultado inusual, los vínculos entre lotes y paquetes deben permitir identificar el material afectado sin considerar todas las barras del envío como un único lote.
| Afirmación | Pregunta que puede responder | Qué conservar | Qué no puede confirmar |
|---|---|---|---|
| Trazable | ¿Pueden vincularse la barra, el paquete, el resultado del ensayo y el registro de proceso con el mismo lote? | Identificadores estables, vínculos entre colada y paquete, registros de división y agrupación, definición del lote de inspección, conciliación de cantidades y etiquetas conservadas. | Que todas las piezas comprendidas cumplieron el criterio, que el proceso fue estable o que el lote se comportará como uno anterior. |
| Conforme | ¿El lote inspeccionado cumplió el pedido conforme al plan de ensayos y muestreo acordado? | Especificación y edición aplicables, límites, muestreo, resultados originales, registros de ensayos de repetición y desviaciones, y decisión final sobre el lote. | Que todas las piezas no ensayadas estén libres de defectos, que los futuros lotes sean conformes o que el desempeño en planta sea idéntico. |
| Uniforme | ¿Los lotes y periodos de operación comparables se mantienen dentro de un patrón aprobado de variación del proceso, la inspección y el servicio? | Datos comparables repetidos, línea base definida, revisión de distribuciones, control de cambios, periodos operativos equivalentes y resultados conciliados. | Variación nula, vida útil garantizada, ausencia de cualquier modo de falla o prueba de que un proveedor causó un incidente observado en el molino. |
De la colada al periodo de carga del molino: la cadena completa de trazabilidad
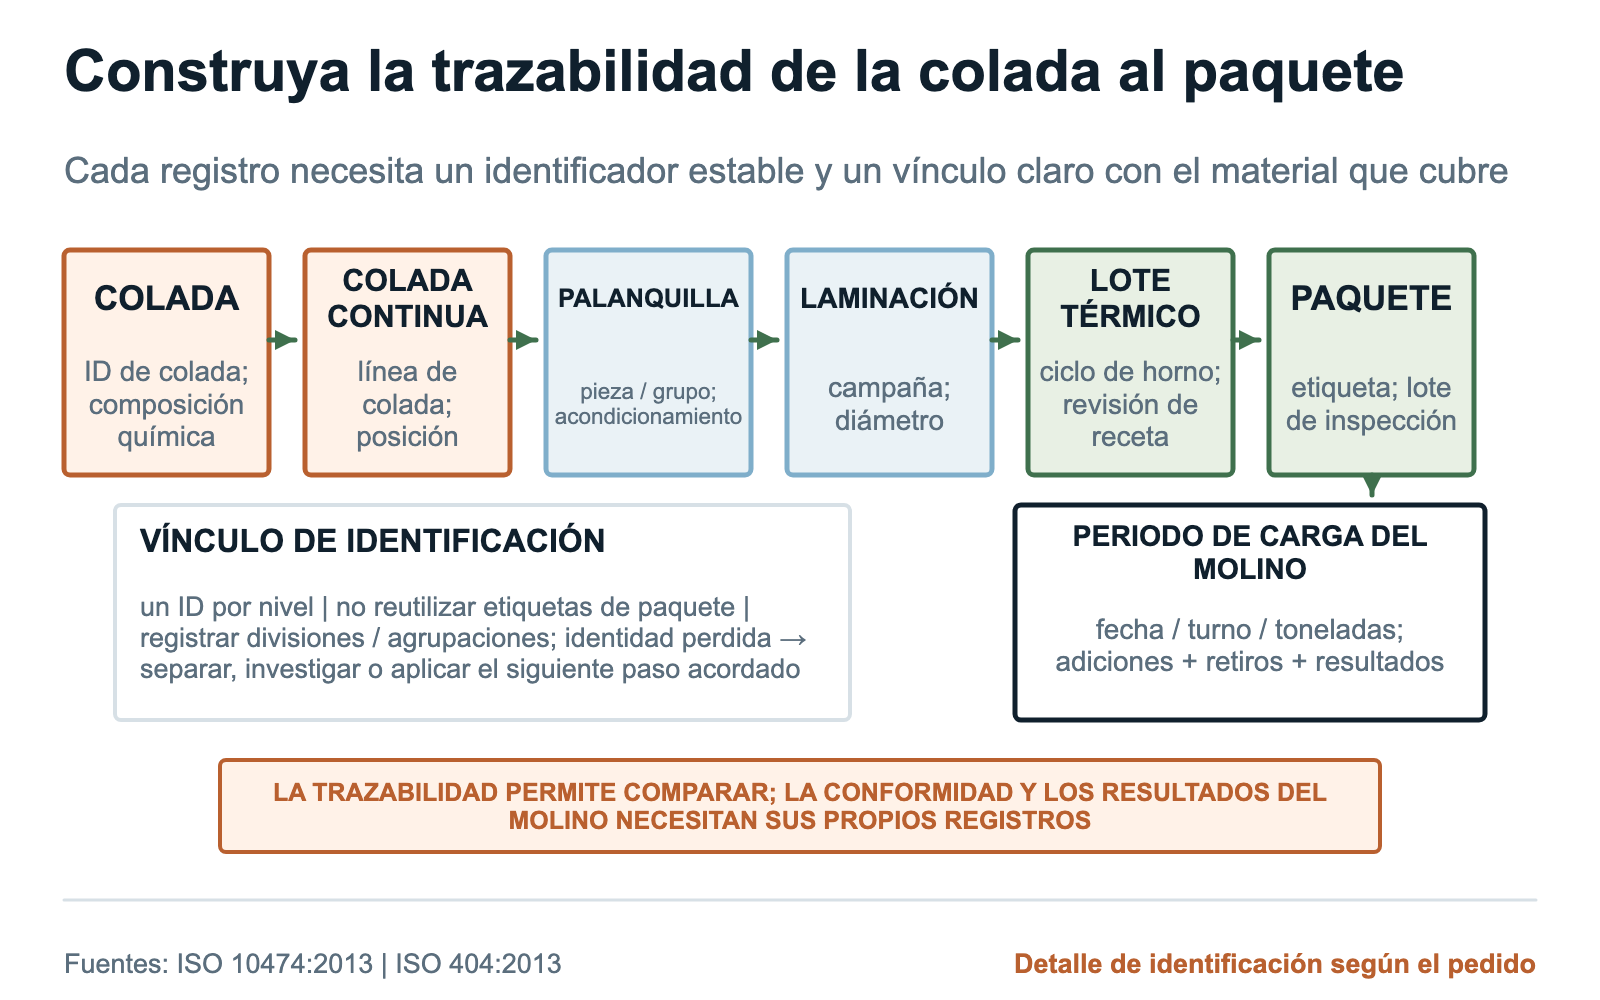
«Un envío» rara vez es una definición útil de lote. Una entrega puede incluir varias coladas, posiciones de colada, campañas de laminación, ciclos de tratamiento térmico, lotes de inspección y paquetes. Defina los niveles de identificación que importan para el pedido y mantenga sus vínculos hasta la entrega.
Una cadena práctica va de la colada a la palanquilla o el tocho, la campaña de laminación, el lote de tratamiento térmico, el lote de acabado e inspección, la etiqueta del paquete y, finalmente, el periodo de carga de la planta. Registre cada división, agrupación, cambio de paquete y transferencia de identificación. Conciliar el número de piezas o la masa ayuda a detectar una pérdida de trazabilidad antes de que dé lugar a una reclamación.
La posición de colada y las muestras retenidas deben solicitarse cuando lo justifiquen el riesgo, los antecedentes y la viabilidad. Si se pierde la identificación, siga una respuesta previamente acordada: segregar, revisar, ensayar, liberar de forma condicional, volver a identificar mediante un método aprobado o rechazar. Reconstruir el vínculo de memoria después de una falla no es trazabilidad.
| Nivel de identificación | Datos que deben conservarse | Pregunta principal de control | Pérdida habitual del vínculo |
|---|---|---|---|
| Colada de acero | Identificador de colada, grado y ruta solicitados, registro de composición química, registro de origen y cantidad que entra en la siguiente etapa. | ¿Qué colada o secuencia de colada comprende el registro? | La colada figura en el certificado, pero no está vinculada con todos los lotes o paquetes posteriores. |
| Secuencia y posición de colada | Máquina de colada, línea, secuencia, cabeza/centro/cola u otro criterio de posición acordado, grupo de palanquillas o tochos y conciliación del rendimiento cuando se requiera. | ¿El pedido o la investigación requiere una identificación que distinga la posición? | Se consideran intercambiables todas las palanquillas de una colada sin conservar el dato de posición exigido por el plan de control. |
| Palanquilla o tocho | Identificador de pieza o grupo, dimensiones de sección, acondicionamiento, estado de inspección y transferencia a laminación. | ¿Qué palanquillas o tochos entraron en la campaña de laminación? | Entra material acondicionado o sustituido en la ruta sin un registro de transferencia vinculado. |
| Campaña de laminación | Identificador de campaña, fecha, diámetro del producto, revisión de la ruta o configuración, cantidades iniciales y finales, y desviaciones. | ¿Las barras se laminaron con la misma configuración declarada? | Se cambia el diámetro o la configuración dentro de un lote que no se divide. |
| Lote de tratamiento térmico y acabado | Ciclo del horno, revisión de la receta, identificación de la carga o zona, registros de seguimiento pertinentes, configuración de temple, ruta de enderezado o acabado, retenciones y desviaciones. | ¿Qué historial controlado de los procesos posteriores corresponde al material? | Un certificado abarca barras procesadas en ciclos separados sin distinguir los lotes. |
| Lote de inspección | Base de muestreo, identificadores de barras y ubicaciones de ensayo, métodos, resultados individuales, piezas rechazadas, ensayos de repetición y decisión final sobre el lote. | ¿Qué barras representa exactamente la inspección? | El informe presenta resultados, pero no indica la correspondencia entre muestras y lotes. |
| Paquete y envío | Etiqueta única, lotes de proceso e inspección vinculados, número de piezas o masa, posición en la lista de empaque, historial de sustitución de etiquetas y destino. | ¿La planta receptora puede segregar y cargar el lote según lo previsto? | Las barras mezcladas o reagrupadas en paquetes reciben una etiqueta genérica de envío. |
| Periodo de carga del molino | Identificadores de paquetes, momento de carga, adiciones, retiros, ventana operativa, toneladas tratadas, registro de incidentes, observaciones de recuperación e inventario final. | ¿Qué resultados en servicio pueden vincularse con el lote liberado? | Los paquetes entran en una carga mezclada sin un registro de transición o exposición. |
Inspecciones comparables entre lotes
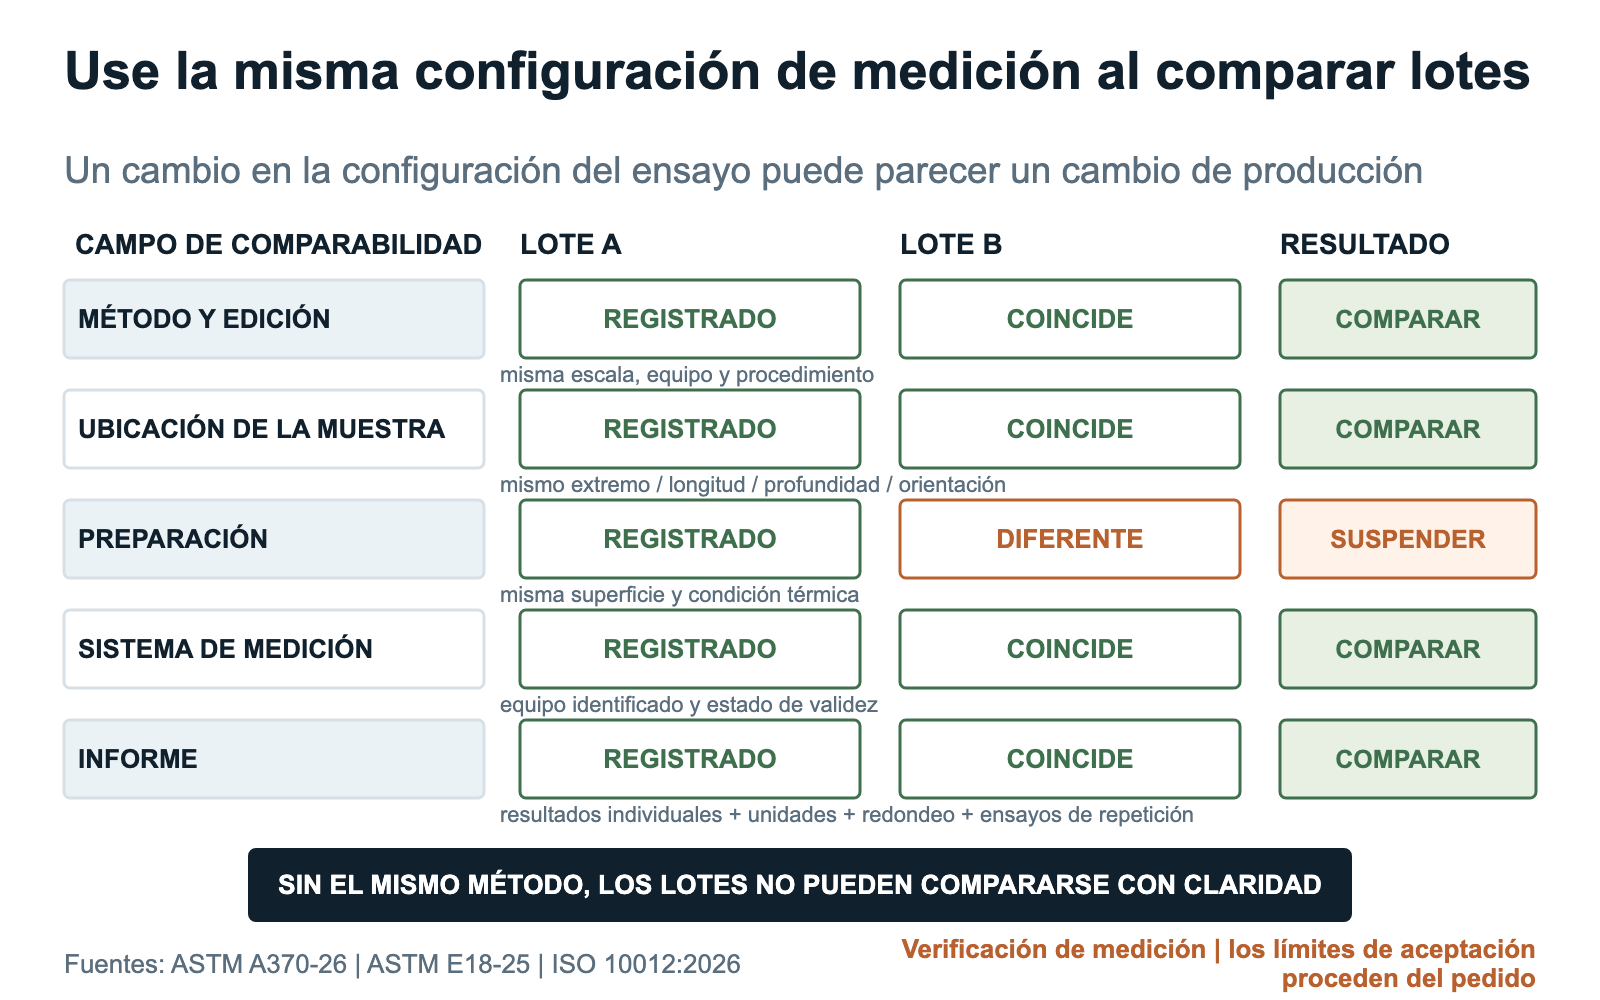
La trazabilidad indica qué se ensayó; la comparabilidad permite saber si dos resultados significan lo mismo. Para la dureza, conserve el método directo, la escala, la preparación, la ubicación, el estado del equipo, el lote, los valores individuales y cualquier conversión. No agrupe lecturas de los extremos y de secciones transversales a media longitud en una misma línea de tendencia sin explicar la diferencia.
Los resultados de macroestructura, inclusiones, dimensiones y ensayos no destructivos también dependen del método, la ubicación, la preparación y la selección de muestras. Todo cambio de laboratorio, equipo, operador, procedimiento, software o posición de muestra debe figurar en el registro de cambios. Cuando sea necesario, aplique en paralelo el método anterior y el nuevo antes de redefinir la línea base.
Los ensayos de repetición y los datos que faltan deben seguir siendo visibles. Registre por qué se invalidó un resultado, cómo se eligieron las muestras sustitutas, qué ampliación del muestreo se realizó y qué conjunto de resultados determinó la decisión sobre el lote. Un informe que conserva solo el resultado final conforme puede ocultar la inestabilidad real del proceso.
| Aspecto controlado | Qué registrar en cada lote | Si cambia el aspecto controlado | Práctica que debe evitarse |
|---|---|---|---|
| Método y edición | Método de ensayo directo, escala o técnica, norma y edición aplicables, revisión del procedimiento interno y cualquier requisito adicional del pedido. | Evalúe la diferencia técnica; realice una comparación de enlace, correlacione o redefina la línea base según lo aprobado. | Considerar equivalentes dos resultados porque ambos se denominan dureza, inclusiones, macroestructura o ensayo no destructivo. |
| Muestras y ubicaciones | Identificadores de barra y lote, regla de muestreo, posición longitudinal, plano de la sección transversal, profundidad, orientación, posición de colada cuando se requiera y número de barras representadas. | Suspenda la comparación directa hasta revisar la representatividad. | Comparar una muestra de extremo de fácil acceso con una muestra controlada de la longitud de trabajo. |
| Preparación y condición | Eliminación de material superficial, acabado, condición térmica o de suministro, montaje, reactivo de ataque cuando se requiera y procedimiento de preparación. | Registre la diferencia y determine si cambia la cuestión que se está midiendo. | Tratar la preparación como un detalle de laboratorio que no afecta a la comparabilidad. |
| Sistema de medición | Identificador del equipo, estado de verificación o calibración pertinente, material o bloque de referencia cuando se requiera, laboratorio, operador o autorización, y controles ambientales exigidos. | Evalúe la validez y realice ensayos de comparación entre ambos sistemas cuando lo exija el plan de control aprobado. | Suponer que una etiqueta de calibración vigente hace representativos cualquier configuración, ubicación y resultado. |
| Datos e informes | Lecturas individuales, unidades, cifras significativas, redondeo, valores calculados, conversiones, imágenes cuando se requieran, ensayos descartados, ensayos de repetición y estado final. | Conserve tanto los campos anteriores como los nuevos y documente la regla de transición. | Conservar únicamente un promedio o una indicación de conformidad. |
Distribuciones y señales del proceso, más allá de los promedios del certificado
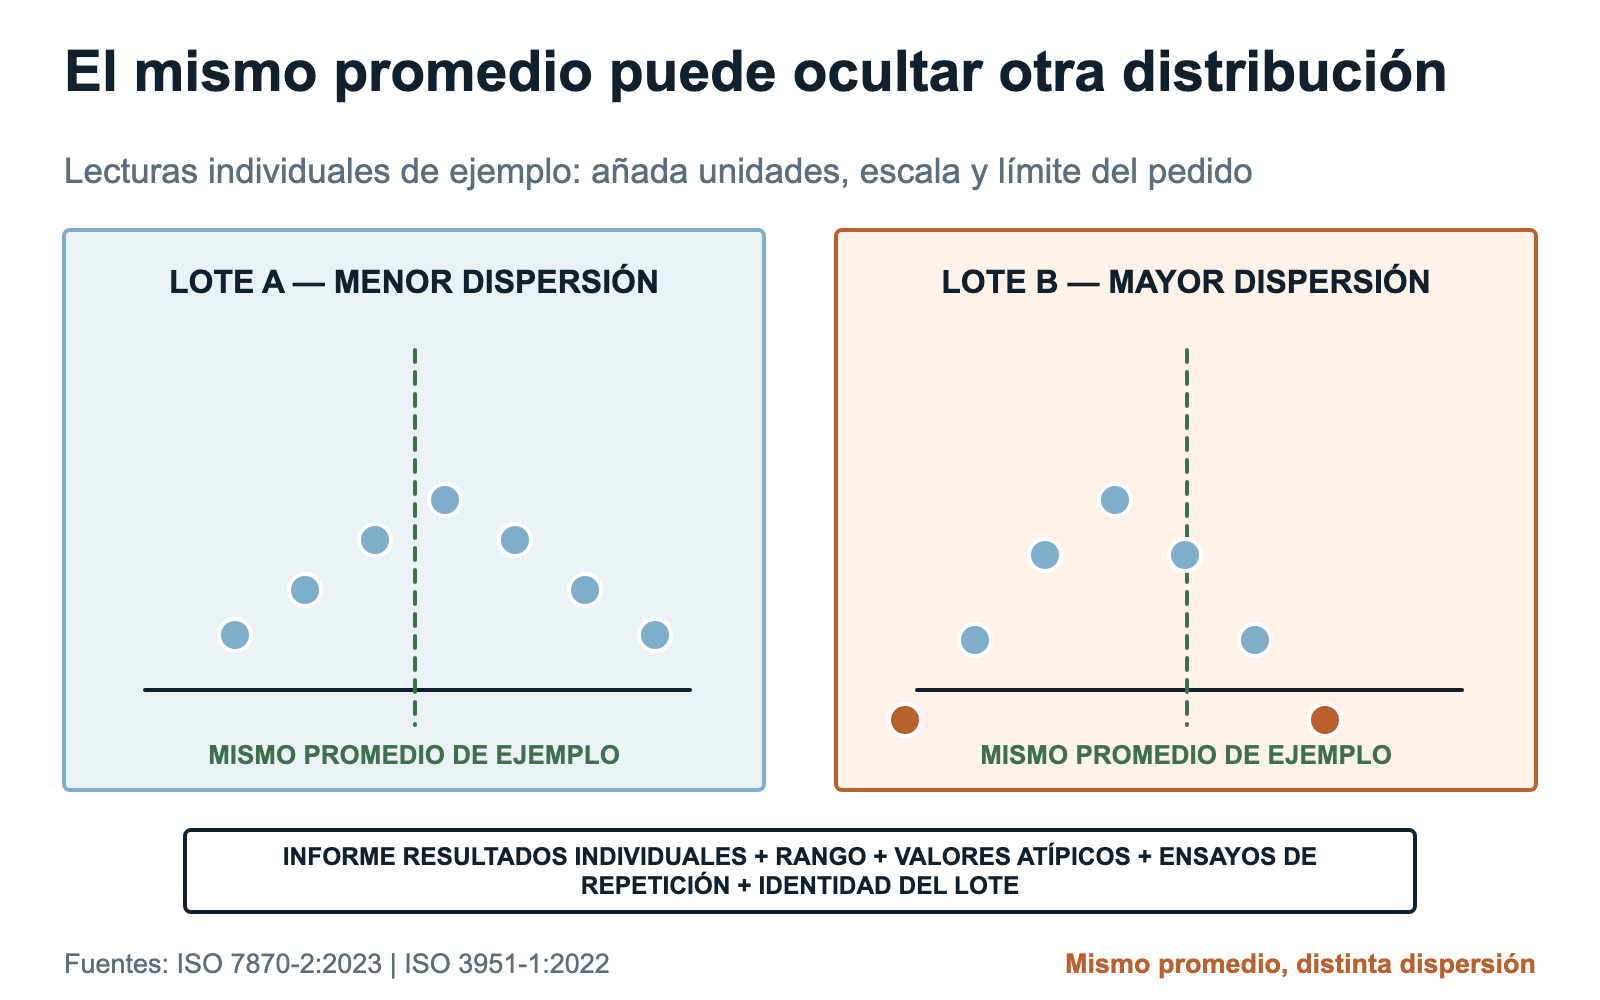
Revise los resultados individuales antes del promedio. Indique mínimo, máximo, dispersión, posición de ensayo, número de lecturas, valores que faltan y lecturas próximas al límite. En las inspecciones visuales, registre cuántas barras se inspeccionaron y cómo se definió cada condición.
Los límites de especificación y los de los gráficos de control responden a preguntas diferentes. El pedido determina la conformidad; un gráfico de control busca cambios en una secuencia temporal comparable. ISO 7870-2 presenta los principios de los gráficos de Shewhart, mientras que ISO 3951-1 e ISO 2859-1 ofrecen marcos de muestreo sujetos a condiciones expresas. El comprador debe elegir un plan adecuado al lote, al riesgo y a la medición.
Utilice gráficos para mostrar la variación, sin hacer que todos los resultados parezcan conformes. Identifique las unidades, el número de muestras, el lote y la posición, las líneas de especificación y los límites de alerta por separado. Si los datos estables son insuficientes para establecer un límite estadístico, indíquelo y aproveche el periodo de calificación para construir la línea base.
| Aspecto de los datos | Pregunta | Contexto necesario | Uso del resultado |
|---|---|---|---|
| Resultados individuales | ¿Qué valores se obtuvieron realmente, en qué ubicaciones identificadas y en qué secuencia? | Identificadores de muestra y lote, ubicaciones, unidades, método, cantidad, valores que faltan y estado. | Los valores individuales no determinan la aceptación hasta que el pedido establece el criterio. |
| Promedio y dispersión | ¿Cambió la tendencia central o la variación dentro del lote respecto de una línea base comparable? | Método comparable, plan de muestreo, observaciones suficientes, definición de la línea base y datos originales conservados. | El mismo promedio puede ocultar diferencias en el rango, la forma de la distribución o el patrón de valores atípicos. |
| Conformidad con la especificación | ¿El lote inspeccionado cumplió los requisitos del pedido? | Límite aplicable, redondeo, tratamiento acordado de la variación de medición, muestreo, ensayos de repetición y decisión final sobre el lote. | Un resultado conforme no confirma la estabilidad del proceso ni garantiza cada barra. |
| Señal del gráfico de control | ¿Los datos del proceso ordenados en el tiempo muestran un desplazamiento, una tendencia o una variación inusual que requiera revisión? | Gráfico aprobado, subgrupo racional, línea base estable, historial de cambios, reglas de señal y responsable de la investigación. | Una señal de control no implica necesariamente rechazar el producto; un gráfico estable no implica necesariamente conformidad. |
| Resultado del muestreo de aceptación | ¿La muestra respalda la aceptación o no aceptación conforme al plan elegido? | Norma y edición identificadas, tamaño del lote, nivel de inspección, AQL u otro índice elegido, selección de muestras, estado de las reglas de cambio de inspección y recuentos. | El resultado del muestreo se aplica al lote inspeccionado conforme a ese plan. No indica que se haya revisado cada barra ni que el siguiente lote se vaya a comportar igual. |
| Historial de ensayos de repetición y desviaciones | ¿Los resultados adversos o inválidos se trataron conforme al criterio acordado? | Datos originales, motivo por el que se descartó el ensayo, muestra sustituta, ampliación de la inspección si la hubo, aprobación de la desviación y decisión final sobre el lote. | Un promedio final sin el registro previo puede ocultar precisamente la variación que se está investigando. |
Registros de producción junto a resultados del molino
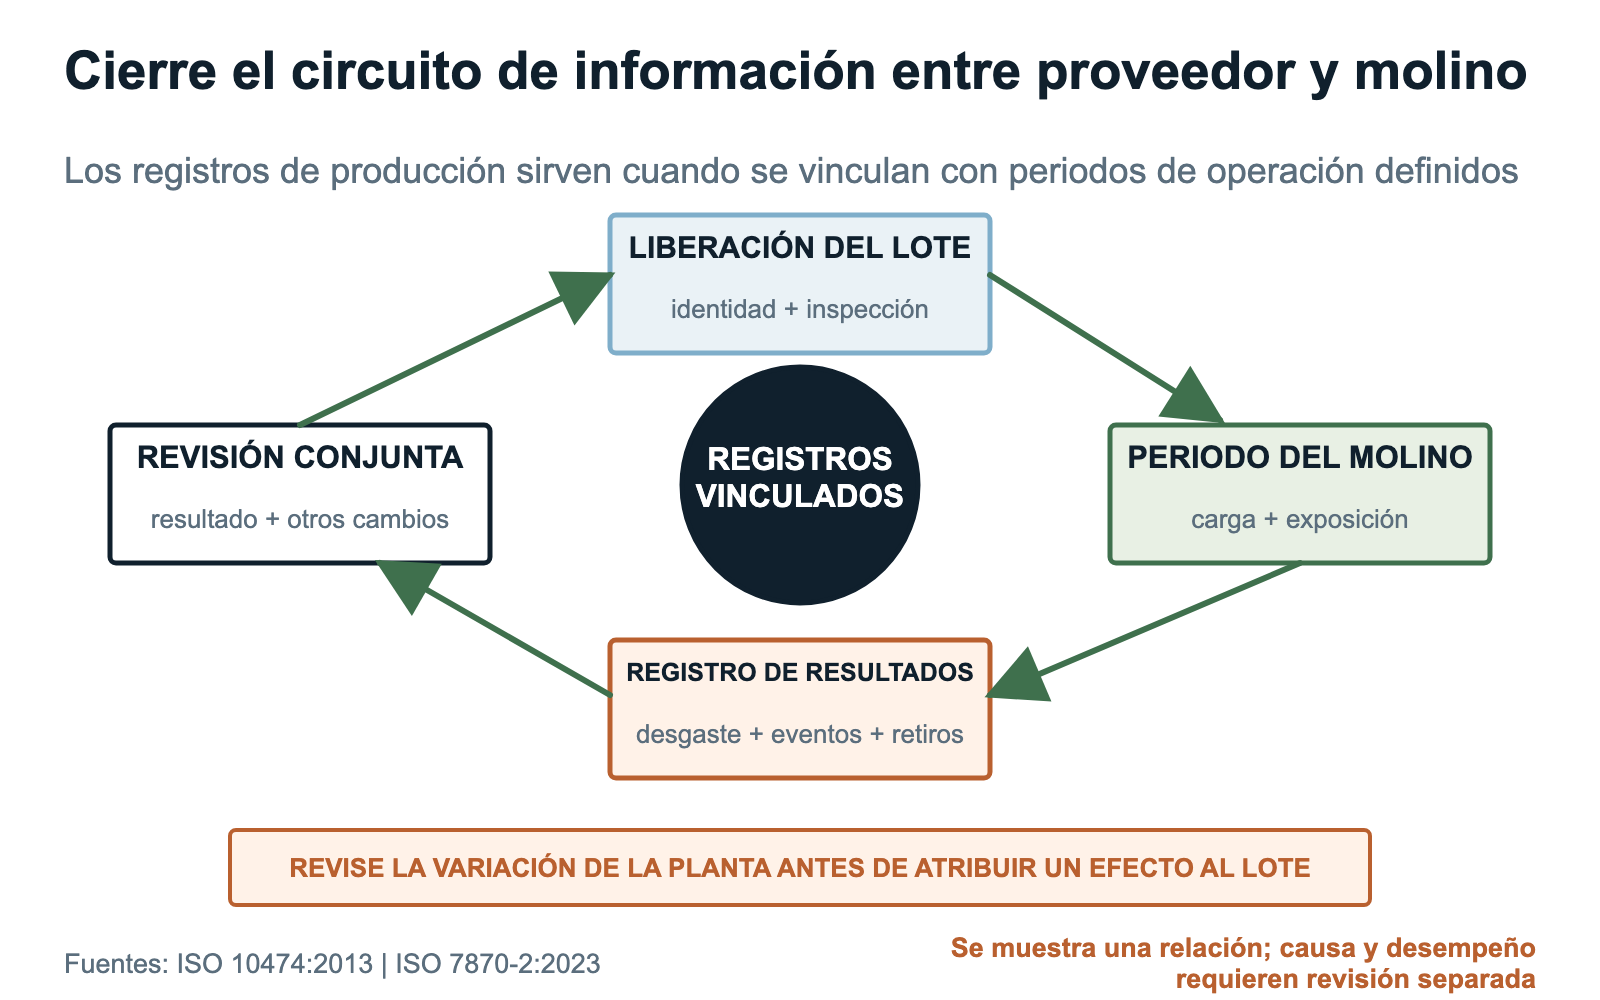
Antes de cargar, vincule los identificadores de los paquetes entregados con el molino y el periodo operativo definidos. Registre la parte de la carga anterior que permanece, las adiciones y retiros, el método de inventario, el mineral y la alimentación, la tasa de procesamiento, el producto objetivo, los revestimientos, la condición de descarga, las paradas y los incidentes anormales. Mantenga el material mezclado o sin identificar como una limitación expresa de la comparación.
Calcule el consumo mediante un balance de masa, no a partir de facturas de entrega. Mantenga separados el desgaste progresivo, las roturas, los retiros de barras dobladas, los enredos, los remanentes de la prueba, los ajustes de inventario y las pérdidas por manipulación. Utilice el mismo denominador de toneladas secas para el mismo periodo. En caso de falla, conserve las piezas, fotografías, dimensiones, cronología y vínculo con el lote.
Un lote nuevo mezclado con una carga anterior puede tardar en mostrar su efecto. Defina los periodos de transición y de comparación formal antes de la prueba. Si aparece una señal, conserve los registros y muestras pertinentes, compruebe los cambios de producto y molino y decida si continuar, intensificar el seguimiento, investigar, retener existencias o volver a calificar.
Utilice el registro de la prueba de consumo de barras de molienda para documentar la comparación entre periodos operativos junto con la correspondencia entre coladas, lotes de proceso y paquetes. Conserve también los registros originales de inspección y carga: una hoja de cálculo cumplimentada no puede reconstruir la identificación de un lote que se ha perdido ni demostrar su conformidad.
| Resultado | Registro principal | Denominador o contexto de exposición | Otros cambios que deben comprobarse antes de atribuir una causa |
|---|---|---|---|
| Desgaste progresivo y consumo | Inventario inicial, adiciones por lote, retiros pesados o definidos, inventario final, correcciones de existencias y versión del cálculo. | Base de toneladas acordada, tiempo, exposición real de la carga y estado de transición. | Mineral y alimentación, tasa de procesamiento, producto objetivo, mezcla de carga, estado de los revestimientos, método de inventario y pérdidas no registradas. |
| Rotura prematura | Registro de incidentes, piezas recuperadas, mapa de fracturas, identificación de barra y lote, fotografías, custodia de muestras e incidente del molino sincronizado en el tiempo. | Barras o masa estimada expuestas al riesgo y tiempo o toneladas de exposición. | Impactos, estado de la carga, manipulación, dimensiones, daños previos, desviaciones del proceso, sesgo en la recuperación y falta de identificación. |
| Doblado | Geometría encontrada, definición de la deformación medida, identificadores de barra y lote, motivo del retiro, historial de manipulación y condición de la carga. | Barras expuestas y oportunidad acordada de inspección o recuperación. | Método de carga, geometría del molino, combinación de longitudes y diámetros de barras, manipulación, sobrecarga y momento de medición. |
| Enredo de barras | Momento, gravedad, carga afectada, dimensiones y lotes de barras, respuesta operativa y barras o fragmentos recuperados. | Horas de operación, arranques, paradas, adiciones y transición de carga. | Geometría de las barras, mezcla de tamaños o longitudes, nivel de carga, estado de revestimientos o descarga, interrupción de alimentación e intervención del operador. |
| Desgaste desigual | Mediciones o masa de las barras con ubicaciones identificadas, fotografías, comparaciones dentro del mismo lote e historial de exposición fiable. | Historial de posición de la barra cuando pueda conocerse, tiempo o toneladas y método de selección de las piezas recuperadas. | Tiempo de permanencia desconocido, recuperación selectiva, efectos de los extremos, mezcla de lotes, ambiente corrosivo y diferencias entre ubicaciones de medición. |
| Desempeño entre lotes | Periodos repetidos, trazabilidad del lote, registros del producto y proceso, distribuciones de inspección comparables, datos operativos y notas de incertidumbre. | Periodos equivalentes o normalizados de forma transparente a lo largo del periodo de revisión aprobado. | Cambios de ruta o método, variación estacional del mineral, mantenimiento, vida de los revestimientos, errores de inventario y selección de periodos favorables por interés comercial. |
Responsabilidades de JOTAIN en el tratamiento térmico y la inspección de barras de molienda
La línea de tratamiento térmico propia de JOTAIN puede templar y revenir barras de molienda, con un ingeniero dedicado a Q&T. Confirme para cada pedido la ruta de proceso y quién se encargará de la inspección final. Mantenga los registros de colada y lote de proceso vinculados con los resultados de ensayo, los paquetes entregados y la información del molino del cliente.
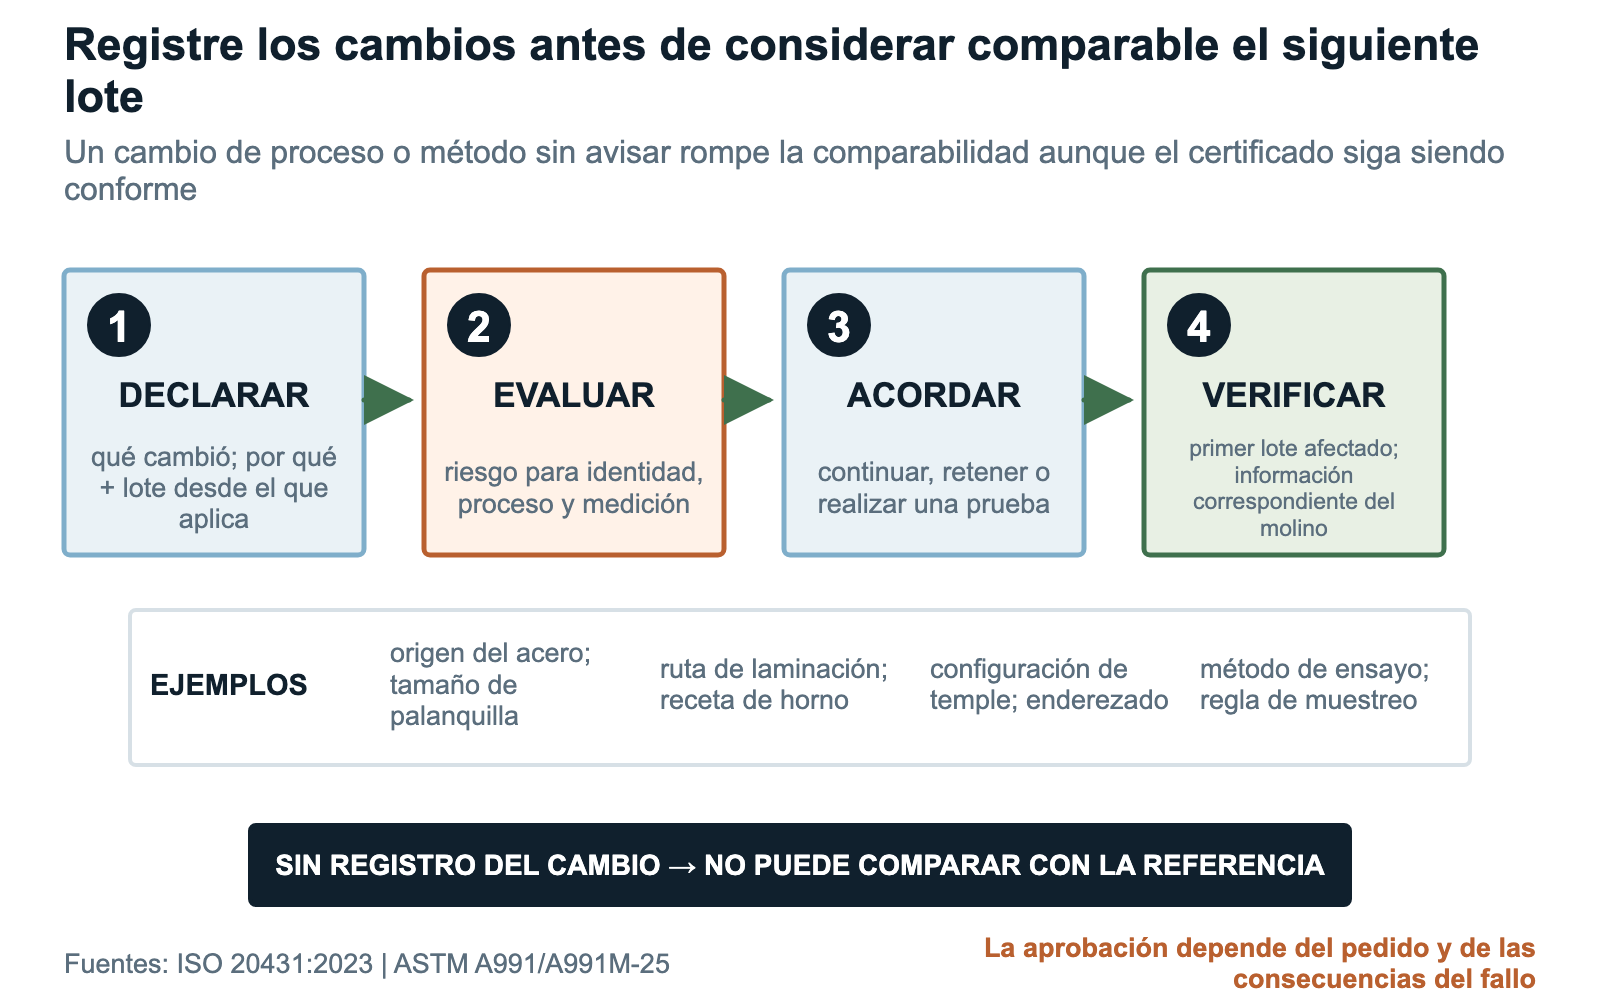
El punto de partida es una línea base acordada: origen del material, ruta de palanquilla o tocho cuando corresponda, laminación y tratamiento térmico, enderezado, métodos y ubicaciones de inspección, marcado de paquetes y plan de prueba. Cualquier cambio en esos aspectos debe registrarse antes de considerar comparable el siguiente lote. Según el riesgo, la respuesta puede ser revisar registros, realizar ensayos adicionales, efectuar una prueba de confirmación, retener el material o repetir la calificación.
Defina con claridad la responsabilidad de liberación. Identifique quién realiza cada proceso, qué laboratorio emite cada informe y quién autoriza la liberación. Si un colaborador realiza una operación, conserve sus registros de proceso con los del lote. JOTAIN comprueba el pedido y coordina el expediente comercial; el comprador controla la recepción y el uso en el molino. Las desviaciones, muestras no conformes, ensayos de repetición, avisos tardíos y periodos de planta no comparables deben permanecer en el registro.
| Tipo de cambio | Ejemplos | Revisión mínima | Posible respuesta definida en el pedido |
|---|---|---|---|
| Material y fabricación del acero | Origen del acero, ruta de composición química, metalurgia secundaria, máquina de colada, criterio de identificación de líneas, sección de palanquilla o tocho, o ruta de acondicionamiento. | Efecto sobre la identificación, registros previos pertinentes, lotes afectados, riesgo técnico y primera colada afectada. | Aviso, trazabilidad o ensayos adicionales, segregación, prueba, retención o nueva calificación según el riesgo. |
| Laminación y geometría | Definición de campaña de laminación, ruta de pasadas o configuración, diámetro del producto, proceso para obtener la longitud, enderezado, preparación de extremos o acabado superficial. | Comparabilidad dimensional y del proceso, estructura transmitida a las etapas posteriores, plan de inspección y primer lote de proceso afectado. | Continuación documentada, revisión dimensional adicional, revisión de primera pieza o periodo controlado en planta. |
| Tratamiento térmico | Revisión del procedimiento o receta, horno, zona de trabajo calificada, disposición de la carga, recorrido tiempo-temperatura, configuración de temple o ruta de revenido. | Procedimiento aprobado, registros de seguimiento y estado del horno, respuesta de la sección, mapa de muestras y lote de tratamiento térmico afectado. | Aprobación técnica, verificación adicional del producto, retención, comparación en paralelo o nueva calificación. |
| Inspección y medición | Laboratorio, equipo, edición del método, procedimiento, ubicación de muestra, preparación, conversión, redondeo, repetición de ensayo o sistema de informes. | Validez del sistema de medición, equivalencia de métodos, necesidad de correlación, continuidad de la línea base y lote de inspección afectado. | Estudio de enlace entre métodos, ensayos duplicados, anotación en el informe, nueva línea base o suspensión de la comparación directa. |
| Identificación y logística | Sistema de paquetes, formato de etiqueta, sustitución de etiquetas, división o agrupación de paquetes, traslado entre almacenes, composición del envío o práctica de recepción. | Continuidad del vínculo entre colada y paquete, conciliación de cantidades, capacidad de segregación y plan de carga del molino. | Nueva identificación autorizada, segregación, comprobación adicional en recepción o retención. |
| Prueba en planta y contexto operativo | Molino, ventana de mineral o alimentación, mezcla de carga, estado de los revestimientos, denominador, criterio de transición, regla de parada o definición del resultado. | Si el nuevo periodo sigue siendo comparable con la línea base aprobada y si es necesario limitar el alcance de las conclusiones. | Muestre el ajuste, amplíe el periodo de observación, repita el periodo de operación, conserve los datos solo como contexto o detenga la prueba. |
Redacción de la solicitud de cotización sobre uniformidad, liberación e información de resultados
Acuerde durante la cotización los vínculos necesarios entre colada, lote de proceso y paquete. Especifique la ruta de producción aceptada, los métodos y ubicaciones de ensayo, los resultados individuales, los ensayos de repetición, las muestras retenidas, los avisos de cambios y los registros de liberación. Identifique a los responsables de resolver discrepancias de inspección y revisar la información posterior del molino.
Solicite los datos individuales además del documento de inspección. Indique ubicaciones de muestra, unidades, redondeo, ensayos descartados, ensayos de repetición, desviaciones, imágenes o mapas cuando sean necesarios y cómo se vincula cada resultado con la colada, el lote de proceso, el paquete y la lista de empaque. Defina qué hacer si falta un vínculo o un registro.
Defina un periodo de planta lo bastante breve para ejecutarlo y lo bastante claro para compararlo. Establezca la transición, el inventario y las adiciones, la base de toneladas secas, roturas, doblado, desgaste, enredos, consumo, periodos anormales, reglas de parada, momento de revisión y decisiones finales: liberar, repetir, ajustar una variable, retener, investigar, volver a calificar o detener.
| Parte del expediente | Registros | Comprobación previa a la liberación | Estado requerido |
|---|---|---|---|
| Identificación y cantidad | Vínculos entre colada y paquete, definiciones de lote, historial de divisiones y agrupaciones, etiquetas, correspondencia con la lista de empaque, conciliación de piezas o masa e identificadores de muestras retenidas. | ¿Puede identificarse cada lote enviado y mantenerse separado según el pedido? | Completo, excepción explicada o retención. |
| Estado del proceso y los cambios | Revisiones de ruta aprobadas, identificadores pertinentes de ciclo o campaña, registros de seguimiento exigidos por el pedido, desviaciones, concesiones y cambios declarados. | ¿El lote inspeccionado se fabricó con la ruta de proceso aprobada? | Línea base, cambio aprobado, revisión condicional o retención. |
| Registros de inspección | Mapa de muestras, método y edición, estado del equipo, resultados individuales, cálculos, imágenes cuando se requieran, ensayos inválidos, piezas rechazadas, ensayos de repetición y decisión final sobre el lote. | ¿La inspección responde a lo solicitado en el pedido para el lote o las barras indicados? | Conforme, no conforme, condicional, incompleto o en disputa. |
| Validación documental | Documento de inspección elegido, validador autorizado, informes de respaldo, control de versiones y referencias cruzadas a colada, lote de proceso, lote de inspección y paquete. | ¿Cada documento firmado cumple la función y comprende el material exigidos por el pedido? | Validado, excepción registrada o retención. |
| Envío y recepción | Embalaje, marcas, estado de los paquetes, composición del envío, comprobación de recepción, discrepancias, almacenamiento y conservación de la identificación antes de la carga. | ¿El material liberado llegó con su identificación y separación intactas? | Recibido y liberado, segregado, dañado, con discrepancias o retenido. |
| Entrega de información para el periodo del molino | Identificadores de paquetes previstos, criterio de transición, campos de datos operativos, registros de resultados, denominador, reglas de parada, fecha de revisión y responsables. | ¿La planta puede aportar un resultado comparable y conciliado que se vincule con la misma cadena de lotes? | Preparado, condicional, no comparable, detenido o pendiente de revisión. |
SOLICITUD DE COTIZACIÓN / ESQUEMA DE PEDIDO PARA UNIFORMIDAD ENTRE LOTES DE BARRAS DE MOLIENDA

Producto: [grado/norma, diámetro, longitud, condición, cantidad]
Vínculos de lote: [colada, posición de colada si se requiere, palanquilla/tocho, laminación, tratamiento térmico, inspección, paquete]
Reglas de paquetes: [campos de etiqueta única, restricción de lotes mezclados, registro de división/agrupación/cambio de paquete]
Ruta de referencia: [origen aprobado, revisión del proceso, método y ubicaciones de ensayo]
Cambios que requieren aviso: [material, proceso, instalación, subcontratista, medición, marcado]
Aviso y respuesta: [plazo, primer lote afectado, revisión / ensayos adicionales / prueba / retención]
Documento de inspección: [tipo, emisor/validador, resultados requeridos]
Datos individuales: [ubicaciones, valores, unidades, imágenes/mapas, estado del equipo, formato de datos originales]
Muestreo y ensayos de repetición: [lotes o barras muestreados, selección, ensayos inválidos, sustituciones, inspección adicional]
Expediente de liberación: [vínculos de lote, estado del proceso, resultados, desviaciones, mapa de empaque, puntos pendientes]
Muestra retenida: [identificación, almacenamiento, acceso y liberación]
Vínculo con la prueba del molino: [identificadores de paquetes, cambio de carga, periodo de prueba, tratamiento de los medios de molienda anteriores]
Registro de planta: [adiciones, retiros, inventario, toneladas secas, mineral/alimentación, cambios del molino y la carga]
Resultados: [rotura, doblado, mapa de desgaste, enredos, kg/t ajustado, rango de trabajo]
Reglas de parada y retención: [contacto de seguridad de planta, retención del producto, aviso]
Siguiente paso: [liberar / repetir / ajustar / retener / investigar / detener]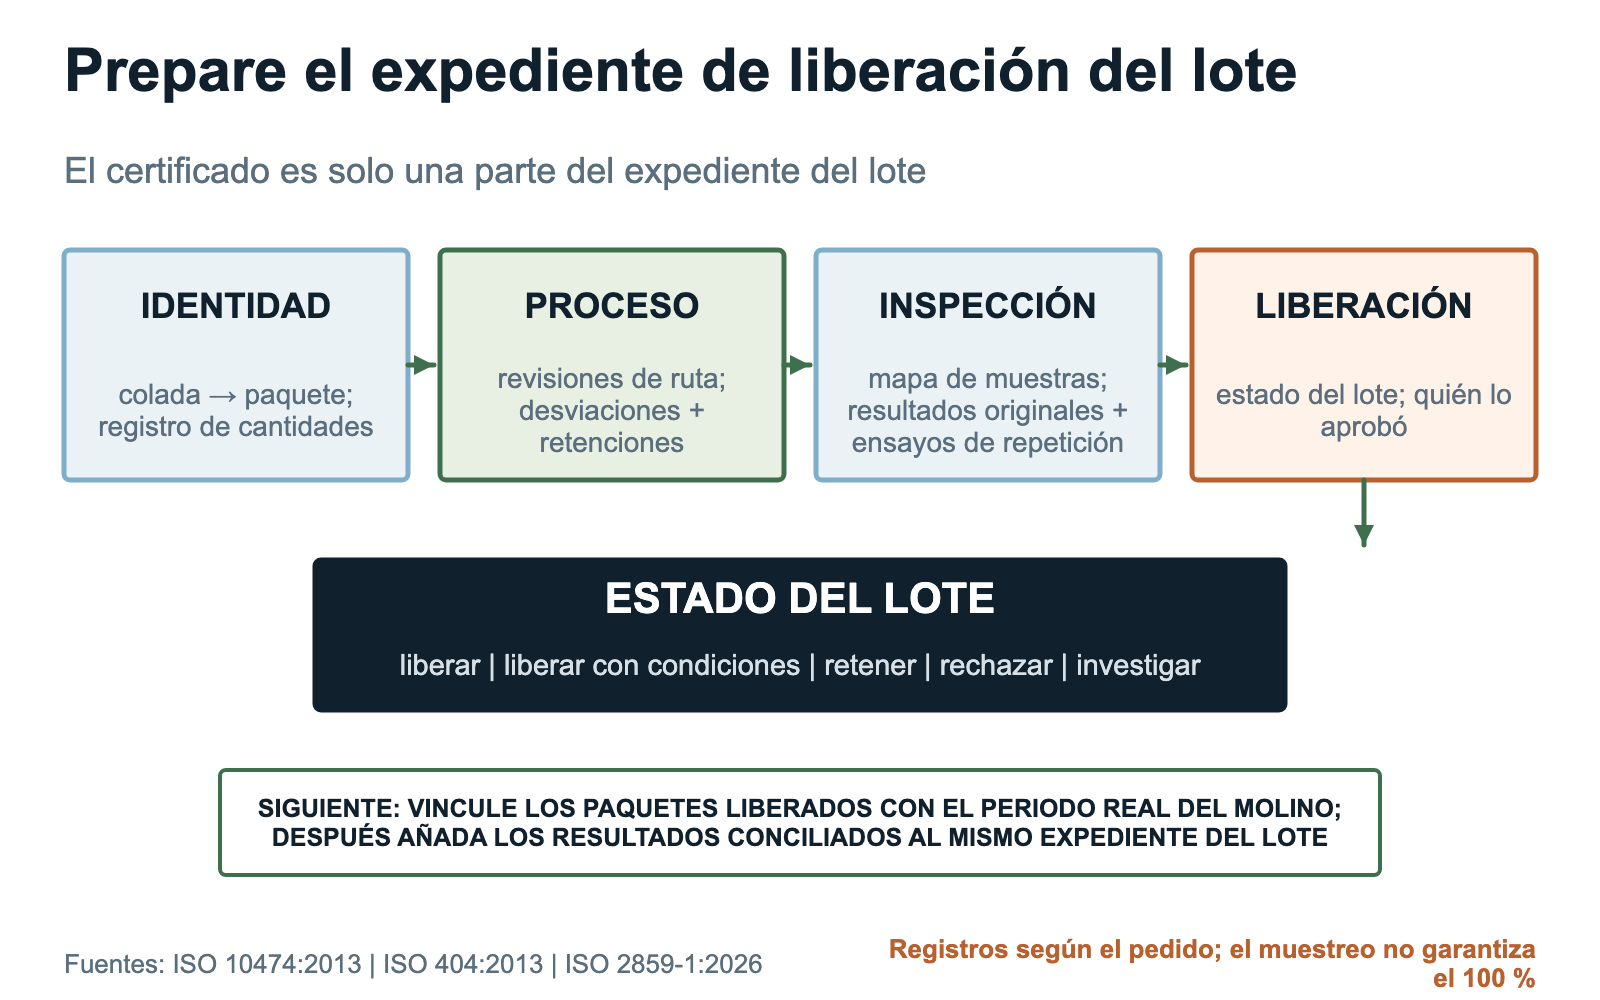
Preguntas de los compradores
¿Tener el mismo grado y HRC significa que dos lotes de barras de molienda son uniformes?
No. El grado y el HRC son características especificadas útiles, pero la uniformidad también depende de la trazabilidad del material y el proceso, de muestreos y mediciones comparables, de la distribución de los resultados individuales, de los cambios declarados y de resultados del molino obtenidos en condiciones equivalentes. Promedios similares en los certificados no demuestran que dos lotes sigan la misma ruta ni que repitan el mismo desempeño en planta.
¿Qué diferencia hay entre una colada de acero, un lote de proceso, un lote de inspección y un paquete?
La colada identifica una fusión de acero. El lote de proceso agrupa material que pasó conjuntamente por una etapa de producción. El lote de inspección agrupa las barras comprendidas en un mismo plan de muestreo y ensayos. El paquete es una unidad de envío. Pueden coincidir parcialmente, pero cada uno debe conservar su propio identificador y sus vínculos, en lugar de compartir un número de lote impreciso.
¿Por qué conviene solicitar resultados individuales de ensayos de barras de molienda y no solo promedios?
Los resultados individuales muestran el rango, el patrón por ubicación, los valores extremos, los datos que faltan, las piezas rechazadas y el historial de ensayos de repetición que un promedio puede ocultar. También permiten comparar distribuciones a lo largo del tiempo, siempre que el lote, las ubicaciones de muestra, los métodos, las unidades y las reglas de informe sigan siendo comparables. El pedido continúa determinando la aceptación.
¿La aceptación de un lote por muestreo demuestra que todas las barras de molienda son conformes?
No. El muestreo de aceptación aporta información sobre un lote conforme al plan elegido; no equivale a inspeccionar cada barra. Tampoco permite afirmar con certeza nada sobre el siguiente lote o el futuro desempeño del molino. Los requisitos críticos pueden necesitar controles más estrictos establecidos en el pedido.
¿Qué cambios de producción deben motivar una nueva calificación de las barras de molienda?
No existe una lista fija. Evalúe según el riesgo los cambios de origen del acero, ruta de colada, tamaño de palanquilla, ruta de laminación, receta o configuración de tratamiento térmico, enderezado, método o ubicación de inspección, identificación y condiciones de prueba en planta. La solicitud de cotización o el pedido debe establecer qué cambios exigen registro, aviso al comprador, ensayos adicionales, una prueba controlada o retención.
¿Cómo gestiona JOTAIN el tratamiento térmico y los registros de lotes de barras de molienda?
JOTAIN puede templar y revenir barras de molienda en su propia línea, con un ingeniero dedicado a Q&T. El pedido acordado debe identificar la ruta de proceso, la responsabilidad de la inspección final y los registros de liberación. Los identificadores de lote y paquete deben vincular los registros de producción, los resultados de inspección y la información del molino del comprador. Cuando intervenga un colaborador de producción, conserve también sus registros.
Lista para la solicitud de cotización
- Indique el molino de barras, la aplicación, el problema actual, el objetivo de calificación y las consecuencias de un desempeño irregular.
- Identifique la norma y edición del grado del producto; no se base solo en una denominación informal.
- Indique diámetro, longitud, rectitud, extremos, condición de suministro, cantidad y variaciones de producto permitidas.
- Defina la jerarquía entre pedido, especificación del producto, plano, especificación del comprador, procedimientos aprobados y normas citadas.
- Defina la colada de acero y el registro de composición química requerido.
- Decida si se requiere identificar la línea, secuencia o posición de colada y confirme su viabilidad durante la revisión de la solicitud de cotización.
- Defina la identificación, agrupación, acondicionamiento y transferencia a laminación de palanquillas o tochos cuando se requiera.
- Defina dónde termina una campaña de laminación o lote de proceso y dónde comienza el siguiente.
- Defina el lote de tratamiento térmico, la revisión del procedimiento, la identificación de carga o zona y los registros exigidos por el pedido.
- Defina los límites de los lotes de enderezado, acabado e inspección.
- Prohíba o controle la mezcla de coladas y lotes de proceso dentro de los paquetes según el riesgo del pedido.
- Exija etiquetas únicas de paquete y una correspondencia en la lista de empaque con la colada, el lote de proceso y el lote de inspección.
- Defina cómo se registran y resuelven las divisiones, agrupaciones, cambios de paquete, sustituciones de etiquetas, sustituciones de material y pérdidas de identificación.
- Concilie las cantidades por número de piezas, masa o ambos en los puntos de transferencia acordados.
- Identifique el tipo de documento de inspección y la función del validador exigidos por el pedido.
- Especifique cada método de ensayo directo, edición de la norma, revisión del procedimiento, unidad y base del informe.
- Sitúe las ubicaciones de muestreo de dureza y de otros ensayos a lo largo de la barra y a través de la sección transversal.
- Registre la orientación, preparación y condición térmica de la muestra, así como el lote o las piezas que representa.
- Exija equipos de medición identificados y los registros pertinentes que acrediten su validez.
- Solicite resultados individuales, además de promedios o declaraciones de conformidad.
- Conserve mínimo, máximo, rango, mapa de ubicaciones, número de muestras, valores que faltan y todos los estados de resultado aplicables.
- Distinga las mediciones directas, los valores convertidos, los cálculos y las evaluaciones visuales.
- Defina antes de ensayar las reglas para ensayos inválidos, ensayos de repetición, ampliación del muestreo y muestras sustitutas.
- Exija que los resultados adversos originales, las piezas rechazadas, los ensayos de repetición, las desviaciones y las concesiones sigan siendo visibles.
- Mantenga separados los límites de especificación del producto, los límites de control estadístico, las señales de alerta y los márgenes comerciales.
- Seleccione cualquier plan de muestreo de aceptación por variables o atributos junto con sus condiciones, formación de lotes, reglas de cambio de inspección y aprobación del comprador.
- No interprete el AQL como un porcentaje de defectos garantizado ni como una declaración de calidad de un lote aceptado.
- Establezca una ruta de referencia aprobada e identifique la revisión aplicable a cada lote.
- Enumere los cambios de material, proceso, inspección, identificación, logística y prueba en planta que requieren aviso.
- Indique el plazo de aviso, los primeros lotes afectados, la revisión técnica exigida y quién aprueba la respuesta.
- Defina si un cambio exige documentación, inspección adicional, ensayos en paralelo, prueba controlada, retención o nueva calificación.
- Especifique las muestras retenidas, sus identificadores y ubicaciones de muestreo, las condiciones y el periodo de almacenamiento, el acceso y su destino final.
- Defina el expediente de liberación del lote y qué registros ausentes impiden el envío, la liberación en recepción o el uso en planta.
- Identifique quién libera la producción, revisa los registros del envío, aprueba desviaciones, acepta la entrega y autoriza el uso en planta.
- Vincule los identificadores reales de paquete y lote con un periodo definido de carga u operación del molino.
- Registre el criterio de transición, el inventario inicial, las adiciones, los retiros, el inventario final y las correcciones de existencias.
- Defina el denominador de toneladas, la fuente de medición, la ventana temporal y la versión del cálculo de consumo.
- Mantenga diferenciados el desgaste, la rotura prematura, el doblado, los enredos, el desgaste desigual, los retiros deliberados y las pérdidas por manipulación.
- Registre mineral, alimentación, tasa de procesamiento, producto objetivo, carga, revestimientos, agua, paradas, manipulación y los demás campos de comparabilidad acordados.
- Defina los periodos que no pueden compararse, los otros cambios operativos que deben revisarse, las reglas de parada por seguridad y quién puede suspender la prueba.
- Vincule los resultados revisados del molino con las mismas coladas y lotes de proceso, y no cierre la causa cuando los registros no sean concluyentes.
- Utilice las decisiones aprobadas: liberar, liberar de forma condicional, repetir, ajustar, retener, investigar, volver a calificar, rechazar o detener.
- Registre en cada conclusión los supuestos pendientes, los datos no disponibles, los límites de confidencialidad y las limitaciones.
- No convierta un certificado conforme o un periodo favorable de planta en una promesa de ausencia de fallas, consumo idéntico o vida útil garantizada.
Referencias
- ASTM E18-25 Métodos de ensayo de dureza Rockwell de materiales metálicos
- ASTM A370-26 Métodos de ensayo y definiciones para ensayos mecánicos de productos de acero
- ASTM E45-25 Métodos de ensayo para determinar el contenido de inclusiones del acero
- ISO 4967:2026 Acero — Determinación del contenido de inclusiones no metálicas — Método micrográfico
- ASTM E381-22 Método de ensayo por ataque macrográfico de barras, palanquillas, tochos y piezas forjadas de acero
- ISO 23692:2021 Análisis por microhaz — Microanálisis con sonda electrónica — Análisis cuantitativo de la segregación dendrítica de Mn en productos de acero de colada continua
- ISO 10474:2013 Acero y productos de acero — Documentos de inspección
- ISO 404:2013 Acero y productos de acero — Requisitos técnicos generales de suministro
- ISO 20431:2023 Tratamiento térmico — Control de calidad
- ASTM A991/A991M-25 Método de ensayo para realizar estudios de uniformidad de temperatura en hornos utilizados para tratar térmicamente productos de acero
- ISO 10012:2026 Gestión de la calidad — Requisitos para los sistemas de gestión de las mediciones
- ISO 7870-2:2023 Gráficos de control — Parte 2: Gráficos de control de Shewhart
- ISO 3951-1:2022 Procedimientos de muestreo para la inspección por variables — Parte 1: Especificación de planes de muestreo simple indexados por el límite de calidad de aceptación (AQL) para la inspección lote por lote de una única característica de calidad y un único AQL
- ISO 2859-1:2026 Procedimientos de muestreo para inspección por atributos — Parte 1: Esquemas de muestreo indexados por el límite de calidad aceptable (AQL) para inspección lote por lote
Asistencia para consultas
¿Está trabajando a partir de un plano de pieza?
Envíe el plano o la solicitud de cotización con grado, tamaño, condición, proceso, inspección, cantidad y destino. Podemos señalar los puntos pendientes antes de cotizar.