
Points à retenir
- Enregistrer séparément usure, ruptures, déformations et enchevêtrements.
- Examiner la dureté avec les dossiers de fabrication, l’échantillonnage et l’état des barres retournées.
- Comparer les lots identifiés sur des périodes d’exploitation du broyeur documentées.
Pourquoi un seul HRC ne définit pas la performance d’une barre de broyage
Un résultat Rockwell C correspond à une mesure d’indentation en un point préparé précis. Comparer méthode, préparation, position, état et nombre d’échantillons avant de comparer les valeurs de brochures ou certificats. Une lecture ne décrit ni toute la longueur d’une barre ni la réponse de la surface au cœur ; ASTM E18 fournit le cadre méthodologique de l’essai Rockwell.
La dureté conserve un rôle important. Une cartographie planifiée peut montrer si le traitement thermique a produit la réponse prévue et si des pièces ou lots inhabituels méritent attention. Le rapport doit préciser échelle, méthode, préparation de surface, positions, état du matériau, vérification de l’équipement et coulée ou lot de fabrication représenté.
Séparer trois questions : ce qui a été mesuré, la conformité du lot à la commande et le comportement des barres dans le broyeur. Les relevés géométriques répondent aux questions de rectitude et d’extrémités ; les dossiers d’incident étayent les examens de ruptures et déformations ; un relevé d’usine réconcilié étaye la consommation. Aucun essai unique ne répond aux trois.
JOTAIN fournit des barres de broyage pour broyeurs à barres selon les exigences convenues en matière de diamètre, de longueur, de matériau, de traitement thermique et de contrôle. Transmettez les données du broyeur et le problème d’usure ou de rupture à traiter pour que nous puissions examiner la fourniture et l’essai envisagés.
| Question de l’acheteur | Ce que le HRC peut étayer | Ce que le HRC ne peut établir seul | Autres points à vérifier |
|---|---|---|---|
| La zone échantillonnée respectait-elle la clause de dureté de la commande ? | Oui, lorsque échelle, méthode, surface, position, état, statut de l’équipement, résultat individuel, échantillonnage et règle de décision sont définis. | Si la longueur non échantillonnée, le cœur, les autres pièces ou tout le lot ont la même réponse. | Plan d’essais avec positions repérées, identité de coulée et de lot de fabrication, lectures individuelles, règles d’échantillonnage et de nouveaux essais et décision finale sur le lot. |
| La barre résistera-t-elle à une rupture prématurée ? | Peut constituer un élément d’évaluation du traitement thermique et de la microstructure. | Résistance à la rupture, discontinuités internes, historique des chocs, sollicitations du broyeur ou taux futur de rupture. | Surfaces de rupture préservées, comparaisons du même lot, analyses chimiques et dossiers de procédé, examens macrographiques ou microscopiques, chronologie d’exploitation et interprétation experte. |
| La barre restera-t-elle droite et évitera-t-elle l’enchevêtrement ? | Peut mettre en évidence une réponse locale inhabituelle au traitement thermique si l’investigation justifie cette question. | Rectitude et état des extrémités à la livraison, dommages de manutention, géométrie des barres usées, mouvement de la charge, interaction avec les blindages ou cause d’un enchevêtrement. | Contrôle dimensionnel, relevés à réception, examen de la charge, chronologie de l’incident, état du broyeur et des blindages et données d’exploitation. |
| La consommation sera-t-elle stable d’un lot à l’autre ? | Des résultats répétés avec leurs positions de mesure consignées peuvent mettre en évidence une répartition maîtrisée d’une propriété. | kg/t corrigé, retraits, pertes par rupture, erreur d’inventaire, exposition au minerai, comparabilité d’exploitation ou performance globale du lot. | Essais en usine comparables, bilan matière bouclé, données du minerai et du broyeur, journal d’incidents et résultats de plusieurs lots. |
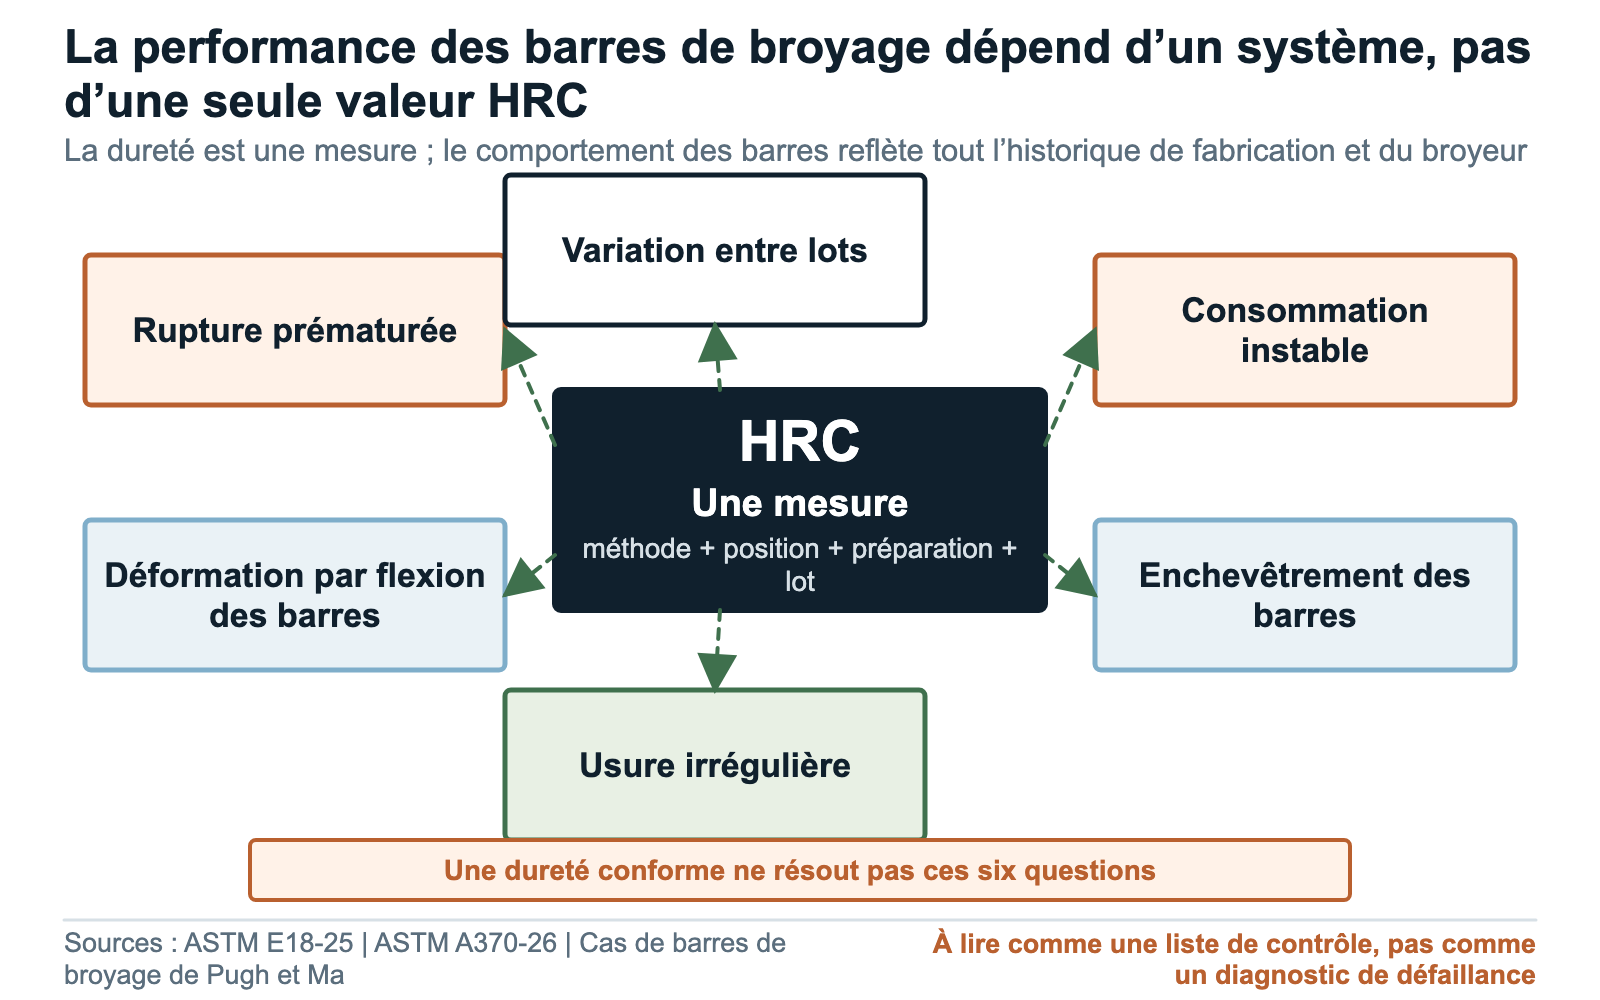
Six problèmes de performance, six questions
Enregistrer séparément ruptures, déformations, usure irrégulière, enchevêtrements, consommation et variation entre lots. Préciser comment chaque observation a été identifiée et mesurée, avec comptages, masse, photographies ou dates d’exploitation selon le besoin. Tout regrouper dans un taux de défaillance complique le choix des échantillons matière, dossiers de procédé ou événements du broyeur à examiner.
Pour les ruptures, relever type de séparation, dimensions restantes, état de rupture, identité du lot, date de chargement et exposition. Pour les déformations, conserver rectitude à réception, géométrie récupérée, historique de manutention et chronologie de l’incident. Pour les enchevêtrements, noter état du broyeur, composition de charge, longueurs usées, pièces cassées ou cintrées, appoints récents, interruptions d’alimentation et état des blindages ou de la décharge.
L’usure irrégulière nécessite des mesures de diamètre le long de plusieurs barres et suivant plusieurs orientations. La consommation nécessite les appoints, retraits, récupérations, stocks initial et final et tonnes sèches d’alimentation d’une même période. La comparaison des lots exige un lien clair entre coulée, lot de fabrication, fardeau et période d’exploitation en usine. Ces données transforment une réclamation vague en une question vérifiable.
| Résultat observé | Mesure de base | Autres facteurs à examiner | Première action |
|---|---|---|---|
| Rupture prématurée | Nombre d’événements par type et position, avec tonnage ou heures de fonctionnement et nombre de barres exposées. | Découpes et retraits planifiés, fragments non récupérés, mélange de fournisseurs, date de chargement, surcharge ou perturbation, corrosion et modification du minerai ou du régime de travail. | Isoler en sécurité ; photographier sur place ; préserver surfaces de rupture, identité des pièces, chronologie d’exploitation et barre témoin inutilisée du même lot. |
| Déformation en flexion | Rectitude ou flèche mesurée, longueur et diamètre restants, moment de découverte et barres exposées. | État à réception, stockage, levage, chargement, perturbation du broyeur, section usée, découpe thermique, méthode de récupération et déformation secondaire. | Séparer les relevés à la livraison des mesures sur les barres récupérées et reporter chaque pièce sur un plan avant toute modification. |
| Usure irrégulière | Cartographie de perte de diamètre par position axiale et orientation, rapportée à la géométrie initiale et à l’exposition. | Mélange de fournisseurs et dimensions, retrait sélectif, effets d’extrémité, milieu de corrosion-abrasion, état des blindages, mouvement de charge et accès aux mesures. | Repérer orientations et positions ; utiliser une méthode définie ; conserver relevés bruts, photographies et identité de la barre. |
| Enchevêtrement des barres | Nombre d’événements accompagné de l’état du broyeur, de la composition de la charge, d’un plan des pièces récupérées, de la durée d’interruption et de la campagne concernée. | Répartition des longueurs et diamètres, barres cintrées ou cassées déjà présentes dans la charge, masse de charge, blindages, décharge, vitesse, interruption d’alimentation et dommages de récupération. | Préserver chronologie et état de la charge avant découpe, mélange, redressage, mise au rebut ou retour des barres en stock. |
| Consommation instable | Perte de masse corrigée des barres par tonne de produit concerné, avec stocks initial et final, appoints, retraits, récupérations et incertitude. | Calendrier des stocks, corps broyants déjà présents dans la charge, pertes par rupture, campagne de minerai, débit, objectif produit, essai arrêté et fenêtres d’exploitation non comparables. | Réconcilier le registre des pertes et définir des périodes de référence et d’essai comparables avant de classer les fournisseurs. |
| Variation entre lots | Répartition répétée des résultats par coulée, position de coulée, lot de fabrication, fardeau et période d’usine comparable, au-delà de la seule moyenne de livraison. | Modification de gamme, d’échantillonnage, d’appareil de contrôle, de diamètre, de minerai, d’état du broyeur, de corps broyants de transition, d’emballage, de manutention ou de pratique de compte rendu. | Conserver la chaîne d’identification, les relevés d’origine, les échantillons témoins et l’historique des modifications avant de regrouper les données. |
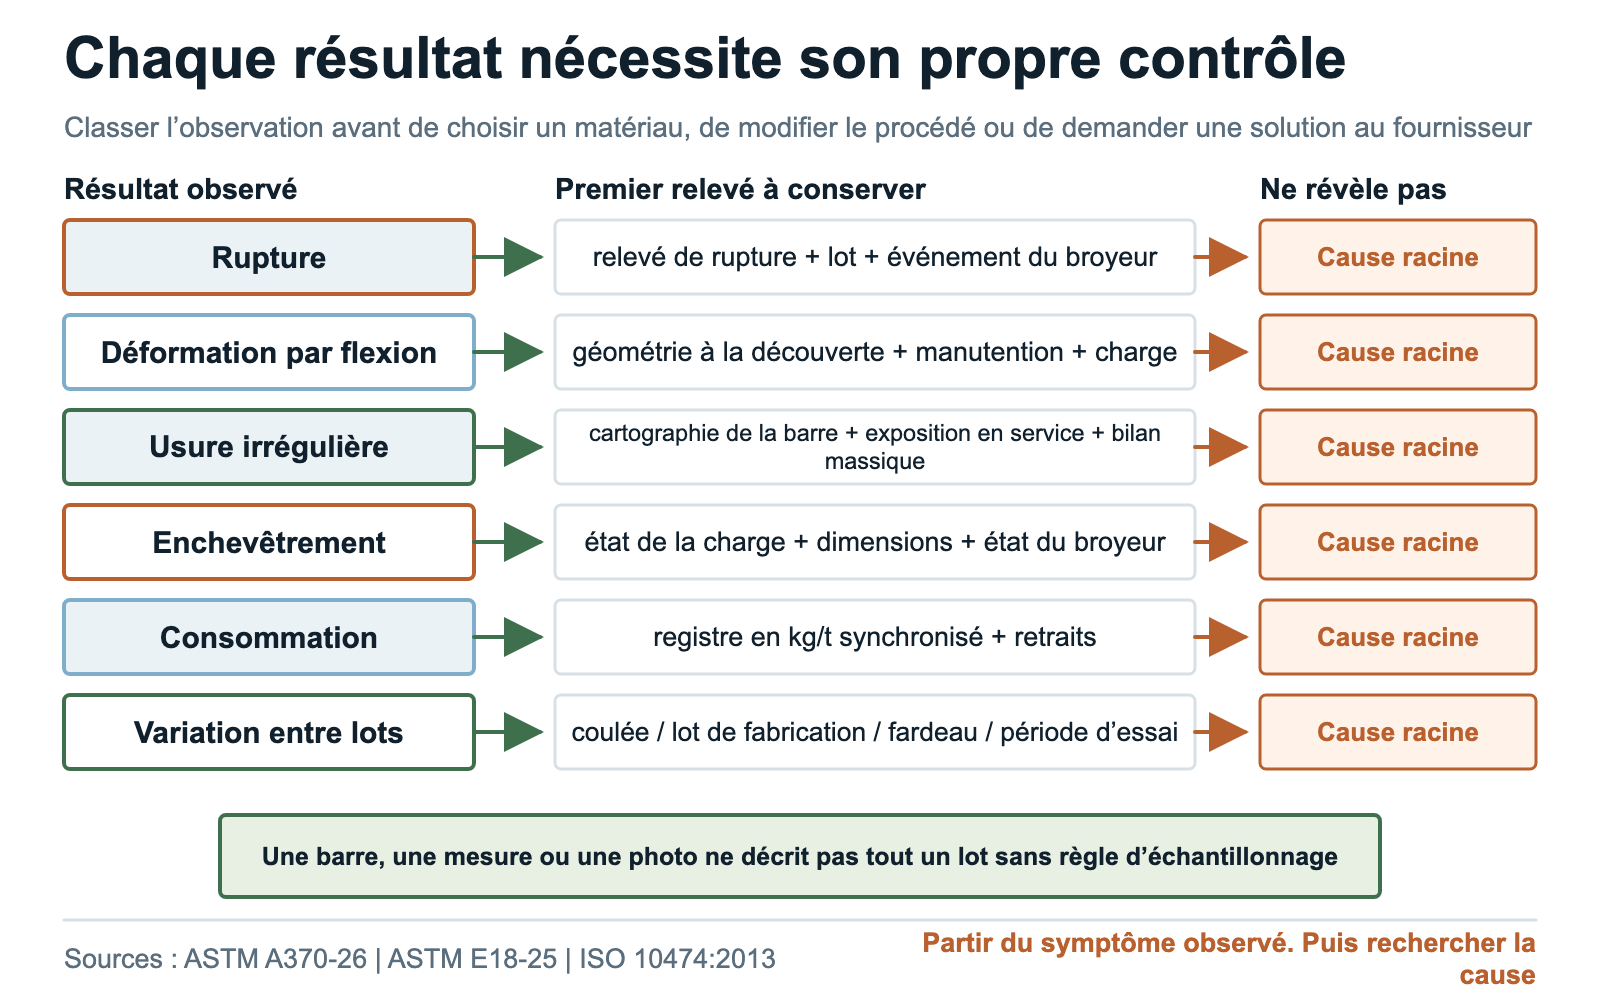
Une partie du risque de performance peut naître à l’aciérie et en coulée continue
Une barre arrive au broyeur après élaboration de l’acier, coulée, préparation de billette, réchauffage, laminage, traitement thermique, redressage, découpe et manutention. Un problème répétitif peut naître à n’importe quelle étape de cet historique, ou dans le broyeur. L’investigation ne fonctionne que si les liens d’identité sont conservés assez longtemps pour remonter à l’origine du problème.
ASTM E45 et ISO 4967 décrivent des méthodes d’évaluation des inclusions non métalliques sur des zones préparées. ASTM E381 traite de l’examen par attaque macrographique, qui peut révéler ségrégations, fissures, porosités, retassures et caractéristiques associées. ISO 23692 fournit une méthode de mesure de la ségrégation dendritique du manganèse dans les produits coulés en continu. Chaque méthode répond à une question d’échantillonnage définie ; aucune n’identifie à elle seule la cause d’un incident dans un broyeur à barres.
La demande d’achat pratique porte sur une traçabilité jusqu’à la coulée d’acier et, lorsque le risque le justifie, jusqu’à la position de coulée et à l’identité de billette ou bloom. Relier ces données aux lots de laminage et de traitement thermique. Choisir ensuite attaque macrographique, évaluation des inclusions, étude de ségrégation, analyse chimique, contrôle non destructif ou examen destructif selon le problème posé, plutôt que d’exiger tous les essais à chaque commande.
| Caractéristique amont possible | Question concernant les étapes aval | Points à vérifier | Limite du contrôle |
|---|---|---|---|
| Inclusions non métalliques | Le type, la taille, le nombre ou la répartition des inclusions sont-ils inhabituels pour le matériau échantillonné ou le lot couvert par le plan convenu ? | Échantillonnage propre à la commande, préparation métallographique, ASTM E45 ou méthode ISO 4967 applicable, cotations individuelles, positions, images et traçabilité. | Une micrographie couvre une position préparée selon le plan d’échantillonnage. Elle ne suffit pas à décrire tout le lot, identifier un amorçage de rupture ou prévoir la tenue en service. |
| Ségrégation centrale ou structure en bandes | La composition chimique ou la macrostructure varie-t-elle avec la position de coulée d’une façon pertinente pour l’investigation ? | Plan de coulée, analyse chimique de coulée, attaque macrographique, analyses chimiques ou EPMA avec positions d’analyse consignées lorsque justifiées, historique de réduction au laminage et échantillons comparables. | Une méthode ou une étude de cas ne fournit pas de limite unique pour les barres de broyage et ne démontre pas une causalité sur une barre non examinée. |
| Porosité de retrait ou retassure | Une discontinuité centrale est-elle présente, quelles sont sa taille et sa répartition, et quelle partie de la coulée ou du lot pourrait être concernée ? | Attaque macrographique de billette ou de produit convenue, contrôles non destructifs adaptés lorsqu’ils sont techniquement applicables et commandés, prélèvement de sections, examen des ruptures et traçabilité. | Un modèle de solidification explique un mécanisme possible ; il ne confirme ni défaut, ni capacité de détection, ni rejet du lot, ni résultat en broyeur. |
| Discontinuité de surface ou sous la surface après parachèvement et laminage | L’indication existait-elle avant le service, a-t-elle été introduite ou modifiée pendant la fabrication, ou s’est-elle formée lors de l’incident du broyeur ? | Contrôle à réception, dossiers de procédé, documentation des surfaces et ruptures, contrôles non destructifs commandés, coupes, microscopie et comparaisons au sein du même lot. | Méthode d’essai, sensibilité de recherche, couverture, stade, classe et règle d’acceptation doivent être définis ; l’absence d’indication rapportée n’est pas une preuve sans limites. |
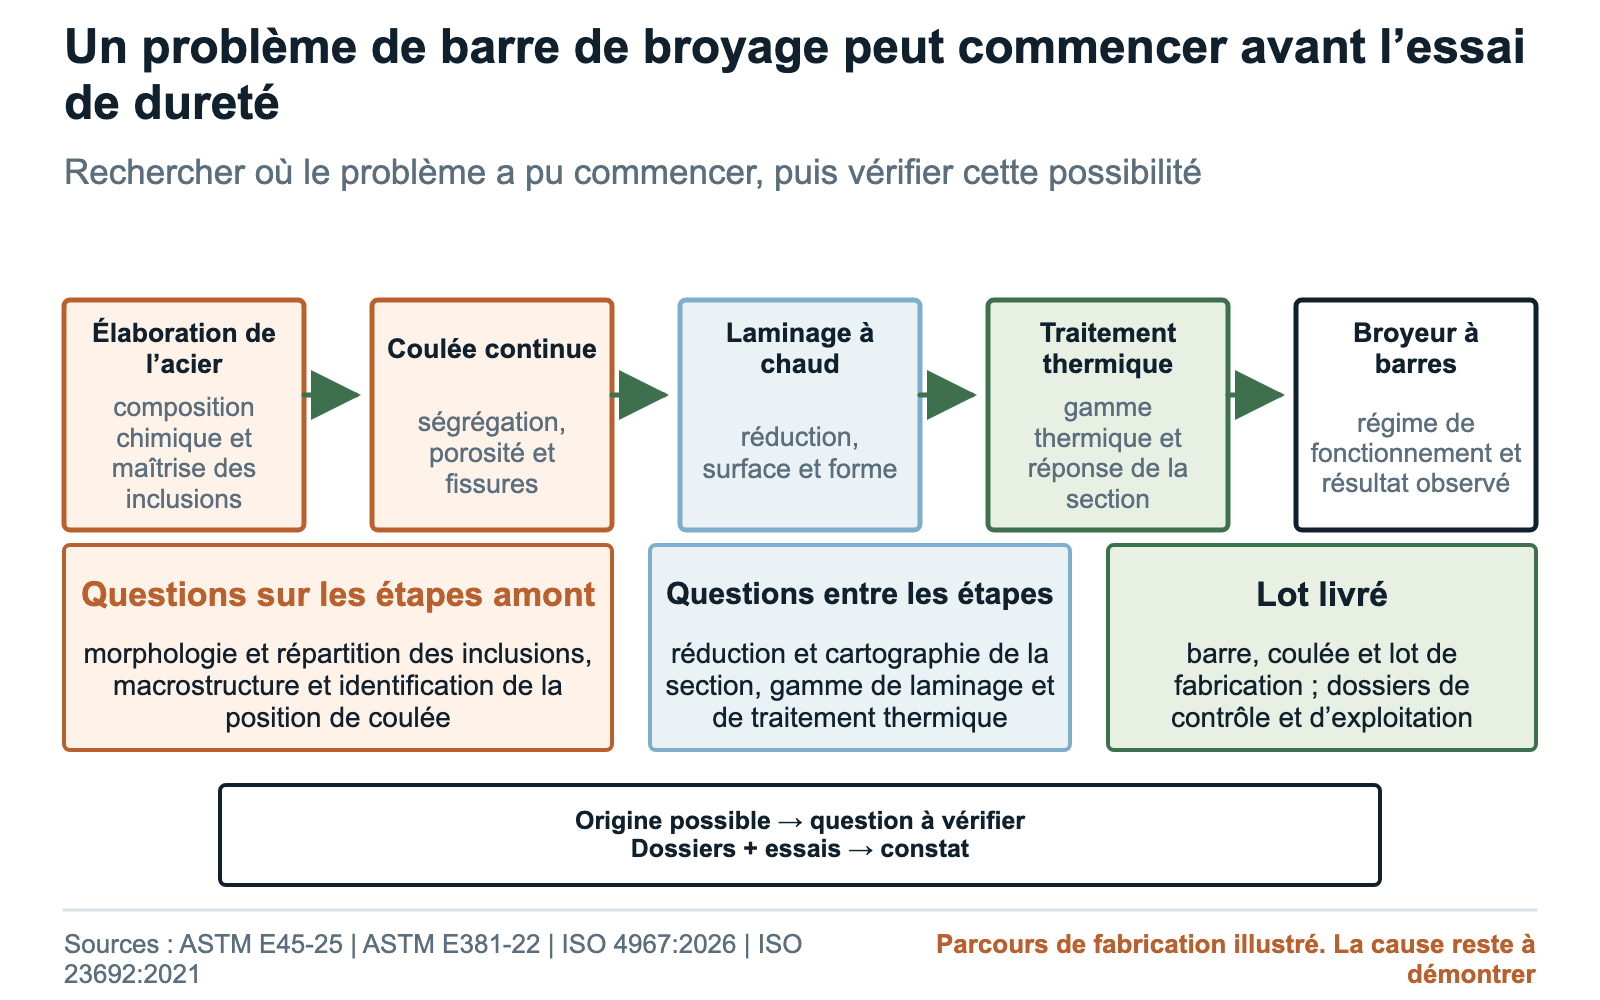
Laminage, traitement thermique, redressage et contrôle déterminent ce qui entre dans le broyeur
L’acier amont n’est que la matière de départ. Le laminage modifie section et orientation ; le traitement thermique modifie microstructure et réponse de dureté ; redressage, préparation des extrémités, contrôle et mise en fardeaux déterminent ce qui est libéré. Le dossier de fabrication doit montrer le passage d’une étape à la suivante.
Pour le traitement thermique, conserver séparément la gamme approuvée, l’enregistrement de son exécution et les résultats d’essais finaux. ISO 20431 donne des orientations sur la maîtrise de la qualité du traitement thermique ; ASTM A991/A991M concerne les études d’uniformité de température des fours pour produits en acier. Pour une commande, demander révision du procédé, identité de la ligne ou du four, définition du lot, enregistrements convenus, interruptions et contrôles finaux dont les positions sont consignées sur les barres concernées.
La géométrie et les contrôles non destructifs exigent la même rigueur. Préciser comment et à quel stade seront mesurés rectitude, diamètre, longueur et extrémités. Si un UT est justifié, définir méthode, classe, couverture, étalonnage, seuil de compte rendu, règle d’acceptation et barres ou zone couvertes. Le dossier de libération doit relier chaque résultat et écart à la coulée, au lot de fabrication, au fardeau et à la pièce échantillonnée.
| Étape | Dossier à conserver | Ce que le contrôle peut montrer | Ce que le contrôle ne démontre pas |
|---|---|---|---|
| Réchauffage et laminage | Identité de la coulée et du produit coulé d’entrée, gamme et révision approuvées, campagne ou lot, dimensions de section, parachèvement et écarts et traçabilité de sortie. | Si les barres comparées ont suivi la filière matière et la gamme de laminage déclarées et si une modification maîtrisée est intervenue. | Absence de toute particularité interne, réponse finale au traitement thermique, compatibilité avec le broyeur ou tenue en service. |
| Traitement thermique | Ligne ou four, révision approuvée du procédé, lot de fabrication, paramètres convenus, relevé de température ou d’exécution, alarmes, interruptions, reprises et lien avec la libération. | Si le procédé maîtrisé déclaré a été exécuté pour le lot couvert et si les résultats dont les positions de mesure sont consignées peuvent lui être rattachés. | Profil de dureté valable pour chaque barre, ténacité, taux d’usure, absence totale de rupture ou performance dans un broyeur non testé. |
| Redressage et extrémités | Caractéristiques géométriques désignées, appuis et méthode, résultats réels, état des extrémités, reprises, stade de contrôle, échantillonnage et traitement des résultats hors plage. | Conformité des lots ou pièces contrôlés aux clauses commandées sur les dimensions et l’état des extrémités. | Alignement futur de la charge, absence de dommages de manutention ou prévention de toute déformation ou de tout enchevêtrement. |
| Dureté et contrôles non destructifs optionnels | Méthode et édition, positions et couverture, état des appareils et des références, classe ou sensibilité convenue, résultats individuels, échantillonnage, nouveaux essais et règle d’acceptation. | Conformité au plan de contrôle commandé et à sa capacité de détection déclarée. | Propriétés hors du champ de la méthode, barres ou zones non inspectées, détection illimitée, cause racine ou durée de vie. |
| Emballage et libération | Marquage des fardeaux et pièces selon commande, quantité et masse, protection, lien vers certificat, écarts, approbation de libération, transfert au transporteur et contrôles à réception. | Continuité entre le lot de production accepté et les fardeaux livrés. | État après transport, stockage, levage, chargement ou exploitation du broyeur non maîtrisés. |

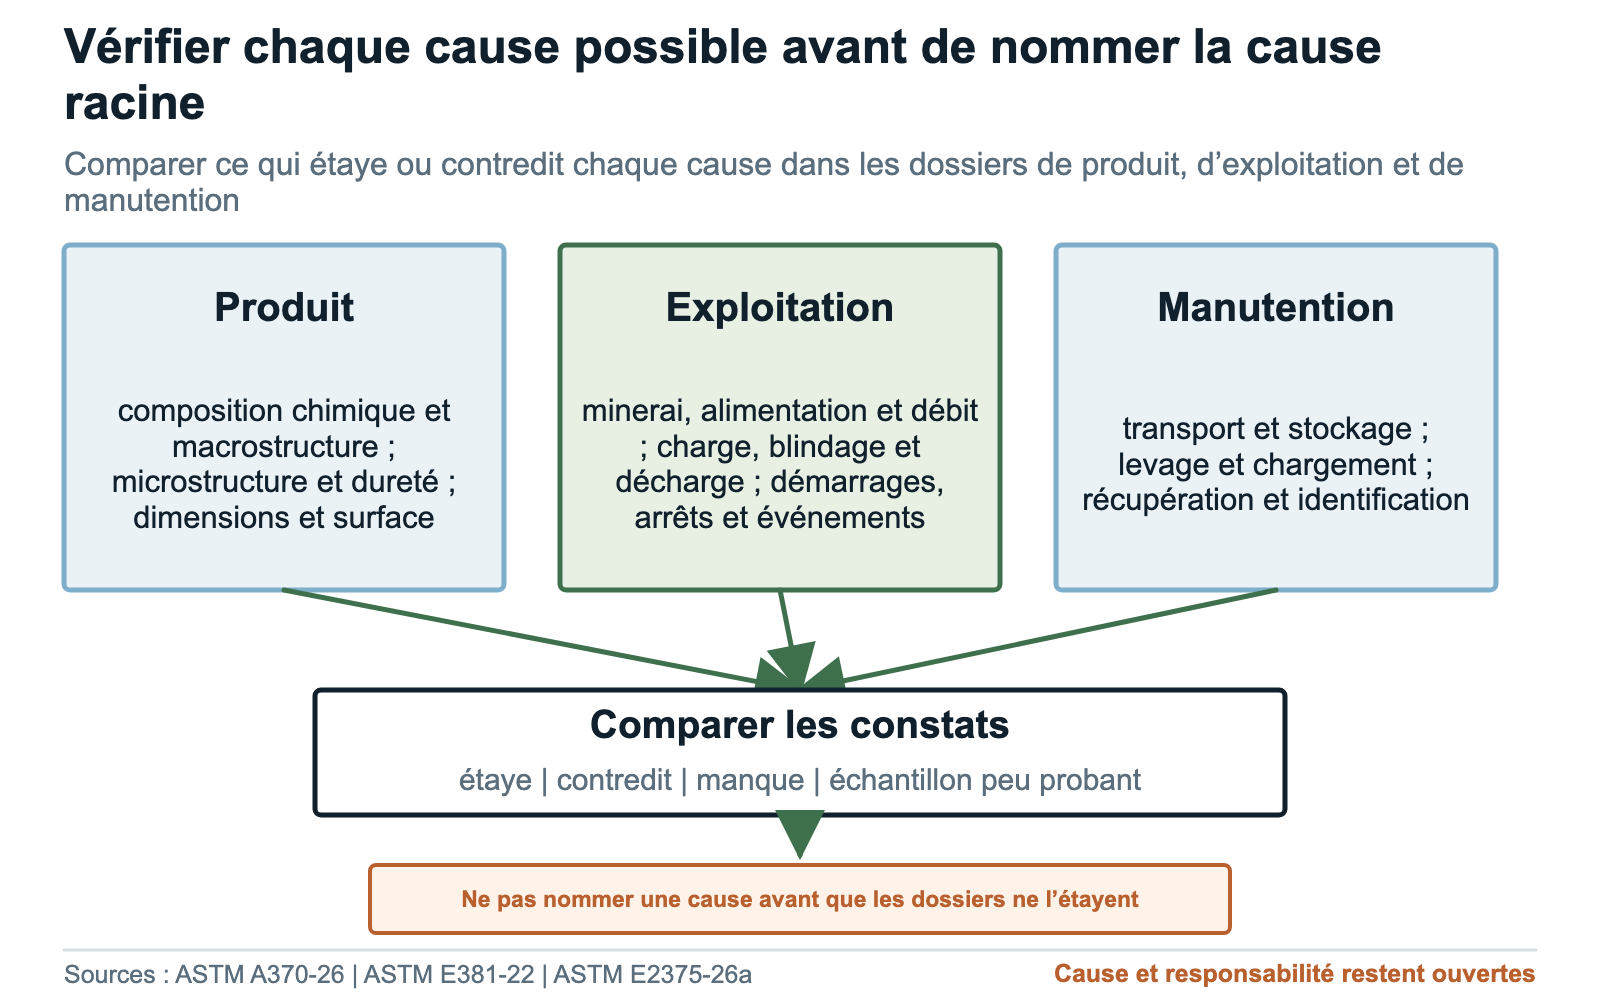
Du symptôme du broyeur aux dossiers à examiner
Pour chaque problème observé, lister les conditions liées au produit, à l’exploitation, à la manutention et aux mesures qu’il faut examiner. Préserver des échantillons représentatifs et joindre la chronologie pertinente. Utiliser dossiers et résultats d’examen pour préciser l’explication avant d’attribuer une cause à la dureté, à l’élaboration de l’acier, au traitement thermique ou à l’exploitation du broyeur.
Cause racine, conformité du lot et responsabilité commerciale sont des questions distinctes. Un résultat de dureté faible peut montrer qu’une barre échantillonnée ne respectait pas la commande sans expliquer pourquoi un enchevêtrement s’est produit. Une perturbation d’exploitation peut contribuer à une rupture sans prouver que la barre respectait toutes les exigences convenues.
Préserver les pièces affectées, celles exposées apparemment intactes et, si disponible, une barre inutilisée du même lot. Photographier et mesurer d’abord ; reporter chaque coupe sur un plan ; protéger les surfaces de rupture ; conserver orientation et historique de service de chaque échantillon. Procéder selon une séquence convenue, des examens non destructifs aux coupes, cartographies de dureté, attaques macrographiques, analyses chimiques, évaluations d’inclusions et examens métallographiques. Distinguer ensuite ce qui est confirmé, probable, possible, non étayé ou encore inconnu.
Des travaux du Bureau of Mines ont mesuré différentes réponses à la corrosion d’alliages de corps broyants dans un essai défini avec une eau synthétique. Ils aident à comprendre pourquoi dureté et perte de métal répondent à des questions différentes. Ils ne prédisent pas la consommation d’un broyeur à barres actuel. Comparer les données d’usure aux conditions du minerai, de l’eau et de l’exploitation avant d’attribuer une évolution à l’acier. [14]
| Symptôme | Indices d’un facteur contributif lié au produit | Indices d’un autre facteur contributif | Utilisation du résultat |
|---|---|---|---|
| Ruptures transversales précoces répétées | Cas regroupés dans un lot identifié, signes d’amorçage préservés, observations macrographiques ou microscopiques pertinentes, anomalie de propriété dont la position est consignée ou écart de procédé lié aux pièces. | Surcharge concomitante, événement de charge ou de blindage, choc de manutention, milieu corrosif, mélange avec des barres déjà présentes dans la charge, récupération biaisée ou absence du schéma sous exposition comparable. | Décider séparément si le mécanisme est étayé, si le lot respectait la commande et quelle mesure commerciale en découle. |
| Barres cintrées ou charge enchevêtrée | Non-conformité géométrique à la livraison documentée, schéma récurrent dans un lot identifié, résultats pertinents sur sections ou essais, ou écart de gamme. | Dommages au chargement ou à la récupération, perte de section par usure, longueur ou composition de charge inadaptée, fragments de barres déjà présentes dans la charge, interaction avec blindages ou décharge, perturbation du broyeur ou déformation secondaire à l’événement. | La forme finale récupérée ne permet pas à elle seule d’attribuer l’ordre d’amorçage, la cause racine ou la responsabilité du fournisseur. |
| Perte de diamètre localisée ou irrégulière | Répartition reproductible dans un même lot sous exposition comparable, géométrie initiale consignée avec ses positions de mesure, variation pertinente du matériau ou du traitement thermique et identité de pièce confirmée. | Historique d’orientation et de contact, mélange de fournisseurs ou diamètres, géométrie du broyeur, mouvement de charge, effet d’extrémité, retrait sélectif, corrosion-abrasion ou biais de mesure. | Décrire et mesurer la répartition de l’usure avant d’attribuer un mécanisme ou de prévoir une durée de vie. |
| Évolution de la consommation entre livraisons | Écart répété entre lots identifiés après vérification de la géométrie, de la filière matière, des appoints, retraits, stocks, du minerai, du régime du broyeur et de la variabilité des mesures. | Calendrier des stocks, corps broyants de transition, changement de débit ou de produit, campagne de minerai, défaillances non récupérées, état de maintenance ou périodes de calcul non comparables. | Une moyenne de livraison ou un total d’achats ne constitue pas une comparaison contrôlée des fournisseurs. |
| Dureté hors d’une limite commandée | Résultat direct valide à la position et dans l’état commandés, relié au lot couvert et évalué selon les règles acceptées d’échantillonnage et de nouveaux essais. | Échelle, surface, appuis, conversion, position, stade, arrondi, identification ou état de l’appareil incorrects, ou barre ou zone hors du plan d’échantillonnage. | Un constat de conformité n’établit pas nécessairement le mécanisme d’une rupture, d’une déformation, d’une répartition d’usure ou d’un enchevêtrement. |
Identité des lots et périodes répétées en broyeur
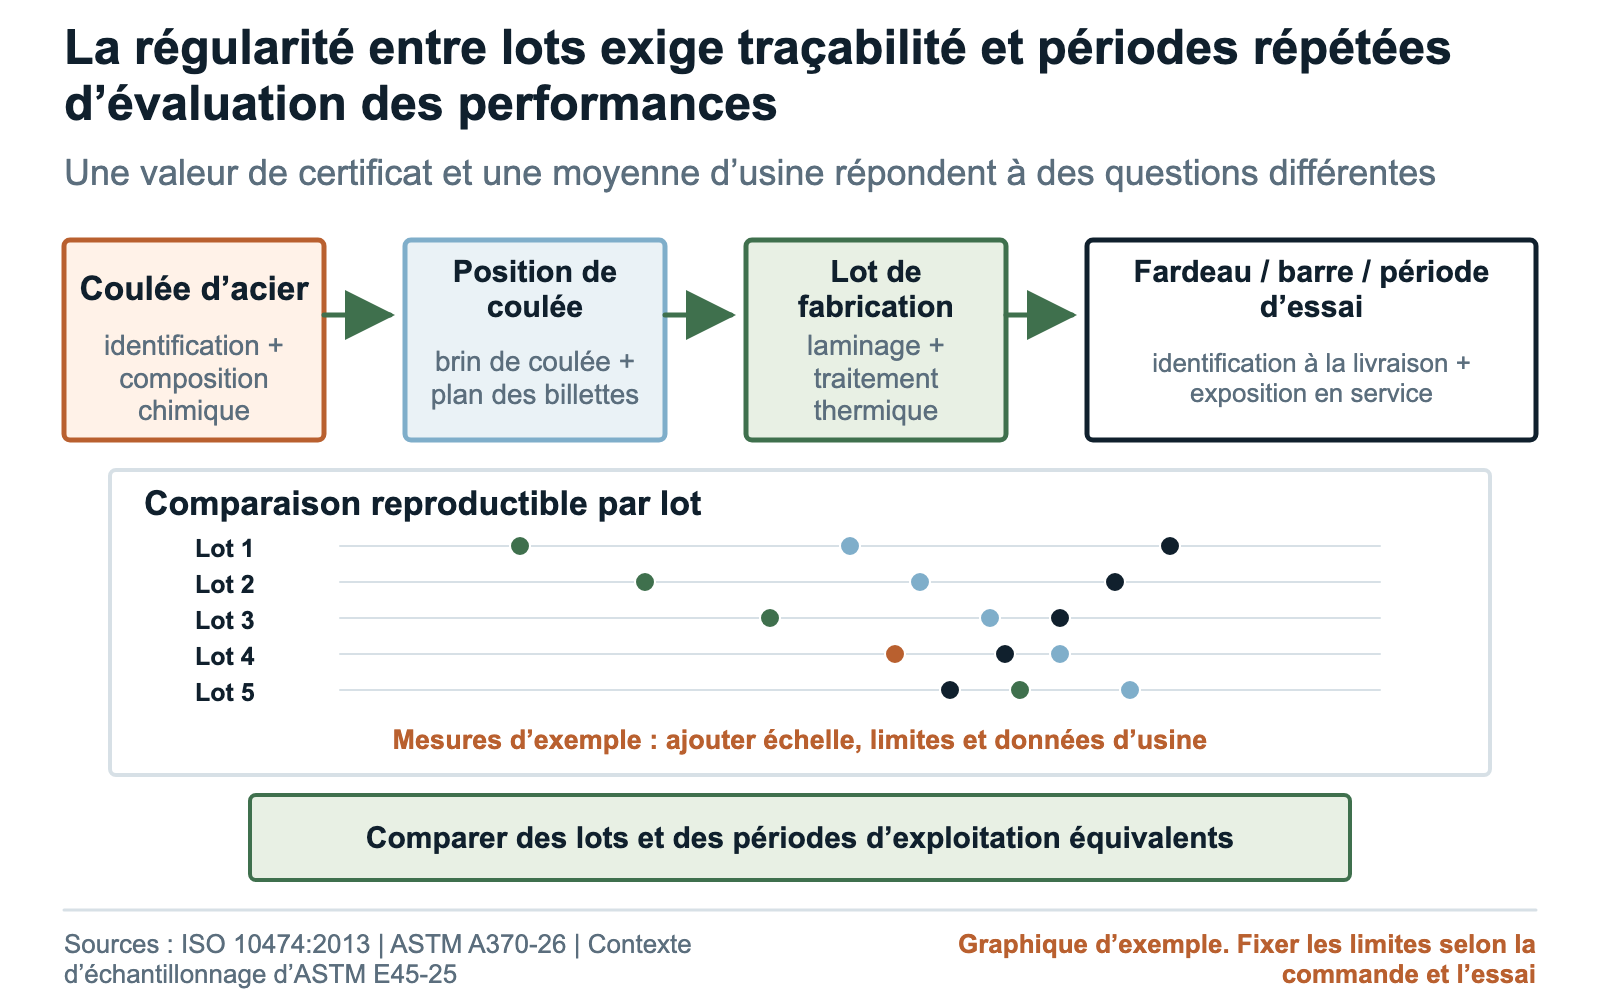
La régularité commence par l’identification. Relier la coulée et sa position pertinente à la billette ou au bloom, à la campagne de laminage, au lot de traitement thermique, au lot de contrôle, au fardeau, à l’expédition, à la date de chargement et à la période d’exploitation en usine. Définir cette hiérarchie avant tout calcul de moyenne.
Conserver les lectures individuelles avec leurs positions et méthodes. Les moyennes peuvent masquer gradients entre extrémités et milieu, mélange de lots, valeurs atypiques ou modification d’échantillonnage. En usine, conserver appoints, retraits, incidents, points d’inventaire, conditions de minerai et d’exploitation et mélange de fournisseurs avant de calculer un résultat par lot ou fournisseur. Répéter des périodes comparables avant de généraliser au-delà d’un essai.
Après qualification, enregistrer les changements de source matière, section de billette, laminage, traitement thermique, redressage, échantillonnage, contrôle, dimensions, extrémités, sous-traitant ou site. Définir à l’avance ceux qui nécessitent une notification, des contrôles supplémentaires, un essai de confirmation ou une requalification. Lorsque les résultats évoluent, vérifier identité, mesures, stocks et comparabilité du broyeur avant d’attribuer l’écart à la fabrication.
Le registre JOTAIN des essais de barres de broyage consigne les ajouts de barres, la charge en début et en fin de période, les retraits et les tonnes sèches de matière fraîche alimentée pour chaque période de comparaison. Utilisez-le avec les dossiers de coulée, de lot et de contrôle pour comparer la consommation dans des conditions de fonctionnement documentées. Convenez des critères d’acceptation avant l’essai.
Quatre vérifications avant l’approvisionnement régulier
Une qualification pratique comporte quatre vérifications : identité, gamme de fabrication, contrôle et performance en usine. L’identité relie la barre à sa coulée et à ses lots. La gamme retrace les transformations de l’acier et de la géométrie. Le contrôle examine un risque défini sur des barres ou positions identifiées. L’essai en usine mesure ruptures, déformations, usure, enchevêtrements, consommation et régularité dans un régime documenté.
Spécifier attaque macrographique, évaluation des inclusions, UT ou autres essais complémentaires lorsque la commande ou l’investigation nécessite leurs résultats. Définir méthode, échantillon, position, compte rendu et exigence d’acceptation avant fabrication. Si un essai proposé n’a pas de lien clair avec le problème observé ou la décision de libération, préciser son objectif lors de la revue technique.
Le fournisseur prépare le plan de fabrication et de contrôle ; l’acheteur approuve la commande et les décisions sur les lots ; l’ingénierie et la sécurité de l’usine maîtrisent l’accès au broyeur et les règles d’arrêt ; le laboratoire répond de ses méthodes et conclusions. Avant l’essai, convenir de la suite : approvisionnement régulier, répétition, un ajustement maîtrisé, mise en attente ou arrêt.
Pour un essai ou l’évaluation de barres de remplacement, utilisez la liste des données de fonctionnement pour les barres de broyage pour transmettre les dimensions du broyeur et des barres, les conditions d’alimentation, la consommation actuelle et les relevés d’incidents. Ces informations permettent à JOTAIN d’examiner avec l’acheteur les exigences relatives au matériau, à la fabrication et aux contrôles, puis de préparer un plan d’essai convenu.
DEMANDE DE PRIX / PLAN D’ESSAI DE PERFORMANCE DES BARRES DE BROYAGE

Broyeur et régime : [usine, repère, type de broyeur, état des blindages/de la décharge, minerai et fenêtre d’exploitation]
Motif de l’étude : [rupture / déformation / usure irrégulière / enchevêtrement / consommation / variation entre lots / nouvelle source]
Barre : [nuance ou base chimique, norme, diamètre, longueur, état des extrémités, quantité]
Traçabilité : [coulée, position de coulée si requise, lot de laminage, lot thermique, lot de contrôle, fardeau]
Gamme de fabrication : [acier d’entrée, laminage, traitement thermique, redressage, préparation des extrémités, modifications approuvées]
Dureté : [méthode, échelle, positions, état final, échantillonnage, résultats individuels]
Autres contrôles : [dimensions, rectitude, macrostructure, inclusions ou contrôles non destructifs seulement si exigés]
Documents : [document de contrôle, relevés bruts, images, écarts, échantillon témoin]
Transition de l’essai : [corps broyants déjà présents dans la charge, plan de chargement, quantité d’essai, identification fournisseur/lot]
Relevé d’usine : [alimentation et minerai, débit, charge, modifications d’exploitation, appoints, retraits, stocks]
Résultats : [rupture, déformation, cartographie d’usure, enchevêtrement, kg/t corrigé, comparaison des lots]
Règles d’arrêt : [déclencheur de sécurité, mise en attente du produit, notification et décideur]
Décision après essai : [approvisionnement régulier / répéter / ajuster une variable / mise en attente / arrêt]
Points ouverts et solutions de remplacement du fournisseur : [lister séparément avant approbation]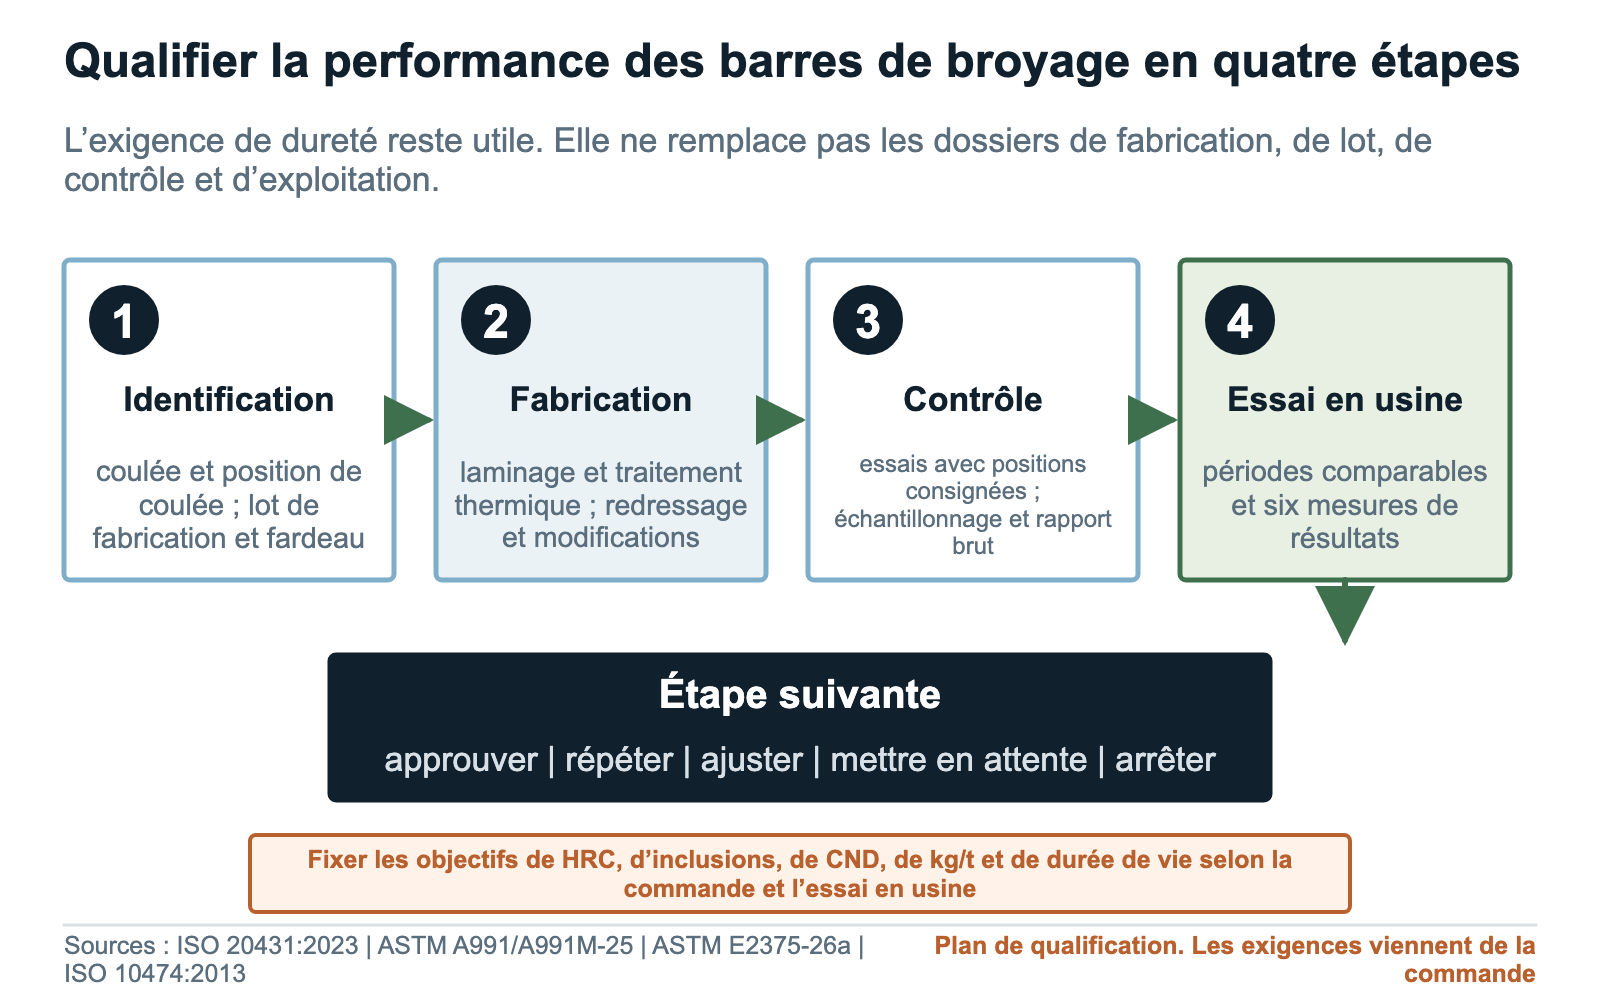
Questions des acheteurs
Un HRC plus élevé est-il toujours préférable pour les barres de broyage ?
Non. Le HRC est un résultat d’indentation propre à une position et à une méthode, pas un classement complet de performance. L’acheteur doit définir la cartographie de dureté requise pour le matériau, les dimensions, la gamme thermique, le régime du broyeur et le risque réels, puis évaluer séparément ruptures, déformations, usure irrégulière, enchevêtrements, consommation et régularité entre lots. Une valeur plus élevée dans une brochure ne prouve pas à elle seule une meilleure ténacité, une usure moindre, moins de défaillances ou une durée de vie supérieure.
Des barres conformes en dureté peuvent-elles malgré tout casser ou se déformer ?
Oui. Un échantillon conforme en dureté montre seulement que la position testée respectait la clause convenue. Rupture ou déformation peuvent impliquer intégrité matière, répartition des propriétés, géométrie, manutention, section usée ou événements du broyeur. Préserver la barre affectée et un témoin du même lot, vérifier commande et traçabilité et investiguer avant d’attribuer une cause.
L’élaboration de l’acier ou la coulée continue peuvent-elles causer des problèmes ultérieurs sur les barres de broyage ?
L’élaboration et la coulée peuvent créer des caractéristiques pertinentes pour le comportement ultérieur : inclusions non métalliques, ségrégation, porosité de retrait et discontinuités. Cette possibilité est un point de départ pour l’investigation, pas un diagnostic. Avant de relier une caractéristique amont à un résultat en broyeur, rattacher la barre concernée à sa coulée et à sa position de coulée, employer des échantillons et méthodes adaptés et examiner l’historique aval et celui du broyeur.
Quels dossiers aident à démontrer la régularité entre lots de barres de broyage ?
Conserver coulée d’acier, séquence ou position de coulée si requise, billette ou bloom d’entrée, campagne de laminage, lot thermique ou de fabrication, lot de contrôle, identité du fardeau et de la pièce selon le besoin, résultats individuels, écarts, témoins, dates d’expédition et de chargement et données de périodes d’usine comparables. Un type de certificat ou une moyenne de livraison ne confirme pas à lui seul cette hiérarchie ou la régularité en service.
Quels essais demander au-delà de la dureté lors de l’achat de barres de broyage ?
Choisir les essais selon la préoccupation réelle. Ils peuvent porter sur composition chimique, dimensions et rectitude, attaque macrographique, inclusions, cartographie de ségrégation, métallographie, examen de rupture ou contrôle non destructif spécifié. Pour chacun, préciser méthode, stade, position, échantillonnage, pièces couvertes, résultats et règle d’acceptation. La liste doit correspondre à la commande plutôt que devenir un ensemble standard imposé à toutes les barres.
Comment comparer équitablement les fournisseurs de barres de broyage ?
Utiliser les mêmes dimensions acceptées, filière matière, méthodes de contrôle, traçabilité et plan d’essai en usine. Réconcilier appoints, stocks, retraits et défaillances ; maintenir minerai, alimentation, objectif produit, état du broyeur, composition de charge et corps broyants de transition aussi comparables que possible. Présenter ensuite les six résultats sur plusieurs lots identifiés. Ne pas classer les fournisseurs sur le seul HRC d’une brochure, le tonnage acheté ou une unique période d’exploitation favorable.
Liste de contrôle pour la demande de prix
- Usine, repère du broyeur à barres, circuit, régime de travail, ingénieur responsable et approbateur identifiés
- Objectif de qualification ou préoccupation observée nommé sans présumer de cause
- Rupture prématurée, déformation en flexion, usure irrégulière, enchevêtrement, consommation instable et variation entre lots définis comme résultats distincts
- Types de rupture, barres exposées, tonnage ou heures d’exploitation et période de compte rendu précisés
- Méthodes géométriques à réception et sur barres récupérées définies pour l’évaluation de la déformation en flexion
- Cartographie axiale et circonférentielle de perte de diamètre, géométrie initiale et exposition définies pour l’usure irrégulière
- Définition de l’événement d’enchevêtrement, état du broyeur, examen de la charge, plan des pièces récupérées et mesures de conservation précisés
- Stocks initial et final, appoints, retraits, récupérations, défaillances et méthode de kg/t corrigé réconciliés
- Périodes de référence et d’essai comparables quant au minerai, à l’alimentation, au débit, à l’objectif produit, à l’état du broyeur et à la charge
- Nuance ou base de composition chimique, spécification produit, édition, état et solutions de remplacement approuvées précisés dans la commande
- Déclaration de la filière d’élaboration et de coulée demandée au niveau de détail justifié par le risque de la commande
- Coulée d’acier, séquence ou position de coulée si exigée, billette ou bloom et lots des étapes aval reliés entre eux
- Gamme de laminage, campagne, parachèvement, dimensions, révision maîtrisée, écarts et traçabilité enregistrés
- Ligne ou four de traitement thermique, définition du lot, révision approuvée, enregistrements convenus, alarmes, interruptions et reprises précisés
- Échelle de dureté, méthode directe et édition, état final, préparation de surface et état de l’équipement précisés
- La cartographie de dureté définit positions radiales et axiales, nombre et espacement des mesures, échantillonnage, résultats bruts, nouveaux essais et traitement des résultats hors plage
- Si une évaluation macrographique ou des inclusions est demandée, préciser question, méthode, stade de prélèvement, position, orientation, cotation, barres couvertes et limite
- Si des contrôles non destructifs optionnels sont exigés, préciser méthode, édition, classe, couverture, référence, sensibilité, compte rendu, échantillonnage et acceptation
- Diamètre, longueur, rectitude, extrémités, appuis, méthode, stade de contrôle, échantillonnage, résultats individuels et base d’acceptation précisés
- Le plan d’échantillonnage identifie coulée couverte, position de coulée, lot de fabrication, fardeau, pièces, méthode de sélection, nombre et justification
- Type de document de contrôle et chaque résultat exigé écrits dans la commande, sans les déduire du nom du certificat
- Toutes les données individuelles, cartographies, images, identités d’équipements, données manquantes, nouveaux essais, écarts, dérogations et décisions finales sur le lot conservés
- Barre de comparaison inutilisée du même lot ou éprouvettes convenues identifiées, préservées, stockées et libérées selon une règle de garde
- Échantillons affectés, exposés sans dommage apparent et témoins inutilisés reportés sur un plan avant découpe ou examen destructif
- Surfaces de rupture et barres récupérées protégées contre nettoyage, redressage, découpe thermique, mélange ou mise au rebut jusqu’à autorisation
- Rôles du fournisseur, de l’acheteur, de l’usine, du laboratoire, de la sécurité et des décideurs commerciaux distingués
- La qualification porte sur plusieurs lots de fabrication traçables lorsque la décision doit couvrir l’approvisionnement régulier
- Les critères de maîtrise des modifications couvrent filière matière, source, section, révision du procédé, site, sous-traitant, contrôle, échantillonnage, traçabilité, dimensions, extrémités et emballage
- Règles d’arrêt de sécurité et de procédé, étapes d’isolement, autorité de redémarrage et compte rendu d’un essai interrompu précisés
- Mise en attente commerciale, réponse du fournisseur, nouveaux essais, dérogation, rejet et personne approuvant la décision finale sur le lot précisés
- Critères de poursuite, répétition, ajustement, mise en attente ou arrêt, ainsi que traitement de l’incertitude, convenus avant l’essai
- Hypothèses ouvertes et solutions de remplacement du fournisseur listées séparément, sans devenir des garanties implicites de performance
Références
- ASTM E18-25 Méthodes d’essai de dureté Rockwell des matériaux métalliques
- ASTM A370-26 Méthodes d’essai et définitions relatives aux essais mécaniques des produits en acier
- Barres de broyage traitées thermiquement
- ASTM E45-25 Méthodes d’essai pour déterminer la teneur en inclusions de l’acier
- ISO 4967:2026 Acier — Détermination de la teneur en inclusions non métalliques — Méthode micrographique
- ASTM E381-22 Méthode d’essai par attaque macrographique des barres, billettes, blooms et pièces forgées en acier
- ISO 23692:2021 Analyse par microfaisceaux — Microanalyse par sonde électronique — Analyse quantitative de la ségrégation dendritique du Mn dans les produits en acier coulés en continu
- Sur la formation de porosité de retrait centrale lors de la coulée continue de l’acier
- Maîtriser la variabilité des propriétés mécaniques des tôles en réduisant la ségrégation centrale pour répondre aux exigences de conception fondée sur la déformation des aciers pour conduites
- ISO 20431:2023 Traitement thermique — Maîtrise de la qualité
- ASTM A991/A991M-25 Méthode d’essai pour réaliser des études d’uniformité de température des fours de traitement thermique des produits en acier
- ASTM E2375-26a Pratique de contrôle par ultrasons des produits corroyés
- ISO 10474:2013 Aciers et produits sidérurgiques — Documents de contrôle
- Rapport d’étude 8882 : vitesses de corrosion des corps broyants dans l’eau de broyeur
Assistance aux demandes de renseignements
Vous partez d’un plan de pièce ?
Envoyez le plan ou la demande de prix avec nuance, dimensions, état, transformation, contrôles, quantité et destination. Nous pouvons signaler les points à clarifier avant de chiffrer.