การเลือกเกรด · คู่มือภาษาอังกฤษ

คู่มือทางเทคนิคสำหรับเหล็ก
การเลือกเหล็ก การแปรรูป และการตรวจสอบ
JOTAIN Materials · สายการแปรรูป
จากคลังความรู้ทางเทคนิค
เผยแพร่ล่าสุด
วัสดุ วิธีการ และรายละเอียดที่สำคัญ
ช่วยฉันเลือกค้นหาคู่มือตามเรื่องที่ต้องตัดสินใจหรือผลิตภัณฑ์+
เริ่มจากเรื่องที่ต้องตัดสินใจ
เลือกหัวข้อเพื่อดูคู่มือที่เกี่ยวข้อง
คุณกำลังซื้ออะไร?
เส้นทางแนะนำ
บทความแนะนำ
เริ่มต้นที่นี่ จากนั้นใช้ไลบรารีแบบเต็มเมื่อคุณต้องการรายละเอียดเพิ่มเติม
จุดเริ่มต้นที่ดีที่สุดคู่มือจัดซื้อเหล็กแท่งกลม 42CrMo4 / 4140เมื่อซื้อเหล็กกลม 42CrMo4 หรือ SAE 4140 ในสภาพ QT ให้ระบุมาตรฐาน ขนาดหน้าตัด สภาพส่งมอบ คุณสมบัติที่ต้องการ การตรวจสอบ และข้อความใน RFQการเลือกเกรดเหล็กการควบคุมการตรวจสอบข้อกำหนดการทดสอบอัลตราโซนิกสำหรับเหล็กแท่งกลมข้อกำหนด UT สำหรับเหล็กกลมต้องระบุวิธีการ ขอบเขตการตรวจสอบ การสอบเทียบ เกณฑ์การยอมรับ คุณสมบัติของผู้ตรวจ ขั้นตอนการตรวจ และรายงาน การระบุเพียงว่า “ผ่าน UT” ยังไม่เพียงพอการเตรียมการตรวจสอบเตรียมข้อกำหนดวิธีส่ง RFQ สำหรับเหล็กแท่งกลมเหล็กกล้าผสมRFQ สำหรับเหล็กกล้าผสมที่สมบูรณ์ต้องมีมากกว่าเกรดและเส้นผ่านศูนย์กลาง ควรกำหนดข้อกำหนดด้านผลิตภัณฑ์ การตรวจสอบ เอกสาร การบรรจุ และการส่งมอบก่อนเปรียบเทียบราคาการเตรียม RFQ
ห้องสมุดที่สมบูรณ์
สำรวจคลังความรู้
87 คู่มือ · 7 หมวดหมู่
การเลือกเกรดเหล็ก
03คู่มือ
การเลือกเกรดเหล็ก
เปรียบเทียบเกรดเหล็กก่อนส่งคำขอใบเสนอราคา (RFQ)
ชุดบทความภาษาอังกฤษเลือกเกรดเหล็กให้เหมาะกับภาระใช้งาน ขนาดหน้าตัด และกระบวนการแปรรูป↗การเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การเลือกเหล็ก 40Cr หรือ 42CrMo
40Cr และ 42CrMo ต่างกันทั้งปริมาณธาตุผสมและการตอบสนองต่อการอบชุบความร้อน ส่วนผสมโครเมียม-โมลิบดีนัมของ 42CrMo อาจให้ค่าความแข็งแรงอ้างอิงที่สูงกว่าและชุบแข็งได้ลึกกว่า ส่วน 40Cr อาจเหมาะกับชิ้นส่วนที่ขนาดหน้าตัดและภาระการใช้งานอยู่ในขอบเขตของกระบวนการอบชุบที่ผ่านการอนุมัติ ก่อนเลือกควรเปรียบเทียบฉบับของ GB/T 3077 ที่ใช้บังคับ สภาพส่งมอบ และตำแหน่งทดสอบ ค่าจากชิ้นทดสอบอ้างอิงไม่ได้รับประกันสมบัติที่ใจกลางเหล็กแท่งทุกเส้นที่ผลิตจริงหลักฐานความสามารถในการชุบแข็ง · คู่มือภาษาอังกฤษ
การทดสอบ Jominy และหลักฐานผลของขนาดหน้าตัดต่อการชุบแข็งสำหรับขอใบเสนอราคาเหล็กแท่ง
ผลทดสอบ Jominy แสดงความแข็งตามแนวยาวของชิ้นทดสอบมาตรฐานที่ชุบเย็นจากปลายด้านหนึ่ง ผลนี้ช่วยประเมินความสามารถในการชุบแข็ง แต่ระยะจากปลายที่ถูกชุบเย็นไม่ใช่พิกัดความลึกภายในเหล็กแท่งที่ผลิตจริง ใน RFQ ต้องแยกให้ชัดระหว่างกราฟที่วัดได้ ช่วงค่าที่กำหนด การคำนวณที่อนุญาต และการตรวจหน้าตัดหลังอบชุบ พร้อมระบุวิธีการและข้อมูลระบุวัสดุการเปรียบเทียบเกรดเหล็ก
08คู่มือ
การเปรียบเทียบเกรดเหล็ก
ตรวจสอบการตั้งชื่อตัวอ้างอิงโยงก่อนที่จะยืนยันมาตรฐานที่ต้องการ
ชุดบทความภาษาอังกฤษเปรียบเทียบเกรดเหล็กและเงื่อนไขการใช้ทดแทน↗การเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
42CrMo4, 4140 หรือ SCM440 ในคำขอใบเสนอราคาเหล็กแท่งกลม
42CrMo4, SAE 4140, SCM440 และ 42CrMo เป็นเหล็กกล้าโครเมียม-โมลิบดีนัมที่เกี่ยวข้องกัน ไม่ใช่ชื่อเขียนสี่แบบของข้อกำหนดเดียวกัน ขีดจำกัดองค์ประกอบทางเคมี กฎการส่งมอบ ตารางสมบัติ การสุ่มตัวอย่าง และขั้นตอนด้านเอกสารของแต่ละเกรดแตกต่างกัน ควรระบุมาตรฐานที่ใช้บังคับเพียงหนึ่งมาตรฐานใน RFQ และพิจารณาเกรดอื่นเป็นทางเลือกที่ต้องผ่านการทบทวนการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
เหล็กแท่งกลม CK45, C45 และ SAE 1045: เปรียบเทียบมาตรฐานก่อนชื่อเกรด
CK45, C45/C45E และ SAE 1045 อยู่ในกลุ่มเหล็กกล้าคาร์บอนปานกลางโดยกว้างกลุ่มเดียวกัน แต่การใช้ทดแทนต้องทบทวนมาตรฐานของแต่ละเกรดและข้อกำหนดการจัดซื้อทั้งหมด ต้องตรวจสอบคำเรียกเดิม CK45 ให้ตรงกับแบบหรือมาตรฐานที่อ้างถึง แยก C45 ออกจาก C45E ซึ่งมีขีดจำกัดฟอสฟอรัสและกำมะถันเข้มงวดกว่า และถือว่า SAE 1045 เป็นชื่อเกรดตามองค์ประกอบทางเคมีที่ยังต้องมีข้อกำหนดเหล็กแท่งครบถ้วน การอนุมัติวัสดุทดแทนต้องพิจารณาสภาพวัสดุ หน้าตัด สมบัติ และการทดสอบที่ต้องการการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การทบทวนเส้นทางผลิตแท่งบด 65Mn และ 42CrMoA
65Mn และชื่อทางการค้า 42CrMoA สื่อถึงแนวทางวัสดุสำหรับแท่งบดที่ต่างกัน แต่ไม่มีชื่อใดทำนายต้นทุนการเดินเครื่องได้ด้วยตัวเอง ควรเปรียบเทียบที่ขนาดแท่งบดและภาระของเครื่องบดเดียวกัน โดยมีข้อมูลกระบวนการอบชุบความร้อน การกระจายความแข็ง ความตรง การหัก การสึกหรอ และวิธีตรวจสอบอย่างชัดเจน ผลทดลองในโรงงานมีน้ำหนักมากกว่าตารางเทียบเกรดการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
35CrMo หรือ 42CrMo สำหรับเหล็กแท่งผลิตตัวยึด
35CrMo และ 42CrMo เป็นคนละเกรดตาม GB/T 3077 ส่วน 42CrMo4 และ SAE 4140 อยู่ภายใต้แนวทาง ISO และ SAE ที่แยกจากกัน สำหรับวัตถุดิบผลิตชิ้นส่วนยึด ต้องเปรียบเทียบมาตรฐานที่เลือกควบคู่กับขนาดหน้าตัด การอบชุบความร้อน ลำดับการทำเกลียว สมบัติที่ต้องการ ความเสี่ยงจากการเคลือบ การตรวจสอบ และการใช้วัสดุทดแทนที่อนุญาตการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
42CrMo4 หรือ CK45 สำหรับก้านกระบอกไฮดรอลิก
ควรเลือกวัสดุก้านกระบอกไฮดรอลิกเมื่อทราบแรงที่รับ ความยาวช่วงที่ไม่มีจุดรองรับ รูปทรงปลาย รอบการทำงาน สภาพแวดล้อม และระบบผิวแล้ว ก่อนเปรียบเทียบกับ 42CrMo4 ต้องตรวจสอบ CK45 ให้ตรงกับ C45/C45E ตามมาตรฐานปัจจุบัน หรือมาตรฐานอื่นที่ได้รับอนุมัติ ใบรับรองเกรดเพียงอย่างเดียวไม่สามารถตอบคำถามเรื่องการโก่งเดาะ ความล้า ความตรง หรือการชุบผิวได้การเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การเลือก 4140, 4130 หรือ 4340 สำหรับผู้จัดซื้ออุตสาหกรรม
JOTAIN Materials เปรียบเทียบ SAE 4130, 4140 และ 4340 จากข้อกำหนดวัสดุและกระบวนการแปรรูป ก่อนเลือกต้องระบุข้อกำหนดผลิตภัณฑ์ สภาพส่งมอบ หน้าตัดที่ใช้กำหนดการอบชุบความร้อน สมบัติที่ต้องการ ตำแหน่งชิ้นทดสอบ และแผนตรวจสอบ SAE 4130 เป็นเหล็ก Cr-Mo ที่มีคาร์บอนต่ำกว่า SAE 4140 เป็นเหล็ก Cr-Mo ที่มีคาร์บอนสูงกว่า และ SAE 4340 เป็นเหล็ก Ni-Cr-Mo ส่วน SAE J404 กำหนดองค์ประกอบทางเคมี ไม่ได้กำหนดสมบัติทางกลของเหล็กแท่งที่ส่งมอบหรือความเหมาะสมต่อการใช้งานการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การประเมินการชุบแข็ง CK45 / 1045 และเกณฑ์พิจารณาเปลี่ยนเป็นเหล็กกล้าผสม
JOTAIN Materials ถือว่าคำว่า “CK45 hardened” เป็นข้อกำหนดที่ยังไม่ครบถ้วน เพราะอาจหมายถึงวัตถุดิบรับเข้าที่ต้องกลึงได้ ผิวทนสึกที่ชุบแข็งเฉพาะบริเวณ หรือความแข็งแรงตลอดหน้าตัด แนวทางที่นำไปเสนอราคาได้ต้องระบุมาตรฐานที่ใช้บังคับ ผู้รับผิดชอบกระบวนการ บริเวณและความลึกที่ชุบแข็ง ข้อกำหนดแกนกลาง หน้าตัดจริง ตำแหน่งทดสอบ และวิธียอมรับ ควรพิจารณา 40Cr หรือ 42CrMo4 เฉพาะเมื่อขนาดหน้าตัดและการตอบสนองต่อการอบชุบให้เหตุผลรองรับการเปลี่ยนแปลงที่ได้รับอนุมัติการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การเลือก 1045 หรือ 4140 สำหรับเพลาและก้าน
การเลือกระหว่าง SAE 1045 และ SAE 4140 ควรอิงแบบเพลา สมบัติผิวและแกนกลางที่ต้องการ และหน้าตัดขณะอบชุบความร้อน หากกระบวนการใช้ 1045 ที่ผ่านการรับรองรองรับภาระงานได้ ก็ควรคงแนวทางนั้นไว้ พิจารณา 4140 เมื่อองค์ประกอบทางเคมีที่กำหนดและการตอบสนองของหน้าตัดมีเหตุผลรองรับ จากนั้นเปรียบเทียบการกลึง การอบชุบ การตรวจสอบ และต้นทุนชิ้นส่วนสำเร็จบนฐานเดียวกันการใช้งาน
26คู่มือ
การใช้งาน
จับคู่เส้นทางเหล็กกับชิ้นส่วนจริง
ชุดบทความภาษาอังกฤษเริ่มจากชิ้นส่วน แล้วเลือกวัสดุและกระบวนการผลิต↗การเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
การเลือกวัสดุกระบอกไฮดรอลิกและก้านลูกสูบ
JOTAIN Materials สามารถเสนอราคาก้านไฮดรอลิกในสามขอบเขตที่แยกกัน ได้แก่ เหล็กแท่งฐาน ก้านที่ผ่านการกลึงหรือเตรียมผิวสำหรับชุบ และก้านชุบโครมสำเร็จผ่านกระบวนการปลายน้ำที่ Jiyuan มีเพียงขอบเขตที่สามเท่านั้นที่รวมการชุบโครมขั้นสุดท้าย วัสดุก้านกระบอกไฮดรอลิกไม่มีคำตอบสำเร็จรูป การเลือกเกรดยังขึ้นอยู่กับแรงที่รับ ความยาวช่วงที่ไม่มีจุดรองรับ รูปทรงปลาย รอบการทำงาน และระบบผิวที่ยอมรับการเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
การเลือกวัสดุแท่งบด
ควรเลือกวัสดุแท่งบดจากบันทึกการเดินเครื่องบด ไม่ใช่จากเกรดหรือค่าความแข็งสูงสุดเพียงอย่างเดียว เปรียบเทียบ 65Mn, 40Cr และ 42CrMo4/4140 ด้วยข้อมูลขนาดแท่งบด วิธีเติมแท่งบด แร่ การสึกหรอ การหัก การงอ และเวลาหยุดเครื่องบนฐานเดียวกัน หากข้อมูลมีจำกัด การทดลองในโรงงานขนาดเล็กที่สอบกลับได้มีประโยชน์มากกว่าการเปรียบเทียบจากโบรชัวร์อีกชุดหนึ่งการเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
การเลือกวัสดุฐานและกระบวนการของก้านชุบโครเมียมก่อนขอใบเสนอราคา
ก้านชุบโครมเป็นระบบที่องค์ประกอบต่าง ๆ ส่งผลต่อกัน ทั้งเหล็กฐาน สภาพอบชุบความร้อน ขนาดหน้าตัด การกลึง ความตรง ผิวก่อนชุบ ชั้นเคลือบ และการตรวจขั้นสุดท้าย C45/C45E, SAE 1045, 42CrMo4 และ SAE 4140 อาจเป็นตัวเลือกได้ แต่ใบรับรองเหล็กแท่งฐานไม่ได้บอกความหนาชั้นชุบ การยึดเกาะ ความพรุน หรือรูปทรงขั้นสุดท้ายการควบคุมคุณภาพแท่งบด · คู่มือภาษาอังกฤษ
การทดสอบความแข็งและการอบชุบแท่งบด
ค่าความแข็งของแท่งบดมีประโยชน์ก็ต่อเมื่อระบุสเกล วิธีทดสอบ การเตรียมผิว ตำแหน่ง สภาพการผลิต และล็อตที่สุ่มตัวอย่างอย่างชัดเจน ค่า HRC ที่ผิว กราฟ Jominy และค่าที่แปลงจากสเกลอื่นตอบคำถามคนละด้าน การประเมินแท่งบดขนาดใช้งานจริงควรวัดการกระจายความแข็งจากผิวถึงแกนกลาง และเชื่อมโยงกับบันทึกการอบชุบความร้อนและการทดลองในโรงงานแนวทางจัดซื้อ · คู่มือภาษาอังกฤษ
วิธีวัดอัตราสึกของแท่งบดและเปรียบเทียบการทดลองของผู้จำหน่าย
อัตราสึกหรอของแท่งบดในหน่วย kg/t จะเปรียบเทียบกันได้ก็ต่อเมื่อใช้วิธีจัดทำทั้งสมดุลมวลแท่งบดและปริมาณวัตถุดิบป้อนแห้งเป็นตันแบบเดียวกัน แยกการหักและการนำแท่งที่งอออกจากระบบ บันทึกสภาพเครื่องบดและแร่ และเปรียบเทียบมากกว่าหนึ่งช่วงฐานและหนึ่งช่วงทดลอง ตัวเลขอัตราสิ้นเปลืองเพียงค่าเดียวที่ไม่มีบริบทเหล่านี้อาจทำให้ตีความผิดได้ง่ายการวิเคราะห์ความเสียหาย · คู่มือภาษาอังกฤษ
แท่งบดแตกหักและคดงอ: วิธีตรวจสอบเหตุขัดข้องในเครื่องบด
เมื่อแท่งบดหัก งอ หรือพันกัน ต้องจัดงานนำออกให้ปลอดภัยและเก็บรักษาหลักฐานก่อนทำความสะอาด ตัด หรือดัดตรง ติดป้ายชิ้นส่วน ถ่ายภาพ กักล็อตที่ได้รับผลกระทบ เก็บแท่งที่ยังไม่ใช้งานไว้หนึ่งแท่ง และรักษาบันทึกลำดับเหตุการณ์การเดินเครื่อง การหาสาเหตุรากต้องอาศัยรูปแบบร่วมจากบันทึกเหล่านี้และผลห้องปฏิบัติการ ไม่ใช่อาศัยผิวแตกหักเพียงจุดเดียวหรือค่าความแข็งครั้งเดียวการเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
การเลือกเหล็กในคำขอใบเสนอราคาแท่งสำหรับเพลารับภาระหนัก
การเลือกวัสดุเพลารับงานหนักเริ่มจากเส้นทางถ่ายแรงและหน้าตัดที่จะอบชุบความร้อนจริง เปรียบเทียบ 40Cr, 42CrMo, 42CrMo4 และ 34CrNiMo6 ภายใต้ข้อกำหนดความแข็งแรง ความเหนียว การกลึง การตรวจด้วยคลื่นอัลตราโซนิก และการสอบกลับเดียวกัน ชื่อเสียงของเกรดไม่อาจทดแทนหลักฐานที่ตรงกับหน้าตัดจริงได้ดีพอการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
34CrNiMo6 หรือ 42CrMo4 สำหรับเพลารับภาระหนัก
34CrNiMo6 ไม่ได้เป็นตัวเลือกระดับสูงที่เหมาะกับเพลาขนาดใหญ่ทุกชิ้นโดยอัตโนมัติ และ 42CrMo4 ก็ไม่ได้อ่อนเกินไปเสมอไป ทั้งสองเกรดมีองค์ประกอบทางเคมีและข้อกำหนดสมบัติหลังชุบแข็งและอบคืนไฟตาม ISO 683-2 ที่ต่างกันตามขนาดหน้าตัด ต้องเลือกให้สอดคล้องกับแรงที่เพลารับ จุดรวมความเค้น อุณหภูมิ ความสามารถในการอบชุบ ตำแหน่งทดสอบ และผลกระทบหากเกิดความเสียหายการเปรียบเทียบเกรด · คู่มือภาษาอังกฤษ
การเลือก 40Cr หรือ CK45 สำหรับเพลา
สำหรับเพลา ให้เปรียบเทียบ 40Cr และ CK45 โดยอิงแรงที่รับ หน้าตัดขณะอบชุบความร้อน และแบบชิ้นงานสำเร็จ ขั้นแรกต้องตรวจสอบ CK45 ให้ตรงกับ C45, C45E, SAE 1045 หรือมาตรฐานอื่นที่ได้รับอนุมัติ จากนั้นตรวจว่าสามารถทำและยืนยันสมบัติที่ต้องการได้ที่เส้นผ่านศูนย์กลางที่จัดซื้อหรือไม่ ค่าความต้านแรงดึงอ้างอิงที่สูงกว่าเพียงอย่างเดียวไม่ใช่เหตุผลในการเปลี่ยนเกรดการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการตรวจสอบสำหรับขอใบเสนอราคาเหล็กแท่งผลิตเพลาอุตสาหกรรม
RFQ สำหรับเหล็กแท่งผลิตเพลาควรแยกชิ้นส่วนสำเร็จออกจากวัตถุดิบที่จัดซื้อ ระบุแบบ มาตรฐานวัสดุ ขนาดสั่งซื้อ หน้าตัดขณะอบชุบความร้อน สภาพส่งมอบ ระยะเผื่อกลึง ความตรง การทดสอบ การสอบกลับ การป้องกันรักษาสภาพ และทางเลือกที่อนุญาต เพื่อให้ผู้จัดหามีข้อมูลเพียงพอในการเสนอราคางานเดียวกันรายละเอียดการแปรรูป · คู่มือภาษาอังกฤษ
ค่าเผื่อกลึงเหล็กแท่งกลม
เมื่อขอระยะเผื่อกลึง ต้องระบุทั้งเหล็กแท่งที่ส่งมอบและชิ้นส่วนสำเร็จ แสดงว่าระยะเผื่อเป็นค่าตามแนวรัศมีหรือค่าบนเส้นผ่านศูนย์กลาง ผิวใดต้องกลึงจนพ้นผิวเดิม และใครรับผิดชอบแต่ละขั้นตอน ก่อนเลือกขนาดวัตถุดิบตั้งต้น ให้ตรวจความแปรผันของขนาด รูปทรง ปริมาณผิวที่ต้องตัดออก การเตรียมปลาย และการเปลี่ยนรูปจากการอบชุบเทียบกับแบบชิ้นงานสำเร็จการวางแผนตรวจสอบ · คู่มือภาษาอังกฤษ
ความล้า ความเหนียว และการตรวจสอบเหล็กแท่งสำหรับเพลา
แปลงข้อกังวลเรื่องความล้าหรือความเหนียวของเพลาให้เป็นข้อกำหนดวัสดุและการตรวจสอบที่เฉพาะเจาะจง ระบุหน้าตัดวิกฤต สภาพอบชุบความร้อน ลักษณะผิว ตำแหน่งชิ้นทดสอบ และการทดสอบที่ต้องการ ผลแรงดึง แรงกระแทก ความแข็ง และ UT ตอบคำถามคนละด้าน ใบรับรองเหล็กแท่งเพียงอย่างเดียวไม่สามารถยืนยันอายุความล้าของเพลาสำเร็จได้การเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
การเลือกวัสดุเหล็กแท่งสำหรับตัวยึดก่อนขอใบเสนอราคา
เกรดเหล็กแท่งสำหรับชิ้นส่วนยึดเป็นเพียงวัสดุตั้งต้น คำสั่งซื้อยังต้องระบุมาตรฐานสลักเกลียว สตัด หรือแท่งดึงสำเร็จ หน้าตัดขณะอบชุบความร้อน กระบวนการทำเกลียว ลำดับการเคลือบ ตำแหน่งทดสอบ ล็อตตรวจสอบ และการสอบกลับ ควรเปรียบเทียบ 35CrMo, 40Cr, 42CrMo, 42CrMo4 และ SAE 4140 ภายใต้กระบวนการผลิตชิ้นส่วนสำเร็จนั้นการเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
ความตรงและสภาพผิวของก้านไฮดรอลิก
สำหรับก้านไฮดรอลิก ควรระบุความตรงและสภาพผิวในแบบเดียวกับขนาดหยาบ ขนาดสุดท้าย ค่าความคลาดเคลื่อน การกลึง และการเตรียมผิวชุบ ระบุวิธีตรวจสอบและขั้นตอนที่ต้องรายงานผล เพื่อให้ผู้จัดหาทราบว่าจะตรวจรับก้านเมื่อใดหน้าที่ของชิ้นส่วน · คู่มือภาษาอังกฤษ
รายการตรวจสอบสำหรับขอใบเสนอราคาเหล็กแท่งผลิตเฟืองและชิ้นส่วนสปลายน์
สั่งซื้อวัตถุดิบเฟืองและสปลายน์ตามแบบและลำดับการผลิตที่ได้รับอนุมัติ ระบุขนาดส่งมอบและขนาดสำเร็จ สภาพอบชุบความร้อน เนื้อเผื่อบริเวณฟัน โคนฟัน รู และบ่า ตลอดจนขั้นตอนที่จะตัดฟันเฟืองหรือสปลายน์ แยกการยอมรับเหล็กแท่งออกจากข้อกำหนดรูปทรง การปรับสภาพผิว และการทดสอบของชิ้นส่วนสำเร็จหน้าที่ของชิ้นส่วน · คู่มือภาษาอังกฤษ
การเลือกเหล็กแท่งสำหรับสลัก บูช และข้อต่อ
เลือกวัตถุดิบสลัก บูช และข้อต่อเพลาจากผิวสัมผัสทำงานและแบบ สลักอาจต้องมีแกนกลางที่รองรับแรงได้และผิวทนสึก บูชมีข้อกำหนดรูในและความหนาผนังเพิ่มขึ้น ส่วนข้อต่อเพลามีข้อกำหนดการจัดแนว การสวมต่อ และลักษณะถ่ายแรงบิด ระบุหน้าตัด การสวมประกอบ สภาพวัสดุ การปรับสภาพภายหลัง และการทดสอบสำหรับชิ้นส่วนจริงหน้าที่ของชิ้นส่วน · คู่มือภาษาอังกฤษ
การทบทวนคำขอใบเสนอราคาเหล็กแท่งสำหรับเพลาข้อเหวี่ยงและก้านสูบ
กำหนดวัตถุดิบเพลาข้อเหวี่ยงและก้านสูบจากแบบชิ้นส่วนและแผนตีขึ้นรูปหรือกลึงที่ได้รับอนุมัติ ระบุหน้าตัดวิกฤต ขั้นตอนการอบชุบความร้อน การตัดเนื้อวัสดุออก ตำแหน่งชิ้นทดสอบ และขอบเขต NDT แยกสมบัติที่รายงานและการตรวจความสมบูรณ์ภายในของเหล็กแท่งออกจากการยืนยันความล้าและมิติของชิ้นส่วนสำเร็จการเลือกขนาด · คู่มือภาษาอังกฤษ
การเลือกขนาดแท่งบด: เส้นผ่านศูนย์กลาง ความยาว และความเหมาะสมกับเครื่องบด
การเลือกขนาดแท่งบดเริ่มจากภายในเครื่องบด ไม่ใช่แค็ตตาล็อกผู้จัดหา บันทึกความยาวใช้งานและระยะเผื่อภายในเครื่อง สภาพแผ่นบุและทางระบาย ขนาดใหญ่สุดของวัตถุดิบป้อนและค่า F80 การตอบสนองของแร่ อัตราป้อน เป้าหมายผลิตภัณฑ์ และชุดแท่งบดที่ใช้อยู่แยกตามขนาดและอายุ ตกลงขนาดเส้นผ่านศูนย์กลางและความยาวที่จะทดลองร่วมกับโรงงานและ OEM ของเครื่องบด แล้วประเมินยืนยันด้วยการเดินเครื่องในสภาพที่เปรียบเทียบกันได้การรับรองสมรรถนะ · คู่มือภาษาอังกฤษ
ความแข็งเป็นเพียงส่วนหนึ่งของสมรรถนะแท่งบด
เปรียบเทียบแท่งบดด้วยผลความแข็งที่ระบุที่มาได้ มิติ ความตรง บันทึกการผลิต และผลในการทดลองควบคุมในโรงงานภายใต้สภาพเครื่องบดที่บันทึกไว้ แยกการหัก การงอ การสึกหรอ การพันกัน และอัตราสิ้นเปลืองเป็นข้อสังเกตคนละรายการ ค่า HRC ค่าเดียวไม่อาจอธิบายความแปรผันตามแนวยาวหรือทั่วหน้าตัดของแท่งบด และไม่อาจยืนยันว่าของที่ส่งมอบจะทำงานอย่างไรในเครื่องบดเครื่องใดเครื่องหนึ่งการควบคุมคุณภาพแท่งบด · คู่มือภาษาอังกฤษ
วิธีควบคุมความสม่ำเสมอระหว่างรุ่นผลิตของแท่งบด
เชื่อมโยงแท่งบดแต่ละชุดส่งมอบกับหมายเลขการหลอมเหล็ก ล็อตผลิตและล็อตอบชุบที่เกี่ยวข้อง ผลตรวจสอบ และบันทึกการเติมเข้าเครื่องบด เปรียบเทียบค่าที่วัดแต่ละค่าและตำแหน่งทดสอบ ไม่ใช่เฉพาะค่าเฉลี่ยในใบรับรอง บันทึกการเปลี่ยนแปลงกระบวนการและสภาพเครื่องบด เพื่อให้ตรวจสอบความต่างระหว่างล็อตโดยอิงวัสดุและภาระงานที่ข้อมูลนั้นเป็นตัวแทนจริงการรับรองความเหมาะสมกับสภาวะใช้งานในเครื่องบด · คู่มือภาษาอังกฤษ
เกรดเดียวกัน ต่างโรงงาน ผลลัพธ์ต่างกัน
เปรียบเทียบสมรรถนะแท่งบดโดยอ้างอิงช่วงเดินเครื่องที่บันทึกไว้ในเครื่องบดที่ระบุชัด รวมข้อมูลวัตถุดิบป้อนและแร่ เป้าหมายผลิตภัณฑ์ ความเร็ว สลาร์รี แผ่นบุ สัดส่วนแท่งบดในเครื่อง การระบาย และเหตุการณ์ผิดปกติ ตรวจยืนยันล็อตที่ส่งมอบแยกต่างหาก แล้วจึงประเมินว่าช่วงเดินเครื่องต่าง ๆ เทียบเคียงกันได้มากพอที่จะอธิบายความต่างของการสึกหรอ การหัก หรืออัตราสิ้นเปลืองหรือไม่การตรวจสอบหน้างาน · คู่มือภาษาอังกฤษ
แท่งบดที่สึกแล้วบอกอะไรเกี่ยวกับเครื่องบดแบบแท่งได้บ้าง
บันทึกสภาพแท่งบดที่สึกก่อนระบุสาเหตุ ถ่ายภาพตลอดความยาวและปลายทั้งสอง วัดหน้าตัดและการโก่ง พร้อมแนบประวัติการเดินเครื่องในช่วงเดียวกัน ปลายแหลม การสึกเป็นวงรี การงอ และเศษหักสั้นต้องใช้การตรวจติดตามต่างกัน เปรียบเทียบแท่งหลายแท่ง รวมถึงตัวอย่างสภาพปกติ เพื่อให้บันทึกสะท้อนว่ารูปแบบดังกล่าวพบมากเพียงใดการเลือกให้เหมาะกับงาน · คู่มือภาษาอังกฤษ
เหล็กอัดแรงและเหล็กดึงภายหลัง เทียบกับเหล็กเสริมและเหล็กยึดโยง
เหล็กเกลียวอัดแรง เหล็กเสริมคอนกรีตทั่วไป และแท่งยึดหรือแท่งรับแรงดึงมีหน้าที่ต่างกัน เหล็กเสริมใช้เสริมคอนกรีตตามมาตรฐานเหล็กเสริม ส่วนเหล็กเกลียวอัดแรงเป็นเหล็กกำลังสูงที่ใช้เป็นเอ็นอัดแรง และต้องเข้ากันกับเหล็ก ระบบสมอยึด การทดสอบ และวิธีติดตั้งที่กำหนด แท่งยึดหรือแท่งรับแรงดึงโดยทั่วไปเป็นชิ้นส่วนเกลียวตามแบบ JOTAIN จัดหาเหล็กอัดแรงภายหลัง เหล็กเกลียว ตลอดจนข้อต่อและสลักเกลียวที่กลึงตามแบบ การออกแบบระบบครบชุด การรับรองระบบสมอยึด การดึงอัดแรง และการติดตั้งหน้างานต้องอาศัยผู้ให้บริการระบบที่ระบุและการอนุมัติของโครงการการเลือกเส้นทางผลิต · คู่มือภาษาอังกฤษ
เหล็กแท่งกลมหรือเหล็กแท่งตีขึ้นรูป: เลือกกระบวนการผลิต ไม่ใช่เพียงชื่อ
เหล็กกลมบอกรูปทรง ส่วนการตีขึ้นรูปบอกกระบวนการผลิต ดังนั้นเหล็กกลมจึงอาจเป็นเหล็กรีดร้อนหรือเหล็กตีขึ้นรูปก็ได้ สำหรับชิ้นส่วนยาวหน้าตัดคงที่ซึ่งมีขนาดวัตถุดิบพร้อมจัดหา เหล็กกลมรีดมักเป็นแนวทางตั้งต้นที่ใช้งานได้จริง ควรพิจารณาเหล็กแท่งตีขึ้นรูปหรือชิ้นตีขึ้นรูปตามทรง เมื่อขนาดหน้าตัด ปริมาณน้อย รูปทรงเฉพาะบริเวณ หรือกระบวนการเสียรูปตามแบบให้เหตุผลรองรับ คำว่าเหล็กตีขึ้นรูปเพียงอย่างเดียวไม่ได้กำหนดความแข็งแรง ต้องเปรียบเทียบเกรด หน้าตัด กระบวนการเสียรูป การอบชุบความร้อน และตำแหน่งชิ้นทดสอบ รวมทั้งระยะเผื่อกลึง NDT การสอบกลับ และมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้องการเลือกเส้นทางผลิต · คู่มือภาษาอังกฤษ
ร็อกโบลต์สำหรับเหมือง: เลือกระบบยึดก่อนเลือกชุดประกอบ
ร็อกโบลต์สั่งซื้อตามความยาวและแรงที่ต้องรับ แต่ทำงานผ่านรูเจาะ สมอยึด และชุดข้อต่อ จึงควรเริ่มเลือกจากองค์ประกอบเหล่านี้ แท่งเหล็กที่แข็งแรงไม่อาจชดเชยแรงที่ระบบสมอยึดไม่เคยถ่ายเข้ามาได้การเลือกเส้นทางผลิต · คู่มือภาษาอังกฤษ
การตรวจสอบร็อกโบลต์: ใบรับรองและการทดสอบแรงดึงหลุดยืนยันอะไรได้จริง
เหล็กอาจผ่านการทดสอบแรงดึง แต่สมอยึดที่ติดตั้งแล้วอาจยังรับแรงได้ไม่ถึงเกณฑ์ การยอมรับร็อกโบลต์ต้องมีบันทึกเชื่อมโยงกันสามด้าน ได้แก่ สิ่งที่ส่งมอบ สมรรถนะของชุดประกอบ และสิ่งที่เกิดขึ้นจริงในชั้นดินหรือหินการแปรรูป
12คู่มือ
การแปรรูป
ระบุสภาพผิวสำเร็จและงานแปรรูปที่ต้องการใน RFQ
ชุดบทความภาษาอังกฤษกำหนดข้อกำหนดของเหล็กแท่งสำเร็จและลำดับกระบวนการผลิตร่วมกัน↗เหล็กอัดแรง · คู่มือภาษาอังกฤษ
การคลายตัวของเหล็กดึงภายหลัง: กระบวนการผลิตส่งผลต่อแรงอัดระยะยาวอย่างไร
ความแข็งแรงบอกว่าแท่งเหล็กรับแรงได้มากเพียงใด การทดสอบการคลายความเค้นบอกว่ารักษาแรงที่ใส่ไว้ได้ดีเพียงใด สำหรับเหล็กอัดแรงภายหลัง ควรระบุกระบวนการผลิตและเงื่อนไขทดสอบไว้ในข้อกำหนดเดียวกันคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
เหล็กแท่งปอกผิวหรือเจียระไน: ค่าคลาดเคลื่อน ผิวสำเร็จ และค่าเผื่อกลึง
การปอกผิวและการกลึงเป็นการตัดเนื้อวัสดุออก ส่วนการเจียรใช้เมื่อต้องควบคุมขนาดและความละเอียดผิวที่ส่งมอบให้เข้มงวดขึ้น แต่คำเหล่านี้ไม่ได้ให้ข้อกำหนดสำเร็จครบถ้วน ต้องระบุเส้นผ่านศูนย์กลางก่อนแปรรูป ขณะส่งมอบ และขั้นสุดท้าย แล้วเพิ่มค่าความคลาดเคลื่อน ความตรง ความหยาบผิวในจุดที่จำเป็น เกณฑ์ยอมรับตำหนิ ระยะเผื่อกลึง และการตรวจสอบคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
การรีดเกลียวเทียบกับการกลึงเกลียวในคำขอใบเสนอราคาเหล็กแท่ง
การตัดเกลียวใช้การตัดเฉือนให้เกิดรูปเกลียว ส่วนการรีดเกลียวใช้แม่พิมพ์กดให้เนื้อผิวเคลื่อนตัวขึ้นรูป กระบวนการที่เหมาะกว่าขึ้นอยู่กับสภาพวัสดุ รูปทรง ปริมาณผลิต การเข้าถึงบริเวณทำงาน ข้อกำหนดความล้าและผิว ลำดับการเคลือบ เครื่องมือ และการตรวจด้วยเกจขั้นสุดท้าย ควรให้ผู้จัดหาอธิบายลำดับงานที่เสนอและวิธีรับรองกระบวนการนั้นคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
การป้องกันผิวชิ้นส่วนเหล็กที่มีเกลียว
ระบุการเคลือบชิ้นส่วนเกลียวร่วมกับสภาพวัสดุ เกลียวคู่ประกอบ และข้อกำหนดตรวจด้วยเกจขั้นสุดท้าย ก่อนผลิตต้องยืนยันสภาพแวดล้อมขณะใช้งาน มาตรฐานเคลือบ การเตรียมผิว ความหนา การหล่อลื่น และมาตรการควบคุมไฮโดรเจนที่ต้องการ พิจารณาชั้นเคลือบถาวรสำหรับใช้งานกับการป้องกันชั่วคราวระหว่างขนส่งเป็นคนละรายการในคำสั่งซื้อการอบชุบด้วยความร้อน · คู่มือภาษาอังกฤษ
เหล็กแท่งชุบแข็งและอบคืนไฟ เทียบกับอบอ่อนและอบปกติ
QT การอบอ่อน และการอบปกติเป็นคำอธิบายสภาพทางโลหวิทยา ส่วนรีดร้อน ปอกผิว และกลึงเป็นคำอธิบายกระบวนการผลิตหรือกระบวนการผิว คำสั่งซื้อต้องระบุทั้งสองด้าน เชื่อมโยงเกรดที่เลือกกับสภาพวัสดุ หน้าตัดที่ใช้กำหนดสมบัติ ฐานอ้างอิงสมบัติ สภาพผิว กระบวนการภายหลัง การสุ่มตัวอย่าง และใบรับรองคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
การปอกผิวแบบไร้ศูนย์เทียบกับการเจียระไนแบบไร้ศูนย์สำหรับเหล็กแท่ง
การปอกผิวแบบไร้ศูนย์ใช้เครื่องมือตัดเฉือนนำเนื้อวัสดุออก ส่วนการเจียรแบบไร้ศูนย์เก็บผิวเหล็กแท่งด้วยกระบวนการขัดถู ควรเลือกจากปริมาณเนื้อที่ต้องนำออก และเส้นผ่านศูนย์กลาง รูปทรง และลักษณะผิวขั้นสุดท้ายที่ต้องการ เหล็กปอกผิวอาจยังต้องเจียรต่อ และผิวเจียรก็ยังต้องมีข้อกำหนดตรวจมิติและผิวอย่างชัดเจนเอกสารกระบวนการ · คู่มือภาษาอังกฤษ
เอกสารการปรับสภาพผิวและการควบคุมกระบวนการของเหล็กแท่ง
ขอบันทึกด้านสิ่งแวดล้อมของกระบวนการปรับสภาพและสถานที่ที่ใช้จริงกับคำสั่งซื้อนั้น ระบุกระบวนการ ผู้ดำเนินงาน ขั้นตอนที่จ้างช่วง ช่วงเวลา และบันทึกการตรวจติดตามหรือของเสียที่ต้องการ แยกเอกสารระบบการจัดการสิ่งแวดล้อมของสถานประกอบการออกจากการตรวจผลิตภัณฑ์ และออกจากหลักฐานที่ต้องใช้สำหรับกระบวนการหรือล็อตเฉพาะการระบุข้อกำหนดอบชุบ · คู่มือภาษาอังกฤษ
การระบุเส้นทางอบชุบ 42CrMo4 / 4140 ในคำขอใบเสนอราคา
สำหรับ 42CrMo4 หรือ SAE 4140 ให้ระบุมาตรฐานผลิตภัณฑ์และสภาพส่งมอบที่ต้องการก่อนใช้คำย่อ QT เพิ่มขนาดหน้าตัด ข้อกำหนดสมบัติทางกลหรือความแข็ง ตำแหน่งชิ้นทดสอบ และกระบวนการภายหลัง ข้อกำหนดสมบัติของ ISO 42CrMo4 ต้องอ้างอิงกับมาตรฐานนั้น ส่วนชื่อเกรดตามองค์ประกอบทางเคมี SAE 4140 ต้องมีข้อกำหนดเหล็กแท่งที่ครบถ้วนของตนเองคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
การระบุความหยาบและผิวสำเร็จในคำขอใบเสนอราคาเหล็กแท่ง
กำหนดค่าความหยาบผิวเฉพาะจุดที่แบบหรือกระบวนการถัดไปจำเป็นต้องใช้ ระบุพารามิเตอร์และค่าขีดจำกัดควบคู่กับกระบวนการผิว วิธีวัด การสุ่มตัวอย่าง ค่าความคลาดเคลื่อนเส้นผ่านศูนย์กลาง ขั้นตอนตรวจสอบ และการเจียร ขัดเงา หรือชุบผิวในภายหลังถ้ามีคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
เหตุใดเหล็กแท่ง 4140 และ 42CrMo4 จึงบิดเบี้ยวหลังการกลึง?
เหล็กแท่งที่ตรงและผ่านการอบชุบความร้อนแล้วอาจเปลี่ยนรูปเมื่อการกลึงตัดเนื้อวัสดุออกหรือเปลี่ยนสมดุลความเค้น ตรวจสภาพส่งมอบ ลำดับการตัดเฉือน วิธีจับยึด และมิติของชิ้นงานหลังปลดจากอุปกรณ์จับยึด เพื่อหาสาเหตุและวางแผนขั้นตอนถัดไปคู่มือการแปรรูป · คู่มือภาษาอังกฤษ
โปรไฟล์ความแข็งของแท่งบด: ผิว แกนกลาง และสมรรถนะการทนสึก
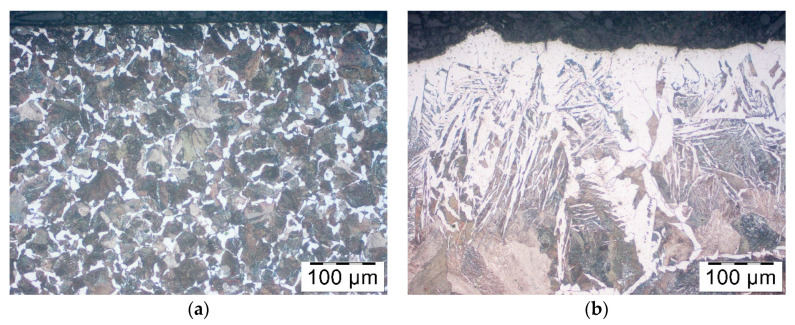
แท่งบดสึกจากภายนอกเข้าสู่ภายใน จึงควรกำหนดความแข็งตลอดหน้าตัดทำงาน แล้วเชื่อมโยงค่าที่วัดตามแนวรัศมีกับโครงสร้างจุลภาค การทดสอบทางกล และสภาพการเดินเครื่องบด ผลการวัดที่เผยแพร่แสดงให้เห็นว่าค่า HRC ที่ผิวเท่ากันอาจซ่อนความแตกต่างอย่างมากของวัสดุด้านในคู่มืออบชุบพร้อมภาพประกอบ · คู่มือภาษาอังกฤษ
การอบชุบเหล็ก: โครงสร้างจุลภาค ความแข็ง และความเหนียว
ศึกษาว่าการอบชุบความร้อนเปลี่ยนโครงสร้างจุลภาคของเหล็กอย่างไร อ่านกราฟความแข็ง Jominy และเชื่อมโยงสมบัติผิวกับแกนกลางเข้ากับแท่งบด เพลา และสลักในสภาพส่งมอบที่กำหนดการควบคุมคุณภาพ
17คู่มือ
การควบคุมคุณภาพ
วางแผนการทดสอบแท่งเหล็ก การสอบกลับ และหลักฐานการปล่อยผ่าน
ชุดบทความภาษาอังกฤษตกลงวิธีทดสอบและเกณฑ์ยอมรับก่อนเริ่มผลิต↗การเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดตรวจสอบในคำขอใบเสนอราคาเหล็กแท่ง
RFQ สำหรับเหล็กแท่งต้องมีแผนตรวจสอบ ไม่ใช่เพียงรายการทดสอบที่อยากได้ ระบุมาตรฐาน หลักเกณฑ์แบ่งล็อต ตำแหน่งชิ้นทดสอบ วิธีทดสอบ ขอบเขตการสุ่มตัวอย่าง เกณฑ์ยอมรับ การสอบกลับ รายงาน และจุดอนุมัติปล่อยงาน มิฉะนั้นผู้จัดหาสองรายอาจต่างระบุว่า “ผ่านการทดสอบ” แต่เสนอหลักฐานที่เปรียบเทียบกันไม่ได้การเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
วิธีอ่านใบรับรองผลทดสอบวัสดุเหล็ก (MTC) และตรวจเอกสารอัลตราโซนิก (UT)
อ่านใบรับรองผลทดสอบวัสดุเหล็ก (MTC) สามรอบ ได้แก่ ตรวจข้อมูลระบุวัสดุให้ตรงกับของที่สั่ง ตีความผลและหน่วยที่รายงาน แล้วตรวจเทียบกับข้อกำหนดที่ตกลงกัน ตัวอย่าง 40Cr ด้านล่างซึ่งปกปิดข้อมูลบางส่วนแสดงองค์ประกอบทางเคมี ผลทางกล และสถานะตรวจสอบ อีกทั้งแสดงให้เห็นว่าเครื่องหมายระบุว่าผลเป็นไปตามข้อกำหนดไม่อาจทดแทนข้อมูลระบุหมายเลขการหลอม ขอบเขตทดสอบ หรือการทบทวนอนุมัติปล่อยสินค้าขนส่งได้การเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดตรวจสอบเหล็กแท่งสำหรับตัวยึดกำลังสูง
การตรวจเหล็กแท่งสำหรับชิ้นส่วนยึดกำลังสูงต้องติดตามห่วงโซ่การผลิตตั้งแต่การหลอมเหล็ก ผ่านการอบชุบความร้อน การทำเกลียว การเคลือบ จนถึงการอนุมัติปล่อยขั้นสุดท้าย ระบุทั้งมาตรฐานเหล็กแท่งและมาตรฐานชิ้นส่วนยึดสำเร็จ ขอบเขตล็อต ความเชื่อมโยงของชิ้นทดสอบกับผลิตภัณฑ์ เกณฑ์ยอมรับ การสอบกลับ จุดร่วมเป็นพยาน และเนื้อหารายงาน MTC ทั่วไปหรือการตรวจความแข็งเพียงอย่างเดียวไม่ครอบคลุมห่วงโซ่นี้การเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
รายการตรวจสอบก้านไฮดรอลิกก่อนขอใบเสนอราคา
แผนตรวจสอบก้านไฮดรอลิกควรครอบคลุมข้อมูลระบุวัสดุ บันทึกใบรับรอง มิติ ความตรง สภาพผิว การสอบกลับ และ UT หรือจุดหยุดรอตรวจจากบุคคลที่สามตามที่กำหนด เพิ่มรายละเอียดบรรจุภัณฑ์และปลายทางเพื่อปกป้องสภาพที่ผ่านการยอมรับแล้วระหว่างขนส่งการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
วิธีกำหนดความแข็งและสมบัติเชิงกลในคำขอใบเสนอราคาเหล็ก
ข้อกำหนดความแข็งหรือแรงดึงต้องระบุสภาพวัสดุ วิธีทดสอบ สเกล ตำแหน่งทดสอบ หน้าตัดที่ผลเป็นตัวแทน ความถี่ต่อล็อต ช่วงค่ายอมรับ และกฎการทดสอบซ้ำ มาตรฐานทดสอบอธิบายวิธีวัด ส่วนมาตรฐานผลิตภัณฑ์ แบบ และคำสั่งซื้อเป็นตัวกำหนดว่าผลใดยอมรับได้เอกสารประกอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดใบรับรองการอบชุบก่อนส่งเหล็กแท่ง
ชุดเอกสารการอบชุบความร้อนควรเชื่อมโยงบันทึกสามส่วน ได้แก่ ใบรับรองการตรวจเหล็ก บันทึกล็อตอบชุบ และผลทดสอบผลิตภัณฑ์ ตรวจความเชื่อมโยงของหมายเลขการหลอมกับล็อตก่อน แล้วตรวจการอบชุบที่บันทึกไว้จริงและตัวอย่างที่ทดสอบ ระบุหัวข้อข้อมูลที่ต้องมีและขั้นตอนส่งเอกสารไว้ในคำสั่งซื้อ เพื่อจัดการเอกสารที่ขาดก่อนส่งสินค้าเอกสารประกอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดใบรับรองผลทดสอบวัสดุสำหรับเหล็กแท่ง
ตรวจ MTC ของเหล็กแท่งเทียบกับใบสั่งซื้อตามลำดับดังนี้ ข้อมูลระบุวัสดุ สภาพส่งมอบ ผลทดสอบที่ต้องการ ประเภทเอกสารและผู้รับรอง จากนั้นจึงตรวจเครื่องหมายมัดสินค้าและการขนส่ง ระบุมาตรฐานเอกสารตรวจสอบและฉบับที่ใช้ Type 3.1 และ Type 3.2 บ่งบอกรูปแบบการรับรอง ไม่ใช่ระดับคุณภาพของเหล็กการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดตรวจสอบอัลตราโซนิกสำหรับเหล็กแท่งกลม
คำว่า “ต้องตรวจ UT” ยังไม่พอสำหรับการเสนอราคาหรือตรวจเหล็กกลม ต้องระบุรูปแบบผลิตภัณฑ์ ขนาดและสภาพ วิธีทดสอบและฉบับที่ใช้ ผิวที่ใช้สแกนและขอบเขตครอบคลุม ฐานการสอบเทียบ ระดับเกณฑ์ยอมรับ ขั้นตอนทดสอบ คุณสมบัติบุคลากร ข้อมูลระบุล็อต เนื้อหารายงาน และบทบาทผู้ร่วมเป็นพยาน วิธีทดสอบบอกผู้ตรวจว่าต้องตรวจอย่างไร แต่ผู้ซื้อยังต้องเลือกข้อกำหนดการยอมรับการสอบกลับ · คู่มือภาษาอังกฤษ
การทำเครื่องหมายเลขฮีตและการสอบกลับเหล็กแท่ง
หมายเลขการหลอมมีประโยชน์ก็ต่อเมื่อยังเชื่อมโยงกับเหล็กแท่งได้ตลอดการตัด การแปรรูป การบรรจุ และการขนส่ง ระบุตำแหน่งที่ต้องแสดงรหัส วิธีถ่ายโอนเครื่องหมาย ใบรับรองและบันทึกบรรจุที่เชื่อมโยงกัน และวิธีจัดการเมื่อข้อมูลไม่ตรงกันการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
การตรวจสอบโดยบุคคลที่สามก่อนส่งเหล็กแท่ง
การตรวจโดยบุคคลที่สามได้ผลดีที่สุดเมื่อกำหนดอำนาจของผู้ตรวจชัดเจนก่อนผลิต ระบุล็อต จุดหยุดรอตรวจและจุดร่วมเป็นพยาน วิธีตรวจ บันทึก ระยะเวลาแจ้งล่วงหน้า กระบวนการยกเว้น และการตัดสินใจอนุมัติปล่อยงานไว้ในคำสั่งซื้อ ผู้ตรวจยืนยันการปฏิบัติตามแผนที่ตกลงได้ แต่ไม่อาจแก้ข้อกำหนดวัสดุหรือการทดสอบที่คลุมเครือในวันบรรทุกสินค้ารายการตรวจสอบ · คู่มือภาษาอังกฤษ
รายการตรวจสอบเหล็กแท่งก่อนส่งมอบ
ก่อนบรรทุก ให้ตรวจความสอดคล้องระหว่างคำสั่งซื้อและแบบที่ยอมรับแล้วกับเหล็กแท่งที่นำมาแสดง ล็อตหลอมและล็อตอบชุบ บันทึกทดสอบ เครื่องหมายมัดสินค้า บรรจุภัณฑ์ และจำนวนส่งมอบ บันทึกล็อตและรายการตรวจที่ครอบคลุมจริง ปิดประเด็นข้อมูลไม่ตรงกันและระบุผู้มีอำนาจอนุมัติปล่อยสินค้า การเข้าตรวจเพียงครั้งเดียวไม่ได้หมายความว่าสินค้าทุกรายการได้รับอนุมัติปล่อยแล้วความชัดเจนของเส้นทางผลิต · คู่มือภาษาอังกฤษ
ความชัดเจนของโรงงานต้นทางและเส้นทางแปรรูปเหล็กแท่ง
ชื่อผู้จัดหาเพียงอย่างเดียวไม่ได้บอกผู้ซื้อว่าเหล็กถูกหลอม หล่อ รีด อบชุบความร้อน หรือเก็บผิวสำเร็จที่ใด กำหนดความหมายของ “แหล่งกำเนิด” สำหรับคำสั่งซื้อ ระบุขั้นตอนที่ต้องเปิดเผย วิธีรักษาข้อมูลระบุวัสดุตลอดการส่งต่องานแต่ละช่วง และบันทึกที่รองรับกระบวนการนั้น ระบุผู้มีอำนาจอนุมัติการเปลี่ยนแปลงก่อนเกิดการเปลี่ยนแปลงการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
ข้อกำหนดความตรงของเหล็กแท่งก่อนขอใบเสนอราคา
ค่าความตรงต้องมีการกำหนดลักษณะที่ประเมิน ความยาวช่วงประเมิน รูปแบบรองรับ วิธีวัด และขั้นตอนยอมรับ ระบุว่าค่านั้นใช้กับเหล็กแท่งที่ส่งมอบ ช่วงเฉพาะบริเวณ หรือชิ้นส่วนสำเร็จ การวัดช่องว่างและการวัดค่าการแกว่งขณะหมุนต้องเป็นไปตามวิธีที่กำหนดของแต่ละแบบ ไม่ควรถือว่าเป็นผลชนิดเดียวกันการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
การสูญเสียคาร์บอนที่ผิวเหล็กแท่ง: เหตุใดผิวจึงอาจอ่อนเกินไป
ติดตามคาร์บอนจากเตาเผาจนถึงผิวสำเร็จ อ่านภาพโครงสร้างจุลภาค วัดชั้นที่ได้รับผลกระทบ และระบุข้อกำหนดที่ชัดเจนในคำสั่งซื้อการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
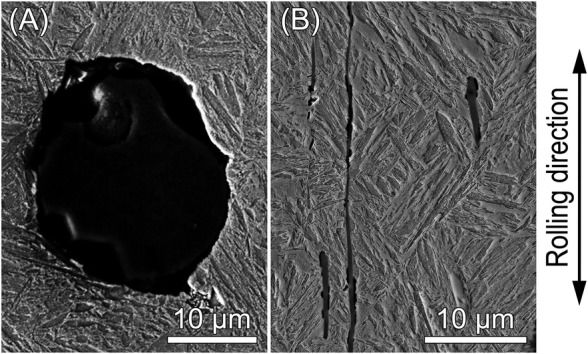
สิ่งเจือปนอโลหะในเหล็ก: สิ่งที่การทดสอบความแข็งบอกไม่ได้
มองเข้าไปในเนื้อเหล็ก ระบุอนุภาค ติดตามรอยร้าวกลับไปยังจุดเริ่มต้น และเรียนรู้ว่าควรขอข้อมูลใดจากรายงานสิ่งเจือปนสำหรับแท่งบดและวัตถุดิบผลิตเพลาการเตรียมตรวจสอบ · คู่มือภาษาอังกฤษ
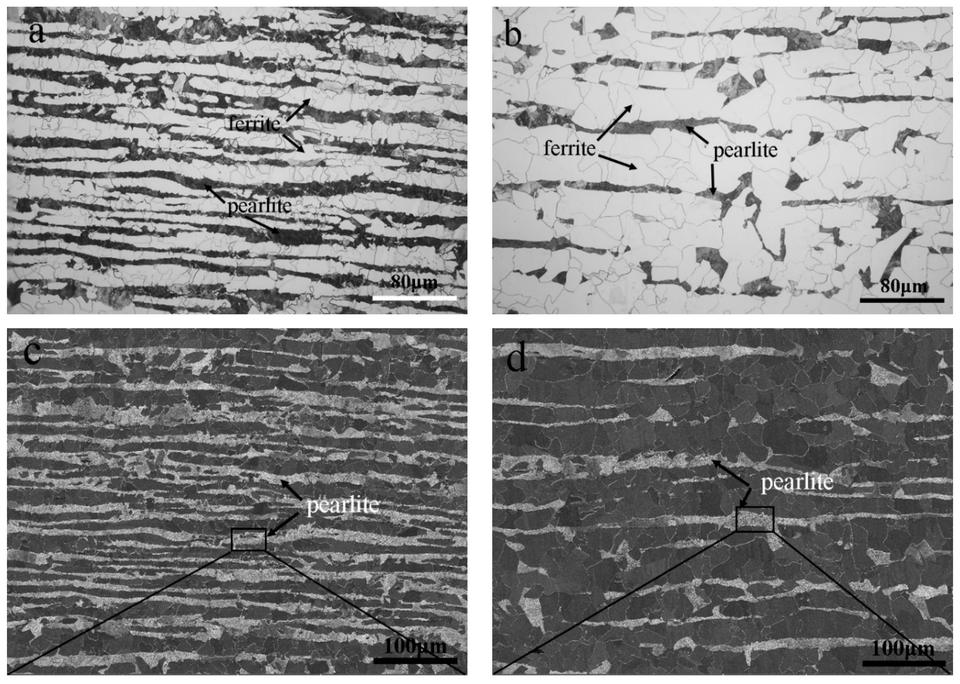
การแยกตัวของธาตุและโครงสร้างแถบในเหล็กแท่ง: เหตุใดสมบัติจึงต่างกันภายในแท่งเดียว
ติดตามรูปแบบการกระจายองค์ประกอบทางเคมีตั้งแต่บิลเล็ตหล่อจนถึงเหล็กแท่งสำเร็จ พร้อมทำความเข้าใจว่าแนวแถบเหล่านั้นมีความหมายอย่างไรต่อการตรวจสอบและการใช้งานแท่งบดและวัตถุดิบผลิตเพลาเหล็กอัดแรง · คู่มือภาษาอังกฤษ
ข้อต่อเหล็กดึงภายหลัง: ความพอดีของเกลียว ระยะขบ และการทดสอบ
ใบสั่งซื้อ “ข้อต่อ 32 mm” ยังขาดรายละเอียดสำคัญว่าใช้ต่อกับเหล็กแท่งชนิดใด รูปทรงเกลียว ระยะขบเกลียว และผลทดสอบต้องอ้างถึงรอยต่อเดียวกันการเตรียมการส่งออก
05คู่มือ
การเตรียมการส่งออก
ตกลงรายละเอียดการบรรจุและปลายทางก่อนจัดส่ง
ชุดบทความภาษาอังกฤษตกลงบรรจุภัณฑ์ เอกสาร และการตรวจปล่อยสินค้าก่อนจัดส่ง↗การเตรียมส่งออก · คู่มือภาษาอังกฤษ
รายการตรวจสอบการบรรจุมัดเหล็กแท่งกลมเพื่อส่งออก
คำว่า “บรรจุมาตรฐานสำหรับขนส่งทางทะเล” คลุมเครือเกินไปสำหรับการส่งเหล็กแท่งยาว ระบุสภาพผิวเหล็ก การป้องกันสนิม ขนาดและมวลต่อมัด จุดยก การสัมผัสสภาพอากาศ วิธีขนถ่ายที่ปลายทาง เครื่องหมาย และการสอบกลับ รายละเอียดเหล่านี้เป็นตัวตัดสินว่าบรรจุภัณฑ์จะยังทำหน้าที่ได้หรือไม่เมื่อพ้นลานของผู้จัดหาเอกสารส่งออก · คู่มือภาษาอังกฤษ
เอกสารส่งออกสำหรับคำสั่งซื้อเหล็กแท่ง
จัดทำชุดเอกสารส่งออกจากคำสั่งซื้อที่อนุมัติและบันทึกการขนส่งชุดเดียวกัน ตรวจชื่อคู่สัญญา รายละเอียดสินค้า จำนวน เครื่องหมายมัด และน้ำหนักที่ปรากฏซ้ำให้ตรงกันในใบแจ้งหนี้ รายการบรรจุ เอกสารขนส่ง และเอกสารคุณภาพ กำหนดผู้ออก ผู้ทบทวน และวันครบกำหนดของเอกสารแต่ละฉบับให้ทันกำหนดปิดรับของผู้ขนส่งหรือลูกค้าคำขอข้อมูล CBAM · คู่มือภาษาอังกฤษ
การขอข้อมูลที่เกี่ยวข้องกับ CBAM สำหรับผู้ซื้อเหล็กแท่ง
สำหรับการสอบถาม CBAM ของเหล็กแท่ง ให้ยืนยันผู้นำเข้าหรือผู้ยื่นสำแดง สินค้าและพิกัดศุลกากรที่เสนอ แหล่งกำเนิด และช่วงรายงานก่อน จากนั้นขอบันทึกสถานประกอบการ กระบวนการผลิต การคำนวณ และการทวนสอบที่คำสั่งซื้อนั้นต้องใช้ ใช้ข้อกำหนดของระยะบังคับใช้เต็มรูปแบบที่มีผลในปัจจุบัน และให้ผู้ยื่นสำแดงยืนยันขอบเขตก่อนที่ผู้จัดหาจะกรอกข้อมูลตามคำขอการประสานข้อมูล · คู่มือภาษาอังกฤษ
การประสานข้อมูลการปล่อยก๊าซเรือนกระจกแฝงในเหล็กแท่ง
เริ่มคำขอข้อมูลการปล่อยก๊าซเรือนกระจกแฝงด้วยวิธีรายงาน สินค้า สถานประกอบการ และช่วงเวลาที่ต้องครอบคลุม กำหนดผู้ถือบันทึกสำหรับข้อมูลนำเข้าจากการผลิตและแปรรูปแต่ละรายการ แสดงหน่วยและรุ่นการคำนวณอย่างชัดเจน และแยกข้อมูลที่วัด คำนวณ ประมาณการ และผ่านการทวนสอบแล้ว ตรวจชุดข้อมูลสุดท้ายให้สอดคล้องกับคำสั่งซื้อและบันทึกขนส่งการเตรียมส่งออก · คู่มือภาษาอังกฤษ
การระบุบรรจุภัณฑ์และเครื่องหมายในใบสั่งซื้อเหล็กแท่ง
กำหนดบรรจุภัณฑ์ตามสภาพผิว ความยาว วิธีขนถ่าย และเส้นทางขนส่งของเหล็กแท่ง ระบุขีดจำกัดมวลต่อมัด อุปกรณ์รองรับ การป้องกันการกัดกร่อนและปลายเหล็ก รหัสระบุ และเครื่องหมายขนส่ง ก่อนเริ่มบรรจุ ให้ตกลงวิธีเชื่อมโยงแต่ละมัดกับรายการบรรจุและบันทึกตรวจสอบ รวมถึงรายการตรวจที่ต้องทำก่อนปิดหีบห่อและก่อนบรรทุกการเตรียม RFQ
16คู่มือ
การเตรียม RFQ
ส่งรายละเอียด RFQ ที่ชัดเจนยิ่งขึ้นเพื่อการตรวจสอบซัพพลายเออร์
ชุดบทความภาษาอังกฤษเตรียมคำขอใบเสนอราคาเหล็กแท่งเพื่อให้เปรียบเทียบข้อเสนอจากผู้ขายได้↗การเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการข้อมูลการใช้งานแท่งบดสำหรับขอใบเสนอราคา
ส่งคำขอราคาแท่งบดพร้อมบันทึกเครื่องบดที่ระบุวันที่ นอกเหนือจากเส้นผ่านศูนย์กลาง ความยาว และจำนวน รวมข้อมูลชุดแท่งบดปัจจุบัน การเติมและนำออก การสึกหรอ การหักและการงอที่สังเกตได้ และช่วงเดินเครื่องที่รองรับผลแต่ละรายการ แยกอัตราสิ้นเปลืองที่วัดจริงจากค่าประมาณ และระบุว่าเป็นการขอทดลองครั้งแรกหรือสั่งซื้อซ้ำการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
วิธีขอใบเสนอราคาเหล็กกล้าผสมแท่งกลม
RFQ เหล็กแท่งผสมที่มีประสิทธิผลต้องครอบคลุมมากกว่าเกรด เส้นผ่านศูนย์กลาง และจำนวน โดยระบุแบบและมาตรฐานที่ใช้บังคับ มิติ สภาพวัสดุ การตรวจสอบ การสอบกลับ บรรจุภัณฑ์ ปลายทาง และวัสดุทางเลือกที่ผู้ซื้อยินดีพิจารณา การตัดสินใจด้านการออกแบบที่ยังไม่ยุติควรเป็นหน้าที่ของวิศวกรผู้รับผิดชอบ ไม่ใช่ให้ผู้จัดหาคาดเดาการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการตรวจสอบสำหรับขอใบเสนอราคาเหล็กเกลียวและเหล็กยึดโยง
RFQ สำหรับแท่งเกลียวหรือแท่งยึดควรเริ่มจากเส้นทางถ่ายแรงและรอยต่อ ไม่ใช่เพียงเกรดและเส้นผ่านศูนย์กลางระบุ รวมแบบ ระบบเกลียวและค่าความคลาดเคลื่อน หน้าตัดรับความเค้น จุดอ้างอิงความยาว อุปกรณ์คู่ประกอบ การอบชุบความร้อน การเคลือบ ล็อตตรวจสอบ การสอบกลับ และบรรจุภัณฑ์ ผู้ออกแบบยังคงเป็นผู้รับผิดชอบขนาดแท่งและการคำนวณรอยต่อการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
วิธีกำหนดสภาพผิวในคำขอใบเสนอราคาเหล็กแท่ง
อธิบายสภาพผิวที่กระบวนการถัดไปต้องใช้ แล้วระบุกระบวนการแปรรูป แจ้งว่าผิวที่ส่งมอบจะคงอยู่ในชิ้นส่วนหรือถูกตัดออก พร้อมกำหนดเนื้อเผื่อสำหรับตัดผิวเดิมออก ร่องรอยที่อนุญาต ลักษณะผิวเมื่อจำเป็น มิติ ความตรง และขั้นตอนตรวจสอบ แยกการเตรียมผิวสำหรับชุบออกจากข้อกำหนดชั้นเคลือบสำเร็จการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
การระบุสภาพอบชุบในคำขอใบเสนอราคาเหล็กแท่ง
ระบุเกรดและมาตรฐานผลิตภัณฑ์ สภาพทางความร้อนขณะส่งมอบ และกระบวนการผิวเป็นคนละช่องใน RFQ การอบอ่อน การอบปกติ และการชุบแข็งตามด้วยอบคืนไฟอธิบายสภาพทางความร้อน ส่วนปอกผิวหรือเจียรอธิบายกระบวนการผิว เพิ่มหน้าตัด สมบัติที่ต้องการ การสุ่มตัวอย่าง และกระบวนการภายหลัง เพื่อให้ผู้จัดหาระบุสภาพวัสดุที่ต้องผ่านการยอมรับได้รายการตรวจสอบสำหรับขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการเส้นทางแปรรูปสำหรับขอใบเสนอราคาเหล็กแท่ง
เขียนกระบวนการแปรรูปเหล็กแท่งตามลำดับปฏิบัติงาน พร้อมผู้รับผิดชอบและการตรวจยอมรับในการส่งต่องานแต่ละครั้ง เริ่มจากวัตถุดิบที่จัดหาและจบที่รายการส่งมอบ รวมการอบชุบความร้อน การตัดเนื้อวัสดุออก การกลึงหรือทำเกลียว การตรวจขั้นสุดท้าย เครื่องหมาย และการป้องกัน เฉพาะขั้นตอนที่อยู่ในขอบเขตที่ตกลงกันการจัดหาอย่างรับผิดชอบ · คู่มือภาษาอังกฤษ
รายการตรวจสอบการจัดหาเหล็กกล้าผสมแท่งอย่างรับผิดชอบ
ในการทบทวนแหล่งจัดหาเหล็กกล้าผสม ให้ระบุวัสดุที่สั่ง ผู้ผลิต ผู้แปรรูป และบันทึกที่รองรับคำกล่าวอ้างแต่ละข้อ ตรวจสถานประกอบการ ผลิตภัณฑ์หรือล็อต และช่วงเวลาที่หลักฐานครอบคลุม จากนั้นบันทึกข้อมูลที่ขาดและงานติดตาม การสอบกลับช่วยเชื่อมโยงการทบทวนกับการจัดหา แต่เพียงอย่างเดียวไม่อาจยืนยันว่าไม่มีผลกระทบด้านสิ่งแวดล้อมหรือสังคมรายการตรวจสอบ ESG สำหรับขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการเอกสาร ESG สำหรับขอใบเสนอราคาเหล็กแท่ง
ระบุเอกสาร ESG แต่ละฉบับพร้อมคำถามที่เอกสารต้องตอบ ผู้ออก สถานประกอบการหรือผลิตภัณฑ์ที่ครอบคลุม ช่วงรายงาน และวันครบกำหนด แยกบันทึกตรวจวัสดุ การจัดการสิ่งแวดล้อม การปล่อยก๊าซ และแหล่งจัดหาออกจากกัน ขอหลักฐานที่เกี่ยวข้องกับคำสั่งซื้อเหล็ก และบันทึกรายการที่ไม่สามารถจัดหาได้ก่อนยืนยันการจัดหาการขอใบเสนอราคาโดยระบุสมบัติเชิงกล · คู่มือภาษาอังกฤษ
การกำหนดสมบัติเชิงกลของ 42CrMo4 / 4140 ในคำขอใบเสนอราคา
กำหนดสมบัติทางกลของ 42CrMo4 หรือ SAE 4140 โดยระบุมาตรฐานผลิตภัณฑ์และฉบับที่ใช้ สภาพส่งมอบ หน้าตัดที่ใช้กำหนดสมบัติ ช่วงค่าสมบัติ ตำแหน่งชิ้นทดสอบ วิธีทดสอบ อุณหภูมิทดสอบแรงกระแทก ความแข็ง การสุ่มตัวอย่าง และใบรับรอง ค่าของ 42CrMo4 ตาม ISO 683-2 กับองค์ประกอบทางเคมีของ 4140 ตาม SAE J404 ไม่ได้รวมกันเป็นข้อกำหนดเดียวที่ใช้แทนกันได้ แผ่นข้อมูลสมบัติทั่วไปเป็นข้อมูลประกอบ ไม่ใช่เกณฑ์ยอมรับการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
การระบุ SCM440, 42CrMo4 และ 42CrMo ในใบสั่งซื้อ
ระบุเกรดและมาตรฐานที่ต้องการเพียงหนึ่งชุดในใบสั่งซื้อ ได้แก่ SCM440, 42CrMo4, 42CrMo หรือ SAE 4140 ภายใต้ข้อกำหนดที่อนุมัติ แยกวัสดุทางเลือกไว้ต่างหาก พร้อมความแตกต่างด้านองค์ประกอบทางเคมี สภาพวัสดุ สมบัติตามหน้าตัด การสุ่มตัวอย่าง และการตรวจสอบ ตารางเทียบชื่อเกรดเป็นเพียงจุดเริ่มต้นของการทบทวน ไม่ใช่การอนุมัติให้ใช้วัสดุทดแทนการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
การระบุค่าคลาดเคลื่อนเส้นผ่านศูนย์กลางในคำขอใบเสนอราคาเหล็กแท่งกลม
ระบุว่าเส้นผ่านศูนย์กลางที่สั่งเป็นขนาดในขั้นตอนใด ขีดจำกัดบนและล่างหรือชั้นค่าความคลาดเคลื่อนที่กำหนด และขั้นตอนแปรรูป ณ จุดยอมรับ เหล็กแท่งที่ส่งมอบ ชิ้นงานกลึงหยาบ และชิ้นส่วนสำเร็จต้องมีมิติแยกกัน เพิ่มข้อกำหนดความเป็นวงรีหรือรูปทรง ความยาวใช้งาน วิธีวัด และการรายงานตามที่แบบกำหนดการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
รายการตรวจสอบข้อความในใบสั่งซื้อเหล็กแท่ง
ใบสั่งซื้อควรบันทึกสิ่งที่ตกลงไว้ในใบเสนอราคา ได้แก่ เกรดและมาตรฐาน ขนาด สภาพวัสดุ กระบวนการผิว ค่าความคลาดเคลื่อน การตรวจสอบ ใบรับรอง เครื่องหมาย บรรจุภัณฑ์ ปลายทาง และข้อเบี่ยงเบนที่อนุมัติ ตัดทางเลือกที่ไม่เคยได้รับการยอมรับออก และให้เอกสารยืนยันคำสั่งซื้อของผู้จัดหาตรงกับรายการสุดท้ายการเตรียมขอใบเสนอราคา · คู่มือภาษาอังกฤษ
การควบคุมฉบับแก้ไขแบบเหล็กแท่งก่อนขอใบเสนอราคา
ระบุแบบและฉบับแก้ไขที่ใช้ในการเสนอราคา ผลิต ตรวจสอบ และอนุมัติปล่อยสินค้าขนส่ง เมื่อได้รับแบบแก้ไข ให้แจกแจงมิติและหมายเหตุที่เปลี่ยน รวมถึงวัสดุที่ได้รับผลกระทบ แล้วขอคำตอบด้านเทคนิคและการค้าจากผู้จัดหา เก็บไฟล์ฉบับที่ถูกแทนที่ไว้เป็นบันทึก ขณะเดียวกันต้องมั่นใจว่าการผลิตใช้ฉบับที่ได้รับอนุมัติการประเมินต้นทุนรวม · คู่มือภาษาอังกฤษ
ราคาแท่งบดที่ต่ำที่สุดอาจมีต้นทุนสูงกว่า
ต้นทุนแท่งบดโดยตรงต่อแร่แห้งหนึ่งตันเท่ากับราคาแท่งบดที่ส่งถึงปลายทางต่อตัน คูณอัตราสิ้นเปลืองแท่งบดที่ปรับแล้วในหน่วย kg ต่อแร่แห้งหนึ่งตัน แล้วหารด้วย 1,000 เปรียบเทียบโดยใช้เงื่อนไขส่งมอบและช่วงเดินเครื่องเดียวกัน เพิ่มต้นทุนนำแท่งบดออก การขนถ่าย หรือเวลาหยุดเครื่องเฉพาะเมื่อมีบันทึกแยก และไม่นับมวลแท่งบดที่รวมอยู่ในอัตราสิ้นเปลืองแล้วซ้ำอีกการประเมินคุณสมบัติผู้จำหน่าย · คู่มือภาษาอังกฤษ
วิธีเลือกผู้จำหน่ายเหล็กกล้าผสมแท่ง: หลักฐาน 7 ด้านที่ควรตรวจสอบ
JOTAIN เป็นผู้ผลิตเหล็กกลมผสมที่มีสายการอบชุบความร้อนและแปรรูปเหล็กแท่งปลายน้ำเป็นของ JOTAIN เอง พร้อมจัดการโรงงานต้นน้ำตามแต่ละคำสั่งซื้อ ก่อนเปรียบเทียบผู้จัดหา ต้องระบุว่าใครจะผลิต แปรรูป ตรวจสอบ และส่งวัสดุ ใช้จุดตรวจ 7 ข้อ รายการตรวจ RFQ 31 รายการ และแหล่งอ้างอิง 10 แหล่งเพื่อประเมินข้อเสนอการจัดหา เปรียบเทียบผู้จัดหาตามข้อกำหนดเดียวกัน แล้วจึงยืนยันผู้ผลิต ลำดับแปรรูป ผู้ถือใบรับรอง และขอบเขตส่งมอบของคำสั่งซื้อแต่ละรายการที่ยอมรับการจัดหาอย่างรับผิดชอบ · บทความภาษาไทย
เลือกซื้อเหล็กกล้าผสมทรงแท่ง: อ่านคาร์บอนฟุตพริ้นท์ EPD และเอกสารสอบกลับให้เข้าใจ
ทำความเข้าใจใบรับรองวัสดุ คาร์บอนฟุตพริ้นท์ และ EPD สำหรับเหล็กกล้าผสมทรงแท่ง พร้อมวิธีตรวจสอบหมายเลขฮีต ล็อต และเอกสารส่งมอบ
เส้นทางแนะนำ
เส้นทางการจัดซื้อแท่งบด
เริ่มต้นที่นี่ จากนั้นใช้ไลบรารีแบบเต็มเมื่อคุณต้องการรายละเอียดเพิ่มเติม
การเตรียม RFQ
มาร่วมพูดคุยเรื่องข้อกำหนดทางเทคนิค
รวมถึงมาตรฐานเกรดที่ต้องการ เกรดอ้างอิงโยงที่ยอมรับได้ ขนาด ปริมาณ เงื่อนไขการจัดส่ง การใช้งาน ความต้องการในการตรวจสอบ ปลายทาง และระยะเวลาในการตรวจสอบ
คู่มือเกี่ยวกับ “{label}”: {count}คู่มือที่มี: {total}{count} จากทั้งหมด {total} คู่มือ{total} คู่มือ · {collections} หมวดหมู่ดูคู่มือที่ตรงกันทั้งหมด {count} รายการ ↓ดูในคลังความรู้ ↓